


فهرست مطالب
تغییر وضعیتدرک قالبگیری تزریقی دقیق
وقتی قالبگیری تزریقی دقیق مطرح میشود، بسیاری از افراد ابتدا به دقت در ابعاد محصول. فکر میکنند. در واقع، تضمین دقت ابعادی یک عنصر اصلی در قالبگیری تزریقی دقیق است، اما تمام ماجرا این نیست. در فرآیند قالبگیری تزریقی دقیق، ما با مجموعهای از چالشها و آزمونها.
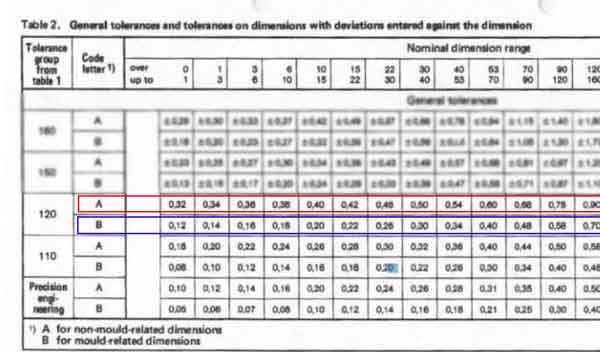
۱. نخست، کنترل دقت ابعادی یک چالش فنی است. این شامل تلورانس قطعه ابعاد و ابعاد و تولرانسگذاری هندسی (GD&T). میشود. این امر عمدتاً به دلیل انقباض محصولات پلاستیکی در طول قالبگیری تزریقی است که میتواند باعث تابخوردگی و انحراف در شکل نیز شود.
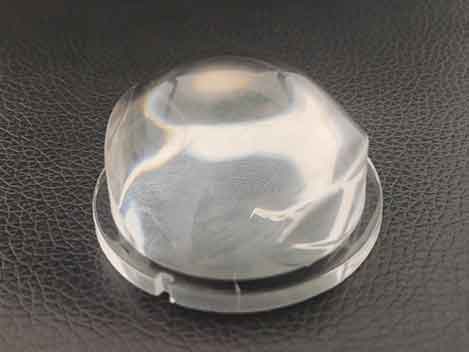
۲. دوم، محصولات قالبگیری تزریقی اغلب انواع مختلفی از عیوب قالبگیری, را نشان میدهند، مانند حبابها، خطوط جریان، لکههای سفید و سیاه و غیره. این عیوب نه تنها بر ظاهر محصول تأثیر میگذارند بلکه میتوانند عملکرد آن را نیز تضعیف کنند. برای جلوگیری از این مسائل، کنترل دقیق عوامل متعدد در فرآیند قالبگیری تزریقی، از جمله مواد، سرعت تزریق، دما و فشار، بسیار مهم است.
۳. علاوه بر این، کنترل ضخامت دیواره و نسبت طول جریان چالش دیگری است. برخی محصولات نیاز دارند ضخامت دیواره بسیار نازک, . در حالی که برخی نیاز دارند دیوارههای ضخیمتر, که خواستههای بالاتری را بر دقت ماشین قالبگیری تزریقی تحمیل میکند. بهویژه هنگام تولید محصولات بزرگ یا با شکل پیچیده، تضمین ضخامت دیواره یکنواخت و نسبت طول جریان به یک چالش فنی تبدیل میشود.
در مجموع، قالبگیری تزریقی دقیق فقط مربوط به دقت ابعادی نیست. همچنین شامل میشود انتخاب مواد، بهینهسازی فرآیند تولید، افزایش دقت تجهیزات و کنترل دقیق محیط تولید. تنها با در نظر گرفتن جامع این عوامل میتوانیم کیفیت بالا و عملکرد بالای محصول نهایی را تضمین کنیم.
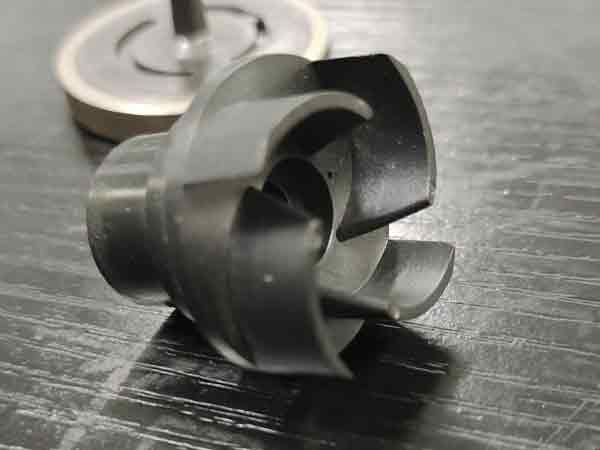
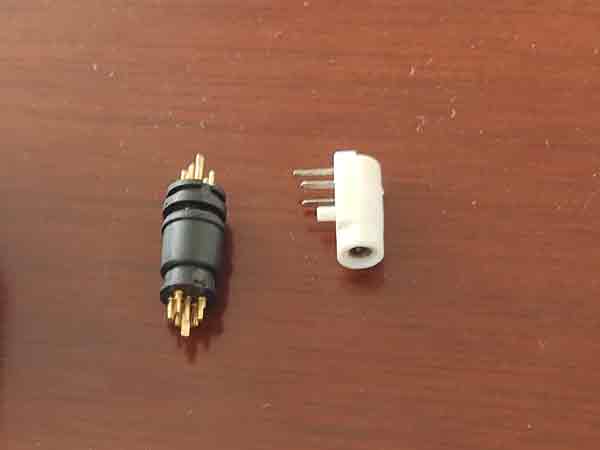
نمونههایی از قالبگیری تزریقی میکرو
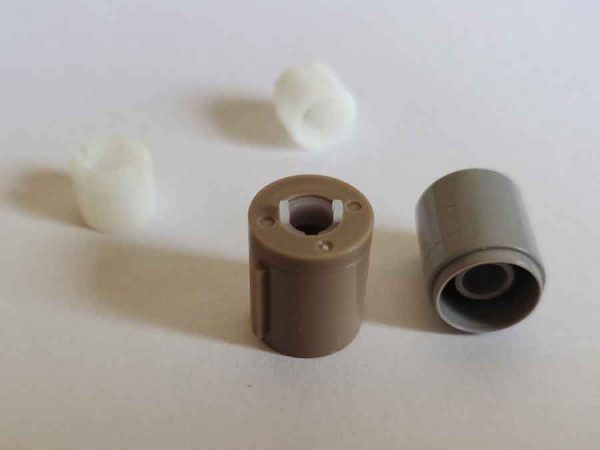
محصولات قالبگیری میکرو تزریقی نمایانگر اوج فناوری قالبگیری دقیق هستند. با کوچکتر شدن محصولات، تقاضا برای دقت آنها افزایش مییابد. این تکنیک نیازمند دقت بسیار بالای ماشینکاری و پشتیبانی تجهیزات پیشرفته است تا اطمینان حاصل شود که هر جزء کوچک به استانداردهای ابعادی و عملکردی مورد انتظار دست مییابد. در این زمینه، حتی کوچکترین بهبود میتواند به طور قابل توجهی عملکرد محصول را افزایش دهد.
دو جنبه دقت در قالبگیری تزریقی
دقت قالبگیری تزریقی دقیق عمدتاً شامل دو جنبه:
- اول، بهبود دقت قالب تزریق,
- و دوم، تقویت دقت ماشین قالبگیری تزریقی یا فرآیند قالبگیری خود.
اگر تنها بهبود دقت قالب مورد نیاز باشد،, و از فرآیندهای استاندارد یک ماشین قالبگیری تزریقی معمولی استفاده شود، ممکن است برای نیازهای محصول کافی باشد. این رویکرد معمولاً کمهزینهتر و کمپیچیدگیتر.
با این حال،, اگر نیاز به افزایش دقت فرآیند ماشین قالبگیری تزریقی نیز باشد، چالش بهطور قابلتوجهی افزایش مییابد. این به معنای زمانهای طولانیتر برای حل مسائل و هزینههای افزایشیافته است. بهطور خلاصه، دشواری و هزینه قالبگیری تزریقی دقیق ارتباط نزدیکی با الزامات دقت آن دارد.
ویژگیهای کلیدی قالبهای تزریقی دقیق
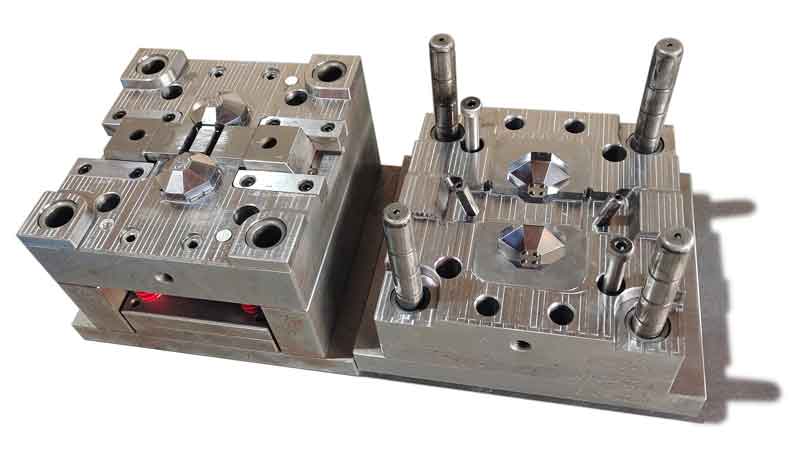
تکنیکهای ساخت با دقت بالا
در ساخت قالب، استفاده از تکنیکهای با دقت بالا مانند فرزکاری پرسرعت, وایرکات کند (ماشینکاری تخلیه الکتریکی)، و EDM آینهای کیفیت و دقت پردازش قالب را تضمین میکند. این روشها نیاز به سنگزنی دستی اضافی یا فرآیندهای مونتاژ پیچیده را حذف میکنند. آنها سطح قالب را صاف و در جفتشدن بسیار دقیق میکنند و بهطور مؤثر از عیوبی مانند پلیسه حتی تحت فشارهای تزریق بالا جلوگیری میکنند.
استفاده از مواد قالب سخت
بهطور کلی، قالبهای با دقت بالا از مواد سخت با سختی بالای HRC48،, مانند H13, S136, SKD61, 1.2344،, و غیره استفاده میکنند. این مواد نه تنها دوام و پایداری قالب را تضمین میکنند بلکه دقت بالا را در استفاده طولانیمدت حفظ میکنند و برای تولید قطعات دقیق مناسب هستند.
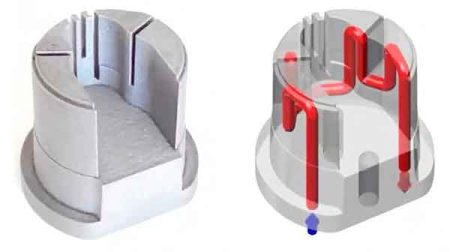
فناوری خنککنندگی همشکل
در برخی فرآیندهای قالبگیری تزریقی سختگیرانه، فناوری خنککاری همشکل میتواند محصولات را دقیقتر و کارآمدتر خنک کند. این تکنیک از کانالهای خنککننده ویژه در داخل قالب که بهطور نزدیک با شکل محصول مطابقت دارند استفاده میکند و به خنککاری سریع و یکنواخت دست مییابد. این امر دقت ابعادی محصول را تضمین کرده و بهرهوری تولید را بهبود میبخشد.
کنترل هوشمند با حسگرهای داخلی
برای افزایش بیشتر دقت، برخی قالبهای سطح بالا مجهز به سنسورهای فشار و دما. هستند. این سنسورها میتوانند پارامترهای کلیدی در طول فرآیند قالبگیری تزریقی، مانند فشار و دمای داخل حفره قالب را نظارت کنند و پارامترهای قالبگیری تزریقی را برای تضمین کیفیت محصول بهطور دقیق کنترل کنند. این کنترل هوشمند نه تنها یکنواختی و تکرارپذیری محصول را بهبود میبخشد بلکه فرآیند تولید را کارآمدتر و قابلاعتمادتر میکند.
از طریق این طراحیها و روشهای فنی با دقت بالا، اهمیت دقت قالب در تولید قالبگیری تزریقی بیشتر تأکید میشود و تضمین قابل اعتمادی برای تولید اجزای دقیق با کیفیت بالا فراهم میکند.
نقاط قوت ماشینهای قالبگیری تزریقی دقیق
گاهی اوقات، تنها افزایش دقت قالبهای تزریقی برای برآورده کردن نیازهای محصول کافی نیست. در چنین مواردی، از ماشینهای قالبگیری تزریقی دقیق برای بهبود کیفیت محصول استفاده میشود.
تفاوتهای قابل توجهی بین ماشینهای قالبگیری تزریقی دقیق و معمولی وجود دارد و این تفاوتها به طور مستقیم بر کیفیت و هزینه محصولات تأثیر میگذارند.
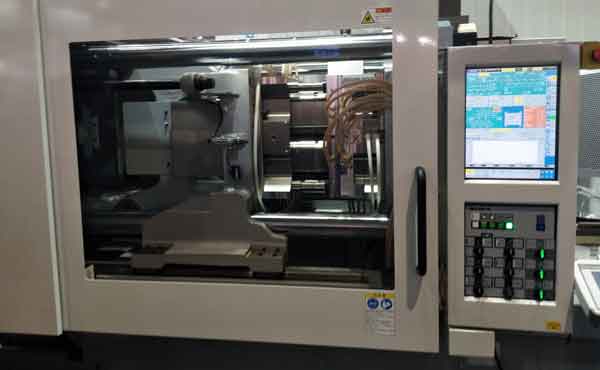
(ماشینهای قالبگیری تزریقی تمامالکتریک به دلیل دقت استثنایی خود در قالبگیری دقیق حیاتی میشوند.)
۱. فشار تزریق بالا
درجهبندی فشار تزریق فشار در ماشینهای قالبگیری تزریقی معمولی بهطور معمول بین ۱۴۷~۱۷۷ مگاپاسکال, است، در حالی که ماشینهای قالبگیری تزریقی دقیق در فشارهای بالاتر ۲۱۶~۲۴۳ مگاپاسکال, کار میکنند و حتی ماشینهای قالبگیری تزریقی فوقالعاده فشار بالا میتوانند به ۲۴۳~۳۹۲ مگاپاسکال. برسند. قالبگیری تزریقی فوقالعاده فشار بالا با کاهش نرخ انقباض به تقریباً صفر، دقت ابعادی محصول را بهطور چشمگیری افزایش میدهد، اما خواستههای بالاتری نیز بر قالبها و ماشینها تحمیل میکند.
اثرات فشار تزریق یکی از مشکلات رایج در قالبگیری تزریقی فوقالعاده پرفشار، جریان برگشتی بالقوه پلاستیک مذاب در داخل ماردون است, که میتواند کیفیت پلاستیک و عملکرد قطعات قالبگیری تزریقی را کاهش دهد. برای جلوگیری از این امر، ماشینهای قالبگیری تزریقی فوقالعاده پرفشار ممکن است از ماردون و پیستونهای تزریق جداگانه استفاده کنند یا شیرهای یکطرفه ویژه. علاوه بر این، فشارهای تزریق بالاتر نیاز به نیروی گیرهبندی بیشتر, ، بهویژه برای محصولات با اندازه بزرگتر.
تأثیرات بر قالبهای پلاستیکی قالبگیری تزریقی فوقالعاده پرفشار الزامات سختگیرانهای را بر قالبها تحمیل میکند. نه تنها قالبها باید دارای شکافهای کوچکتر برای جلوگیری از پلیسه باشند، بلکه به دقت پردازش بالاتر و یک سیستم تهویه مناسب. علاوه بر این، سایش و پارگی قالبها افزایش مییابد که مستلزم سختی و مقاومت به سایش بالاتر, است، که مستقیماً هزینههای ساخت قالبها را افزایش میدهد.
اثرات بر هزینه تولید اگرچه فشار فوقالعاده بالا میتواند انقباض محصولات پلاستیکی را کاهش دهد و چگالی و وزن آنها را افزایش دهد، اما به معنای افزایش مصرف انرژی و سایش بیشتر قالب نیز هست که منجر به هزینههای تولید کلی بالاتر میشود.
نتیجهگیری: اگرچه قالبگیری تزریقی با فشار فوقالعاده بالا روشی برای دستیابی به دقت در قالبگیری تزریقی است و واقعاً میتواند دقت ابعادی و کیفیت محصول بالاتری ارائه دهد، اما به بهای هزینههای تولید و نیازهای فنی بیشتر تمام میشود.
بنابراین، بدون نیازهای خاص، فناوری قالبگیری تزریقی با فشار فوقالعاده بالا معمولاً به صورت تصادفی اتخاذ نمیشود. در عوض، انتخاب ماشین قالبگیری تزریقی باید بر اساس نیازهای واقعی محصول و بودجه هزینه باشد. انتخاب در قالبگیری تزریقی دقیق باید تلفیقی از نیازهای محصول، مقرونبهصرفه بودن و امکانپذیری فنی را در نظر بگیرد.
2. سرعت تزریق بالا
سرعت تزریق یک معیار حیاتی برای ارزیابی عملکرد ماشینهای قالبگیری تزریقی است. ماشینهای قالبگیری تزریقی متعارف معمولاً با سرعت حدود 100mm/s کار میکنند، در حالی که ماشینهای پرسرعت بسیار فراتر از این محدوده عمل میکنند و به سرعتهای ۳۰۰ میلیمتر بر ثانیه تا ۱۰۰۰ میلیمتر بر ثانیه, میرسند، و برخی مدلها حتی به سرعتهای بالاتر و شتاب پیستون بیش از ۲۰G.
قالبگیری تزریقی پرسرعت نه تنها کارایی تولید سریعتر، بلکه فشار تزریق بالاتری را نیز به همراه دارد. این بدان معناست که هنگام استفاده از ماشینهای قالبگیری تزریقی پرسرعت، باید با چالشهای مرتبط با فشار تزریق بالا مقابله کرد. قالبگیری پرسرعت به بهبود کارایی تولید کمک میکند و میتواند بهطور مؤثر برخی عیوب را برطرف میکند در فرآیند تزریق، مانند خطوط جریان و تابخوردگی، را کاهش دهد و در نتیجه کیفیت کلی محصول را افزایش دهد.
با این حال، همه محصولات برای قالبگیری تزریقی با سرعت بالا مناسب نیستند. سرعت تزریق مناسب به نیازهای خاص محصول بستگی دارد، از جمله خواص مواد، پیچیدگی طراحی و استانداردهای کیفیت. سرعت بالاتر همیشه بهتر نیست؛ انتخاب سرعت مناسب باید بر اساس در نظر گرفتن جامع ویژگیهای محصول و نیازهای تولید باشد.
3. کنترل دقیق بخشبندیشده سرعت، فشار و جریان
کنترل دقیق سرعت، فشار و جریان در فرآیند قالبگیری تزریقی کلید تضمین کیفیت محصول است. کنترل بخشی این پارامترها امکان استفاده کامل از مزایای آنها را فراهم میکند و کمبودها را جبران مینماید، به ویژه هنگام برخورد با محصولات پیچیده یا با نیازهای بالا.
۳.۱ کنترل سرعت تزریق بخشبندی شده
مزایای تزریق با سرعت بالا
- زمان تزریق را کاهش میدهد و بازدهی تولید را بهبود میبخشد.
- فاصله جریان را افزایش میدهد و به مواد اجازه میدهد قالبهای پیچیده را پر کنند.
- درخشندگی سطح محصول را افزایش میدهد و کیفیت ظاهری را بهبود میبخشد.
- خطوط جوش را کاهش میدهد و یکپارچگی ساختاری محصول را بهبود میبخشد.
- تغییر شکل خنککنندگی را کاهش میدهد و پایداری ابعادی را تضمین میکند.
مزایای تزریق با سرعت پایین
- به طور مؤثر از فلش جلوگیری میکند و لبههای واضح محصول را حفظ میکند.
- علائم جریان را کاهش میدهد و بافت سطح را بهبود میبخشد.
- از گیر افتادن هوا در قالب و ورود هوا جلوگیری میکند و عیوب را کاهش میدهد.
- از تغییر شکل جهتگیری مولکولی جلوگیری میکند و خواص فیزیکی را حفظ میکند.
کاربرد کنترل بخشی نیازهای مختلف محصول، سرعتهای تزریق متفاوتی را ایجاب میکند. ساختارهای ساده ممکن است فقط به یک یا دو بخش سرعت نیاز داشته باشند، در حالی که محصولات پیچیده با نیازهای بالا ممکن است به چندین بخش نیاز داشته باشند.
با استفاده از سرعتهای مختلف در مراحل مختلف تزریق، میتوان فرآیند پر کردن را با توجه به ویژگیهای محصول و طراحی قالب بهینه کرد، عیوبی مانند خطوط جوش، تغییر شکل، فلاش و ترک را کاهش داد و در عین حال تنش داخلی را به حداقل رساند.
ماشینهای قالبگیری تزریقی دقیق معمولاً به سنسورهای جابجایی با دقت بالا مجهز هستند که دقت کنترل سرعت را در محدوده ۰.۱ میلیمتر, تضمین میکنند و طیف وسیعی از سرعتهای بسیار بالا تا بسیار پایین را پوشش میدهند.
۳.۲ کنترل فشار نگهداری بخشبندی شده
استراتژی فشار نگهدارنده چندمرحلهای فشار نگهدارنده در قالبگیری تزریقی معمولاً به چندین مرحله تقسیم میشود:
- مرحله اول فشار را کاهش میدهد تا از فلش جلوگیری کند.
- مرحله دوم فشار را افزایش میدهد تا انقباض را کاهش دهد و دقت ابعادی را بهبود بخشد.
- مرحله سوم فشار را کاهش میدهد تا تنش باقیمانده را به حداقل برساند.
نقش سنسورهای فشار سنسورهای فشار میتوانند در مکانهای متعددی روی ماشین قالبگیری تزریقی نصب شوند، مانند نازل، سیستم رانر گرم، سیستم رانر سرد،, و حفره قالب, برای اندازهگیری و کنترل فشار پلاستیک در زمان واقعی. این دادهها میتوانند به صورت بلادرنگ ثبت و تنظیم شوند و فشار مناسب را در هر مرحله تضمین کنند، نقصها را کاهش دهند و بازرسی پس از قالبگیری و عیبیابی را تسهیل نمایند.
دقت کنترل تزریق و فشار نگهدارنده میتواند به درون ۰.۱ مگاپاسکال, برسد و اعمال دقیق فشار و قالبگیری با کیفیت بالا را تضمین کند.
در مجموع،, کنترل دقیق بخشبندی شده سرعت، فشار و جریان یک فناوری ضروری در قالبگیری تزریقی دقیق است. با تنظیم دقیق این پارامترهای کلیدی،, کیفیت محصول و کارایی تولید میتواند به طور قابل توجهی افزایش یابد و نیازهای تولید انواع پیچیده و استانداردهای بالا را برآورده کند.
4. کنترل دما
کنترل دما یک جنبه حیاتی از قالبگیری تزریقی دقیق است که نمیتوان آن را نادیده گرفت. در طول فرآیند قالبگیری تزریقی، دمای بشکه و نازل باید به طور دقیق کنترل شود، اغلب با استفاده از یک سیستم کنترل حلقه بسته برای افزایش دقت. در حال حاضر، دمای ماردون و بشکه اغلب با استفاده از کنترل PID (تناسبی، انتگرالی، مشتقی), کنترل میشود، با دقتی که میتواند در محدوده ±۱℃.
علاوه بر این، دمای قالب نیز به همان اندازه مهم است و حسگرهای دمای قالب کلیدی برای اطمینان از کیفیت قالبگیری تزریقی هستند. کنترل دقیق دما اطمینان میدهد که مواد پلاستیکی در حالت بهینه خود تزریق میشوند و منجر به تولید محصولاتی با کیفیت پایدار و ابعاد دقیق میشود.
5. پیچهای سفارشی برای قالبگیری تزریقی دقیق
در ماشینهای قالبگیری تزریقی دقیق، طراحی ماردون بسیار حیاتی است. این ماشینها معمولاً از ماردونهایی استفاده میکنند که برای برش کم برای کاهش حرارت برشی در مواد، بهطور مؤثر جلوگیری از گرمای بیش از حد مواد. طراحی شدهاند. برای برآورده کردن این نیاز طراحی، ماردونهای ماشین قالبگیری تزریقی دقیق به طور کلی دارای یک نسبت طول به قطر بزرگتر, ، معمولاً بین 24-30, ، که منجر به شکل باریکتری میشود. این طراحی به افزایش ظرفیت پردازش پیچ و یکنواختی مواد کمک میکند. علاوه بر این، این پیچها باید در سرعتهای چرخشی بالاتر.
برای محصولات و مواد با نیازهای خاص، ماشینهای قالبگیری تزریقی دقیق اغلب از پیچهای تخصصی, ، در حالی که ماشینهای قالبگیری تزریقی معمولی تمایل به استفاده از پیچهای همهکاره.
علاوه بر این، برای تطبیق بهتر با فشارهای تزریق بالا، پیچهای ماشینهای قالبگیری تزریقی دقیق اغلب از فولاد آلیاژی, ، که استحکام و دوام آنها را در فشار بالا تضمین میکند. در مقابل، پیچهای ماشینهای قالبگیری تزریقی معمولی معمولاً از فولاد ضدزنگ. به طور کلی، نقش پیچ در ماشینهای قالبگیری تزریقی دقیق حیاتی است، زیرا طراحی و انتخاب مواد آن مستقیماً بر کیفیت محصولات و کارایی تولید تأثیر میگذارد.
6. دقت بستن قالب در قالبگیری تزریقی دقیق
در قالبگیری تزریقی دقیق، دقت بستن قالب نقش مهمی در تعیین کیفیت محصول ایفا میکند. این نیازمند آن است که قالب ثابت (صفحه ثابت) و قالب متحرک (صفحه متحرک) موقعیتیابی تکرار بسیار دقیقی داشته باشند، با موازی بودن بین آنها که معمولاً در محدوده ۰.۰۶ تا ۰.۰۸ میلیمتر کنترل میشود. برای دستیابی به چنین دقتی، چندین اقدام اتخاذ میشود:
افزایش صلبیت قالب استفاده از قالبهای با سفتی بالا میتواند به طور مؤثر پایداری و دوام قالب را بهبود بخشد و تغییر شکل را در طول قالبگیری تزریقی با فشار بالا کاهش دهد.
استفاده از ریلهای خطی بزرگ به کارگیری ریلهای خطی بزرگ، حرکت صاف و دقیق قالب را تضمین میکند و در نتیجه دقت بستن قالب را افزایش میدهد.
مکانیزم تماس نازل با دقت بالا بهینهسازی مکانیزم تماس نازل از حرکت قالب ثابت ناشی از تماس نازل در طول فرآیند تزریق جلوگیری میکند و دقت تزریق را تضمین مینماید.
تقویت صلبیت پایه استفاده از پایه با سفتی بالا، مانند یکی ساخته شده از یک ریختهگری واحد، میتواند پایداری و دقت کل ماشین قالبگیری تزریقی را بهبود بخشد و دقت بالا را در استفاده طولانیمدت حفظ کند.
مکانیزم بستن قالب بهبودیافته بهبود مکانیزم بستن قالب، مانند بهینهسازی انتقال حرارت، میتواند عدم موازی بودن قالب ناشی از تغییرات دما را حذف کند و دقت قالب را حفظ نماید.
در کاربردهای عملی، مانند ساخت لنزهای تلفن همراه، این کنترلها و بهینهسازیهای دقیق میتوانند به طور قابل توجهی کیفیت محصول را افزایش دهند. به عنوان مثال، میتوانند انحراف مرکز هندسی سطوح بالا و پایین را، طبق گزارشها، به کمتر از ۱.۱۲ میکرومتر کاهش دهند. کنترل دقیق دقت بستن قالب در قالبگیری تزریقی دقیق کلید اطمینان از برآورده شدن استانداردهای کیفیت بالا توسط محصولات است.
مثال: لنزهای تلفن همراه
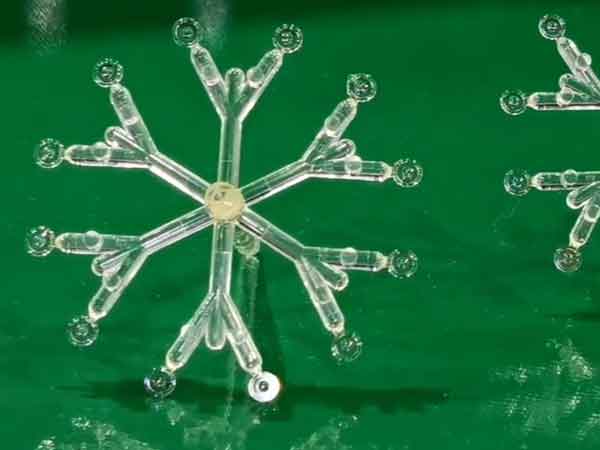
لنزهای تلفن همراه، که قالبگیری تزریقی دقیق را به نمایش میگذارند، فناوریهای پیشرفتهای را برای اطمینان از تولید با کیفیت بالا در بر میگیرند. تکنیکهای کلیدی شامل:
- ماده: APEL، یک COC برتر، کیفیت لنز را افزایش میدهد.
- طراحی پیچ تخصصی: عیوبی مانند لکههای سیاه و سفید را کاهش میدهد و به طور قابل توجهی نرخ عیب را از 10.7% به 0.1% کاهش میدهد.
- مکانیزم قفلبندی با دقت بالا: انحراف مرکز نوری را در محدوده ۱.۱۲ میکرومتر حفظ میکند و عملکرد بهینه لنز را تضمین مینماید.
- سرعت تزریق: سرعت سریع 550-600 میلیمتر بر ثانیه توزیع یکنواخت مواد را تضمین میکند.
- کنترل دقیق V/P: فشار و دما را در طول تزریق تثبیت میکند تا از عیوبی مانند فلش اجتناب کند.
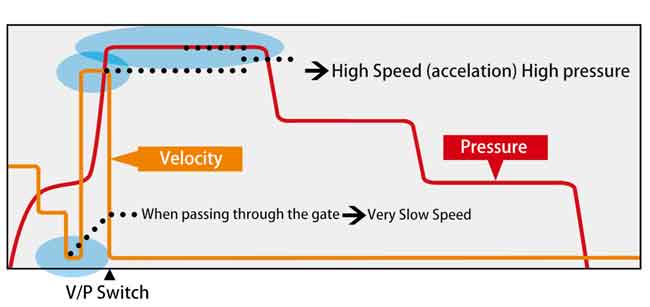
این فناوریها نه تنها کیفیت لنز را بهبود میبخشند بلکه تمرکز صنعت تولید بر دقت و قابلیت اطمینان را نیز نشان میدهند.
نتیجهگیری: استانداردهای کیفی قالبگیری تزریقی دقیق
قالبگیری تزریقی دقیق در مقایسه با قالبگیری تزریقی معمولی استانداردهای کیفی بالاتری در جنبههای متعددی تعیین میکند. این موارد شامل کاربرد سرعت و فشار بالا، کنترل دقیق بخشبندیشده سرعت و فشار، و همچنین کنترل دقیق دما میشود. علاوه بر این، از نظر طراحی پیچ و مکانیسمهای بستن قالب، قالبگیری تزریقی دقیق استانداردهایی را نشان میدهد که فراتر از استانداردهای قالبگیری تزریقی معمولی است.
با این حال، تکنیکهای خاص قالبگیری تزریقی دقیق مورد نیاز برای محصولات مختلف متفاوت است. اصول مورد بحث در این مقاله فقط دستورالعملهای پایه هستند. درک عمیقتر و کاربرد قالبگیری تزریقی دقیق نیازمند تحلیل و تحقیق بر اساس موارد خاص محصول. این بدان معناست که قالبگیری تزریقی دقیق نه فقط یک مجموعه ثابت از مشخصات فنی نیست بلکه یک فرآیند پیچیده است که نیاز به تنظیم و بهینهسازی انعطافپذیر با توجه به سناریوهای کاربردی خاص دارد.
