


فهرست مطالب
تغییر وضعیتدرک نقطه ذوب پلاستیکها
نقطه ذوب پلاستیکها به محدوده دمایی اشاره دارد که پلاستیکها در آن دچار گذار میشوند از حالت جامد به حالت مایع قابل جریان. در این نقطه، پلاستیکها نرم شده و انعطافپذیر میشوند و برای فرآیندهای مختلف قالبگیری و شکلدهی مناسب میگردند.
ترموپلاستیکها در مقابل ترموستها
پلاستیکها را میتوان به دو نوع اصلی دستهبندی کرد: ترموپلاستیکها و ترموستها.
ترموپلاستیکها با گرم شدن نرم شده و با سرد شدن سخت میشوند، فرآیندی برگشتپذیر که امکان گرم و سرد کردن مکرر را بدون تغییر در خواص ماده فراهم میکند.
ترموستها, از سوی دیگر، در هنگام گرمایش اولیه دچار واکنش شیمیایی میشوند که منجر به ساختار شبکهای دائمی و غیرقابل ذوب میگردد. حتی با گرمایش بعدی نیز نرم نمیشوند.
بنابراین، در بحثهای بعدی ما درباره نقاط ذوب، پلاستیکهایی که ذکر میکنیم همگی ترموپلاستیک خواهند بود.
مهم برای تزریق قالب، اکستروژن و شکلدهی
فرآیند نرمشدن و ذوب پلاستیکها در فرآوری پلاستیک حیاتی است.
- در طول قالبگیری تزریقی, کنترل دقیق دمای ذوب اطمینان میدهد که پلاستیک به طور کامل قالب را پر کرده و شکل مطلوب را به دست میآورد.
- این اکستروژن فرآیند از جریانپذیری پلاستیکهای گرمشده برای تولید لولهها و پروفیلها با استفاده از قالبهای خاص بهره میبرد.
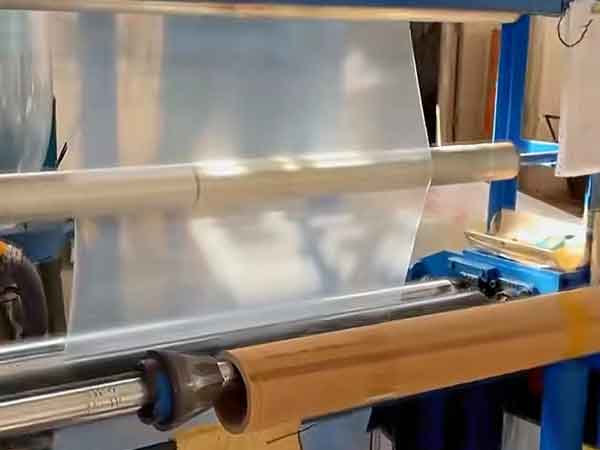
- این تشکیل فیلم یا ورق همچنین به توانایی پلاستیک در تغییر شکل پلاستیکی در دماهای مناسب بستگی دارد.
بنابراین، برای طراحان و فرآوریکنندگان، درک دمای کاری و دمای بهینه فرآوری پلاستیکها برای کنترل کیفیت محصول و برآوردن نیازهای کاربردی حیاتی است.
ویژگیهای ذوب پلاستیکها
مواد بلوری در مقابل مواد آمورف
مواد در طبیعت به دستههای زیر تقسیم میشوند بلوری و بیشکل.
مواد بلوری دارای مولکولها یا اتمهای مرتبشده منظم هستند و نقاط ذوب ثابتی دارند. به عنوان مثال، آب در ۰ درجه سانتیگراد ذوب میشود، نمک (NaCl) در ۸۰۱ درجه سانتیگراد و قلع در ۲۳۱.۹ درجه سانتیگراد.
از سوی دیگر، مواد بیشکل، از جمله شیشه، لاستیک، پلاستیک، قیر، روغن کاج و پارافین، دارای مولکولها یا اتمهای چیدهشده بهصورت نامنظم هستند و فاقد نقطه ذوب ثابت میباشند. هنگام گرمشدن، معمولاً نرم میشوند (حالت لاستیکی) قبل از مایعشدن (حالت جریان چسبناک)، که در محدوده دمایی مشخصی رخ میدهد به جای ذوب در یک نقطه خاص.
انواع پلاستیکها: بیشکل و بلوری
پلاستیکهای بیشکل:
تحت شرایط فرآوری معمول، این پلاستیکها نواحی بلوری ندارند و کاملاً بیشکل هستند. نمونهها شامل پلیکربنات، ABS، PMMA، ASA، PPSU, ، و غیره میشوند. رفتار ذوب آنها با رفتار مواد بیشکل معمول همراستا است.
پلاستیکهای بلوری:
بسیاری از پلاستیکها هنگام سرد شدن و انجماد تمایل به تبلور دارند، مانند پلیاتیلن (PE)، پلیپروپیلن (PP)، پلیاکسیمتیلن (POM)، پلیآمید (PA6 و PA66)، PET و PBT.
با این حال، آنها فقط در نواحی خاصی متبلور میشوند و موادی با بلورینگی بالاتر از 80% طبقهبندی میشوند به عنوان پلاستیکهای بلوری و بقیه به عنوان نیمهبلوری.
درجه بلورینگی به شدت تحت تأثیر فرآیند خنکسازی است؛ خنکسازی آهسته در محدوده دمای تبلور میتواند بلورینگی را افزایش دهد، در حالی که خنکسازی سریع اثر معکوس دارد.
بنابراین،, فرآیند ذوب این پلاستیکهای بلوری تا حدی شبیه مواد بلوری است اما ویژگیهای مواد بیشکل را نیز در بر میگیرد.
سه حالت و چهار دمای کلیدی پلاستیکها در حین گرمشدن
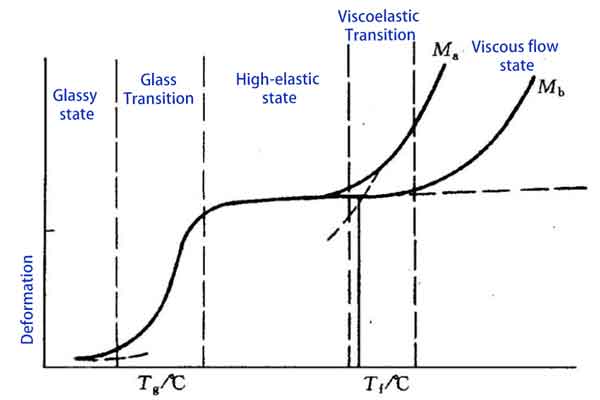
بیایید سه حالتی که پلاستیکها در هنگام گرمایش از سر میگذرانند را بررسی کنیم: حالت شیشهای, ، حالت الاستیک بالا (لاستیکی), ، و حالت جریان ویسکوز, و همچنین چهار دمای کلیدی مرتبط با آنها: دمای گذار شیشهای، دمای ذوب، دمای جریان،, و دمای تجزیه.
حالت شیشهای
حالت اول حالت شیشهای, که در آن پلاستیکها در دمای اتاق یا دمای پایین قرار دارند. در این حالت، حرکت مولکولهای پلاستیک به شدت محدود شده و ماده سفت و شکننده میشود. این امر به دلیل دمای پایینتر از دمای گذار شیشهای (Tg) رخ میدهد، جایی که نیروهای بینمولکولی بیشتر از انرژی گرمایی هستند و از حرکت آزاد مولکولی جلوگیری میکنند.
دمای انتقال شیشهای (Tg) و حالت الاستیک بالا (لاستیکی)
تغییر فیزیکی قابل توجهی زمانی رخ میدهد که پلاستیکها تا دمای دمای انتقال شیشهای. Tg آغاز گذار از حالت سخت و شکننده به حالت نرم را نشان میدهد، که دمای دقیق آن به نوع پلاستیک و ساختار مولکولی آن بستگی دارد.
به عنوان مثال، پلیاکسیمتیلن (POM) دارای Tg حدود ۸۵ درجه سانتیگراد است، در حالی که پلیکربنات (PC) دارای Tg بالاتری است، معمولاً حدود ۱۴۵ درجه سانتیگراد.
بالاتر از Tg، زنجیرههای پلیمری انرژی بیشتری کسب کرده و شروع به حرکت آزادانهتر میکنند، اما همچنان در وضعیت بینظم تصادفی باقی میمانند. با ادامه افزایش دما، پلاستیکها وارد حالت پرکشسان،, که همچنین به عنوان حالت لاستیکی. در این حالت، پلاستیکها کشش و انعطافپذیری قابل توجهی. میشوند. حرکت بین زنجیرههای پلیمری افزایش مییابد، اما هنوز درجهای از برهمکنش بینمولکولی وجود دارد. پلاستیکها در این حالت میتوانند بدون شکستن دچار تغییر شکل قابل توجه شوند،, ایدهآل برای بسیاری از محصولات لاستیکی و اقلام پلاستیکی انعطافپذیر.
دمای جریان (Tf) و حالت جریان چسبناک
در نهایت، با افزایش بیشتر دما تا دمای جریان (Tf), ، پلاستیکها وارد میشوند حالت جریان ویسکوز. در این حالت، پلاستیکها سیالتر میشوند، مشابه یک مایع ویسکوز. در حالت جریان ویسکوز، پلاستیکها را میتوان اکسترود، تزریق یا به شکلهای مختلف فشرده کرد. این مرحله کلیدی فرآوری پلاستیک است، مانند قالبگیری تزریقی که در این حالت انجام میشود.
در طی فرآیند تخلیه و تمیزکاری بشکه، حالت مذاب پلاستیک به وضوح قابل مشاهده است.
دمای تجزیه (Td)
آخرین مرحله قابل توجه در گرمایش پلاستیکها دمای تجزیه (Td). این نقطهای است که پلاستیکها شروع به تجزیه شیمیایی میکنند, است که خواص فیزیکی و شیمیایی اصلی خود را از دست میدهند. با رسیدن به دمای تجزیه یا فراتر از آن، پلاستیکها شروع به به مولکولهای کوچکتر تجزیه میشوند،, و به طور بالقوه گازها و سایر محصولات تجزیه را آزاد میکنند. بنابراین، ضروری است که از فراتر رفتن از دمای تجزیه اجتناب شود در طول فرآوری، تا از آسیب به ماده و آزادسازی احتمالی مواد مضر جلوگیری شود.
توجه:
- Ma: ناحیه بیشکل
- Mb: ناحیه نیمهکریستالی
نکته: دمای ذوب (Tm)، همچنین به عنوان دمای جریان (Tf) شناخته میشود
توجه به این نکته مهم است که دمای ذوب پلاستیکها یک نقطه ثابت نیست، بلکه یک محدوده است. در این محدوده، حالت فیزیکی پلاستیک از حالت کشسان بالا به حالت جریان ویسکوز تغییر میکند. برای مثال، محدوده دمای ذوب برای پلیپروپیلن (PP) از ۱۶۰ درجه سانتیگراد تا ۱۷۵ درجه سانتیگراد است، در حالی که برای پلیاتیلن (PE) از ۱۲۵ درجه سانتیگراد تا ۱۳۷ درجه سانتیگراد میباشد. عرض این محدوده به نوع خاص پلاستیک و پیچیدگی ساختار مولکولی آن بستگی دارد.
دمای ذوب پلاستیکهای رایج
در اینجا، دمای ذوب، دمای قالبگیری تزریقی و دمای تجزیه برخی مواد پلاستیکی رایج را فهرست کردهایم. توجه به این نکته مهم است که دمای قالبگیری تزریقی معمولاً بالاتر از دمای ذوب است تا جریانپذیری مناسب پلاستیک در حین فرآوری تضمین شود.
از آنجا که انواع پلاستیکهای اصلاحشده زیاد و خواص آنها بسیار متفاوت است، نمیتوان مواد بیشتری را در این جدول فهرست کرد. برای مثال، ویژگیهای دمایی نایلون حاوی الیاف شیشه به طور قابلتوجهی با نایلون بدون الیاف شیشه متفاوت است. در عمل، هنگام خرید مواد پلاستیکی بهراحتی میتوان برگه مشخصات مواد را به دست آورد. بنابراین، این جدول تنها به عنوان یک مرجع تقریبی.
دمای ذوب پلاستیکهای رایج
| نام ماده | دمای ذوب (°C) | دمای قالبگیری تزریقی (°C) | دمای تجزیه (°C) |
|---|---|---|---|
| ABS | 170-190 | 200-240 | 280 |
| PP (پلیپروپیلن) | 160-175 | 190-290 | 320 |
| POM (پلیاکسیمتیلن) | 165-175 | 190-230 | 280 |
| PC (پلیکربنات) | 225-250 | 270-320 | 360 |
| PBT | 225-235 | 220-270 | 280 |
| PA6 (نایلون 6) | 215-221 | 260-300 | 320 |
| PA66 (نایلون 66) | 260-265 | 270-310 | 360 |
| PMMA (آکریلیک) | 160-180 | 220-250 | 270 |
| LDPE (پلیاتیلن با چگالی کم) | 110-130 | 150-230 | 300 |
| HDPE (پلیاتیلن با چگالی بالا) | 125-137 | 160-280 | 300 |
| PEEK (پلیاتر اتر کتون) | 315-353 | 360-400 | 520 |
این جدول مروری بر دمای ذوب، تزریق قالب و تجزیه پلاستیکهای مختلف رایج ارائه میدهد.
نتیجهگیری
در نتیجه، درک دمای ذوب، تزریق قالب و تجزیه پلاستیکها در زمینه علم مواد و تولید ضروری است. این دماها نه تنها فرآوری و کاربرد پلاستیکها را هدایت میکنند، بلکه ایمنی و کیفیت محصولات نهایی را نیز تضمین مینمایند.
با تکامل صنعت همراه با مواد و فناوریهای جدید، تحقیقات و دانش مستمر در این حوزه همچنان حیاتی باقی میماند. چه در کاربردهای صنعتی و چه در استفاده روزمره، ماهیت همهکاره پلاستیکها به شکلدهی جهان مدرن ادامه میدهد.
