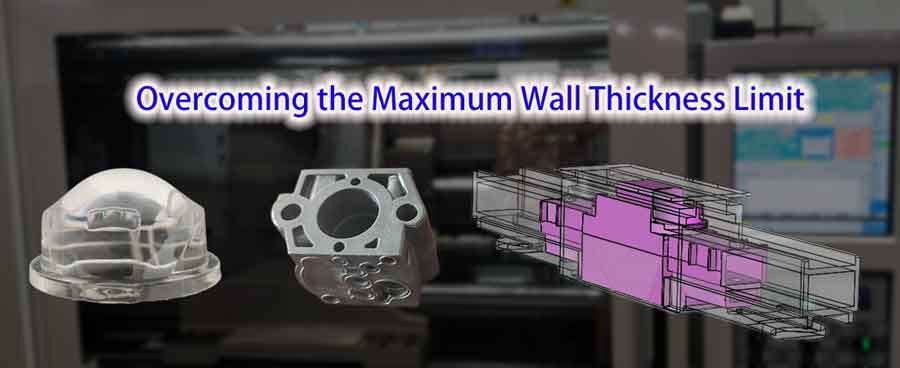
در دنیای قالبگیری تزریقی، رویه رایج این است که ضخامت دیوارههای نازک و یکنواخت در محصولات حفظ شود. با این حال، سناریوهایی وجود دارد که حداکثر ضخامت دیواره لازم است, ، و مرزها را فراتر از محدودیتهای متعارف میبرد. در این مقاله، ما به روشهای ساخت قطعات قالبگیری تزریقی با دیوارههای ضخیمتر، همراه با چالشها و ملاحظاتی که باید در این فرآیند مورد توجه قرار گیرند، میپردازیم.
قطعات تزریقی که بیش از حد ضخیم هستند میتوانند منجر به یک سری مشکلات شوند، از این رو محدودیتهای حداکثر ضخامت دیواره وجود دارد. مسائل اصلی مربوط به قطعات تزریقی بیش از حد ضخیم شامل موارد زیر است:
خنککاری و انقباض ناهموار: بخشهای ضخیمتر کندتر از دیوارههای نازک خنک میشوند که منجر به خنکسازی ناهموار میشود. این میتواند باعث انقباض موضعی (نشانههای فرورفتگی) و تابخوردگی شود و به طور بالقوه منجر به ترکخوردگی یا تغییر شکل محصول گردد.
افزایش تنش داخلی: در حین خنکسازی، ماده داخل دیوارههای ضخیمتر ممکن است به دلیل نرخهای خنکسازی کندتر، تنش داخلی بالاتری ایجاد کند که بر یکپارچگی ساختاری و عملکرد محصول تأثیر میگذارد.
کاهش عمر محصول: به دلیل تنش داخلی و خواص ناهموار مواد، قطعات قالبگیری تزریقی بیش از حد ضخیم ممکن است دوام کمتری و عمر کوتاهتری داشته باشند.
پر نشدن کافی: در طول قالبگیری تزریقی، بخشهای ضخیم ممکن است به طور کامل پر نشوند که منجر به حفرههای خلأ و حباب هوا میشود.
حداکثر محدودیت ضخامت دیواره در قالبگیری تزریقی عمدتاً کیفیت محصول، یکپارچگی ساختاری و کارایی تولید را تضمین میکند. این عوامل باید در مرحله طراحی با رعایت دستورالعملهای مواد و طراحی برای اطمینان از کیفیت و عملکرد محصول نهایی در نظر گرفته شوند.
موارد نیازمند دیوارههای ضخیمتر
۱. افزایش استحکام و صلبیت ساختاری: در برخی سناریوها، نیاز به افزایش استحکام و صلبیت ساختاری، استفاده از دیوارههای ضخیمتر در قطعات قالبگیری تزریقی را ضروری میسازد. این امر بهویژه در کاربردهایی که قطعات تحت تنش یا بار بالا هستند و نیاز به مواد اضافی برای حفظ یکپارچگی و عملکرد دارند، اهمیت دارد.
۲. محدودیتهای طراحی با ویژگیهای نزدیک به هم: موقعیتهایی وجود دارد که در آن عناصر طراحی مانند برجستگیها (ویژگیهای برجسته برای همترازی یا اتصال) و دیوارهها بسیار نزدیک به یکدیگر قرار دارند. در چنین مواردی، توخالی کردن این نواحی غیرعملی یا غیرممکن میشود. محدودیت طراحی حاصل، ضرورت داشتن دیوارههای ضخیمتر را برای جای دادن این ویژگیهای نزدیک به هم و در عین حال حفظ یکپارچگی ساختاری قطعه ایجاد میکند.
۳. افزودن جرم و اینرسی مواد: برای برخی کاربردها، افزایش جرم و اینرسی قطعه مطلوب است. این امر میتواند با طراحی قطعه با دیوارههای ضخیمتر حاصل شود. جرم اضافهشده میتواند در کاربردهایی که وزن اضافی برای پایداری یا مومنتوم لازم است، مانند برخی اجزای مکانیکی یا خودرویی، مفید باشد.
۴. بهبود عایقبندی حرارتی: در برخی محصولات، بهویژه آنهایی که نیاز به حفظ یا محدود کردن تبادل دما دارند، دیوارههای ضخیمتر برای عایقبندی حرارتی بهبودیافته مورد نیاز است. این امر معمولاً در محصولاتی مانند ظروف حرارتی، محفظههای الکترونیکی، یا اجزای سیستمهای گرمایش و سرمایش دیده میشود، جایی که ضخامت دیواره نقش حیاتی در عایقبندی محصول یا جزء از تغییرات دمای خارجی دارد.
پیامدهای هزینهای افزایش ضخامت دیواره
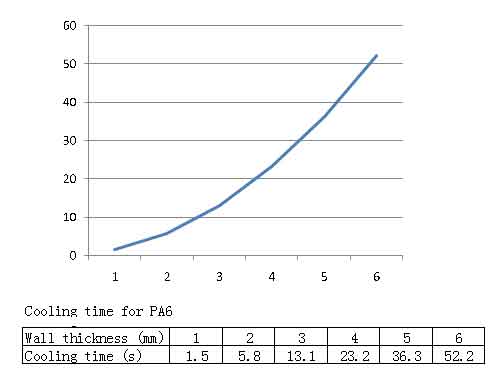
دیوارههای ضخیمتر به معنای زمانهای خنکسازی طولانیتر در چرخه قالبگیری تزریقی است. زمان خنکسازی تقریباً با مربع ضخامت دیواره متناسب است و از یک رابطه درجه دو (y =K* x^2) پیروی میکند. برای مثال، با ماده PA6 در ضخامت ۸ میلیمتر، کل چرخه قالبگیری تزریقی حدود ۹۳ ثانیه است که خنکسازی حدود ۷۰ ثانیه طول میکشد. بنابراین، افزایش ضخامت دیواره با هزینه تولید بالاتر همراه است.
زمان خنکسازی در قالبگیری تزریقی تحت تأثیر عوامل بسیاری قرار دارد، که فرمول محاسبه را بسیار پیچیده میکند. دادههای نمودار فوق فقط بهطور تقریبی رابطه بین ضخامت دیواره و زمان خنکسازی را نشان میدهد. با این حال، نشان میدهد که زمان خنکسازی تقریباً به نسبت مربع ضخامت دیواره افزایش مییابد، که تأثیر قابل توجهی بر هزینههای قالبگیری تزریقی دارد.
روشهای قالبگیری محصولات پلاستیکی با دیواره ضخیم:
1. استفاده از ماشینهای قالبگیری تزریقی تخصصی
برخی مواد، مانند PC، بهطور طبیعی برای محصولات با دیواره ضخیم مناسب هستند، مانند لنزهایی تا ضخامت نزدیک به ۳۰ میلیمتر. علیرغم این ضخامت، آنها تغییر شکل انقباضی قابلتوجهی نشان نمیدهند و عملکرد نوری را حفظ میکنند.
چالش اصلی جلوگیری از عیوبی مانند حباب و خطوط تزریق و اجتناب از تنش داخلی بیش از حد پس از خنکسازی است.
ماشینآلات و پیچهای تزریق تخصصی مورد نیاز هستند تا سرعت تزریق بالا و فشار و دمای یکنواخت را تضمین کنند تا تنش داخلی به حداقل برسد.
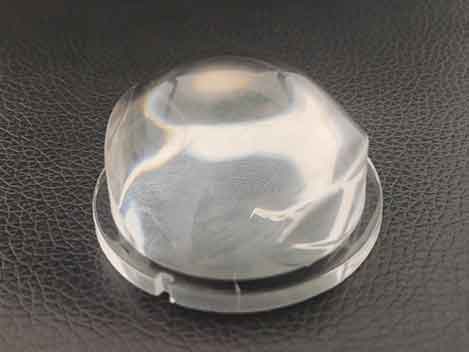
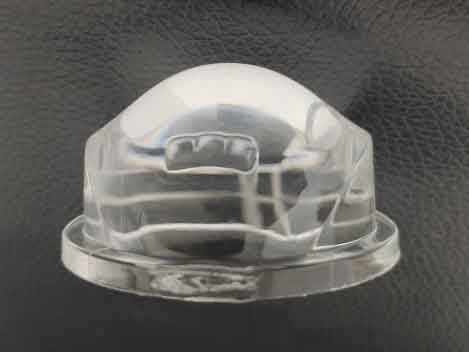
این یک لنز چراغ جلو ساختهشده از ماده PC با ضخامت حدود ۳۴ میلیمتر است که با استفاده از یک ماشین قالبگیری تزریقی تخصصی تولید شده است. از آنجایی که جای دروازه پس از مونتاژ پنهان میشود، نیازی به درمان زیباییشناختی ندارد.
تصاویر نشان میدهند که محصول عاری از حباب و خطوط تزریق قابل توجه است و به سطح رضایتبخشی از کیفیت دست یافته است.
2. تغییر مواد
محدودیت اصلی در ضخامت دیواره قطعه، پرکردن فیزیکی است. افزودن کربنات کلسیم یا تالک به پلاستیکها میتواند انقباض مواد را کاهش دهد. این افزودنیها انقباض نمیکنند و میتوانند حالت ساختاری برخی پلاستیکها را تغییر دهند. تقویت با الیاف شیشه تبلور برخی پلاستیکها را تغییر میدهد و نرخ انقباض آنها را بهطور قابلتوجهی کاهش میدهد. با این حال، افزودن این اجزا پیچیده است، زیرا میتوانند براقیت مواد را تغییر دهند، استحکام را کاهش دهند و شکنندگی را افزایش دهند. در برخی کاربردها، مانند پلاستیکهای درجه غذایی، بیشتر افزودنیها مجاز نیستند.
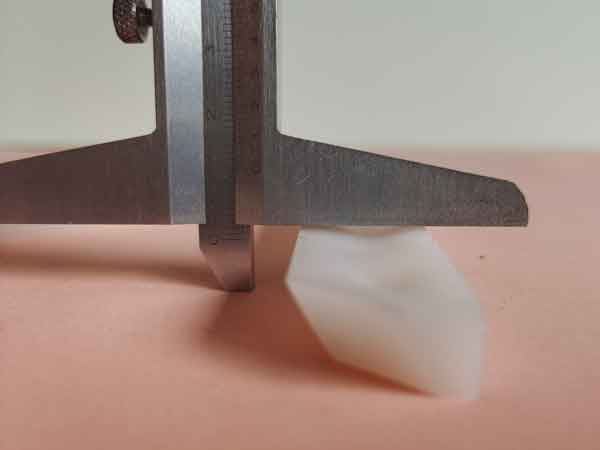
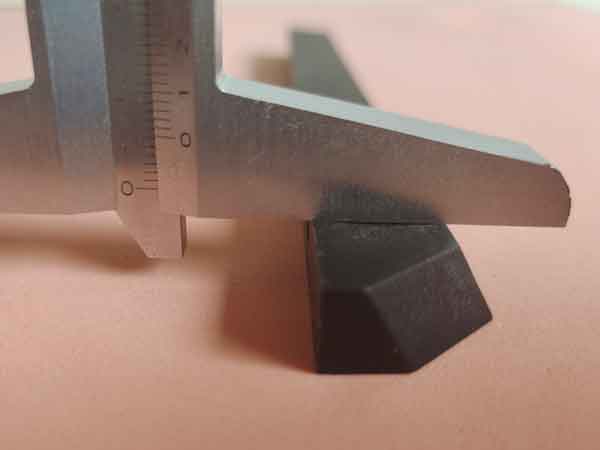
در این مثال، واضح است که اصلاح مواد بهطور قابلتوجهی انقباض را کاهش میدهد و امکان تولید محصولات با ضخامت دیواره بیشتر را فراهم میکند.
نمونه سفید، ساختهشده از PP استاندارد (پلیپروپیلن)، بهوضوح انقباض قابلتوجهی نشان میدهد و فرورفتگی در وسط آن آشکار است. در چنین مواردی، حتی افزایش فشار و زمان نگهداری نیز این انقباض را کاهش نمیدهد.
نمونه سیاه، ساخته شده از PP اصلاح شده پر شده با الیاف شیشهای بلند، بهبود قابل توجهی در صافی نشان میدهد.
3. اورمولدینگ
از آنجا که همان نوع پلاستیک را میتوان بهصورت روکشکاری چندلایه قالبگیری کرد، این امر انعطافپذیری تولید بالایی فراهم میکند. میتوانیم ابتدا قطعهای کوچکتر را بهعنوان بستر تولید کنیم و سپس با روکشکاری، بستر را بپوشانیم، که میتواند ضخامت دیواره محصول را بهطور قابلتوجهی افزایش دهد.
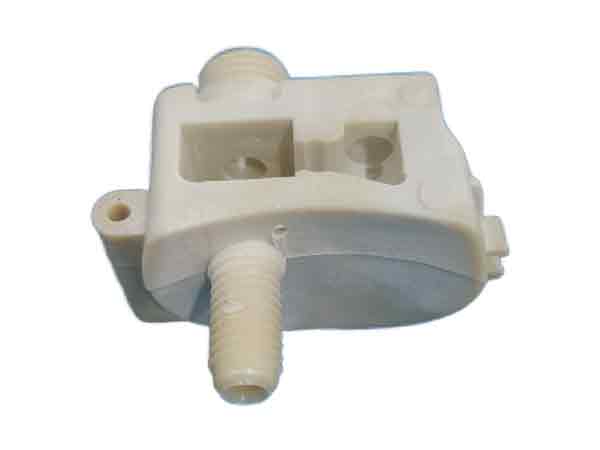
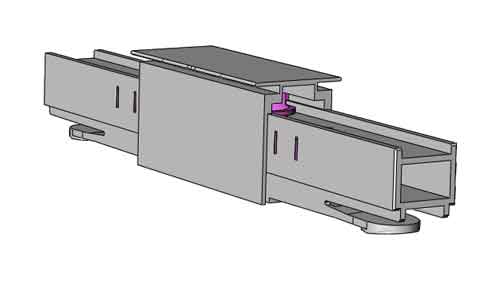
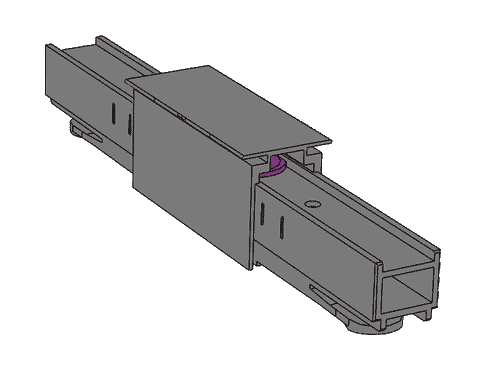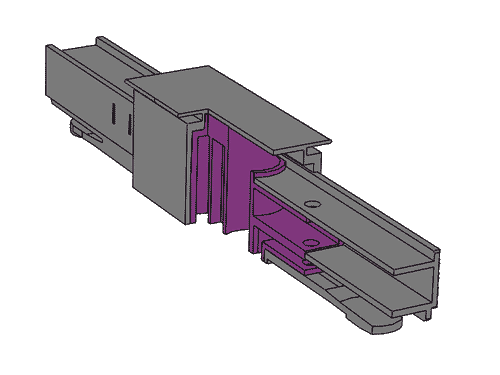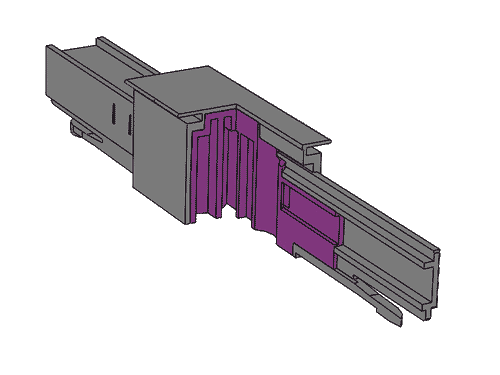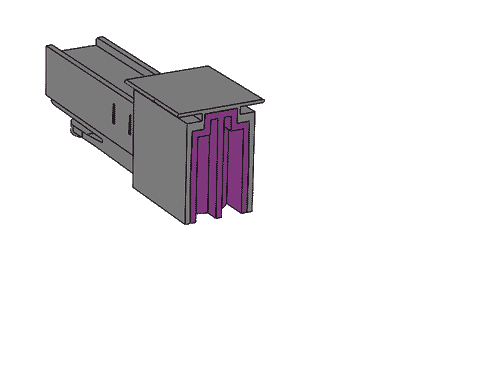
این یک اتصالدهنده پلاستیکی است که برای تحمل بارهای سنگین طراحی شده و بنابراین نیاز به افزایش ضخامت دیواره دارد. با این حال، در یک فرآیند قالبگیری تزریقی واحد، ضخامت دیواره ۸ میلیمتر حد نهایی است، زیرا در این حالت نشانههای فرورفتگی قابلتوجهی ظاهر میشود و زمان قالبگیری به حدود ۱ دقیقه و ۴۰ ثانیه میرسد. با این وجود، این ضخامت ۸ میلیمتری معیارهای استحکام مورد نیاز را برآورده نمیکند.
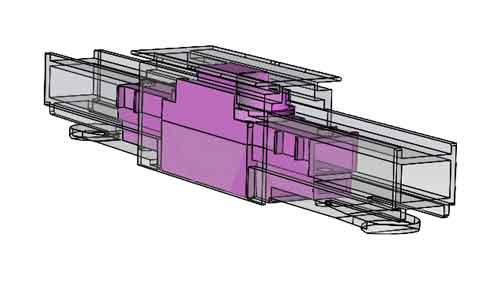
اکنون، با اتخاذ رویکرد روکشکاری، میتوان ضخامت دیواره را به بیش از ۱۵ میلیمتر افزایش داد، و صافی محصول تا حد زیادی الزامات را برآورده میکند.
انیمیشن زیر نشان میدهد که چگونه زیرلایه به گونهای طراحی شده است که درون قالب رویهم محصور شود. این امر استحکام در مناطق تحمل بار قطعه را بهطور قابل توجهی افزایش میدهد.
میتوان گفت که استفاده از رویکرد قالبگیری رویهم مستقیمترین راهحل است، زیرا کمتر تحت محدودیتهای ماشینآلات تزریق و کاستیهای مواد اصلاح شده ذکر شده در بالا قرار میگیرد، اگرچه هزینههای بالاتری را در بر دارد.
این کار به دو قالب نیاز دارد: یکی برای بستر و دیگری برای روکشکاری. این فرآیند زمانبر و نیرویبر است.
علاوه بر این، افزایش تعداد لایههای روکشکاری (مثلاً روکشکاری دوگانه یا سهگانه) میتواند دیوارهها را بیشتر ضخیم کند، و حتی محصولات پلاستیکی توپُر تولید نماید. این امر نادر و پرهزینه است، اما امکانی است که ذکر آن برای کسب اطلاعات ارزشمند است.
نتیجهگیری
در نتیجهگیری، در حالی که قالبگیری تزریقی معمولاً دیوارههای نازک و یکنواخت را ترجیح میدهد، برخی کاربردها نیاز به دیوارههای ضخیمتر دارند. غلبه بر چالشهایی مانند خنکسازی ناهموار، افزایش تنش داخلی و عیوب احتمالی نیازمند تکنیکهای پیشرفتهای مانند بهبود عملکرد ماشین، اصلاح مواد و استفاده از اورمولدینگ است. این مقاله تأکید میکند که اگرچه تولید قطعات با دیواره ضخیم پیچیده است، با برنامهریزی و اجرای دقیق، دستیابی به کیفیت و عملکرد در این محصولات تخصصی امکانپذیر است.
ما متخصصان قالبگیری تزریقی پلاستیک هستیم. همین حالا با ما تماس بگیرید و یک پیشفاکتور سریع دریافت کنید!