


Índice
Toggle¿Qué es un informe DFM (diseño para fabricación) de moldeo por inyección?
En DFM (Diseño para Fabricación) el informe para productos de moldeo por inyección es una herramienta de evaluación meticulosamente diseñada, específicamente para evaluar el diseño de productos de moldeo por inyección. El objetivo principal de este informe es garantizar que el diseño del producto no solo sea adecuado para el proceso de moldeo por inyección, sino que también esté optimizado para reducir los costos y las complejidades de fabricación.
Sirviendo como un puente entre los clientes del proyecto y los fabricantes de moldes, facilita eficazmente la comunicación al visualización de conceptos de diseño en imágenes, mejorando así la calidad del producto y la eficiencia de producción. En resumen, un informe DFM es una herramienta analítica destinada a garantizar la eficiencia y viabilidad de los diseños de productos moldeados por inyección.
Además, para aplicaciones con requisitos más exigentes, el análisis del flujo del molde representa otro paso crítico. Aunque a menudo se considera parte del análisis DFM, no siempre es necesario. El análisis del flujo del molde ayuda a los diseñadores a comprender el comportamiento de los materiales dentro del molde, optimizando tanto el diseño como el proceso de producción.
En este artículo, presentaremos el concepto y la importancia del informe DFM de forma clara y concisa, complementado con ejemplos concretos. Nuestro objetivo es demostrar cómo un informe de DFM puede ayudar a lograr la correspondencia óptima entre el diseño y la producción, lo que conduce a una mayor eficiencia, reducción de costes y un mayor rendimiento del producto.
El papel de un informe DFM de moldeo por inyección
El informe DFM (Design for Manufacturing) para productos moldeados por inyección desempeña un papel crucial en el proceso de desarrollo y fabricación del producto. Sus principales funciones pueden resumirse como sigue:
Confirmación y optimización del diseño del producto: El informe DFM analiza la viabilidad de un diseño en el proceso de fabricación, asegurando que los diseños de productos cumplan con los requisitos de fabricación. También explora áreas potenciales de optimización en el diseño del producto, mejorando significativamente la calidad y consistencia del producto final.
Optimización de los planes de diseño del molde: El análisis DFM examina diferentes opciones de diseño de moldes para garantizar que se tome la mejor decisión en términos de calidad y eficiencia de costos.
Acortamiento del ciclo de desarrollo del producto: El análisis DFM ayuda a identificar problemas de diseño antes de la producción, evitando rediseños y retrabajos que consumen mucho tiempo durante la fase de producción, acelerando así el tiempo de comercialización del producto.
Mejora de la colaboración entre diseño y producción: El informe DFM fomenta la comunicación y la colaboración entre los diseñadores y los equipos de producción, ayudando a ambas partes a comprender mejor las necesidades y limitaciones del otro para lograr la mejor solución de diseño.
Evaluación de la competencia de los fabricantes de moldes: No todos los fabricantes de moldes están familiarizados con los posibles problemas y riesgos en la fabricación de productos y moldes, y algunos pueden no ser expertos en la creación de informes DFM. La calidad de sus informes DFM puede representar diferentes niveles de experiencia y habilidad. Por lo tanto, sirve como un buen método para evaluar las capacidades de los fabricantes de moldes.
Contenido típico de un informe DFM
Un informe estándar de DFM (diseño para la fabricación) para productos moldeados por inyección suele incluir los siguientes elementos:
En las siguientes secciones, desarrollaremos cada uno de estos elementos, complementados con ejemplos prácticos para ilustrar su aplicación e importancia en el diseño de productos moldeados por inyección. Este enfoque proporcionará a los lectores una comprensión más profunda del valor de un informe DFM y cómo estos análisis pueden ser utilizados para mejorar la eficiencia del diseño del producto y el proceso de fabricación.
Tipo y ubicación de las puertas
Esta sección aclara el caminos y ubicaciones por los cuales el material entra al molde, desempeñando un papel clave en la calidad general y el efecto de moldeo de los productos moldeados por inyección.
Un diseño adecuado de la compuerta es crucial para evitando defectos comunes tales como alabeo, líneas de soldadura y marcas de compuerta.
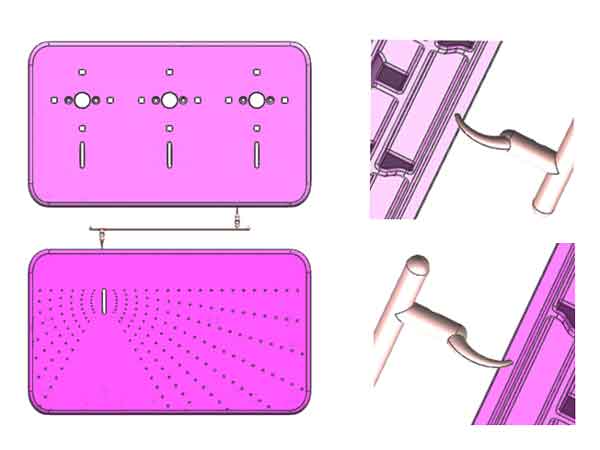
Nota:
- En este caso, colocamos la compuerta en el lateral del molde, cerca de una esquina, en lugar de en el centro. Esta colocación reduce significativamente el alabeo de la pieza, ya que las compuertas situadas en el centro tienden a provocar alabeo en ambos lados, lo que afecta a la planitud.
- Además, utilizamos una compuerta banana, colocando la cicatriz de la compuerta en la superficie inferior, con lo que queda oculta durante el montaje y se reduce la necesidad de recortarla manualmente. Este enfoque de diseño tiene en cuenta tanto el atractivo estético del producto como la eficiencia de la fabricación.
Razón fundamental para elegir la compuerta banana
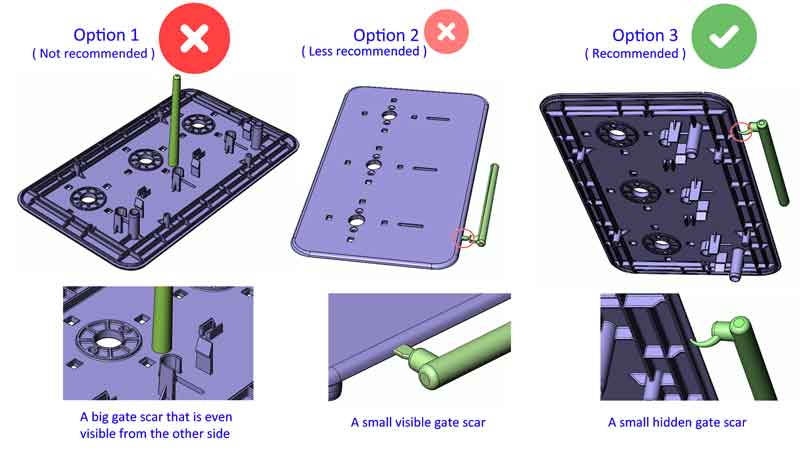
Para explicar más a fondo por qué se eligió la opción de compuerta banana, examinemos una comparación de tres opciones de diseño de moldeo por inyección ilustradas en la siguiente figura:
Nota:
Opción 1 – Opción de compuerta directa/compuerta de bebedero: Este tipo de diseño básico tiene una desventaja significativa: deja una gran marca de compuerta en el centro del producto, que incluso puede ser visible desde el otro lado, comúnmente conocida como “gate blush“. Debido a este problema estético, esta opción generalmente no se recomienda a menos que el producto no tenga requisitos de apariencia.
Opción 2 – Opción de compuerta lateral/compuerta de borde: Este diseño es más factible pero aún tiene inconvenientes. Aunque las marcas de compuerta son más pequeñas que las que dejan las compuertas directas, quedan pequeñas marcas en los bordes del producto. Estas pueden ser visibles después del ensamblaje, lo que hace que este diseño no sea ideal.
Opción 3 – Opción de compuerta banana: Este diseño oculta eficazmente las marcas de compuerta después del ensamblaje, por lo que es el enfoque generalmente recomendado. Sin embargo, es importante tener en cuenta que romper la compuerta y expulsar la pieza puede ser algo difícil con una compuerta banana, y también presenta una mayor resistencia al flujo.
Dado que el bebedero está ubicado en el centro del molde, opción 2 y opción 3 son generalmente más adecuada para una configuración de dos cavidades para evitar canales de alimentación excesivamente largos. Sin embargo, para productos más grandes donde se prefiere una configuración de una sola cavidad para ahorrar costos, es posible que se necesite un sistema de canales calientes para abordar el problema de los canales largos debido a que la compuerta está en un lado del producto.
Tipo y ubicación de los pasadores de expulsión
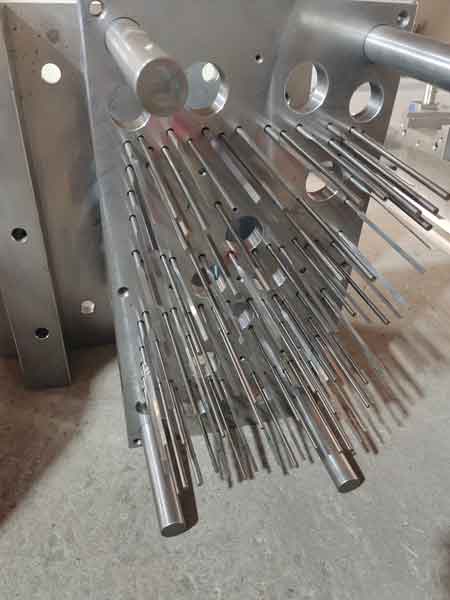
Los pasadores expulsores desempeñan un papel crucial en la liberación suave del producto moldeado del molde. La selección de sus tipos y ubicaciones precisas influye significativamente en la integridad y la calidad de la superficie del producto.
- Una consideración clave durante la fase de diseño es si las marcas de los expulsores son aceptables en la superficie del producto.
- Es esencial asegurar que el producto pueda ser expulsado suavemente del molde sin causar ningún blanqueamiento estéticamente desagradable de las marcas de los pernos eyectores u otras formas de daño.
La configuración adecuada de los expulsores es vital para mantener la integridad y apariencia del producto durante el proceso de desmoldeo.
Nota:
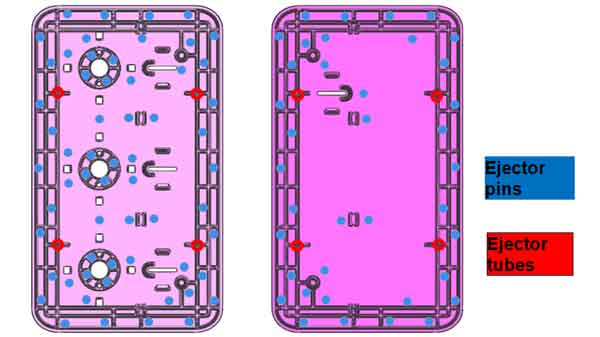
- Dado que las nervaduras y los resaltes (cualquier elemento con paredes verticales) crearán resistencia a la expulsión, los pasadores de expulsión se diseñarán cerca de estos elementos para equilibrar la resistencia. Esto evitará la distorsión de la superficie (manteniéndolos planos).
- Cuantas más nervaduras tenga la pieza, más pernos eyectores habrá que asignar para equilibrar la fuerza de resistencia de las nervaduras.
- Los tubos eyectores (similares a los pasadores eyectores pero huecos por dentro) se colocarán en los resaltes con orificios.
Colocación de la línea de separación
La línea de partición, como punto de unión crucial donde se encuentran las mitades del molde de inyección, afecta principalmente la apariencia del producto, particularmente a través de la posible formación de marcas de línea. Con el uso prolongado y el desgaste del molde, estas marcas de línea pueden volverse más pronunciadas. Por lo tanto, es recomendable posicionar la línea de partición en áreas donde tiene un impacto mínimo en la apariencia del producto.
Además, dado que la línea de partición es donde se cierra el molde, también puede afectar la precisión de las dimensiones del producto. Los impactos específicos en la precisión dimensional se pueden encontrar en la sección de dimensiones tipo A en las directrices de tolerancias de moldeo por inyección.
Ejemplo 1
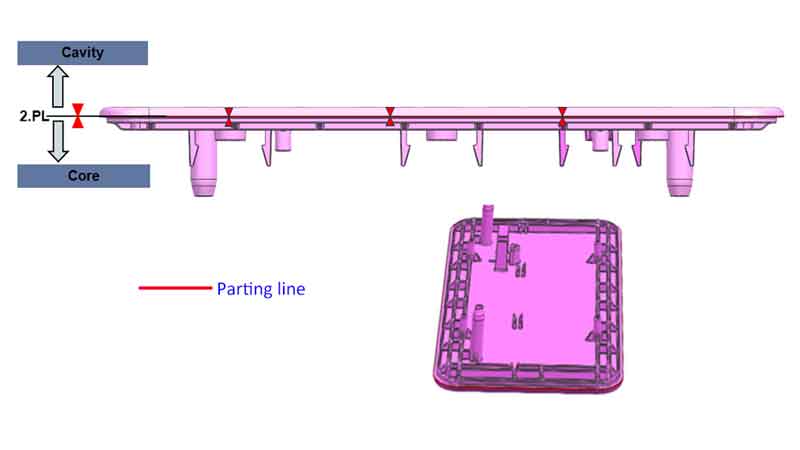
Nota:
Para piezas como este panel, elegir la ubicación de la línea de apertura es relativamente sencillo y directo. Optar por una posición en una superficie plana escalonada ayuda a evitar la creación de marcas de línea y también es menos susceptible al desgaste del molde.
Ejemplo 2
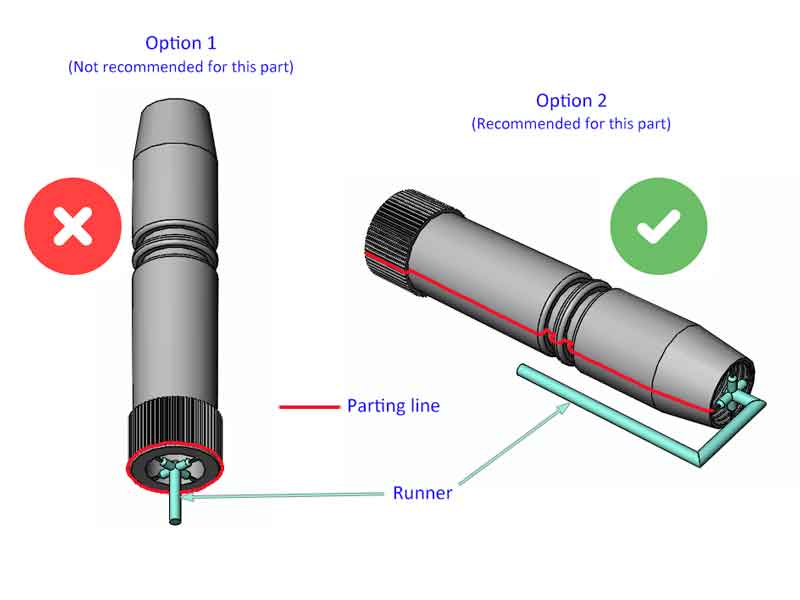
Nota:
Para este componente, el diseño de la línea de apertura es algo complejo. Normalmente, para las piezas de plástico en forma de tubo, el enfoque estándar (opción 1) sitúa la línea de apertura en una de las superficies extremas. Sin embargo, dada la longitud de esta pieza (que requiere un molde muy alto) y la necesidad de mantener un ángulo de desmoldeo mínimo o nulo en el diámetro exterior (ya que un ángulo de desmoldeo alteraría notablemente el tamaño en un extremo), colocarla horizontalmente en el molde se convierte en una opción más adecuada, favoreciendo así la Opción 2.
Para evitar que el tubo se vuelva ovalado o se doble, se ha diseñado un entrada de radios en la superficie del extremo. Una desventaja de la Opción 2 es el canal de colada extendido, lo que conlleva desperdicio de material y la posibilidad de slugs fríos. Para mitigar esto, adoptar un diseño de canal caliente podría ser una solución beneficiosa, contrarrestando los problemas asociados con el canal más largo.
Colocación de elevadores y deslizadores
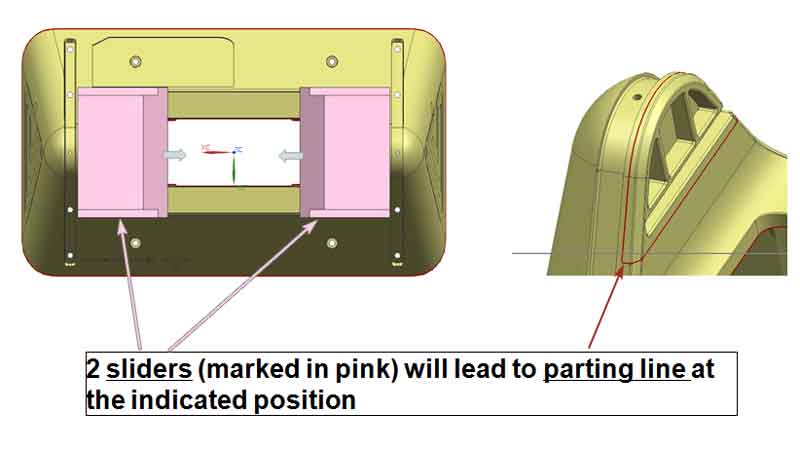
Cuando se trata de piezas de plástico con socavaduras, es esencial utilizar mecanismos de deslizamiento lateral, como elevadores y deslizadores. Su colocación debe indicarse específicamente en el informe DFM.
Al igual que la línea de partición, los lifters y sliders, como componentes móviles, pueden crear marcas de línea en el producto. Es crucial asegurar que su ubicación sea aceptable en términos de la apariencia y funcionalidad del producto.
Además, estos componentes también pueden afectar a la precisión dimensional de las piezas, un impacto similar al de la línea de apertura.
Póngase en contacto con nosotros hoy mismo para iniciar su proyecto de moldeo a medida.
Nota:
En el ejemplo de la imagen anterior, es evidente dónde aparecerán las marcas de línea creadas por el deslizador. Sin embargo, estas marcas de línea pueden hacerse muy sutiles y apenas perceptibles.
Sin embargo, si el producto se va a fabricar en grandes cantidades, el desgaste del molde hará que estas marcas sean cada vez más pronunciadas. Por tanto, hay que tener en cuenta esta cuestión.
Análisis de espesores de paredes y nervios
El grosor de las paredes y las nervaduras influye considerablemente en los productos moldeados por inyección:
- Los grosores de pared desiguales o inadecuados pueden provocar problemas como alabeos, contracciones desiguales o concentración de tensiones durante el proceso de fabricación.
- Un grosor de pared adecuado es crucial para asegurar la resistencia estructural del producto, al tiempo que garantiza un flujo de material y un enfriamiento uniformes dentro del molde, evitando así los defectos.
- El diseño del grosor de las nervaduras debe estar en armonía con el grosor de la pared primaria para mantener la resistencia y estabilidad generales del producto, así como para optimizar el uso del material y la eficiencia de la producción.
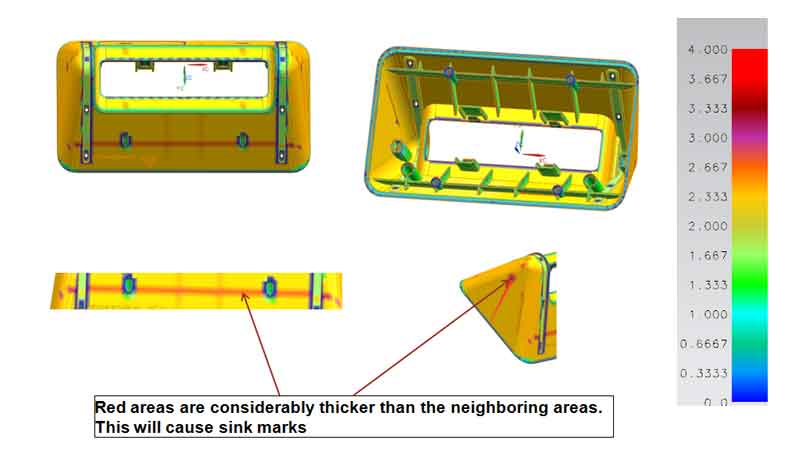
Nota:
Como se muestra en este ejemplo, dado que las costillas están situadas en una superficie inclinada, inevitablemente algunas zonas tienen paredes más gruesas que otras. Este grosor desigual tiende a provocar la formación de marcas de hundimiento en estas zonas.
Aunque es posible compensar esto durante la producción aumentando la presión de inyección y el tiempo de mantenimiento, persiste cierto grado de marcas de hundimiento, como se confirmó en corridas de producción posteriores.
Análisis de los ángulos del proyecto
El ángulo de desmoldeo es un aspecto crítico del diseño de productos moldeados por inyección, que afecta principalmente al proceso de desmoldeo. Un ángulo de desmoldeo adecuado garantiza que el producto pueda desmoldearse completa y suavemente después de la producción, minimizando los daños o deformaciones de la superficie.
Si el ángulo de desmoldeo no se ajusta correctamente, el producto podría pegarse al molde durante la expulsión, lo que aumentaría las dificultades de producción y el riesgo de daños. Por tanto, diseñar el ángulo de desmoldeo correcto es vital para garantizar la calidad del producto y mejorar la eficiencia de la producción.
La mayoría de los programas de diseño modernos incluyen funciones de análisis de ángulos de desmoldeo, que pueden mostrar los ángulos de desmoldeo de varias zonas mediante colores y números para facilitar la visualización.
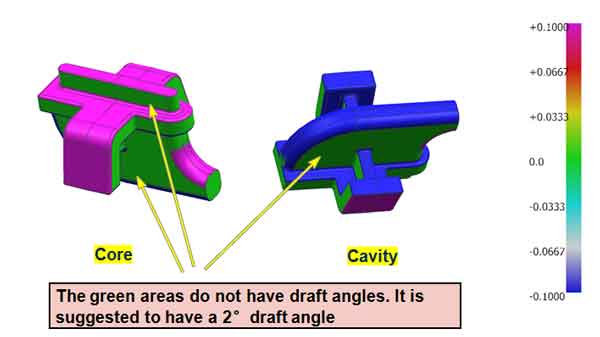
Nota:
Del ejemplo de la imagen se desprende que si la sección verde (la parte sin ángulo de desmoldeo) tiene cierta altura, es imprescindible añadirle un ángulo de desmoldeo. Sin embargo, si la altura de la sección verde es muy baja, puede prescindirse de ella.
Posible optimización del diseño de la pieza
Como conclusión del informe DFM, y basándose en el análisis anterior, se ofrecen sugerencias de mejora específicas para el diseño del producto, especialmente en lo que respecta a los ajustes del grosor de las paredes y los ángulos de desmoldeo.
Además, los usuarios del producto deben evaluar la viabilidad del diseño de la compuerta, la disposición del pasador eyector y los ajustes de la línea de apertura basándose en las propuestas de diseño de moldes mencionadas en el informe. El objetivo de este proceso es garantizar que el diseño global cumpla los requisitos de producción y las normas de calidad, facilitando un flujo de trabajo de producción eficaz y eficiente.
Análisis del flujo de moldes (MFA)
El análisis del flujo del molde es una herramienta fundamental para simular y optimizar el proceso de moldeo por inyección de plástico. Al modelar el flujo, el enfriamiento y la solidificación del plástico dentro del molde, ayuda a identificar posibles problemas de producción, como trampas de gas, alabeos, concentración de tensiones o llenado insuficiente.
Este análisis permite optimizar el diseño del molde y los parámetros de inyección antes de la producción real, lo que garantiza la calidad del producto y aumenta la eficacia de la producción. El análisis del flujo del molde es significativo para reducir el número de pruebas, acortar los ciclos de desarrollo del producto y disminuir los costes de producción.
Sin embargo, el análisis de flujo de moldeo también implica costos adicionales. No es necesario para todos los productos, especialmente aquellos con estructuras más simples. La decisión de realizar un análisis de flujo de moldeo debe basarse en circunstancias específicas, considerando la complejidad del producto, la escala de producción y la rentabilidad.
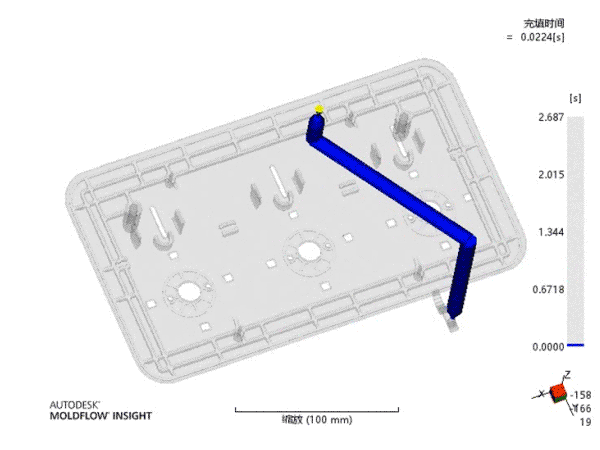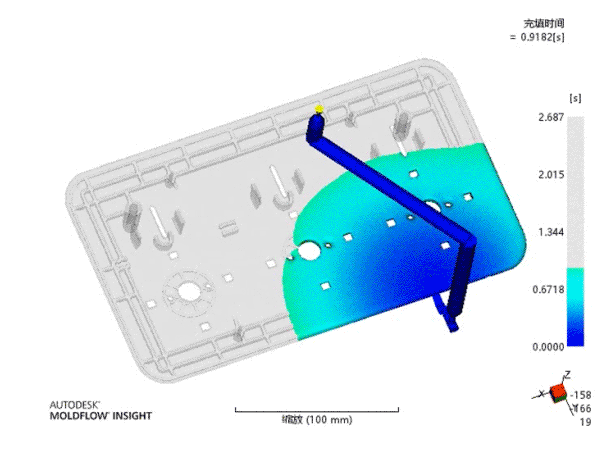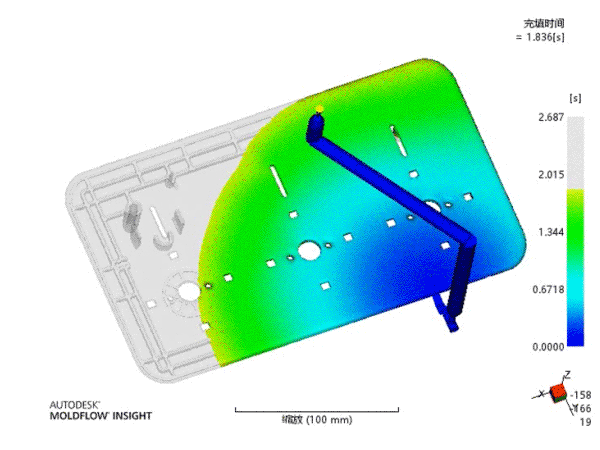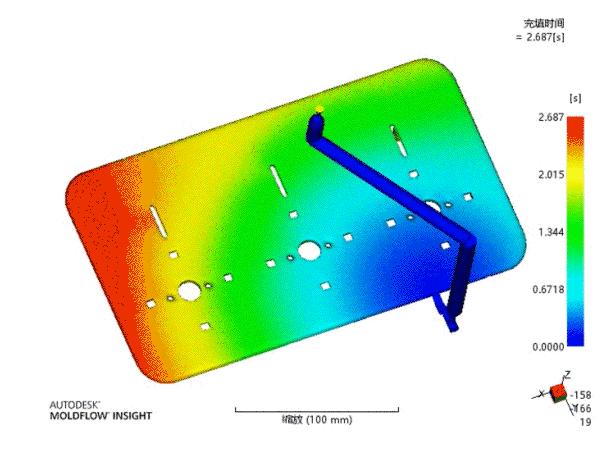
Por lo general, un informe de análisis de flujo de moldes incluye los siguientes contenidos:.
A continuación, explicaremos el contenido del informe relacionado con los posibles defectos de moldeo por inyección que podrían producirse en las piezas.
Información general de la pieza (el peso y tamaño de la pieza, el material a utilizar con un grado específico).
Procesamiento recomendado (parámetros de moldeo, como presión, temperatura, etc.)
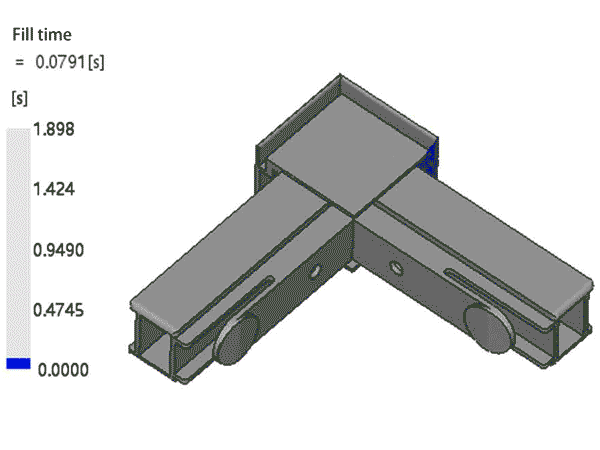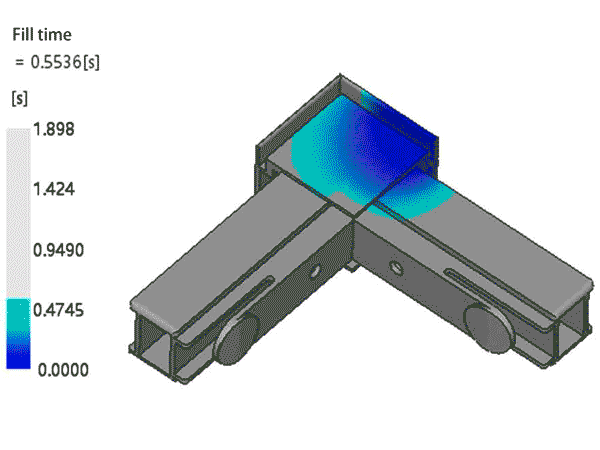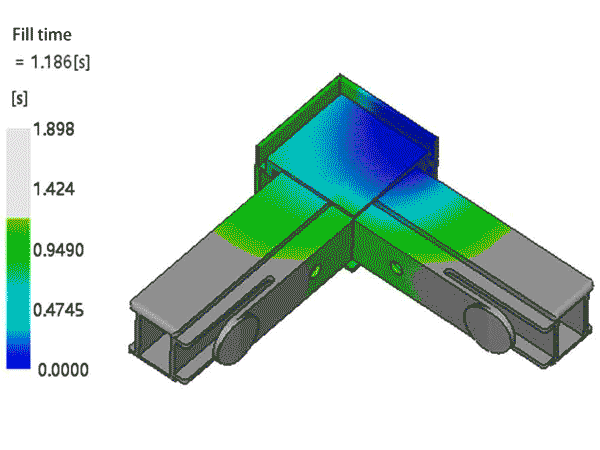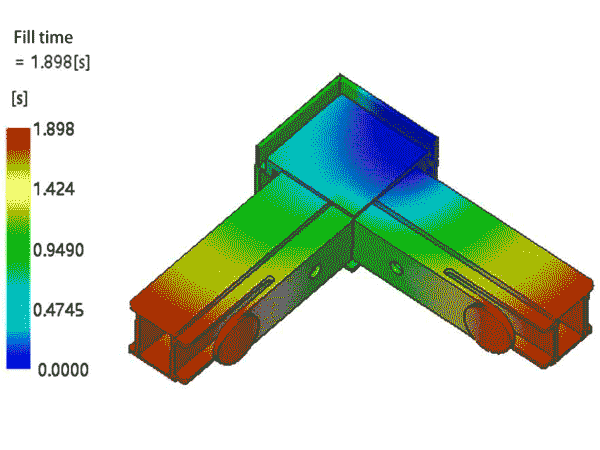
Tiempo de llenado (esto incluirá una animación del proceso de llenado).
Contorno de llenado (parece un mapa de contorno geográfico).
Presión en el cambio V/P (es decir, cambio de control de volumen a control de presión).
Presión al final del llenado.
Temperatura del frente de flujo.
Temperatura global al final del llenado.
Fuerza de cierre (esto sugerirá el tonelaje de la máquina de inyección a utilizar).
Trampas de aire (Tendencia de burbujas de aire).
Líneas de soldadura.
Contracción volumétrica en la eyección.
Índice de fregadero (la tendencia a marcas de hundimiento).
Temperatura de la pieza al final del enfriamiento.
Desviación (la tendencia a alabeo, flexión y distorsión).
Conclusiones y sugerencias.
Trampas de aire
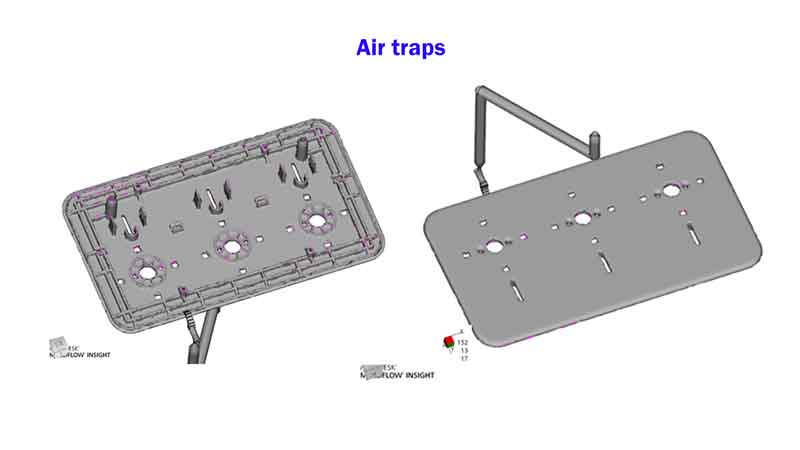
Las trampas de aire son zonas del molde en las que queda aire atrapado durante el proceso de moldeo por inyección. Este atrapamiento puede provocar defectos en el producto final, como huecos o rellenos incompletos, ya que el aire atrapado impide que el material plástico ocupe eficazmente toda la cavidad.
Nota:
En este ejemplo, podemos ver que esta pieza tiene una baja tendencia a las trampas de aire, lo que significa que debería ser buena para la producción.
Líneas de soldadura
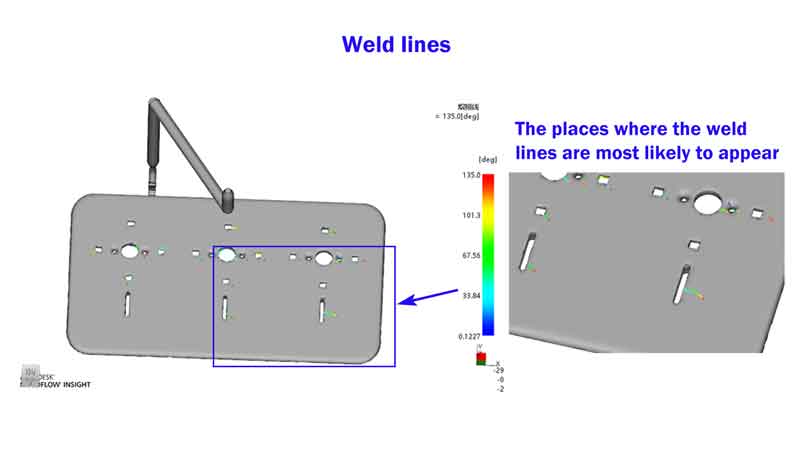
La línea de soldadura indica las ubicaciones potenciales en la pieza moldeada donde dos o más frentes de flujo de plástico fundido pueden converger. Esta convergencia puede crear una línea o costura, conocida como línea de soldadura, que podría ser más débil y menos estética que el material circundante, afectando potencialmente la integridad estructural y la apariencia de la pieza.
Nota:
Esta pieza tiene una tendencia moderada a formar líneas de soldadura. Si el color y el brillo del material no se eligen adecuadamente, aparecerán líneas de fusión visibles en la superficie.
Índice de fregadero
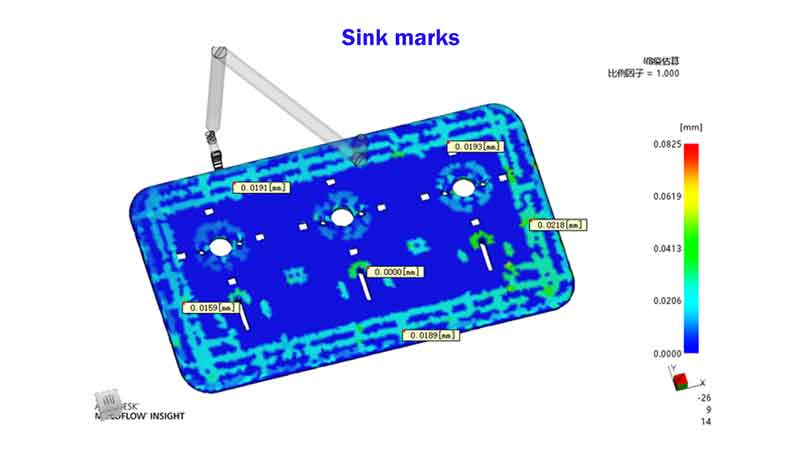
El índice de hundimiento del informe cuantifica la probabilidad de que se formen marcas de hundimiento en una pieza moldeada. Estas marcas suelen producirse en las zonas más gruesas, donde el material se contrae al enfriarse, lo que provoca depresiones o hendiduras en la superficie.
Nota:
Según el ejemplo representado en la imagen, la cantidad de hundimiento prevista es ≤0.0218mm. Esto indica que los espesores de pared y nervio están bien diseñados, y las marcas de hundimiento caen dentro de un rango aceptable.
Además, para conseguir un aspecto visualmente atractivo, a continuación se indican las cantidades de fregadero aconsejadas para distintos tipos de acabados de superficie:
- Para una superficie texturizada: ≤0,10mm
- Para una superficie pintada: ≤0,05mm
- Para una superficie chapada: ≤0,03mm
Desviación
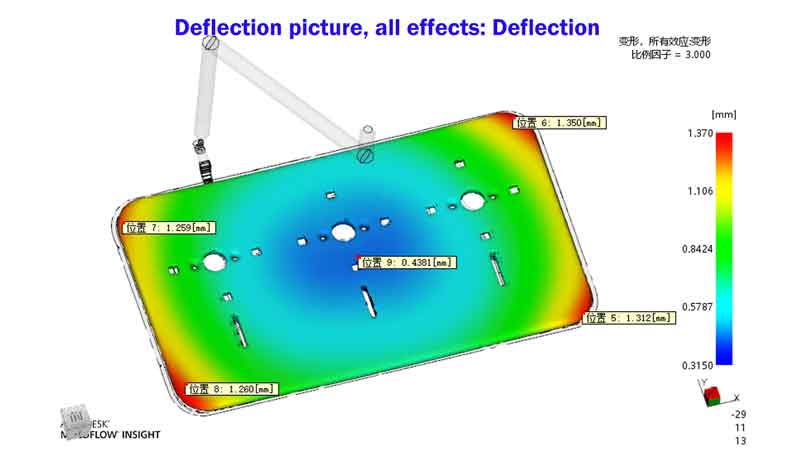
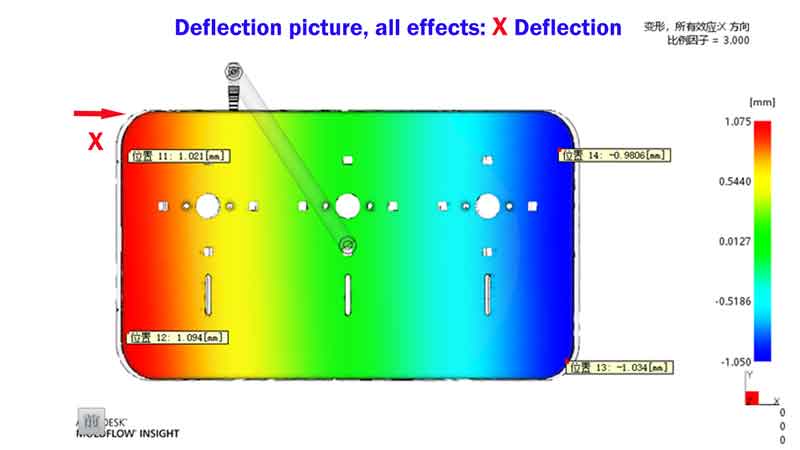
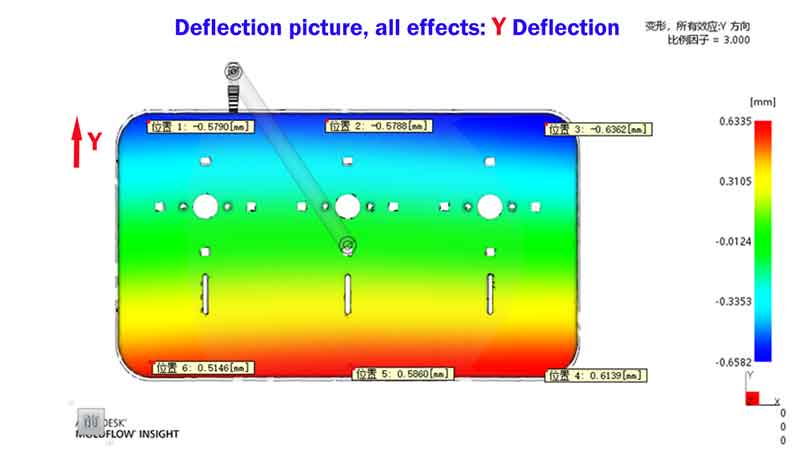
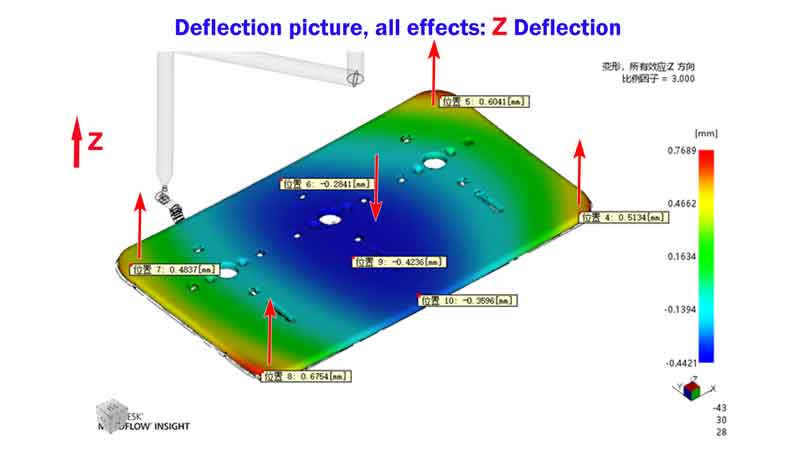
La desviación se refiere a la probabilidad de que una pieza moldeada se deforme o se doble. Predice el grado en que una pieza podría deformarse, normalmente debido a un enfriamiento desigual, a la contracción del material o a tensiones internas durante el proceso de moldeo...
Nota:
En este ejemplo, la atención debe centrarse en la desviación de la dirección Z, que se refiere a la deformación por alabeo de la pieza. Sin embargo, según la experiencia, este alabeo del panel puede minimizarse aumentando la presión y el tiempo de empaquetado, hecho que se confirmó en series de producción posteriores.
Es importante notar que muchas herramientas de software de análisis de flujo de moldeo no siempre son precisas para predecir la extensión del alabeo de la pieza. Confiar en la experiencia sigue siendo crucial para un análisis efectivo.
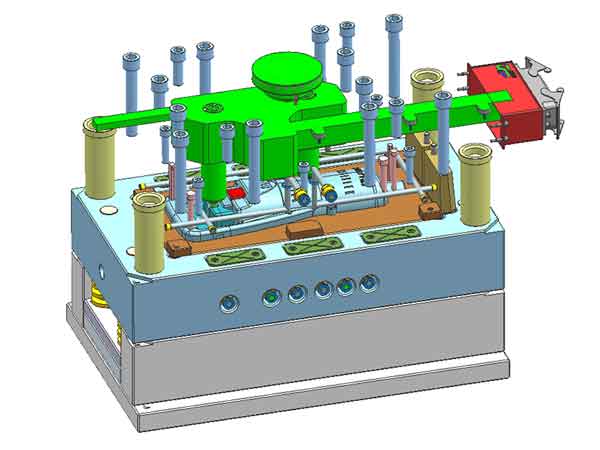
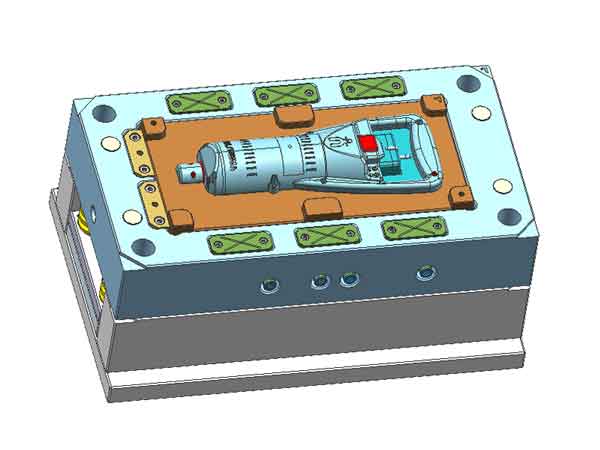
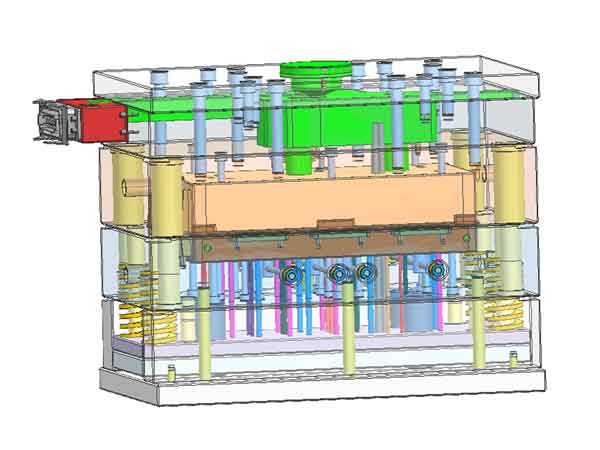
Dibujo del molde
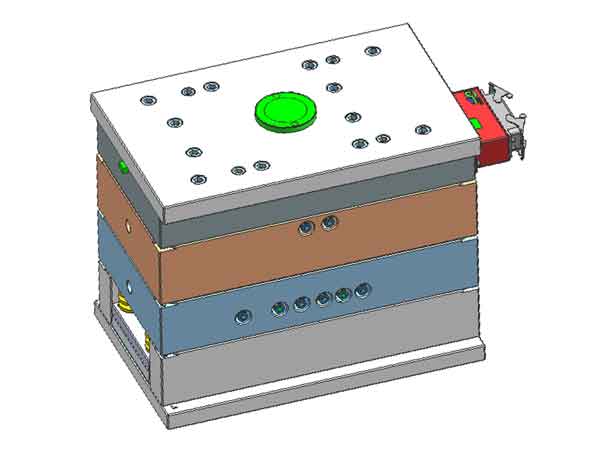
Tenga en cuenta que el propósito del DFM no es profundizar en los intrincados detalles del molde, sino presentar sucintamente la información más crucial. Este enfoque le ayuda a concentrarse en los aspectos clave, al tiempo que ahorra tiempo en la preparación del informe.
Para una vista completa del molde, es aconsejable solicitar el plano del molde.
El plano del molde es especialmente valioso para futuras reparaciones. Contiene todos los datos dimensionales necesarios para el mecanizado CNC de los componentes del molde.
Conclusión
En conclusión, gracias a las fases de análisis descritas, es posible anticiparse en gran medida a los posibles riesgos, lo que permite identificar y mejorar los problemas existentes. Este proceso también permite establecer un plan de diseño básico antes de la producción, lo que hace que el trabajo posterior sea más organizado y sistemático.
Sin embargo, es importante notar que el análisis del software de diseño 3D no es del todo preciso, pero no obstante ofrece un valor de referencia significativo.
