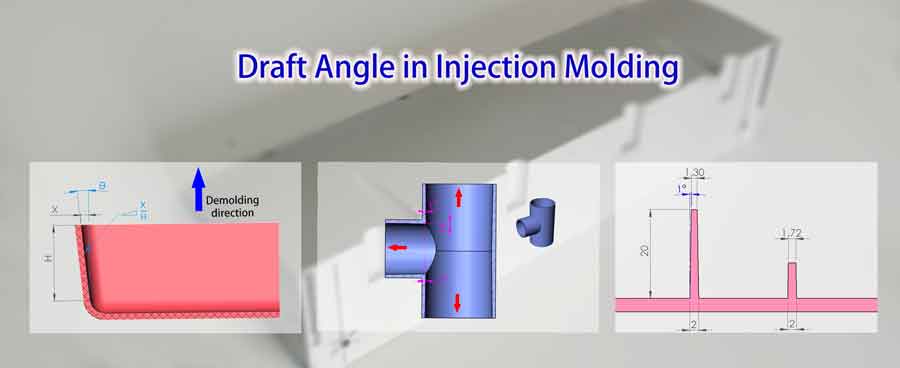
Entformungsschräge: Ein wesentliches Element bei der Konstruktion von Kunststoff-Spritzgussprodukten
Ähnlich wie Wandstärke, Die Entformungsschräge spielt eine entscheidende Rolle beim Design von Kunststoff-Spritzgussprodukten – ein Aspekt, der die Aufmerksamkeit von Produktdesignern erfordert. Wird die Entformungsschräge in den frühen Phasen des Produktdesigns vernachlässigt und vollständig dem Formenbauer für spätere Anpassungen überlassen, kann dies den Arbeitsaufwand und den Entwicklungszyklus erheblich vergrößern. Dieser Artikel soll eine kurze Einführung in die grundlegenden Konzepte der Entformungsschrägen von Kunststoffprodukten geben.
Inhaltsübersicht
Umschalten aufVerständnis des Entformungswinkels beim Spritzgießen
Was ist ein Entformungswinkel?
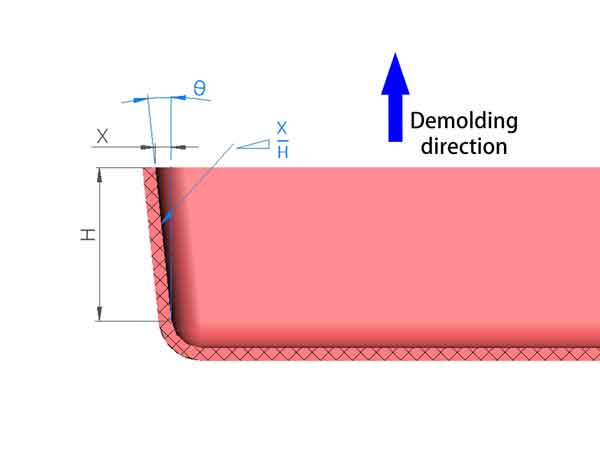
Die Entformungsschräge ist ein kritisches Element in der Welt des Spritzgusses. Sie bezieht sich auf den Neigungswinkel an der Seitenwand eines Kunststoffprodukts angebrachten Winkel in der Entformungsrichtung, der eine entscheidende Rolle für die reibungslose Entformung des Spritzgussprodukts spielt. Einfach ausgedrückt ist es der Winkel, der das leichte Entfernen des Produkts aus der Form ermöglicht.
Entformungsschräge ausdrücken
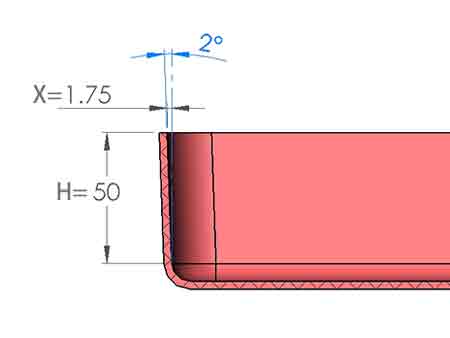
Es gibt zwei gängige Methoden, um die Entformungsschräge zu beschreiben. Eine Möglichkeit ist die Messung als in Winkeln, die normalerweise zwischen 0,5° und 2,0° liegt. Alternativ kann sie auch durch das Verhältnis der Tiefe der Vertiefung (X) zu ihrer Höhe (H) beschrieben werden. Während die Winkelmessung weiter verbreitet ist, bietet die zweite Methode ein klareres Bild der Vertiefung an der Seitenwand.
Die Bedeutung des Entformungswinkels beim Spritzgießen
Warum ist ein Entformungswinkel notwendig?
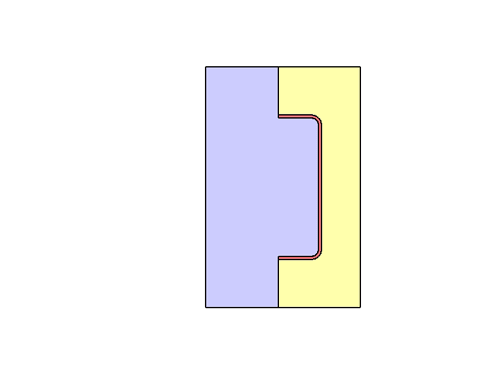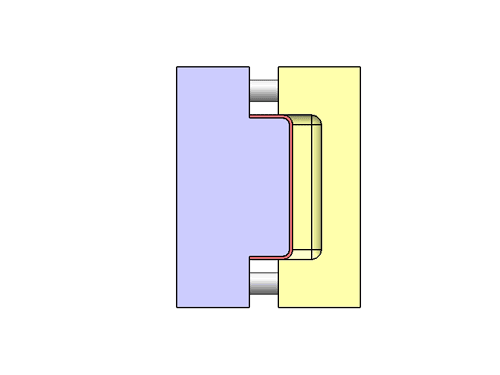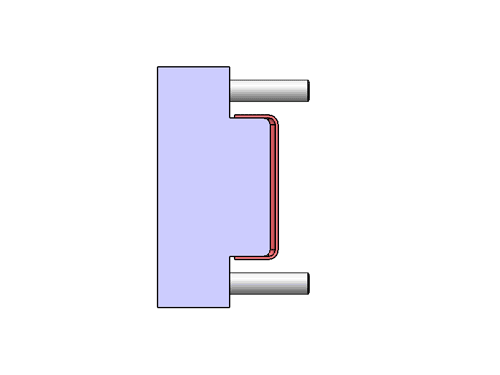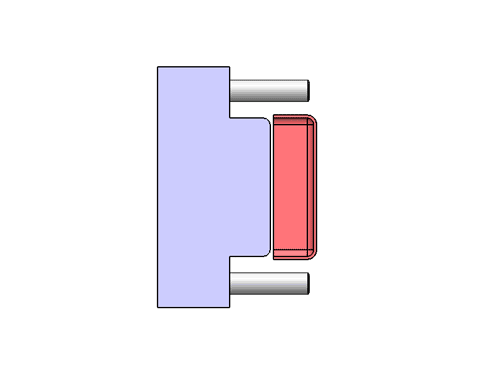
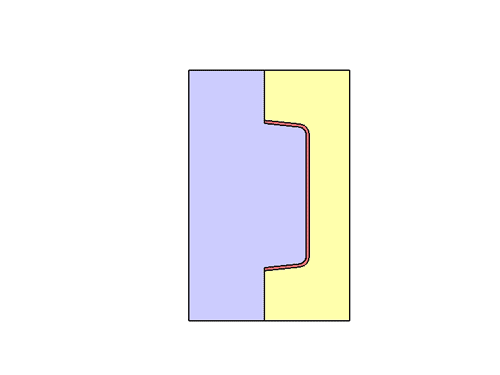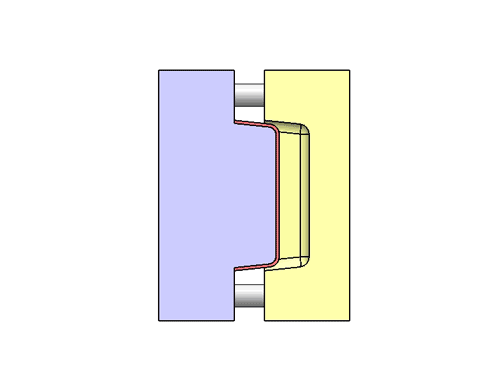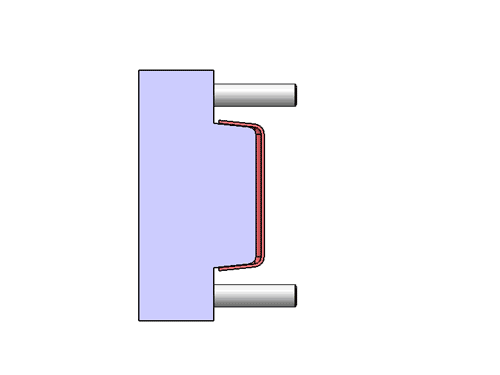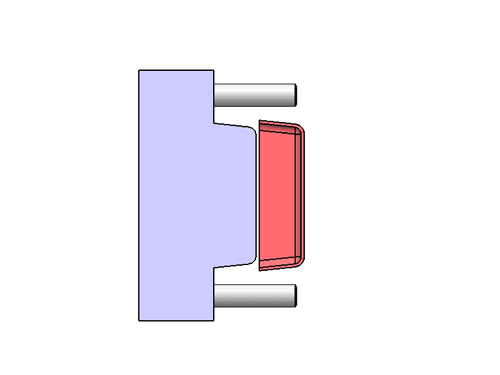
Während des Spritzgießens neigen die Produkte dazu, zu schrumpfen, wenn sie im Formhohlraum erstarren und abkühlen. Diese Schrumpfung führt zu einer engen Passung zwischen den Seitenwänden des Kunststofferzeugnisses und den entsprechenden Wänden der Form. Infolgedessen entsteht während des Entformungsvorgangs ein erheblicher Widerstand (Reibungswiderstand).
Durch die Integration eines Entformungswinkels, entsteht ein kleiner Spalt zwischen dem Produkt und der Form, wenn das Produkt teilweise von der Form getrennt wird. Dieser winzige Spalt ermöglicht eine gleichmäßigere und mühelosere Trennung, wodurch der Entformungswiderstand wirksam minimiert oder sogar eliminiert wird (Reibungswiderstand). Die Einbeziehung einer Entformungsschräge ist daher unerlässlich, um eine reibungslose und effiziente Entformung von Spritzgussprodukten zu gewährleisten.
Folgen eines unzureichenden Durchzugswinkels
Unzureichende Entformungsschrägen können zu mehreren kritischen Problemen führen, darunter:
Kratzer an den Seitenwänden von Kunststoffprodukten: Wenn die Entformungsschräge unzureichend ist, kann dies zu unerwünschter Reibung und Kratzern des Kunststoffprodukts an den Formenwänden führen. Dies kann zu unschönen Kratzer an den Seitenwänden des Kunststoffprodukts führen und dessen Gesamtqualität und Erscheinungsbild beeinträchtigen.
Oberflächenschäden und Beeinträchtigung der Integrität: Das Fehlen einer angemessenen Entformungsschräge kann zu schweren Schäden an der Oberfläche und der strukturellen Integrität des Kunststoffprodukts führen. Diese Schäden können sich als Weißfärbung des Kunststoffs, Verformung oder sogar lokale Beschädigung in bestimmten Bereichen zeigen. Diese Defekte beeinträchtigen nicht nur die Ästhetik, sondern auch die Funktionalität des Produkts.
Beschleunigter Formenverschleiß und verkürzte Lebensdauer: Unzureichende Entformungsschrägen belasten die Form zusätzlich. Infolgedessen nehmen der Verschleiß und die Abnutzung der Form erheblich zu, wodurch sie schneller deterioriert. Die Lebensdauer der Form verkürzt sich, was häufigere Ersatz- oder Reparaturmaßnahmen erforderlich macht, die kostspielig sein und die Produktionseffizienz beeinträchtigen können. Angemessene Entformungsschrägen helfen, dieses Problem zu mildern, verlängern die Lebensdauer der Form und senken die Wartungskosten.
Arten von Entwurfswinkeln und Gestaltungsrichtlinien
1. Außenwände:
Für polierte Oberflächen wird im Allgemeinen eine Entformungsschräge von 1-1,5°. empfohlen. Wenn die Anforderungen an die Oberflächenqualität hoch sind, ist ein Winkel von 1,5° sicherer, um Oberflächenkratzer zu vermeiden.
Für Wände nicht sehr hoch, kann bei Bedarf eine Entformungsschräge von 0,5° verwendet werden, aber es ist entscheidend, die Auswerferstifte richtig zu positionieren, um sicherzustellen, dass das Produkt reibungslos ausgestoßen werden kann.
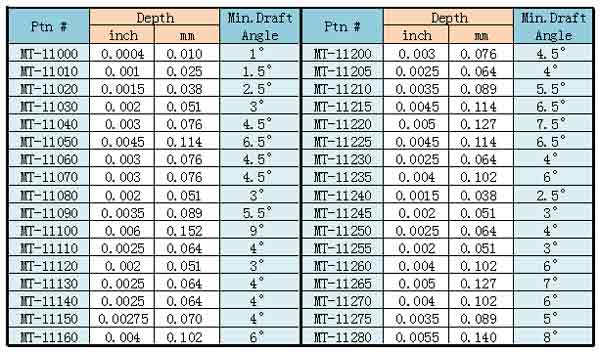
Für Außenflächen mit Texturen sind die entsprechenden Entformungsschrägen aufgeführt in der Tabelle unten.
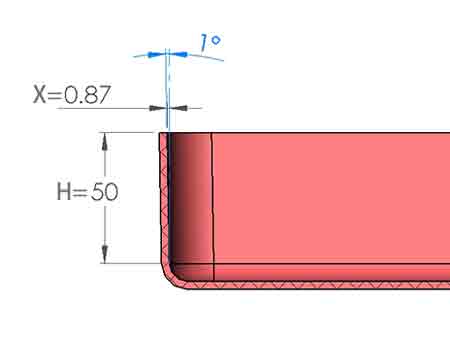
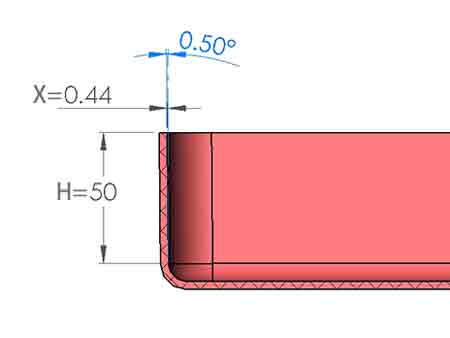
Diese 3 Bilder zeigen, wie stark die Einkerbung der Seitenwand ist, wenn der Entformungswinkel 0,5°, 1° und 2° beträgt.
Tipp: Verhinderung des Anhaftens an der oberen Form:
Bei einer Zweiplattenform, bei der die obere Form keinen Auswerfmechanismus hat, muss unbedingt verhindert werden, dass das Produkt während des Öffnungsvorgangs an der oberen Form hängen bleibt. Andernfalls kann ein manueller Eingriff mit Werkzeugen erforderlich sein, um das Teil aus der Form zu entfernen.
Häufiges Auftreten dieses Problems kann eine reibungslose Produktion stören und möglicherweise die Funktionalität der Form beeinträchtigen. Folglich wird die untere Form oft als konvexe Form ausgelegt, um sicherzustellen, dass das Kunststoffprodukt nach dem Schrumpfen fester daran haftet und sich eher von der konkaven Form löst.
2. Verstärkungsrippen:
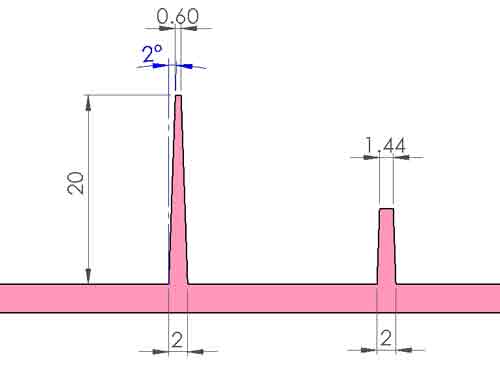
Auch für sie ist ein Entlastungswinkel von 1-1,5° geeignet. Bei einer großen Anzahl von Rippen und deren Höhe sollte jedoch ein etwas größerer Wert gewählt werden, um Probleme beim Auswerfen des Produkts zu vermeiden. Ist die Anzahl der Rippen hingegen gering und ihre Höhe niedrig, kann ein kleinerer Entlastungswinkel, z. B. 0,5°, gewählt werden.
Aufgrund des Entformungswinkels wird die Oberseite der Rippen schlanker sein als die Unterseite. Die Auswirkungen unterschiedlicher Entformungswinkel auf die Dicke der Oberseite lassen sich anhand der folgenden drei Bilder veranschaulichen.
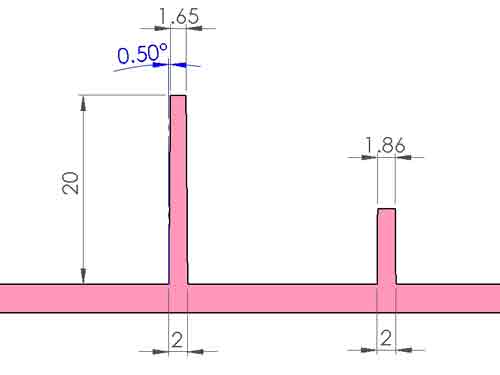
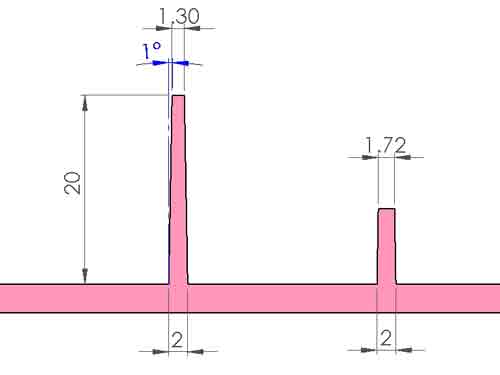
Höhe der Rippen
Im Allgemeinen wird empfohlen, dass die Höhe der Rippen weniger als das Dreifache der Wandstärke. beträgt. Diese Richtlinie ist nicht absolut; Rippen können manchmal höher sein, aber dies erfordert eine sorgfältige Auswahl und Kontrolle der Entformungsschräge.
Je höher jedoch die Rippen sind, desto tiefer sind die entsprechenden Schlitze in der Form, was die Kosten für die Bearbeitung der Form und die Schwierigkeit des Auswerfens des Produkts erhöht.
Dicke der Rippen
Um spürbare Einfallstellen an den Außenwänden zu vermeiden, sollte die Dicke der Rippen weniger als das 0,6-fache der Dicke der Außenwand betragen, vorzugsweise sogar weniger als das 0,5-fache, um Einfallstellen noch weiter zu minimieren.
Wenn es jedoch schwierig ist, dies zu erreichen, kann es erforderlich sein, das Aussehen des Produkts zu beeinträchtigen. Schließlich sind einige Einfallstellen auf der Produktoberfläche in bestimmten Fällen akzeptabel.
Chefs
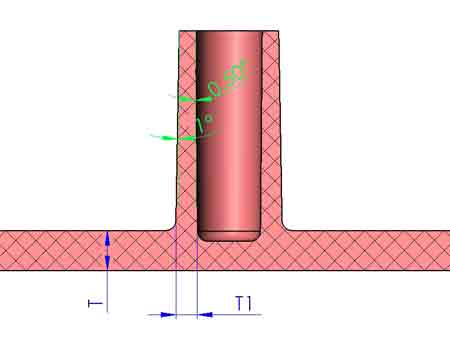
Bei Naben können aufgrund des Vorhandenseins eines Auswerferrohrs größere Ausstoßkräfte angewandt werden, was eine Verringerung des Entformungswinkels auf 0,5-1° ermöglicht.
Sacklöcher vs. Durchgangslöcher
Da bei Sacklöchern der Neigungswinkel dem der Außenwände entgegengesetzt ist, ist die Wandstärke oben deutlich geringer als unten. Um Einfallstellen an der Unterseite zu vermeiden, wird empfohlen, dass die untere Wandstärke der Nabe weniger als das 0,6-fache der Außenwandstärke beträgt.
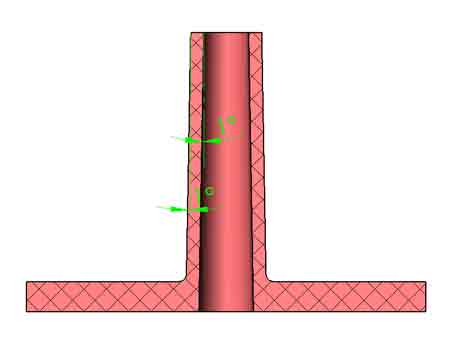
Da bei Durchgangslöchern sowohl das Loch als auch die Außenwände in dieselbe Richtung geneigt sein können, kann die Wandstärke über die gesamte Höhe relativ gleichmäßig bleiben. Da der Kern eines Durchgangslochs an beiden Enden abgestützt wird, kann der Aufsatz außerdem höher gebaut werden. Für höhere Aufsätze ist es daher ratsam, Durchgangsbohrungen zu verwenden.
Ein Tipp zur Vermeidung von Einfallstellen unter dem Aufsatz
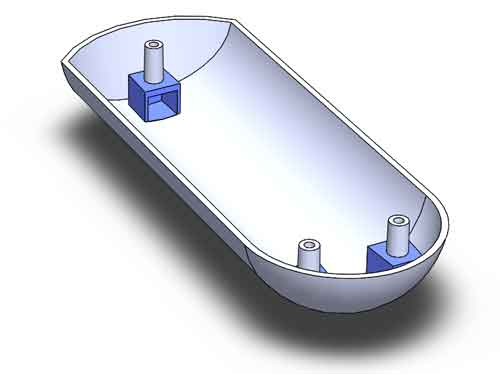
Eine weitere Lösung ist das Hinzufügen einer Hohlraumstruktur unter dem Boss, ähnlich wie beim Bau eines kleinen Hauses zur Unterstützung des Bosses. Dies kann eine ausreichende Wandstärke für den Boss gewährleisten, ohne Einfallstellen zu verursachen, erfordert jedoch einen zusätzlichen Schiebemechanismus und stellt ein Angussdesign mit effizienter Füllung sicher, wodurch die Kosten steigen.
4. Schieberegler:
Entformungsschrägen in Richtung der Entnahme des Schiebers sind unerlässlich, um die reibungslose Bewegung der Schieber während des Spritzgussprozesses zu ermöglichen.
Entformungsschrägen in Richtung der Entnahme des Schiebers sind entscheidend, um ein reibungsloses Herausziehen der Schieber zu gewährleisten. Ähnlich wird ein allgemeiner Bereich von 0,5–1,5° für Entformungsschrägen empfohlen, der jedoch im Einzelfall bewertet werden sollte.
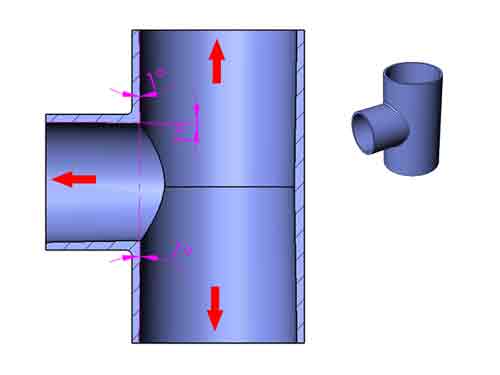
Anmerkung: Im dargestellten Beispiel wird der Außendurchmesser des T-Rohrs durch Ober- und Unterwerkzeugschließen ohne axiales Ausfahren geformt. Daher ist für den Außendurchmesser keine Entformungsschräge erforderlich.
Bei den inneren Löchern, die mit drei Einsätzen gefertigt werden, ist jedoch ein Entnahmewinkel von 1° in der Entnahmerichtung vorgesehen.
Als Produktdesigner müssen Sie sich nur auf allgemeine Prinzipien der Entformungsschräge konzentrieren. Wenden Sie sich an uns; wir helfen Ihnen gerne dabei, Entformungsschrägen zu prüfen und zu optimieren.
Schlüsselfaktoren, die den Mindest-Tiefgangswinkel beeinflussen
Mehrere kritische Faktoren beeinflussen die Bestimmung des minimalen Entformungswinkels, der für eine erfolgreiche Entformung beim Spritzgießen erforderlich ist. Zu diesen Faktoren gehören:
1. Oberflächenrauheit: Manchmal müssen verschiedene Texturen auf der Oberfläche von Kunststoffteilen aufgebracht werden. Die Oberflächenrauheit dieser Texturen bestimmt die entsprechende minimale Entformungsschräge, die wir im nächsten Abschnitt besprechen werden.
2. Schrumpfung: Produkte mit erheblicher Schwindung erfordern eine größere Entformungsschräge, um die Entformung des Kunststoffteils zu erleichtern.
3. Wandstärke: Eine erhöhte Wandstärke führt zu einer größeren Umschließungskraft am Werkzeug, wodurch eine größere Entformungsschräge für eine effektive Entformung erforderlich wird.
4. Reibungswiderstand: Höhere Reibungswiderstände erfordern die Verwendung einer größeren Entformungsschräge, um eine reibungslose und effiziente Entformung zu gewährleisten.
5. Komplexität der Designmerkmale: Das Vorhandensein mehrerer Verstärkungsrippen, Löcher und Bossen im Design verstärkt die erforderliche Entformungskraft, was eine angemessene Erhöhung der Entformungsschräge erzwingt, um eine erfolgreiche Entformung sicherzustellen.
Korrelation zwischen Oberflächentextur und Durchzugswinkel
Ein einflussreicher Faktor bei der Bestimmung der minimal erforderlichen Entformungsschräge ist die Oberflächenrauheit. Es ist wichtig zu erkennen, dass bei der Erzeugung von Oberflächentexturen die Tiefe der Textur direkt die notwendige Entformungsschräge beeinflusst. Tiefere Texturen, die auf eine höhere Oberflächenrauheit hinweisen, erfordern eine größere Entformungsschräge, um Oberflächenverformungen beim Auswerfen aus der Form zu verhindern.
Diese Tabelle zeigt den Mindestverzugswinkel, der für verschiedene Oberflächenstrukturen erforderlich ist, und dient als Leitfaden für die Optimierung des Verzugswinkels auf der Grundlage der Komplexität der Oberfläche.
Einsatz von Einfallkernen zur Beseitigung von Schräglagen
Einführung in die Technologie der Einfallkerne
Obwohl Entformungsschrägen in den meisten Fällen akzeptabel sind, gibt es Szenarien, in denen eine Entformungsschräge von null gewünscht wird. Dies kann mithilfe einer als Collapsible Core bezeichneten Struktur erreicht werden. Diese Kernstruktur besteht aus mehreren Teilen, deren Komponenten sich beim Entformen vertikal zueinander bewegen, was zu einer horizontalen Verkleinerung des Kerns führt.
Illustration der Funktionsweise des Faltkerns
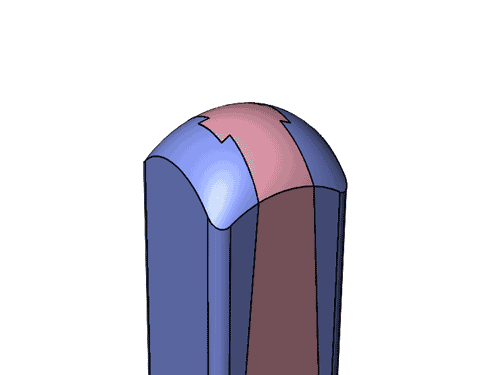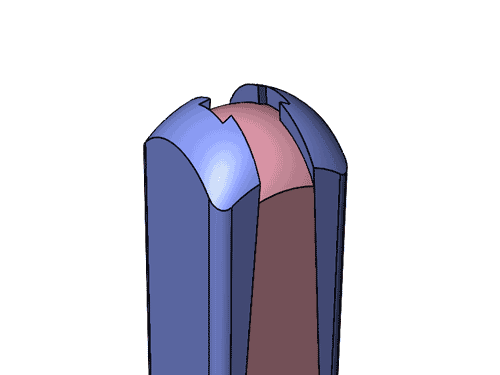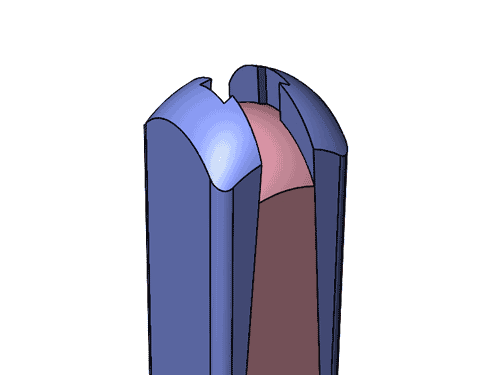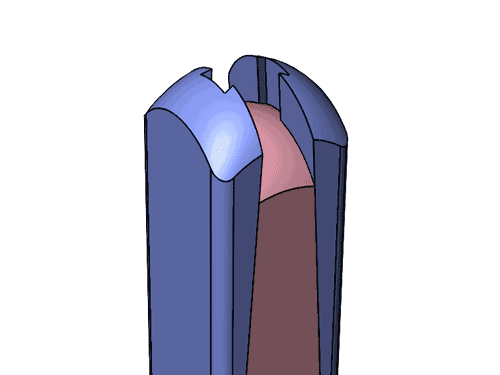
Faltbare Kerne gibt es in verschiedenen Ausführungen, einige, die sich vollständig um den Umfang zusammenziehen, und andere, die sich nur in eine Richtung zusammenziehen. Letztere haben weniger Teile und sind weniger kostspielig. Aufgrund ihres einfacheren Aufbaus wird ihre Funktionsweise im Folgenden anhand einer Illustration erläutert.
Das folgende 3D-Diagramm zeigt zwei Schieber, die über Schwalbenschwanzschlitze mit einem zentralen Mittelstück verbunden sind. Wenn sich die Form öffnet, bewegen sich die Schieber relativ zum Mittelteil nach oben, wodurch sich der Abstand zwischen den Seiten verkürzt und ein Spalt zwischen dem Formkern und dem Produkt entsteht.
Unten sehen Sie einen zweidimensionalen Querschnitt, der die Veränderung der Abmessungen zeigt.
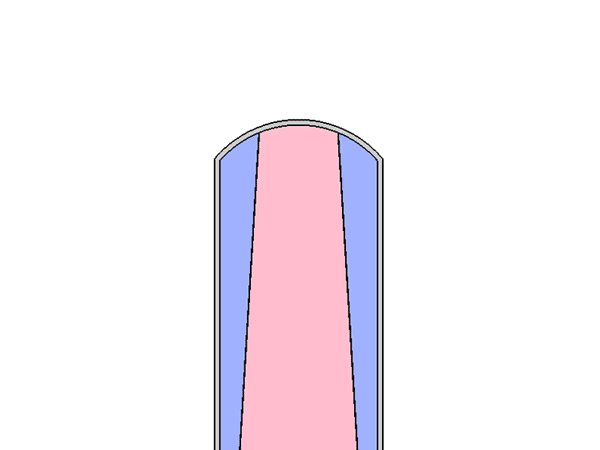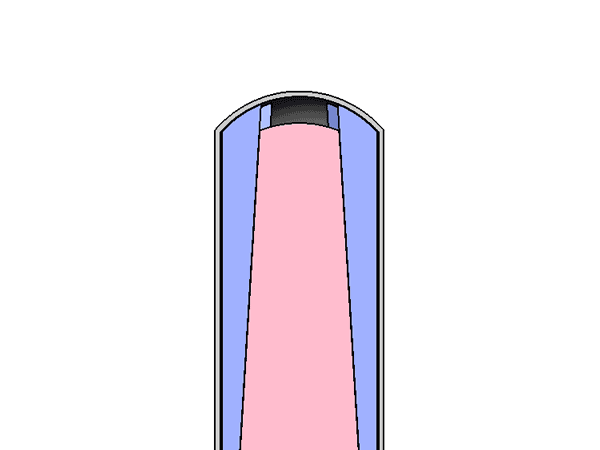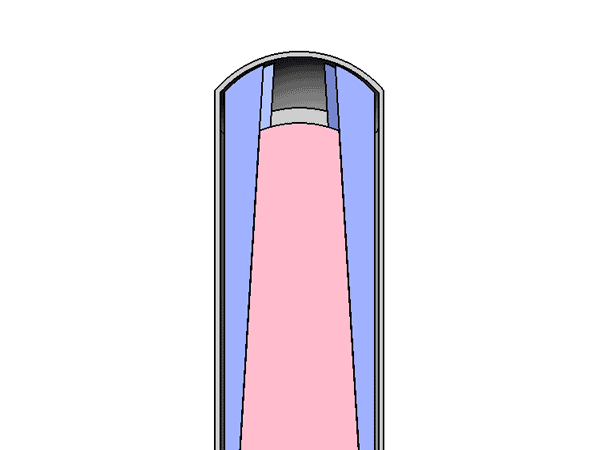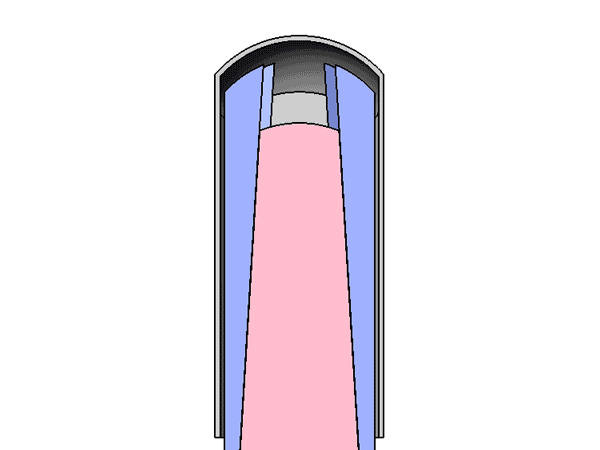
Mit dieser Struktur ist es möglich, Kunststoffprodukte mit einer Entformungsschräge von null oder sogar einer negativen Entformungsschräge herzustellen, bei der die Innenwände nach innen geneigt sind.
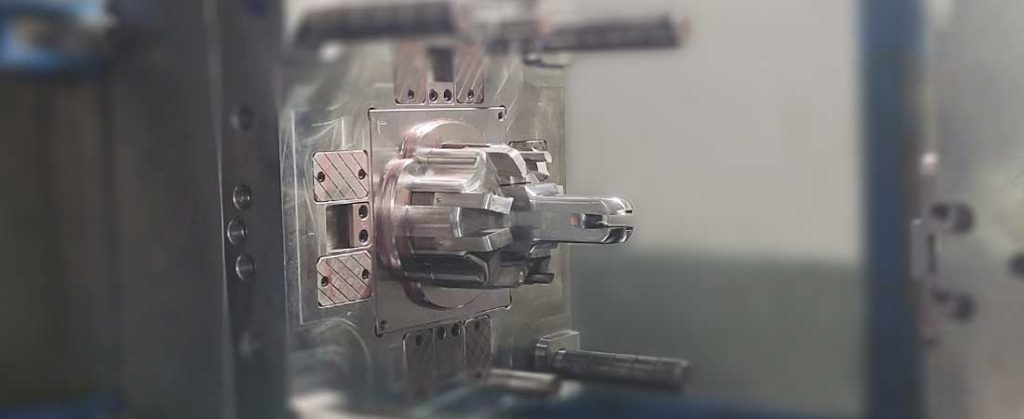
6-Segment-Faltbarer Kern
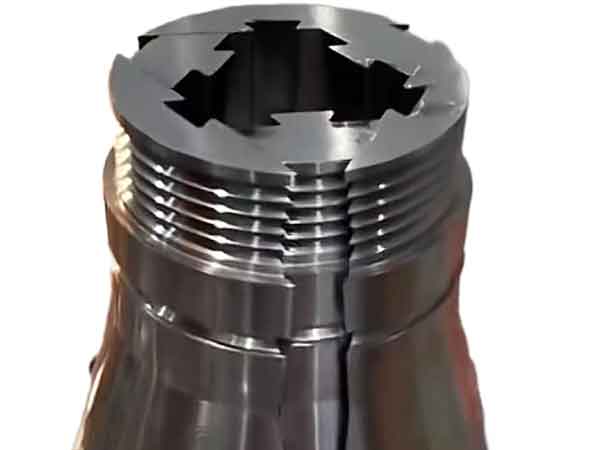
Die gebräuchlichere Klappkernstruktur besteht jedoch aus 6 Segmenten und wird für kreisförmige innere Hohlräume verwendet.
Wie Sie sehen können, kann diese Sechs-Segment-Faltkernstruktur verwendet werden, um Innengewinde in Kunststoffbauteilen zu erzeugen, ohne dass ein Ausschraubmotor erforderlich ist.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass das Verständnis der zentralen Rolle von Entformungswinkeln beim Kunststoffspritzgießen der Schlüssel für ein effizientes Produktdesign ist. Durch frühzeitiges Erkennen der Auswirkungen können Konstrukteure die Zusammenarbeit verbessern und den Entwicklungsprozess rationalisieren, um optimale Ergebnisse im komplizierten Bereich des Spritzgießens zu gewährleisten.