











Índice
AlternarParafuso de chumbo: O mecanismo simples que exige conhecimentos básicos
O que são os parâmetros básicos para o parafuso de rosca trapezoidal e a porca? Quais são os parafusos de rosca trapezoidal opcionais processos de fabrico? Como inspecionar o parafuso de rosca trapezoidal e com que métricas? Estas são as perguntas que pode ter ao começar a projetar uma transmissão por parafuso de rosca trapezoidal.
O parafuso de avanço é um mecanismo simples mas preciso que transforma o movimento rotativo em movimento linear. O seu aspeto é bastante simples. No entanto, continua a ser importante compreender os conhecimentos básicos que lhes estão subjacentes. Nesta publicação, vamos apresentar os conceitos básicos dos parafusos de avanço e das porcas, os diferentes processos de maquinagem, as métricas utilizadas para medir a qualidade dos parafusos de avanço e como inspeccioná-los.
Índice
Parafuso de avanço vs. parafuso de esferas
Vamos começar por comparar os parafusos de rosca trapezoidal e os parafusos de esferas. O parafuso de rosca trapezoidal tem contacto direto com a porca e gera atrito de deslizamento. Enquanto para os parafusos de esferas, existem rolamentos entre os parafusos e as porcas, pelo que é o atrito de rolamento entre os componentes móveis.
Por esta razão, o parafuso de rolos tem menor fricção e maior eficiência de transmissão e é mais adequado para transmissões de alta velocidade.
As vantagens dos parafusos de avanço são:
- Muitos parafusos de avanço são autobloqueado, ou seja, o movimento linear não pode ser convertido em movimento racional. Por vezes, a sua aplicação exige o autobloqueio.
- Os parafusos de avanço são mais simples em termos de estrutura, mais compacto em termos de dimensão e mais barato em termos de custos.
- São eles mais adequado para transmissões de binário elevado.
Os parafusos de avanço são amplamente utilizados em tornos, macacos, prensas e actuadores lineares.
Tipos de rosca para parafusos de avanço
Os parafusos de avanço têm normalmente dentes maiores e mais planos do que os outros parafusos, o que lhes permite ser mais fortes para transmitir binário ou potência. Com base em diferentes geometrias de rosca, os parafusos de avanço são classificados como
- Rosca ACME: Tem um geómetro semelhante ao da rosca trapezoidal, exceto que tem um ângulo de rosca de 29°, e vem em polegadas.
- Rosca métrica trapezoidal ISO: Tem um ângulo de rosca de 30° e as dimensões são em milímetros.
- Rosca quadrada: Os flancos da rosca são verticais em relação ao seu eixo. É normalmente utilizada para a transmissão de cargas axiais elevadas. Os macacos e as morsas utilizam todos roscas quadradas.
- Rosca de contraforteO flanco é mais plano do que o outro lado. É normalmente utilizado para cargas axiais numa direção.
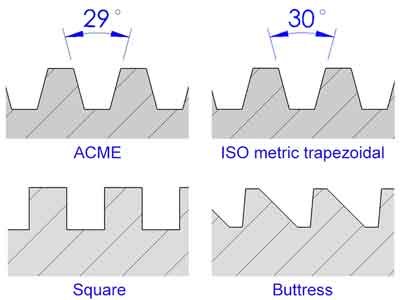
Entre elas, as roscas trapezoidais ou acme são as mais utilizadas devido à sua capacidade de fabrico, precisão alcançável, propriedade de auto-centralização, eficiência de transmissão e resistência das raízes da rosca.
Termos básicos para parafusos de avanço
Concluímos os termos básicos para os parafusos de avanço da seguinte forma. Colocámos os termos em pares (para as roscas externa e interna, respetivamente) para facilitar a compreensão.
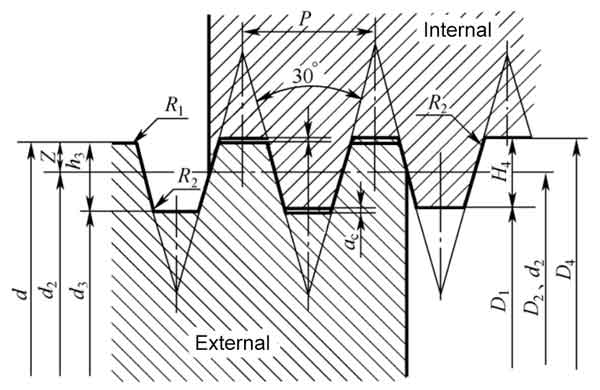
- Diâmetro maior (d para o exterior, D4 para Interno): O maior diâmetro de uma rosca. É a crista de uma rosca externa ou o fundo de uma rosca interna.
- Diâmetro do passo (d2 para o exterior, D2 para Interno): Um cilindro hipotético em que a espessura dos dentes é igual ao espaço. O diâmetro do passo é crítico para o desempenho dos parafusos de avanço.
- Diâmetro menor (d3 para o exterior, D1 para Interna): o diâmetro mais pequeno de uma rosca. É a crista de uma rosca interna ou o fundo de uma rosca externa.
- Passo (P): a distância entre dois dentes vizinhos.
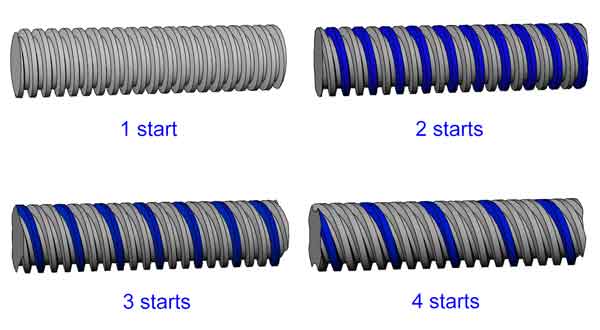
- Número de roscas: o número de roscas independentes que um parafuso tem.
- Chumbo (L): A distância que a rosca avança numa rotação. É igual ao número de arranques do parafuso multiplicado pelo passo.
Designação dos parafusos de avanço
Com o que foi explicado acima, eis um exemplo de um parafuso de avanço:
Tr 16*8 (P4) 7H/7e
- Tr - Significa rosca trapezoidal métrica ISO
- 16-O diâmetro maior do parafuso interno (porca) e do parafuso externo (barra) é de 18 mm.
- 8-O avanço do parafuso é de 8 mm.
- P4-O passo é de 4 mm, o que também significa que este parafuso tem 2 arranques (2*4 mm=8 mm)
- 7H - A tolerância para o diâmetro do passo da porca é de 7H.
- 7e - A tolerância para o diâmetro do passo da haste é de 7e.
Tolerâncias para parafusos trapezoidais
Ao contrário das classes IT (IT representa a Tolerância Internacional) que é amplamente utilizada para tolerâncias gerais de maquinagem, os parafusos de avanço têm um sistema diferente para definir as suas tolerâncias dimensionais. As normas de referência são as seguintes:
- ISO 2901 : 1993, Rosca trapezoidal métrica ISO – Perfil básico e perfil de material máximo
- ISO 2902 : 1977, Rosca trapezoidal métrica ISO – Plano geral
- ISO 2903 : 1993, Rosca trapezoidal métrica ISO – Tolerâncias
- ISO 2904: 1977, Rosca trapezoidal métrica ISO – Dimensões básicas
Sugestão:
Não confunda com a tolerância de grau IT que é mais utilizada noutras áreas de engenharia.
Por exemplo, com o grau IT, o Φ22 H7/js6 significa de facto:
- Φ22 H7-Φ22 +0.021/0 para o buraco;
- Φ22 js7-Φ22 +/-0,065 para a haste.
No caso dos parafusos de avanço, o Tr22*5 7H*7e significa:
- 7H-19.500~19.875 para D2 (o diâmetro do passo para a porca);
- 7e-19,114~19,394 para d2 (o diâmetro do passo da haste).
O 7H e o 7e referem-se apenas às bandas de tolerância para o diâmetro primitivo (7H para a rosca interior D2 e 7e para a rosca exterior d2). As tolerâncias para os diâmetros maior e menor são definidas de outras formas. Vamos detalhar aqui: Ti
- O diâmetro maior da rosca externa (d)-sempre 4h
- O diâmetro menor da rosca interna (D1)-sempre 4H
- Diâmetro do passo para o exterior (d2) e Roscas internas (D2) - existem várias opções.
Classes de tolerância recomendadas para o diâmetro primitivo:
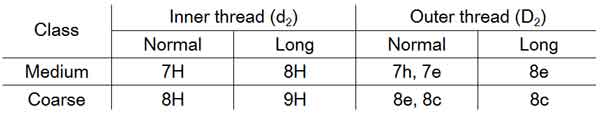
Aqui, “Normal” e “Longo” referem-se ao comprimento de engate.
“Médio” pode ser escolhido para a aplicação habitual. Quando existe dificuldade de maquinagem ou para requisitos de transmissão mais baixos, pode selecionar-se “grosso”.
Diâmetro maior para rosca interna (D4)—apenas a dimensão mínima é definida. Isto deve-se provavelmente ao facto de o D4 ser menos importante. Entretanto, como as roscas internas (na porca) são normalmente cortadas por uma máquina CNC, a geometria do perfil dos dentes é decidida pela forma da ferramenta de corte, pelo que o D4 não pode ser demasiado grande sem um limite.
- Diâmetro menor do parafuso externo (d3)-será o mesmo grau do diâmetro do passo d2, mas a banda de tolerância será “h”. Por exemplo, se o d2 é 8e, então o d3 deve ser 8h.
Para cada rosca trapezoidal específica, existe um calculadora online que lhe permite obter mais facilmente as suas tolerâncias.
Um exemplo: a tolerância para um parafuso e uma porca de acoplamento, Tr20*4-8H*8e (8H para a rosca interior e 8e para a rosca exterior)
Um exemplo: a tolerância para um parafuso e uma porca de acoplamento, Tr20*4-8H*8e (8H para a rosca interior e 8e para a rosca exterior)
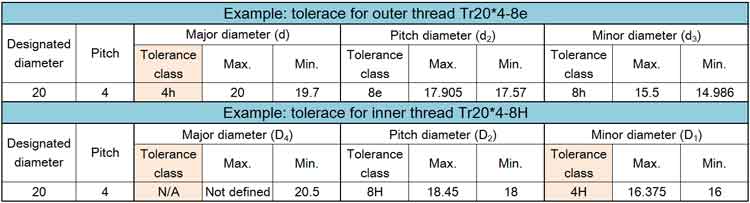
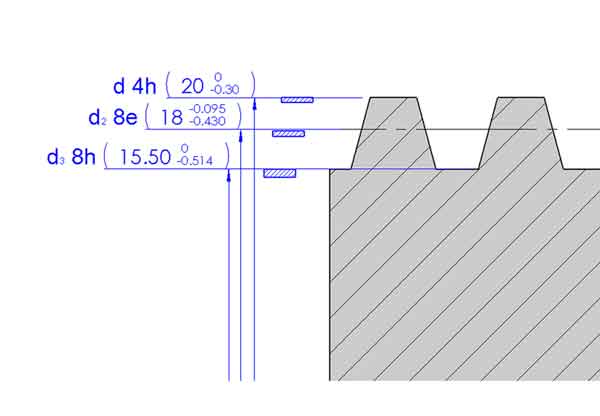
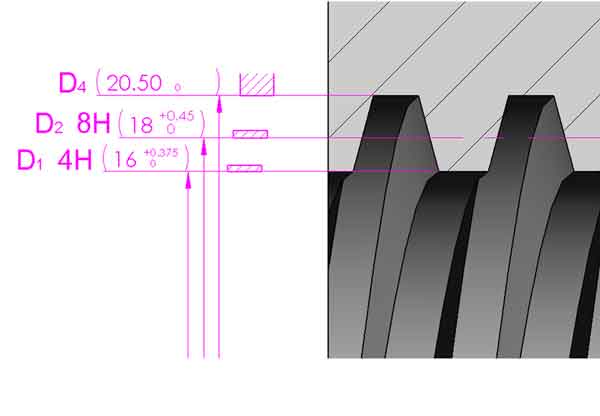
Agora, se juntarmos as bandas de tolerância para os parafusos exteriores e interiores, elas terão o seguinte aspeto:
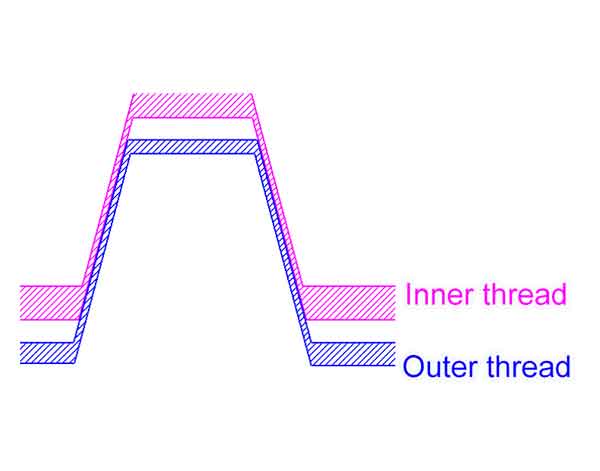
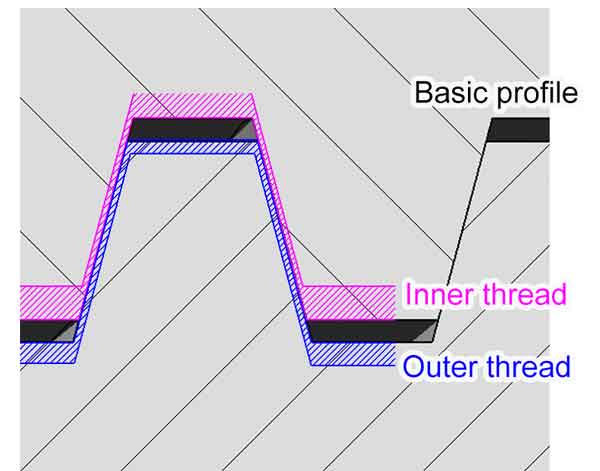
A partir das imagens acima, podemos concluir que:
- Existem folgas entre a barra do parafuso e a porca no diâmetro maior, no diâmetro menor e no diâmetro do passo (ou nos flancos);
- A folga entre os flancos é a mais pequena. Serão os flancos que estarão em contacto quando a barra do parafuso for montada com a porca. Isto também significa que o diâmetro do passo e os ângulos dos flancos são os parâmetros mais críticos para o desempenho correto dos parafusos de avanço e das porcas.
Precisão e retidão do chumbo
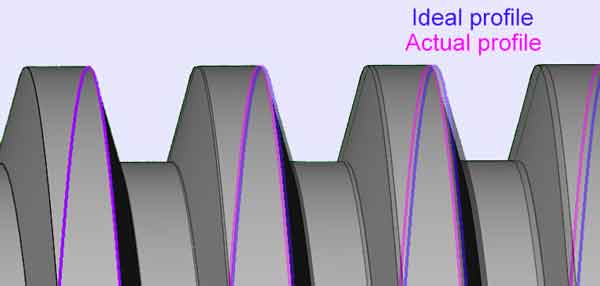
Precisão do chumbo: A precisão do passo ou desvio do passo significa a diferença entre a distância linear real e a distância linear teórica que a hélice (ou o parafuso) percorre. É normalmente descrita por desvio por metro ou por pé. Por exemplo: 1,2 mm/metro ou 0,01"/pé. Obviamente, quanto melhor for a precisão do passo, mais preciso será o movimento linear que obterá do parafuso de rosca trapezoidal.
Retilineidade do fuso: Como a maioria dos parafusos de rosca trapezoidal são peças finas e compridas, é inevitável que fiquem ligeiramente dobrados. No fabrico de parafusos de rosca trapezoidal, é necessário especificar a tolerância de retilinearidade. É também indicada como o desvio por unidade de comprimento (ou o comprimento total da peça). Por exemplo: 1,5 mm/metro, 0,005"/pé, ou 1,2 mm no comprimento total da peça.
A curvatura das barras de parafuso acabadas provém, em parte, das barras de aço em bruto e, em parte, do próprio processo de maquinagem. Para melhorar a retidão dos parafusos de avanço, recomenda-se que se endireitem tanto as barras de aço em bruto como os parafusos de avanço acabados. Normalmente, é possível obter uma retidão de 0,15-0,3 mm por metro para a maioria dos processos de maquinagem.
As barras de aço em bruto fornecidas em boas condições podem ser maquinadas sem pré-endireitamento, o que permite poupar muitos custos. É importante obter as barras de aço de um bom fornecedor.
Quando as barras de aço estão demasiado dobradas, por exemplo, mais de 1 mm/metro, provocam tensões e calor excessivos no processo de laminagem por parafuso e podem provocar defeitos na superfície, como ranhuras e cascas.
Métodos de fabrico de parafusos de chumbo
1. Enrolamento de parafusos
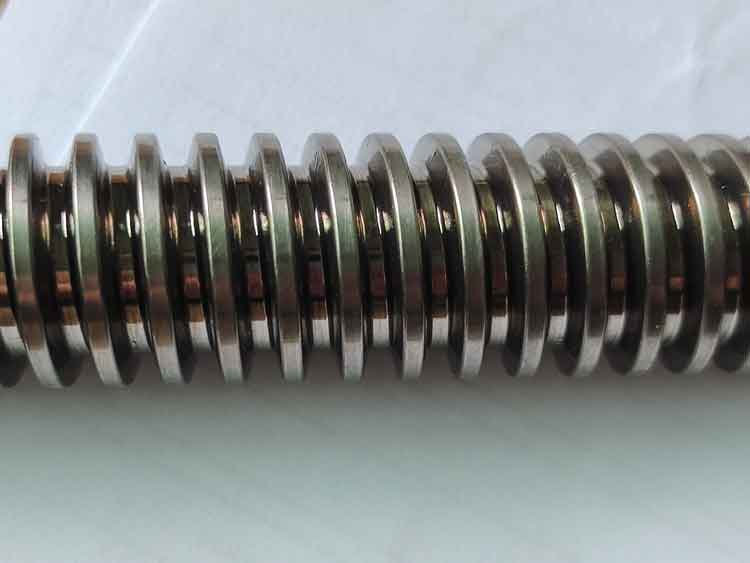
A laminagem de parafusos é um processo de conformação a frio em que 2 rolos (ou, por vezes, 3 rolos) comprimem a barra de aço para formar as roscas. É o método de fabrico mais popular para os parafusos de chumbo.
No processo de laminagem por parafuso, o diâmetro maior do parafuso será maior do que o diâmetro do material em barra (enquanto o diâmetro menor se tornará menor), é fundamental que o diâmetro do material em barra seja preciso e se enquadre na tolerância exigida.
Vantagens:
- Alta eficiência e baixo preço. Os dentes do parafuso são normalmente formados por uma passagem, ou por vezes duas passagens, pelo que a produtividade está muito à frente de quaisquer outros processos de fabrico.
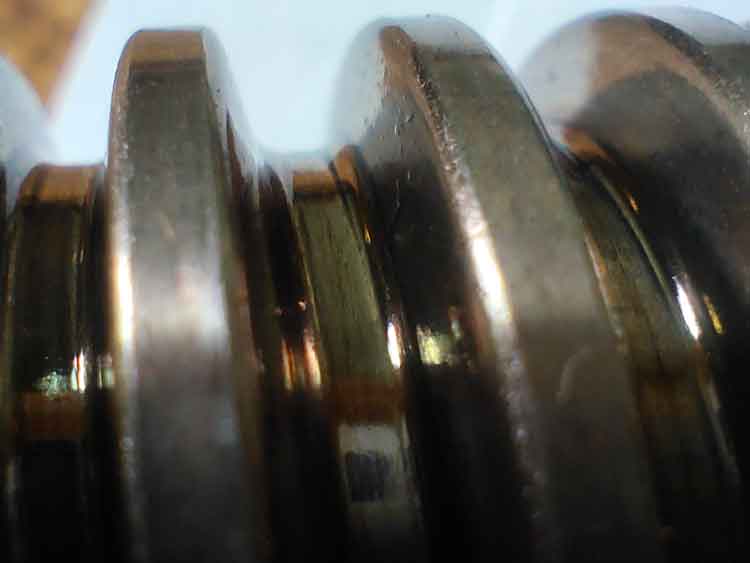
- A superfície é bastante lisa e é endurecida no processo de conformação a frio. Os grãos da sua microestrutura são mantidos intactos (enquanto o torneamento ou a fresagem cortam os grãos), pelo que as roscas laminadas são mais duras, mais fortes e têm melhor resistência ao impacto e ao desgaste.
- As matrizes de rolos são resistentes. São normalmente adequadas para milhares de peças de fabrico, o que também reduz o custo de fabrico por peça.
Desvantagem:
1. A precisão do avanço é inferior à de outros processos de maquinagem, mas continua a ser boa para muitas aplicações.
Ao contrário do torneamento ou do turbilhonamento, na laminagem de roscas, a peça de trabalho é efetivamente empurrada para a frente livremente pelo enrolamento das linhas helicoidais das matrizes de rolos, a alimentação da peça de trabalho é menos precisa. Ao mesmo tempo, a compressão provoca uma ligeira deformação longitudinal. Mesmo que cada passo esteja 0,1% fora do normal (como 0,004mm num passo de 4mm), o que não parece muito, pode traduzir-se num desvio de 1mm num vão de 1 metro.
2. A laminagem por parafuso só pode ser utilizada para a produção de grandes quantidades. Devido ao custo inicial mais elevado das ferramentas e ao facto de as barras terem de ter um diâmetro preciso. Por este motivo, recomenda-se a utilização dos tamanhos de roscas que o fabricante está atualmente a produzir.
3. Os ombros nas 2 extremidades (para montagem e ligação ao veio de acionamento) devem ser mais pequenos do que o diâmetro menor do parafuso. Caso contrário, ficarão ranhuras após a maquinagem das 2 extremidades
Giro
O método de fabrico mais tradicional, mas eficaz, dos parafusos de chumbo é o Turing, que utiliza uma ferramenta de corte formada com a forma dos dentes da rosca para cortar as roscas.
Não há limite para o tamanho dos ombros. Quando são maiores do que o parafuso menor do parafuso, recomenda-se a utilização de processos de torneamento ou outros para produzir o parafuso principal.
Fresagem de roscas (fresagem planetária de roscas)
Tal como o processo de torneamento, o turbilhonamento de roscas é outro processo de remoção de metal. O anel de turbilhonamento tem várias pontas de corte montadas no diâmetro interno, roda a uma velocidade elevada e corta as roscas na barra de material (a peça de trabalho) que roda e avança (alimenta) a uma velocidade muito mais lenta. A peça de trabalho avança a uma distância de LEAD em cada rotação.
Métodos de inspeção de parafusos e porcas de chumbo
Obviamente, podemos usar um paquímetro ou um micrómetro para verificar o diâmetro exterior das barras roscadas (d) ou o diâmetro interior das porcas (D1), mas isso certamente não é suficiente. Aqui estão os dispositivos de inspeção e os métodos de inspeção para verificar os parafusos de rosca trapezoidal e as porcas:
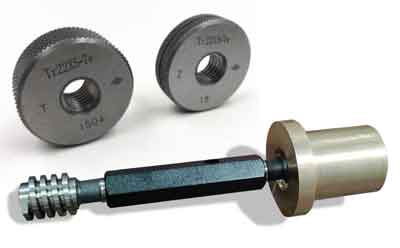
Medidores Go-No go
Os calibres passa-não-passa podem ser usados para verificar os diâmetros primitivos (d2 e D2) tanto das barras roscadas como das porcas. São fáceis e rápidos de usar.
No entanto, não conseguimos obter um resultado quantitativo com os calibres passa-não-passa, pelo que não saberemos se as dimensões caem na zona otimizada. Entretanto, na prática, por vezes ambos os d2 e D2 podem ser ambos aumentados ou diminuídos para que ainda se ajustem bem entre si. Quando isto acontece, o calibre passa-não-passa não será muito útil.
Método dos 3 fios para medir o diâmetro do passo
O método dos 3 fios é o método de medição por contacto (ou seja, o dispositivo de medição tem contacto direto com o objeto a medir) para verificar o diâmetro primitivo dos parafusos. Utiliza um micrómetro de disco e 3 fios (ou chamados pinos) para efetuar a medição. Estes 3 fios devem ter exatamente o mesmo diâmetro. 2 fios são colocados num lado do parafuso e o outro fio será colocado no outro lado. Usando o micrómetro de discos para verificar o valor M, o diâmetro primitivo pode ser derivado das seguintes fórmulas:
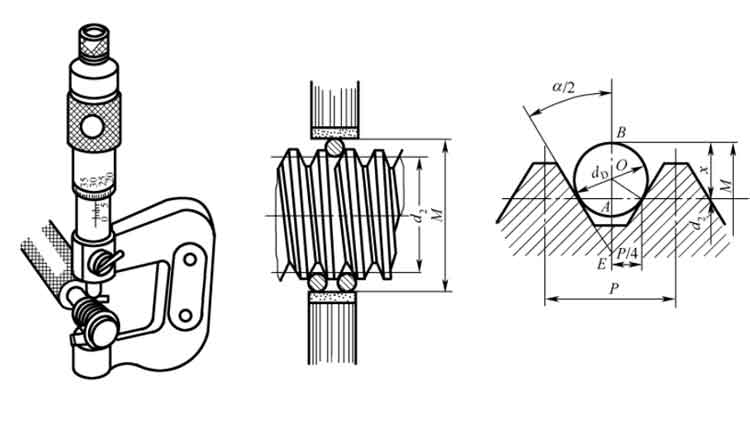
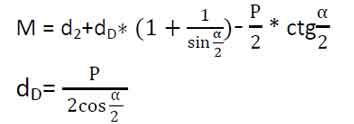
- α: o ângulo de flanco,
- P: lançamento
- d2 : diâmetro do passo da rosca exterior
- dD:: diâmetro do fio
Por favor, note dD não tem de ser o valor exato calculado por esta fórmula, desde que sejam suficientemente próximos, e mais uma vez estes 3 fios têm de ter precisamente o mesmo diâmetro.
Quando calculamos o valor introduzindo o ângulo de flanco (α) com números específicos (60°, 30° e 29°), as fórmulas podem ser simplificado da seguinte forma:
| ângulo de flanco (α) | Fórmula | |
| 60° (não é habitual) | M=d2+3dD-0.866P | dD=0.577P |
| 30° (métrica ISO) | M=d2+4.864dD-1.886P | dD=0.518P |
| 29° (ACME) | M=d2+4.994dD-1.933P | dD=0.516P |
Aqui está um exemplo para calcular a medição para Tr22*5:
O diâmetro do arame (dD) deve ser 0,518*5=2,59 mm, mas podemos usar os fios de Ø2,5 mm em vez disso.
Como M=d2+4.864dD-1,886P, então d2=M-4,864dD+1,886P.
Quando a leitura de M=22,05, então d2=19.22.
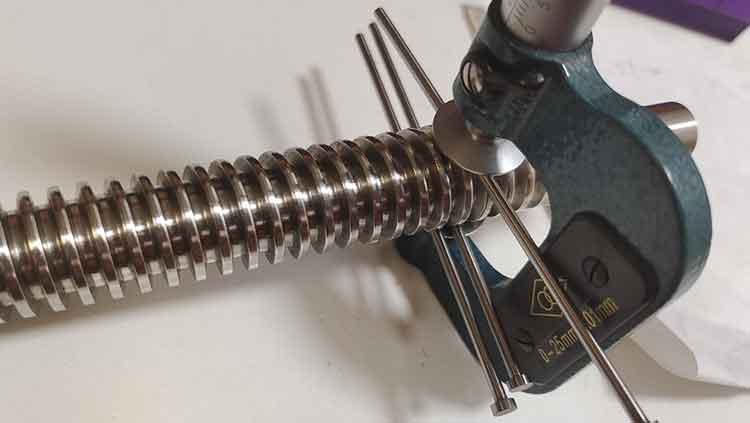
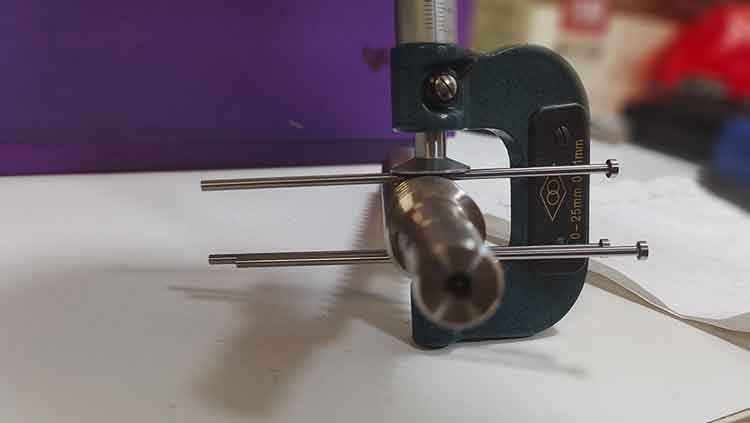
Projetor de perfil de parafuso (também conhecido como comparador ótico)
Este é um instrumento de inspeção sem contacto, não podendo ser utilizado para verificar parafusos interiores. Projecta o perfil do parafuso no ecrã com uma imagem muito maior, para que possa observar de perto o acabamento da superfície e verificar se existem falhas, como riscos, cascas, etc. Também é possível medir o diâmetro exterior, o passo, o diâmetro interior e o ângulo de flanco de um parafuso exterior, mas é necessário captar o perfil ponto a ponto manualmente, pelo que o processo é bastante moroso e, por vezes, não é tão exato se não for utilizado corretamente.
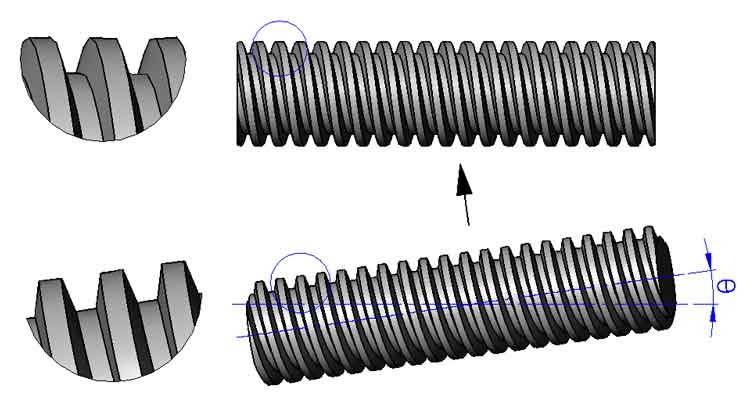
Para que o perfil dos dentes seja projetado corretamente, o parafuso de avanço tem de ser inclinado pelo ângulo de hélice (θ) para que os dentes fiquem virados verticalmente para a lente da câmara. Por este motivo, o projetor de perfil de parafuso é um pouco diferente dos outros, na medida em que a cabeça do projetor pode ser rodada para o ângulo desejado em relação à mesa de trabalho.
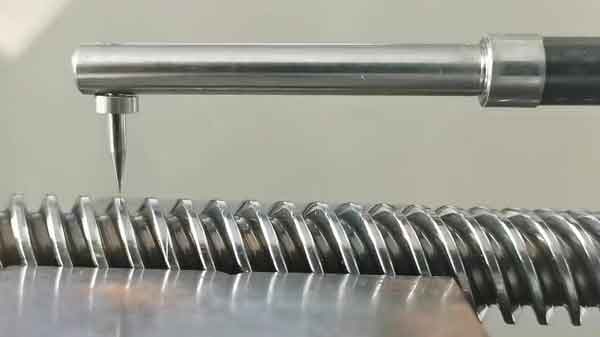
Profilómetro
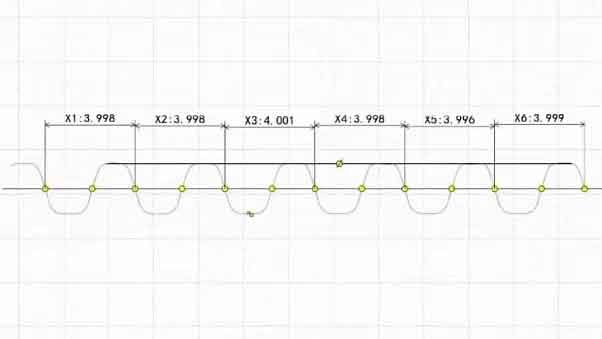
O perfilómetro pode ser utilizado para verificar a rugosidade da superfície e também pode ser utilizado para verificar os perfis da superfície.
Tem uma ponta de diamante que se move para cima e para baixo juntamente com o perfil quando o parafuso de amostragem se move horizontalmente. Regista o seu percurso com dados bidimensionais precisos. Estes dados também podem ser representados graficamente para visualizar o resultado da medição.
Na prática da oficina, as folgas entre as roscas externa e interna são frequentemente ligeiramente maiores do que as normas ISO. Isto significa que o diâmetro primitivo d2 pode ser menor e D2 pode ser maior. Além disso, o diâmetro externo das barras roscadas (d) e o diâmetro interno das porcas (D4) podem estar um pouco fora das tolerâncias. Afinal, os diâmetros primitivos são mais críticos para o seu desempenho. Tudo depende de como se comportam na sua aplicação real em termos de precisão e vida útil. É necessário manter o equilíbrio entre o custo de fabrico e a qualidade, mas sem ficar restringido às normas.
Existem diferentes tipos de fabricantes de fusos no mercado, alguns deles possuem equipamentos de fabrico e inspeção de ponta e são bem geridos, enquanto outros são pequenas oficinas, mas os seus preços diferem 2 a 3 vezes. Dependendo da quantidade que compra e dos requisitos da sua aplicação, não precisa de escolher sempre o preço mais alto. A chave é escolher as tolerâncias apropriadas para cada item de inspeção. Se não tiver muita experiência nisto, estamos aqui para ajudar!
Os comentários estão fechados.