











Índice
ToggleEl husillo: El sencillo mecanismo que exige conocimientos básicos
Qué son los parámetros básicos ¿para el husillo roscado y la tuerca? ¿Cuáles son los husillos roscados opcionales procesos de fabricación? Cómo inspeccionar el husillo roscado y con qué métricas? Estas son las preguntas que puede tener al comenzar a diseñar una transmisión por husillo roscado.
El husillo es un mecanismo sencillo pero preciso que convierte el movimiento giratorio en movimiento lineal. Parecen bastante sencillos. Sin embargo, sigue siendo importante comprender los conocimientos básicos que hay detrás de ellos. En este post, vamos a introducir los conceptos básicos de los husillos y las tuercas, los diferentes procesos de mecanizado, las métricas utilizadas para medir la calidad de los husillos y cómo inspeccionarlos.
Índice
Husillo de rosca de bolas
Empecemos comparando los husillos roscados y los husillos a bolas. El husillo roscado tiene contacto directo con la tuerca y genera fricción por deslizamiento. Mientras que en los husillos a bolas hay rodillos entre los husillos y las tuercas, por lo que es el fricción por rodadura entre los componentes móviles.
Por esta razón, el tornillo de rodillos tiene menor fricción y mayor eficacia de transmisión y es más adecuado para transmisiones de alta velocidad.
Las ventajas de los tornillos de cabeza son:
- Muchos tornillos de cabeza autobloqueante, lo que significa que el movimiento lineal no puede convertirse en movimiento racional. A veces se requiere autobloqueo en su aplicación.
- Los tornillos de cabeza son estructura más sencilla, tamaño más compacto y costes más bajos.
- Son más adecuado para transmisiones de par elevado.
Los husillos de rosca se utilizan ampliamente en tornillos de banco, gatos, prensas y actuadores lineales.
Tipos de rosca para tornillos de cabeza
Los husillos suelen tener dientes más grandes y planos que otros husillos, lo que les permite ser más resistentes para transmitir par o potencia. En función de las diferentes geometrías de rosca, los husillos se clasifican en
- Rosca ACME: Tiene un geómetro similar a la rosca trapezoidal, excepto que tiene un ángulo de 29°, y vienen en pulgadas.
- Rosca métrica trapezoidal ISO: Tiene un ángulo de rosca de 30°, y las dimensiones están en milímetros.
- Rosca cuadrada: Los flancos de la rosca son verticales a su eje. Se utiliza normalmente para la transmisión de cargas axiales elevadas. Los gatos, y los tornillos de banco utilizan roscas cuadradas.
- Rosca de contrafuerteUn flanco es más plano que el otro. Se utiliza normalmente para cargas axiales unidireccionales.
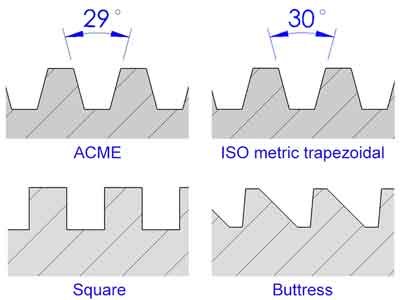
Entre ellas, las roscas trapezoidales o acme son las más utilizadas debido a su facilidad de fabricación, precisión alcanzable, propiedad de autocentrado, eficacia de transmisión y resistencia de las raíces de las roscas.
Términos básicos de los husillos roscados
Hemos concluido los términos básicos para los tornillos de cabeza de la siguiente manera. Ponemos los términos en pares (para las roscas Externa e Interna respectivamente) para facilitar la comprensión.
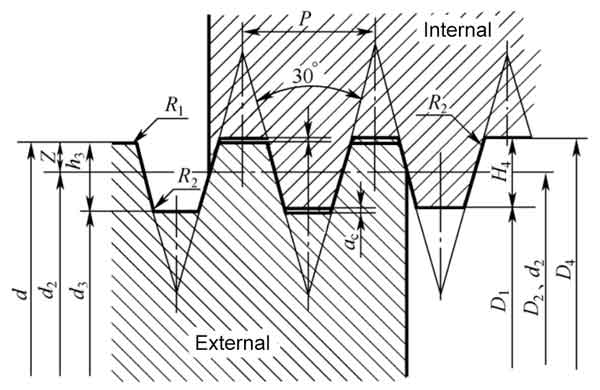
- Diámetro mayor (d para Exteriores, D4 para interior): El mayor diámetro de una rosca. Es la cresta de una rosca exterior o el fondo de una rosca interior.
- Diámetro de paso (d2 para Exteriores, D2 para Interior): Un cilindro hipotético en el que el grosor de los dientes es igual al espacio. El diámetro de paso es fundamental para el rendimiento de los husillos de rosca.
- Diámetro menor (d3 para Exteriores, D1 Internal): el diámetro más pequeño de una rosca. Es la cresta de una rosca interior o el fondo de una rosca exterior.
- Tono (P): la distancia entre 2 dientes vecinos.
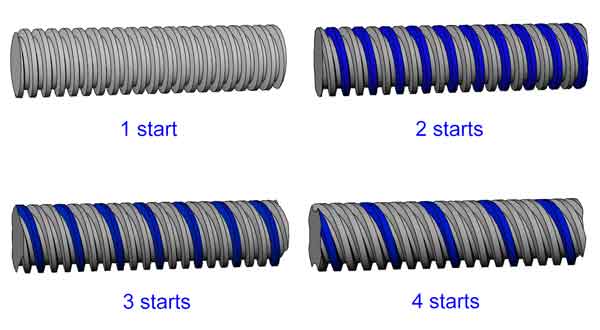
- Arranques de tornillo: número de roscas independientes que tiene un tornillo.
- Plomo (L): Es la distancia que avanza la rosca en una revolución. Es igual al Paso multiplicado por el número de arranques del tornillo.
Designación de los husillos
Con lo explicado anteriormente, he aquí un ejemplo de tornillo de plomo:
Tr 16*8 (P4) 7H/7e
- Tr-Significa rosca trapezoidal métrica ISO
- 16-Diámetro mayor tanto del tornillo interior (tuerca) como del tornillo exterior (barra) de 18 mm.
- 8-El paso del tornillo es de 8 mm.
- P4-El paso es de 4 mm, lo que también significa que este tornillo tiene 2 arranques (2*4 mm=8 mm)
- 7H-La tolerancia para el diámetro de paso de la tuerca es de 7H.
- 7e-La tolerancia para el diámetro de paso de la varilla es de 7e.
Tolerancias para tornillos trapezoidales
A diferencia de los grados IT (IT representa Tolerancia Internacional) que se utiliza ampliamente para el tolerado general de mecanizado, los husillos de rosca tienen un sistema diferente para definir sus tolerancias dimensionales. Las normas de referencia son las siguientes:
- ISO 2901 : 1993, Rosca trapecial métrica ISO – Perfil básico y perfil de máximo material
- ISO 2902 : 1977, Rosca trapecial métrica ISO – Plan general
- ISO 2903 : 1993, Rosca trapecial métrica ISO – Tolerancias
- ISO 2904: 1977, Rosca trapecial métrica ISO – Dimensiones básicas
Consejo:
No se confunda con la tolerancia de grado IT, que es la más utilizada en otras áreas de la ingeniería.
Por ejemplo, con el grado IT, el Φ22 H7/js6 significa en realidad:
- Φ22 H7-Φ22 +0,021/0 para el agujero;
- Φ22 js7-Φ22 +/-0,065 para la varilla.
Mientras que con los tornillos de cabeza, el Tr22*5 7H*7e significa:
- 7H-19,500~19,875 para D2 (el diámetro de paso para la tuerca);
- 7e-19,114~19,394 para d2 (el diámetro de paso de la varilla).
El 7H y el 7e se refieren únicamente a las bandas de tolerancia del diámetro primitivo (7H para la rosca interior D2 y 7e para la rosca exterior d2). Las tolerancias de los diámetros mayor y menor se definen de otras maneras. Vamos a desglosarlo aquí: Ti
- El diámetro mayor de la rosca exterior (d)-siempre 4h
- El diámetro menor de la rosca interior (D1)-siempre 4H
- Diámetro de paso para exterior (d2) y Roscas internas (D2), hay varias opciones.
Clases de tolerancia recomendadas para el diámetro primitivo:
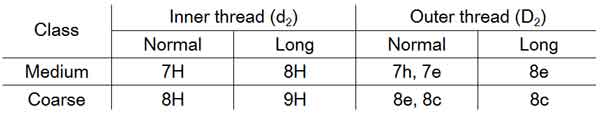
Aquí “Normal” y “Largo” se refieren a la longitud de roscado.
“Se puede elegir ”Media“ para la aplicación habitual. Cuando exista dificultad de mecanizado o para requisitos de transmisión menores, se puede seleccionar ”gruesa».
Diámetro mayor para rosca interna (D4)—solo se define la dimensión mínima. Probablemente esto se debe a que la D4 es menos importante. Mientras tanto, dado que las roscas interiores (en la tuerca) normalmente se cortan con una máquina CNC, la geometría del perfil de los dientes viene determinada por la forma de la herramienta de corte, por lo que la D4 no puede ser demasiado grande sin un límite.
- Diámetro menor del tornillo exterior (d3)- será el mismo grado del diámetro de paso d2, pero la banda de tolerancia será “h”. Por ejemplo, si la d2 es 8e, entonces el d3 debería ser 8h.
Para cada rosca trapecial específica, hay una calculadora en línea que le permite obtener más fácilmente sus tolerancias.
Un ejemplo: la tolerancia para un tornillo y una tuerca de acoplamiento, Tr20*4-8H*8e (8H para la rosca interior y 8e para la exterior).
Un ejemplo: la tolerancia para un tornillo y una tuerca de acoplamiento, Tr20*4-8H*8e (8H para la rosca interior y 8e para la exterior).
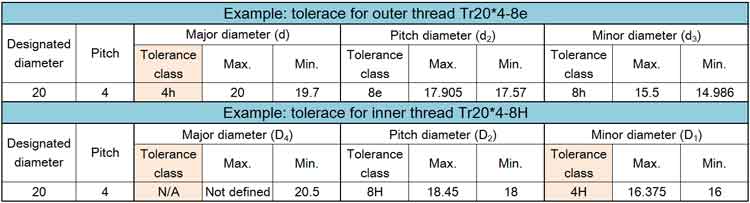
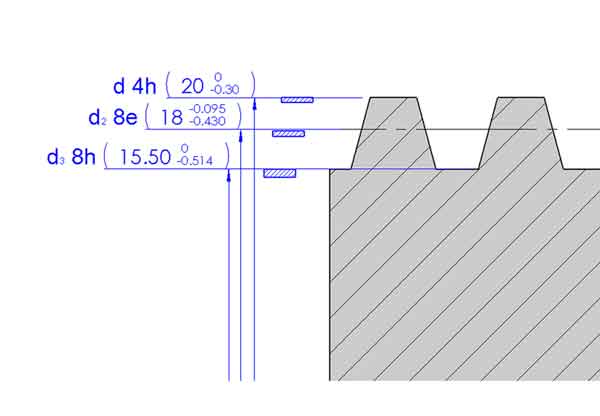
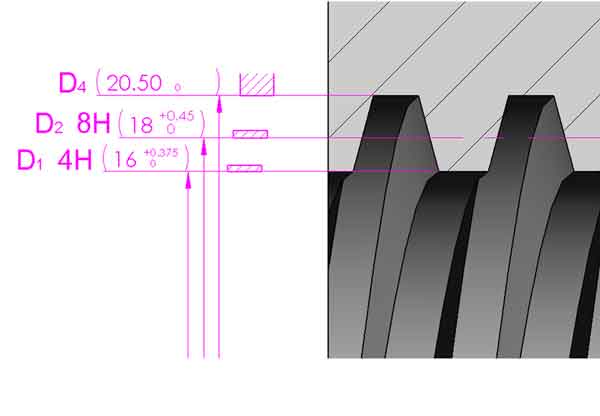
Ahora, si juntamos las bandas de tolerancia de los tornillos exterior e interior, tendrán este aspecto:
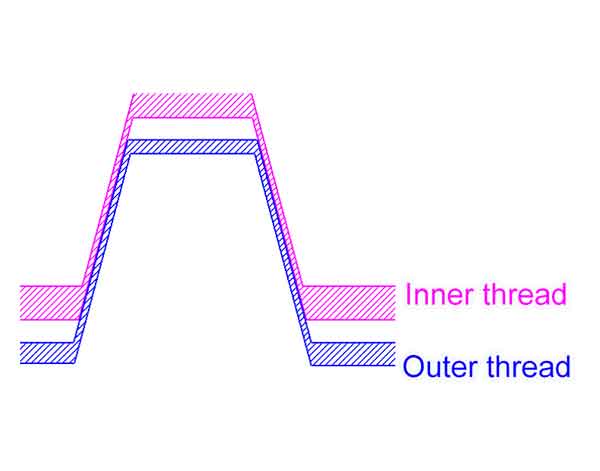
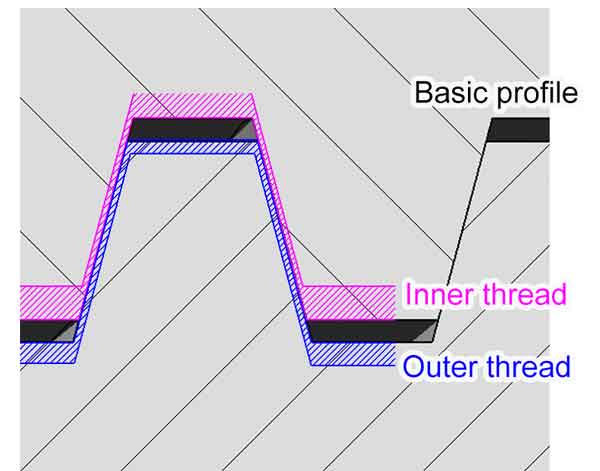
De las imágenes anteriores, podemos concluir que:
- Existen holguras entre la barra del tornillo y la tuerca en el diámetro mayor, el diámetro menor y el diámetro de paso (o los flancos);
- La holgura entre los flancos es la más pequeña. Serán los flancos los que estén en contacto cuando la barra del tornillo se ensamble con la tuerca. Esto también significa que el diámetro de paso y los ángulos de los flancos son los parámetros más críticos para el correcto funcionamiento de los husillos y las tuercas.
Precisión y rectitud del plomo
Precisión del plomo: La precisión de avance o desviación de avance significa la diferencia entre la distancia lineal real y la distancia lineal teórica que recorre la hélice (o el husillo). Normalmente se describe como desviación por metro o por pie. Por ejemplo: 1,2 mm/metro o 0,01″/pie. Obviamente, cuanto mejor sea la precisión de avance, más preciso será el movimiento lineal que obtendrá del husillo roscado.
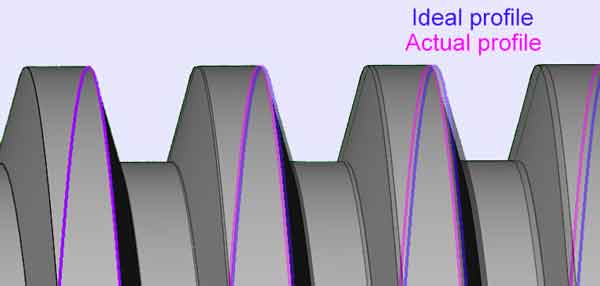
Rectitud del husillo: Dado que la mayoría de los husillos roscados son piezas finas y largas, es inevitable que se doblen ligeramente. En la fabricación de husillos roscados hay que especificar la tolerancia de rectitud. También se indica como desviación por unidad de longitud (o por la longitud total de la pieza). Por ejemplo: 1,5 mm/metro, 0,005″/pie o 1,2 mm en la longitud total de la pieza.
La curvatura de las barras de los tornillos acabados procede en parte de las barras de acero en bruto y en parte del propio proceso de mecanizado. Para mejorar la rectitud de los husillos, se recomienda enderezar tanto las barras de acero en bruto como los husillos acabados. Normalmente, se puede obtener una rectitud de 0,15-0,3 mm por metro en la mayoría de los procesos de mecanizado.
Las barras de acero en bruto suministradas en buen estado pueden mecanizarse sin enderezamiento previo, lo que ahorrará muchos costes. Es importante adquirir las barras de acero a un buen proveedor.
Cuando las barras de acero están demasiado curvadas, por ejemplo más de 1 mm/metro, provocarán una tensión y un calor excesivos en el proceso de laminado de tornillos, y pueden causar defectos superficiales como estrías y peladuras.
Métodos de fabricación de tornillos de plomo
1. Enrollado de tornillos
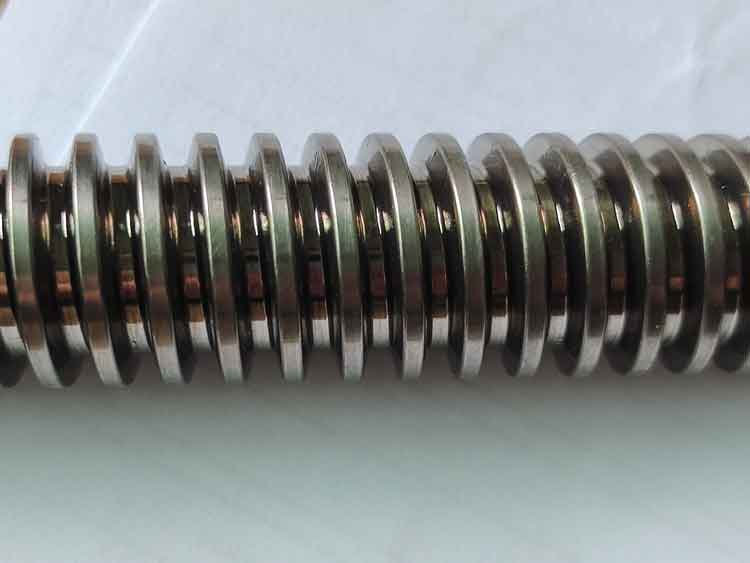
El laminado de tornillos es un proceso de conformado en frío en el que 2 rodillos (o a veces 3 rodillos) aprietan la barra para formar las roscas. Es el método de fabricación más popular para tornillos de plomo.
En el proceso de laminado con husillo, el diámetro mayor del husillo se apretará más que el diámetro de la barra (mientras que el diámetro menor se hará más pequeño), es fundamental que el diámetro de la barra sea preciso y entre dentro de la tolerancia requerida.
Ventajas:
- Alta eficacia y bajo precio. Los dientes de los tornillos suelen formarse con una sola pasada, o a veces con dos, por lo que la productividad está muy por delante de cualquier otro proceso de fabricación.
- La superficie es bastante lisa, y se endurece en el proceso de conformado en frío. Los granos de su microestructura se mantienen intactos (mientras que el torneado o el fresado cortarán los granos), por lo que las roscas laminadas son más duras, más fuertes y tienen mejor resistencia al impacto y al desgaste.
- Las matrices de rodillo son duraderas. Suelen valer para miles de piezas de fabricación, lo que también reduce el coste de fabricación por pieza.
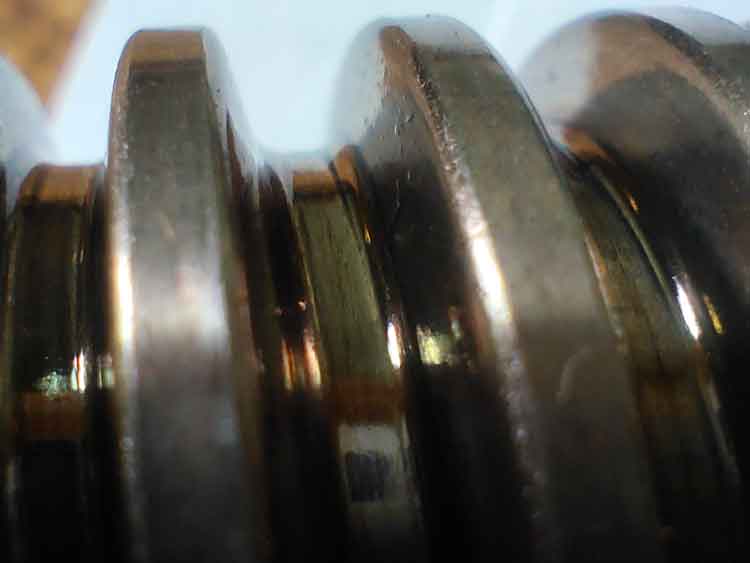
Desventaja:
1. La precisión del avance es inferior a la de otros procesos de mecanizado, pero sigue siendo buena para muchas aplicaciones.
A diferencia del torneado o el torbellinado, en el laminado de roscas, la pieza de trabajo en realidad está siendo empujada libremente hacia delante por la rodadura de líneas helicoidales de las matrices de rodillos, la alimentación de la pieza de trabajo es menos precisa. Al mismo tiempo, la compresión causará una ligera deformación longitudinal. Aunque cada paso se desvíe 0,1% de lo normal (como 0,004mm en un paso de 4mm), lo que no parece mucho, puede traducirse en una desviación de 1mm en un tramo de 1 metro.
2. El laminado de husillo sólo puede utilizarse para la producción de grandes cantidades. Debido al mayor coste inicial del utillaje y a la necesidad de que el diámetro de la barra sea preciso. Por esta razón, se recomienda utilizar los tamaños de rosca que el fabricante está produciendo actualmente.
3. Los hombros de los 2 extremos (para el montaje y la conexión al eje accionado) deben ser más pequeños que el diámetro menor del tornillo. De lo contrario, quedarán ranuras después del mecanizado de los 2 extremos
Girar
El turing es el método de fabricación más tradicional y eficaz para tornillos de plomo. Utiliza una herramienta de corte conformada que tiene la forma de los dientes de la rosca para cortar las roscas.
No existe ninguna limitación en cuanto al tamaño de los hombros. Cuando son mayores que el tornillo menor del tornillo, se recomienda utilizar torneado u otros procesos para producir el tornillo de cabeza.
Torbellinado de roscas (fresado de roscas planetarias)
Al igual que el torneado, el torbellinado de roscas es otro proceso de eliminación de metal. El anillo de torbellinado tiene múltiples puntas de corte montadas en el diámetro interior, gira a gran velocidad y corta las roscas en la barra de material (la pieza de trabajo) que gira y avanza (alimentación) a una velocidad mucho menor. La pieza de trabajo avanza a la distancia de LEAD con cada revolución.
Métodos de inspección de tornillos de cabeza cilíndrica y tuercas
Obviamente, podemos usar un calibre o un micrómetro para comprobar el diámetro exterior de las barras roscadas (d) o el diámetro interior de las tuercas (D1), pero eso ciertamente no es suficiente. Aquí están los dispositivos de inspección y los métodos de inspección para verificar los husillos roscados y las tuercas:
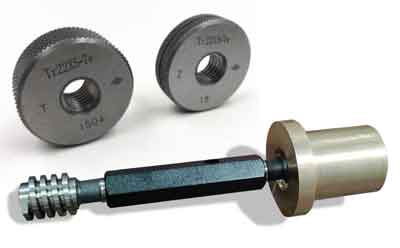
Indicadores Go-No go
Los calibres pasa-no pasa se pueden utilizar para comprobar los diámetros primitivos (d2 y D2) tanto de las barras roscadas como de las tuercas. Son fáciles y rápidos de usar.
Sin embargo, con los calibres pasa-no pasa no podemos obtener un resultado cuantitativo, por lo que no sabremos si las dimensiones caen en la zona optimizada. Mientras tanto, en la práctica, a veces tanto d2 y D2 pueden fabricarse ambos más grandes o más pequeños para que sigan encajando bien entre sí. Cuando este es el caso, el calibre pasa-no pasa no será muy útil.
Método de 3 hilos para medir el diámetro de paso
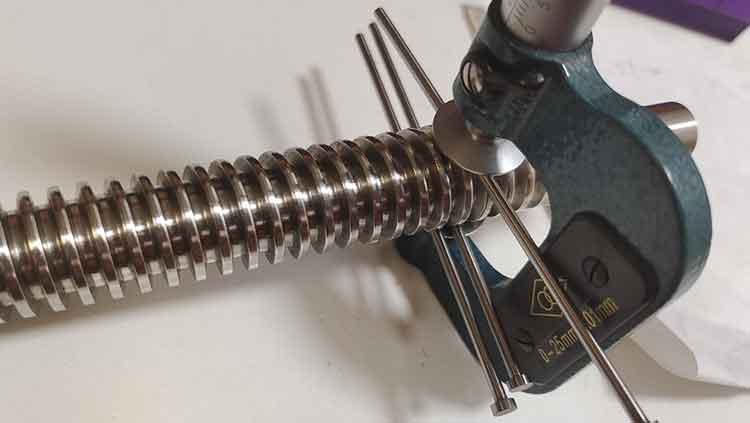
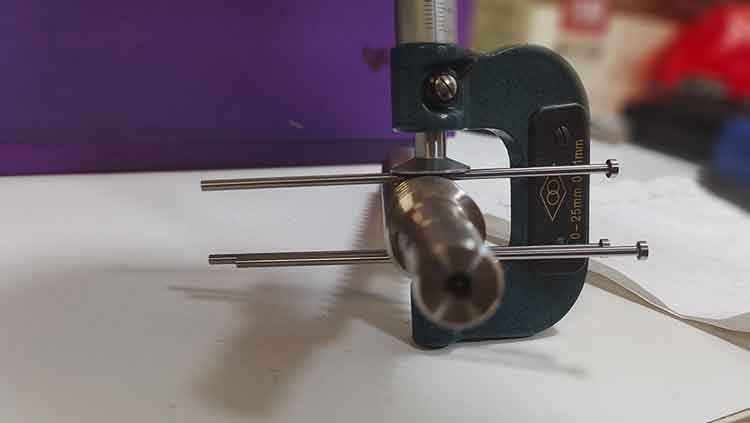
El método de los 3 alambres es el método de medición por contacto (es decir, el dispositivo de medición tiene contacto directo con el objeto a medir) para comprobar el diámetro primitivo de los husillos. Utiliza un micrómetro de disco y 3 alambres (o llamados pasadores) para realizar la medición. Estos 3 alambres deben tener exactamente el mismo diámetro. 2 alambres se colocan en un lado del husillo y el otro alambre se colocará en el otro lado. Usando el micrómetro de discos para comprobar el valor M, el diámetro primitivo se puede derivar de las siguientes fórmulas:
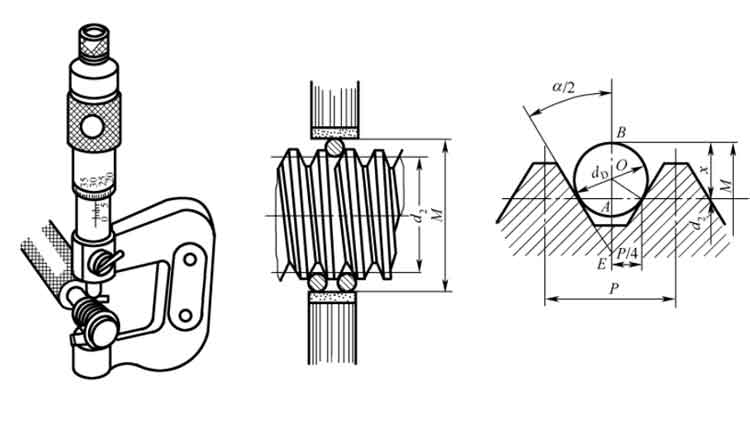
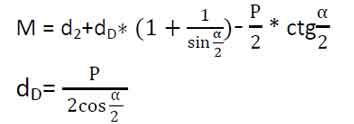
- α: el ángulo del flanco,
- P: lanzamiento
- d2 diámetro de paso de la rosca exterior
- dD:diámetro del alambre
Tenga en cuenta dD no tiene que ser el valor exacto calculado por esta fórmula siempre que sean lo suficientemente cercanos, y de nuevo estos 3 alambres deben tener exactamente el mismo diámetro.
Cuando calculamos el valor introduciendo el ángulo de flanco (α) con números específicos (60°, 30° y 29°), las fórmulas pueden ser simplificado de la siguiente manera:
| ángulo de flanco (α) | Fórmula | |
| 60° (no habitual) | M=d2+3dD-0.866P | dD=0.577P |
| 30° (ISO métrico) | M=d2+4.864dD-1.886P | dD=0.518P |
| 29° (ACME) | M=d2+4.994dD-1.933P | dD=0.516P |
Aquí está un ejemplo para calcular la medición para Tr22*5:
El diámetro del alambre (dD) debería ser 0,518*5=2,59 mm, pero podemos usar en su lugar los alambres de Ø2,5 mm.
Dado que M=d2+4.864dD-1.886P, entonces d2=M-4.864dD+1.886P.
Cuando la lectura de M=22.05, entonces d2=19.22.
Proyector de perfil de tornillo (también conocido como comparador óptico)
Se trata de un instrumento de inspección sin contacto, no puede utilizarse para comprobar tornillos interiores. Proyecta el perfil del tornillo en la pantalla con una imagen mucho más grande, para que pueda observar el acabado de la superficie de cerca y comprobar si hay algún defecto como arañazos, peladuras, etc. También puede medir el diámetro exterior, el paso, el diámetro interior y el ángulo del flanco de un tornillo exterior, pero necesita capturar el perfil punto por punto manualmente, por lo que el proceso lleva bastante tiempo y a veces no es tan preciso si no se maneja correctamente.
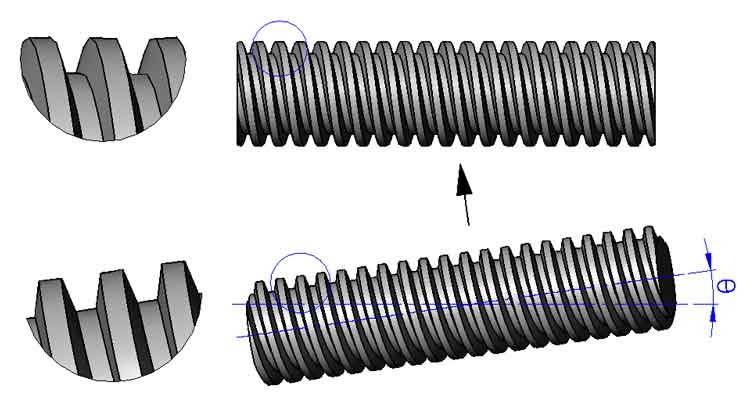
Para que el perfil de los dientes se proyecte correctamente, el tornillo de cabeza debe estar inclinado según el ángulo de hélice (θ), de modo que los dientes queden orientados verticalmente hacia la lente de la cámara. Por este motivo, el proyector de perfil de tornillo es un poco diferente de los demás, ya que el cabezal del proyector puede girarse hasta el ángulo deseado con respecto a la mesa de trabajo.
Perfilómetro
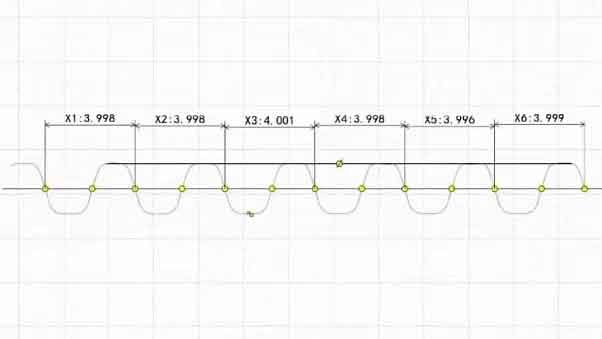
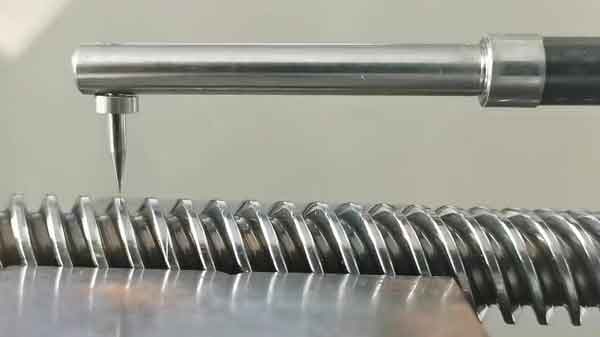
El perfilómetro puede utilizarse para comprobar la rugosidad de la superficie y también para comprobar los perfiles superficiales.
Dispone de una punta de diamante que se mueve hacia arriba y hacia abajo junto con el perfil cuando el tornillo de la muestra se desplaza horizontalmente. Registra su recorrido con datos bidimensionales precisos. Estos datos también se pueden representar gráficamente para visualizar el resultado de la medición.
En la práctica del taller, las holguras entre las roscas externa e interna a menudo se hacen ligeramente mayores que las normas ISO. Esto significa que el diámetro de paso d2 puede ser menor y D2 puede ser mayor. Además, el diámetro exterior de las barras roscadas (d) y el diámetro interior de las tuercas (D4) pueden estar un poco fuera de las tolerancias. Después de todo, los diámetros de paso son más críticos para su rendimiento. Todo depende de cómo se desempeñen en su aplicación real en términos de precisión y vida útil. Debe mantener el equilibrio entre el costo de fabricación y la calidad, pero no limitarse a las normas.
Hay diferentes tipos de fabricantes de husillos de avance en el mercado, algunos de ellos tienen equipos de fabricación e inspección de vanguardia y están bien gestionados, mientras que otros son pequeños talleres, pero sus precios difieren de 2 a 3 veces. Dependiendo de la cantidad que compre y los requisitos de su aplicación, no necesita elegir el precio más alto cada vez. La clave es elegir las tolerancias adecuadas para cada elemento de inspección. Si no tiene mucha experiencia en esto, ¡estamos aquí para ayudarlo!
Los comentarios están cerrados.