











Inhaltsübersicht
Umschalten aufLeitspindel: Der einfache Mechanismus, der Grundkenntnisse erfordert
Was sind die grundlegenden Parameter für die Gewindespindel und die Mutter? Welche optionalen Gewindespindeln Fertigungsprozesse? Wie prüfen die Gewindespindel und mit welchen Metriken? Dies sind die Fragen, die Sie sich stellen, wenn Sie mit der Konstruktion eines Gewindespindelantriebs beginnen.
Die Leitspindel ist ein einfacher, aber präziser Mechanismus, der eine Drehbewegung in eine lineare Bewegung umwandelt. Sie sehen recht einfach aus. Dennoch ist es wichtig, die grundlegenden Kenntnisse über sie zu verstehen. In diesem Beitrag werden wir die grundlegenden Konzepte von Gewindespindeln und Muttern, verschiedene Bearbeitungsprozesse, die zur Messung der Qualität von Gewindespindeln verwendeten Metriken und deren Prüfung vorstellen.
Inhaltsübersicht
Leitspindel vs. Kugelumlaufspindel
Beginnen wir mit dem Vergleich der Gewindespindeln und Kugelgewindespindeln. Die Gewindespindel steht in direktem Kontakt mit der Mutter und erzeugt Gleitreibung. Bei Kugelgewindespindeln hingegen befinden sich Kugeln zwischen den Spindeln und Muttern, daher ist es die Rollreibung zwischen den beweglichen Komponenten.
Aus diesem Grund hat der Rollengewindetrieb eine geringere Reibung und einen höheren Übertragungswirkungsgrad und ist besser für Hochgeschwindigkeitsgetriebe geeignet.
Die Vorteile der Spindel sind:
- Viele Spindeln sind selbstsichernd, Das bedeutet, dass die lineare Bewegung nicht in eine rationale Bewegung umgewandelt werden kann. Manchmal ist bei ihrer Anwendung Selbsthemmung erforderlich.
- Die Gewindespindeln sind einfacher in der Struktur, kompakter in der Größe und kostengünstiger.
- Sie sind besser geeignet für Getriebe mit hohem Drehmoment.
Die Gewindespindeln werden häufig in Schraubstöcken, Wagenhebern, Pressen und Linearantrieben eingesetzt.
Gewindearten für Gewindespindeln
Die Gewindespindeln haben in der Regel größere und flachere Zähne als andere Spindeln, wodurch sie stärker sind, um Drehmoment oder Kraft zu übertragen. Basierend auf unterschiedlichen Gewindegeometrien werden die Gewindespindeln klassifiziert als
- ACME-Gewinde: Es hat ein ähnliches Geometer wie das Trapezgewinde, nur dass es einen 29°-Gewindewinkel hat, und es gibt sie in Zoll.
- Metrisches ISO-Trapezgewinde: Er hat einen Gewindewinkel von 30° und die Abmessungen sind in Millimetern angegeben.
- Quadratisches Gewinde: Die Flanken des Gewindes stehen senkrecht zu seiner Achse. Es wird normalerweise für die Übertragung von hohen Axiallasten verwendet. Die Schraubstöcke und Schraubstöcke verwenden alle Vierkantgewinde.
- GewindespitzeEine Flanke ist flacher als die andere. Sie wird normalerweise für einseitig wirkende Axiallasten verwendet.
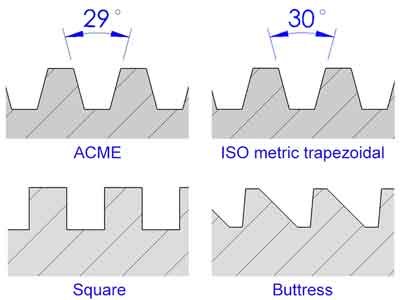
Unter ihnen werden Trapez- oder Trapezgewinde aufgrund ihrer Herstellbarkeit, der erreichbaren Präzision, der selbstzentrierenden Eigenschaft, der Übertragungseffizienz und der Festigkeit des Gewindegrundes am häufigsten verwendet.
Grundbegriffe für Gewindetriebe
Wir haben die Grundbegriffe für die Gewindespindeln wie folgt zusammengefasst. Zum besseren Verständnis haben wir die Begriffe paarweise (für das Außen- bzw. Innengewinde) aufgeführt.
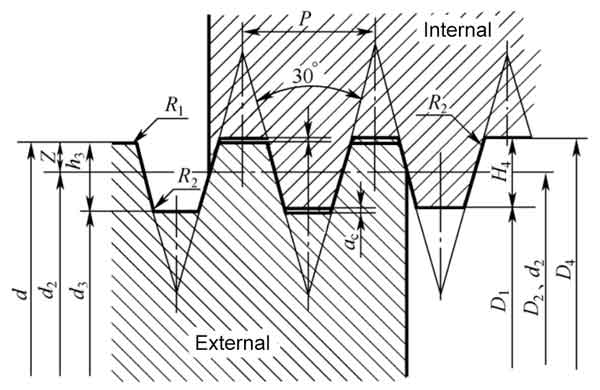
- Großer Durchmesser (d für Externe, D4 für Innen): Der größte Durchmesser eines Gewindes. Er ist der Scheitelpunkt eines Außengewindes oder der Boden eines Innengewindes.
- Teilungsdurchmesser (d2 für Externe, D2 für Intern): Ein hypothetischer Zylinder, bei dem die Zahndicke gleich dem Abstand ist. Der Steigungsdurchmesser ist entscheidend für die Leistung von Spindeln.
- Kleiner Durchmesser (d3 für Externe, D1 für Innen): der kleinste Durchmesser eines Gewindes. Er ist der Scheitelpunkt eines Innengewindes oder der Boden eines Außengewindes.
- Tonhöhe (P): der Abstand zwischen 2 benachbarten Zähnen.
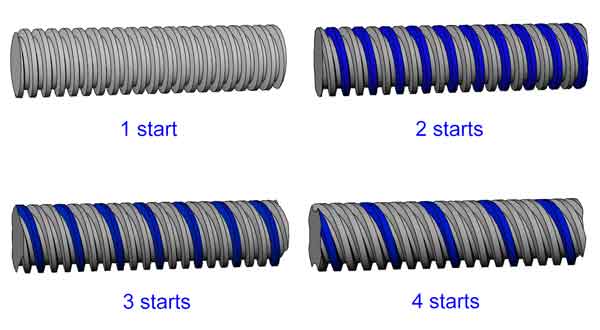
- Schraubengänge: die Anzahl der unabhängigen Gewinde, die eine Schraube hat.
- Blei (L): Der Weg, den das Gewinde bei einer Umdrehung zurücklegt. Sie ist gleich der Steigung multipliziert mit der Anzahl der Schraubenanläufe.
Bezeichnung der Gewindespindeln
Nachstehend ein Beispiel für eine Leitspindel, wie sie oben beschrieben wurde:
Tr 16*8 (P4) 7H/7e
- Tr-Dies bedeutet metrisches ISO-Trapezgewinde
- 16-Der größte Durchmesser der inneren Schraube (Mutter) und der äußeren Schraube (Stange) beträgt 18 mm.
- 8-Die Steigung der Schraube beträgt 8 mm.
- P4-Die Steigung beträgt 4 mm, was bedeutet, dass diese Schraube 2 Anläufe hat (2*4 mm=8 mm)
- 7H - Die Toleranz für den Steigungsdurchmesser der Mutter beträgt 7H.
- 7e-Die Toleranz für den Teilungsdurchmesser der Stange beträgt 7e.
Toleranzen für Trapezgewindespindeln
Im Gegensatz zu den IT-Normen (IT steht für International Tolerance), die weithin für allgemeine Bearbeitungstoleranzen verwendet werden, haben die Gewindespindeln ein anderes System zur Definition ihrer Maßtoleranzen. Die Bezugsnormen sind wie folgt:
- ISO 2901 : 1993, ISO-Metrisches Trapezgewinde – Grundprofil und maximales Materialprofil
- ISO 2902 : 1977, ISO-Metrisches Trapezgewinde – Allgemeiner Plan
- ISO 2903 : 1993, ISO-Metrisches Trapezgewinde – Toleranzen
- ISO 2904: 1977, ISO-Metrisches Trapezgewinde – Grundabmessungen
Tipp:
Verwechseln Sie dies nicht mit der IT-Toleranz, die in anderen technischen Bereichen am häufigsten verwendet wird.
Zum Beispiel bedeutet das Φ22 H7/js6 bei der Note IT tatsächlich:
- Φ22 H7-Φ22 +0,021/0 für das Loch;
- Φ22 js7-Φ22 +/-0,065 für die Stange.
Bei den Spindeln bedeutet Tr22*5 7H*7e:
- 7H-19.500~19.875 für D2 (der Teilungsdurchmesser für die Mutter);
- 7e-19,114~19,394 für d2 (der Teilungsdurchmesser für die Stange).
Die 7H und 7e beziehen sich nur auf die Toleranzfelder für den Flankendurchmesser (7H für das Innengewinde D2 und 7e für das Außengewinde d2). Die Toleranzen für den Außen- und Innendurchmesser sind anders definiert. Lassen Sie es uns hier aufschlüsseln: Ti
- Der große Durchmesser des Außengewindes (d)-immer 4h
- Der kleine Durchmesser des Innengewindes (D1)-stets 4H
- Teilungsdurchmesser für Außen (d2) und Innengewinde (D2)- es gibt mehrere Möglichkeiten.
Empfohlene Toleranzklassen für den Flankendurchmesser:
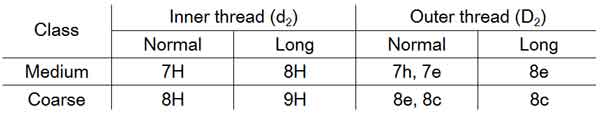
Hier beziehen sich “Normal” und “Lang” auf die Einschraublänge.
“Mittel” kann für die übliche Anwendung gewählt werden. Wenn Bearbeitungsschwierigkeiten bestehen oder für geringere Übertragungsanforderungen kann “grob” ausgewählt werden.
Nenndurchmesser für Innengewinde (D4)—es ist nur das Mindestmaß definiert. Dies liegt wahrscheinlich daran, dass der D4 weniger wichtig ist. Da Innengewinde (an der Mutter) üblicherweise mit einer CNC-Maschine geschnitten werden, wird die Geometrie des Zahnprofils durch die Form des Schneidwerkzeugs bestimmt, daher ist der D4 kann nicht unbegrenzt zu groß sein.
- Kleiner Durchmesser für die Außenschraube (d3)- es ist derselbe Grad des Teilungsdurchmessers d2, aber das Toleranzfeld wird “h” sein. Zum Beispiel, wenn der d2 8e ist, dann ist der d3 sollte 8h betragen.
Für jedes spezifische Trapezgewinde gibt es eine Online-Rechner mit der Sie deren Toleranzen leichter ermitteln können.
Ein Beispiel: die Toleranz für eine Schraube und eine Mutter, die zusammenpassen, Tr20*4-8H*8e (8H für das Innengewinde und 8e für das Außengewinde)
Ein Beispiel: die Toleranz für eine Schraube und eine Mutter, die zusammenpassen, Tr20*4-8H*8e (8H für das Innengewinde und 8e für das Außengewinde)
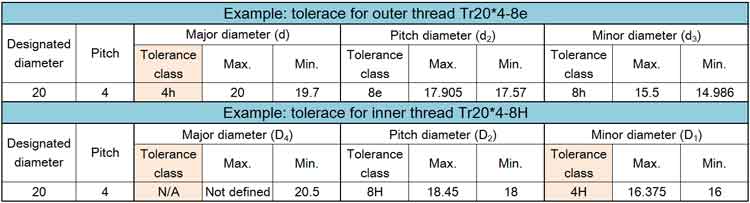
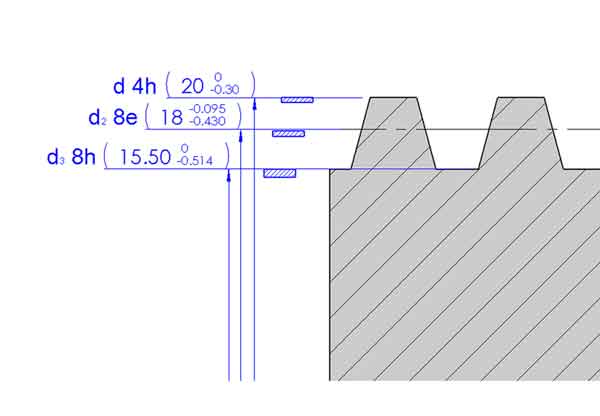
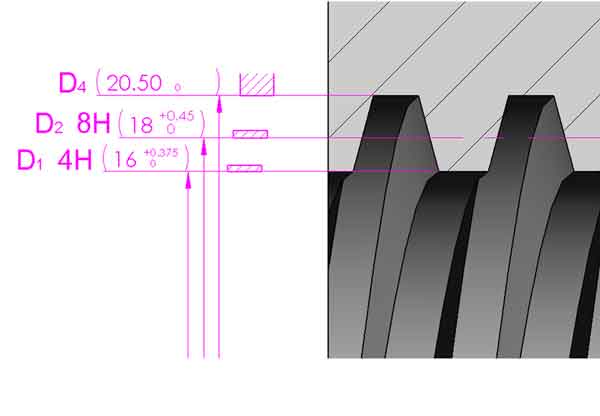
Wenn wir nun die Toleranzbänder für die äußere und die innere Schraube zusammenlegen, sehen sie wie folgt aus:
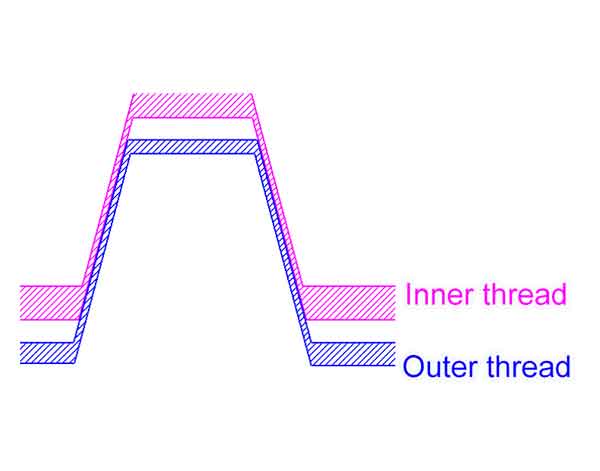
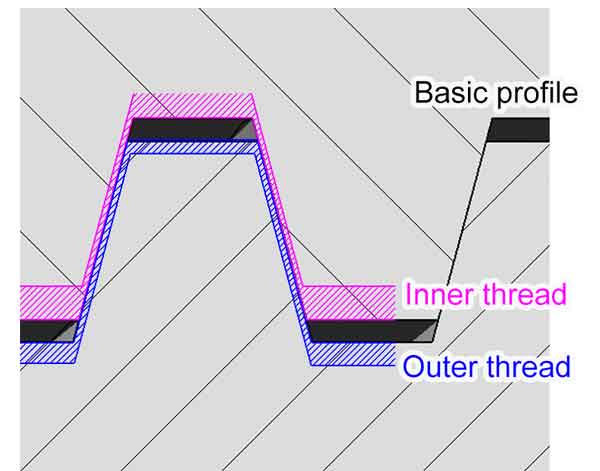
Aus den obigen Bildern können wir schließen, dass:
- Zwischen der Gewindestange und der Mutter gibt es Abstände am Hauptdurchmesser, am Nebendurchmesser und am Steigungsdurchmesser (oder den Flanken);
- Der Abstand zwischen den Flanken ist der kleinste. Es sind die Flanken, die in Kontakt sind, wenn die Gewindestange mit der Mutter montiert wird. Dies bedeutet auch, dass der Steigungsdurchmesser und die Flankenwinkel die wichtigsten Parameter für die ordnungsgemäße Leistung von Gewindespindeln und Muttern sind.
Führungsgenauigkeit und Geradheit
Genauigkeit der Führung: Die Steigungsgenauigkeit oder Steigungsabweichung bezeichnet die Differenz zwischen der tatsächlichen linearen Entfernung und der theoretischen linearen Entfernung, die die Helix (oder die Spindel) zurücklegt. Sie wird üblicherweise als Abweichung pro Meter oder Fuß angegeben. Zum Beispiel: 1,2 mm/Meter oder 0,01″/Fuß. Offensichtlich erhalten Sie mit einer besseren Steigungsgenauigkeit eine präzisere Linearbewegung von der Gewindespindel.
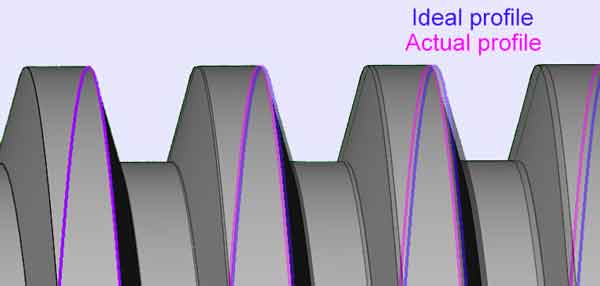
Geradheit der Spindel: Da die meisten Gewindespindeln dünne und lange Teile sind, ist es unvermeidlich, dass sie leicht verbogen sind. Bei der Herstellung von Gewindespindeln muss die Toleranz der Geradheit spezifiziert werden. Sie wird auch als Abweichung pro Längeneinheit (oder der gesamten Teilelänge) angegeben. Zum Beispiel: 1,5 mm/Meter, 0,005″/Fuß oder 1,2 mm auf der gesamten Teilelänge.
Die Biegung der fertigen Spindelstäbe wird zum Teil durch den Rohstahl und zum Teil durch den Bearbeitungsprozess selbst verursacht. Um die Geradheit der Gewindespindeln zu verbessern, wird empfohlen, sowohl die rohen Stahlstangen als auch die fertigen Gewindespindeln zu richten. In der Regel kann bei den meisten Bearbeitungsverfahren eine Geradheit von 0,15-0,3 mm pro Meter erreicht werden.
Der in gutem Zustand gelieferte Rohstahl kann ohne Vorrichten bearbeitet werden, was eine Menge Kosten spart. Es ist wichtig, den Stabstahl von einem guten Lieferanten zu beziehen.
Wenn die Stahlstäbe zu stark gebogen sind, z. B. über 1 mm/Meter, führt dies zu übermäßiger Spannung und Hitze beim Schraubenwalzen und kann Oberflächenfehler wie Rillen und Abblätterungen verursachen.
Herstellungsverfahren für Gewindespindeln
1. Schraubenwalzen
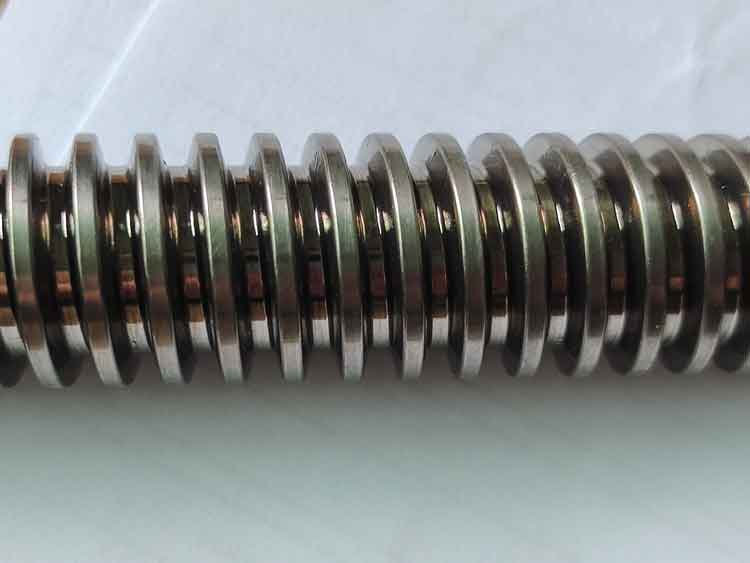
Das Spindelwalzen ist ein Kaltverformungsverfahren, bei dem 2 Walzen (oder manchmal 3 Walzen) das Stangenmaterial zusammendrücken, um die Gewinde zu formen. Es ist das beliebteste Herstellungsverfahren für Gewindespindeln.
Beim Schneckenwalzen wird der Hauptdurchmesser der Schnecke größer als der Durchmesser des Stangenmaterials gepresst (während der kleine Durchmesser kleiner wird), daher ist es wichtig, dass der Durchmesser des Stangenmaterials präzise ist und innerhalb der erforderlichen Toleranz liegt.
Vorteile:
- Hohe Effizienz und niedriger Preis. Die Schneckenzähne werden in der Regel in einem Durchgang, manchmal auch in zwei Durchgängen geformt, so dass die Produktivität weit über der anderer Fertigungsverfahren liegt.
- Die Oberfläche ist recht glatt und wird beim Kaltumformen gehärtet. Die Körner der Mikrostruktur bleiben intakt (während beim Drehen oder Fräsen die Körner abgeschnitten werden), so dass die gewalzten Gewinde härter und stärker sind und eine bessere Schlag- und Verschleißfestigkeit aufweisen.
- Die Rollenwerkzeuge sind langlebig. Sie sind in der Regel gut für Tausende von Stücken der Herstellung, die auch niedriger die pro Stück Herstellungskosten.
Nachteil:
1. Die Steigungsgenauigkeit ist schlechter als bei anderen Bearbeitungsverfahren, aber immer noch gut für viele Anwendungen.
Im Gegensatz zum Drehen oder Wirbeln wird das Werkstück beim Gewindewalzen durch das Abrollen der schraubenförmigen Linien der Walzbacken tatsächlich frei vorwärts geschoben, der Vorschub des Werkstücks ist weniger genau. Gleichzeitig wird durch das Quetschen eine leichte Längsverformung verursacht. Selbst wenn jede Teilung um 0,1% von der Norm abweicht (z. B. 0,004 mm bei einer Teilung von 4 mm), was nicht viel zu sein scheint, kann dies zu einer Abweichung von 1 mm auf einer Spanne von 1 m führen.
2. Das Schraubenwalzen kann nur für die Produktion großer Mengen verwendet werden. Aufgrund der höheren anfänglichen Werkzeugkosten und des Stangenmaterials muss der Durchmesser präzise sein. Aus diesem Grund wird empfohlen, die Gewindegrößen zu verwenden, die der Hersteller derzeit herstellt.
3. Die Schultern an den beiden Enden (für die Befestigung und Verbindung mit der angetriebenen Welle) sollten kleiner sein als der kleine Durchmesser der Schraube. Andernfalls bleiben nach der Bearbeitung der 2 Enden Rillen zurück.
Wenden
Das Turing ist das traditionellste und zugleich effektivste Herstellungsverfahren für Gewindespindeln. Dabei wird ein geformtes Schneidwerkzeug verwendet, das die Form der Gewindezähne hat, um die Gewinde zu schneiden.
Für die Größe der Schultern gibt es keine Beschränkung. Wenn sie größer sind als die kleine Schraube der Schraube, wird empfohlen, die Leitspindel durch Drehen oder andere Verfahren herzustellen.
Gewindewirbeln (Planetengewindefräsen)
Wie das Drehen ist auch das Gewindewirbeln ein weiteres spanabhebendes Verfahren. Der Wirbelring hat mehrere Schneidspitzen am Innendurchmesser, er dreht sich mit hoher Geschwindigkeit und schneidet die Gewinde auf der Materialstange (dem Werkstück), die sich mit einer viel geringeren Geschwindigkeit dreht und vorwärts bewegt (Vorschub). Das Werkstück bewegt sich bei jeder Umdrehung im Abstand von LEAD vorwärts.
Inspektionsmethoden für Spindeln und Muttern
Offensichtlich können wir einen Messschieber oder ein Mikrometer verwenden, um den Außendurchmesser der Spindelstangen (d) oder den Innendurchmesser der Muttern (D1) zu prüfen, aber das ist sicherlich nicht ausreichend. Hier sind die Prüfvorrichtungen und Prüfmethoden zur Kontrolle der Gewindespindeln und Muttern:
Go-No-Go-Messgeräte
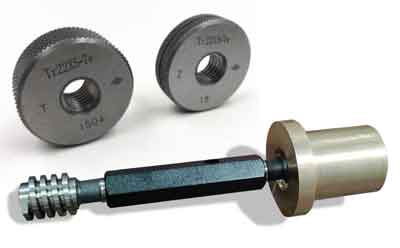
Die Gut-Nicht-Gut-Lehren können zur Prüfung der Flankendurchmesser (d2 und D2) sowohl der Spindelstangen als auch der Muttern verwendet werden. Sie sind einfach und schnell anzuwenden.
Mit Gut-Nicht-Gut-Lehren erhalten wir jedoch kein quantitatives Ergebnis, sodass wir nicht wissen, ob die Abmessungen in den optimierten Bereich fallen. In der Praxis können außerdem manchmal beide d2 und D2 größer oder kleiner gefertigt werden, sodass sie immer noch gut zusammenpassen. In diesem Fall ist die Gut-Nicht-Gut-Lehre nicht sehr nützlich.
3-Draht-Methode zur Messung des Teilungsdurchmessers
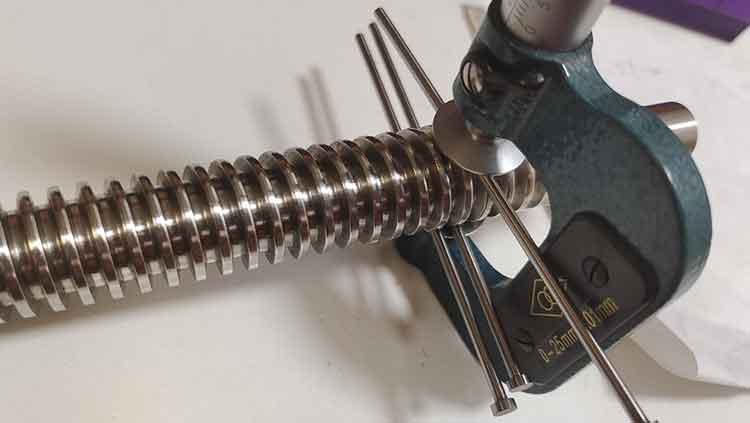
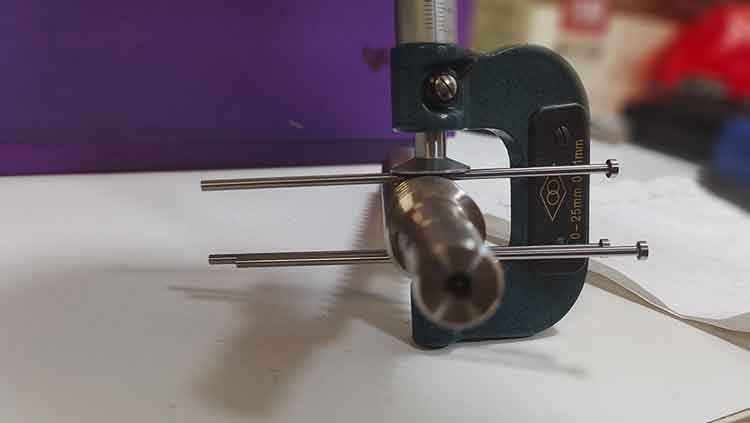
Die 3-Draht-Methode ist das kontaktierende Messverfahren (d. h. das Messgerät steht in direktem Kontakt mit dem zu messenden Objekt) zur Prüfung des Flankendurchmessers von Spindeln. Es verwendet einen Scheibenmikrometer und 3 Drähte (oder Stifte genannt), um die Messung durchzuführen. Diese 3 Drähte müssen exakt den gleichen Durchmesser haben. 2 Drähte werden auf einer Seite der Spindel platziert, der andere Draht auf der anderen Seite. Mit einem Scheibenmikrometer wird der M-Wert geprüft, und der Flankendurchmesser kann aus den folgenden Formeln abgeleitet werden:
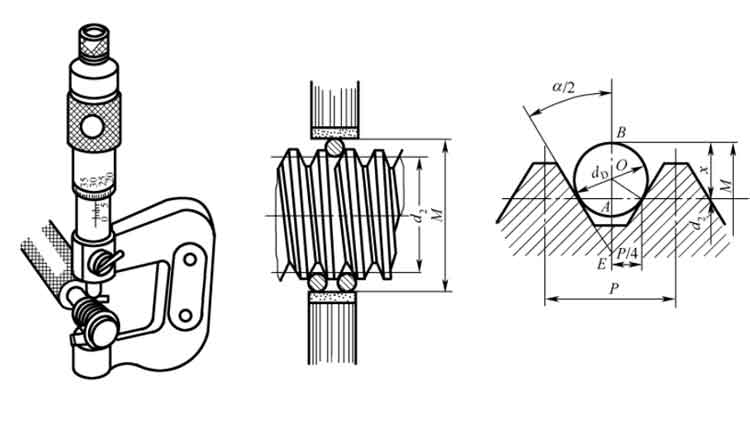
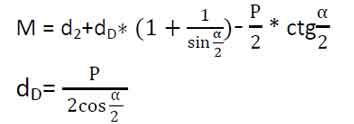
- α: der Flankenwinkel,
- P: Tonhöhe
- d2 : Steigungsdurchmesser des Außengewindes
- dD:: Durchmesser des Drahtes
Bitte beachten Sie dD muss nicht der exakte, mit dieser Formel berechnete Wert sein, solange sie nahe genug beieinander liegen, und auch hier müssen diese 3 Drähte präzise den gleichen Durchmesser haben.
Wenn wir den Wert durch Einsetzen des Flankenwinkels (α) mit bestimmten Zahlen (60°, 30° und 29°) berechnen, können die Formeln vereinfacht wie folgt:
| Flankenwinkel (α) | Formel | |
| 60° (nicht üblich) | M=d2+3dD-0.866P | dD=0.577P |
| 30° (ISO metrisch) | M=d2+4.864dD-1.886P | dD=0.518P |
| 29° (ACME) | M=d2+4.994dD-1.933P | dD=0.516P |
Hier ist ein Beispiel zur Berechnung der Messung für Tr22*5:
Der Durchmesser des Drahtes (dD) sollte 0,518*5=2,59 mm betragen, aber wir können stattdessen die Ø2,5 mm Drähte verwenden.
Da M=d2+4.864dD-1,886P, dann d2=M-4,864dD+1,886P.
Wenn der Messwert von M=22,05, dann d2=19.22.
Schraubenprofilprojektor (auch bekannt als optischer Komparator)
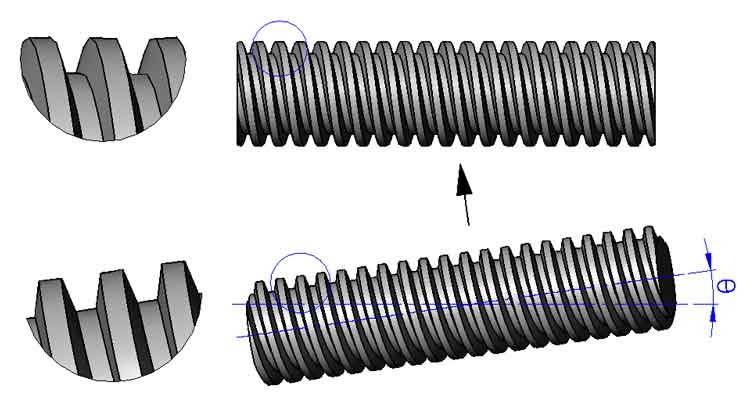
Es handelt sich um ein berührungsloses Prüfgerät, das nicht für die Prüfung von Innenschrauben verwendet werden kann. Es projiziert das Schraubenprofil mit einem stark vergrößerten Bild auf den Bildschirm, so dass Sie sich die Oberflächenbeschaffenheit genau ansehen und prüfen können, ob es irgendwelche Fehler wie Kratzer, Abplatzungen usw. gibt. Sie können auch den Außen-, Steigungs- und Innendurchmesser sowie den Flankenwinkel einer äußeren Schraube messen, aber Sie müssen das Profil Punkt für Punkt manuell erfassen, was ziemlich zeitaufwändig ist und manchmal nicht so genau, wenn es nicht richtig bedient wird.
Damit das Zahnprofil korrekt projiziert werden kann, muss die Leitspindel um den Schrägungswinkel (θ) gekippt werden, damit die Zähne senkrecht zum Kameraobjektiv stehen. Aus diesem Grund unterscheidet sich der Spindelprofilprojektor ein wenig von anderen Geräten, da der Kopf des Projektors in den gewünschten Winkel zum Arbeitstisch gedreht werden kann.
Profilometer
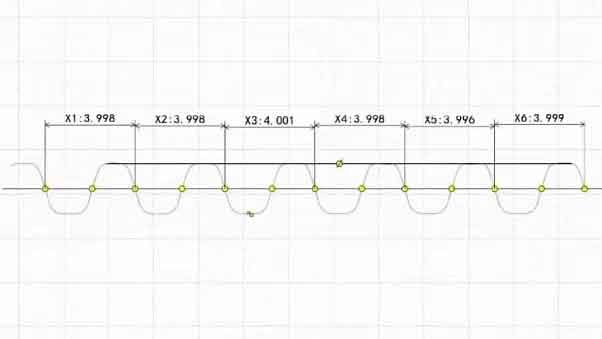
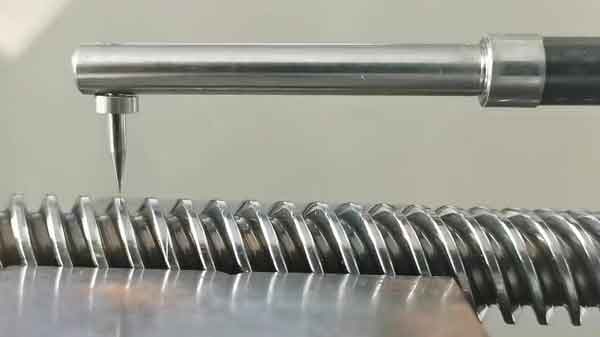
Das Profilometer kann zur Prüfung der Oberflächenrauheit und zur Prüfung von Oberflächenprofilen verwendet werden.
Sie hat eine Diamantspitze, die sich mit dem Profil auf und ab bewegt, wenn sich die Probenschnecke horizontal bewegt. Sie zeichnet ihre Bewegung mit präzisen 2-dimensionalen Daten auf. Diese Daten können auch grafisch dargestellt werden, um das Messergebnis zu visualisieren.
In der Werkstattpraxis werden die Spiele zwischen Außen- und Innengewinde oft etwas größer gewählt als in den ISO-Normen. Das bedeutet, dass der Flankendurchmesser d2 kann kleiner sein und D2 größer sein kann. Außerdem können der Außendurchmesser der Gewindestangen (d) und der Innendurchmesser der Muttern (D4) etwas von den Toleranzen abweichen. Schließlich sind die Flankendurchmesser für ihre Leistung kritischer. Es hängt alles davon ab, wie sie sich in ihrer tatsächlichen Anwendung in Bezug auf Genauigkeit und Betriebsdauer verhalten. Sie müssen die Balance zwischen Herstellungskosten und Qualität halten, aber nicht auf die Normen beschränkt sein.
Es gibt verschiedene Arten von Herstellern von Gewindespindeln auf dem Markt, einige von ihnen verfügen über modernste Fertigungs- und Prüfausrüstung und sind gut geführt, während andere kleine Werkstätten sind, aber ihre Preise unterscheiden sich um das 2- bis 3-Fache. Je nachdem, welche Menge Sie kaufen und welche Anforderungen Ihre Anwendung hat, müssen Sie nicht jedes Mal den höchsten Preis wählen. Der Schlüssel liegt darin, die geeigneten Toleranzen für jedes Prüfmerkmal zu wählen. Wenn Sie darin nicht allzu erfahren sind, sind wir hier, um zu helfen!
Die Kommentare sind geschlossen.