Inleiding tot spuitgieten
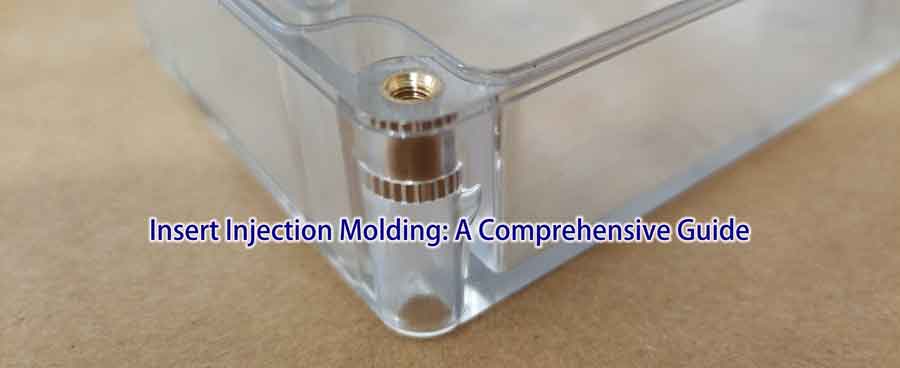
Het spuitgieten van inzetstukken is een nauwkeurig productieproces waarbij geprefabriceerde inzetstukken in een matrijs worden geïntegreerd. Met deze techniek wordt gesmolten kunststof in de matrijsholte geïnjecteerd, waardoor de kunststof en het inzetstuk na afkoeling naadloos in elkaar overgaan als één component.
Inhoudsopgave
SchakelDiverse toepassingen
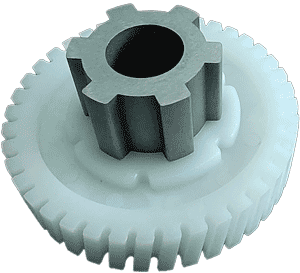
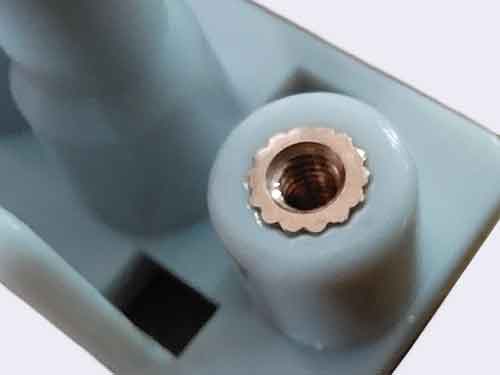
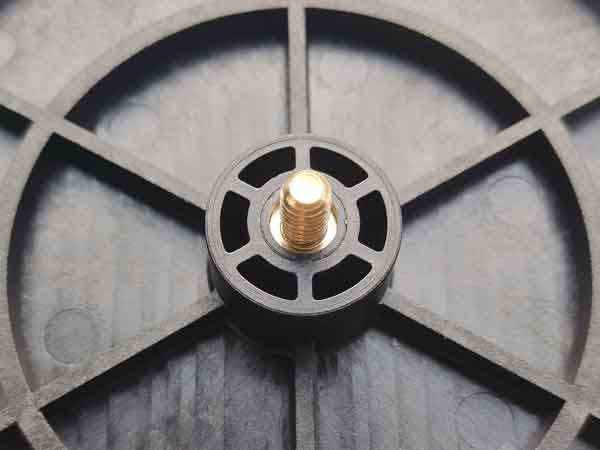
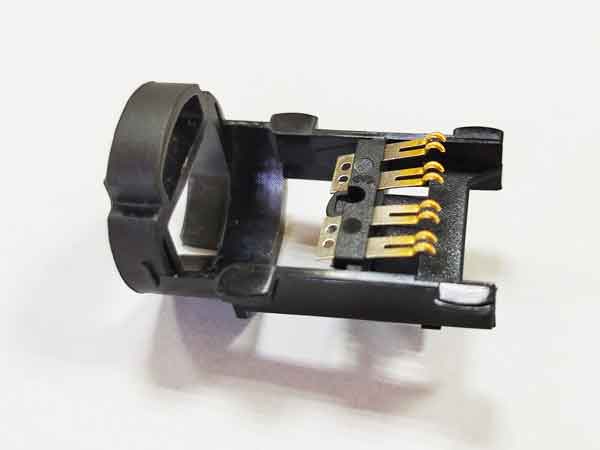
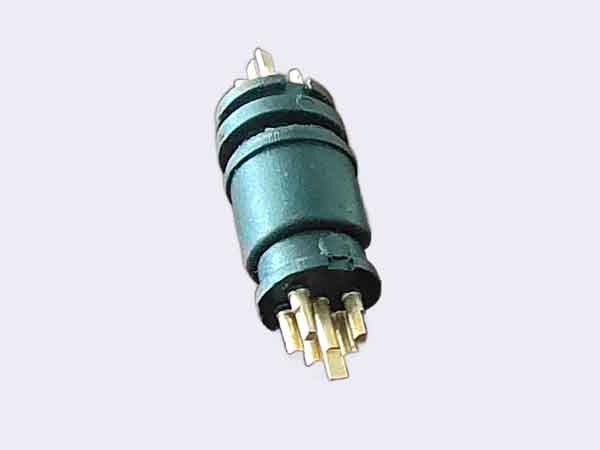
Een van de belangrijkste toepassingen van spuitgieten van inzetstukken is het integreren van inzetstukken met schroefdraad. Toch wordt het ook vaak gebruikt voor diverse onderdelen zoals metalen elektroden, ronde buizen, tandwielen en nog veel meer.
Gevarieerde materiaalopties
Wat inzetstukken betreft, zijn de gebruikte materialen veelzijdig. Hoewel metalen zoals messing, roestvrij staal en gegalvaniseerd gewoon staal vaak worden gebruikt, zijn niet-metalen materialen zoals glas, hout, vezels en rubber ook haalbare opties.
Dit fabricageproces heeft een revolutie teweeggebracht in de productie van complexe onderdelen en biedt verbeterde efficiëntie en functionaliteit in verschillende industrieën.
Twee methoden voor het plaatsen van inzetstukken
Inzetstukken kunnen op twee manieren in mallen worden geplaatst, die elk voldoen aan specifieke productievereisten.
Handmatige plaatsing
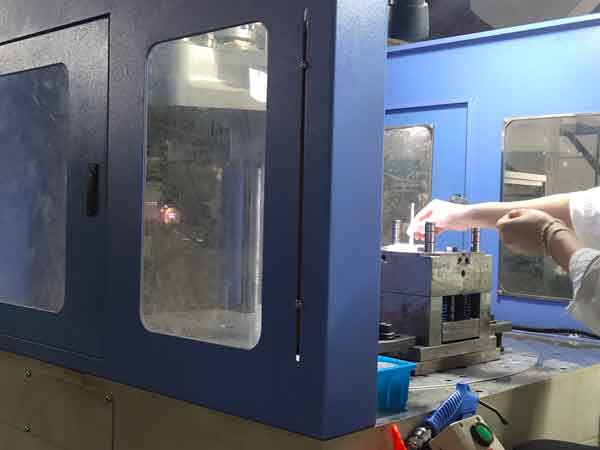
Handmatige plaatsing is de conventionele aanpak waarbij operators de onderdelen handmatig plaatsen. Deze methode wordt voornamelijk gebruikt voor kleine tot middelgrote productiebatches. Hoewel het flexibiliteit biedt, kan het arbeidsintensief zijn en mogelijk onderhevig aan handmatige fouten.
Geautomatiseerde plaatsing
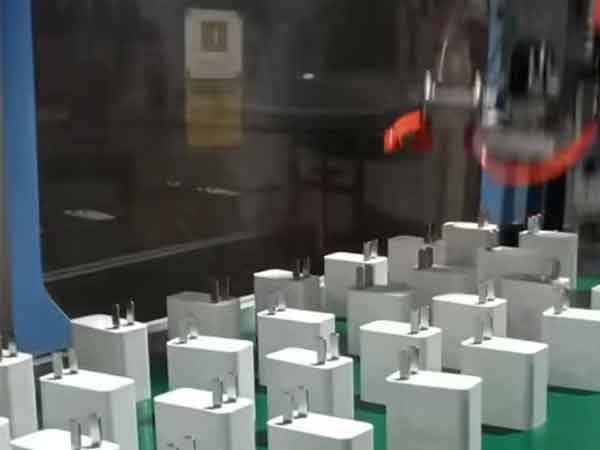
Geautomatiseerde plaatsing maakt gebruik van de efficiëntie en snelheid van robots om onderdelen met precisie in te voegen. Deze methode minimaliseert het risico op fouten dat gepaard gaat met handmatige plaatsing, waardoor het ideaal is voor massaproductie. Het vergt echter wel een aanzienlijke initiële investering en is vooral geschikt voor productiescenario's met hoge volumes.
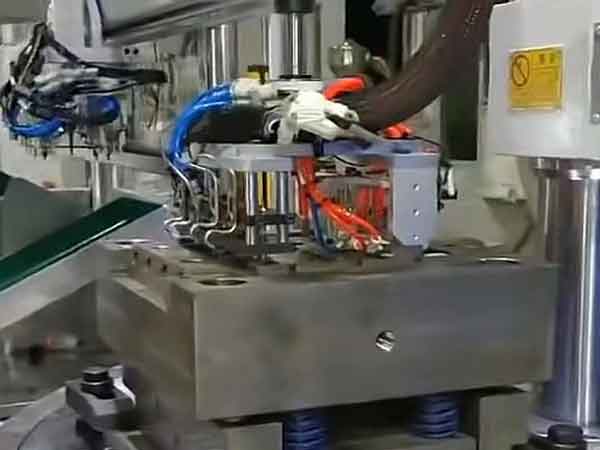
De voordelen van spuitgieten
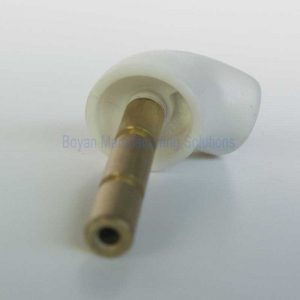
Spuitgieten is om verschillende redenen een cruciale productietechniek, met name om verschillende materiaaleigenschappen te laten samensmelten en om meerdere componenten in één enkel stuk samen te voegen, waardoor postproductieprocessen gestroomlijnd worden.
Materiaal fusie
Door spuitgieten kunnen verschillende materialen gecombineerd worden, waardoor hun unieke eigenschappen, zoals de duurzaamheid en stijfheid van metalen, samengebracht worden in kunststofonderdelen. Deze synergie verbreedt het aantal toepassingen en verbetert de structurele integriteit van het eindproduct.
Slijtvastheid verbeteren
In toepassingen die een uitzonderlijke slijtvastheid vereisen, presteren metalen onderdelen vaak beter dan hun kunststof tegenhangers. Toepassingen met hoge druk en hoge frequentie, zoals wormwieloverbrengingen, vereisen bijvoorbeeld vaak het gebruik van duurzame metalen componenten om optimale prestaties en een lange levensduur te garanderen.
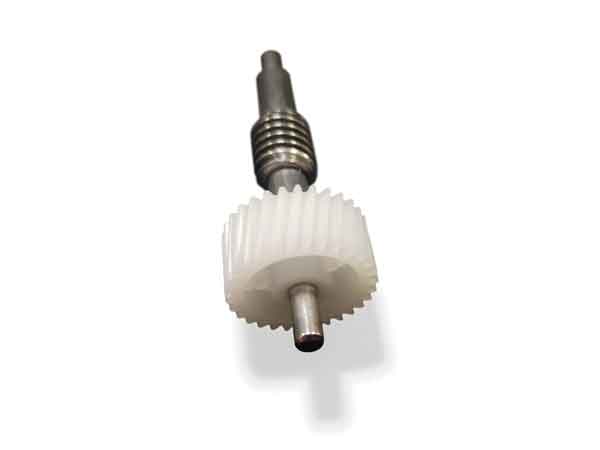
Versterkte kracht
Wanneer insert-injectiegieten in combinatie met metalen onderdelen als het frame van het product wordt gebruikt, versterkt dit de productsterkte aanzienlijk. Deze aanpak maakt de creatie van robuuste, betrouwbare producten mogelijk.
Kortom, spuitgieten met inzetstukken biedt een veelzijdige en efficiënte oplossing voor tal van productie-uitdagingen, met betere materiaaleigenschappen, precieze afmetingen en een sterker product.
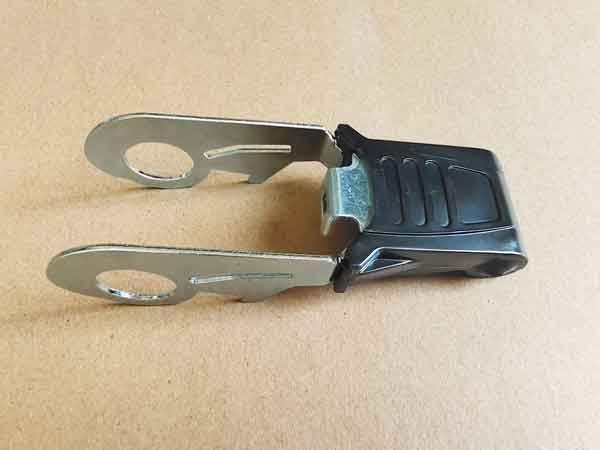
Overwegingen voor het spuitgieten van inzetstukken
Het spuitgieten van inzetstukken vereist nauwkeurige controle om de verschillende materialen tijdens het injectieproces goed te laten samensmelten. Dit houdt in dat kritieke factoren zoals temperatuur, druk en injectiesnelheid beheerd moeten worden. Hiervoor zijn gespecialiseerde apparatuur en bekwame operators nodig.
Materiaal compatibiliteit
Compatibiliteit tussen het inzetmateriaal en het specifieke type kunststof dat wordt gebruikt, is cruciaal. Het zorgt voor een veilige en betrouwbare verbinding tussen de materialen. Deze vereiste kan echter de reeks materialen die gebruikt kunnen worden beperken.
Uitdagingen bij handmatig inbrengen
Handmatige insertplaatsing is mogelijk, maar kan tijdrovend zijn en de spuitgietcyclus verlengen. In sommige gevallen kan het nodig zijn om de matrijstemperatuur te verhogen voor een succesvolle plaatsing.
Overwegingen voor recycling
Het recyclen van producten gemaakt door spuitgieten met inzetstukken kan een uitdaging zijn. De inzetstukken moeten worden verwijderd voordat ze kunnen worden gerecycled, wat kan leiden tot meer plastic afval en milieuproblemen.
Uitdagingen bij het spuitgieten van inzetstukken
Het spuitgieten van inzetstukken biedt aanzienlijke voordelen, maar brengt ook bepaalde uitdagingen met zich mee die tijdens de productie moeten worden aangepakt.
Precisieproblemen met metalen inzetstukken
Een veelvoorkomende uitdaging is de nauwkeurige positionering van metalen inserts. Afwijkingen in de buitendiameter van de insert kunnen leiden tot openingen tussen de insert en het positioneringsgat van de matrijs, wat tot positioneringsfouten leidt.
Een kleine afwijking in het midden van een inzetmoer kan bijvoorbeeld acceptabel zijn bij gebruik voor schroefdraadverbindingen met minder strenge positioneringseisen, meestal binnen 0,5 mm.
Wanneer echter hogere precisie nodig is, wordt het verbeteren van de dimensionale nauwkeurigheid van de buitendiameter van de insert essentieel. Dit kan de productiekosten verhogen en in sommige gevallen kan het bereiken van de vereiste nauwkeurigheid uitdagend zijn, waardoor het gebruik van aanvullende positioneringshulpmiddelen nodig is om de precisie te verbeteren.
Plastic barst rond inzetstukken
Een veelvoorkomend probleem bij insert-injectiegieten is het ontstaan van scheuren in het plastic rond de insert. Dit probleem komt voort uit de verschillende krimpverhoudingen tussen plastics en metalen. In de meeste gevallen vertonen plastics een lineaire uitzettingscoëfficiënt 3 tot 12 keer groter dan die van metalen. Metalen inserts hebben met name de neiging minder te krimpen zonder warmte toe te passen, wat leidt tot spanningsconcentratie rond de insert en mogelijke scheurvorming.
Het is vermeldenswaard dat plasticscheuren niet onmiddellijk zichtbaar hoeven te worden; soms duurt het enkele maanden voordat ze na voltooiing van het injectiegietproces zichtbaar worden. Overweeg deze stappen om dergelijke scheuren te voorkomen:
Wanddikte verhogen: Verbeter de wanddikte rond de insert om het vermogen om de spanning veroorzaakt door krimp te weerstaan te versterken.
Ontwerp inserts doordacht: Ontwerp inserts idealiter met afgeronde of boogvormige configuraties om scherpe hoeken te vermijden, waardoor het risico op spanningsconcentratie wordt verminderd.
Materiaalkeuze: Verschillende materialen vertonen een verschillende neiging tot scheuren. Materialen zoals PC en PMMA zijn vatbaarder voor scheuren, terwijl het gebruik van materialen zoals ABS en PA het risico kan verminderen.
Voorverwarmingsinzetstukken: Een van de meest kritische maatregelen is het voorverwarmen van de insert tijdens het injectiegietproces, waardoor het probleem van spanningsgerelateerde scheuren wordt verminderd.
Nylon is ideaal voor metaalinsertgieten vanwege de sterkte
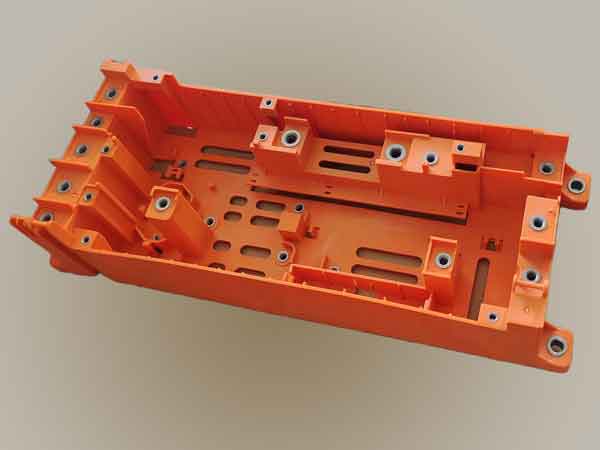
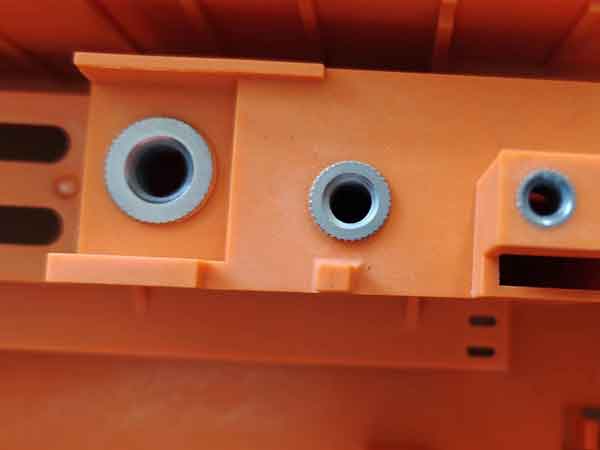
De sterkte en taaiheid van nylon maken het ideaal voor metaalinsertgieten. De behuizing bevat 34 ingebedde metalen moeren. Aangezien handmatige installatie meer dan 2 minuten duurt, is het voorverwarmen van de inserts inefficiënt. Toch is de kans op plasticscheuren laag, zelfs bij koude inserts.
Vlamvorming rond inzetstukken
Flash, het overtollige materiaal dat rond de insert wordt gevormd, wordt vaak veroorzaakt door verschillende problemen zoals onvoldoende matrijsnauwkeurigheid, onvoldoende klemkracht, te hoge injectiedruk of onvoldoende matrijsuitlaat.
Overweeg de volgende oplossingen om dit aan te pakken:
Verfijnd ontwerp van de poortingang: Optimaliseer het ontwerp van de poortingang om de insert verder van de aansnijding te positioneren. Deze wijziging kan helpen de plaatselijke druk te verminderen, waardoor het optreden van bramen wordt geminimaliseerd.
Verbeterde matrijsnauwkeurigheid: Het verbeteren van de nauwkeurigheid van de matrijsvervaardiging kan de kans op bramvorming aanzienlijk verminderen.
Verbeterd ontluchtingssysteem van de matrijs: Het verbeteren van het uitlaatsysteem van de matrijs kan het probleem van bramvorming effectief verminderen.
Het implementeren van deze oplossingen kan bijdragen tot het verminderen van de uitvloeiing rond de insert, wat zorgt voor een soepeler en efficiënter spuitgietproces van de insert.
Schade aan metalen inzetstukken of gietkern
Schade aan metalen inzetstukken of de matrijskern kan door verschillende factoren ontstaan:
Onjuiste plaatsing van insert: Wanneer metalen inserts niet correct zijn gepositioneerd, kunnen ze door de matrijskern worden samengedrukt, wat tot oppervlakteschade leidt.
Onvoldoende sterkte van insert: Als de insert niet de nodige sterkte heeft of als de plaatsing van de uitwerppin slecht is ontworpen, kan de insert schade oplopen, waaronder extrusie en vervorming.
Losmaken van inzetstuk: Inserts, vooral die van taaie materialen zoals roestvrij staal, kunnen tijdens het gietproces losraken en door de matrijskern worden samengedrukt. Dit kan niet alleen de insert beschadigen, maar ook tot aanzienlijke verliezen leiden, waardoor speciale aandacht nodig is om dergelijke incidenten te voorkomen.
Het vermijden van deze problemen is essentieel om de integriteit van zowel de metalen inzetstukken als de matrijskern te garanderen, wat bijdraagt tot het succes van het spuitgietproces met inzetstukken.
Conclusie
Kortom, spuitgieten is een veelzijdige productiemethode om verschillende materialen te combineren, de maatnauwkeurigheid te verbeteren en producten te versterken. Er zijn echter ook een aantal uitdagingen, zoals nauwkeurige positionering, mogelijke barsten in de kunststof, vlamvorming en het risico op schade aan de metalen insert en de matrijskern. Deze problemen aanpakken door een doordacht ontwerp, verbeterde productiepraktijken en zorgvuldige materiaalselectie is cruciaal om het volledige potentieel van dit transformatieve proces te benutten en tegelijkertijd complicaties tot een minimum te beperken. Het beheersen van spuitgieten met inzetstukken opent deuren naar innovatieve oplossingen in verschillende industrieën.