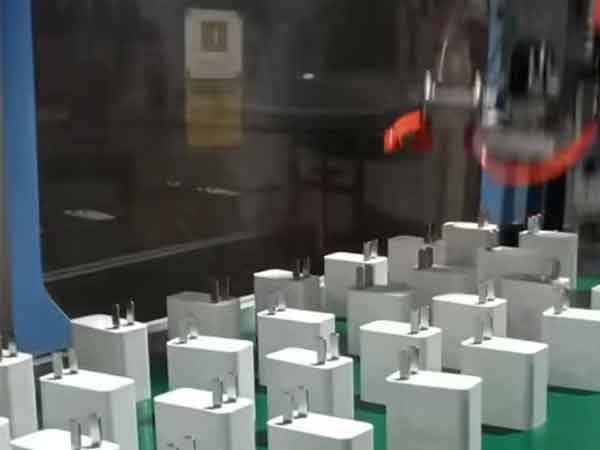
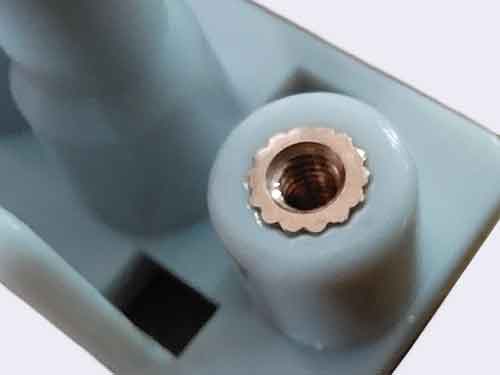
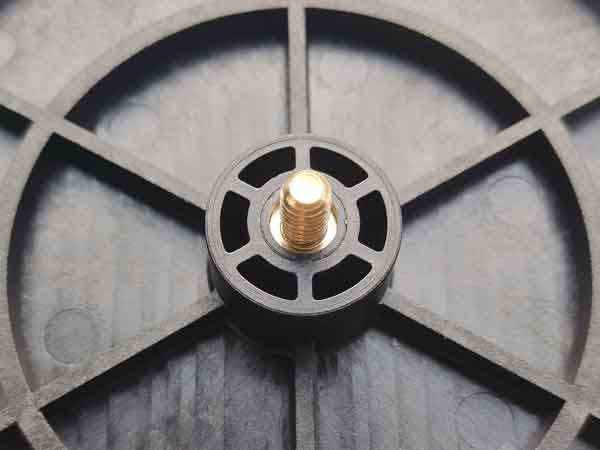
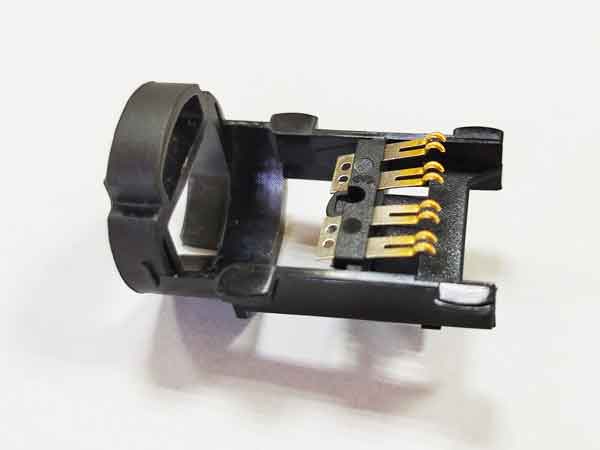
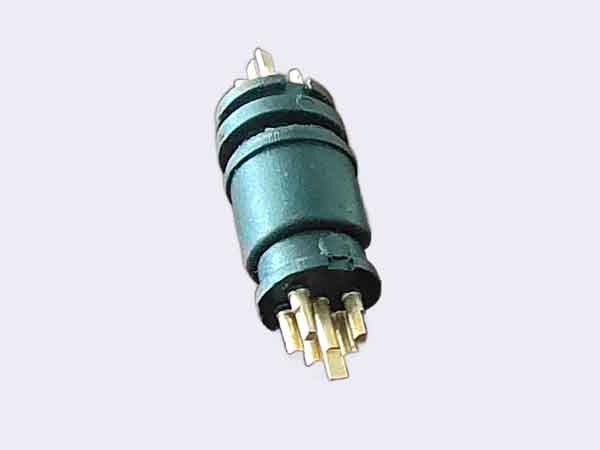
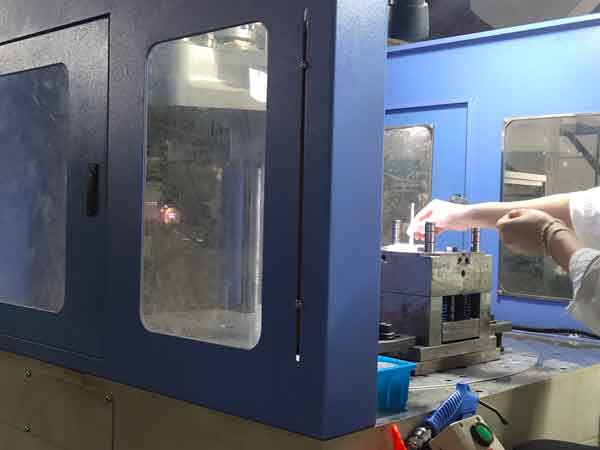
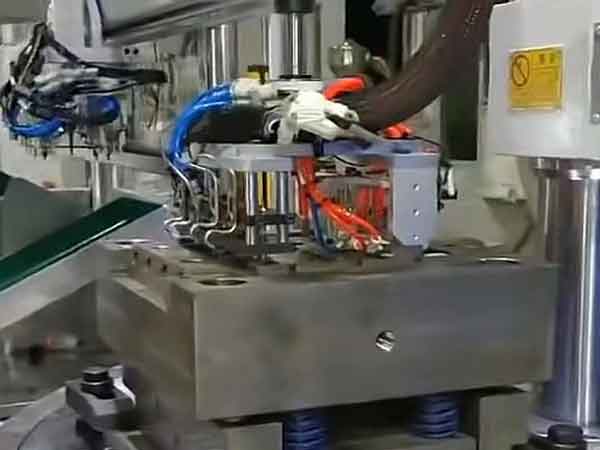
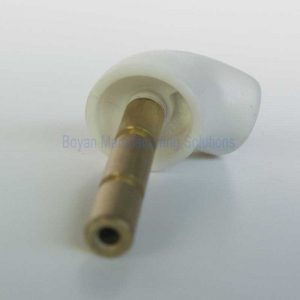
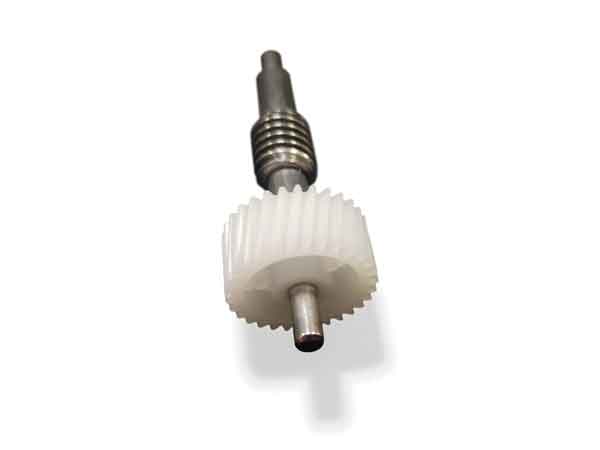
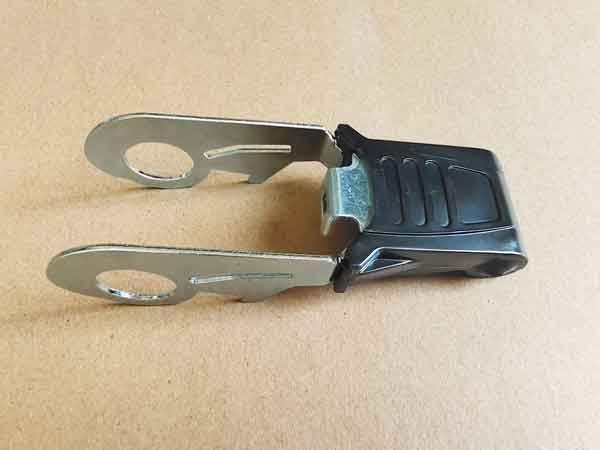
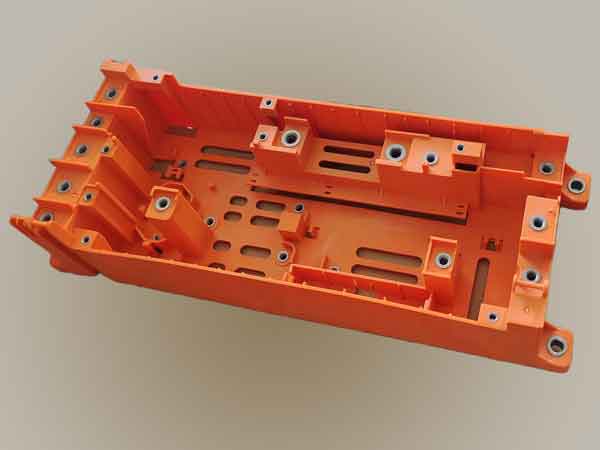
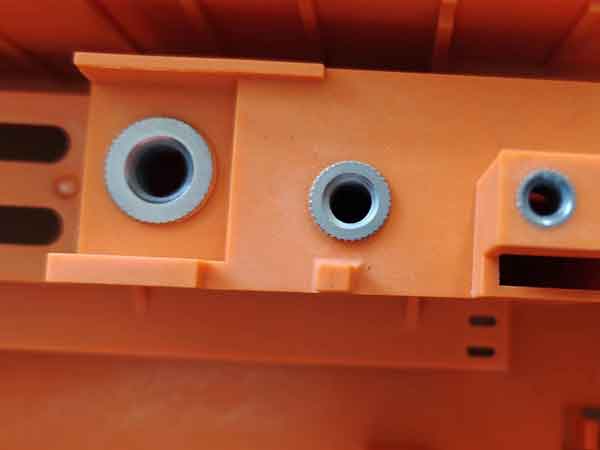
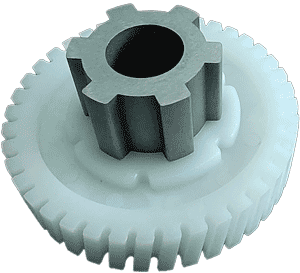
インサート射出成形:利点、課題、解決策によって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) インサート射出成形入門 インサート射出成形は、プレハブのインサートを金型に組み込む精密な製造工程です。この技術により、金型キャビティに溶融プラスチックを射出することができ、冷却後はプラスチックとインサートが一体化した部品としてシームレスに融合します。. 目次 トグル インサート射出成形入門多様なアプリケーション多様な素材オプションインサート装着の2つの方法インサート射出成形の利点マテリアル・フュージョン耐摩耗性の向上強化された強さインサート射出成形に関する考察素材適合性手動挿入の課題リサイクルに関する考察インサート射出成形における一般的な課題メタルインサートの精度問題インサート周辺のプラスチックのひび割れインサート周辺のフラッシュ形成金属インサートまたは金型コアの損傷結論インサート成形が必要な場合は、遠慮なくご連絡ください。私たちのチームはあなたを支援するために十分な設備が整っています。. 多様なアプリケーション インサート射出成形の主な用途の1つは、ねじ切りされたインサートの一体化です。しかし、金属電極、丸管、歯車など、多様な部品にも一般的に利用されています。. 多様な素材オプション インサートに関しては、使用される素材は多岐にわたる。真鍮、ステンレス鋼、電気メッキを施した普通鋼などの金属がよく使われるが、ガラス、木材、繊維、ゴムなどの非金属材料も有効な選択肢である。. この製造工程は、複雑な部品の生産に革命をもたらし、さまざまな産業で効率性と機能性を向上させている。. インサート装着の2つの方法 インサートは主に2つの方法で金型に入れることができ、それぞれ特定の生産要件に対応している。.手動配置手動配置は、オペレーターが手作業で部品を挿入する従来の方法である。この方法は、小規模から中規模の生産バッチで主に採用されている。柔軟性がある反面、手間がかかり、手作業によるミスが発生する可能性がある。.自動配置自動配置は、ロボットの効率とスピードを活用し、部品を正確に挿入します。この方法は、手作業による配置に伴うエラーのリスクを最小限に抑え、大量生産に最適です。ただし、多額の初期投資が必要となるため、主に大量生産に適しています。. (手動プレースメント) (ロボットによる自動配置) インサート射出成形の利点 インサート射出成形は、いくつかの説得力のある理由によって、極めて重要な製造技術として役立っている。特に、異なる材料属性の融合と、複数のコンポーネントを1つの部品に統合することを可能にし、それによって製造後の工程を合理化する。. マテリアル・フュージョンインサート射出成形は、異なる素材を組み合わせることを可能にし、金属の耐久性や剛性といった独自の特性をプラスチック部品にもたらします。この相乗効果により、用途の幅が広がり、最終製品の構造的完全性が高まります。. 耐摩耗性の向上優れた耐摩耗性が要求される用途では、金属部品がプラスチック部品よりも優れていることがよくあります。例えば、ウォームギヤのような高応力・高周波用途では、最適な性能と寿命を確保するために、耐久性の高い金属部品の使用が頻繁に求められます。. 強化された強さ金属部品を製品のフレームワークとして併用する場合、インサート射出成形は製品の強度を大幅に高めます。このアプローチにより、堅牢で信頼性の高い製品を製造することが可能になります。.まとめると、インサート射出成形は、材料特性の改善、正確な寸法、製品強度の向上を提供し、多くの製造上の課題に対する多用途で効率的なソリューションを提供します。. インサート射出成形に関する考察 インサート射出成形では、射出工程で異なる材料を効果的に融合させるため、精密な制御が要求される。そのためには、温度、圧力、射出速度などの重要な要素を管理する必要があり、特殊な設備と熟練したオペレーターが必要となります。.素材適合性インサート素材と使用される特定の種類のプラスチックとの適合性は極めて重要である。これにより、材料間の確実で信頼性の高い結合が保証される。しかし、この要件は、使用できる材料の範囲を制限する可能性があります。.手動挿入の課題手作業による挿入は可能ですが、時間がかかり、射出成形サイクルが長くなります。場合によっては、挿入を成功させるために金型温度を上げる必要があるかもしれません。.リサイクルに関する考察インサート射出成形で作られた製品をリサイクルするのは難しいことです。リサイクルする前にインサートを取り除かなければならず、プラスチック廃棄物の増加や環境への懸念につながる可能性があります。. インサート射出成形における一般的な課題 インサート射出成形には大きな利点があるが、生産時に対処しなければならない課題もある。. メタルインサートの精度問題 一般的な課題の一つは、金属インサートの正確な位置決めです。インサートの外径の偏差は、インサートと金型の位置決め穴との間に隙間を生じさせ、位置決め誤差につながる可能性があります。.例えば、位置決め要件がそれほど厳しくないねじ接続に使用する場合、インサートナットの中心にわずかなずれがあっても許容される場合があり、通常は0.5mm以内である。.しかし、より高い精度が必要な場合、インサートの外径寸法精度を向上させることが不可欠になります。これにより生産コストが増加する可能性があり、場合によっては必要な精度を達成することが困難で、精度を高めるために補助的な位置決め工具の使用が必要になることがあります。. インサート周辺のプラスチックのひび割れ インサート射出成形における一般的な問題は、インサート周囲のプラスチックにひび割れが発生することです。この問題は、プラスチックと金属の収縮率の違いに起因します。ほとんどの場合、プラスチックの線膨張係数は 3~12倍 金属のそれよりも大きくなります。特に金属インサートは、熱を加えなくても収縮が少ない傾向があり、インサート周辺に応力集中が生じ、ひび割れが発生する可能性があります。.プラスチックのひび割れはすぐに現れるとは限らないことに注意が必要です。射出成形プロセス完了後、数ヶ月経ってから明らかになることもあります。このようなひび割れを防ぐには、以下の手順を検討してください:肉厚を増やす:強化する 肉厚 インサート周囲の肉厚を増やし、収縮による応力に耐える能力を強化します。.インサートを慎重に設計する:理想的には、インサートを丸みのある形状や円弧状の形状で設計し、鋭い角を避けることで、応力集中のリスクを低減します。.素材の選択:材料によってひび割れの発生傾向が異なります。PCやPMMAなどの材料はひび割れが発生しやすいのに対し、ABSやPAなどの材料を使用するとリスクを低減できます。.予熱インサート:最も重要な対策の一つは、射出成形プロセス中にインサートを予熱し、応力に関連するひび割れ問題を緩和することです。. ナイロン その強度により金属インサート成形に最適 ナイロンの強度と靭性は、金属インサート成形に理想的です。このケースには34個の埋め込み金属ナットがあります。手動での取り付けは2分以上かかるため、インサートの予熱は効率的ではありません。しかし、冷えたインサートでもプラスチックのひび割れの可能性は低いです。. インサート周辺のフラッシュ形成 金型精度の不足、型締力の不足、射出圧力の過大、金型排気の不足など、さまざまな問題が原因となって、インサートの周囲に余分な材料が形成される。.これに対処するには、以下の解決策を検討する:ゲート入口の洗練された設計: ゲート入口の設計を最適化する インサートをゲートからさらに離して位置決めします。この変更により、局所的な圧力を低減し、バリの発生を最小限に抑えるのに役立ちます。.強化された金型精度: 金型製造の精度を向上させることで、バリの形成可能性を大幅に低減できます。.改善された金型排気システム: 金型の排気システムを強化することで、バリの形成問題を効果的に緩和できます。.これらのソリューションを導入することで、インサート周辺のバリが減少し、よりスムーズで効率的なインサート射出成形工程を実現することができます。. 金属インサートまたは金型コアの損傷 金属インサートや金型コアの損傷は、いくつかの要因によって発生する可能性がある:インサートの配置ミス:金属インサートが適切に位置決めされていない場合、金型のコアによって圧縮され、表面が損傷する可能性があります。.インサート強度の不足:インサートに必要な強度がない場合、またはエジェクタピンの配置が不適切に設計されている場合、インサートは押し出しや変形などの損傷を受ける可能性があります。.インサート分離:特にステンレス鋼のような強靭な材料で作られたインサートは、成形プロセス中に外れることがあり、金型のコアによって圧縮される可能性があります。これはインサートを損傷するだけでなく、大きな損失につながる可能性があるため、このような事態を防ぐために特別な注意が必要です。.これらの問題を回避することは、金属インサートと金型コアの完全性を確保し、インサート射出成形プロセスの成功に貢献するために不可欠である。. 結論 結論として、インサート射出成形は、異なる材料を組み合わせ、寸法精度を高め、製品を強化する力を持つ多用途の製造方法である。しかし、正確な位置決め、潜在的なプラスチック割れ、バリ形成、金属インサートや金型コアの損傷リスクなど、課題も多い。熟考された設計、改善された製造方法、慎重な材料選択を通じてこれらの問題に対処することは、合併症を最小限に抑えながら、この変革的なプロセスの可能性を最大限に活用するために非常に重要です。インサート射出成形をマスターすることで、様々な産業における革新的なソリューションへの扉が開かれます。. インサート成形が必要な場合は、遠慮なくご連絡ください。私たちのチームはあなたを支援するために十分な設備が整っています。. 見積依頼 前少量射出成形をマスターする:成功のための戦略次ABS射出成形:種類、用途、ベストプラクティス