目次
トグル射出成形-近代製造業の礎石
射出成形は現代の製造業における基本的な技術であり、プラスチック部品の大量生産における卓越した効率性で知られています。このプロセスは基本的に、溶融したプラスチックを金型キャビティに射出し、そこで冷却・固化させて目的の部品を高い効率で形成するものです。溶融プラスチックを金型キャビティに射出し、冷却・固化させて目的の部品を高い効率で形成します。.
射出成形には多くの利点がある一方で、それなりの限界や課題もあります。したがって、射出成形の利点と欠点を理解することが重要です。.
この記事では、射出成形の複雑な世界を探ります。この記事では、射出成形の複雑な世界を探求し、その高い評価を受けている強みと、メーカーが直面する固有の課題を検証します。これにより、射出成形が生産現場において重要な工程であり続ける理由をより深く理解することを目指します。.
長所と短所を理解することが重要な理由
結局のところ、多くの製品は、他の製造方法にはない明確な特性のために射出成形に特有に適している。この記事では、読者がこの製造プロセスを検討する際に、十分な情報を得た上で決断できるように、その長所と短所を概説することを目的とした。.
プラスチック射出成形の利点
射出成形は、プラスチック製品を製造するための非常に効率的で費用対効果の高い方法であり、いくつかの特筆すべき利点がある:
1. 高い生産効率と低コスト:射出成形のサイクルタイムは通常20~60秒で、厚肉や大型部品の場合はより長くなることがあります。多キャビティ金型を使用すれば、1サイクルで複数の部品を生産できます。その結果、1個あたりの生産時間が短縮され、単位コストが低減されます。.
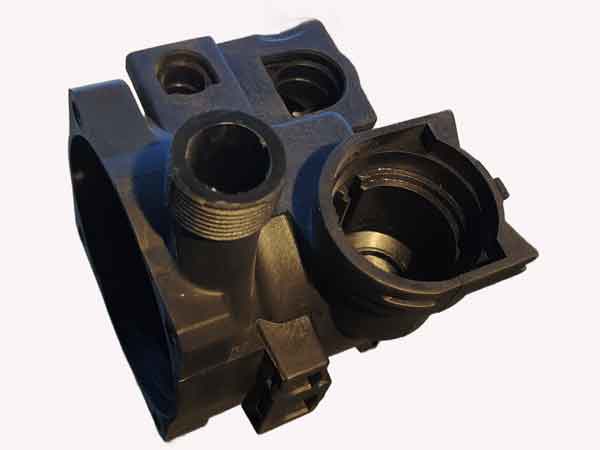
複雑な形状の成形能力:射出成形は複雑な形状の部品を容易に製造できます。金型キャビティは多様な複雑形状に設計でき、溶融プラスチックがこれらのキャビティを充填し冷却することで目的の形状が形成されます。CNC加工と比較して、複雑形状のプラスチック製品を製作するコストははるかに低くなります。.
3. 自動生産:射出成形の生産ラインは高度に自動化できます。製品は自動で離型でき、ロボットアームの使用により人手の介入をさらに減らせます。ただし、バリ取りや外観検査などの後処理は依然として必要です。.
高い寸法安定性:射出成形品は公差範囲内で高い再現性と一貫性を維持します。CNC加工と比べて精度はやや劣りますが、通常はほとんどの用途の要件を満たします。.
多様な素材と色の選択肢:プラスチックはポリマーであり、汎用プラスチック、エンジニアリングプラスチック、特殊プラスチックなどに分類されます。現代のプラスチックは、強度、耐熱性、耐食性の点で特定の金属に匹敵あるいは凌駕することもあります。.
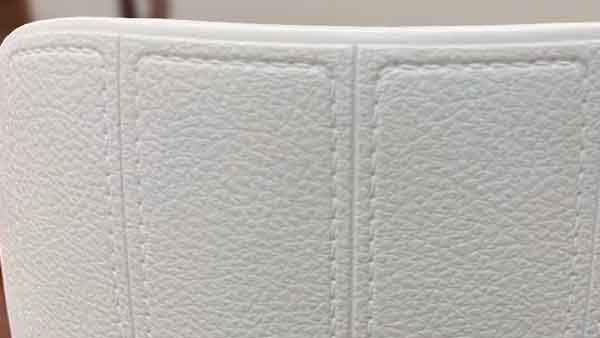
豊かで精細な表面テクスチャ:射出成形金型の表面は鏡面仕上げが可能です。さらに、現代の射出成形技術では、皮革調やサンド仕上げなど、さまざまな表面テクスチャを創出できます。. 3Dレーザーテクスチャリング技術 皮革調表面のステッチ線など、さらに複雑で繊細な模様も可能になります。.
7. 高い材料利用率とリサイクル性:射出成形では材料利用率が高く、成形システムのスプルーやランナーを除き、ほとんどの材料が部品を形成します。CNC加工やプレス加工と比較して、射出成形での廃棄物発生は比較的少ないです。理論的には、ほとんどの射出成形材料は再利用のためにリサイクル可能ですが、実際には制約がある場合があります。.
プラスチック射出成形の欠点
射出成形は、プラスチック製品を製造するための主要な方法であるが、多くの利点がある反面、いくつかの重大な欠点もある:
初期投資が高く、小ロット生産には不向き:標準的なプラスチック製品の金型費用は通常1,000ドルから5,000ドルの範囲です。大型または輸出基準の金型では、価格が数十万ドルにまで高騰することがあります。比較して 3Dプリンティング やCNC加工と比べると、射出成形は100~150個以上を生産する場合にのみコスト効率が良くなります。アルミニウム射出金型はコストを20~30%節約できる可能性がありますが、寿命が短いことを節約分と比較検討する必要があります。.
金型製作サイクルの長期化:射出金型の製造には通常30~45日かかります。検査とサンプル出荷の時間を加えると、初期の待機期間が長くなる可能性があります。T0サンプル生産後に修正が必要な場合、さらに遅延が生じることがあります。射出成形プロジェクトを計画する際には、この準備段階を考慮することが重要です。.
製品の品質リスク:予期せぬ 反り、ゲート跡、, や応力痕などの成形不良が射出成形中に発生することがあります。新しい工場と提携する場合、その能力の評価が不十分だと、後に品質問題を引き起こす可能性があります。.
設計変更の困難さ:金型完成後に製品設計を変更する場合、多くの場合、金型コアまたは金型全体を作り直す必要があります。運が良ければ、金型コアに溶接(積層造形)で修正を加えることが可能かもしれません。経験則では、元の形状に材料を追加する(つまり金型から材料を除去する)ことはある程度可能ですが、過度の変更は現実的ではありません。.
設計上の制限理想的な射出成形品は、薄く均一な肉厚を持つべきです。設計プロセスでは、抜き勾配やアンダーカットなどの要因を考慮する必要があり、スライダーやリフターの使用が必要になる場合があり、射出成形設計における豊富な経験が求められます。.
材料の制限改良プラスチックや特殊プラスチックは著しい進歩を遂げていますが、強度、剛性、耐摩耗性の点では、アルミニウムや鋼などの金属には依然として及びません。.
リサイクルと環境への懸念理論的には、プラスチックは再利用可能ですが、リサイクルには多くの課題があります。リサイクル材料の選別と分類には、多大な人的資源とリソースが必要です。現在、プラスチックのリサイクル率はわずかです。塗装やメッキが施されたプラスチック製品、および金属部品が埋め込まれた製品は、金属を手作業で除去するまで再利用できません。繰り返し射出成形されたプラスチックは、性能が著しく低下します。.