


Índice
ToggleQué es el moldeo por inyección de 2 disparos
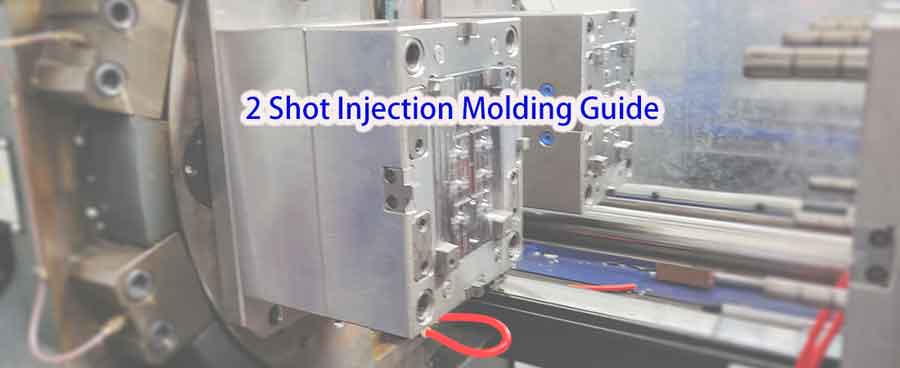
Moldeo por inyección de dos disparos, también conocido como moldeo por inyección dual o doble, es una tecnología eficiente de moldeo por inyección que crea componentes compuestos fabricados con dos colores diferentes o tipos de materiales plásticos dentro de un solo ciclo de moldeo.
Este proceso requiere una máquina de moldeo por inyección de dos disparos equipado con tdos conjuntos separados de husillos y barriles. Esta tecnología es capaz de producir componentes con atractivo estético y resistencia funcional, encontrando amplias aplicaciones en las industrias automotriz, electrónica de consumo y equipos médicos.
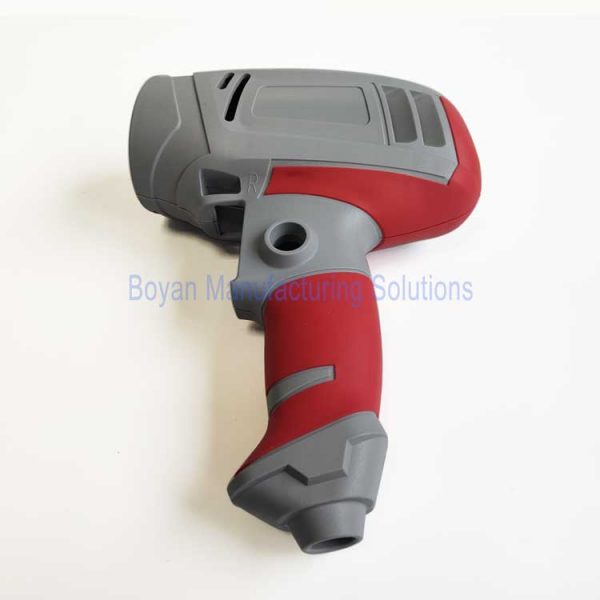
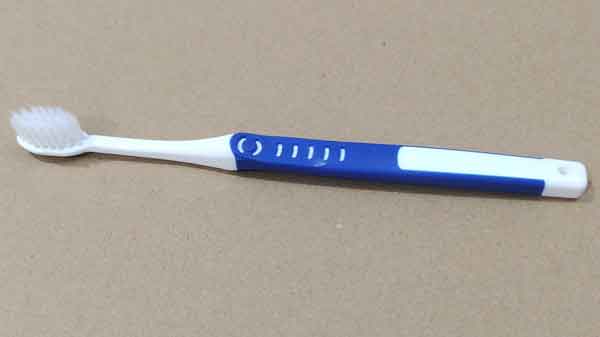
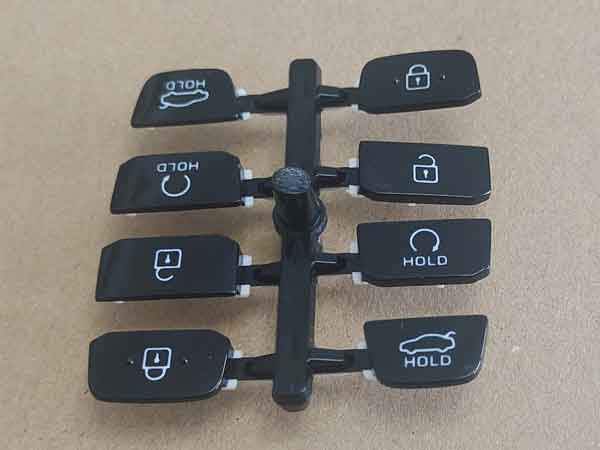
El proceso de moldeo por inyección de 2 disparos
El proceso de moldeo de dos disparos se describe a continuación, destacando los intrincados pasos necesarios para crear un componente compuesto en un solo ciclo de moldeo:
Diseño y fabricación de moldes
El moldeo de dos disparos requiere el uso de una máquina de moldeo por inyección de dos disparos especializada y moldes diseñados con precisión. El diseño del molde debe tener en cuenta las características de flujo, enfriamiento y solidificación de ambos materiales para garantizar que se combinen correctamente dentro del molde. Los pasos son los siguientes:
Primera inyección: El proceso comienza con la inyección del primer material en una de las unidades de inyección de la máquina de moldeo, formando parte del producto. Una vez completado este paso, el componente parcialmente formado permanece fijo dentro del molde o se mueve a otra posición mediante rotación o desplazamiento del molde.
Rotación o desplazamiento del molde: Para algunos procesos de moldeo de dos disparos, el producto semiacabado de la primera inyección debe transferirse dentro del molde a una segunda posición de inyección. Esto se puede lograr girando o desplazando el molde, dependiendo del diseño de la máquina de moldeo de dos disparos utilizada.
Segunda inyección: Después de que la primera pieza se ha solidificado y se ha movido a la segunda posición, el segundo material se inyecta en el molde a través de otra unidad de inyección, uniéndose con la primera pieza para formar el producto final. Este paso requiere un control preciso para garantizar una buena adherencia entre los dos materiales.
Enfriamiento y solidificación: Tras la inyección del segundo material, todo el componente se enfría y solidifica dentro del molde. Esta etapa es crítica para la calidad del producto, lo que exige un control preciso de la velocidad y el tiempo de enfriamiento.
Apertura y expulsión del molde: Después del enfriamiento y la solidificación, se abre el molde y se expulsa el producto biccolor terminado.
Este proceso detallado muestra la complejidad técnica y la precisión necesarias en el moldeo por dos disparos, que permite la producción de componentes multifuncionales de alta calidad utilizados en diversas industrias.
Este video muestra el proceso de prueba del moldeo de 2 disparos. Debido a que el producto es pequeño y tiene una característica de contrasalida, no se puede extraer automáticamente del molde. Podría atascarse en el elevador del molde, por lo que debe extraerse manualmente.
Ventajas y desventajas del moldeo de dos disparos
El moldeo en dos fases tiene la clara ventaja de producir productos complejos y de alta calidad con diversas apariencias en un solo ciclo de moldeo. Puede reducir los pasos posteriores al procesamiento, mejorar la eficiencia de la producción y reducir los costes. Sin embargo, esta tecnología exige elevados requisitos de diseño y fabricación de moldes, lo que conlleva inversiones iniciales relativamente altas.
Ventajas:
Reducción de pasos y costos de producción: Este método consolida la inyección de múltiples materiales en un solo ciclo, eliminando procesos posteriores y reduciendo tanto los costos como el tiempo de producción.
Calidad de producto mejorada: El moldeo de dos disparos puede producir productos más duraderos y estructuralmente estables. La integración de dos materiales puede mejorar el rendimiento general, como la resistencia al impacto y las propiedades de sellado.
Flexibilidad de diseño: Permite a los diseñadores combinar diferentes colores o tipos de plásticos en un solo componente, ofreciendo cualidades visuales y táctiles únicas.
Desventajas:
Mayores costos de molde: Los complejos requisitos para los moldes de dos disparos resultan en costos más altos. El diseño y la fabricación de estos moldes exigen una amplia experiencia y precisión, lo que aumenta significativamente las inversiones iniciales en comparación con las técnicas de moldeo tradicionales.
Aumento de las tasas de producción por hora: Las máquinas de moldeo de dos disparos especializadas son más caras que las máquinas de moldeo por inyección estándar. Además, operar estas máquinas requiere habilidades especializadas, lo que contribuye a tarifas por hora más altas.
Preocupaciones ambientales: La utilización de dos materiales distintos complica los esfuerzos de reciclaje, ya que separar eficazmente estos materiales puede ser un desafío. La complejidad del reciclaje y las imposibilidad de reutilizar los rechazos de producción plantean desafíos significativos para el moldeo de dos disparos.
Requisitos del molde para el moldeo por 2 disparos
El moldeo de dos disparos, una sofisticada técnica de moldeo por inyección que utiliza simultáneamente dos materiales o colores diferentes en el mismo proceso de moldeo, exige moldes de gran precisión. Garantizar el éxito de este proceso implica un control estricto de varios aspectos.
Precisión de alineación
La precisión de la alineación del molde es crucial. El moldeo de dos disparos emplea moldes que incluyen dos conjuntos de moldes inferiores (móviles) y dos conjuntos de moldes superiores (fijos), que necesitan girar o desplazarse durante el proceso de moldeo para alinearse de manera intercambiable. Es esencial asegurar que ambos conjuntos de moldes sean completamente consistentes en términos de dimensiones exteriores, cavidades internas, y altura.
Normalmente, en la producción se utiliza una MMC (máquina de medición por coordenadas, un equipo de medición tridimensional) para comprobar la precisión de los moldes y evitar defectos en el moldeo por inyección como las rebabas debidas a la desalineación.
Diseño y revisión rigurosos de moldes
El proceso de diseño y revisión del molde debe ser muy meticuloso. Dado el elevado coste de los moldes de dos disparos, cualquier fallo en el diseño podría dar lugar a modificaciones en ambos juegos de moldes, incurriendo así en costes adicionales. Por ello, en la fase de diseño de los moldes hay que tener muy en cuenta diversos elementos, como el diseño de las compuertas y los patines, la disposición de las correderas y la disposición del sistema de refrigeración. Estos aspectos requieren una verificación y validación minuciosas para garantizar que no haya descuidos.
Degradación automática
Teniendo en cuenta el énfasis en la eficiencia de la producción en el moldeo de dos disparos, los diseños de los moldes deben tener como objetivo la degeneración automática siempre que sea posible. Esto significa que, al final del proceso de moldeo por inyección, el material sobrante de los puertos de inyección puede retirarse automáticamente del producto sin intervención manual. Esto reduce los costes de mano de obra y mejora la eficiencia de la producción.
Requisitos de material para el moldeo por 2 disparos
En el moldeo por doble inyección, la unión entre el sustrato y la capa de sobremoldeo se consigue mediante procesos químicos y físicos, que implican la selección del material, el diseño del molde y las condiciones de procesamiento. Este proceso de unión garantiza que dos materiales diferentes se integren estrechamente en el producto final, formando un compuesto estructuralmente intacto y funcionalmente robusto. He aquí varios factores clave de este proceso de unión:
Selección y compatibilidad de materiales
La elección de materiales compatibles es crucial para el éxito de la unión. El sustrato y los materiales de sobremoldeo deben ser compatibles en estado fundido sin reacciones químicas adversas. Los proveedores de materiales suelen orientar sobre qué combinaciones de materiales logran la mejor adhesión.
Tratamiento de superficies
En algunos casos, la superficie del sustrato puede someterse a tratamientos especiales como granallado, grabado químico o activación de superficie para aumentar su rugosidad y reactividad química, mejorando así la fuerza de unión con la capa de sobreinyección.
Diseño de moldes
El diseño del molde también es fundamental para garantizar una buena combinación de los dos materiales. El molde debe controlar con precisión la trayectoria de flujo de cada material, asegurando que el segundo material forme una cobertura estable y uniforme sobre la superficie del primer material.
Parámetros de moldeo por inyección
Los parámetros durante el proceso de moldeo por inyección, como la temperatura, la presión y el tiempo de enfriamiento, deben ajustarse cuidadosamente para adaptarse a las características de ambos materiales. Una temperatura y una presión adecuadas pueden favorecer una buena unión de los materiales, mientras que el tiempo de enfriamiento correcto garantiza que los materiales se solidifiquen sin tensiones internas que afecten a la fuerza de unión.
Difusión molecular
En la interfaz de los dos materiales en su estado fundido, difusión molecular se produce, lo que significa que las moléculas de un material penetran en el otro. Esto ayuda a formar enlaces químicos más fuertes y entrelazamientos físicos, mejorando la adhesión entre los dos materiales
Materiales de uso común
- Materiales de sustrato: ABS, PC, PC/ABS, PP, PMMA, PA6, PA66, etc.
- Materiales de sobremoldeo: TPE, TPU, silicona y materiales plásticos duros utilizados como sustratos.
Es aconsejable consultar a los proveedores de materiales para confirmar la compatibilidad de ambos materiales.
Gracias a los métodos y mecanismos descritos anteriormente, el moldeo de dos disparos puede lograr una unión estrecha entre el sustrato y la capa de sobremoldeo, produciendo productos de material compuesto que son a la vez estéticamente agradables y de alto rendimiento. Esta tecnología se aplica ampliamente en diversos campos, como los dispositivos electrónicos, las piezas de automóvil y los instrumentos médicos, y ofrece más posibilidades de diseño y funcionalidad de los productos.
Comparación entre el moldeo por 2 disparos y el sobremoldeo
Al hablar de la tecnología de moldeo de dos disparos, es común compararla con el sobremoldeo. Aunque estas dos técnicas parecen similares en muchos aspectos, ya que implican múltiples procesos de moldeo por inyección (dos o más), existen diferencias clave entre ellas.
Fuerza de adhesión
- Moldeo de dos disparos sobresale en esta área. Esta técnica asegura una unión estrecha entre dos materiales en un proceso continuo. Dado que el material sustrato de la primera inyección no está completamente enfriado, es más fácil que las cadenas moleculares de los dos materiales se entrelacen y fusionen, logrando una unión más fuerte. Además, el moldeo de dos disparos asegura que las velocidades de enfriamiento y la contracción de ambos materiales sean más consistentes, reduciendo la separación debido a la contracción desajustada de los materiales.
- Sobremoldeado requiere colocar manualmente la primera pieza moldeada por inyección en otro molde para la segunda inyección, lo que podría afectar a la estanqueidad de la unión del material.
Coste de producción
- Moldeo de dos disparos es más eficiente, completando ambas inyecciones en un proceso continuo. Aunque el coste de producción por hora podría ser mayor, la eficiencia global podría reducir el coste total de producción.
- Sobremoldeado aumenta los costes de mano de obra al requerir la colocación manual de la pieza de sustrato en otro molde, y al ser las inyecciones procesos separados, esto podría dar lugar a mayores costes generales de procesamiento. Sin embargo, para la producción de lotes pequeños, el sobremoldeo podría ser más adecuado debido a su menor inversión inicial.
Diversidad de diseños
- Moldeo de dos disparos ofrece una mayor flexibilidad de diseño. Su exclusivo proceso de producción permite realizar diseños más complejos durante la segunda inyección, como la activación de deslizadores y elevadores sólo después de la segunda inyección, lo que proporciona un espacio más amplio para el diseño de productos.
- Sobremoldeado limita la posibilidad de reintroducir núcleos o correderas para estructuras complejas una vez colocada la pieza de sustrato en el molde, lo que restringe en cierta medida la diversidad de diseños. Ciertos diseños específicos solo pueden conseguirse mediante moldeo de dos disparos y no sobremoldeo.
Fabricación de precisión
- Moldeo de dos disparos logra una mayor precisión de posicionamiento debido a su proceso de producción continuo, que no requiere extraer la pieza sustrato del molde, mejorando así la precisión de fabricación general del producto.
- Sobremoldeado introduce errores de posicionamiento al colocar manualmente la primera pieza moldeada por inyección en otro molde, afectando la precisión del producto final.
En conclusión, aunque tanto el moldeo de dos disparos como el sobremoldeo sirven para crear materiales compuestos mediante múltiples procesos de inyección, cada uno de ellos ofrece ventajas únicas adaptadas a diferentes necesidades de fabricación.
- El moldeo de dos disparos destaca por su mayor fuerza de unión, flexibilidad de diseño y precisión, ideal para proyectos complejos a gran escala.
- El sobremoldeo, en cambio, ofrece ventajas de coste y simplicidad, por lo que es más adecuado para aplicaciones a menor escala o menos complejas.
La elección de uno u otro depende de los requisitos específicos del proyecto, los costes y los resultados deseados.
Conclusión
En resumen, el moldeo de dos disparos es una técnica avanzada de moldeo por inyección que combina eficazmente dos materiales o colores diferentes en un solo ciclo, ofreciendo ventajas significativas en términos de flexibilidad de diseño, calidad del producto y eficiencia de producción. A pesar de su mayor inversión inicial en diseño de moldes y maquinaria, la tecnología presenta un caso convincente para aplicaciones que requieren componentes complejos de múltiples materiales con gran precisión y resistencia.
