


Índice
ToggleComprender los fundamentos del policarbonato en el moldeo por inyección
Policarbonato (PC) es un termoplástico amorfo material, un polímero de alto peso molecular que contiene grupos carbonato (-O-C(=O)-O-) en su cadena molecular. Se sintetiza mediante una reacción de polimerización que involucra Bisfenol A (BPA) y Fosgeno (COCl2). Conocido como un termoplástico de alto rendimiento, el PC se utiliza ampliamente por su destacada transparencia, resistencia al calor y resistencia al impacto.
Parámetros básicos del PC
- Densidad: Normalmente oscila entre 1,20 a 1,22 g/cm³.
- Punto de fusión: Aproximadamente de 260°C a 270°C.
- Temperatura de moldeo por inyección: 270-320°C.
- Temperatura de transición vítrea (Tg): Alrededor de 135-150°C.
- Resistencia al impacto de la viga en voladizo: Alrededor de 60 KJ/m2.
- Resistencia a la tracción: Aproximadamente de 60 a 70 MPa (Megapascales).
- Resistencia a la flexión: Puede alcanzar entre 90 y 120 MPa.
- Transparencia: Hasta 90% en el rango de luz visible.
- Resistencia química: Buena resistencia a ácidos y bases débiles, pero sensible a ciertos disolventes y productos químicos fuertes.
- Absorción de agua: Buena, con un bajo índice de absorción de aproximadamente 0,3%. Tiende a hidrolizarse a altas temperaturas.
Ventajas del policarbonato (PC)
- Alta transparencia y brillo: El material PC presenta excelentes propiedades ópticas, con un índice de transmisión de la luz de 90%, comparable al del vidrio, pero más ligero y menos propenso a la rotura. Junto con el PMMA y el PS, forma los plásticos transparentes más utilizados.
- Excepcional resistencia al frío y al calor: El PC permanece estable a temperaturas más altas (normalmente entre 140°C y 150°C) y puede utilizarse a temperaturas tan bajas como -60°C a -40°C sin volverse quebradizo.
- Alta resistencia a los impactos: La resistencia al impacto del PC es 250-300 veces superior a la del vidrio ordinario y 30 veces superior a la de las láminas acrílicas del mismo grosor, lo que lo convierte en un material muy duradero.
- Ignífugo: El PC posee de forma natural propiedades ignífugas, alcanzando una clasificación UL94 V2 incluso sin aditivos.
- Excelente aislamiento eléctrico: Esto hace que sea ampliamente aplicable en los campos de la electrónica y la electricidad.
- Buena resistencia a la fluencia y estabilidad dimensional durante el procesado.
Desventajas del policarbonato:
- Susceptibilidad al rascado: El material de PC es relativamente blando y propenso a rayarse. Esto puede ser un problema en aplicaciones que requieren transparencia y resistencia a la abrasión. Por lo tanto, es común aplicar un revestimiento resistente a los arañazos a la superficie.
- Propenso a agrietarse por tensión: El material PC puede desarrollar grietas de tensión cuando se somete a tensión mecánica o a ciertos productos químicos, especialmente en los bordes o puntos débiles. Esto se debe a tensiones internas, posiblemente debidas a un procesamiento inadecuado o a una fuerza excesiva durante el montaje. Las grietas por tensión no sólo afectan a la apariencia, sino que también reducen significativamente la resistencia mecánica. Para mitigar este riesgo, es importante controlar las tensiones durante el diseño y la transformación, así como evitar el contacto con determinados productos químicos.
- Dificultades de procesamiento: La dificultad de procesamiento del PC también se refleja en su relativamente baja fluidez y alta punto de fusión, El calentamiento de los termoplásticos suele oscilar entre 220°C y 260°C. Esto requiere temperaturas de calentamiento más elevadas en el moldeo por inyección o en otros procesos de transformación de termoplásticos, lo que aumenta el consumo de energía y exige más a los equipos de transformación. Además, la menor fluidez del PC en comparación con otros plásticos puede provocar un llenado insuficiente o desigual en diseños de moldes complejos o delgados.
- Sensibilidad UV: El PC puede amarillear y volverse quebradizo cuando se expone a la luz UV durante periodos prolongados. Para evitarlo, a menudo se añaden estabilizadores UV o se aplica un revestimiento protector a la superficie.
- Sensibilidad química: El PC es sensible a ciertos productos químicos, en particular a algunos disolventes, limpiadores y grasas como el alcohol, las cetonas, los ácidos y las bases, que pueden provocar grietas o degradación.
- Coste elevado: En comparación con otros tipos de plástico, el PC suele tener un coste más elevado.
- Preocupaciones medioambientales y sanitarias: Uno de los principales componentes del PC es Bisfenol A (BPA), un disruptor endocrino que ha atraído la atención. Los posibles impactos en la salud del BPA, especialmente en productos para bebés y niños, se han convertido en un foco de preocupación pública y regulatoria.
Aplicaciones del policarbonato en el moldeo por inyección
El policarbonato (PC) desempeña un papel crucial en diversos productos de moldeo por inyección debido a sus características únicas y se utiliza ampliamente en las siguientes áreas:
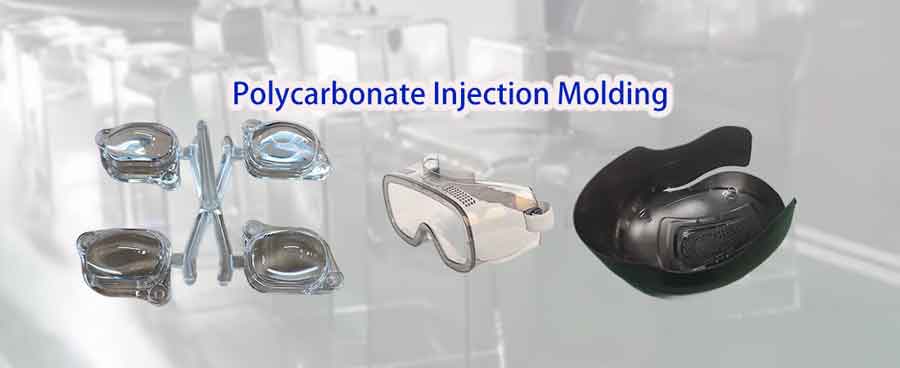
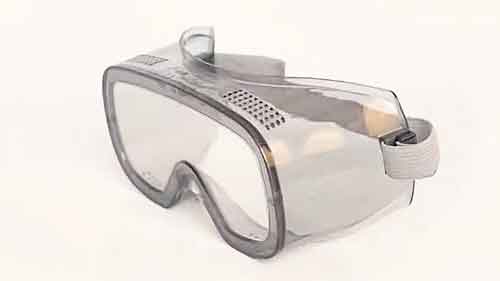
Carcasas y gafas transparentes: La alta transparencia y resistencia del PC lo hacen ideal para la fabricación de diversas carcasas transparentes y gafas protectoras.
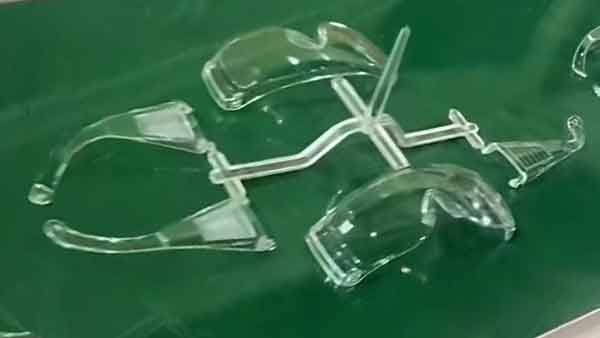
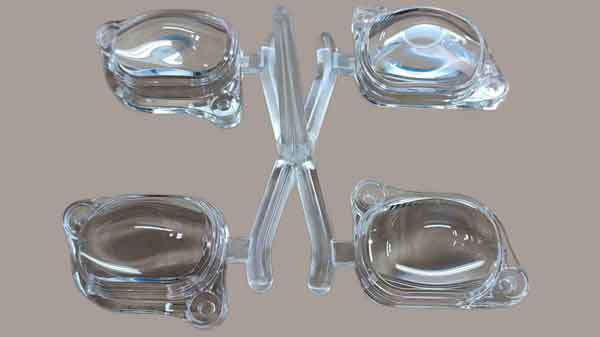
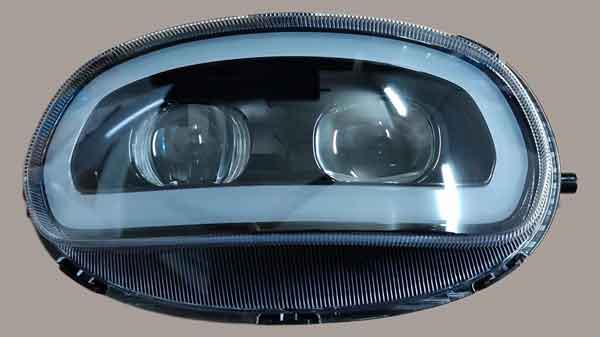
- Lentes ópticas: El PC se utiliza ampliamente en el campo óptico. Por ejemplo, se utiliza para producir lentes de lámparas LED, lentes de luces automotrices y cubiertas de faros de automóviles. Estas aplicaciones aprovechan al máximo la transmisión de luz y la resistencia al calor del PC.
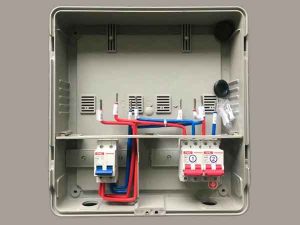
Carcasas para productos eléctricos: El PC también se utiliza ampliamente en la fabricación de carcasas para productos eléctricos, como carcasas de medidores eléctricos. La elección del PC se debe principalmente a sus propiedades ignífugas, resistencia a la intemperie y alta resistencia y tenacidad, lo que garantiza la seguridad y durabilidad de los productos eléctricos.
Discos ópticos: Los discos ópticos, como los CD y DVD, generalmente están fabricados con material de PC, beneficiándose de sus excelentes propiedades ópticas y procesabilidad.
Cascos de seguridad: La alta resistencia al impacto del PC lo convierte en un material ideal para la fabricación de cascos de seguridad, que se utilizan ampliamente en la construcción, los deportes y otros campos que requieren protección de la cabeza.
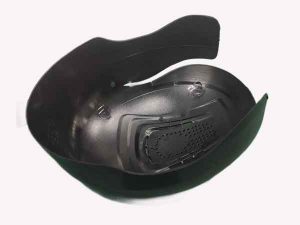
Carcasas de dispositivos electrónicos: Incluyendo carcasas para computadoras y auriculares, la aplicación del material de PC proporciona una solución ligera, duradera y estéticamente agradable.
Estas aplicaciones demuestran el uso generalizado del PC en la industria moderna y en la vida cotidiana. Sus características, como su gran transparencia, resistencia e ignifugación, desempeñan un papel importante en muchos campos.
Tipos de PC y PC modificados
Comprendamos rápidamente los diversos tipos de Policarbonato (PC) y la naturaleza del PC modificado. El PC modificado se refiere a los materiales obtenidos al agregar diferentes materiales de refuerzo o aditivos a la resina base de PC para mejorar o potenciar sus propiedades originales. Los tipos comunes de PC modificado incluyen:
PC de alto y bajo peso molecular: El PC de alto peso molecular tiene cadenas más largas, lo que generalmente muestra una mayor resistencia, mejor resistencia al calor y propiedades mecánicas superiores. Es adecuado para aplicaciones de alto rendimiento como materiales antibalas y piezas mecánicas de gama alta. Por el contrario, el PC de bajo peso molecular, con cadenas más cortas, es más fácil de procesar y moldear, pero generalmente implica una menor resistencia mecánica y resistencia al calor. Este tipo de PC es más adecuado para productos de consumo general y aplicaciones no pesadas.
PC reforzado con fibra de vidrio: El refuerzo del PC con fibras de vidrio mejora su resistencia mecánica y estabilidad dimensional, lo que lo hace más adecuado para aplicaciones que requieren alta resistencia y rigidez.
PC ignífugo: La adición de retardantes de llama mejora las propiedades ignífugas del PC. Sin modificar, el PC tiene una clasificación de retardante de llama V2, insuficiente para muchos productos. Con retardantes de llama añadidos, puede alcanzar una clasificación V0. Los retardantes de llama pueden ser halogenados o no halogenados.
PC resistente a los rayos UV: Al añadir estabilizadores UV, se mejora la resistencia a la intemperie del PC para uso en exteriores, reduciendo la decoloración y la degradación del rendimiento debido a la exposición prolongada a los rayos UV.
Aleación PC/ABS: La mezcla de PC con ABS (Acrilonitrilo Butadieno Estireno) combina la alta resistencia y resistencia al calor del PC con la facilidad de procesamiento y suavidad superficial del ABS, junto con resistencia al agrietamiento por tensión. Esto se utiliza ampliamente en piezas automotrices, carcasas de dispositivos electrónicos y más.
PC reforzado con fibra de carbono: La incorporación de fibras de carbono mejora la resistencia y la estabilidad térmica del material, adecuado para aplicaciones ligeras y de alto rendimiento en las industrias aeroespacial y automotriz.
Aleación PC/PBT o PC/PET: Al mezclar con PBT (Tereftalato de Polibutileno) o PET (Tereftalato de Polietileno), se mejoran la resistencia química y la resistencia al impacto, y a menudo se utiliza para productos que requieren resistencia a la corrosión química y alta resistencia al impacto.
PC transparente: Aunque el PC es inherentemente transparente, modificaciones específicas pueden mejorar aún más su transparencia y propiedades ópticas, adecuadas para productos ópticos y artículos decorativos que requieren alta transparencia.
Aleación PC/ASA: La aleación con ASA (acrilonitrilo-estireno-acrilato) mejora la resistencia a la intemperie y a los rayos UV, adecuada para aplicaciones expuestas al exterior durante largos períodos.
Estos materiales de PC modificados, con su combinación única de propiedades, encuentran amplias aplicaciones en diversos campos industriales. Gracias a las modificaciones, la gama de aplicaciones del PC se ha ampliado enormemente, cumpliendo requisitos de rendimiento más estrictos o específicos.
Parámetros de moldeo por inyección de policarbonato (PC)
Comprender los parámetros correctos para el moldeo por inyección de PC es crucial para una calidad óptima del producto. A continuación, una visión general:
Diseño de correderas y compuertas
- Corredores: Los canales deben ser lo más gruesos y cortos posible, con curvas mínimas. Las secciones transversales redondeadas y los canales pulidos ayudan a reducir la resistencia al flujo de la masa fundida.
- Puertas: Cualquier forma de puerta pero el diámetro no debe ser inferior a 1,5 mm. Para las piezas transparentes, se suelen utilizar compuertas grandes para evitar defectos como burbujas y marcas de tensión.
Temperatura y tiempo de secado
- Los materiales de PC requieren un secado completo antes de su procesamiento, normalmente entre 100 °C y 120 °C durante 3 o 4 horas para evitar defectos en la superficie y el agrietamiento del producto.
Parámetros clave del moldeo por inyección
- Temperatura de inyección: Normalmente entre 270°C y 320°C, este rango es crucial para fundir el material de PC para inyección.
- Temperatura del molde: Ajustar entre 80°C y 120°C. Pueden ser necesarias temperaturas más altas para formas complejas o paredes finas, pero no deben superar la temperatura de deformación térmica del molde. Una temperatura de molde adecuada ayuda a reducir la tensión de moldeo y a mejorar la transparencia del producto.
- Presión de inyección: Generalmente entre 50 y 150 MPa. Una mayor presión ayuda a que el material de PC llene completamente el molde.
- Presión de mantenimiento: El tamaño y la duración de la presión de mantenimiento influyen significativamente en la tensión interna de los productos de PC. Una presión demasiado baja puede provocar burbujas de vacío o superficie hundimiento, Mientras que un exceso de presión puede provocar una gran tensión interna cerca de la compuerta. Un enfoque común es una alta temperatura del material con una baja presión de mantenimiento.
- Velocidad de inyección: Ajustar según la forma y el tamaño específicos del producto. Los productos de paredes finas o de flujo largo pueden requerir velocidades de inyección más rápidas. De lo contrario, son preferibles velocidades medias o lentas, idealmente con inyección multietapa, normalmente lenta-rápida-lenta.
- Velocidad del tornillo: Debido a la alta viscosidad del PC, la velocidad del husillo no debe ser demasiado alta para facilitar la plastificación, el venteo y el mantenimiento de la máquina de inyección. Normalmente, debe controlarse entre 30-60 rpm, con una contrapresión del 10-15% de la presión de inyección. Una velocidad de husillo adecuada garantiza un calentamiento y mezclado uniformes.
- Tamaño de la máquina: El peso óptimo del producto es aproximadamente del 40 al 60% de la capacidad de la máquina de inyección. Si la capacidad de la máquina se mide en onzas de poliestireno, reduzca un 10%.
- Tornillo: Dada la buena estabilidad térmica y la alta viscosidad del PC, un husillo con una relación longitud-diámetro (L/D) superior a 20:1, como mínimo 15:1, es ideal, lo que implica un husillo más largo y delgado. La relación de compresión debe ser de 1,5:1 a 3:1. Para la válvula de retención en el extremo frontal del husillo debe utilizarse el tipo de anillo deslizante, con una holgura de flujo de resina de al menos 3,2 mm.
- Presión de apriete: Calcular en función del área proyectada del producto, con 0,47 a 0,78 toneladas por centímetro cuadrado (o 3 a 5 toneladas por pulgada cuadrada).
- Contrapresión: Una menor contrapresión ayuda a reducir la degradación del material, normalmente entre 5 y 20 MPa.
- Tiempo de enfriamiento: Ajuste en función del grosor del producto y de la temperatura del molde para garantizar un enfriamiento y un fraguado completos.
Estos parámetros deben ajustarse y optimizarse en función de las condiciones reales de la máquina, las características del material y los requisitos de diseño del producto. Unos parámetros de moldeo por inyección correctos son esenciales para garantizar la calidad del producto y la eficiencia de la producción.
Conclusión
En conclusión, el dominio del policarbonato en el moldeo por inyección abre un abanico de aplicaciones de alto rendimiento gracias a sus propiedades únicas. Conociendo las técnicas, los parámetros y las modificaciones adecuadas, los fabricantes y diseñadores pueden aprovechar todo el potencial del PC, garantizando productos duraderos, de alta calidad y versátiles en una amplia gama de sectores.

Los comentarios están cerrados.