Inhoudsopgave
SchakelWat is micro-injectiegieten?
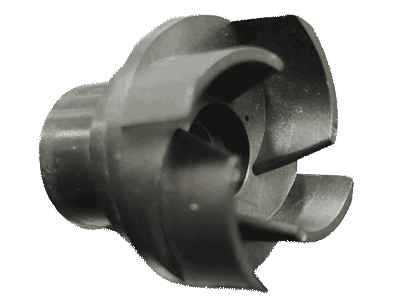
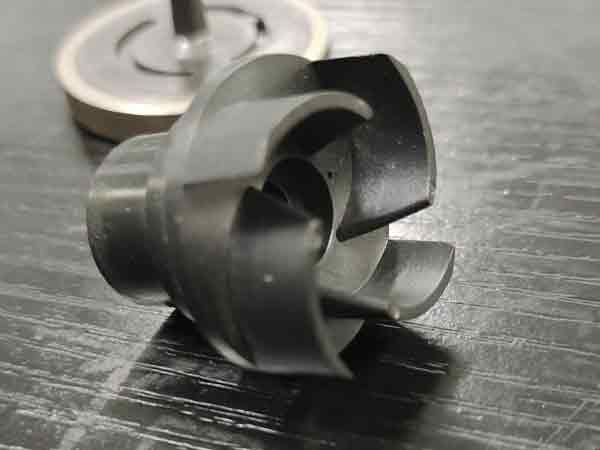
Micro-injectiegieten verwijst naar de productie van zeer nauwkeurige kunststof onderdelen waarbij de gegoten producten doorgaans wegen minder dan 0,01 gram tot enkele grammen. Ze zijn misschien niet uitzonderlijk klein in totale afmetingen, maar ze vertonen uiterst fijne details en veeleisende dimensionale nauwkeurigheid. Dergelijke kunststofproducten kunnen worden geclassificeerd als micro-injectiegietproducten.
In vergelijking met standaard injectiegieten stelt micro-injectiegieten hogere eisen op zowel de matrijzen en de spuitgietmachines.
Toepassingen van micro-injectiegieten
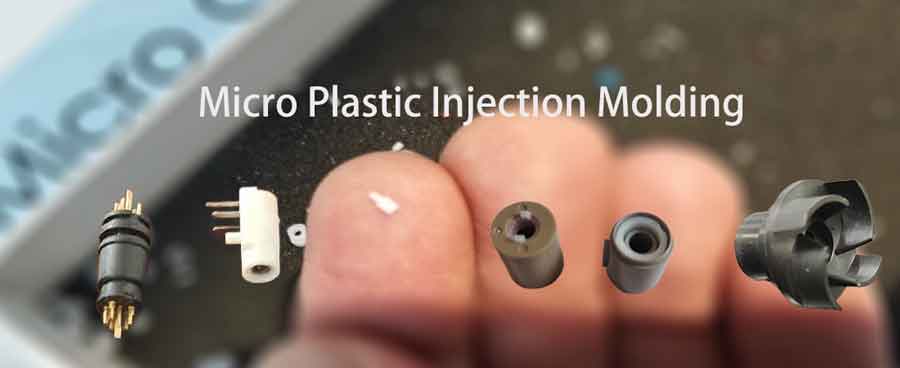
Micro-injectiegieten vindt diverse toepassingen in verschillende industrieën, waaronder:
- Microtandwielen: Productie van kleine, precieze tandwielen gebruikt in diverse apparaten en systemen.
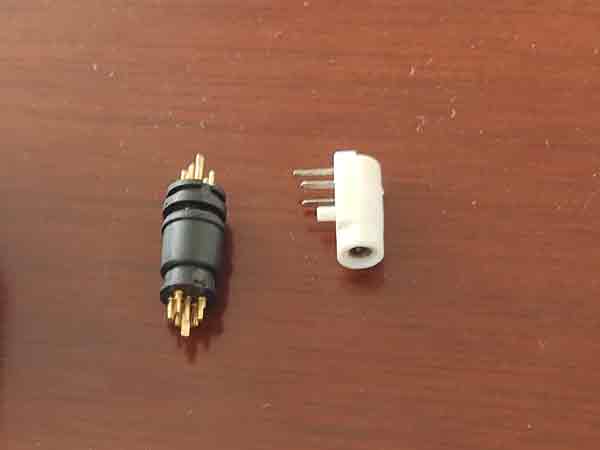
- Elektronische connectoren: Vervaardiging van miniatuurconnectoren voor elektronische apparatuur.
- Microschakelaars: Productie van kleine schakelaars gebruikt in elektronica.
- Behuizingen: Creëren van compacte behuizingen voor elektronische en mechanische componenten.
- Automatische rotatiedempers: Productie van componenten voor automotive systemen.
- Penonderdelen: Vervaardiging van kleine onderdelen voor pennen.
- Drone-onderdelen: Productie van precieze componenten voor drones.
- Hoofdtelefoons: Creëren van complexe componenten voor hoofdtelefoonmontage.
- Medische apparatuur: Ontwikkeling van kritieke onderdelen voor medische apparaten, waaronder katheters, spuitcomponenten, microfluïdische apparaten en chirurgisch instrumentcomponenten.
Deze toepassingen tonen de veelzijdigheid van micro-injectiegieten bij het produceren van kleine, hoogprecisie kunststofonderdelen die in een breed scala aan industrieën en producten worden gebruikt.
Unieke methoden voor micro-injectiegietmatrijzen
Gebruik van matrijsinzetstukken in plaats van bewerking in één stuk
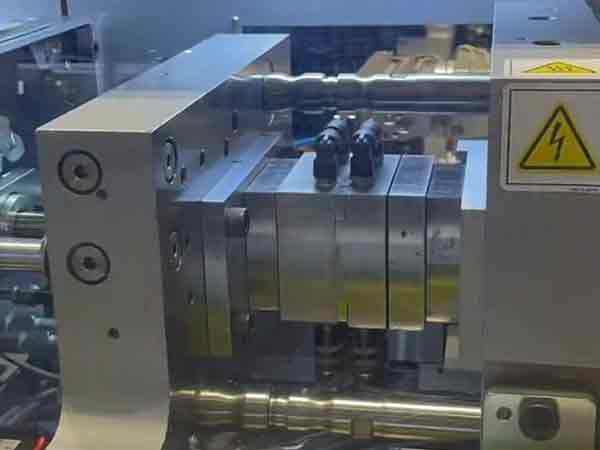
Voor matrijzen die bij micro-injectiegieten worden gebruikt, is het vanwege vele kenmerken die slechts een fractie van een millimeter groot zijn, noodzakelijk om methoden te gebruiken die afwijken van de conventionele voor matrijsvervaardiging. Naast het gebruik van hoogprecisiebewerkingsapparatuur is het gebruikelijk om matrijsinzetstukken, wat betekent dat verschillende kenmerken afzonderlijk worden bewerkt en vervolgens samengevoegd. Deze aanpak vereenvoudigt het bewerkingsproces en verlaagt de kosten.
Een voorbeeld van het vormen van een onderuitsparing door gebruik van inzetstukken
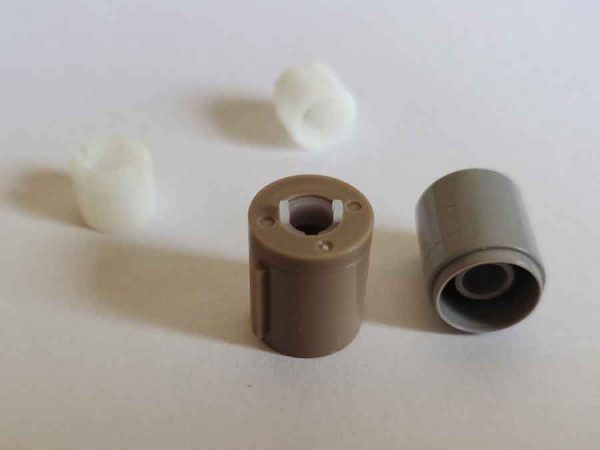
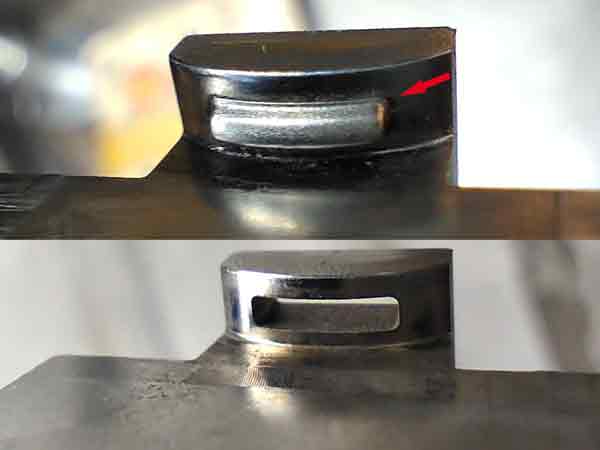
Beschouw bijvoorbeeld een ondergesneden structuur in het hieronder getoonde product. Als dit als één stuk wordt verwerkt, zou dit leiden tot te grote overgangsstralen. Deze zouden optreden bij de binnenhoeken. Dit zou kunnen voorkomen dat het product veilig vastklikt en vergrendelt met zijn tegenstukken.
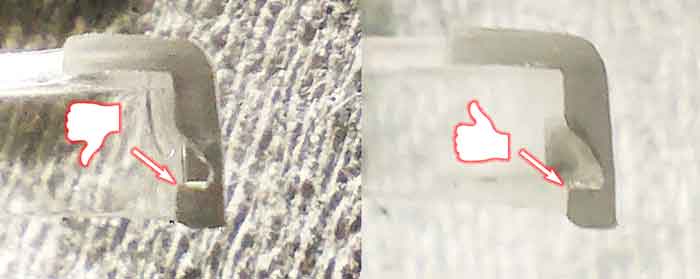
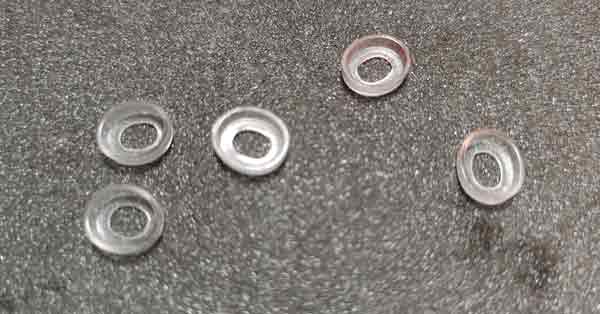
Dit komt omdat het bewerken van één stuk, of het nu met freesmessen of elektroden is, onvermijdelijk afgeronde randen bij scherpe hoeken zou creëren, wat leidt tot ongewenste ronde bogen bij de binnenhoeken van de matrijs. Door inzetstukken te gebruiken kunnen perfecte scherpe hoeken bij deze binnenhoekovergangen worden bereikt.
Meer voorbeelden van micro-gegoten elektronische connectoren
Elektronische connectoren zijn een van de meest voorkomende toepassingen in micro-injectiegieten. Eerst worden de metalen contacten binnen de connector gestanst en geplateerd in rollen. Vervolgens wordt insertgieten uitgevoerd rond de metalen contacten terwijl ze nog in rolvorm zijn. Ten slotte worden deze metalen pinnen gevormd en gescheiden op een stansmachine.
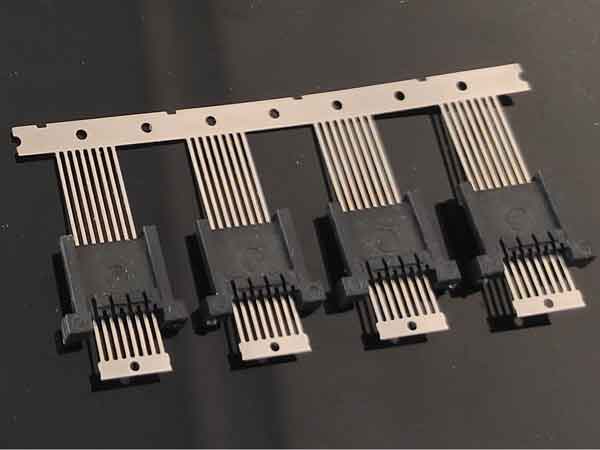
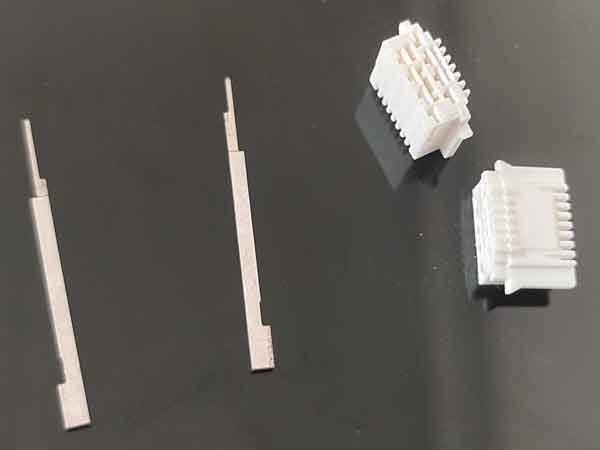
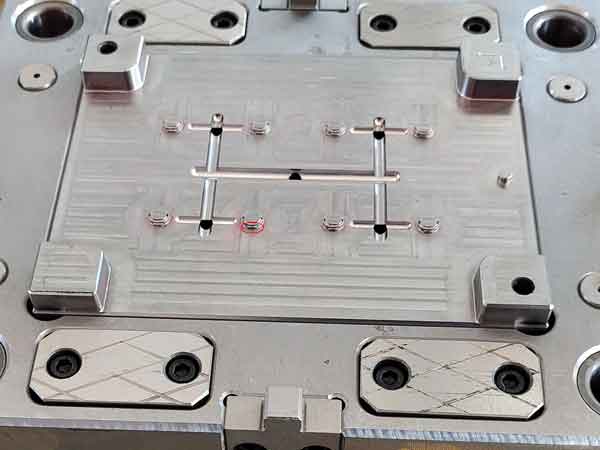
Sommige kenmerken op deze connectoren zijn zeer klein, bijvoorbeeld zijn de sleufbreedtes slechts tussen 0,2 en 0,3 mm. Deze specifieke kenmerken op de matrijsinserts worden bewerkt met precisieslijpmachines met slijpschijfbreedtes van slechts 0,2-0,3 mm.
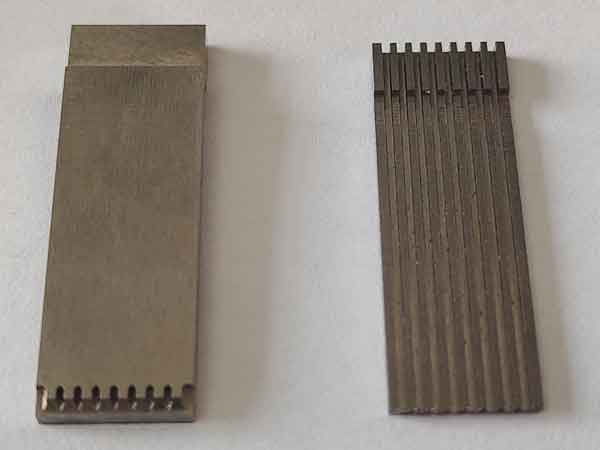
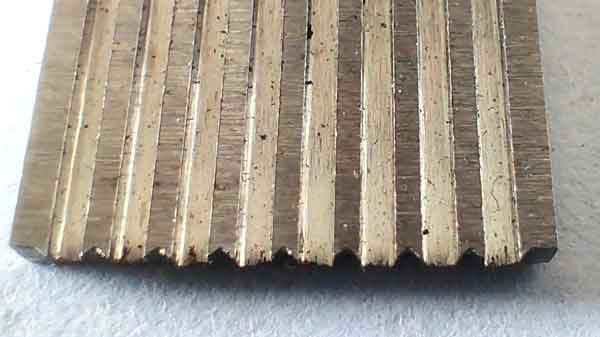
Op vergelijkbare wijze worden de uitsparingen op de matrijsinserts, die ongeveer dezelfde grootte hebben, verwerkt met spiegelvonken (EDM).
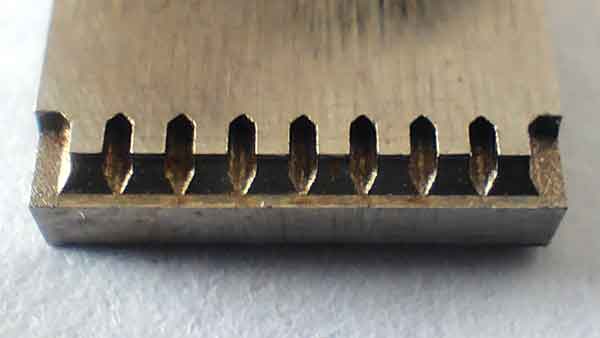
Het is gemakkelijk in te zien dat als deze kenmerken niet met afzonderlijke inzetstukken maar als onderdeel van de hele matrijs zouden worden bewerkt, de complexiteit van de taak aanzienlijk zou toenemen.
Dimensionale inspectie van mallen:
Bij het inspecteren van de afmetingen van deze matrijzen heeft een projector de voorkeur boven een CMM (driedimensionale coördinatendetector). De reden voor deze keuze is dat de sondeafronding van de laatste doorgaans te groot is om de fijne kenmerken van deze matrijzen nauwkeurig te meten.
Conclusie: De productie van precisie-injectiematrizen voor kleine onderdelen vereist niet alleen hoogprecisiebewerkingsapparatuur maar ook zeer bekwame ingenieurs. Beide elementen zijn cruciaal en kunnen niet worden vervangen. Deze combinatie van geavanceerde technologie en vakkundig vakmanschap is essentieel om te voldoen aan de strenge normen van micro-injectiegieten.
Hoe kleine injectiegegoten onderdelen te inspecteren
Als het gaat om de productie van kleine spuitgietonderdelen, zijn er drie kritieke vereisten om kwaliteit en precisie te waarborgen:
Precieze detaillering: Precisie is essentieel. Elk aspect van het originele ontwerp moet nauwkeurig worden gerepliceerd. Als het ontwerp bijvoorbeeld duidelijke hoeken met een boogstraal van 0,05 mm voorschrijft, is het cruciaal dat deze meting wordt gehaald. Afwijkingen, zoals een toename tot 0,1-0,2 mm, kunnen leiden tot verlies van detail en een wazig uiterlijk in het eindproduct.
Dimensionele Nauwkeurigheid: De standaard dimensionale nauwkeurigheid voor gewone injectiegietstukken ligt doorgaans binnen het bereik van 0,1-0,2 mm. Voor kleine precisieonderdelen moet deze nauwkeurigheid echter minder dan 0,05 mm zijn. Het handhaven van dit precisieniveau is essentieel voor de functionaliteit en pasvorm van het onderdeel.
Gewichtsnauwkeurigheid: De nauwkeurigheid van het gewicht bij gewoon injectiegieten kan ±1% van het gewicht van het product bereiken. Bij precisie-injectiegieten wordt deze nauwkeurigheid aangescherpt tot ±0,5%, en voor ultra-precisiegieten gaat het onder ±0,3%. Deze parameter is cruciaal omdat deze niet alleen de nauwkeurigheid van het gietproces weerspiegelt, maar ook indirect de algehele precisie van het onderdeel aangeeft.
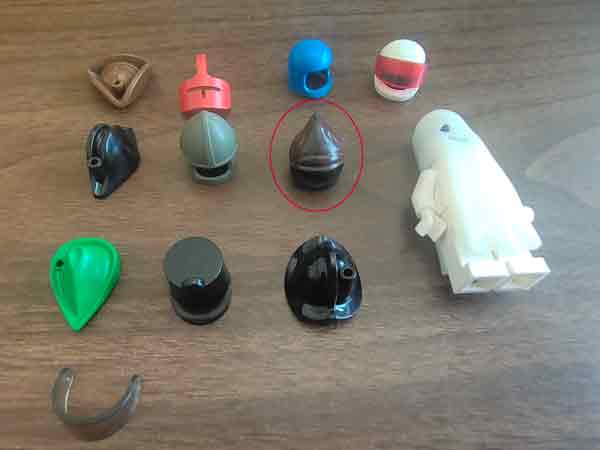
In sommige gevallen kunnen kleine spuitgietonderdelen vooral precieze detaillering vereisen zonder even strenge eisen voor dimensionale en gewichts nauwkeurigheid. Een klassiek voorbeeld zijn de helmen van Lego-speelgoed, waar de focus ligt op het repliceren van exacte uiterlijke details.
Het meten van dimensionale nauwkeurigheid in kunststofonderdelen kan uitdagend zijn vanwege de elasticiteit van het materiaal. Meestal worden hiervoor go/no-go kalibers gebruikt. Gewichtsnauwkeurigheid daarentegen is relatief eenvoudiger en sneller te meten. Het is een nuttige indicator voor de precisie van het gietproces en wordt vaak gebruikt als een belangrijke testparameter.
Eisen voor injectiegietmachines
Het is belangrijk om te erkennen dat standaard injectiegietmachines niet altijd geschikt zijn voor micro-gegoten onderdelen, vanwege twee specifieke vereisten van micro-injectiegieten.
- Kleinere schroefmaat: Micro-gegoten producten wegen slechts tienden van een gram of zelfs minder. Het gebruik van een grotere schroef betekent dat het gesmolten plastic te lang in de omgeving met hoge temperatuur van de cilinder blijft, wat mogelijk moleculaire ketenbreuk kan veroorzaken. Dit kan de eigenschappen van het materiaal negatief beïnvloeden.
- Hogere injectiedruk: Om ervoor te zorgen dat het product de matrijsholte vult en elk kenmerk repliceert, vereist micro-injectiegieten relatief hogere injectiedruk.
Machineopties gebaseerd op productiebehoeften
Afhankelijk van de orderhoeveelheid en het gewicht van de microgespoten producten die worden verwerkt, zijn er twee opties beschikbaar:
- Optie 1 – Standaard gebruiken Injectiegietmachines: Voor zeer kleine batches kunnen de kosten voor het verwisselen van schroeven of het gebruik van een gespecialiseerde machine hoger zijn. In dergelijke gevallen kan het nodig zijn om periodiek wat gesmolten plastic te verwijderen om te zorgen dat het niet te lang in de cilinder blijft. Voor grotere batches is het echter haalbaar om over te stappen op schroeven met kleinere diameters.
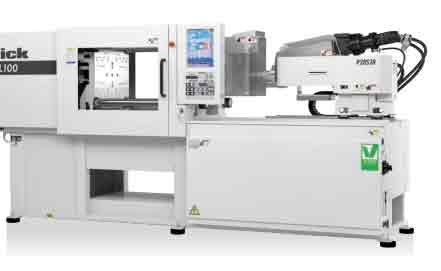
- Optie 2 – Gebruik van gespecialiseerde micro-injectiegietmachines: Bekende merken op dit gebied zijn Sodick, Fanuc, en Toyo. Deze machines hebben meestal een sluitkracht van slechts 40 ton, of zelfs zo laag als 15 ton, vergeleken met een standaard 80-ton machine. Ze bieden hogere injectiedrukken, vaak meer dan 200Mpa en soms tot 400Mpa.
Kenmerken van hoogwaardige injectiegietmachines
Deze hoogwaardige machines zijn voorzien van verschillende geavanceerde functies:
- All Electric-modus: De meeste hoogprecisie injectiegietmachines gebruiken een volledig elektrische modus, waardoor een hydraulisch systeem overbodig is en een privé-serversysteem wordt gebruikt om beweging te controleren. Dit verbetert de nauwkeurigheid en vermindert het energieverbruik.
- Schroef-plunger hybride structuur: Dit wordt door sommige machines toegepast om consistente plastificatie te garanderen, cruciaal voor het behoud van de kwaliteit van het eindproduct.
- PID (Proportioneel Integraal Differentieel) temperatuurregeling: Dit mechanisme is essentieel voor het handhaven van optimale temperaturen gedurende het injectiegietproces.
- Schroef- en moermechanisme voor matrijswerkingen: Deze machines gebruiken een schroef- en moermechanisme voor matrijsopenen, -sluiten en uitstoteruitwerping. De precisie van dit mechanisme is opmerkelijk, met een transmissienauwkeurigheid tot 0,01mm.
- Nieuw type krachtsensor: Deze technologie wordt gebruikt om de injectietegendruk nauwkeurig te controleren, waardoor stabiele dimensionale nauwkeurigheid van de gegoten onderdelen wordt gegarandeerd.
Samengevat, voor kleine batches en wanneer de precisie-eisen niet streng zijn, kunnen universele spuitgietmachines worden gebruikt, mogelijk met een kleinere schroef. Anders is het nodig te kiezen voor gespecialiseerde microgietprecisie-spuitgietmachines.
Voorzorgsmaatregelen om te overwegen in het micro-injectiegietproces
Het spuitgietproces voor micro kunststofproducten heeft duidelijke vereisten in vergelijking met gewone kunststofproducten, vooral wat betreft temperatuur, druk en inspuitsnelheid.
Temperatuur: Micro-kunststofproducten vereisen doorgaans een hogere injectietemperatuur om de vloeibaarheid van het materiaal en een volledige vulling van de matrijs te garanderen. Een nauwkeurige temperatuurregeling is cruciaal. Dit omvat het nauwkeurig aanpassen van de cilindertemperatuur, matrijstemperatuur en heteloper-temperatuur. Een dergelijke regeling is noodzakelijk om problemen zoals thermische degradatie, thermische spanning en thermische vervorming te voorkomen.
Druk: Zowel de injectiedruk als de nadruk voor micro-kunststofproducten is doorgaans hoger dan voor standaard kunststofproducten. Dit is om de verhoogde weerstand en het hoge krimppercentage in micro-matrijsholtes te overwinnen. Een hogedrukregeling is essentieel, inclusief nauwkeurig beheer van de grootte, segmentering en omschakelpunten van de injectiedruk. Een goede regeling helpt defecten zoals onvolledige vulling, bramen en krimpholtes te voorkomen, en vervorming.
Injectiesnelheid: Micro-kunststofproducten worden gewoonlijk sneller geïnjecteerd dan hun reguliere tegenhangers om een snelle vulling en gelijkmatige afkoeling te bereiken. Het regelen van de injectiesnelheid is essentieel, inclusief nauwkeurig beheer van de grootte, segmentering en omschakelpunten. Dit helpt problemen zoals straalsporen, verbrandingsplekken, vloeistrepen en laslijnen te voorkomen.
Samengevat, de spuitgietparameters voor micro kunststofproducten vereisen hoge precisie, efficiëntie en stabiliteit. Het bereiken hiervan vereist het gebruik van toegewijde precisie-spuitgietmachines en gespecialiseerde micromatrijzen. Deze gereedschappen en technieken zijn essentieel voor de succesvolle productie van hoogwaardige micro kunststofcomponenten.
Reverse engineering van kleine injectiegegoten producten
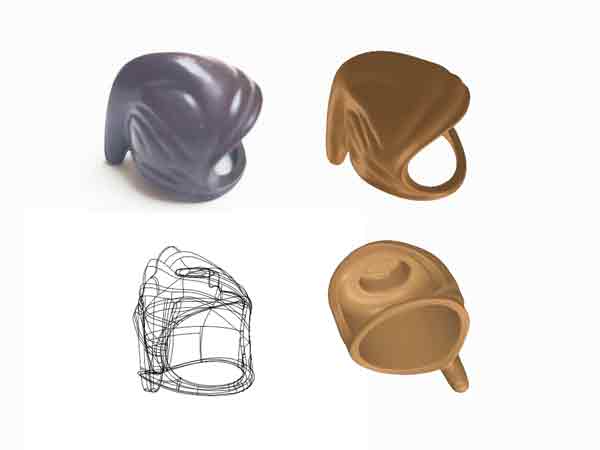
Reverse engineering van kleine kunststofproducten is een fascinerend maar uitdagend avontuur. Het is alsof je detective bent en driedimensionale tekeningen reconstrueert uit werkelijke producten. Maar hoe kleiner het product, hoe lastiger de puzzel wordt.
De drempel van scantechnologie: Stel je voor dat je een scanner gebruikt om elk detail van een product in 3D vast te leggen. Dat werkt goed voor grotere producten, toch? Maar bij kleine producten is het een ander verhaal. Scanners hebben moeite omdat ze niet genoeg detail in de kleine ruimtes tussen punten kunnen vastleggen. Het is alsof je een boek probeert te lezen waarin de helft van de letters ontbreekt – je krijgt niet het volledige beeld.
De rol van ontwerperskennis en handige hulpmiddelen: Dit is waar onze ontwerpers uitblinken. Ze duiken erin met hun kennis, schakelen over op handmatige 3D-modellering en gebruiken hulpmiddelen zoals projectoren en schuifmaten om de exacte afmetingen van belangrijke kenmerken vast te leggen. Het is een beetje ouderwets, maar het werkt.
Een avontuur uit de praktijk – LEGO-speelgoedhelmen: Laten we LEGO-speelgoedhelmen als voorbeeld nemen. Ons team ging, op basis van hun ervaring en door ideeën voor aanpassingen en verbeteringen te bundelen, aan de slag om deze kleine wonderen na te maken. Een exacte kopie krijgen is moeilijk, maar het eindresultaat? Een ontwerp dat als twee druppels water op het origineel lijkt. Deze reis laat de magische combinatie zien van techniek, handmatig vakmanschap en teamwork die nodig is om deze miniatuurmeesterwerken te reverse-engineeren.
Samenvatting
Concluderend vereist micro-injectiegieten precisie in machines, matrijzenontwerp en procescontrole, waarbij geavanceerde technologie wordt gecombineerd met vakmanschap om complexe, hoogwaardige kunststofcomponenten te creëren.