فهرست مطالب
تغییر وضعیتگزارش DFM (طراحی برای ساخت) قالبگیری تزریقی چیست؟
این DFM (طراحی برای ساخت) گزارش برای محصولات قالبگیری تزریقی یک ابزار ارزیابی دقیق طراحی شده است که به طور خاص برای ارزیابی طراحی محصولات قالبگیری تزریقی مورد استفاده قرار میگیرد. هدف اصلی این گزارش تضمین این است که طراحی محصول نه تنها برای فرآیند قالبگیری تزریقی مناسب باشد، بلکه برای کاهش هزینهها و پیچیدگیهای تولید بهینه شده باشد.
به عنوان پلی بین مشتریان پروژه و سازندگان قالب, ، ارتباط را به طور مؤثر تسهیل میکند و از این طریق تبدیل مفاهیم طراحی به تصاویر،, در نتیجه کیفیت محصول و بهرهوری تولید را افزایش میدهد. به طور خلاصه، گزارش DFM یک ابزار تحلیلی است که هدف آن تضمین کارایی و امکانسنجی طراحی محصولات قالبگیری تزریقی است.
علاوه بر این، برای کاربردهایی با الزامات بالاتر، تحلیل جریان قالب مرحلهای حیاتی دیگر محسوب میشود. اگرچه اغلب بخشی از تحلیل DFM در نظر گرفته میشود، اما همیشه ضروری نیست. تحلیل جریان قالب به طراحان کمک میکند تا رفتار مواد درون قالب را درک کنند و هم طراحی و هم فرآیند تولید را بهینهسازی کنند.
در این مقاله، مفهوم و اهمیت گزارش DFM را به شیوهای واضح و مختصر معرفی میکنیم و با مثالهای مشخصی تکمیل میکنیم. هدف ما نشان دادن این است که چگونه یک گزارش DFM میتواند به دستیابی به تطابق بهینه بین طراحی و تولید کمک کند که منجر به بهبود کارایی، کاهش هزینهها و ارتقای عملکرد محصول میشود.
نقش گزارش DFM قالبگیری تزریقی
گزارش DFM (طراحی برای ساخت) برای محصولات تزریق پلاستیک نقش حیاتی در فرآیند توسعه و تولید محصول ایفا میکند. عملکردهای اصلی آن را میتوان به شرح زیر خلاصه کرد:
تأیید و بهینهسازی طراحی محصول: گزارش DFM امکانسنجی یک طرح را در فرآیند تولید تحلیل میکند و تضمین میکند که طراحی محصولات الزامات تولید را برآورده میسازد. همچنین زمینههای بالقوه بهینهسازی در طراحی محصول را بررسی میکند و کیفیت و یکنواختی محصول نهایی را به طور قابل توجهی افزایش میدهد.
بهینهسازی طرحهای طراحی قالب: تحلیل DFM گزینههای مختلف طراحی قالب را بررسی میکند تا اطمینان حاصل شود که بهترین انتخاب از نظر کیفیت و بهرهوری هزینه انجام میشود.
کوتاه کردن چرخه توسعه محصول: تحلیل DFM به شناسایی مشکلات طراحی قبل از تولید کمک میکند و از طراحی مجدد و دوبارهکاری زمانبر در مرحله تولید جلوگیری میکند، در نتیجه زمان عرضه محصول به بازار را تسریع میبخشد.
افزایش همکاری بین طراحی و تولید: گزارش DFM ارتباط و همکاری بین طراحان و تیمهای تولید را تقویت میکند و به هر دو طرف کمک میکند تا نیازها و محدودیتهای یکدیگر را بهتر درک کنند و به بهترین راهحل طراحی دست یابند.
ارزیابی صلاحیت سازندگان قالب: هر سازنده قالب با مشکلات و خطرات بالقوه در تولید محصول و قالب آشنا نیست و برخی ممکن است در تهیه گزارشهای DFM مهارت نداشته باشند. کیفیت گزارشهای DFM آنها میتواند سطوح مختلفی از تخصص و مهارت را نشان دهد. بنابراین، این یک روش مناسب برای ارزیابی تواناییهای سازندگان قالب است.
محتویات معمول گزارش DFM
یک گزارش استاندارد DFM (طراحی برای قابلیت ساخت) برای محصولات تزریق پلاستیک معمولاً شامل عناصر زیر است:
در بخشهای بعدی، هر یک از این عناصر را با جزئیات شرح میدهیم و با مثالهای عملی تکمیل میکنیم تا کاربرد و اهمیت آنها در طراحی محصولات تزریق پلاستیک را نشان دهیم. این رویکرد به خوانندگان درک عمیقتری از ارزش گزارش DFM و نحوه استفاده از این تحلیلها برای بهبود کارایی طراحی محصول و فرآیند تولید ارائه میدهد.
نوع و مکانهای گیت
این بخش روشن میکند مسیرها و مکانهایی که مواد از طریق آنها وارد قالب میشود, ، نقش کلیدی در کیفیت کلی و اثر قالبگیری محصولات قالبگیری تزریقی ایفا میکند.
طراحی صحیح گیت برای اجتناب از عیوب رایج مانند اعوجاج، خطوط جوش و آثار گیت.
توجه:
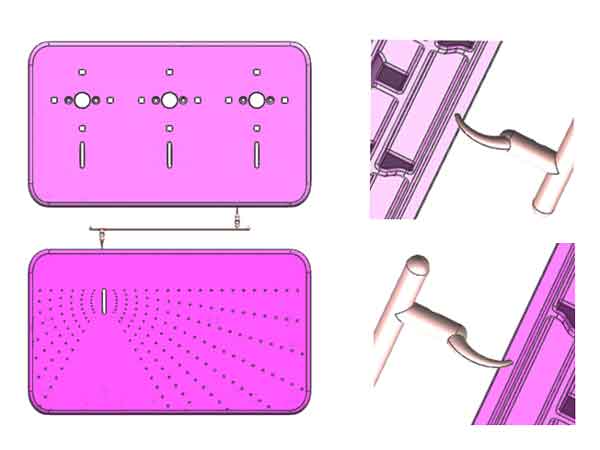
- در این مورد، ما گیت را در کنار قالب نزدیک به یک گوشه قرار دادیم، نه در وسط. این قرارگیری به طور قابل توجهی تاب برداشتن قطعه را کاهش میدهد، زیرا گیتهای مرکزی تمایل دارند تاب برداشتن در هر دو طرف ایجاد کنند و بر صافی تأثیر بگذارند.
- علاوه بر این، ما از گیت موزی استفاده کردیم و جای گیت را روی سطح زیرین قرار دادیم، که آن را در حین مونتاژ پنهان میکند و نیاز به پیرایش دستی را کاهش میدهد. این رویکرد طراحی هم زیبایی محصول و هم کارایی ساخت را در نظر میگیرد.
دلیل انتخاب گیت موزی
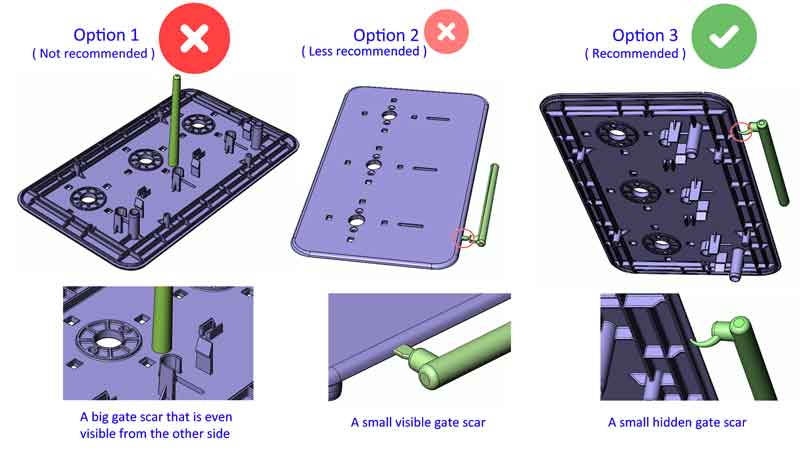
برای توضیح بیشتر اینکه چرا گزینه گیت موزی انتخاب شده است، بیایید مقایسه سه گزینه طراحی قالبگیری تزریقی را که در شکل زیر نشان داده شده است بررسی کنیم:
توجه:
گزینه ۱ – گزینه گیت مستقیم/گیت اسپرو: این نوع طراحی پایه یک اشکال قابل توجه دارد: یک جای زخم گیت بزرگ در مرکز محصول بر جای میگذارد که حتی ممکن است از طرف دیگر قابل مشاهده باشد، که معمولاً به آن “سرخ شدن گیت“ میگویند. به دلیل این مشکل زیباییشناسی، این گزینه به طور کلی توصیه نمیشود مگر اینکه محصول هیچ الزام ظاهری نداشته باشد.
گزینه ۲ – گزینه گیت کناری/گیت لبهای: این طراحی عملیتر است اما همچنان معایبی دارد. اگرچه جای زخمهای گیت کوچکتر از آنهایی هستند که گیت مستقیم بر جای میگذارد، جای زخمهای کوچک روی لبههای محصول باقی میماند. اینها ممکن است پس از مونتاژ قابل مشاهده باشند و این طراحی را کمتر از ایدهآل میکنند.
گزینه ۳ – گزینه گیت موزی: این طراحی به طور مؤثر جای زخمهای گیت را پس از مونتاژ پنهان میکند و بنابراین به طور کلی رویکرد توصیهشده است. با این حال، توجه به این نکته مهم است که شکستن گیت و بیرون انداختن قطعه با گیت موزی میتواند تا حدودی چالشبرانگیز باشد و همچنین مقاومت جریان بالاتری ایجاد میکند.
با توجه به اینکه راهگاه اصلی در مرکز قالب قرار دارد،, گزینه ۲ و گزینه ۳ به طور کلی مناسبتر برای چیدمان دو حفرهای برای جلوگیری از اجرای بسیار طولانی. با این حال، برای محصولات بزرگتر که تنظیم تکحفرهای برای صرفهجویی در هزینهها ترجیح داده میشود، ممکن است یک سیستم راهگاه داغ برای حل مشکل اجرای طولانی ناشی از قرار گرفتن گیت در یک طرف محصول ضروری باشد.
نوع و موقعیت پینهای اِجکتور
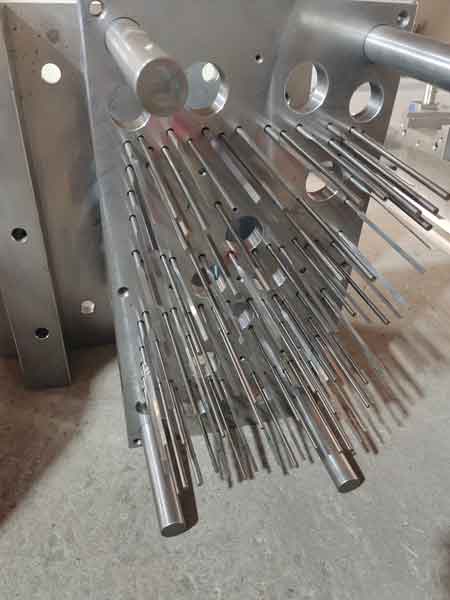
پینهای اِجکتور نقش حیاتی در آزادسازی روان محصول قالبگیری شده از قالب دارند. انتخاب نوع و موقعیت دقیق آنها تأثیر قابل توجهی بر یکپارچگی و کیفیت سطح محصول میگذارد.
- یک ملاحظه کلیدی در مرحله طراحی این است که آیا علائم پین بیرونانداز روی سطح محصول قابل قبول هستند یا خیر.
- اطمینان از اینکه محصول میتواند به راحتی از قالب بیرون انداخته شود ضروری است. بدون ایجاد هرگونه سفیدشدگی ناخوشایند از نظر زیبایی در نشانههای پین اکستر یا سایر اشکال آسیب.
پیکربندی صحیح پینهای بیرونانداز برای حفظ یکپارچگی و ظاهر محصول در طول فرآیند باز کردن قالب حیاتی است.
توجه:
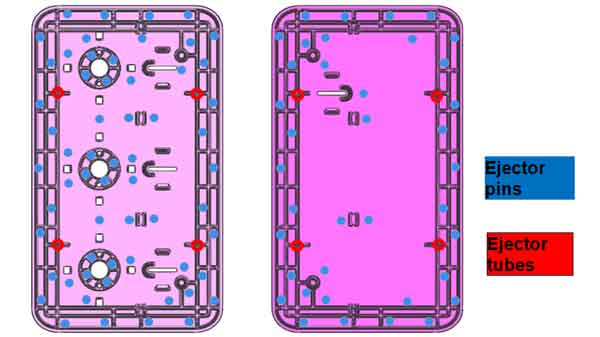
- از آنجا که رابها و باسها (هر ویژگی با دیوارههای عمودی) مقاومت اکستر ایجاد میکنند، پینهای اکستر نزدیک به این ویژگیها طراحی میشوند تا مقاومت را متعادل کنند. این کار از اعوجاج سطح جلوگیری میکند (و آنها را صاف نگه میدارد).
- هرچه قطعه رابهای بیشتری داشته باشد، پینهای اکستر بیشتری باید تخصیص داده شوند تا نیروی مقاومت راب متعادل شود.
- لولههای اکستر (مشابه پینهای اکستر اما توخالی در داخل) روی باسهای دارای سوراخ قرار خواهند گرفت.
جایگذاری خط جدایش
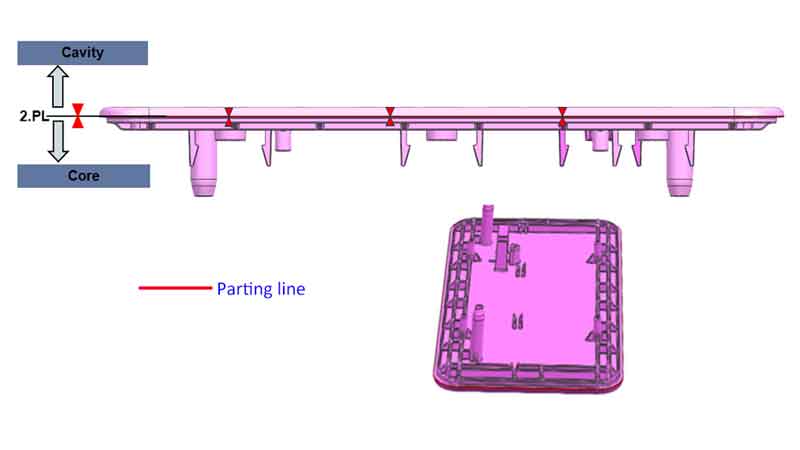
خط جدایش، به عنوان یک نقطه اتصال حیاتی که نیمههای قالب تزریق به هم میرسند، عمدتاً بر ظاهر محصول تأثیر میگذارد، به ویژه از طریق تشکیل بالقوه علائم خط. با استفاده طولانیمدت و سایش قالب، این علائم خط ممکن است برجستهتر شوند. بنابراین، توصیه میشود خط جدایش را قرار دهید در مناطقی که دارای حداقل تأثیر بر ظاهر محصول.
علاوه بر این، از آنجا که خط جدایش محل بسته شدن قالب است، میتواند بر دقت ابعاد محصول نیز تأثیر بگذارد. تأثیرات خاص بر دقت ابعادی را میتوان تحت بخش ابعاد نوع A در دستورالعملهای تلرانس قالبگیری تزریقی یافت.
مثال 1
توجه:
برای قطعاتی مانند این پنل، انتخاب موقعیت خط جدایش نسبتاً ساده و مستقیم است. انتخاب موقعیتی روی یک سطح صاف پلکانی به جلوگیری از ایجاد خطوط ناشی از جدایش کمک میکند و همچنین کمتر در معرض سایش قالب قرار میگیرد.
مثال 2
توجه:
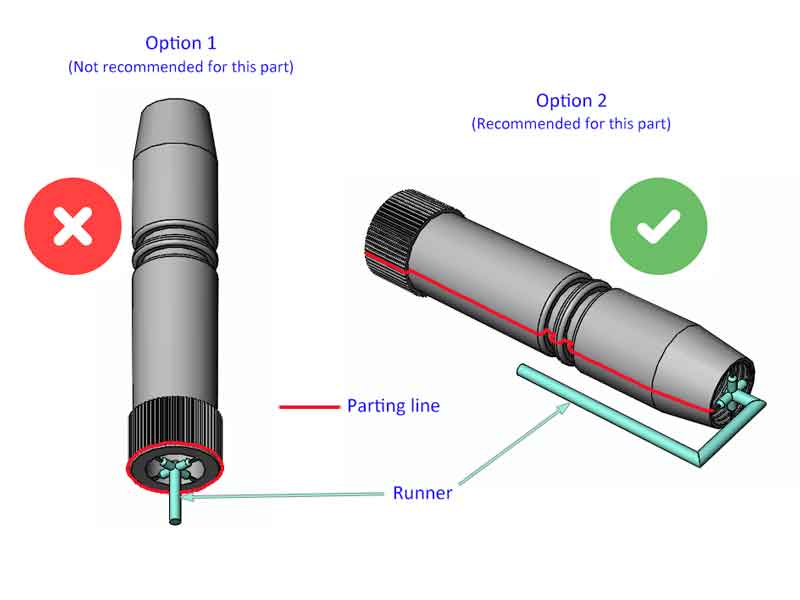
برای این قطعه، طراحی خط جدایش تا حدودی پیچیده است. معمولاً برای قطعات پلاستیکی لولهای، روش استاندارد (گزینه ۱) خط جدایش را در یک سطح انتهایی قرار میدهد. با این حال، با توجه به طول این قطعه (که نیاز به قالب بسیار بلندی دارد) و نیاز به حفظ زاویه رهاسازی حداقلی یا صفر در قطر خارجی (چون زاویه رهاسازی به طور محسوسی اندازه یک انتها را تغییر میدهد)، قرار دادن آن به صورت افقی در قالب گزینه مناسبتری میشود، بنابراین گزینه ۲ ترجیح داده میشود.
برای جلوگیری از بیضی شدن یا خم شدن لوله، یک گیت پرهای بر روی سطح انتهایی طراحی شده است. یک عیب گزینه ۲، راهگاه (runner) طولانیتر است که منجر به هدر رفتن مواد و احتمال تشکیل گلولههای سرد (cold slugs) میشود. برای کاهش این مشکل، اتخاذ طراحی راهگاه گرم (hot runner) میتواند راهحل مفیدی باشد و مشکلات مرتبط با راهگاه طولانیتر را جبران کند.
جایگذاری لیفترها و اسلایدرها
در برخورد با قطعات پلاستیکی دارای زیربرش، استفاده از مکانیسمهای لغزش جانبی مانند لیفترها و اسلایدرها ضروری است. موقعیت آنها باید به طور خاص در گزارش DFM برجسته شود.
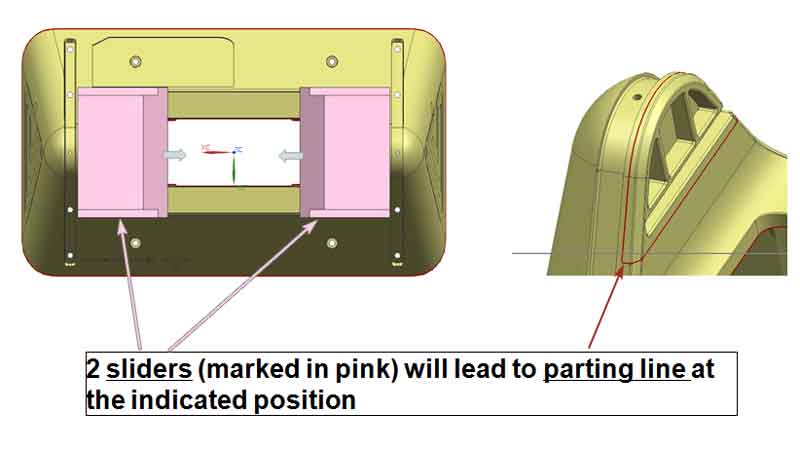
مشابه خط جدایش، لیفترها و اسلایدرها به عنوان اجزای متحرک میتوانند خطوطی روی محصول ایجاد کنند. اطمینان از قابل قبول بودن قرارگیری آنها از نظر ظاهر و عملکرد محصول بسیار مهم است.
علاوه بر این، این اجزا همچنین میتوانند بر دقت ابعادی قطعات تأثیر بگذارند، تأثیری مشابه خط جدایش.
توجه:
از مثال در تصویر بالا، به وضوح مشخص است که خطوط ایجاد شده توسط اسلایدر در کجا ظاهر خواهند شد. با این حال، این خطوط میتوانند بسیار ظریف و به سختی قابل مشاهده باشند.
با این حال، اگر محصول به مقدار زیاد تولید شود، سایش قالب به تدریج این خطوط را برجستهتر میکند. بنابراین، این موضوع باید در نظر گرفته شود.
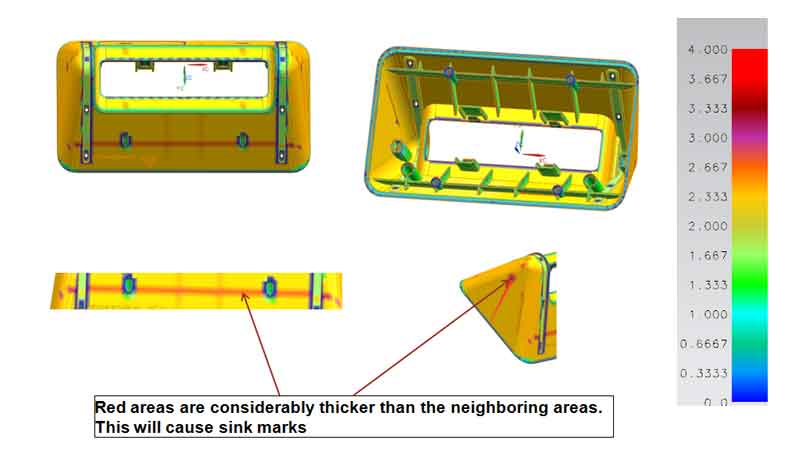
تحلیل ضخامت دیوار و دندهها
ضخامت دیوارهها و رگهها تأثیر قابل توجهی بر محصولات تزریق پلاستیک دارند:
- ضخامت دیواره ناهموار یا نامناسب میتواند منجر به مسائلی مانند تاب برداشتن، انقباض ناهموار یا تمرکز تنش در فرآیند ساخت شود.
- ضخامت دیواره مناسب برای اطمینان از استحکام ساختاری محصول حیاتی است و همچنین جریان یکنواخت مواد و خنکشدن درون قالب را تضمین میکند، در نتیجه از عیوب جلوگیری میکند.
- طراحی ضخامت راب باید با ضخامت دیواره اصلی هماهنگ باشد تا استحکام و پایداری کلی محصول حفظ شود و همچنین استفاده از مواد و کارایی تولید بهینه شود.
توجه:
همانطور که در این مثال نشان داده شده است، از آنجا که رگهها روی یک سطح شیبدار قرار دارند، به طور اجتنابناپذیری منجر به این میشود که برخی نواحی دیوارههای ضخیمتری نسبت به دیگران داشته باشند. این ضخامت ناهموار تمایل به تشکیل فرورفتگی در این نواحی دارد.
اگرچه میتوان با افزایش فشار تزریق و زمان نگهداری در حین تولید این امر را جبران کرد، اما همانطور که در تولیدات بعدی تأیید شد، مقداری فرورفتگی (sink mark) باقی میماند.
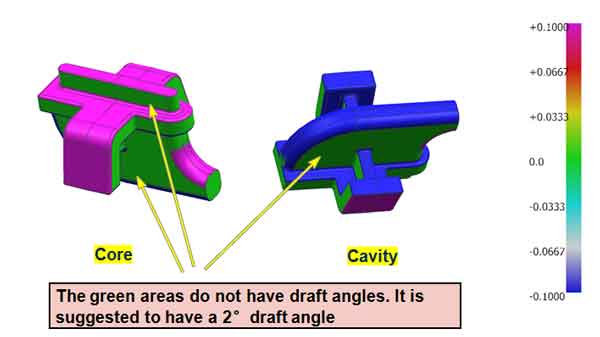
تحلیل زوایای پیشنویس
زاویه جدایش یک جنبه حیاتی در طراحی محصولات قالبگیری تزریقی است که عمدتاً بر فرآیند جدایش قالب تأثیر میگذارد. یک زاویه جدایش مناسب تضمین میکند که محصول پس از تولید بهطور یکنواخت و کامل از قالب جدا شود و آسیب سطحی یا تغییر شکل به حداقل برسد.
اگر زاویه جدایش به درستی تنظیم نشود، ممکن است باعث چسبیدن محصول به قالب در هنگام خروج شود که دشواری تولید و خطر آسیب را افزایش میدهد. بنابراین، طراحی زاویه جدایش صحیح برای تضمین کیفیت محصول و بهبود کارایی تولید حیاتی است.
بیشتر نرمافزارهای طراحی مدرن دارای ویژگیهای تحلیل زاویه جدایش هستند که میتوانند زوایای جدایش مناطق مختلف را با استفاده از رنگها و اعداد برای تجسم آسان نمایش دهند.
توجه:
از مثال نشاندادهشده در تصویر، مشخص است که اگر بخش سبز (قسمت بدون زاویه جدایش) ارتفاع مشخصی داشته باشد، افزودن زاویه جدایش به آن ضروری است. اما اگر ارتفاع بخش سبز بسیار کم باشد، میتوان آن را نادیده گرفت.
بهینهسازی ممکن برای طراحی قطعه
در پایان گزارش DFM، بر اساس تحلیلهای قبلی، پیشنهادهای بهبود متمرکز برای طراحی محصول ارائه میشود، به ویژه در مورد تنظیمات ضخامت دیواره و زوایای جدایش.
علاوه بر این، کاربران محصول موظفند امکانسنجی طراحی گیت، چیدمان پینهای خروج و تنظیمات خط جدایش را بر اساس پیشنهادهای طراحی قالب ذکر شده در گزارش ارزیابی کنند. این فرآیند هدف دارد تا اطمینان حاصل کند که طراحی کلی الزامات تولید و استانداردهای کیفیت را برآورده میکند و جریان کاری تولید مؤثر و کارآمد را تسهیل میکند.
تحلیل جریان قالب (MFA)
تحلیل جریان قالب یک ابزار حیاتی برای شبیهسازی و بهینهسازی فرآیند قالبگیری تزریقی پلاستیک است. با مدلسازی جریان، خنکسازی و انجماد پلاستیک درون قالب، به شناسایی مسائل بالقوه تولید مانند تلههای هوا، تاب برداشتن، تمرکز تنش یا پر نشدن کافی کمک میکند.
این تحلیل امکان بهینهسازی طراحی قالب و پارامترهای تزریق را قبل از تولید واقعی فراهم میکند و کیفیت محصول را تضمین کرده و کارایی تولید را افزایش میدهد. تحلیل جریان قالب برای کاهش تعداد آزمایشها، کوتاه کردن چرخههای توسعه محصول و کاهش هزینههای تولید اهمیت دارد.
با این حال، تحلیل جریان در قالب (mold flow analysis) نیز شامل هزینههای اضافی است. برای همه محصولات، به ویژه آنهایی که ساختار سادهتری دارند، ضروری نیست. تصمیم به انجام تحلیل جریان در قالب باید بر اساس شرایط خاص، با در نظر گرفتن پیچیدگی محصول، مقیاس تولید و صرفه اقتصادی اتخاذ شود.
به طور کلی، یک گزارش تحلیل جریان قالب شامل محتویات زیر است:
در ادامه، محتوای گزارش مربوط به عیوب بالقوه قالبگیری تزریقی که ممکن است در قطعات رخ دهد را توضیح خواهیم داد.
اطلاعات عمومی قطعه (وزن و اندازه قطعه، ماده مورد استفاده با گرید مشخص).
فرآوری توصیه شده (پارامترهای قالبگیری، مانند فشار، دما و غیره)
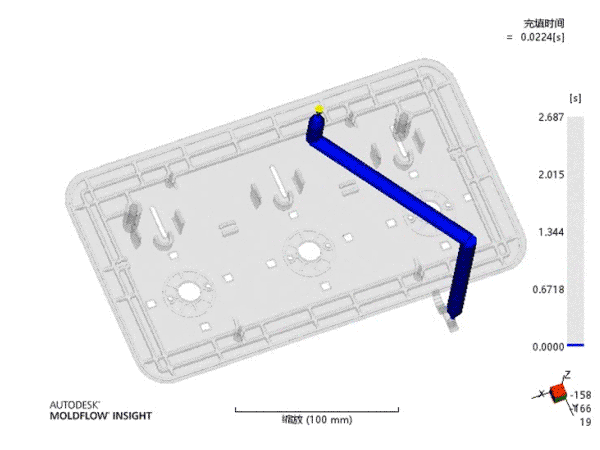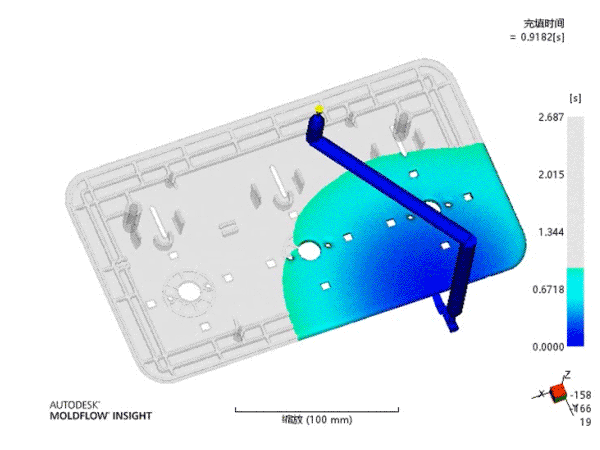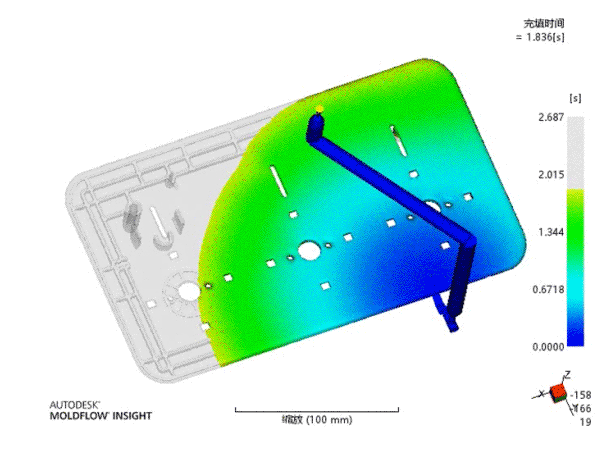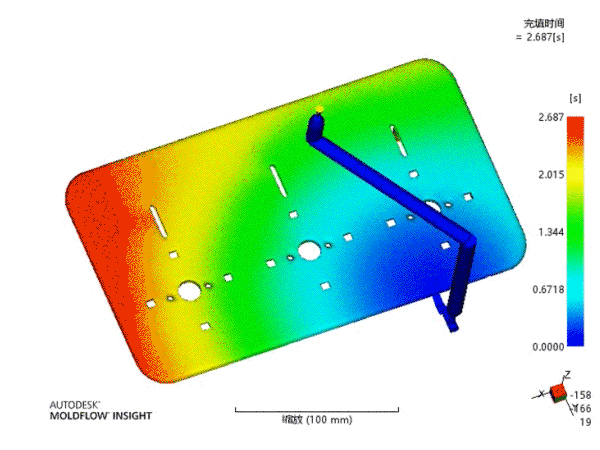
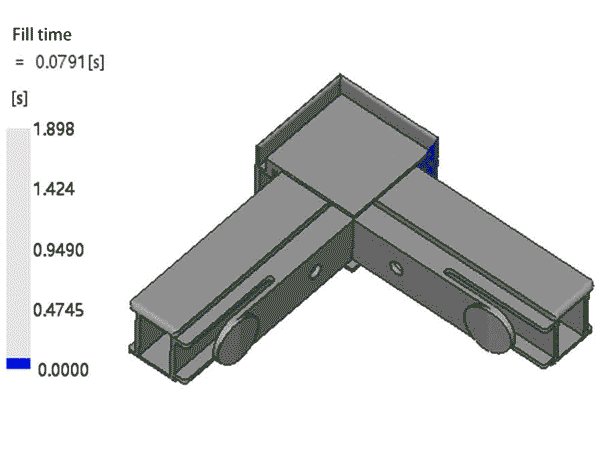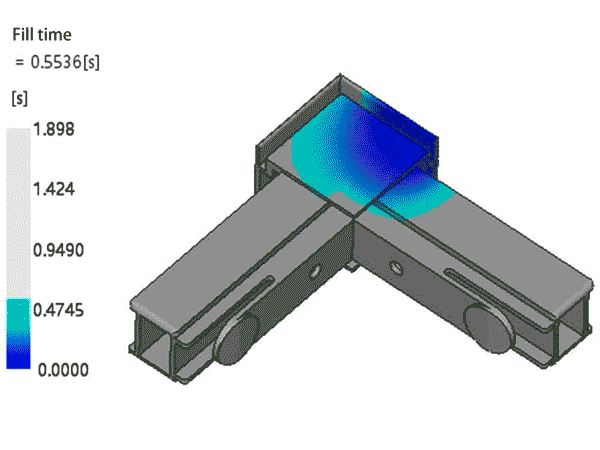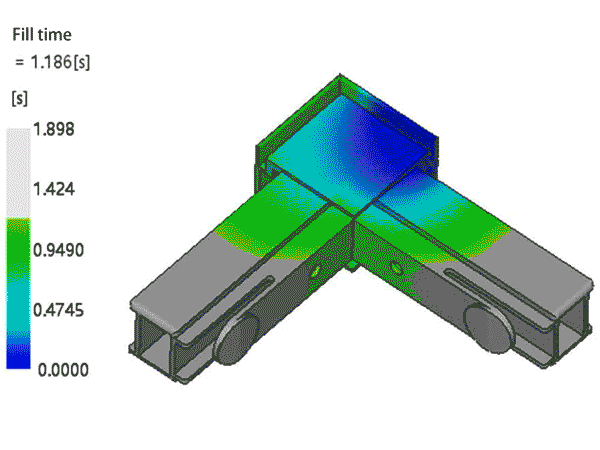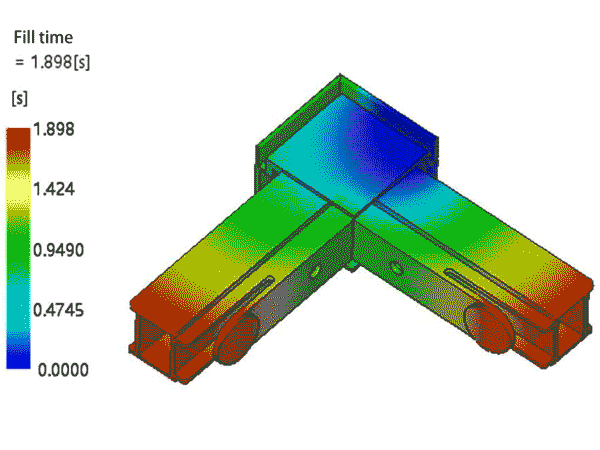
زمان پر شدن (این شامل انیمیشنی از فرآیند پر شدن خواهد بود).
خطوط تراز پر شدن (شبیه یک نقشه توپوگرافی است).
فشار در نقطه تغییر V/P (به معنای تغییر از کنترل حجم به کنترل فشار).
فشار در پایان پر شدن.
دمای جبهه جریان.
دمای توده در پایان پر شدن.
نیروی بستن قالب (این نشاندهنده تناژ دستگاه تزریق مورد استفاده است).
تلههای هوا (تمایل به حباب هوا).
خطوط جوش.

انقباض حجمی در زمان بیروناندازی.
شاخص فرورفتگی (تمایل به ایجاد فرورفتگی).
دمای قطعه در پایان خنککاری.
انحراف (تمایل به پیچیدگی، خمش و اعوجاج).
نتیجهگیریها و پیشنهادها.
تلههای هوا
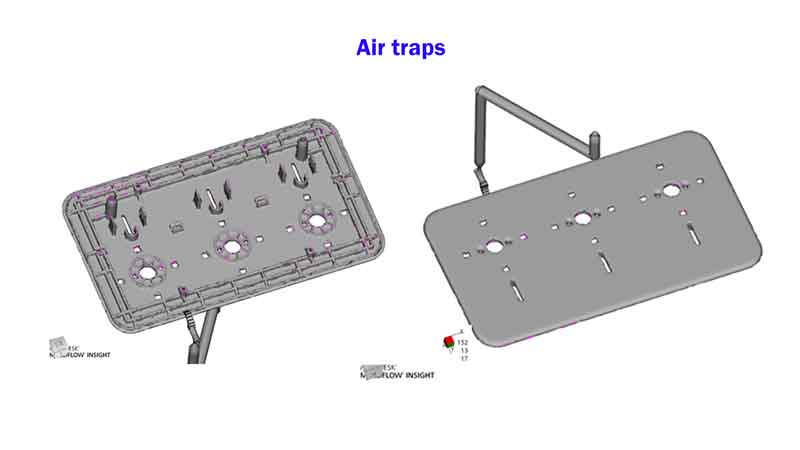
تله هوا به مناطقی درون قالب اشاره دارد که هوا در طول فرآیند قالبگیری تزریقی به دام میافتد. این به دام افتادن میتواند منجر به عیوب در محصول نهایی مانند حفرهها یا پر نشدن کامل شود، زیرا هوای به دام افتاده از اشغال کامل حفره توسط ماده پلاستیکی جلوگیری میکند.
توجه:
در این مثال، میبینیم که این قطعه تمایل کمی برای تلههای هوا دارد، که به معنای مناسب بودن آن برای تولید است.
خطوط جوش
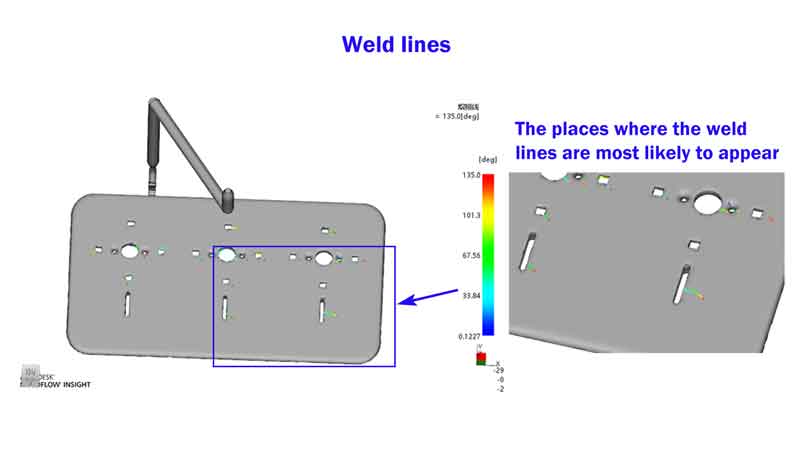
خط جوش (Weld Line) نشاندهنده مکانهای بالقوه در قطعه قالبگیری شده است که ممکن است دو یا چند جبهه جریان پلاستیک مذاب به هم برسند. این همگرایی میتواند یک خط یا درز ایجاد کند, که به عنوان خط جوش شناخته میشود و ممکن است ضعیفتر و از نظر زیباییشناسی کمتر از مواد اطراف باشد و به طور بالقوه بر یکپارچگی ساختاری و ظاهر قطعه تأثیر بگذارد.
توجه:
این قطعه تمایل متوسطی به تشکیل خطوط جوش دارد. اگر رنگ و براقیت ماده به درستی انتخاب نشود، خطوط ذوب قابل مشاهده بر روی سطح ظاهر میشوند.
شاخص فرورفتگی
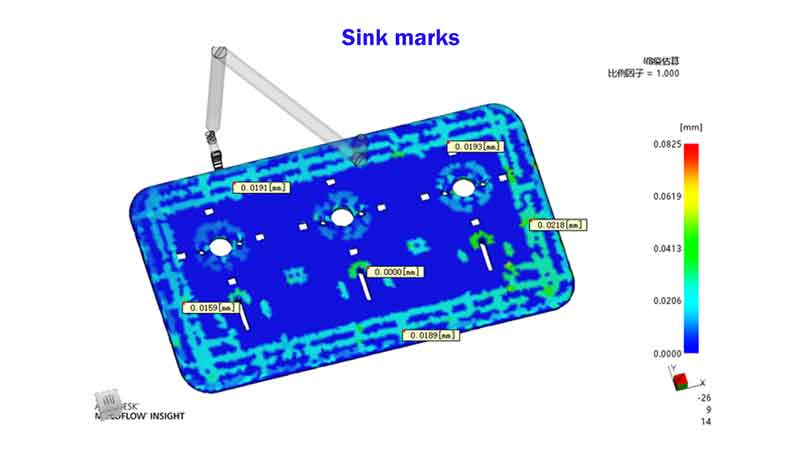
شاخص فرورفتگی در گزارش احتمال تشکیل فرورفتگیها روی یک قطعه قالبگیری شده را کمّی میکند. این فرورفتگیها معمولاً در مناطق ضخیمتر رخ میدهند که ماده در هنگام خنکشدن منقبض میشود و منجر به فرورفتگیها یا فرورفتگیهای سطحی میشود.
توجه:
بر اساس مثال نشان داده شده در تصویر، مقدار فرورفتگی پیشبینی شده ≤0.0218mm است. این نشان میدهد که ضخامت دیواره و ریب به خوبی طراحی شده است و فرورفتگیها در محدوده قابل قبول قرار دارند.
علاوه بر این، برای ظاهری جذاب، مقادیر فرورفتگی توصیهشده برای انواع مختلف پرداخت سطح به شرح زیر است:
- برای سطح بافتدار: ≤0.10 میلیمتر
- برای سطح رنگشده: ≤0.05 میلیمتر
- برای سطح آبکاریشده: ≤0.03 میلیمتر
انحراف
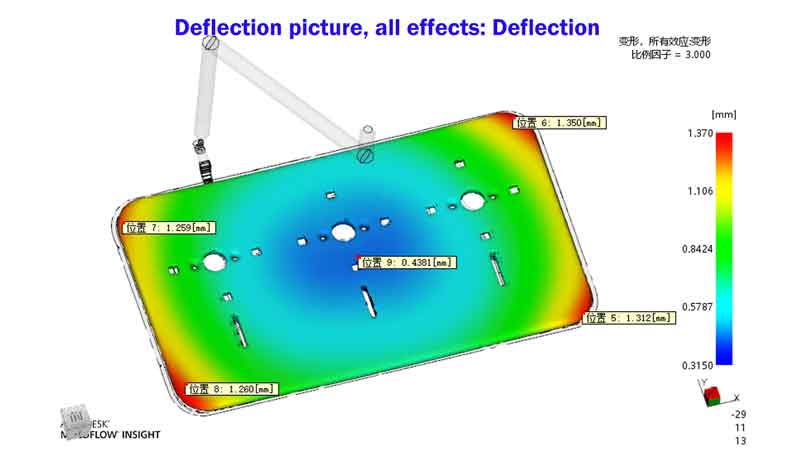
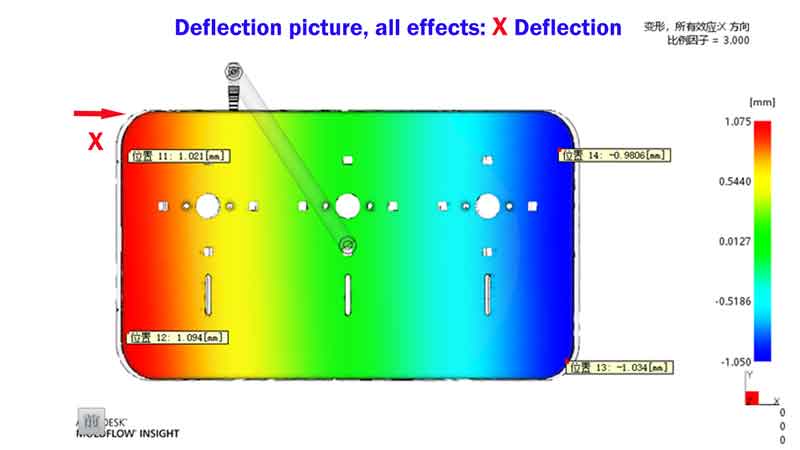
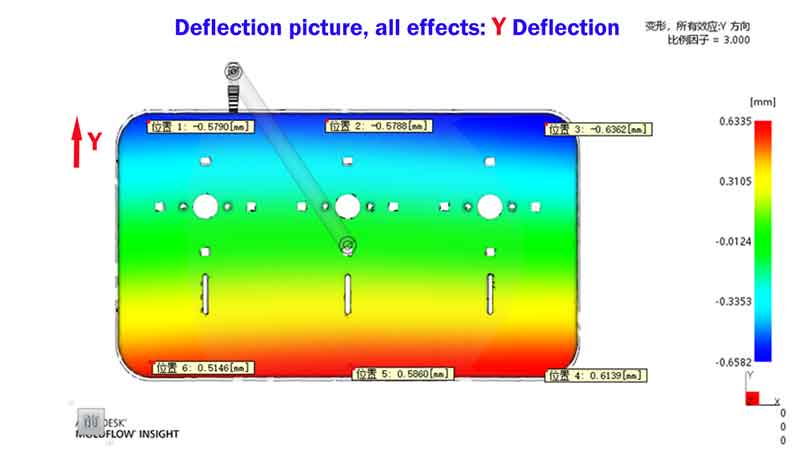
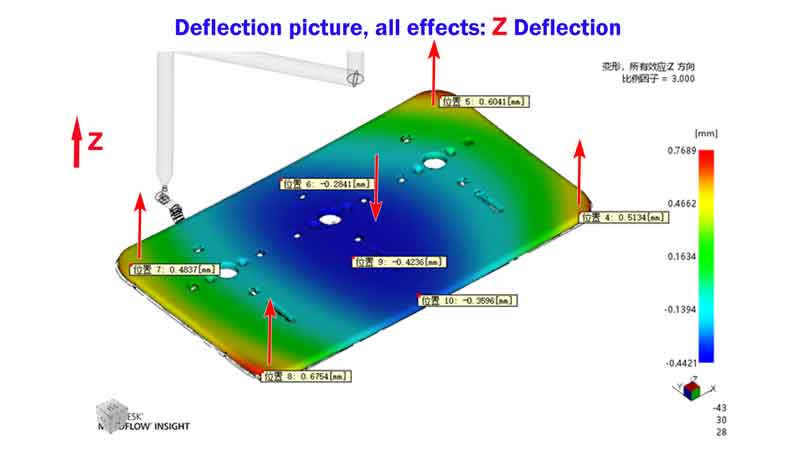
انحراف به احتمال تاب برداشتن یا خم شدن قطعه قالبگیریشده اشاره دارد. این پیشبینی میکند که یک قطعه تا چه حد ممکن است تغییر شکل دهد، که معمولاً به دلیل خنکشدن ناهموار، انقباض مواد یا تنشهای داخلی در فرآیند قالبگیری رخ میدهد.


توجه:
در این مثال، تمرکز باید بر روی انحراف در جهت Z باشد که به تغییر شکل تاب برداشتن قطعه اشاره دارد. با این حال، بر اساس تجربه، چنین تاب برداشتن پانل را میتوان با افزایش فشار و زمان پکینگ به حداقل رساند، موضوعی که در اجراهای تولیدی بعدی تأیید شد.
توجه به این نکته مهم است که بسیاری از نرمافزارهای تحلیل جریان در قالب همیشه در پیشبینی میزان اعوجاج قطعه دقیق نیستند. تکیه بر تجربه همچنان برای تحلیل مؤثر حیاتی است.
نقشه قالب
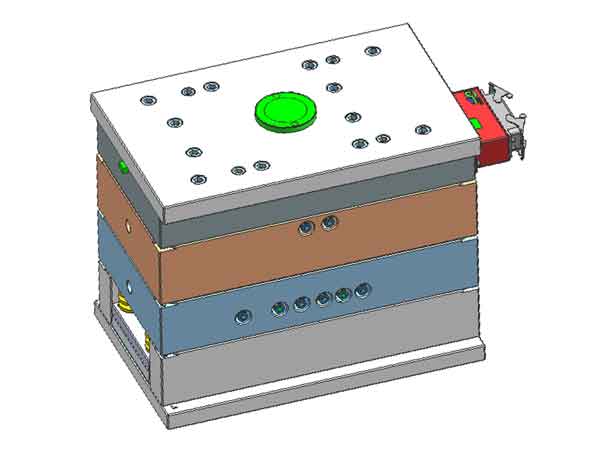
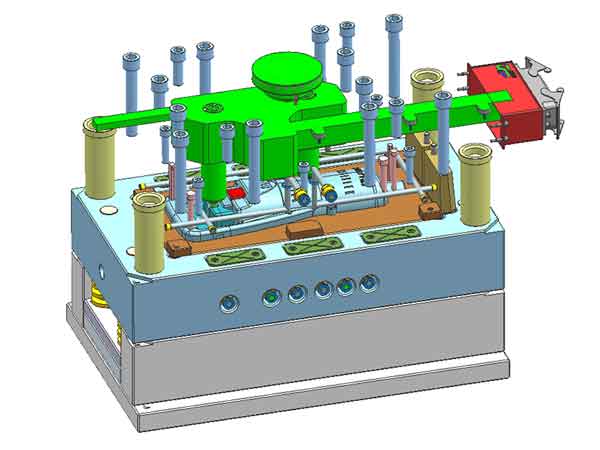
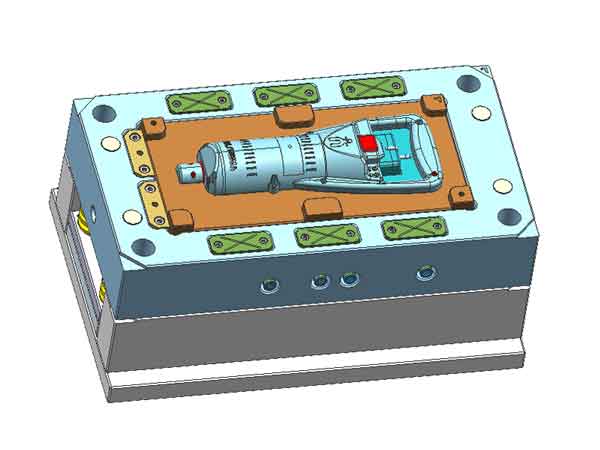
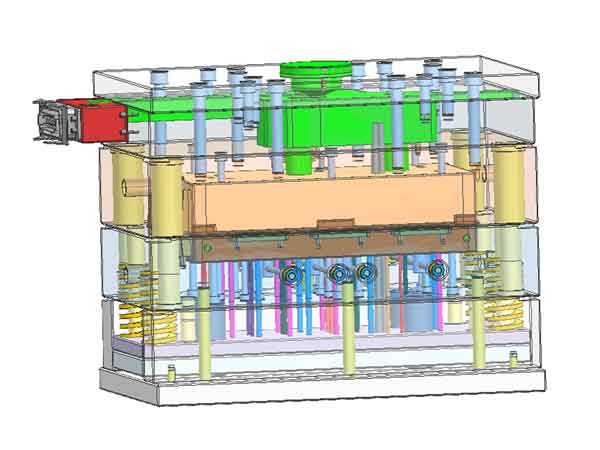
لطفاً توجه داشته باشید که هدف DFM پرداختن به جزئیات پیچیده قالب نیست، بلکه ارائه مختصر و مفید مهمترین اطلاعات است. این رویکرد به شما کمک میکند تا بر جنبههای کلیدی تمرکز کنید و همچنین در تهیه گزارش زمان صرفهجویی کنید.
برای مشاهده جامع قالب، توصیه میشود نقشه قالب را درخواست کنید.
نقشه قالب به ویژه برای هرگونه نیاز تعمیر آتی ارزشمند است. این نقشه شامل تمام دادههای ابعادی لازم برای ماشینکاری CNC اجزای قالب است.


نتیجهگیری
در نتیجه، از طریق مراحل تحلیلی که در بالا شرح داده شد، میتوان تا حد زیادی خطرات بالقوه را پیشبینی کرد، که امکان شناسایی و بهبود مسائل موجود را فراهم میکند. این فرآیند همچنین امکان ایجاد یک طرح طراحی پایه قبل از تولید را میدهد و کارهای بعدی را منظمتر و سیستماتیکتر میسازد.
با این حال، مهم است که توجه داشته باشید که تحلیل از نرمافزار طراحی سهبعدی کاملاً دقیق نیست، اما با این وجود ارزش مرجع قابل توجهی ارائه میدهد.