جدول المحتويات
تبديلما هو تقرير التصميم للتصنيع في حقن القوالب؟
إن DFM (التصميم من أجل التصنيع) تقرير منتجات القولبة بالحقن هو أداة تقييم مصممة بعناية، مخصصة تحديداً لتقييم تصميم منتجات القولبة بالحقن. الهدف الأساسي من هذا التقرير هو ضمان أن تصميم المنتج ليس مناسباً لعملية القولبة بالحقن فحسب، بل أيضاً مُحسَّناً لتقليل تكاليف وتعقيدات التصنيع.
بمثابة جسر بين عملاء المشروع ومصنّعي القوالب, ، فإنه يسهّل التواصل بفعالية من خلال تحويل مفاهيم التصميم إلى صور،, وبذلك يعزز جودة المنتج وكفاءة الإنتاج. باختصار، تقرير DFM هو أداة تحليلية تهدف إلى ضمان كفاءة وجدوى تصاميم المنتجات المصبوبة بالحقن.
بالإضافة إلى ذلك، بالنسبة للتطبيقات ذات المتطلبات الأعلى، يمثل تحليل تدفق القالب خطوة حاسمة أخرى. بينما يُعتبر غالبًا جزءًا من تحليل قابلية التصنيع، إلا أنه ليس ضروريًا دائمًا. يساعد تحليل تدفق القالب المصممين على فهم سلوك المواد داخل القالب، مما يحسن كلًا من التصميم وعملية الإنتاج.
في هذه المقالة، سنقدم مفهوم وأهمية تقرير قابلية التصنيع بطريقة واضحة وموجزة، مدعومة بأمثلة محددة. هدفنا هو إظهار كيف يمكن لتقرير قابلية التصنيع المساعدة في تحقيق التوافق الأمثل بين التصميم والإنتاج، مما يؤدي إلى تحسين الكفاءة، وتقليل التكاليف، وتعزيز أداء المنتج.
دور تقرير التصميم للتصنيع في حقن القوالب
يؤدي تقرير قابلية التصنيع للمنتجات المصنوعة بالقولبة بالحقن دورًا حاسمًا في عملية تطوير المنتج والتصنيع. يمكن تلخيص وظائفه الرئيسية على النحو التالي:
تأكيد وتحسين تصميم المنتج: يحلل تقرير DFM جدوى التصميم في عملية التصنيع، مما يضمن أن تصاميم المنتجات تلبي متطلبات التصنيع. كما يستكشف المجالات المحتملة للتحسين في تصميم المنتج، مما يعزز بشكل كبير جودة المنتج النهائي واتساقه.
تحسين خطط تصميم القوالب: يفحص تحليل DFM خيارات تصميم القوالب المختلفة لضمان اتخاذ الخيار الأفضل من حيث الجودة وكفاءة التكلفة.
تقصير دورة تطوير المنتج: يساعد تحليل DFM في تحديد مشكلات التصميم قبل الإنتاج، مما يتجنب إعادة التصميم وإعادة العمل المستهلكة للوقت خلال مرحلة الإنتاج، وبالتالي يسرّع وصول المنتج إلى السوق.
تعزيز التعاون بين التصميم والإنتاج: يعزز تقرير DFM التواصل والتعاون بين المصممين وفرق الإنتاج، مما يساعد كلا الطرفين على فهم احتياجات وقيود بعضهما البعض بشكل أفضل لتحقيق أفضل حل تصميمي.
تقييم كفاءة مصنّعي القوالب: ليس كل مصنّع قوالب على دراية بالمشكلات والمخاطر المحتملة في تصنيع المنتج والقوالب، وقد لا يجيد بعضهم إنشاء تقارير DFM. يمكن أن تمثل جودة تقارير DFM الخاصة بهم مستويات متفاوتة من الخبرة والمهارة. وبالتالي، فهي تعمل كطريقة جيدة لتقييم قدرات مصنّعي القوالب.
المحتويات النموذجية لتقرير DFM
يتضمن تقرير قابلية التصنيع القياسي للمنتجات المصنوعة بالقولبة بالحقن عادةً العناصر التالية:
في الأقسام التالية، سنشرح بالتفصيل كلًا من هذه العناصر، مدعومة بأمثلة عملية لتوضيح تطبيقها وأهميتها في تصميم المنتجات المصنوعة بالقولبة بالحقن. سيوفر هذا النهج للقراء فهمًا أعمق لقيمة تقرير قابلية التصنيع وكيف يمكن استخدام هذه التحليلات لتعزيز كفاءة تصميم المنتج وعملية التصنيع.
نوع البوابة ومواقعها
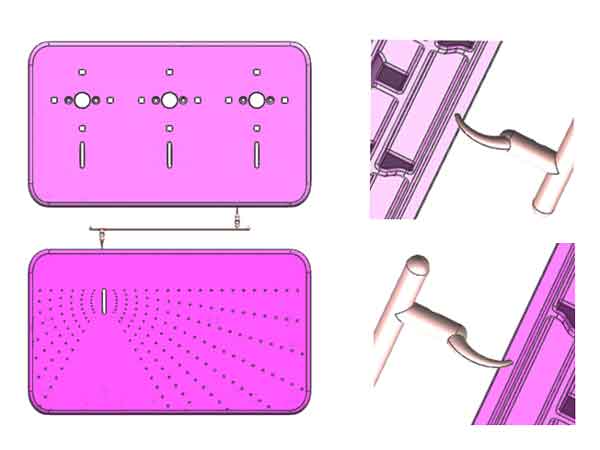
يوضح هذا القسم المسارات والمواقع التي تدخل من خلالها المادة إلى القالب, ، مما يلعب دوراً رئيسياً في الجودة الشاملة وتأثير القولبة لمنتجات القولبة بالحقن.
تصميم البوابة المناسب أمر بالغ الأهمية لـ تجنب العيوب الشائعة مثل الالتواء، وخطوط اللحام، وآثار البوابة.
ملاحظة:
- في هذه الحالة، وضعنا بوابة الحقن على جانب القالب بالقرب من زاوية بدلاً من المنتصف. يقلل هذا الموضع بشكل كبير من انحناء الجزء، حيث أن البوابات في المركز تميل إلى التسبب في انحناء على كلا الجانبين، مما يؤثر على الاستواء.
- بالإضافة إلى ذلك، استخدمنا بوابة موزية، حيث وضعنا ندبة البوابة على السطح السفلي، مما يجعلها مخفية أثناء التجميع ويقلل الحاجة إلى التشذيب اليدوي. يأخذ نهج التصميم هذا في الاعتبار كل من الجاذبية الجمالية للمنتج وكفاءة التصنيع.
الأساس المنطقي وراء اختيار بوابة الموز
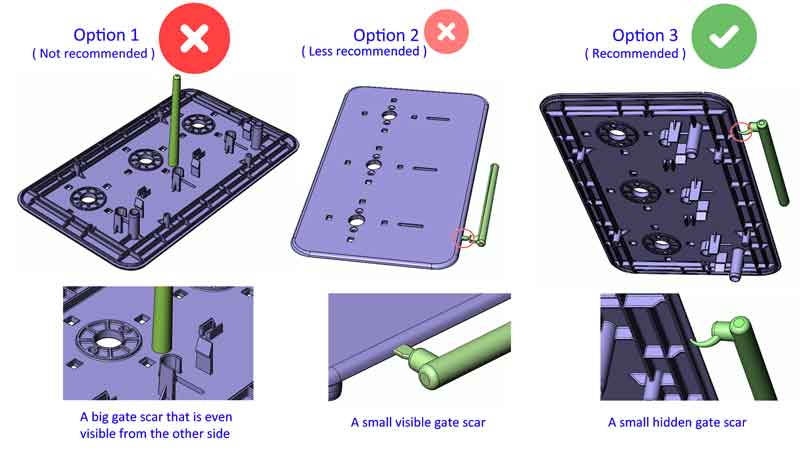
لتوضيح سبب اختيار خيار البوابة الموزية بشكل أكبر، دعونا نفحص مقارنة بين ثلاثة خيارات لتصميم القولبة بالحقن موضحة في الشكل التالي:
ملاحظة:
الخيار 1 – خيار البوابة المباشرة/بوابة الصب: هذا النوع من التصميم الأساسي له عيب كبير: فهو يترك أثر بوابة كبير في مركز المنتج، والذي يمكن أن يكون مرئياً حتى من الجانب الآخر، ويُشار إليه عادةً باسم “احمرار البوابة“. بسبب هذه المشكلة الجمالية، لا يُنصح بهذا الخيار عموماً ما لم يكن المنتج لا يتطلب متطلبات مظهرية.
الخيار 2 – خيار البوابة الجانبية/بوابة الحافة: هذا التصميم أكثر جدوى لكن لا يزال لديه عيوب. على الرغم من أن آثار البوابة أصغر من تلك التي تتركها البوابات المباشرة، إلا أن آثاراً صغيرة تبقى على حواف المنتج. يمكن أن تكون مرئية بعد التجميع، مما يجعل هذا التصميم أقل من المثالي.
الخيار 3 – خيار بوابة الموز: هذا التصميم يخفي آثار البوابة بفعالية بعد التجميع، وبالتالي فهو النهج الموصى به عموماً. ومع ذلك، من المهم ملاحظة أن كسر البوابة ودفع الجزء يمكن أن يكونا صعبين نوعاً ما مع البوابة الموزية، كما أنها تقدم مقاومة تدفق أعلى.
بالنظر إلى أن القناة الرئيسية تقع في مركز القالب،, الخيار 2 والخيار 3 عادةً أكثر ملاءمة لإعداد تجويفين لتجنب قنوات التدفق الطويلة بشكل مفرط. ومع ذلك، بالنسبة للمنتجات الأكبر حيث يُفضَّل إعداد أحادي التجويف لتوفير التكاليف، قد يكون نظام القناة الساخنة ضرورياً لمعالجة مشكلة القنوات الطويلة بسبب وجود البوابة على جانب واحد من المنتج.
نوع ومواقع دبابيس القذف
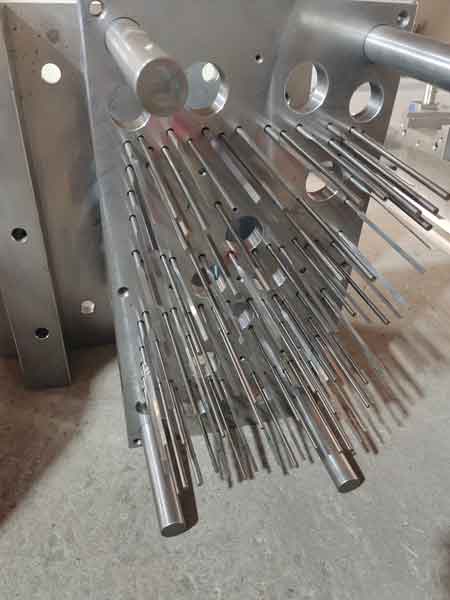
تلعب دبابيس الإخراج دورًا حاسمًا في إطلاق المنتج المصبوب بسلاسة من القالب. يؤثر اختيار أنواعها ومواقعها الدقيقة بشكل كبير على سلامة المنتج وجودة سطحه.
- اعتبار رئيسي خلال مرحلة التصميم هو ما إذا كانت علامات مسامير القذف مقبولة على سطح المنتج.
- من الضروري التأكد من إمكانية إخراج المنتج بسلاسة من القالب دون التسبب في أي تبييض غير مرغوب فيه جماليًا لعلامات دبابيس الإخراج أو أي أشكال أخرى من التلف.
التكوين الصحيح لمسامير القذف أمر حيوي للحفاظ على سلامة المنتج ومظهره خلال عملية إزالة القالب.
ملاحظة:
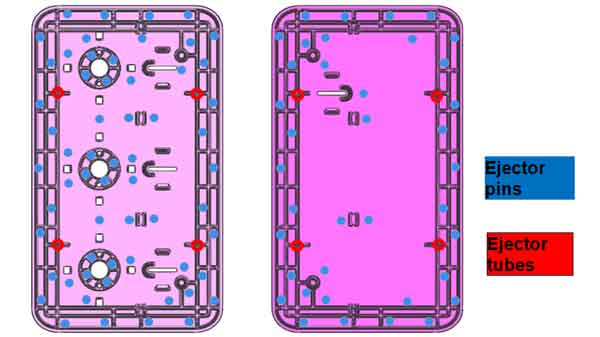
- بما أن الأضلاع والبروزات (أي ميزة ذات جدران عمودية) ستخلق مقاومة للإخراج، سيتم تصميم دبابيس الإخراج بالقرب من هذه الميزات لموازنة المقاومة. سيؤدي هذا إلى تجنب تشوه السطح (والحفاظ على استوائها).
- كلما زاد عدد الأضلاع في الجزء، زاد عدد دبابيس الإخراج التي يجب تخصيصها لموازنة قوة مقاومة الأضلاع.
- سيتم وضع أنابيب الإخراج (مشابهة لدبابيس الإخراج ولكنها مجوفة من الداخل) على البروزات ذات الثقوب.
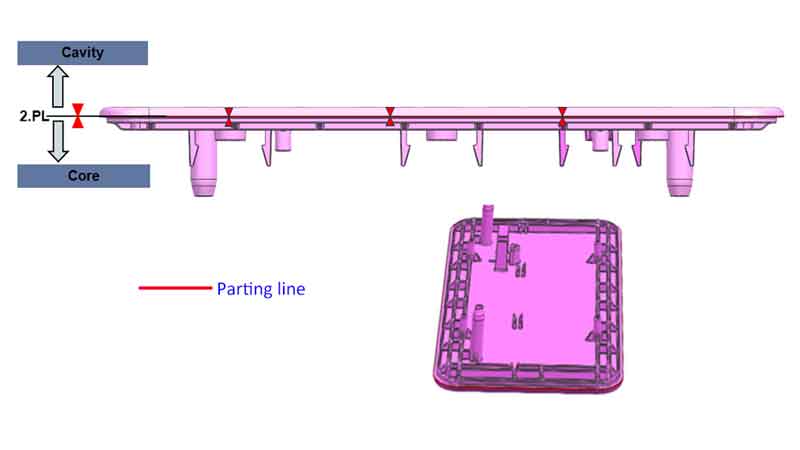
وضع خط الفصل
خط الفصل، باعتباره نقطة الوصل الحاسمة حيث يلتقي نصفا قالب الحقن، يؤثر بشكل أساسي على مظهر المنتج، لا سيما من خلال التكوين المحتمل لعلامات الخطوط. مع الاستخدام طويل الأمد وتآكل القالب، قد تصبح علامات الخطوط هذه أكثر وضوحاً. لذلك، من المستحسن ضع خط الفصل في المناطق التي لديها تأثير ضئيل على مظهر المنتج.
بالإضافة إلى ذلك، نظرًا لأن خط الفصل هو المكان الذي يُغلق فيه القالب، فإنه يمكن أيضًا أن يؤثر على دقة أبعاد المنتج. يمكن العثور على التأثيرات المحددة على الدقة الأبعادية تحت قسم أبعاد النوع A في إرشادات تفاوتات القولبة بالحقن.
مثال 1
ملاحظة:
بالنسبة للأجزاء مثل هذه اللوحة، يكون اختيار موقع خط الانفصال بسيطًا ومباشرًا نسبيًا. يساعد اختيار موقع على سطح مستوٍ متدرج في تجنب ظهور علامات خطية وأيضًا يكون أقل عرضة لتآكل القالب.
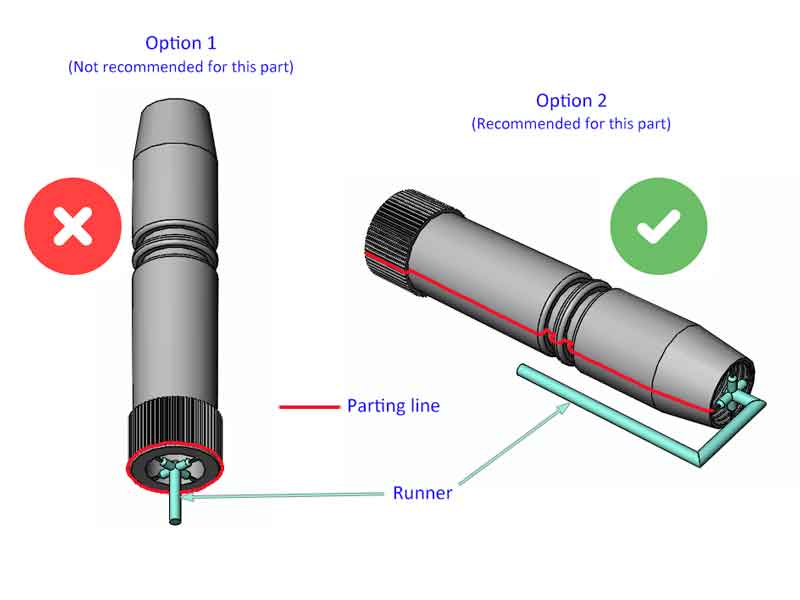
مثال 2
ملاحظة:
لهذا المكون، يكون تصميم خط الانفصال معقدًا إلى حد ما. عادةً بالنسبة للأجزاء البلاستيكية الأنبوبية، يضع النهج القياسي (الخيار 1) خط الانفصال على سطح نهاية واحد. ومع ذلك، نظرًا لطول هذا الجزء (الذي يتطلب قالبًا طويلًا جدًا) والحاجة إلى الحفاظ على زاوية سحب ضئيلة أو معدومة على القطر الخارجي (حيث أن زاوية السحب ستغير حجم أحد الأطراف بشكل ملحوظ)، يصبح وضعه أفقيًا في القالب خيارًا أكثر ملاءمة، وبالتالي يفضل الخيار 2.
لمنع الأنبوب من أن يصبح بيضاوي الشكل أو ينحني، تم تصميم بوابة متحدثة على السطح النهائي. من عيوب الخيار 2 القناة الممتدة، مما يؤدي إلى هدر المواد واحتمالية حدوث كتل باردة. للتخفيف من ذلك، قد يكون اعتماد تصميم القناة الساخنة حلاً مفيدًا، لموازنة المشكلات المرتبطة بالقناة الأطول.
مواضع الرفاعات والمنزلقات
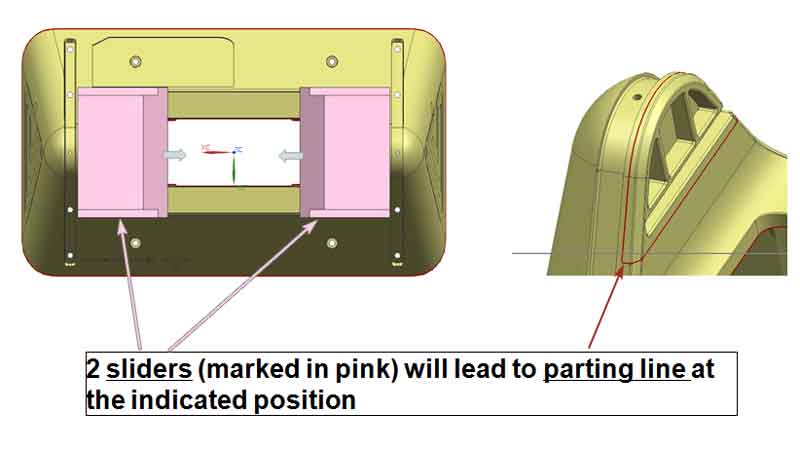
في التعامل مع الأجزاء البلاستيكية التي تحتوي على تعرجات، يعد استخدام آليات الانزلاق الجانبية مثل الرفاعات والمنزلقات أمرًا ضروريًا. يجب تسليط الضوء على مواقعها بشكل محدد في تقرير قابلية التصنيع.
على غرار خط الفصل، يمكن للرافعات والمنزلقات، باعتبارها مكونات متحركة، أن تُنشئ علامات خطية على المنتج. من الضروري التأكد من أن وضعها مقبول من حيث مظهر المنتج ووظائفه.
بالإضافة إلى ذلك، يمكن لهذه المكونات أيضًا أن تؤثر على الدقة الأبعادية للأجزاء، وهو تأثير مشابه لتأثير خط الانفصال.
ملاحظة:
من المثال في الصورة أعلاه، من الواضح أين ستظهر العلامات الخطية التي يخلقها المنزلق. ومع ذلك، يمكن جعل هذه العلامات الخطية خفية جدًا وبالكاد ملحوظة.
ومع ذلك، إذا كان المنتج سيُنتج بكميات كبيرة، فإن تآكل القالب سيجعل هذه العلامات أكثر وضوحًا تدريجيًا. لذلك، يجب أخذ هذه المشكلة في الاعتبار.
تحليل سماكات الجدران والأضلاع
تؤثر سماكة الجدران والأضلاع بشكل كبير على المنتجات المصنوعة بالقولبة بالحقن:
- يمكن أن تؤدي السماكات غير المتساوية أو غير المناسبة إلى مشاكل مثل الانحناء، الانكماش غير المتكافئ، أو تركيز الإجهاد أثناء عملية التصنيع.
- السماكة المناسبة للجدار أمر حاسم لضمان القوة الهيكلية للمنتج مع ضمان أيضًا تدفق وتبريد موحد للمادة داخل القالب، وبالتالي منع العيوب.
- يجب أن يكون تصميم سماكة الأضلاع متناغمًا مع سماكة الجدار الرئيسي للحفاظ على القوة والاستقرار العام للمنتج، وكذلك لتحسين استخدام المواد وكفاءة الإنتاج.
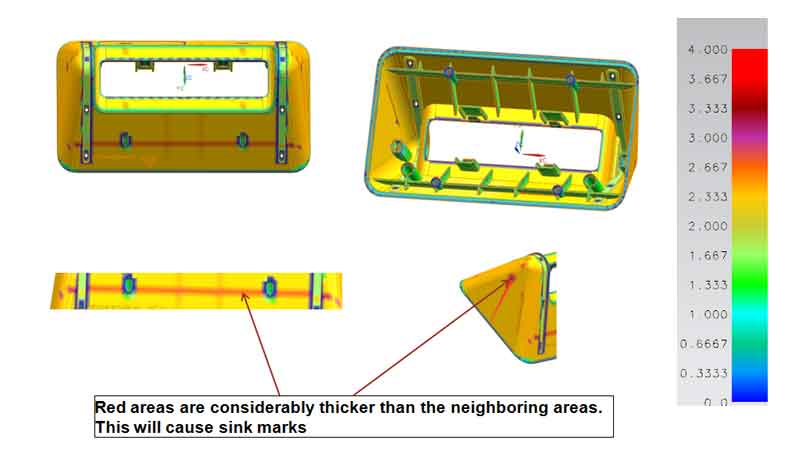
ملاحظة:
كما هو موضح في هذا المثال، نظرًا لأن الأضلاع تقع على سطح مائل، فإنه يؤدي حتمًا إلى وجود بعض المناطق ذات جدران أكثر سماكة من غيرها. تميل هذه السماكة غير المتساوية إلى تكوين علامات انكماش في هذه المناطق.
على الرغم من أنه من الممكن التعويض عن ذلك أثناء الإنتاج عن طريق زيادة ضغط الحقن ووقت التثبيت، إلا أن درجة معينة من علامات الانخساف تبقى، كما تم تأكيده في دورات الإنتاج اللاحقة.
تحليل زوايا السحب
زاوية السحب هي جانب حاسم في تصميم المنتجات المصنوعة بالحقن، وتؤثر بشكل أساسي على عملية إزالة القالب. تضمن الزاوية المناسبة للميل أن المنتج يمكن إزالته بسلاسة وكاملة من القالب بعد الإنتاج، مما يقلل من التلف أو التشوه السطحي.
إذا لم يتم ضبط زاوية السحب بشكل صحيح، فقد يؤدي ذلك إلى التصاق المنتج بالقالب أثناء الطرد، مما يزيد من صعوبات الإنتاج وخطر التلف. لذلك، فإن تصميم زاوية السحب الصحيحة أمر حيوي لضمان جودة المنتج وتعزيز كفاءة الإنتاج.
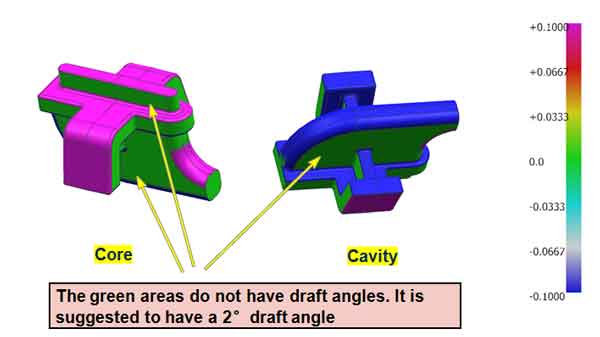
تتضمن معظم برامج التصميم الحديثة ميزات تحليل زاوية السحب، والتي يمكنها عرض زوايا السحب في مناطق مختلفة باستخدام الألوان والأرقام لتسهيل التصور.
ملاحظة:
من المثال الموضح في الصورة، من الواضح أنه إذا كان للقسم الأخضر (الجزء بدون زاوية سحب) ارتفاع معين، فمن الضروري إضافة زاوية سحب إليه. ومع ذلك، إذا كان ارتفاع القسم الأخضر منخفضًا جدًا، فيمكن تجاهله.
تحسين محتمل لتصميم الجزء
في ختام تقرير DFM، بناءً على التحليل السابق، يتم تقديم اقتراحات تحسين مركزة لتصميم المنتج، خاصة فيما يتعلق بالتعديلات في سمك الجدار وزوايا السحب.
بالإضافة إلى ذلك، يُطلب من مستخدمي المنتج تقييم جدوى تصميم البوابة، وتخطيط دبابيس الطرد، وإعدادات خط الفصل بناءً على مقترحات تصميم القالب المذكورة في التقرير. تهدف هذه العملية إلى ضمان أن التصميم العام يلبي متطلبات الإنتاج ومعايير الجودة، مما يسهل سير عمل إنتاجي فعال وكفؤ.
تحليل تدفق القالب (MFA)
تحليل تدفق القالب هو أداة حاسمة لمحاكاة وتحسين عملية حقن البلاستيك. من خلال نمذجة تدفق وتبريد وتصلب البلاستيك داخل القالب، يساعد في تحديد المشكلات الإنتاجية المحتملة مثل فخاخ الهواء، والتشوه، وتركيز الإجهاد، أو الملء غير الكافي.
يسمح هذا التحليل بتحسين تصميم القالب ومعلمات الحقن قبل الإنتاج الفعلي، مما يضمن جودة المنتج ويزيد من كفاءة الإنتاج. تحليل تدفق القالب مهم لتقليل عدد التجارب، وتقصير دورات تطوير المنتج، وخفض تكاليف الإنتاج.
ومع ذلك، يتضمن تحليل تدفق القالب أيضًا تكاليف إضافية. وهو ليس ضروريًا لجميع المنتجات، خاصة تلك ذات الهياكل الأبسط. يجب أن يستند قرار إجراء تحليل تدفق القالب إلى الظروف المحددة، مع مراعاة تعقيد المنتج وحجم الإنتاج وفعالية التكلفة.
بشكل عام، يتضمن تقرير تحليل تدفق القالب المحتويات التالية:
بعد ذلك، سنشرح المحتوى في التقرير المتعلق بعيوب الحقن المحتملة التي قد تحدث في الأجزاء.
معلومات الجزء العامة (وزن الجزء وحجمه، والمواد التي سيتم استخدامها بدرجة محددة).
المعالجة الموصى بها (معلمات القولبة، مثل الضغط ودرجة الحرارة وغيرها)
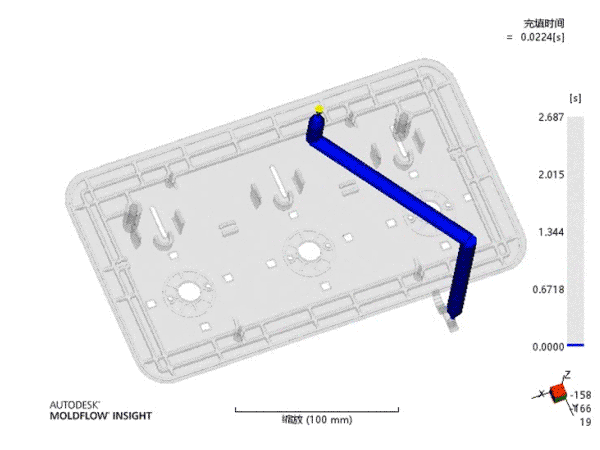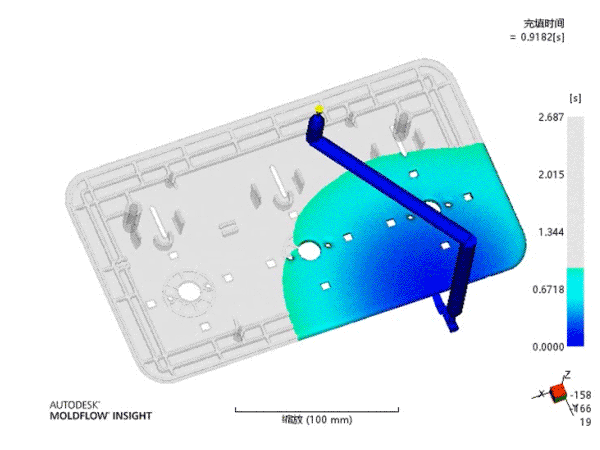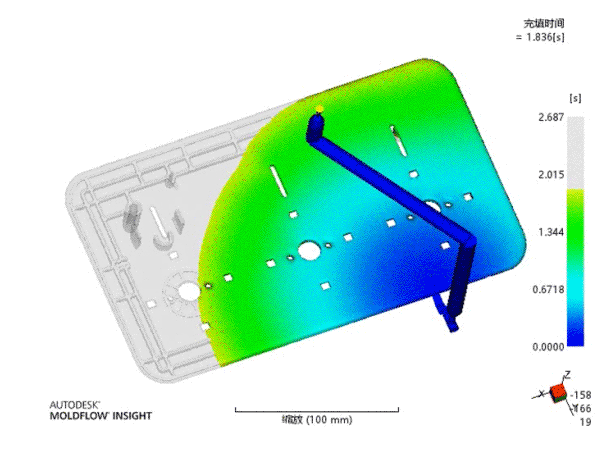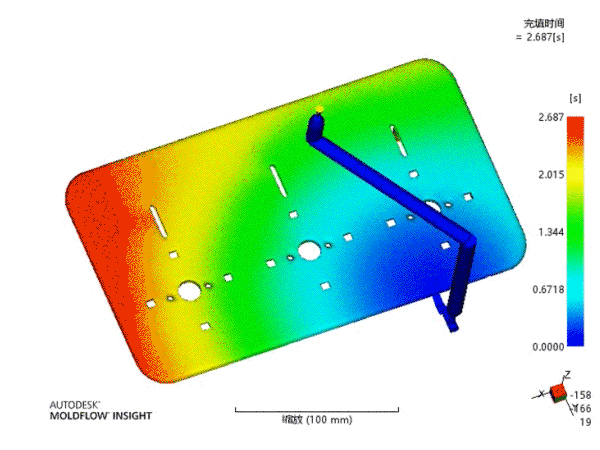
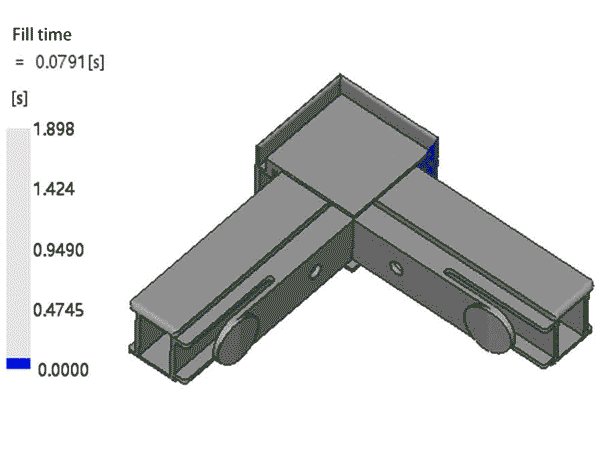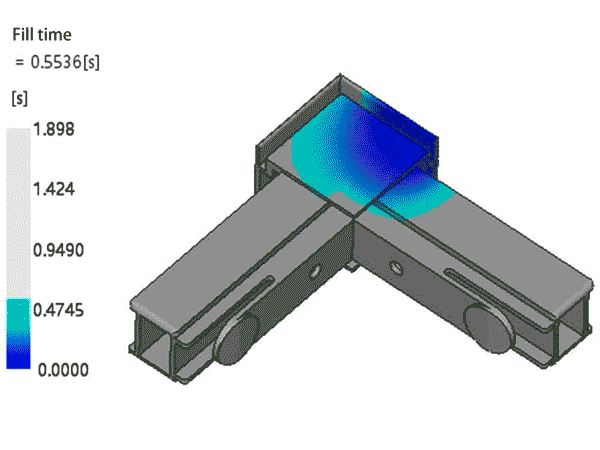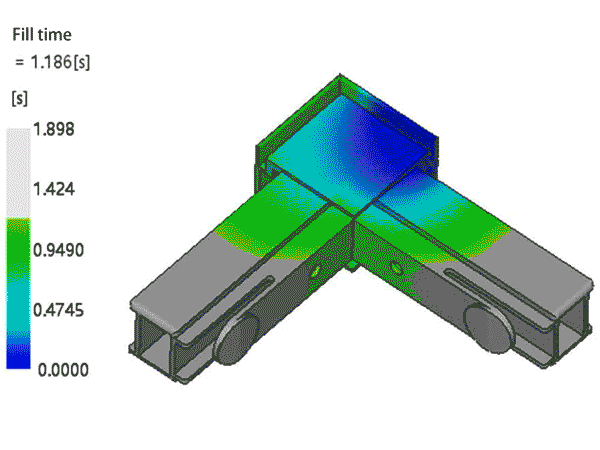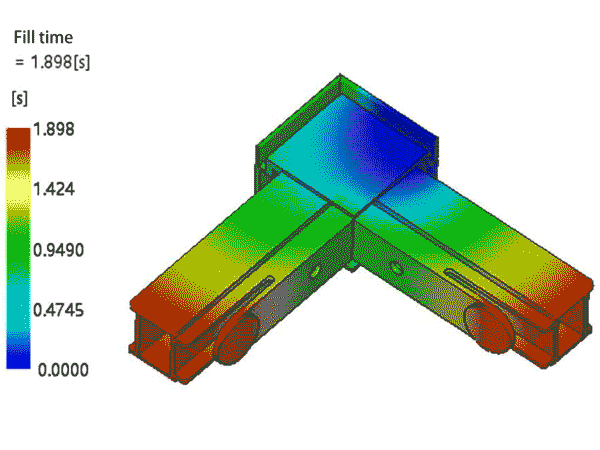
زمن التعبئة (سيتضمن ذلك رسومًا متحركة لعملية التعبئة).
كنتور التعبئة (يبدو مثل خريطة كنتورية جغرافية).
الضغط عند نقطة التحويل V/P (بمعنى التحويل من التحكم بالحجم إلى التحكم بالضغط).
الضغط عند نهاية التعبئة.
درجة حرارة مقدمة التدفق.
درجة حرارة الكتلة عند نهاية التعبئة.
قوة التثبيت (ستشير إلى حمولة آلة الحقن التي سيتم استخدامها).
مصائد الهواء (ميل فقاعات الهواء).
خطوط اللحام.
الانكماش الحجمي عند القذف.
مؤشر الانكماش (ميل تكوّن علامات الانخساف).
درجة حرارة الجزء عند نهاية التبريد.
الانحراف (ميل الالتواء والانحناء والتشوه).
الاستنتاجات والاقتراحات.
مصائد الهواء
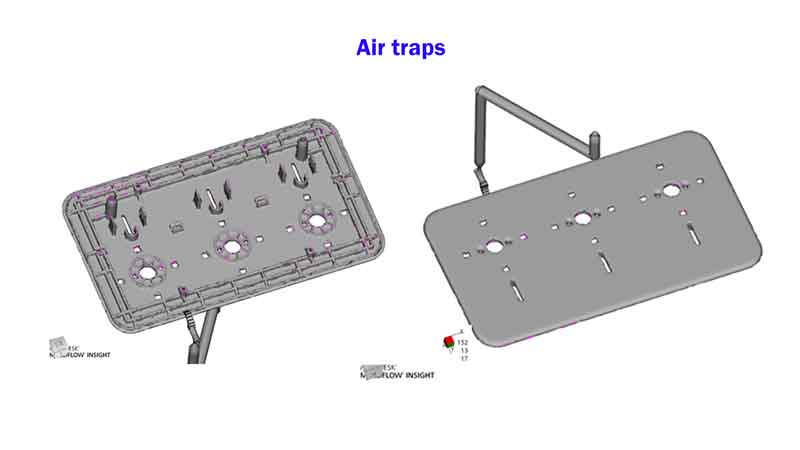
يشير فخ الهواء إلى المناطق داخل القالب حيث يتم حبس الهواء أثناء عملية حقن البلاستيك. يمكن أن يؤدي هذا الحبس إلى عيوب في المنتج النهائي، مثل الفراغات أو الملء غير الكامل، حيث يمنع الهواء المحبوس المادة البلاستيكية من شغل التجويف بأكمله بشكل فعال.
ملاحظة:
في هذا المثال، يمكننا أن نرى أن هذا الجزء لديه ميل منخفض لفخاخ الهواء، مما يعني أنه يجب أن يكون جيدًا للإنتاج.
خطوط اللحام
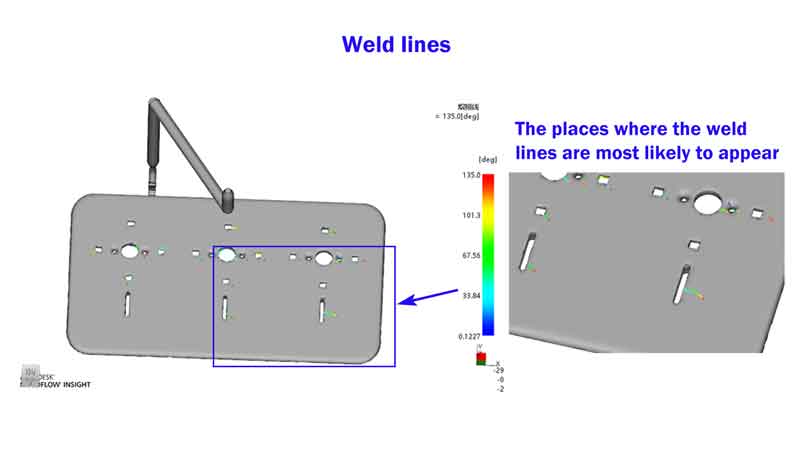
يشير خط اللحام إلى المواقع المحتملة في الجزء المقولب حيث قد تتلاقى جبهتا تدفق أو أكثر من البلاستيك المنصهر. قد يُنشئ هذا التلاقي خطًا أو وصلة, ، تُعرف بخط اللحام، والتي قد تكون أضعف وأقل جاذبية من الناحية الجمالية من المادة المحيطة، مما قد يؤثر على السلامة الهيكلية للجزء ومظهره.
ملاحظة:
يتمتع هذا الجزء بميل معتدل لتكوين خطوط اللحام. إذا لم يتم اختيار لون المادة ودرجة لمعانها بشكل مناسب، ستظهر خطوط اندماج مرئية على السطح.
مؤشر الانكماش
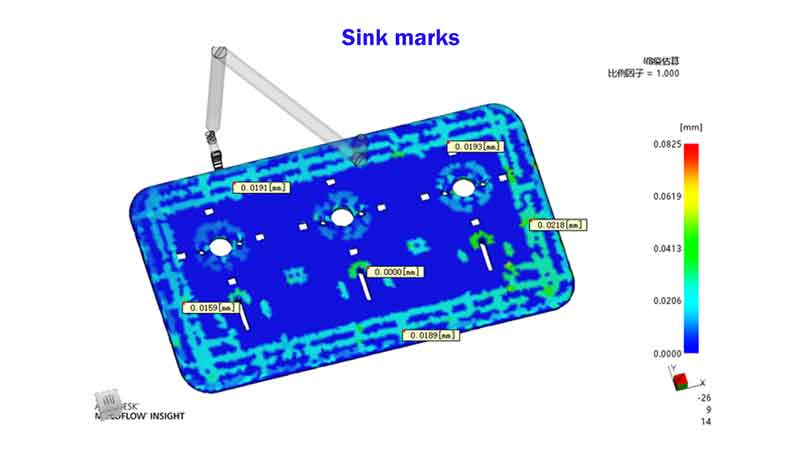
يقيس مؤشر الانكماش في التقرير احتمالية تشكل علامات الانكماش على الجزء المصبوب. تحدث هذه العلامات عادةً في المناطق الأكثر سمكًا حيث تنكمش المادة أثناء التبريد، مما يؤدي إلى انخفاضات أو تعرجات على السطح.
ملاحظة:
استنادًا إلى المثال الموضح في الصورة، فإن كمية الانخساف المتوقعة هي ≤0.0218 مم. يشير هذا إلى أن سماكات الجدار والضلع مصممة جيدًا، وأن علامات الانخساف تقع ضمن نطاق مقبول.

بالإضافة إلى ذلك، للحصول على مظهر جذاب بصريًا، إليكم كميات الانكماش الموصى بها لأنواع مختلفة من التشطيبات السطحية:
- للأسطح الملمسية: ≤0.10 مم
- للأسطح المطلية: ≤0.05 مم
- للأسطح المطلية بالطلاء الكهربائي: ≤0.03 مم
الانحراف
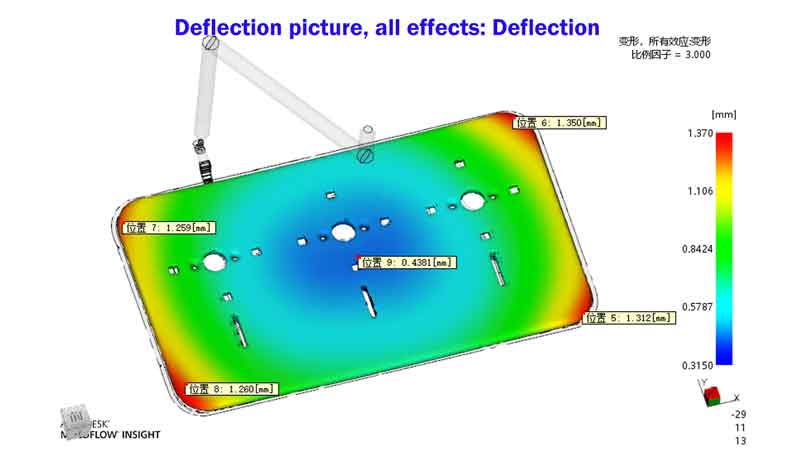
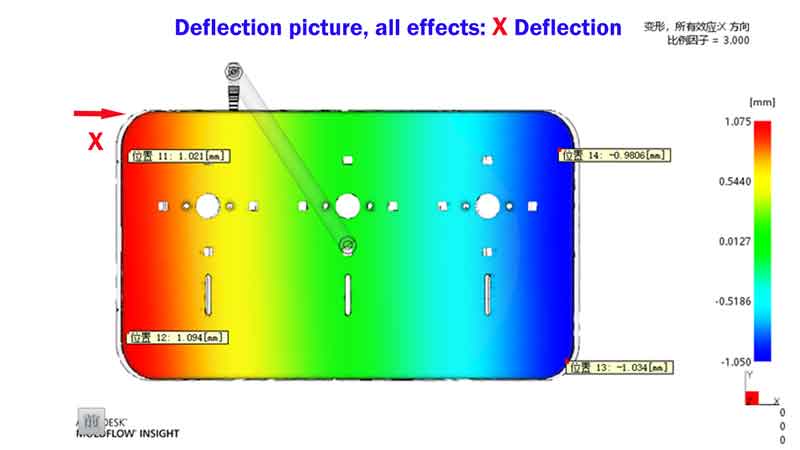
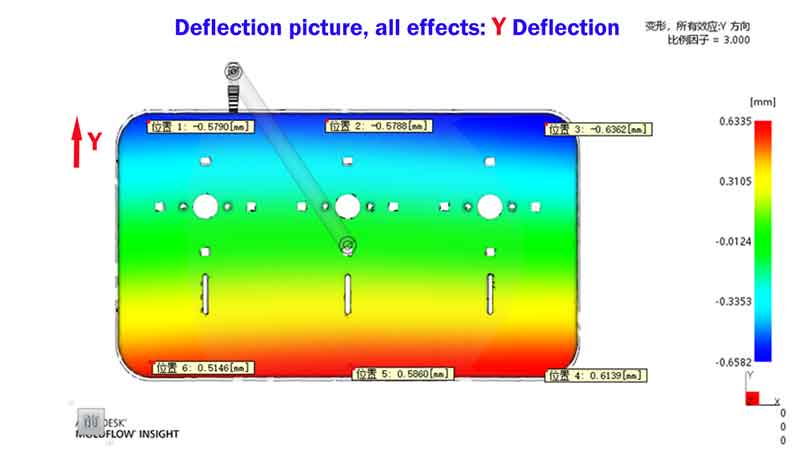
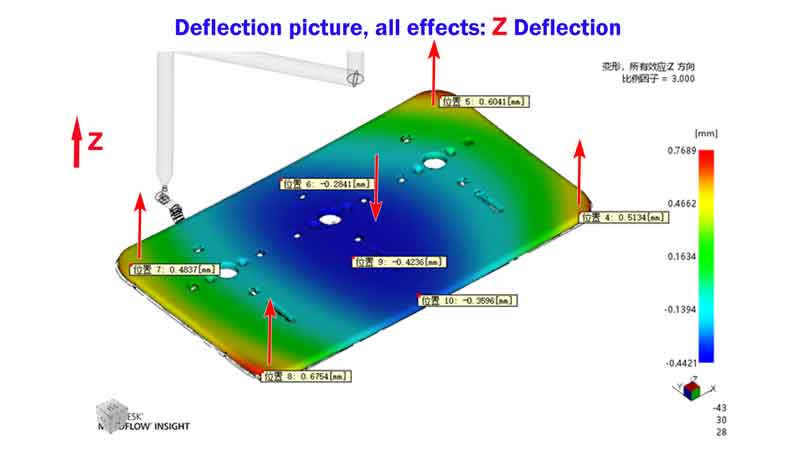
يشير الانحراف إلى احتمالية انحناء أو تقوس الجزء المصبوب. يتنبأ بدرجة تشوه الجزء، عادةً بسبب التبريد غير المتكافئ، انكماش المادة، أو الإجهادات الداخلية أثناء عملية القولبة.


ملاحظة:
في هذا المثال، يجب التركيز على الانحراف في الاتجاه Z، والذي يشير إلى تشوه الانحناء للجزء. ومع ذلك، بناءً على الخبرة، يمكن تقليل مثل هذا الانحناء للوحة عن طريق زيادة ضغط وزمن التعبئة، وهي حقيقة تم تأكيدها في عمليات الإنتاج اللاحقة.
من المهم ملاحظة أن العديد من أدوات برامج تحليل تدفق القالب ليست دائمًا دقيقة في التنبؤ بمدى التواء الجزء. يظل الاعتماد على الخبرة أمرًا بالغ الأهمية للتحليل الفعّال.
رسم القالب
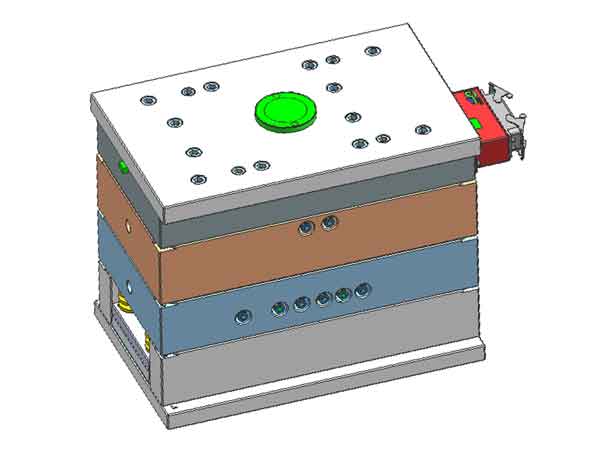
يرجى ملاحظة أن الغرض من تقرير التصميم للتصنيع ليس الخوض في التفاصيل المعقدة للقالب، بل تقديم المعلومات الأكثر أهمية بإيجاز. يساعد هذا النهج على التركيز على الجوانب الرئيسية مع توفير الوقت في إعداد التقارير.
للحصول على رؤية شاملة للقالب، يُنصح بطلب رسم القالب.
رسم القالب ذو قيمة خاصة لأي احتياجات إصلاح مستقبلية. يحتوي على جميع البيانات الأبعاد اللازمة للتصنيع باستخدام الحاسب الآلي لمكونات القالب.


الخاتمة
في الختام، من خلال خطوات التحليل الموضحة أعلاه، يمكن توقع المخاطر المحتملة إلى حد كبير، مما يسمح بتحديد وتحسين المشكلات الحالية. تتيح هذه العملية أيضًا وضع خطة تصميم أساسية قبل الإنتاج، مما يجعل العمل اللاحق أكثر تنظيمًا ومنهجية.
ومع ذلك، من المهم ملاحظة أن التحليل من برامج التصميم ثلاثي الأبعاد ليس دقيقًا تمامًا، لكنه مع ذلك يوفر قيمة مرجعية كبيرة.