


İçindekiler
Geçiş2 Atış Enjeksiyon Kalıplama Nedir
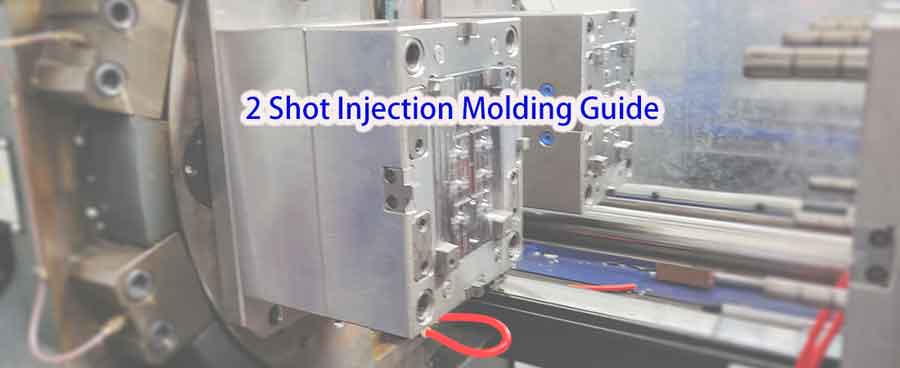
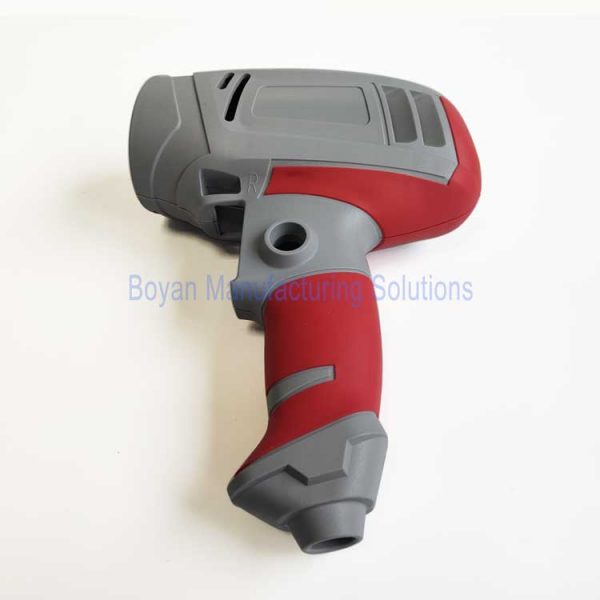
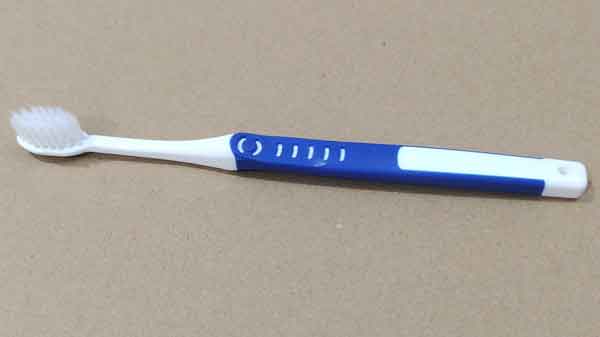
İki vuruşlu enjeksiyon kalıplama, olarak da bilinir çift vuruşlu veya çift enjeksiyon kalıplama, tek bir kalıplama çevrimi içinde iki farklı renk veya tipte plastik malzemeden oluşan kompozit bileşenler üreten verimli bir enjeksiyon kalıplama teknolojisidir. tek bir kalıplama çevrimi içinde iki farklı renk veya türde plastik malzeme.
Bu işlem özel bir iki vuruşlu enjeksiyon kalıplama makinesi gerektirir t ile donatılmışiki ayrı vida ve silindir seti. Bu teknoloji, hem estetik çekiciliğe hem de işlevsel dayanıklılığa sahip bileşenler üretebilir ve otomotiv, tüketici elektroniği ve tıbbi ekipman endüstrilerinde yaygın uygulama alanları bulur.
2 Atış Enjeksiyon Kalıplama Süreci
İki vuruşlu kalıplama süreci, tek bir kalıplama döngüsü içinde kompozit bir bileşenin oluşturulmasında yer alan karmaşık adımları vurgulayarak aşağıdaki şekilde özetlenmiştir:
Kalıp Tasarımı ve Üretimi
İki vuruşlu kalıplama, özel bir iki vuruşlu enjeksiyon kalıplama makinesi ve hassas tasarlanmış kalıpların kullanılmasını gerektirir. Kalıbın tasarımı, akış, soğuma ve katılaşma özelliklerini nin her iki malzeme dikkate almalı ve kalıp içinde doğru şekilde birleşmelerini sağlamalıdır. Adımlar aşağıdaki gibidir:
Birinci Enjeksiyon: Süreç, ilk malzemenin kalıplama makinesinin enjeksiyon ünitelerinden birine enjekte edilmesiyle başlar ve ürünün bir kısmını oluşturur. Bu adım tamamlandığında, kısmen oluşturulmuş bileşen kalıp içinde sabit kalır veya kalıbın döndürülmesi veya kaydırılması yoluyla başka bir konuma taşınır.
Kalıp Döndürme veya Kaydırma: Bazı iki vuruşlu kalıplama süreçlerinde, ilk enjeksiyondan elde edilen yarı mamul ürünün kalıp içinde ikinci bir enjeksiyon konumuna aktarılması gerekir. Bu, kullanılan iki vuruşlu kalıplama makinesinin tasarımına bağlı olarak kalıbın döndürülmesi veya kaydırılmasıyla gerçekleştirilebilir.
İkinci Enjeksiyon: İlk parça katılaştıktan ve ikinci konuma taşındıktan sonra, ikinci malzeme başka bir enjeksiyon ünitesi aracılığıyla kalıba enjekte edilir ve ilk parça ile birleşerek nihai ürünü oluşturur. Bu adım, iki malzeme arasında iyi bir yapışma sağlamak için hassas kontrol gerektirir.
Soğutma ve Katılaşma: İkinci malzemenin enjeksiyonundan sonra, tüm bileşen kalıp içinde soğur ve katılaşır. Bu aşama ürün kalitesi için kritiktir ve soğuma hızı ile süresinin hassas kontrolünü gerektirir.
Kalıp Açma ve Çıkarma: Soğuma ve katılaşmadan sonra kalıp açılır ve bitmiş iki renkli ürün çıkarılır.
Bu ayrıntılı süreç, çeşitli sektörlerde kullanılan yüksek kaliteli, çok işlevli bileşenlerin üretimine olanak tanıyan iki vuruşlu kalıplamada gereken teknik karmaşıklığı ve hassasiyeti göstermektedir.
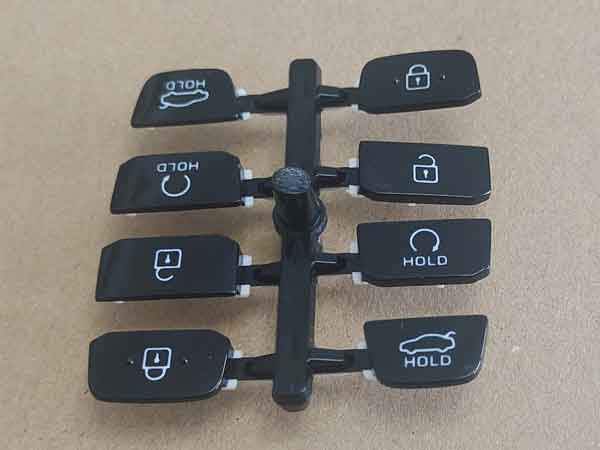
Bu video, 2 vuruşlu kalıplamanın deneme sürecini gösterir. Ürün küçük olduğu ve bir alt kesik özelliğine sahip olduğu için kalıptan otomatik olarak çıkarılamaz. Kalıbın kaldırıcısına takılabilir, bu nedenle manuel olarak çıkarılması gerekir.
İki Atışlı Kalıplamanın Avantaj ve Dezavantajları
İki vuruşlu kalıplama, tek bir kalıplama döngüsünde farklı görünümlere sahip karmaşık, yüksek kaliteli ürünler üretme konusunda belirgin bir avantaja sahiptir. İşlem sonrası adımları azaltabilir, üretim verimliliğini artırabilir ve maliyetleri düşürebilir. Bununla birlikte, bu teknoloji kalıp tasarımı ve üretimi için yüksek gereksinimler gerektirmekte ve nispeten yüksek başlangıç yatırımlarına yol açmaktadır.
Avantajlar:
Azaltılmış Üretim Adımları ve Maliyetler: Bu yöntem, birden fazla malzemenin enjeksiyonunu tek bir çevrimde birleştirir, sonraki işlemleri ortadan kaldırır ve hem üretim maliyetlerini hem de süreyi düşürür.
Geliştirilmiş Ürün Kalitesi: İki vuruşlu kalıplama, daha dayanıklı, yapısal olarak kararlı ürünler üretebilir. İki malzemenin entegrasyonu, darbe direnci ve sızdırmazlık özellikleri gibi genel performansı iyileştirebilir.
Tasarım Esnekliği: Tasarımcıların bir bileşende farklı renkleri veya plastik türlerini birleştirmesine olanak tanır ve benzersiz görsel ve dokunsal nitelikler sunar.
Dezavantajlar:
Daha Yüksek Kalıp Maliyetleri: İki vuruşlu kalıplar için karmaşık gereksinimler daha yüksek maliyetlere yol açar. Bu kalıpların tasarımı ve üretimi kapsamlı deneyim ve hassasiyet gerektirir, geleneksel kalıplama tekniklerine kıyasla başlangıç yatırımlarını önemli ölçüde artırır.
Artan Saatlik Üretim Oranları: Özel iki vuruşlu kalıplama makineleri standart enjeksiyon kalıplama makinelerinden daha pahalıdır. Ayrıca, bu makinelerin çalıştırılması özel beceriler gerektirir ve daha yüksek saatlik ücretlere katkıda bulunur.
Çevresel Endişeler: İki farklı malzemenin kullanılması geri dönüşüm çabalarını karmaşıklaştırır, çünkü bu malzemelerin etkili bir şekilde ayrılması zor olabilir. Geri dönüşümün karmaşıklığı ve üretim hatalarının yeniden kullanılamaması iki vuruşlu kalıplama için önemli zorluklar oluşturur.
2 Atışlı Kalıplama için Kalıp Gereksinimleri
Aynı kalıplama sürecinde eş zamanlı olarak iki farklı malzeme veya renk kullanan sofistike bir enjeksiyon kalıplama tekniği olan çift vuruşlu kalıplama, son derece hassas kalıplar gerektirir. Bu sürecin başarılı olmasını sağlamak, çeşitli hususlar üzerinde sıkı bir kontrol gerektirir.
Hizalama Hassasiyeti
Kalıp hizalamasının hassasiyeti çok önemlidir. İki vuruşlu kalıplama, kalıplama sürecinde değişimli olarak hizalanmak üzere döndürülmesi veya kaydırılması gereken iki takım alt kalıp (hareketli) ve iki takım üst kalıp (sabit) içeren kalıplar kullanır. Her iki kalıp takımının da tamamen tutarlı olmasını sağlamak önemlidir. dış boyutlar, iç boşluklar, ve yükseklik.
Tipik olarak, kalıpların hassasiyetini kontrol etmek ve yanlış hizalamadan kaynaklanan parlama gibi enjeksiyon kalıplama kusurlarını önlemek için üretimde bir CMM (Koordinat Ölçüm Makinesi, üç boyutlu bir ölçüm ekipmanı) kullanılır.
Titiz Kalıp Tasarımı ve İncelemesi
Kalıp tasarımı ve inceleme süreci son derece titiz olmalıdır. İki vuruşlu kalıpların yüksek maliyeti göz önüne alındığında, tasarımdaki herhangi bir kusur her iki kalıp setinde de değişiklik yapılmasına ve dolayısıyla ek maliyetlere yol açabilir. Bu nedenle, kalıpların tasarım aşaması, kapıların ve yollukların tasarımı, sürgülerin düzenlenmesi ve soğutma sisteminin yerleşimi dahil olmak üzere çeşitli unsurları dikkatle değerlendirmelidir. Bu hususlar, herhangi bir gözden kaçma olmamasını sağlamak için kapsamlı doğrulama ve onaylama gerektirir.
Otomatik Degating
İki vuruşlu kalıplamada üretim verimliliğine verilen önem göz önünde bulundurulduğunda, kalıp tasarımları mümkün olduğunca otomatik degajmanı hedeflemelidir. Bu, enjeksiyon kalıplama sürecinin sonunda, enjeksiyon portlarındaki fazla malzemenin manuel müdahale olmaksızın üründen otomatik olarak çıkarılabileceği anlamına gelir. Bu da işçilik maliyetlerini azaltır ve üretim verimliliğini artırır.
2 Atışlı Kalıplama için Malzeme Gereksinimleri
İki vuruşlu kalıplamada, alt tabaka ile üst kalıplama katmanı arasındaki bağ, malzeme seçimi, kalıp tasarımı ve işleme koşullarını içeren kimyasal ve fiziksel süreçlerle elde edilir. Bu yapıştırma işlemi, iki farklı malzemenin nihai üründe sıkıca bütünleşmesini sağlayarak yapısal olarak sağlam ve işlevsel olarak güçlü bir kompozit oluşturur. İşte bu yapıştırma sürecindeki birkaç kilit faktör:
Malzeme Seçimi ve Uyumluluk
Uyumlu malzemelerin seçilmesi başarılı bir bağ için çok önemlidir. Alt tabaka ve üst kalıplama malzemeleri, olumsuz kimyasal reaksiyonlar olmaksızın erimiş hallerinde uyumlu olmalıdır. Malzeme tedarikçileri genellikle hangi malzeme eşleşmelerinin en iyi yapışmayı sağladığı konusunda rehberlik sağlar.
Yüzey İşlemleri
Bazı durumlarda, alt tabakanın yüzeyi, pürüzlülüğünü ve kimyasal reaktivitesini artırarak üst kalıplama katmanı ile bağlanma mukavemetini güçlendirmek için kumlama, kimyasal dağlama veya yüzey aktivasyonu gibi özel işlemlere tabi tutulabilir.
Kalıp Tasarımı
Kalıp tasarımı, iki malzemenin iyi bir kombinasyonunu sağlamada da kritiktir. Kalıp, her malzemenin akış yolunu hassas bir şekilde kontrol etmeli ve ikinci malzemenin birinci malzemenin yüzeyi üzerinde stabil ve düzgün bir kaplama oluşturmasını sağlamalıdır.
Enjeksiyon Kalıplama Parametreleri
Enjeksiyon kalıplama işlemi sırasında sıcaklık, basınç ve soğutma süresi gibi parametrelerin her iki malzemenin özelliklerine uyacak şekilde dikkatli bir şekilde ayarlanması gerekir. Uygun sıcaklık ve basınç iyi bir malzeme yapışmasını desteklerken, doğru soğutma süresi malzemelerin iç gerilim olmadan katılaşmasını sağlayarak yapışma gücünü etkiler.
Moleküler Difüzyon
İki malzemenin erimiş haldeki arayüzünde, moleküler difüzyon meydana gelir, yani bir malzemeden gelen moleküller diğerine nüfuz eder. Bu, daha güçlü kimyasal bağlar ve fiziksel dolaşıklıklar oluşmasına yardımcı olarak iki malzeme arasındaki yapışmayı artırır
Yaygın Kullanılan Malzemeler
- Alt Tabaka Malzemeleri: ABS, PC, PC/ABS, PP, PMMA, PA6, PA66, vb.
- Üst Kalıp Malzemeleri: Substrat olarak kullanılan TPE, TPU, Silikon ve sert plastik malzemeler.
İki malzemenin uyumluluğunu teyit etmek için malzeme tedarikçilerine danışılması tavsiye edilir.
Yukarıda açıklanan yöntem ve mekanizmalar sayesinde iki vuruşlu kalıplama, alt tabaka ile üst kalıplama katmanı arasında sıkı bir bağ oluşturarak hem estetik açıdan hoş hem de yüksek performanslı kompozit malzeme ürünleri üretebilir. Bu teknoloji elektronik cihazlar, otomotiv parçaları ve tıbbi aletler gibi çeşitli alanlarda yaygın olarak uygulanmakta ve ürün tasarımı ve işlevselliği için daha fazla olanak sunmaktadır.
2 Atış Kalıplama ve Üst Kalıplama Arasındaki Karşılaştırma
İki aşamalı kalıplama teknolojisi tartışılırken, genellikle üstten kalıplama ile karşılaştırılır. Bu iki teknik birçok açıdan benzer görünse ve birden fazla (iki veya daha fazla) enjeksiyon kalıplama işlemini içerse de, aralarında önemli farklar vardır.
Yapışma Dayanımı
- İki Atışlı Kalıplama bu alanda üstündür. Bu teknik, sürekli bir işlemde iki malzeme arasında sıkı bir bağ sağlar. İlk enjeksiyondan gelen alt tabaka malzemesi tamamen soğumadığı için, iki malzemenin moleküler zincirlerinin dolaşması ve kaynaşması daha kolaydır ve daha güçlü bir bağ elde edilir. Ayrıca, iki aşamalı kalıplama her iki malzemenin soğuma hızlarının ve büzülmelerinin daha tutarlı olmasını sağlar ve malzeme büzülmesi uyumsuzluğundan kaynaklanan ayrılmayı azaltır.
- Üst kalıplama ilk enjeksiyonla kalıplanan parçanın ikinci enjeksiyon için manuel olarak başka bir kalıba yerleştirilmesini gerektirir, bu da malzeme bağının sıkılığını etkileyebilir.
Üretim Maliyeti
- İki Atışlı Kalıplama daha verimlidir ve her iki enjeksiyonu da sürekli bir süreçte tamamlar. Saatlik üretim maliyeti daha yüksek olsa da, genel verimlilik toplam üretim maliyetini azaltabilir.
- Üst kalıplama Alt tabaka parçasının başka bir kalıba manuel olarak yerleştirilmesini gerektirerek işçilik maliyetlerini artırır ve enjeksiyonlar ayrı işlemler olduğundan, bu daha yüksek genel işleme maliyetlerine yol açabilir. Bununla birlikte, küçük seri üretim için, üst kalıplama daha düşük ilk yatırım nedeniyle daha uygun olabilir.
Tasarım Çeşitliliği
- İki Atışlı Kalıplama daha fazla tasarım esnekliği sunar. Benzersiz üretim süreci, sürgü ve kaldırıcıların yalnızca ikinci enjeksiyondan sonra etkinleştirilmesi gibi daha karmaşık tasarımların ikinci enjeksiyon sırasında gerçekleştirilmesine olanak tanıyarak ürün tasarımı için daha geniş bir alan sağlar.
- Üst kalıplama Alt tabaka parçası kalıba yerleştirildikten sonra karmaşık yapılar için yeniden maça veya sürgü ekleme olasılığını sınırlayarak tasarım çeşitliliğini bir şekilde kısıtlar. Bazı özel tasarımlar sadece iki vuruşlu kalıplama ile elde edilebilir, üst kalıplama ile değil.
Hassas Üretim
- İki Atışlı Kalıplama sürekli üretim süreci sayesinde daha yüksek konumlandırma hassasiyeti elde eder; bu süreç, alt tabaka parçasının kalıptan çıkarılmasını gerektirmez ve böylece ürünün genel üretim hassasiyetini artırır.
- Üst kalıplama ilk enjeksiyonla kalıplanmış parçanın başka bir kalıba manuel olarak yerleştirilmesi sırasında konumlandırma hataları ortaya çıkar ve nihai ürünün hassasiyetini etkiler.
Sonuç olarak, hem iki vuruşlu kalıplama hem de üst kalıplama, çoklu enjeksiyon işlemleriyle kompozit malzemeler oluşturmaya hizmet ederken, her biri farklı üretim ihtiyaçlarına uygun benzersiz avantajlar sunar.
- İki vuruşlu kalıplama, büyük ölçekli, karmaşık projeler için ideal olan üstün yapıştırma gücü, tasarım esnekliği ve hassasiyeti ile öne çıkar.
- Öte yandan, üst kalıplama, maliyet avantajları ve basitlik sunarak daha küçük ölçekli veya daha az karmaşık uygulamalar için daha uygun hale getirir.
İkisi arasında seçim yapmak, belirli proje gereksinimlerine, maliyetlere ve istenen sonuçlara bağlıdır.
Sonuç
Özetle, iki vuruşlu kalıplama, iki farklı malzemeyi veya rengi tek bir döngüde verimli bir şekilde birleştiren ve tasarım esnekliği, ürün kalitesi ve üretim verimliliği açısından önemli avantajlar sunan gelişmiş bir enjeksiyon kalıplama tekniğidir. Kalıp tasarımı ve makinelere yapılan ilk yatırımın daha yüksek olmasına rağmen bu teknoloji, yüksek hassasiyet ve mukavemete sahip karmaşık, çok malzemeli bileşenler gerektiren uygulamalar için cazip bir durum sunmaktadır.
