


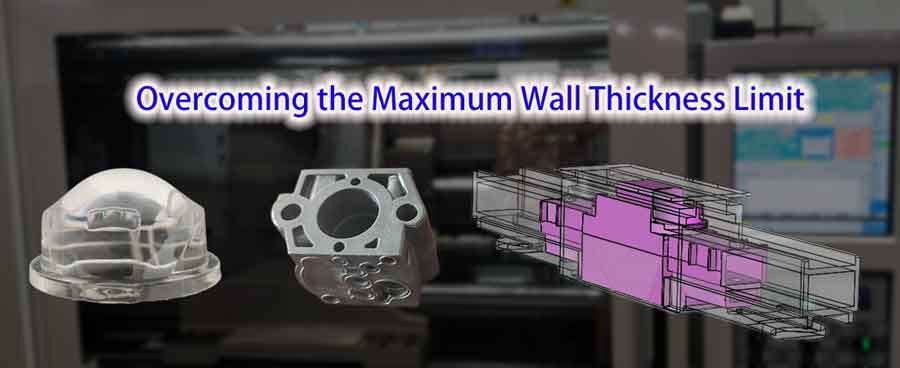
Enjeksiyon kalıplama dünyasında, yaygın uygulama ürünlerde ince ve düzgün cidar kalınlıklarını korumaktır. Ancak maksimum duvar kalınlığının gerekli olduğu senaryolar vardır maksimum duvar kalınlığı gereklidir, geleneksel sınırların ötesine geçerek. Bu makalede, daha kalın cidarlı enjeksiyon kalıplanmış parçalar oluşturma yöntemlerini ve süreçte ele alınması gereken zorlukları ve hususları inceleyeceğiz.
İçindekiler
GeçişEnjeksiyon Kalıplı Parçalar Neden Çok Kalın Olmamalıdır
Enjeksiyon kalıplama ile üretilen parçaların aşırı kalın olması bir dizi soruna yol açabilir, bu nedenle maksimum duvar kalınlığı sınırları bulunmaktadır. Aşırı kalın enjeksiyon kalıplama parçalarının başlıca sorunları şunlardır:
- Düzensiz Soğutma ve Büzülme: Daha kalın bölümler, ince duvarlardan daha yavaş soğur, bu da düzensiz soğutmaya yol açar. Bu, yerel büzülmeye (çökme izleri) ve eğrilmeye neden olabilir, potansiyel olarak ürün çatlamasına veya deformasyonuna yol açabilir.
- Artmış İç Gerilim: Soğuma sırasında, daha kalın cidarların içindeki malzeme daha yavaş soğuma hızları nedeniyle daha yüksek iç gerilme geliştirebilir ve bu da ürünün yapısal bütünlüğünü ve performansını etkiler.
- Kısalmış Ürün Ömrü: İç gerilim ve düzensiz malzeme özellikleri nedeniyle, aşırı kalın enjeksiyon kalıplı parçalar daha düşük dayanıklılığa ve daha kısa ömre sahip olabilir.
- Yetersiz Dolum: Enjeksiyon kalıplama sırasında, daha kalın bölümler tamamen doldurulmayabilir, bu da vakum boşluklarına ve hava kabarcıklarına yol açar.
Enjeksiyon kalıplamada maksimum cidar kalınlığı sınırı öncelikle ürün kalitesini, yapısal bütünlüğü ve üretim verimliliğini sağlar. Bu faktörler tasarım aşamasında dikkate alınmalı ve nihai ürünün kalitesini ve performansını sağlamak için malzeme ve tasarım kılavuzlarına uyulmalıdır.
Daha Kalın Duvarlar Gerektiren Durumlar
1. Yapısal Mukavemet ve Rijitliği Artırma: Belirli senaryolarda, artırılmış yapısal mukavemet ve rijitlik talebi, enjeksiyon kalıplanmış parçalarda daha kalın cidarların kullanılmasını gerektirir. Bu, parçaların yüksek gerilme veya yüke maruz kaldığı uygulamalarda özellikle önemlidir ve bütünlüğü ve işlevselliği korumak için ek malzeme gerektirir.
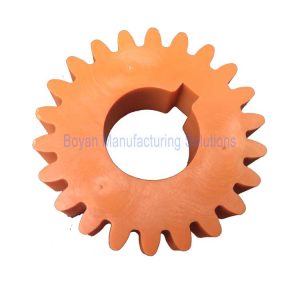
2. Yakın Mesafeli Özelliklerle Tasarım Kısıtlamaları: Bazı durumlarda, bosslar (hizalama veya bağlama için kullanılan yükseltilmiş özellikler) ve cidarlar gibi tasarım elemanları birbirine çok yakındır. Bu gibi durumlarda, bu alanları oymak pratik veya imkansız hale gelir. Ortaya çıkan tasarım kısıtlaması, parçanın yapısal bütünlüğünü korurken bu yakın aralıklı özellikleri barındırmak için daha kalın cidarlara sahip olma gerekliliğine yol açar.
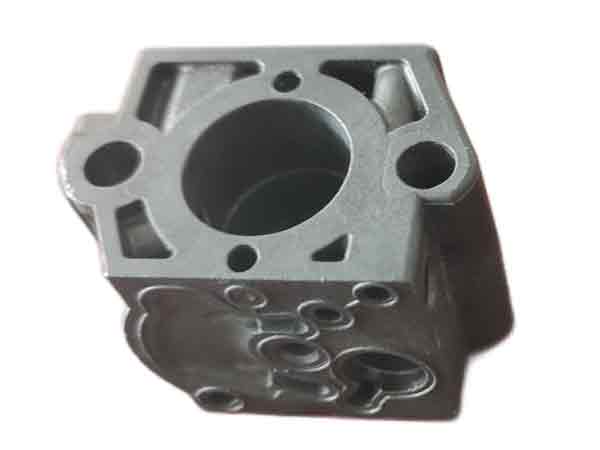
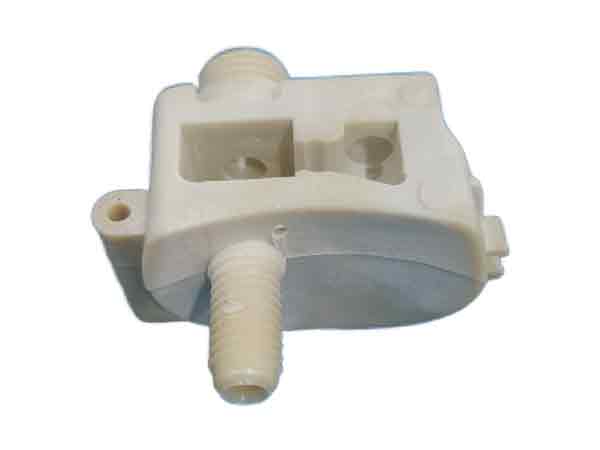
3. Malzeme Kütlesi ve Atalet Ekleme: Belirli uygulamalar için, bir parçanın kütlesini ve ataletini artırmak arzu edilir. Bu, parçayı daha kalın cidarlarla tasarlayarak elde edilebilir. Eklenen kütle, belirli mekanik veya otomotiv bileşenlerinde olduğu gibi, stabilite veya momentum için ek ağırlığın gerekli olduğu uygulamalarda faydalı olabilir.
4. Isı Yalıtımını İyileştirme: Bazı ürünlerde, özellikle sıcaklık değişimini koruması veya kısıtlaması gerekenlerde, gelişmiş termal yalıtım için daha kalın cidarlar gereklidir. Bu, genellikle termal kaplar, elektronik muhafazaları veya ısıtma ve soğutma sistemlerindeki bileşenler gibi ürünlerde görülür; burada cidarın kalınlığı, ürünü veya bileşeni dış sıcaklık değişimlerinden yalıtmada çok önemli bir rol oynar.
Artmış Duvar Kalınlığının Maliyet Etkileri
Daha kalın cidarlar, enjeksiyon kalıplama çevrimi sırasında daha uzun soğuma süreleri anlamına gelir. Soğuma süresi neredeyse cidar kalınlığının karesiyle orantılıdır ve ikinci dereceden bir ilişki izler (y = K * x^2). Örneğin, 8 mm kalınlıkta PA6 malzemesi ile toplam enjeksiyon kalıplama çevrimi yaklaşık 93 saniyedir ve soğuma yaklaşık 70 saniye sürer. Bu nedenle, cidar kalınlığını artırmak daha yüksek üretim maliyetleri pahasına gelir.
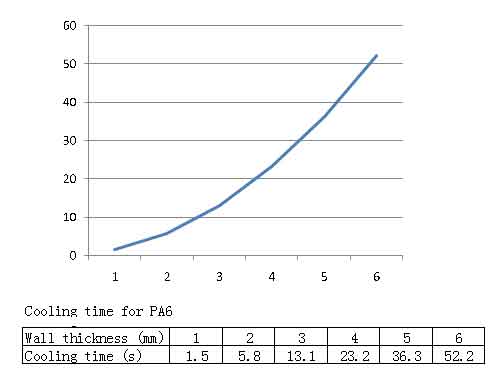
Enjeksiyon kalıplamada soğutma süresi birçok faktörden etkilenir, bu da hesaplama formülünü oldukça karmaşık hale getirir. Yukarıdaki grafikteki veriler sadece duvar kalınlığı ile soğutma süresi arasındaki ilişkiyi kabaca yansıtmaktadır. Ancak, soğutma süresinin duvar kalınlığının karesiyle neredeyse orantılı olarak arttığını göstermektedir, bu da enjeksiyon kalıplama maliyetlerini önemli ölçüde etkiler.
Kalın Duvarlı Plastik Ürünlerin Kalıplanması için Yöntemler:
1. Özel enjeksiyon kalıplama makineleri kullanın
PC gibi bazı malzemeler, doğal olarak kalın cidarlı ürünler için uygundur, örneğin neredeyse 30 mm kalınlığa kadar mercekler. Bu kalınlığa rağmen, önemli bir çekme deformasyonu göstermezler ve optik performansı korurlar.
Ana zorluk, kabarcık ve enjeksiyon çizgisi gibi kusurları önlemek ve soğutma sonrasında aşırı iç gerilimden kaçınmaktır.
İç gerilimi en aza indirmek için yüksek enjeksiyon hızları ile düzgün basınç ve sıcaklık sağlamak amacıyla özel enjeksiyon kalıplama makineleri ve vidalar gereklidir.
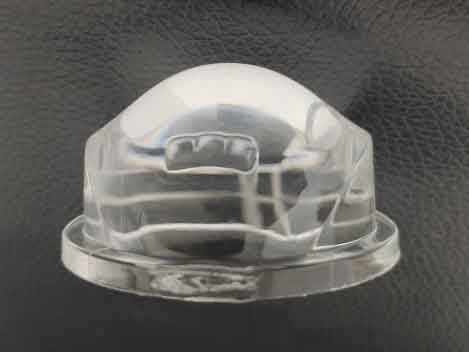
Bu, özel bir enjeksiyon kalıplama makinesi kullanılarak üretilen, yaklaşık 34 mm kalınlığında PC malzemeden yapılmış bir far merceğidir. Yolluk izi montajdan sonra gizlendiği için estetik bir işlem gerektirmez.
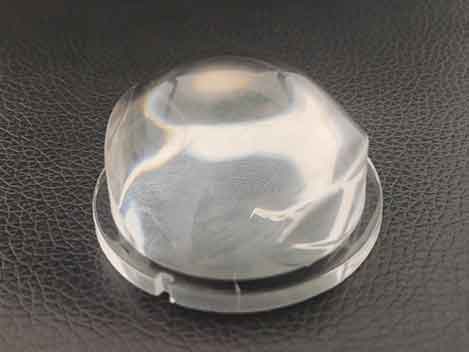
Görseller, ürünün belirgin kabarcık ve enjeksiyon çizgilerinden arınmış olduğunu, tatmin edici bir kalite seviyesine ulaştığını göstermektedir.
2. Malzeme Modifikasyonu
Parça cidar kalınlığındaki birincil sınırlama fiziksel dolgudur. Plastiklere kalsiyum karbonat veya talk eklenmesi malzeme çekmesini azaltabilir. Bu katkı maddeleri çekmez ve bazı plastiklerin yapısal durumunu değiştirebilir. Cam elyaf takviyesi bazı plastiklerin kristalliğini değiştirir ve çekme oranlarını önemli ölçüde azaltır. Ancak, bu bileşenleri eklemek karmaşıktır, çünkü malzeme parlaklığını değiştirebilir, mukavemeti azaltabilir ve gevreklik artırabilir. Gıda sınıfı plastikler gibi bazı uygulamalarda, çoğu katkı maddesine izin verilmez.
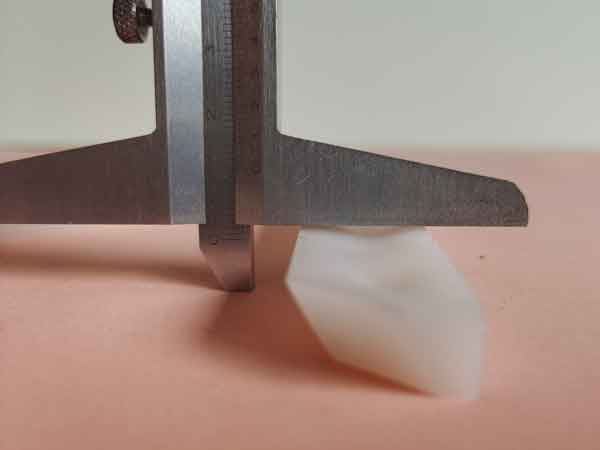
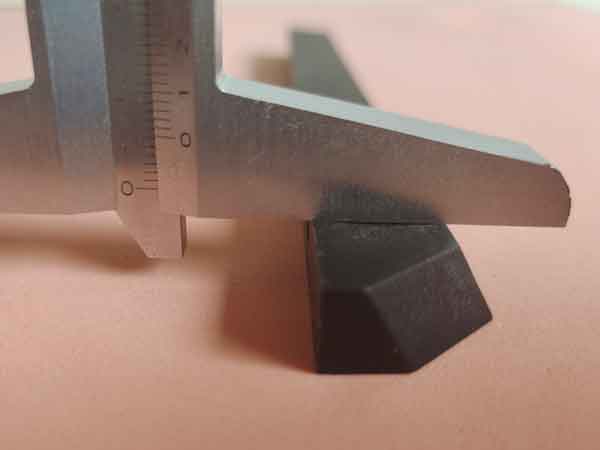
Bu örnekte, malzeme modifikasyonunun çekmeyi önemli ölçüde azalttığı ve daha yüksek cidar kalınlığına sahip ürünlerin üretilmesine olanak tanıdığı açıktır.
Standart PP (polipropilen)den üretilen beyaz numune, belirgin şekilde önemli ölçüde çekme sergiliyor; ortadaki çökme açıkça görülüyor. Bu gibi durumlarda, paketleme basıncını ve süresini artırmak bile bu çekmeyi hafifletmez.
Uzun cam elyaflarla doldurulmuş modifiye PP'den yapılmış siyah numune, düzlükte kayda değer bir iyileşme göstermektedir.
3. Üzerine Şekillendirme
Aynı tür plastik üzerine kaplama yapılabildiğinden, bu büyük bir üretim esnekliği sunar. Önce bir alt tabaka olarak daha küçük bir parça üretebilir ve alt tabakayı saracak şekilde kaplama yapabiliriz; bu, ürünün et kalınlığını önemli ölçüde artırabilir.
Bu, ağır yüklere dayanacak şekilde tasarlanmış bir plastik bağlantı elemanıdır ve artırılmış et kalınlığı gerektirir. Ancak tek bir enjeksiyon kalıplama işleminde 8 mm et kalınlığı sınırdır; çünkü bu durumda bile belirgin çekme çukurları görülür ve kalıplama süresi 1 dakika 40 saniyeye yaklaşır. Yine de bu 8 mm kalınlık, gereken mukavemet kriterlerini karşılamaz.
Şimdi, kaplama yöntemi benimsenerek et kalınlığı 15 mm'nin üzerine çıkarılabilir ve ürünün düzlüğü büyük ölçüde gereksinimleri karşılar.
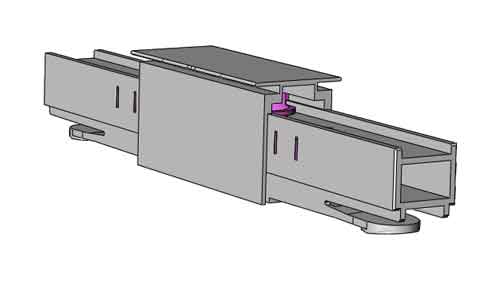
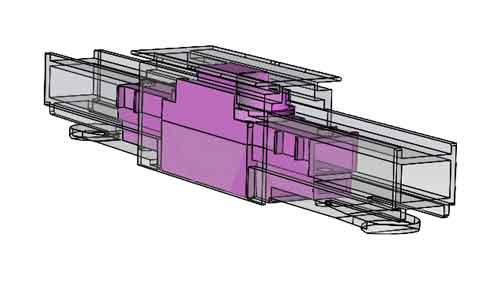
Aşağıdaki animasyon, alt tabakanın üst kalıp içinde nasıl kapsüllenecek şekilde tasarlandığını göstermektedir. Bu, parçanın yük taşıyan bölgelerindeki mukavemeti önemli ölçüde artırır.
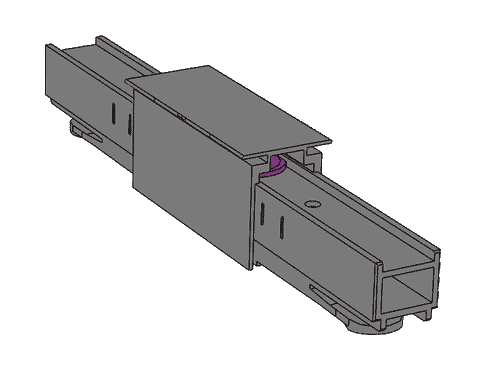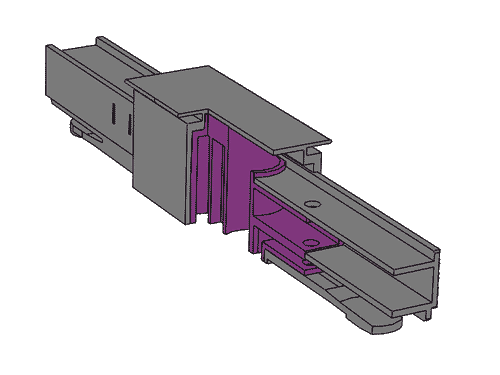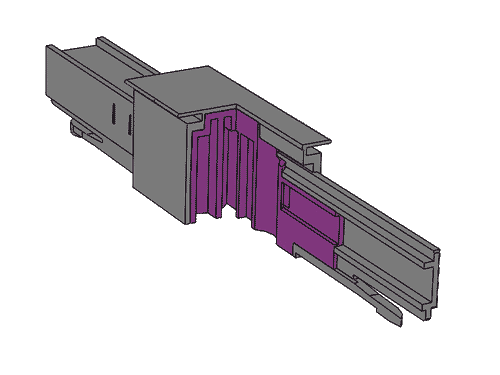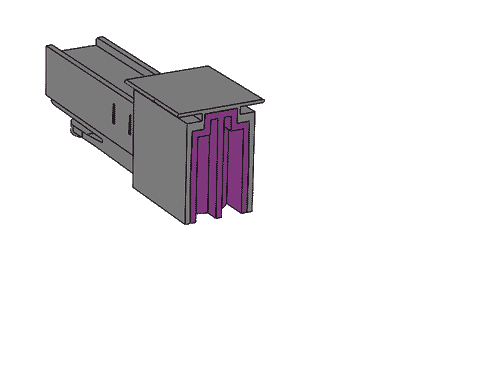
Üst kalıplama yaklaşımının kullanılmasının en doğrudan çözüm olduğu söylenebilir, çünkü enjeksiyon kalıplama makinelerinin sınırlamalarından ve yukarıda bahsedilen modifiye malzemelerin eksikliklerinden daha az etkilenir, ancak daha yüksek maliyetler getirir.
Bu, iki kalıp gerektirir: biri alt tabaka için, diğeri kaplama için. Süreç zaman alıcı ve emek yoğundur.
Ayrıca, kaplama katmanı sayısının artırılması (örneğin çift veya üçlü kaplama), duvarların daha da kalınlaştırılmasını, hatta katı plastik ürünler üretilmesini sağlayabilir. Bu nadirdir ve maliyetlidir, ancak bilgilendirme amacıyla belirtilmeye değer bir olasılıktır.
Sonuç
Sonuç olarak, enjeksiyon kalıplama genellikle ince ve düzgün duvarları tercih etse de, bazı uygulamalar daha kalın duvarları gerektirir. Düzensiz soğutma, artan iç gerilim ve potansiyel kusurlar gibi zorlukların üstesinden gelmek, makine performansını artırma, malzemeleri modifiye etme ve üzerine kalıplama kullanma gibi gelişmiş teknikler gerektirir. Bu makale, kalın duvarlı parçaların üretiminin karmaşık olduğunu, ancak dikkatli planlama ve uygulama ile bu özel ürünlerde kalite ve işlevselliğin elde edilebileceğini vurgulamaktadır.
