


İçindekiler
GeçişEnjeksiyon Kalıplama Süreci Adımlarına Giriş
Enjeksiyon kalıplama, genellikle kısaca “kalıplama” olarak anılır, plastik ürünler üretmek için kullanılan temel bir imalat sürecidir. Bu yöntemde, plastik parçacıklar sıvı hale gelene kadar ısıtılır, daha sonra bir enjeksiyon kalıplama makinesinin nozulu aracılığıyla bir kalıp boşluğuna enjekte edilir. Kalıbın içine girdikten sonra, erimiş plastik soğutur ve katılaştırır, kalıp boşluğunun şeklini alır.
Bu çok yönlü işlem, diğer üretim yöntemleriyle gerçekleştirilmesi zaman alıcı hatta imkansız olabilecek karmaşık ve detaylı şekillerin oluşturulmasına olanak tanır.
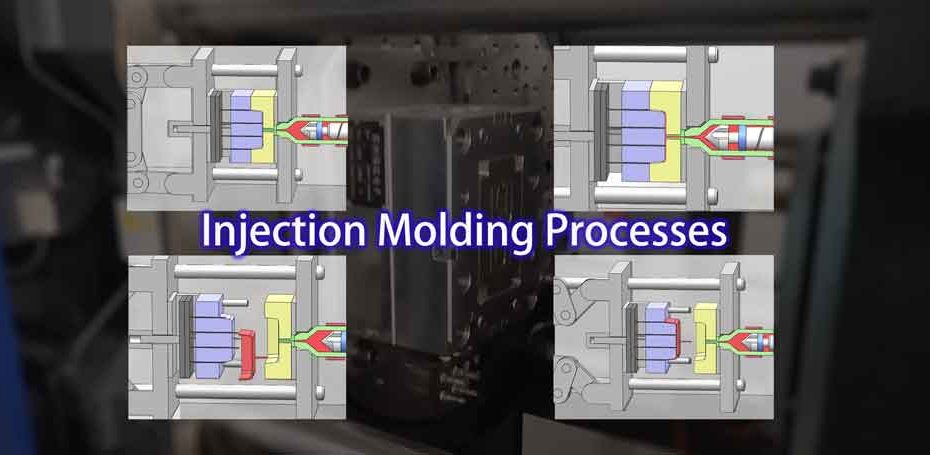
Bu makalede, enjeksiyon kalıplama sürecini yeni başlayanlar için kolayca anlaşılır hale getirmek için dört basit adıma ayıracağız. Hadi başlayalım.
1. Kalıp Kapatma
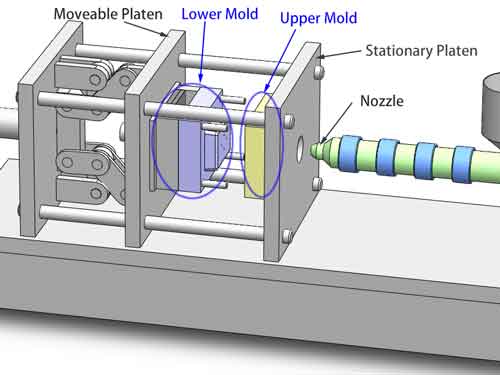
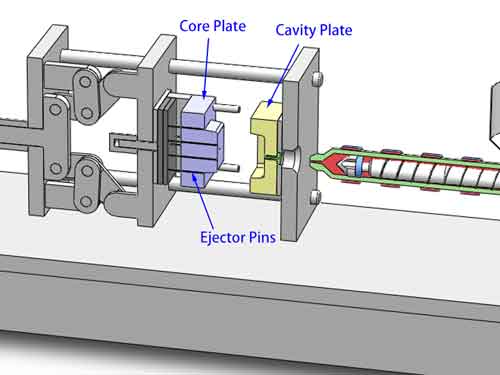
Enjeksiyon kalıplama işlemindeki ilk adım kalıp kapatmadır. Bu aşamada, başlangıçta enjeksiyon kalıplama makinesi üzerinde konumlandırılan alt kalıp ileri hareket eder ve üst kalıpla sıkıca kapanır. İki kalıp bir araya geldiğinde, içlerindeki maça ve boşluk, nihai ürünü şekillendirecek içi boş bir alan oluşturur.
Bu noktada, enjeksiyon kalıplama makinesinin önemli bir kalıp kapatma kuvveti uyguladığını belirtmek çok önemlidir. Bu kuvvet, üst ve alt kalıpların sıkıca kapanmasını sağlar ve özellikle sürecin ilerleyen aşamalarında ortaya çıkan yoğun enjeksiyon basıncı altında en küçük boşlukların bile oluşmasını önler. Bu güvenli kapanma, enjeksiyon kalıplama işleminin başarısı için elzemdir.
2. Enjeksiyon ve Basınç Paketleme
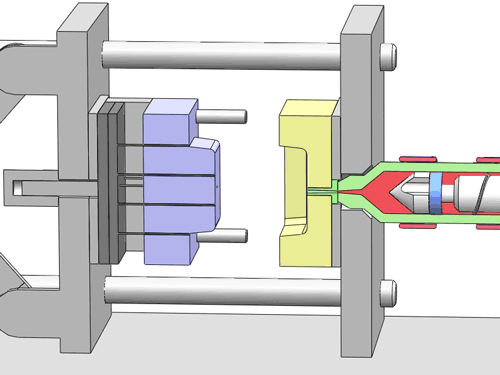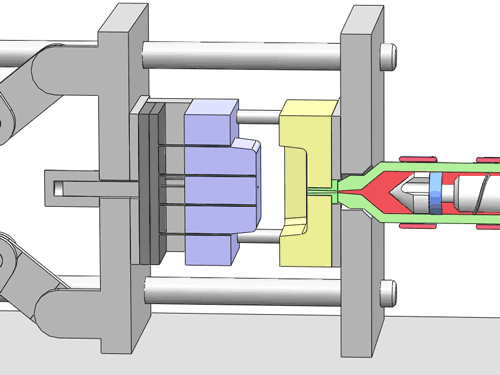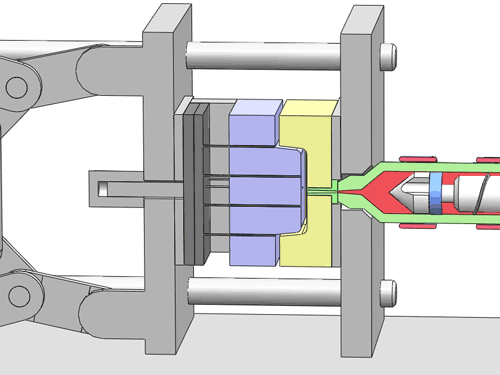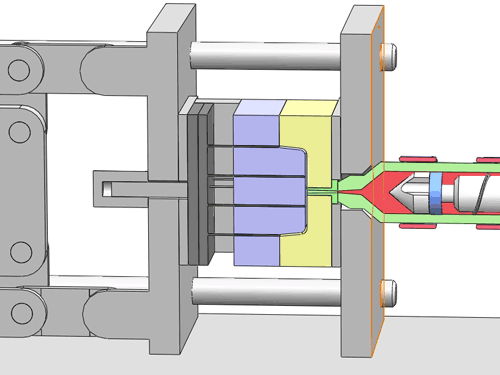
Enjeksiyon kalıplama işleminde, erimiş plastik enjeksiyon kalıplama makinesi tarafından kalıp boşluğuna zorla enjekte edilir ve önemli basınç altında tüm alanı doldurur. Dolduktan sonra, enjeksiyon kalıplama makinesi, soğuyan ve katılaşan plastiğin doğal büzülmesinden kaynaklanan hacim kaybını telafi etmek için belirli bir enjeksiyon basıncını korur.
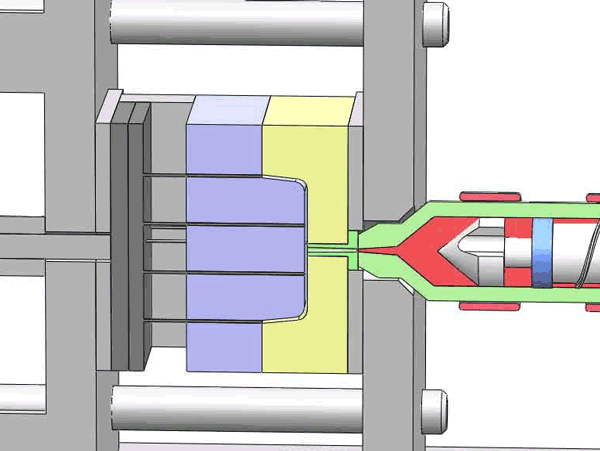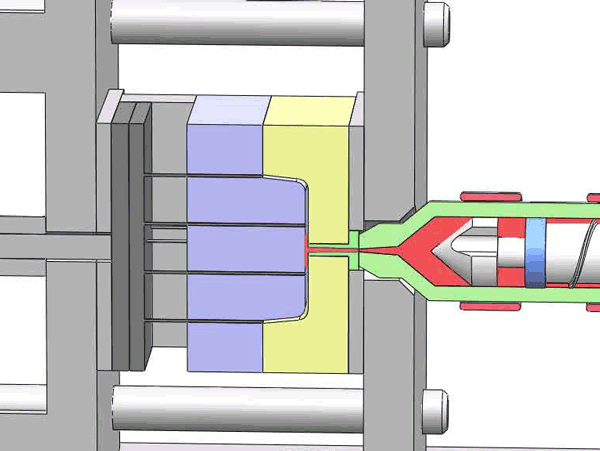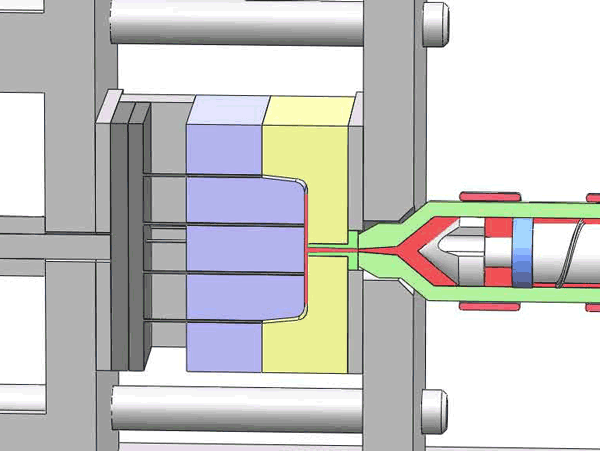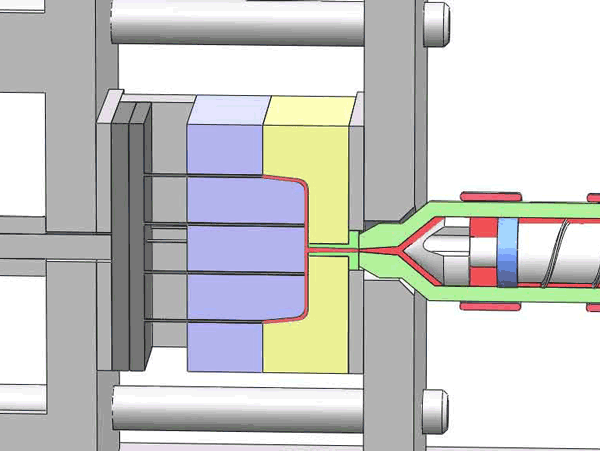
Normalde, enjeksiyon kalıplama basıncı için ideal aralık çeşitli plastiklerle 80-100 MPa'nın altındadır. 100-120 MPa aralığında işler daha zorlu hale gelmeye başlar ve 120-150 MPa'nın üzerine çıktığında önemli ölçüde daha talepkâr hale gelir.
Enjeksiyon basıncı, tüm boşluğu doldurmak için gereken çabanın bir göstergesidir. Parçanın genel boyutu gibi faktörlerle yakından ilişkilidir, duvar kalınlığı, ve yükseklik.
Ayrıca, farklı aşamalarda enjeksiyon hızını kontrol etmek bir sanat sayılır ve yüksek kaliteli nihai parçalar elde etmek için çok önemlidir.
Ancak, yolluk, dağıtıcı ve ana giriş katılaşmaya başladığında, kalıba daha fazla malzeme verilmesinin imkansız hale geldiğini belirtmek önemlidir. Sonuç olarak, basınçlı dolgu ile bile, bitmiş üründe bir miktar çekme kaçınılmazdır.
3. Soğutma ve Katılaşma
Kalıp güvenli bir şekilde kapandıktan sonra, kalıp boşluğunun içindeki erimiş plastik soğumaya ve katılaşmaya başlar. Bu kritik aşamada, plastik doğal olarak büzülürken sıvı halden katı hale geçerek bir dönüşüm geçirir.
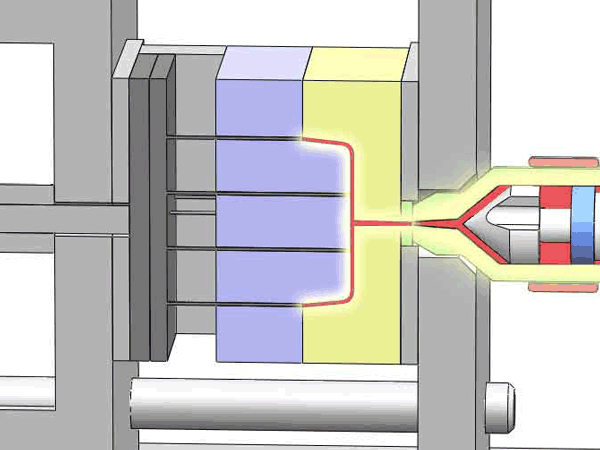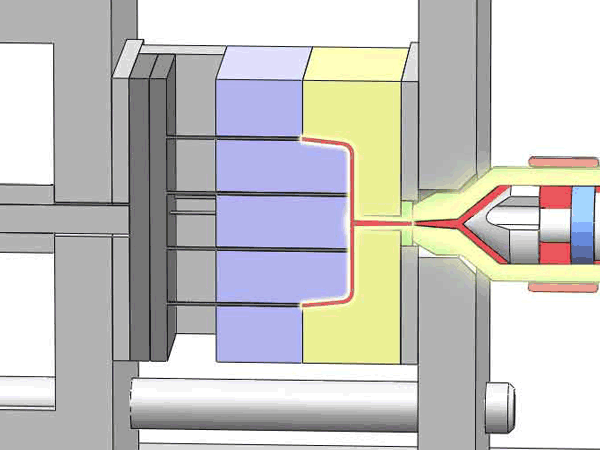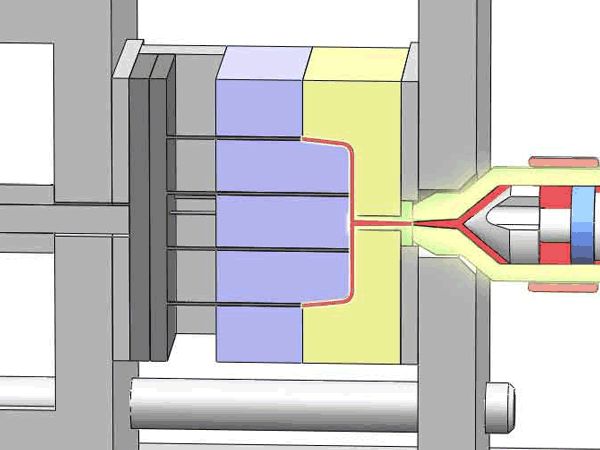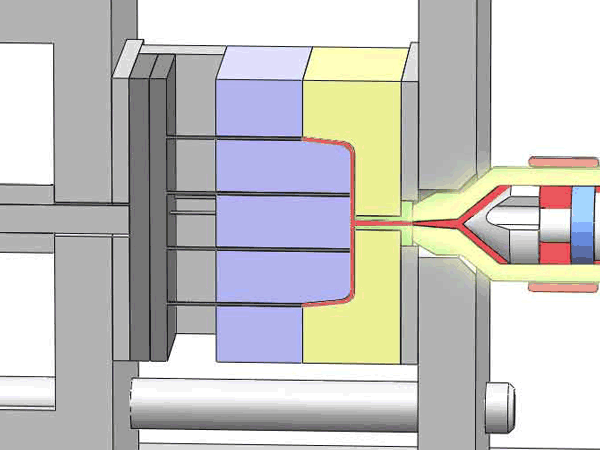
Kalıbın kendisinin sıcaklığı, nihai ürünün kalitesini belirlemede çok önemli bir rol oynar. Tipik olarak, kalıp ısıtıcıları kalıbın sıcaklığını yükseltmek için ısıtılmış yağ üretirken, soğuk su sıcaklığı düşürmek için kullanılır. Bazı nadir durumlarda, hassas sıcaklık kontrolü ve optimum ürün kalitesi elde etmek için bir üretim döngüsünde hem ısıtma hem de soğutma yöntemleri dönüşümlü olarak kullanılır.
Soğuma ve katılaşma sürecinin süresi, bitmiş ürünün kalitesini doğrudan etkileyen kritik bir parametredir. Ürünün tam olarak şekillenip şekillenmediğini belirler ve ince boyut farklılıklarının en aza indirilmesini sağlar.
Plastik parçalar kalıp içinde yeterince soğuyup katılaştıktan sonra, bir sonraki adıma geçme zamanı gelir: kalıbı açmak ve yeni oluşan bileşenleri çıkarmak.
İpucu: Soğutma Aşaması Dört Adımın En Uzunudur
Bu dört adımı içeren enjeksiyon kalıplama üretimi döngüsünde, soğutma süreci en çok zaman alan süreç olarak öne çıkar ve genel verimlilikte çok önemli bir faktör haline gelir. Plastik parçanın duvarlarının kalınlığı, soğutma aşamasının süresini belirlemede çok önemli bir rol oynar.
Çoğu durumda, genellikle en kalın bölge olan yolluk, uzun soğutma sürelerine katkıda bulunan birincil faktör haline gelir. Bu gibi durumlarda, bir sıcak yolluk sistemi kullanılması oldukça faydalı olabilir, çünkü yolluğun soğutulması ihtiyacını etkili bir şekilde ortadan kaldırarak üretim zaman çizelgesini optimize eder.
4. Kalıp Açma ve Parça Çıkarma
Enjeksiyon kalıplama işleminin bir sonraki aşamasında, kalıp açma ve parça çıkarma işlemi vardır.
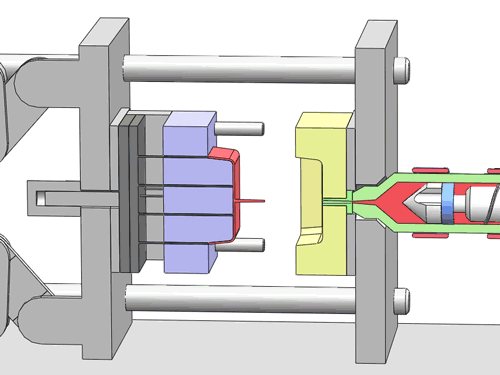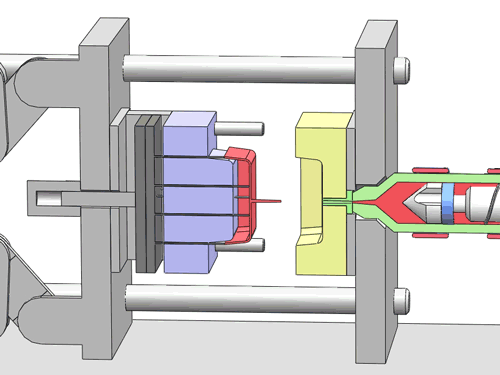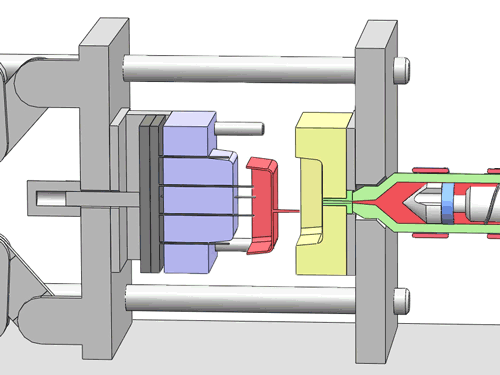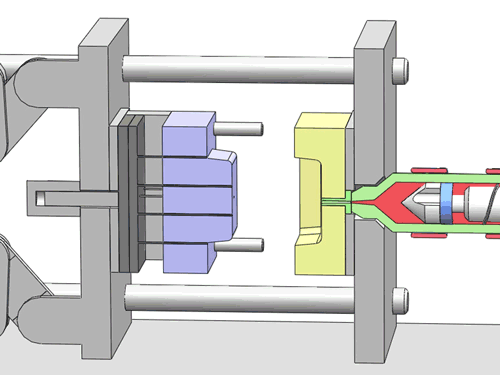
Kalıp kapatma aşamasının aksine, alt kalıp şimdi geriye doğru hareket ederek üst kalıptan ayrılır. Aynı zamanda, itici pim olarak bilinen önemli bir bileşen devreye girerek yeni oluşmuş ürünü alt kalıptan iter.
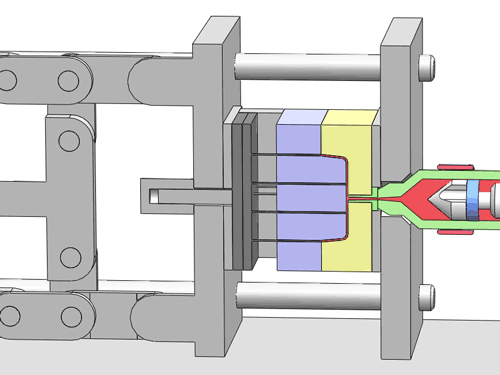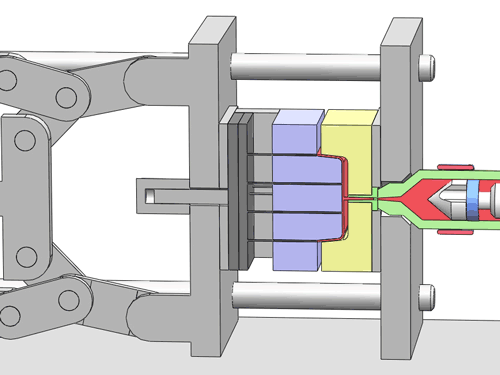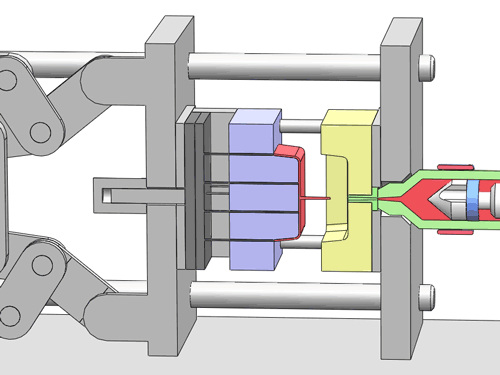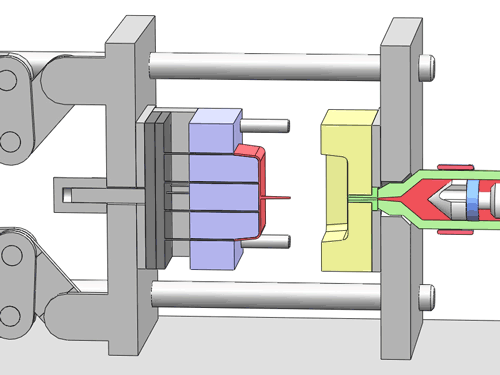
İtici pim, özellikle küçük pah açılarına ve yüksek duvarlara sahip ürünlerle uğraşırken, ürünün başarılı bir şekilde çıkarılmasını sağlamada çok önemli bir rol oynar. İtici pim olmadan, bazı ürünler kalıp içinde sıkışabilir ve onlara zarar vermeden çıkarılmaları neredeyse imkansız hale gelebilir.
Ayrıca, ürünün üst kalıba yapışmamasını sağlamak çok önemlidir, çünkü genellikle üst kalıpta bir çıkarma mekanizması yoktur. Uygun çıkarma, sorunsuz ve verimli bir üretim süreci sağlar ve yüksek kaliteli plastik bileşenlerin oluşturulmasına olanak tanır.
Sonuç
Özetle, enjeksiyon kalıplama sürecinin teorisi anlaşılması kolaydır. Ancak, yüksek kaliteli ürünleri sürekli olarak büyük miktarlarda üretmek için, enjeksiyon kalıplama sürecindeki çok sayıda parametrenin hassas kontrolü gereklidir. Dikkatle ele alınması gereken temel faktörler arasında enjeksiyon sıcaklığı, basıncı, tutma süresi ve daha fazlası yer alır.
Bu düzeyde hassasiyete ulaşmak, yalnızca gelişmiş ekipmanlara değil, aynı zamanda alanda geniş deneyime sahip yetenekli mühendis ve operatörlerin uzmanlığına ve işbirliğine de bağlıdır. Bilgileri ve özverileri, enjeksiyon kalıplama sürecinin başarılı bir şekilde yürütülmesinde ve en iyi kalitede plastik bileşenlerin üretilmesinde vazgeçilmezdir.
Yorumlar kapalı.