Table des matières
ToggleQuand le moulage par injection de faibles volumes est-il nécessaire ?
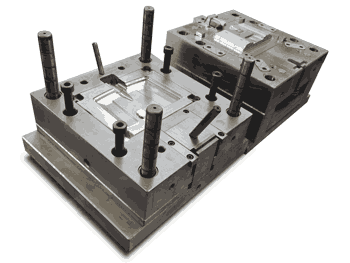
La compréhension générale est que le moulage par injection est mieux adapté à la fabrication à grande échelle en raison de l'investissement initial important en coûts de moule. En production de masse, les coûts unitaires diminuent considérablement lorsqu'ils sont répartis sur chaque article. Néanmoins, il existe des scénarios où le moulage par injection à faible volume devient une nécessité. Cela peut être observé pendant la phase de test de développement du produit ou pour les produits à demande limitée sur le marché, mais une exigence de répondre aux besoins spécifiques de certains segments de clientèle persiste.
Pourquoi choisir le moulage par injection plutôt que d'autres procédés ?
Bien qu'il existe des méthodes alternatives telles que l'impression 3D et l'usinage CNC pour la production de faibles volumes, le moulage par injection conserve sa pertinence dans des cas spécifiques. Notre expérience met en évidence plusieurs raisons convaincantes de continuer à l'utiliser :
En substance, si l'impression 3D et l'usinage CNC ont leurs mérites, le moulage par injection se distingue par sa rentabilité, ses conceptions complexes, ses propriétés mécaniques supérieures et sa précision dimensionnelle, ce qui en fait le procédé de prédilection pour divers scénarios de production en faible volume.
1. Rentabilité : Le moulage par injection devient rentable lorsque le volume de production dépasse 50 ou 100 unités. En comparaison, l'usinage CNC ou l'impression 3D tend à devenir plus coûteux à mesure que les quantités augmentent, ce qui conduit à un écart de coût croissant à mesure que la production augmente.
2. Formes complexes : Le moulage par injection excelle dans la production de détails complexes et de formes complexes qui peuvent être trop coûteux ou impossibles à réaliser par des méthodes d'usinage CNC.
3. Propriétés mécaniques : Les propriétés mécaniques et la durée de vie des plastiques couramment utilisés surpassent significativement les matériaux imprimés en 3D. Par exemple, le nylon renforcé utilisé dans l'impression 3D peut ne présenter que 70% de la résistance du nylon renforcé conventionnel, ce qui est en deçà des normes souhaitées. De plus, les matériaux imprimés en 3D peuvent se déformer sous contrainte et ont tendance à avoir une durée de vie relativement plus courte.
4. Précision dimensionnelle : Le moulage par injection offre systématiquement une précision dimensionnelle supérieure à celle de l'impression 3D, ce qui en fait le choix privilégié pour les applications où des mesures précises sont cruciales.
Qu'est-ce que le moulage par injection à faible volume / en petites séries ?
Définir le moulage par injection en “ petite série ” peut être quelque peu nuancé et dépend de la complexité du produit. En termes généraux, le moulage par injection en petite série peut être caractérisé comme suit :
Pour des produits relativement simples, une quantité commandée inférieure à 100 pièces, ou un montant de commande inférieur à 200-300 dollars américains, peut être considéré comme une petite série. Pour des produits plus complexes, la quantité minimale de commande et le montant de commande peuvent augmenter en conséquence. La définition d'une “ petite série ” en moulage par injection peut varier en fonction des exigences spécifiques du projet et de la complexité du produit.
Pourquoi le moulage par injection de faibles volumes présente-t-il des difficultés ?
Si l'on peut penser que la production d'une petite quantité d'articles n'est qu'une question de coût, la réalité est plus complexe. Le moulage par injection de faibles volumes s'accompagne de son propre ensemble de défis, distincts de ceux des grandes séries :
1. Normes industrielles : De nombreuses installations de moulage par injection sont habituées à traiter des commandes importantes et à grand volume. Leurs zones de travail, leurs procédures d'inspection qualité et leurs processus standards sont optimisés pour ces conditions et peuvent ne pas s'adapter facilement aux exigences uniques des séries à faible volume.
2. Intensité de main-d'œuvre : Les commandes à faible volume nécessitent souvent une main-d'œuvre disproportionnée par rapport aux commandes en grande série. Ces commandes plus petites peuvent impliquer plusieurs travailleurs et, en tenant compte des coûts des matériaux et d'autres dépenses, génèrent parfois des bénéfices inférieurs à 100 $. Pour les entreprises, c'est semblable à l'effort requis pour embaucher un plombier pour une tâche courte et sans conséquence.
3. Intérêt limité : Même si les clients sont prêts à payer un supplément pour les petites commandes, de nombreux fabricants peuvent ne pas les trouver économiquement attrayantes. Les commandes à faible volume sont sporadiques, et ils préfèrent se concentrer sur des projets à plus grande échelle qui ne nécessitent pas d'efforts ou de ressources supplémentaires.
Cependant, il convient de noter que certaines installations spécialisées sont plus ouvertes à l'accueil de commandes à faible volume. Ces fabricants sont généralement expérimentés dans le moulage d'essai et le traitement en petites séries et sont plus enclins à accepter des commandes plus petites et ponctuelles en raison de leur expertise dans ce créneau.
Autres facteurs influençant les quantités minimales de commande
Bien que nous ayons discuté de la quantité minimale de commande, plusieurs facteurs supplémentaires peuvent l'affecter, notamment :
1. Pureté des matériaux : Les produits exigeant une pureté de matériau plus élevée, tels que transparent ou les articles de couleur claire avec des normes strictes de qualité de surface, nécessitent souvent des quantités de commande plus importantes en raison des matériaux spécialisés et raffinés utilisés.
2. Inserts personnalisés : Lorsque inserts personnalisés font partie intégrante de la conception du produit, les tailles de ces inserts sont généralement relativement petites. Par conséquent, la quantité minimale de commande pour ces produits tend à être plus élevée, souvent de l'ordre de 5 000 à 10 000 unités ou plus.
3. Peinture et galvanoplastie : Produits nécessitant une peinture ou électrodéposition peut être difficile à satisfaire même si la quantité commandée atteint 5 000 unités ou si le montant de la commande atteint 5 000 à 10 000 dollars américains. Cela peut être attribué au nombre limité d'installations spécialisées dans ces processus, en particulier dans les régions où les politiques de protection de l'environnement sont strictes. En outre, ces installations peuvent être sélectives quant aux commandes, refusant parfois les demandes de plus petite quantité ou faisant preuve de moins de coopération en raison de l'effort impliqué.
Remarque : En Chine, par exemple, l'application stricte des politiques de protection de l'environnement a considérablement réduit le nombre d'installations offrant des services de peinture, d'électroplating et de traitement similaires, les laissant submergées de commandes. Leur sélectivité dans l'acceptation des commandes dépend principalement de l'adéquation entre la charge de travail et la valeur de la commande. Cela est particulièrement pertinent pour les produits en plastique qui nécessitent un post-traitement pour répondre aux normes de qualité.
Comment réduire les coûts dans le moulage par injection de faibles volumes
Plusieurs stratégies permettent de réduire les coûts du moulage par injection de faibles volumes :
1. Réduire le nombre d'empreintes : Il s'agit d'une approche simple car pour les produits en plastique de petite série, l'objectif principal est de réduire les dépenses de moule, étant donné que les coûts de production sont relativement faibles.
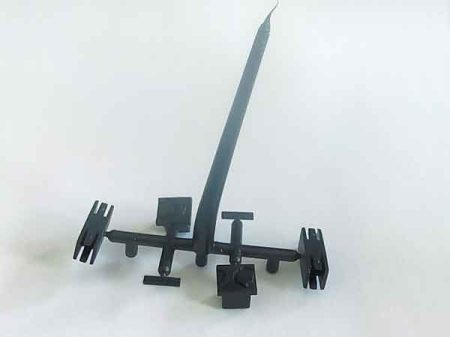
2. Utiliser des moules familiaux : Les moules de famille consistent à regrouper différentes pièces dans un seul moule, réduisant ainsi le nombre total de moules nécessaires. Cependant, il est essentiel de connaître leurs limites, telles que la nécessité de regrouper des pièces similaires dans un moule de famille, et les contraintes de quantité pour garantir une qualité optimale sur toutes les pièces.
3. Simplifier les conceptions de moules : Envisagez de simplifier les conceptions de moules. Par exemple, vous pouvez remplacer les mécanismes complexes de dévissage de filetage par des mécanismes manuels, ou convertir certains mécanismes à coulisse en fonctionnement manuel, réduisant ainsi la complexité de fabrication et les coûts.
4. Augmenter la quantité de commande : Si la demande pour un produit, bien que faible, est prévisible, il peut être prudent d'augmenter la quantité commandée pour chaque cycle de production. Cela réduit la fréquence des achats et peut entraîner des économies de coûts à long terme.
En mettant en œuvre ces stratégies de réduction des coûts, vous pouvez rendre le moulage par injection de faibles volumes plus économiquement viable tout en maintenant la qualité du produit et en répondant aux exigences spécifiques du projet.
Délais de livraison pour les commandes de faible volume / petites séries
Il est courant que les commandes de petite série entraînent des délais de livraison prolongés, bien qu'il y ait des nuances à prendre en compte :
Commandes initiales : Généralement, la première commande n'est pas soumise à des délais de livraison plus longs car elle est souvent intégrée au cycle de calcul du moule. La phase finale de la production du moule comprend la production d'essai. La discussion ici concerne les commandes ultérieures.
Planification de la production : Dans de nombreuses installations de moulage par injection, les machines de moulage par injection sont très demandées et doivent être soigneusement planifiées pour répondre à diverses commandes. Le principe économique sous-jacent est simple : les machines inactives peuvent potentiellement être vendues ou utilisées pour des commandes plus importantes et plus rentables à l'avenir. Dans de telles situations, les commandes plus importantes et les clients établis ont souvent la priorité, bénéficiant d'une priorité plus élevée. Les commandes plus petites, en revanche, reçoivent une priorité plus faible et doivent parfois s'intégrer dans les calendriers de production, entraînant des temps d'attente.
Délai d'attente typique : Cette période d'attente pour les commandes de petite série peut varier mais se situe généralement dans la plage de 1 à 3 semaines. Il est important de reconnaître et de planifier ces délais de livraison lorsque vous envisagez des projets de moulage par injection à faible volume.
Comprendre cette dynamique permet de gérer les attentes et de s'assurer que votre projet s'aligne sur les délais de production et les priorités de l'installation de moulage par injection.
Le rôle du client dans le respect des délais de livraison
Fixer des attentes raisonnables
Les petites commandes ne bénéficient souvent pas des fortes incitations commerciales que l'on trouve dans les grandes. Leur succès dépend davantage des obligations contractuelles et des engagements éthiques. Dans ce contexte, les clients doivent adopter un état d'esprit de collaboration et de travail en équipe plutôt que d'assumer une position de supériorité. Une attitude sincère et coopérative peut faciliter le déroulement du processus de production.
Prolonger les délais de livraison chaque fois que possible
Comme discuté précédemment, les petites commandes peuvent entraîner des cycles de production plus longs. Pour atténuer cela, il est conseillé de passer les commandes le plus tôt possible, permettant un cycle de traitement prolongé. Ce temps supplémentaire permet des vérifications approfondies des stocks et une planification plus précise des calendriers de livraison.
Maintenir une communication régulière
Une communication constante avec l'usine est cruciale. Les clients doivent s'engager dans des discussions régulières, par courrier électronique ou par téléphone, pour informer l'usine de l'avancement du projet et souligner l'importance d'une livraison dans les délais. Cette communication continue renforce l'importance de la commande tout en faisant comprendre la raison et la nécessité de la date de livraison fixée. Dans la plupart des cas, cette approche favorise une meilleure coopération de la part de l'usine.
Pour les clients traitant de petites commandes, il est essentiel d'abandonner la mentalité “ définir et oublier ”. Au lieu de cela, ils doivent être prêts à investir du temps et des efforts de manière continue pour garantir que les commandes soient exécutées rapidement et efficacement.