جدول المحتويات
تبديلتحديد ومنع عيوب حقن القوالب في التصنيع
يتطلب التنفيذ الناجح لقولبة الحقن البلاستيكي خبرة ومعرفة واسعة. تتضمن العملية عناصر عديدة، بما في ذلك تصميم القالب، وإعدادات الآلة، وإجراء القولبة نفسه، وخصائص المادة. يمكن أن يؤدي التعامل غير السليم مع هذه الجوانب إلى عيوب القولبة بالحقن.
يتطلب بدء مشروع قولبة البلاستيك تواصلًا شاملًا مع صانع القالب الخاص بك. من الضروري تحديد عيوب قولبة الحقن المحتملة مسبقًا. قد يتجاهل صانعو القوالب عيوبًا طفيفة أو يعتبرونها مقبولة, ، مما قد يؤدي إلى مشكلات أثناء تصنيع القالب.
المشاركة في التصميم من أجل قابلية التصنيع (DFM) وتحليل تدفق القالب يمكن أن يعالجا هذه التحديات بفعالية، مما يضمن عملية قولبة أكثر سلاسة.
الأنواع الرئيسية لعيوب حقن القوالب
إن الأنواع الرئيسية لعيوب القولبة بالحقن هي:
1. علامات الغرق, 2. زوائد, 3. أحمر خدود البوابة, 4. خط اللحام, 5. فراغات وفقاعات, 6. خط فضي. 7. حقن قصير. 8. ألياف عائمة. 9. القذف.
علامات الغرق
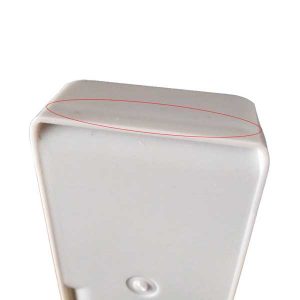
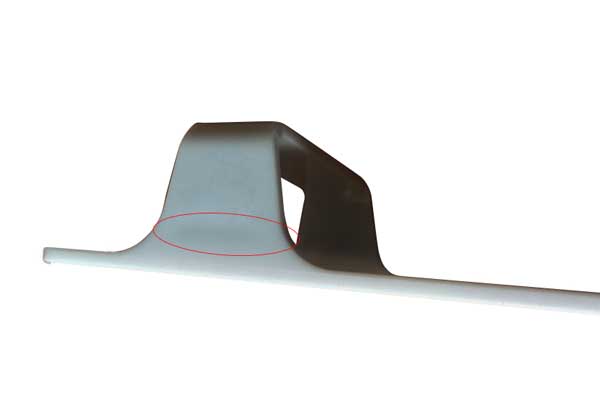
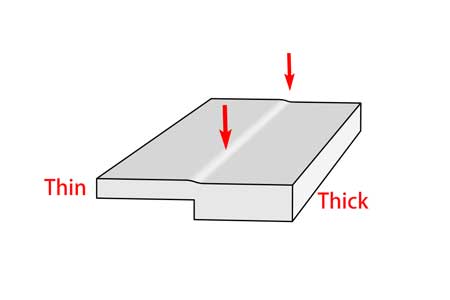
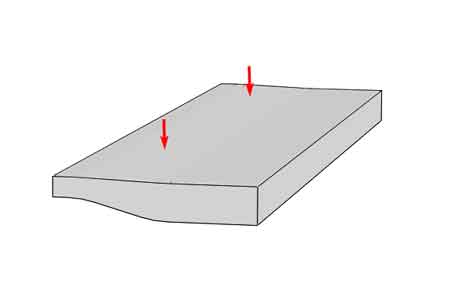
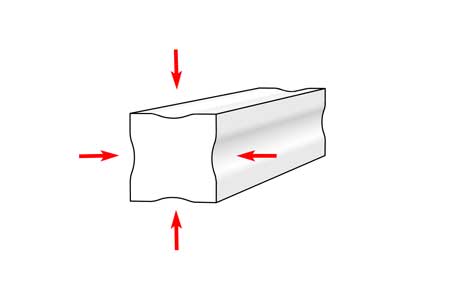
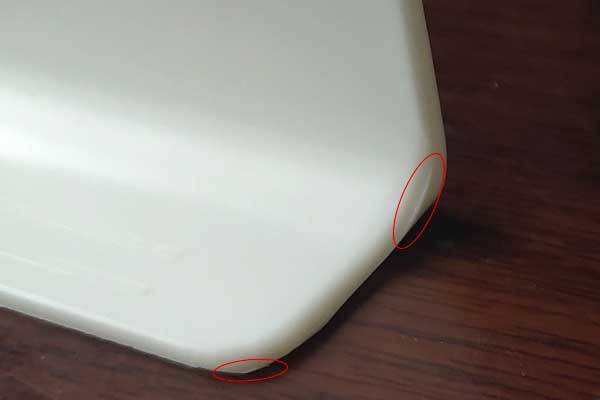
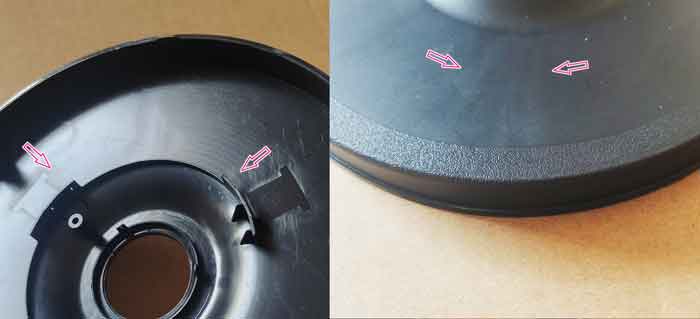
علامات الانخساف هي انخسافات غير مرغوب فيها على السطح للأجزاء المقولبة بالحقن. تحدث لأن أثناء عملية قولبة الحقن،, يبرد السطح ويتصلب قبل الداخل, ، وفي المقاطع الأكثر سماكة، يستمر الداخل في البرودة والانكماش بعد السطح، مما يسبب شدًا وسحبًا نحو الأسفل على السطح.
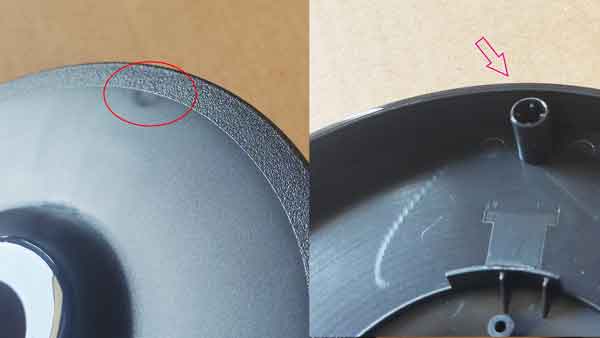
غالبًا ما تظهر في المناطق ذات المقاطع الجدارية الأكثر سماكة، أو الانتقالات السريعة جدًا في سمك الجدار، أو عند تقاطعات الأضلاع، والبروزات، والجدران الخارجية.
المشكلة الرئيسية التي تسببها علامات الانكماش هي التشويه الجمالي، ولكن في بعض الأحيان يمكن أن تؤدي أيضًا إلى مشاكل وظيفية، خاصةً عندما تكون هناك حاجة إلى دقة عالية واستواء.
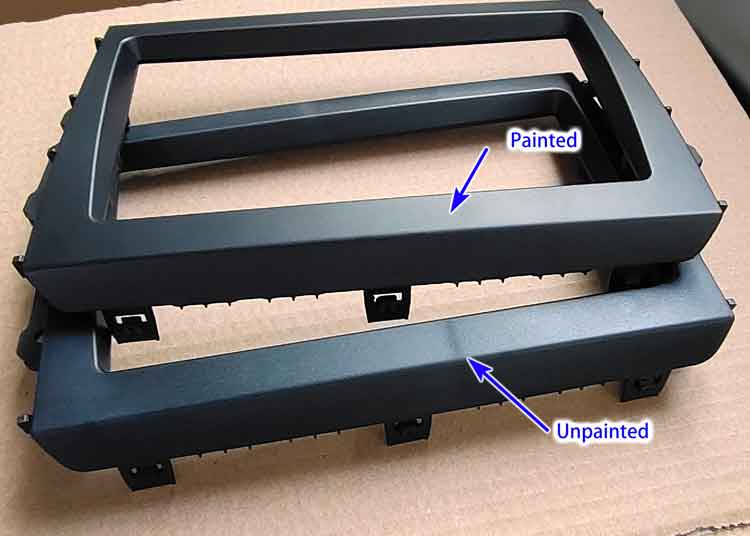
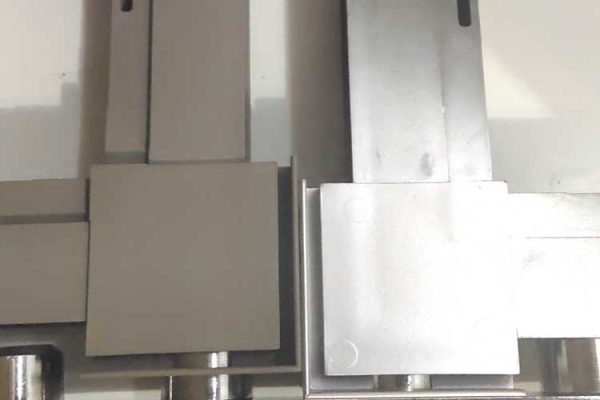
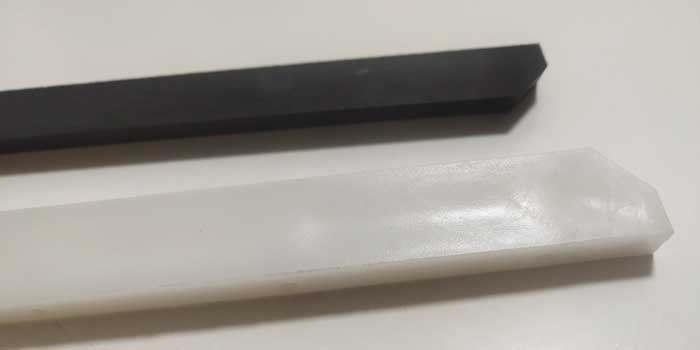
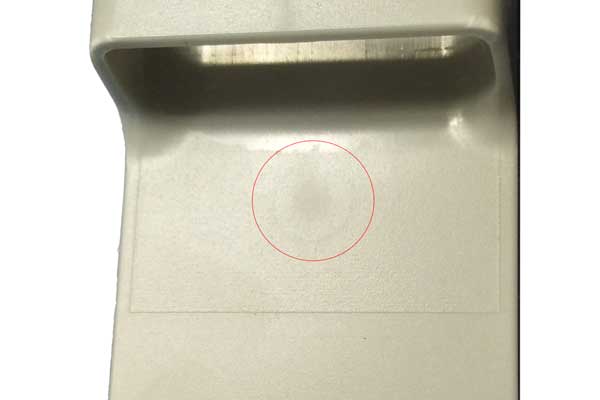
إذا كان السطح يتطلب طلاءً عالي اللمعان، تصبح علامات الانكماش أكثر وضوحًا. في الصور أدناه، تُظهر المنتجات فرقًا كبيرًا في وضوح علامات الانكماش قبل وبعد الطلاء.
تنطبق هذه المشكلة أيضًا على المنتجات البلاستيكية ذات الأسطح المصقولة كالمرآة والمواد عالية اللمعان.
بالنسبة لبعض المنتجات ذات الجدران السميكة جدًا، قد لا يؤدي زيادة ضغط التعبئة ووقت التعبئة إلى حل مشكلة علامات الانكماش. في مثل هذه الحالات، الحل الوحيد هو اختيار مواد ذات معدلات انكماش أقل نسبيًا.
السبب:
تحدث علامات الانكماش لأنه أثناء عملية قولبة الحقن، يبرد السطح ويتصلب أولاً، بينما يستمر الداخل في التبريد والانكماش لاحقًا. خلال مرحلة التعبئة في قولبة الحقن، حيث يستمر الفوهة في تزويد البلاستيك المنصهر إلى تجويف القالب لتعويض انكماش البلاستيك.
ومع ذلك، لا يمكن لهذا البلاستيك الإضافي أن يعوض انكماشه بالكامل، مما يؤدي إلى سحب السطح للأسفل.
إذا كان الجزء البلاستيكي ذا سماكة جدار رقيقة وموحدة، فإن الانكماش نحو الأسفل على سطحه يكون متسقًا، لذلك لن تظهر علامات انهيار ملحوظة. ومع ذلك، إذا كانت هناك انتقالات غير متساوية في سماكة الجدار أو إذا كانت سماكة الجدار كبيرة جدًا، مما يسبب انكماشًا غير متساوٍ وكبير، فستظهر علامات انهيار موضعية على السطح.
نصائح تصميمية لتجنب علامات الانخفاض
غالبًا ما تكون علامات الانكماش نتيجة لتصميم غير مناسب. فيما يلي 3 تصاميم نموذجية ستسبب علامات انكماش:
- الضلع سميك جدًا مقارنة بالجدران الخارجية.
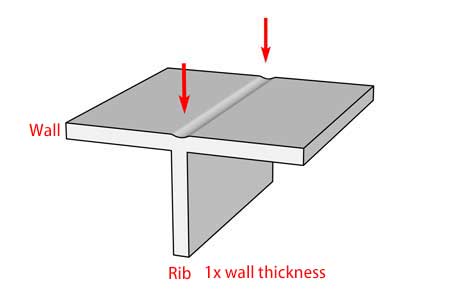
تصميم غير صحيح: يكون الضلع بنفس سماكة الجدار، أو حتى أكثر سماكة.
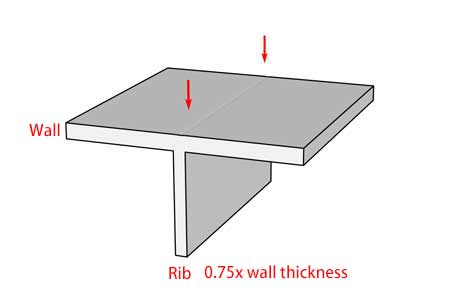
تصميم محسّن: اجعل الضلع أصغر من 0.75x أو الأفضل أن يكون 0.6x من سماكة الجدار، فهذا سيخفف من علامة الانخفاض.
2. التغير في سمك الجدار يكون سريعًا جدًا
حاول تفريغ المنطقة السميكة (بحيث تصبح ذات جدران أرق أيضًا)، أو إذا لم يكن ذلك ممكنًا، أضف منحدرًا بين المنطقة السميكة والمنطقة الرقيقة، بحيث لا يكون الانكماش شديد الانحدار وواضحًا.
3. الجدار سميك جدًا.
حاول دائمًا تجنب الجدران السميكة في تصميم الأجزاء البلاستيكية إذا أمكن.
العلاجات:
- تحسين تصميم القطعة (يرجى الاطلاع أعلاه)؛;
- زيادة ضغط وزمن التعبئة؛;
- خفض درجة حرارة القالب والبلاستيك المنصهر؛;
- ضع البوابة في القسم ذو الجدار السميك ووسع حجم البوابة، وذلك للسماح بتعويض أفضل للمادة أثناء عملية التبريد والتصلب؛;
- قم بإجراء تحليل تدفق القالب قبل البدء في صنع القالب.
- قم بتغيير المادة الأقل حساسية للانكماش.
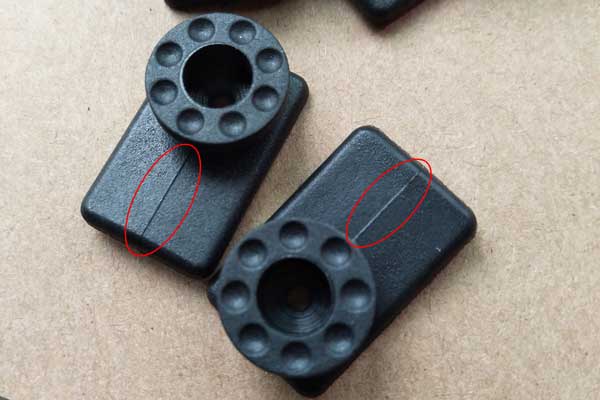
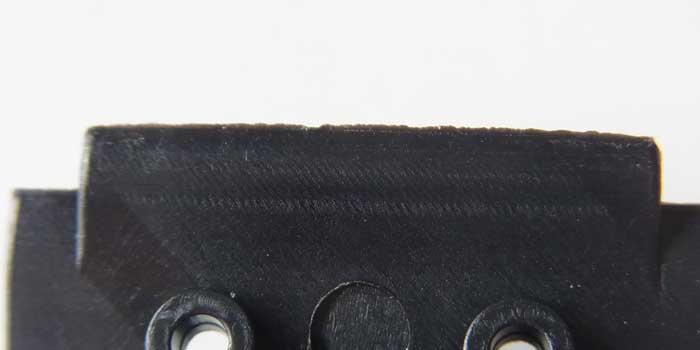
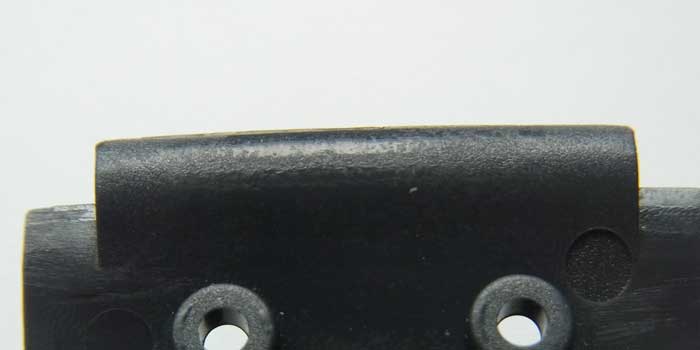
الزائدة أو خط الفصل ملحوظ جدًا
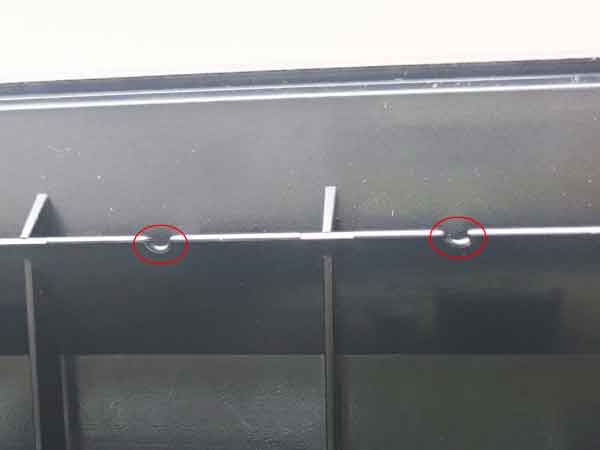
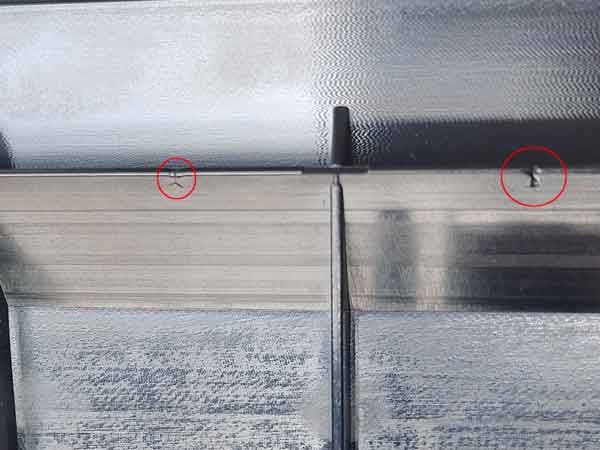
الزائدة هي مادة زائدة غير منتظمة (عادةً على شكل غشاء رقيق) على الأجزاء البلاستيكية تخرج من تجويف القالب. عادةً ما تظهر على طول خط الفصل أو أي مكان آخر حيث توجد فجوة بين الأجزاء المتحركة داخل القالب.
للزائدة مظهر غير مقبول، فهي تجعل الحافة غير نظيفة.
السبب: يتكون قالب الحقن من قالب علوي وقالب سفلي، وعند ضغطهما معًا يشكلان التجويف المغلق. ومع ذلك قد تكون هناك فجوة طفيفة بينهما بسبب عدم دقة التصنيع، أو لأن الضغط الداخلي يتغلب على قوة التثبيت. في الوقت نفسه، توجد مكونات متحركة مثل المنزلقات ومسامير القذف في القالب، وكلها لها فجوات طفيفة حولها. الفجوة مسموح بها تمامًا بل ومفيدة لتنفيس الغاز. ومع ذلك، عندما تكون الفجوة أكبر من الحد الذي تسمح به لزوجة المادة المنصهرة، فإنها تتسرب إلى الفجوة وتشكل الزوائد. تأثير الزوائد جمالي في الغالب.
العلاجات:
- زيادة دقة تصنيع القالب للحصول على فجوات أصغر ومتسقة في المكونات المتحركة؛;
- استخدم آلة حقن أكبر (بطناج أعلى) للحصول على قوة تثبيت أكبر؛;
- خفض ضغط وحرارة التعبئة؛;
- قم بالتحويل إلى مادة ذات لزوجة أعلى (قابلية تدفق أقل).
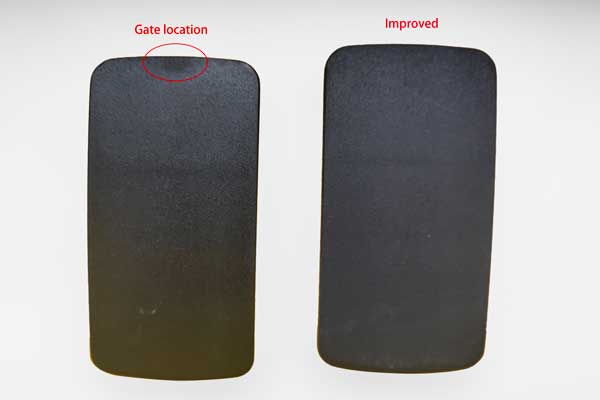
أحمر خدود البوابة
تورد البوابة، أو ما يسمى أحيانًا ببساطة بالتورد، هو تغير اللون الشبيه بالندبة أو الغائم بالقرب من منطقة البوابة. له مظهر غير متناسق مقارنة بالمنطقة الأخرى. كما يوحي الاسم، للعديد منها مظهر باهت، ومع ذلك، قد يختلط بعضها بمنطقة أكثر إشراقًا (أكثر لمعانًا)، وعادةً ما تظهر على شكل دائري أو مروحي، اعتمادًا على نوع البوابة واتجاه تدفق الراتنج المنصهر داخل التجويف.
قد يشير البعض خطأً إلى “احمرار البوابة” باسم “ندبة البوابة” أو “علامات البوابة” إذا لم يكونوا على دراية بالمصطلحات الدقيقة. ومع ذلك، فإن “ندبة البوابة” تشير فعليًا إلى البلاستيك المتبقي الذي لم يتم تنظيفه أو إزالته تمامًا في منطقة البوابة لجزء مقولب بالحقن، مما يجعل “احمرار البوابة” المصطلح الأكثر دقة للاستخدام.
الأسباب: ينتج احمرار البوابة بشكل رئيسي عن التصاميم غير الصحيحة لنوع البوابة وحجمها وموقعها. يجب تجنب التغيير الجذري في اتجاه التدفق بالقرب من البوابة، لأن هذا سيُنتج إجهاد قص مفرط حول هذه المنطقة. ومع ذلك فإن تصميم البوابة عادة ما يكون حلًا وسطًا بين جميع الاعتبارات، فهناك العديد من القيود الأخرى، لكن تصميم القالب يجب أن يأخذ ذلك في الاعتبار في تصميم القالب.
الأسباب الأخرى هي سرعة ملء الحقن العالية جدًا، ودرجة حرارة القالب غير المناسبة، وخصائص الراتنج المختار.
اللزوجة العالية جدًا للراتنج (أو قابلية التدفق الأضعف)، مما سيؤدي أيضًا إلى إجهاد قص أعلى.
العلاجات:
- إبطاء سرعة ملء الحقن.
- اضبط درجة حرارة القالب ودرجة حرارة/ضغط الفوهة/الأسطوانة.
- توسيع فتحة الحقن قليلاً.
- قم بتغيير المادة إلى لزوجة أقل وقوة قص أعلى.
- قم بتغيير نوع وموقع البوابة. يجب أن تكون البوابة في منطقة ذات جدار سميك بدلاً من منطقة ذات جدار رقيق. حاول تجنب تغيير حاد في اتجاه التدفق داخل القالب.
أمثلة على تصاميم البوابات لمنع احمرار البوابة
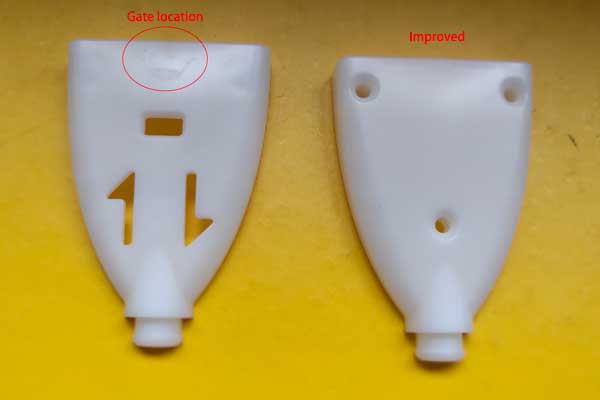
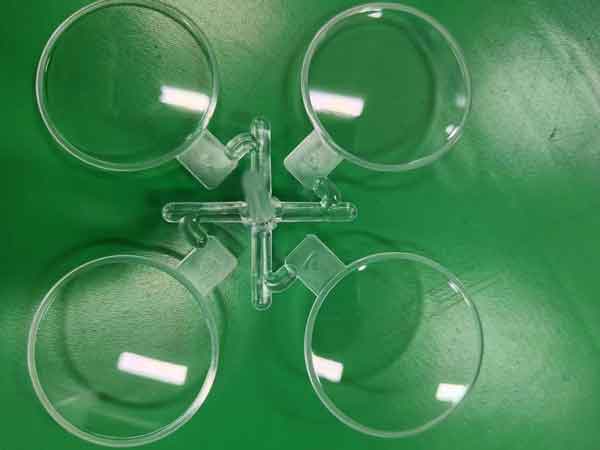
الأجزاء الشفافة حساسة بشكل خاص لاحمرار البوابة، وحتى كمية صغيرة جدًا من احمرار البوابة غير مقبولة. في المثال الأول، يوجد حضور واضح لاحمرار البوابة، وحتى بعد تحسين معاملات قولبة الحقن، لم يكن من الممكن إزالته تمامًا.
في المثالين التاليين، تم تسوية المناطق القريبة من البوابات، مما منع تورد البوابة بشكل فعال.
خط اللحام
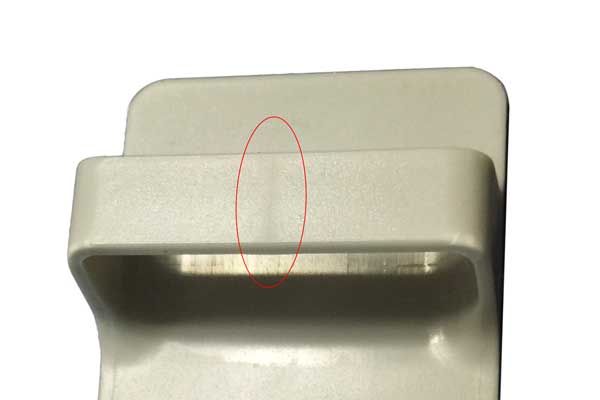
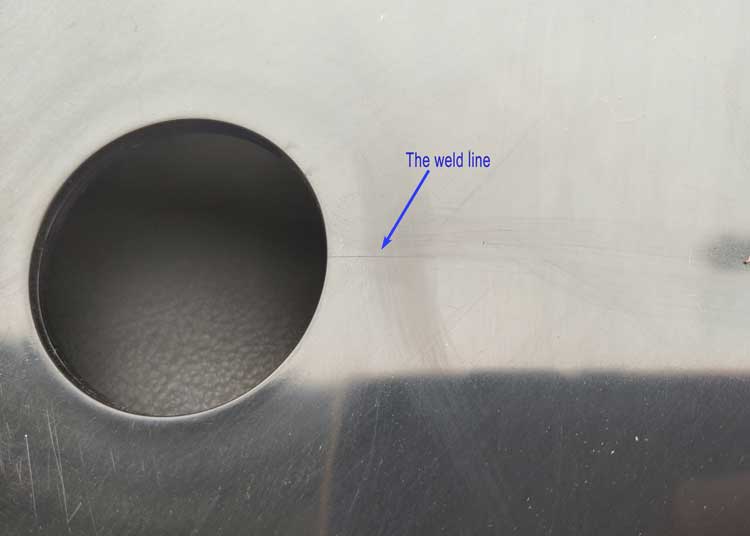
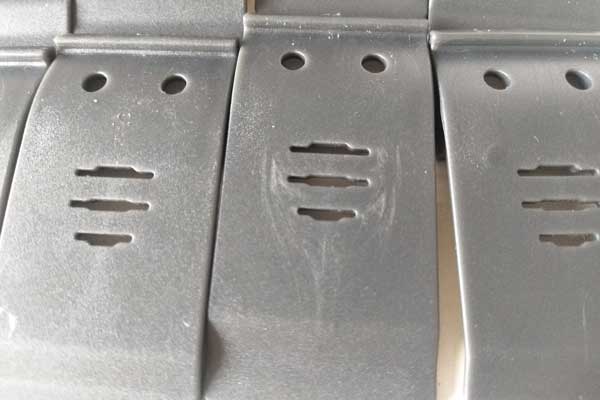
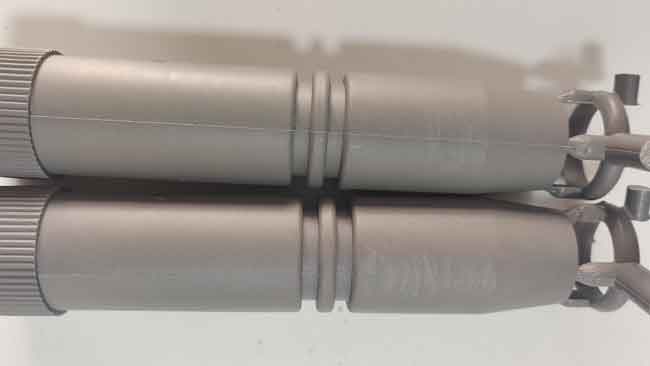
خطوط اللحام، أو خطوط التماس, ، هي خطوط رفيعة تشبه الشعر (تأتي أحيانًا مع تغير اللون) على الأجزاء البلاستيكية، عادة على جانب واحد من الثقوب (أو ميزات مشابهة). يمكن أن تكون مستقيمة أو منحنية، لكنها متسقة تمامًا في الشكل لنفس المنتج خلال دورات الإنتاج.
بعض خطوط اللحام ملحوظة جدًا.
بعض العيوب طفيفة جدًا ولا يمكن رؤيتها إلا من زوايا انعكاس معينة.
في بعض الأحيان يمكن تغطية خطوط اللحام بالطلاء أو الطلاء الكهربائي.
خطوط اللحام شائعة جدًا في الأجزاء البلاستيكية ولا يمكن تجنبها تمامًا بشكلٍ شبه مستحيل. يمكن قبولها إذا تم التحكم بها عند الحد الأدنى. نحتاج فقط إلى تحديد المستوى الذي يمكن قبول خطوط اللحام عنده للجزء البلاستيكي.
خطوط اللحام على الأجزاء الشفافة
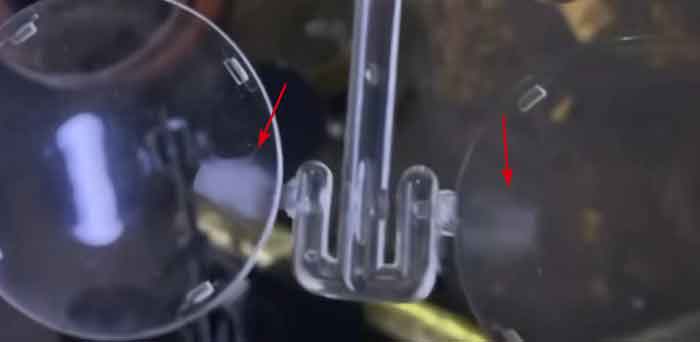
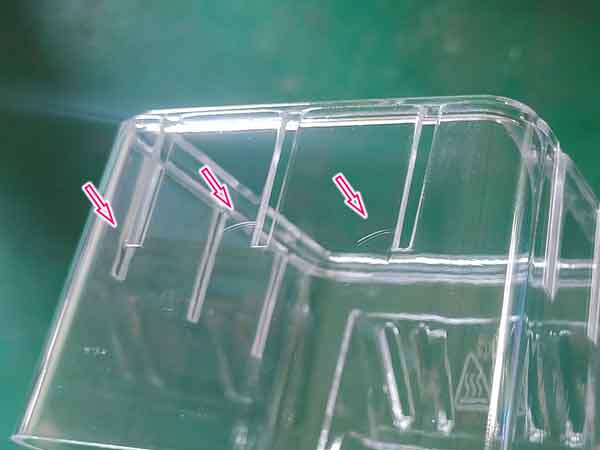
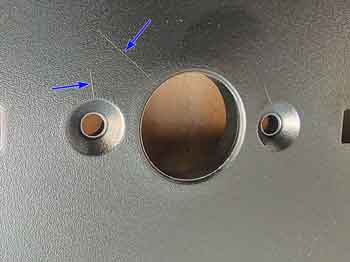
تكتسب قضايا خطوط اللحام أهمية خاصة بالنسبة للأجزاء الشفافة نظرًا لأنها غالبًا ما تتطلب مواصفات جمالية أعلى. تميل وضوح خطوط الحياكة إلى أن يكون أكثر بروزًا على المكونات الشفافة. على سبيل المثال، في الصورة أدناه، تكون خطوط الحياكة على الجزء الشفاف أكثر وضوحًا من زوايا انعكاس معينة ولكن أقل ملاحظة من منظورات أخرى، مثل المنطقة المشار إليها بالسهم على اليسار.
علاوة على ذلك، من الصعب القضاء تمامًا على خطوط التماس على الأجزاء الشفافة عن طريق ضبط معاملات قولبة الحقن، مثل زيادة درجة حرارة القالب أو سرعة الحقن. لذلك، أثناء مرحلة التصميم، من الضروري أن تكون على دراية بذلك عند تضمين ثقوب أو فتحات في مثل هذه المكونات.
الأسباب: عندما يتم حقن البلاستيك المنصهر في تجويف القالب، سيُجبر على الانقسام إلى تيارين عند مواجهته لعائق مثل ثقب (وهو عمود داخل القالب)، ثم يلتقي التياران المنفصلان في المصب منه، أو على الطرف الآخر من الثقب. خلال هذه العملية، يتصلب البلاستيك المنصهر جزئياً، مما يسبب عدم اندماج التيارات جيداً معاً.
عندما يصبح هذا التصلب الجزئي أسوأ، سيحدث تغير في اللون.
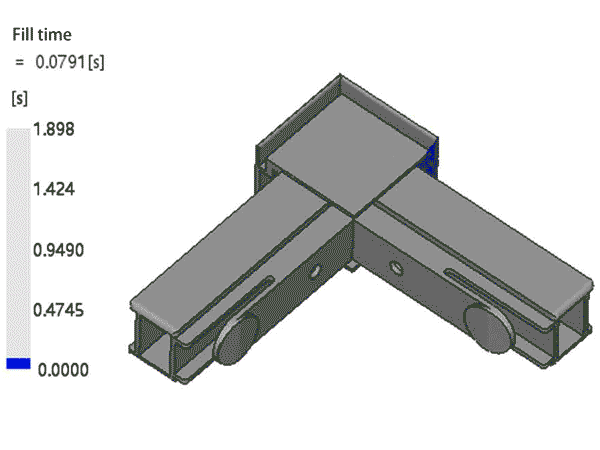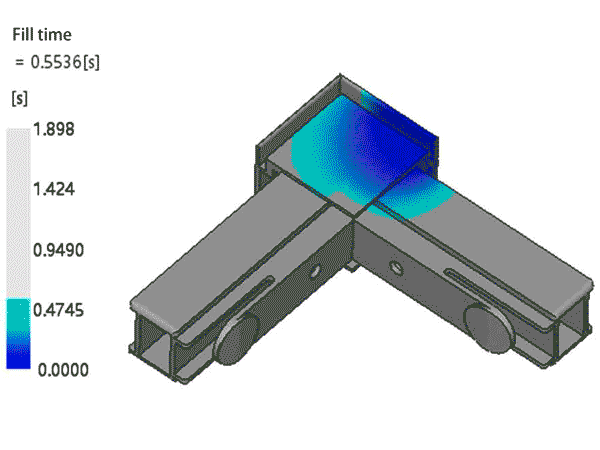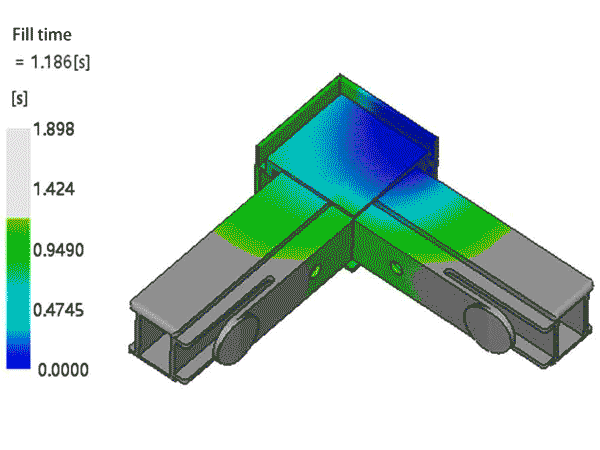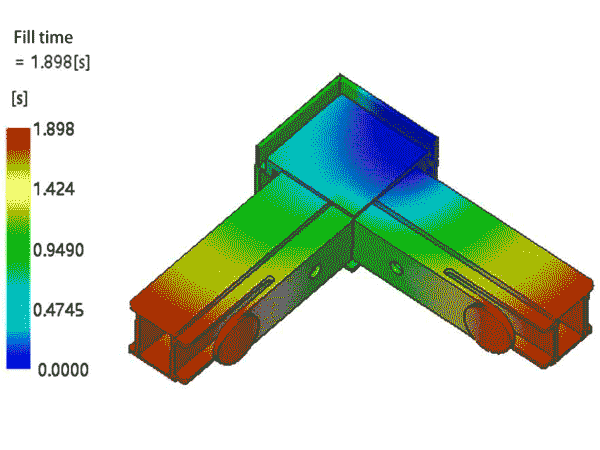
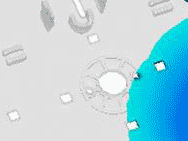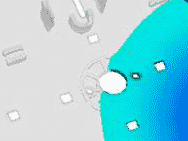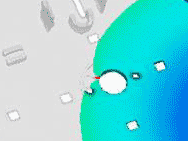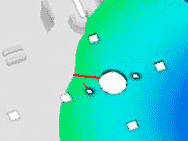
رسم متحرك يوضح شكل خطوط اللحام:
العلاجات:
- زيادة درجة حرارة القالب، واستخدام سخان للقالب (سيكون هناك زيادة طفيفة في التكلفة).
- زيادة درجة حرارة القالب والأسطوانة.
- زيادة سرعة الملء.
- قم بتغيير المادة البلاستيكية الأقل حساسية لخطوط اللحام.
- تحسين تصميم القالب.
فراغات التفريغ وفقاعات الهواء
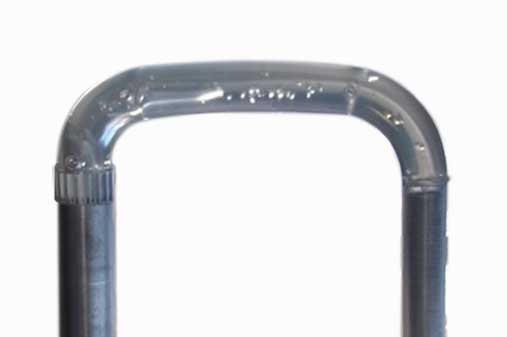
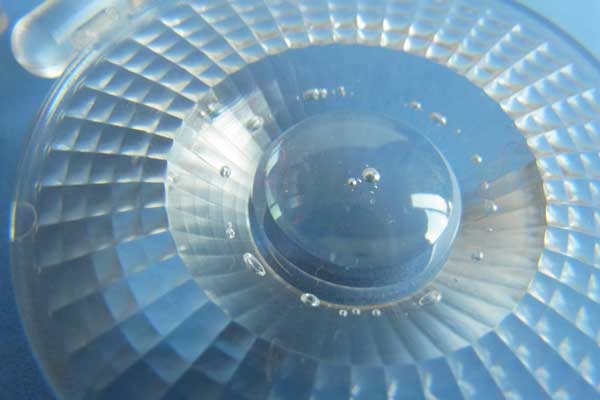
تتشابه الفراغات الهوائية والفقاعات في المظهر ويمكن الخلط بينهما في كثير من الأحيان. كلاهما عبارة عن فقاعات داخل جزء مصبوب بالحقن البلاستيكي.
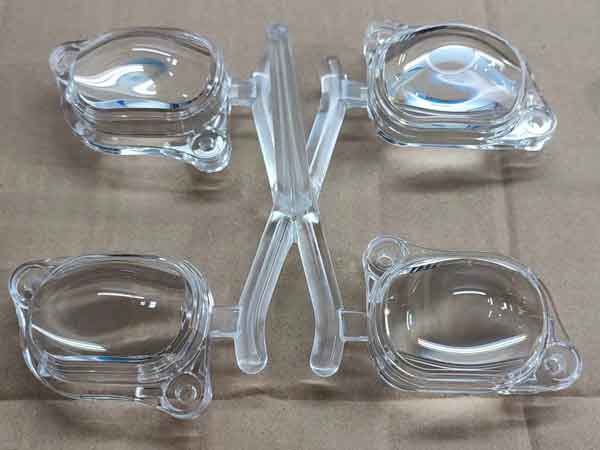
بالنسبة للأجزاء الشفافة، تشكل الفقاعات مشكلة جمالية أو وظيفية، على سبيل المثال، بالنسبة لعدسات LED، حتى أصغر الفقاعات غير مقبولة. في الوقت نفسه، يمكن للفقاعات أحيانًا إضعاف القوة الميكانيكية، وبالتالي نحتاج أيضًا إلى التحقق مما إذا كان هذا الإضعاف سيسبب أي مشكلة للتطبيق المحدد لها.
ومع ذلك، في بعض الأحيان عندما لا تكون القوة مصدر قلق، لا تشكل الفراغات والفقاعات مشكلة كبيرة للأجزاء البلاستيكية غير الشفافة.
يمكننا إجراء اختبار حراري للتحقق من نوع الفقاعات، باستخدام مسدس هواء ساخن لتسخين البلاستيك وتليينه، إذا كبرت الفقاعات، فهي فقاعات هواء، وإذا انهارت (أو أصبحت أصغر)، فهي فراغات هوائية.
على الرغم من تشابههما الكبير، إلا أن الأسباب والإجراءات المضادة مختلفة:
1. فراغات تفريغ
الأسباب: آلية تكوّن الفراغات الخوائية مشابهة تماماً لعلامات الانخساف. تبرد المادة الخارجية وتتصلب أولاً، بينما تستمر المادة الداخلية في التبريد والتقلص، وفي البداية يتم تعويضها بتدفق مادة جديد من البوابة. بعد تجمد البوابة، لن يكون هناك تعويض للمادة بعد الآن، وإذا كانت المادة الخارجية صلبة جداً بحيث لا يمكن سحبها إلى الداخل، فستتكون الفراغات.
العلاجات:
- تحسين تصميم الجزء، وجعل الجدران أرق إذا أمكن
- زيادة ضغط وزمن التعبئة؛;
- خفض درجة حرارة القالب والبلاستيك المنصهر؛;
- وسع البوابة. ضع البوابة في القسم ذو الجدار السميك للسماح بتعويض أفضل للمادة؛;
- قم بتغيير المادة الأقل حساسية للانكماش.
2. فقاعات هواء
الأسباب: عندما تكون سرعة ملء الحقن عالية جداً، أو يكون لجزء البلاستيك جدران رقيقة جداً، أو في بعض الأحيان عندما لا يكون تنفيس القالب كافياً، فإن ذلك سيؤدي إلى احتجاز الهواء داخل جزء البلاستيك وتكوين فقاعات هوائية.
العلاجات:
- إبطاء سرعة الملء، لتجنب احتجاز الهواء في القالب؛;
- تحسين تهوية القالب.
- جفف المادة تمامًا قبل عملية الحقن؛;
- تأكد من عمل برغي الأسطوانة بشكل صحيح حتى لا يخلط الهواء في البلاستيك المنصهر؛;
- لا تفرط في تسخين البلاستيك في الخزان أو تتركه لفترة طويلة، فقد يتسبب ذلك في تحلل الراتنج وتكوين غاز.
شرائط فضية / رش
الخطوط الفضية أو البقع الفضية هي مجموعات من الخطوط الفضية على سطح الأجزاء البلاستيكية، عادة ما تكون الخطوط مرتبة في اتجاه التدفق.
ستؤثر الخطوط الفضية على أداء المادة وكذلك المظهر، لذا يجب الانتباه إليها.
الأسباب:
- يمكن أن تتحول الرطوبة في المادة إلى بخار أثناء عملية الحقن، مكونة خطوطًا فضية أو تناثرًا على سطح المادة. بعض المواد أكثر حساسية للرطوبة (مثل PC، ABS)، بينما أخرى أقل حساسية (مثل PP، PE).
- وجود الهواء في المادة وضعف التهوية في القالب.
- سرعة الحقن سريعة جدًا، مما يسبب إجهاد قص مرتفع، مما قد يؤدي إلى تغير لون موضعي، مشابه لتكوين احمرار البوابة.
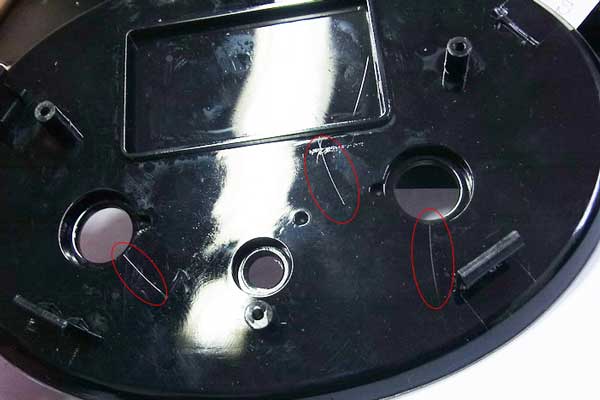
على سبيل المثال، على هذا الجزء، يمكنك رؤية عدة خطوط فضية خافتة على سطحه. سببها عدة أضلاع أفقية على الجانب الخلفي، والتي تغير اتجاه وتناسق تدفق البلاستيك. إذا كانت سرعة الحقن عالية، يمكن أن تؤدي إلى إجهاد قص أعلى موضعيًا، مما يسبب خطوطًا فضية.
- درجات الحرارة مرتفعة جدًا في الفوهة والبرميل، مما قد يسبب تحلل البلاستيك (توليد غاز) أو تغير طبيعته.
- درجة حرارة قالب منخفضة جداً، مما يؤثر على سيولة البلاستيك.
العلاجات:
- جفف المادة وفقًا للتعليمات من مصنع المادة.
- زيادة درجة حرارة القالب.
- تحسين تبريد القالب بأكمله لمنع ارتفاع الحرارة الجزئي.
- تحسين تهوية القالب.
- خفض درجات حرارة الفوهة والبرميل إلى نطاق مناسب.
- تقليل سرعة وضغط الحقن.
- زيادة حجم الفوهة لتقليل إجهاد قص الحقن.
طلقات قصيرة
الحقن القصير هو الملء غير الكافي للمادة المنصهرة لتجويف القالب. عند إخراج الجزء من القالب، يكون به بعض القطع الناقصة، غالبًا في الطرف البعيد من بوابة الحقن.
الأسباب:
- الجدار أو الضلع رقيق جدًا وطويل جدًا مقارنة بأبعاد الجزء الكلي، مما يؤدي إلى مقاومة تدفق عالية للمادة المنصهرة؛;
- المادة لزجة أو كثيفة جدًا؛;
- تهوية غير كافية، مما يتسبب في احتجاز الهواء في القالب؛;
- ضغط الحقن منخفض جدًا؛;
- درجة حرارة القالب منخفضة جدًا، مما تسبب في تصلب المادة قبل أن تملأ؛;
البوابة صغيرة جدًا أو ليست في الموضع المناسب.
العلاجات:
- أعد تصميم الجزء لزيادة سمك الجدار وتقليل الارتفاع أو الأضلاع؛;
- قم بتغيير المادة ذات اللزوجة الأقل؛;
- تحسين تهوية القالب؛;
- زيادة ضغط الحقن، ولكن هناك تأثير جانبي إذا كان الضغط مرتفعًا جدًا؛;
- استخدم سخان قالب.
ألياف عائمة
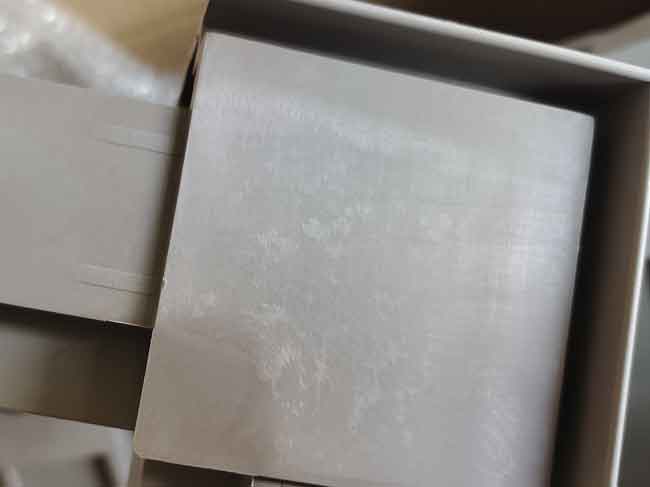
عند حقن البلاستيك المقوى بالألياف الزجاجية، تكون المشكلة المتكررة هي حدوث “الألياف العائمة”، التي تُنشئ مناطق خشنة ومتفاوتة على السطح. تنشأ هذه المناطق من تجمع الألياف الزجاجية على السطح، مما يسبب عيوباً جمالية بشكل رئيسي.
هذه المشكلة أكثر وضوحًا في البلاستيك ذي الألوان الداكنة، خاصة الأسود، لأن ألياف الزجاج فاتحة اللون، تقريبًا بيضاء.
الأسباب:
- تحدث المشكلة لأن ألياف الزجاج والراتنج مختلطة فيزيائيًا ومصممة للانتشار بالتساوي. ومع ذلك، أثناء الانصهار، يمكن أن تؤدي الكثافات المختلفة وخصائص التدفق لألياف الزجاج والراتنج إلى الانفصال، مع تجمع الألياف معًا.
- يمكن تشبيه ذلك بجمع الفروع والحطام في تدفق النهر.
- تتصلب الألياف العائمة بسرعة أكبر من مادة الراتنج، وعندما تتلامس مع سطح القالب الأبرد، تتصلب وتظهر على سطح الجزء.
- تكون هذه الظاهرة أكثر وضوحًا عندما تكون قابلية تدفق مادة الراتنج ضعيفة، والترابط بين ألياف الزجاج والراتنج ضعيفًا، ودرجة حرارة القالب منخفضة، وسرعة وضغط الحقن منخفضين.
العلاجات:
- زيادة قابلية تدفق مادة النايلون: يساعد ذلك البلاستيك على ملء تجويف القالب بسرعة، مما يضمن انتشار ألياف الزجاج بالتساوي ويمنع التراكم.
- رفع درجة حرارة القالب: تحسّن درجات الحرارة المرتفعة سيولة المادة وتمنع تراكم الألياف بسبب التبريد والتصلب على السطح.
- زيادة سرعة وضغط الحقن: يضمن هذا ملء المادة بسرعة، مما يتجنب تراكم الألياف.
- إضافة عامل توافق بين ألياف الزجاج ومادة الراتنج: ومع ذلك، فإن هذا الحل أكثر تكلفة لأنه يتطلب مزيدًا من الدعم من موردي المواد وقد يضعف أداء البلاستيك في جوانب أخرى.
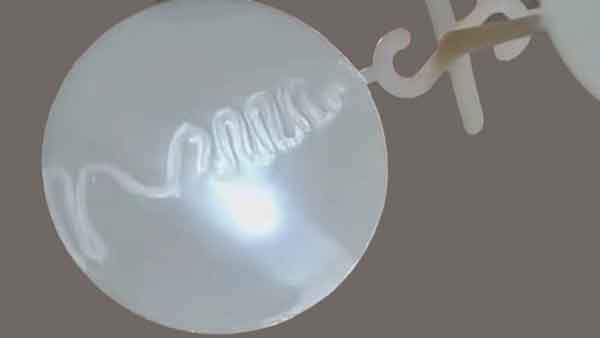
القذف هو نمط شبيه بالثعبان. إنه عيب في المنتجات المصبوبة بالحقن، يتميز بـ ملمس غير منتظم يشبه الثعبان،, غالباً ما يظهر كاختلافات في اللون. تحدث عادةً حيث تتدفق المادة من البوابة إلى تجويف القالب.
الأسباب:
- يحدث عيب التدفق النفاث بشكل أساسي في القوالب ذات بوابات الحافة.
- عندما يمر البلاستيك عبر مناطق ضيقة مثل قناة التغذية والبوابات، ثم يدخل فجأة إلى مساحات أكثر سمكًا وأوسع، يتم حقن البلاستيك المنصهر الشبيه بمعجون الأسنان بسرعة عالية جدًا في تجويف القالب وينحني ليشكل شكلًا يشبه الثعبان.
- يبرد هذا البلاستيك بسرعة عند ملامسته لسطح القالب، فشلاً في الاندماج الكامل مع المادة التي تليه في القالب، مما يُنشئ خطوطاً ملحوظة على سطح المنتج.
العلاجات:
- تحسين تصميم البوابة: تجنب تصميمات البوابات في المناطق السميكة والمفتوحة، وتجنب انتقال المادة من الأقسام الأرق إلى الأسمك.
- ضبط سرعة الحقن المجزأة: إبطاء سرعة الحقن عندما يدخل البلاستيك إلى مناطق أكثر انفتاحًا لتقليل علامات التدفق الثعباني.
- زيادة درجة حرارة القالب والفوهة: تحسّن درجات الحرارة المرتفعة للقالب والبلاستيك التدفق والاندماج، مما يقلل من علامات التدفق الثعباني.
- تكبير حجم البوابة: يمكن للبوابة الأكبر تحسين تدفق البلاستيك المنصهر، وبالتالي تقليل علامات التدفق الثعباني إلى الحد الأدنى.
- منع دخول المادة الباردة إلى القالب: على سبيل المثال، إضافة بئر للكتلة الباردة لاعتراض المادة الباردة يضمن دخول البلاستيك المنصهر بشكل موحد فقط إلى تجويف القالب.
باختصار، يمكن لهذه الإجراءات أن تقلل بشكل فعال من تشكل علامات تدفق الأفعى في حقن القوالب، مما يعزز جودة المنتج.
الخلاصة حول عيوب قولبة الحقن
هذه هي أكثر عيوب حقن القوالب شيوعًا التي تعاملنا معها في وظائفنا السابقة. إذا كنت العميل، فأنت بحاجة إلى التحقق من العيوب التي لا يمكن قبولها ومعالجتها مسبقًا حتى يفهم مصنع حقن القوالب متطلبات الجودة الخاصة بك بوضوح. لتجنب سوء الفهم في الترجمة، عند العمل مع المصنعين في الخارج، سيكون من الأفضل استخدام الصور لشرح كل عيب.