Vai al contenuto

Difetti comuni dello stampaggio a iniezione che i clienti dovrebbero conoscere

I difetti più comuni nello stampaggio a iniezione

Eseguire con successo lo stampaggio a iniezione di plastica richiede una vasta esperienza e conoscenza. Il processo coinvolge numerosi elementi, tra cui la progettazione dello stampo, le impostazioni della macchina, la procedura di stampaggio stessa e le caratteristiche del materiale. Una gestione impropria di questi aspetti può portare a vari difetti dello stampaggio a iniezione.

Avviare un progetto di stampaggio plastica richiede una comunicazione approfondita con il vostro stampista. È cruciale identificare in anticipo i potenziali difetti dello stampaggio a iniezione. Gli stampisti potrebbero trascurare difetti minori o considerarli accettabili, portando potenzialmente a problemi durante la produzione dello stampo.

Impegnarsi in La progettazione per la producibilità (DFM) e l'analisi del flusso nello stampo possono affrontare efficacemente queste sfide, garantendo un processo di stampaggio più fluido.

I principali tipi di difetti di stampaggio a iniezione

Il principali tipi di difetti dello stampaggio a iniezione sono:

1. Segni di affondamento, 2. Bave, 3. Arrossire il cancello, 4. Linea di saldatura, 5. Vuoti e bolle, 6. Striscia argentata. 7. corti stampati. 8. fibre fluttuanti. 9. Jetting.

Segni di affondamento

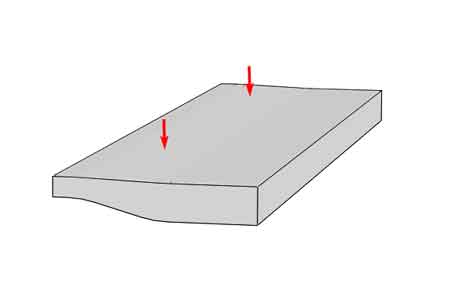
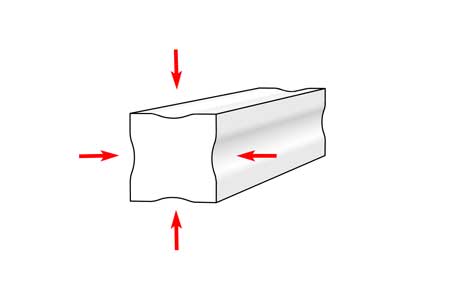
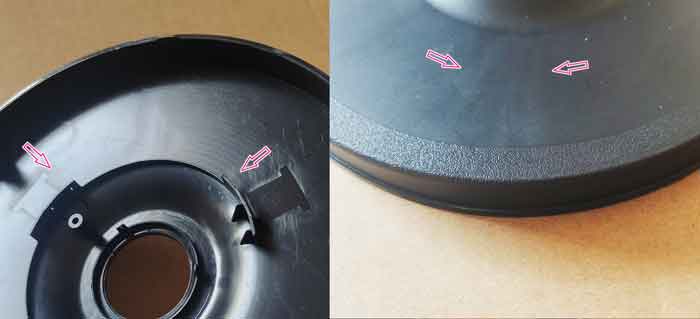
I segni di affossamento sono depressioni indesiderate sulla superficie dei pezzi stampati a iniezione. Si verificano perché durante il processo di stampaggio a iniezione, la superficie si raffredda e solidifica prima dell'interno, e nelle sezioni più spesse, l'interno continua a raffreddarsi e contrarsi dopo la superficie, causando una trazione verso il basso e uno stiramento sulla superficie.

Spesso compaiono in aree con sezioni di parete più spesse, transizioni troppo rapide nello spessore della parete o all'intersezione di nervature, bocche e pareti esterne.

Il problema principale causato dai segni di affondamento è il disturbo estetico, ma a volte possono anche portare a problemi funzionali, soprattutto quando sono richieste alta precisione e planarità.

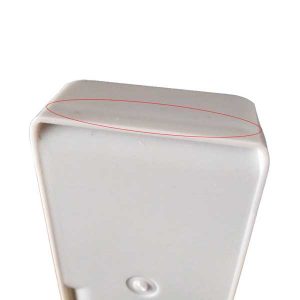
Segno di affondamento su un pezzo in ABS
segno di sprofondamento causato da una costola
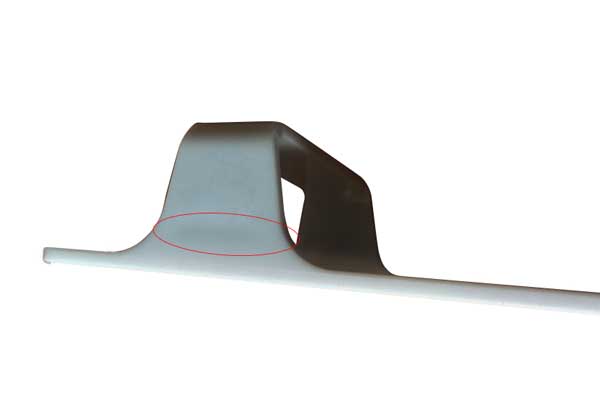
segno di sprofondamento causato da bocchette sottostanti
Segni di affondamento causati da bocchette sottostanti

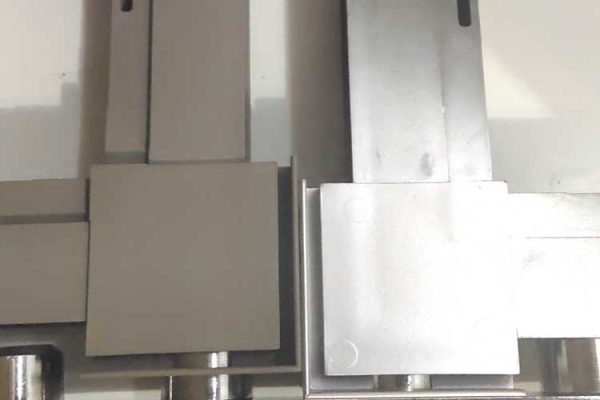
Se la superficie richiede una vernice ad alta brillantezza, i segni del lavandino diventano più evidenti. Nelle immagini sottostanti, i prodotti mostrano una differenza significativa nella visibilità dei segni di lavandino prima e dopo la verniciatura.

Questo problema si applica anche ai prodotti in plastica con superfici lucidate a specchio e ai materiali lucidi.

La superficie lucida è più sensibile ai segni di affondamento

Per alcuni prodotti con pareti eccessivamente spesse, l'aumento della pressione di confezionamento e del tempo di confezionamento potrebbe non risolvere il problema del segno di affondamento. In questi casi, l'unica soluzione è scegliere materiali con tassi di ritiro relativamente più bassi.

Causa:

I segni di affondamento si verificano perché durante il processo di stampaggio a iniezione, la superficie si raffredda e si solidifica per prima, mentre l'interno continua a raffreddarsi e a contrarsi successivamente. Durante la fase di impaccamento dello stampaggio a iniezione, l'ugello continua a fornire plastica fusa nella cavità dello stampo per compensare il ritiro della plastica.

Tuttavia, questa plastica aggiuntiva non è in grado di compensare completamente il ritiro, provocando una trazione verso il basso della superficie.

Se il pezzo in plastica ha uno spessore di parete sottile e uniforme, il ritiro verso il basso sulla sua superficie è coerente, quindi non ci saranno segni evidenti di collasso. Tuttavia, se ci sono transizioni irregolari nello spessore della parete o se lo spessore della parete è troppo spesso, causando un ritiro irregolare e significativo, saranno visibili segni di collasso localizzati sulla superficie.

Consigli di progettazione per evitare le macchie del lavandino

Le macchie dei lavelli sono spesso la conseguenza di una progettazione inadeguata. Ecco 3 progetti tipici che causano segni di lavandino:

  1. La nervatura è troppo spessa rispetto alle pareti esterne.

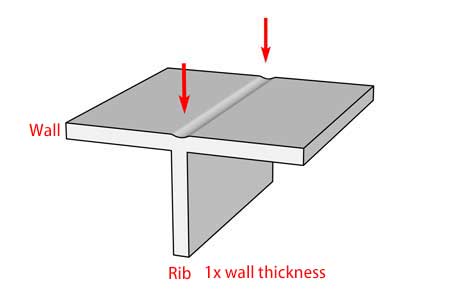
Design improprio: la nervatura ha lo stesso spessore della parete, o addirittura più spessa.

Una costola troppo spessa provoca un segno di affondamento piuttosto evidente.

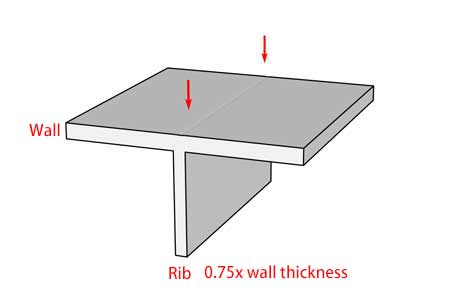
Design migliorato: rendere la nervatura inferiore a 0,75x o meglio a 0,6x dello spessore della parete, questo allevierà il segno di ritiro.

una costola meno spessa attenuerà il segno del lavandino

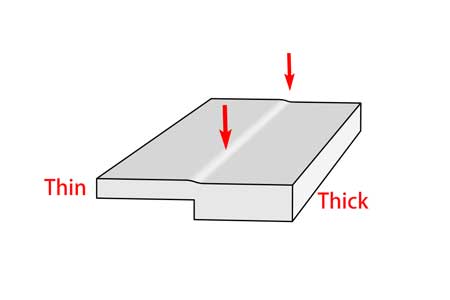
2. La transizione dello spessore della parete cambia troppo rapidamente

Lo spessore non uniforme della parete provoca il segno di affondamento
transizione più fluida dello spessore della parete per ridurre i segni di affondamento

Cercate di eliminare la zona spessa (in modo che abbia anche pareti più sottili) o, se ciò non è possibile, aggiungete una pendenza tra la zona spessa e quella successiva, in modo che il lavandino non risulti così ripido e evidente.

3. La parete è troppo spessa.

una parete troppo spessa provoca segni di sprofondamento

Se possibile, cercate sempre di evitare pareti spesse nella progettazione di parti in plastica.

Rimedi:

  • Ottimizzare la progettazione dei pezzi (vedi sopra);
  • Aumentare la pressione e il tempo di confezionamento;
  • Abbassare la temperatura dello stampo e della plastica fusa;
  • Inserire la porta nella sezione a parete spessa e ampliare le dimensioni della porta, in modo da consentire una migliore compensazione del materiale nel processo di raffreddamento e solidificazione;
  • Eseguire l'analisi del flusso dello stampo prima di iniziare la costruzione dello stampo.
  • Cambiare il materiale meno sensibile al ritiro.

Lampi o linea di separazione troppo evidente

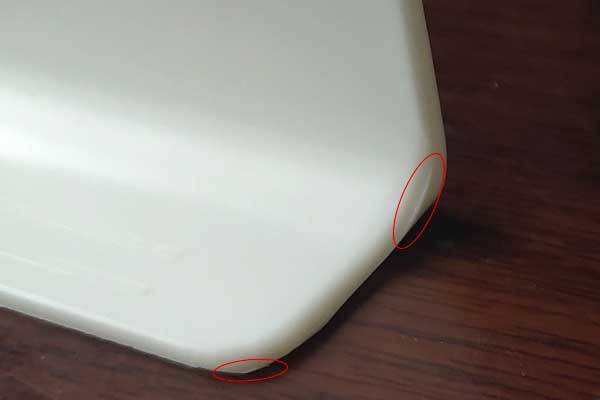
I flash sono un eccesso irregolare di materiale (solitamente sotto forma di pellicola sottile) sulle parti in plastica che fuoriescono dalla cavità dello stampo. Di solito compaiono lungo la linea di divisione o in qualsiasi altro punto in cui vi sia uno spazio tra le parti in movimento all'interno dello stampo.

lampeggia su una parte in ABS
Leggero flash
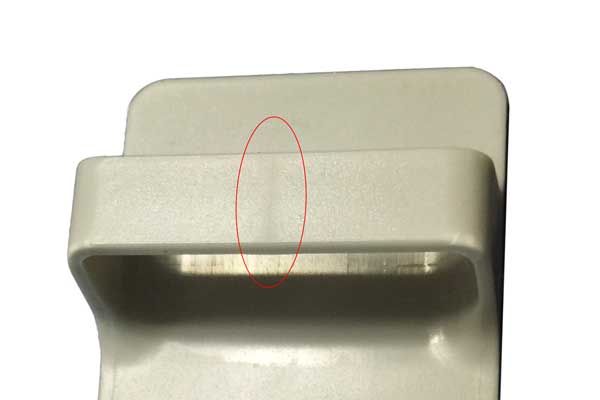
linea di separazione troppo evidente
Linea di separazione troppo evidente

I flash hanno un aspetto sgradevole e rendono il bordo poco pulito.

bordo sporco causato dal flash
Bordo non pulito
parte migliorata con meno flash
Migliorato

Causa: Uno stampo a iniezione è costituito da uno stampo superiore e uno inferiore che, quando vengono premuti insieme, formano la cavità chiusa. Tuttavia, può esserci un leggero spazio tra di essi a causa di imprecisioni di lavorazione, o perché la pressione interna supera la forza di chiusura. Allo stesso tempo, ci sono componenti mobili come cursori, perni di espulsione nello stampo, tutti hanno leggeri spazi intorno a loro. Lo spazio è totalmente consentito e persino utile per lo sfiato del gas. Tuttavia, quando lo spazio è maggiore del limite consentito dalla viscosità del materiale fuso, questo fuoriesce nello spazio e forma le bave. L'impatto delle bave è per lo più estetico.

Rimedi:

  • Aumentare la precisione della produzione di stampi per avere spazi ridotti e costanti nei componenti in movimento;
  • Utilizzare una macchina ad iniezione più grande (con un tonnellaggio maggiore) per ottenere una maggiore forza di chiusura;
  • Ridurre la pressione e la temperatura dell'imballaggio;
  • Passaggio a un materiale a più alta viscosità (minore scorrevolezza).

Arrossire il cancello

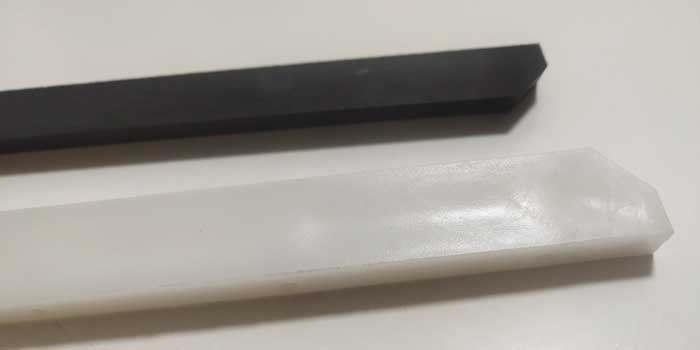
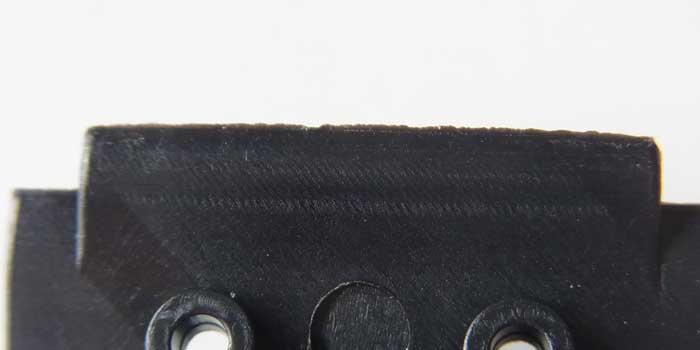
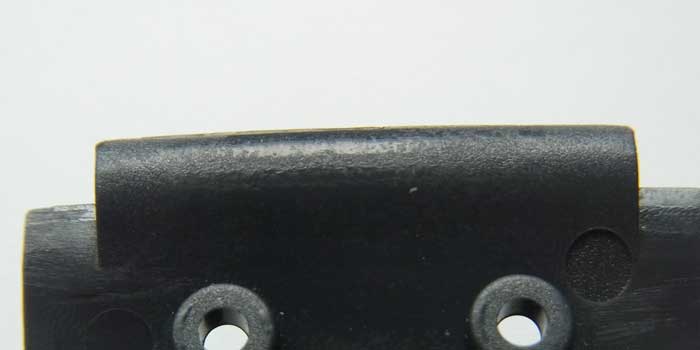
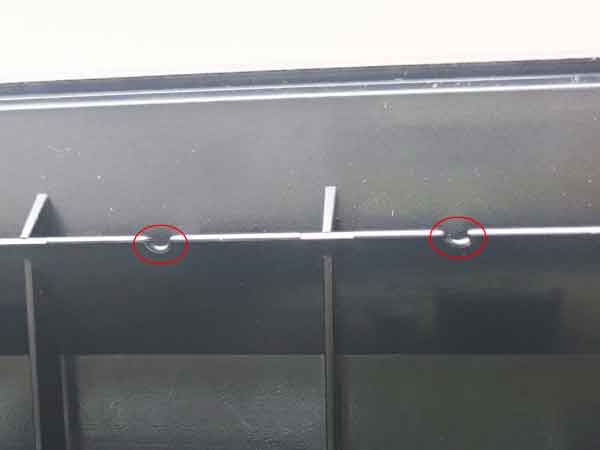
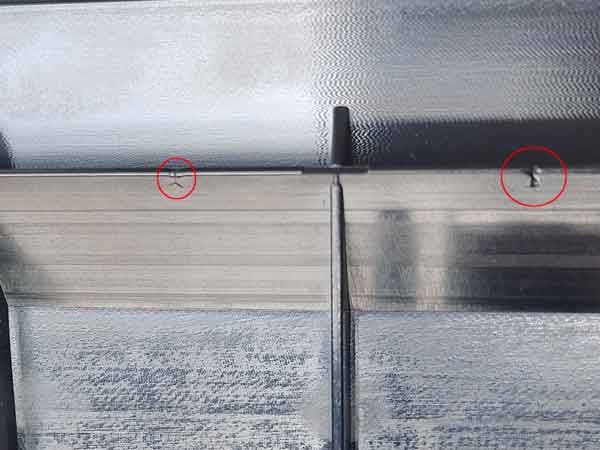
Il blush del cancello, o talvolta chiamato semplicemente blush, è una colorazione simile a una cicatrice e torbida in prossimità dell'area del cancello. L'aspetto non è omogeneo rispetto alle altre aree. Come suggerisce il nome, molte di esse hanno un aspetto opaco, ma alcune possono essere mescolate ad aree più luminose (più lucide) e di solito appaiono con un andamento circolare o a ventaglio, a seconda del tipo di gate e della direzione del flusso di resina fusa all'interno della cavità.

fard del cancello su una parte in nylon nero
fard di cancello su una parte in ABS bianco
arrossamento del cancello circolare dietro un cancello diretto

Alcuni potrebbero erroneamente riferirsi al “gate blush” come “gate scar” o “gate marks” se non hanno familiarità con la terminologia precisa. Tuttavia, “gate scar” si riferisce in realtà al residuo di plastica che non viene accuratamente pulito o rimosso nell'area del gate di un pezzo stampato a iniezione, rendendo “gate blush” il termine più accurato da usare.

Cause: Il gate blush è principalmente causato da progetti errati del tipo, delle dimensioni e della posizione del gate. Si dovrebbe evitare un cambiamento drastico della direzione del flusso vicino al gate, poiché ciò produrrà sollecitazione di taglio eccessiva intorno a quest'area. Tuttavia, il progetto del gate è di solito un compromesso di tutte le considerazioni, ci sono molti altri limiti, ma il progetto dello stampo deve tenerne conto nella progettazione dello stampo.

Altri motivi sono una velocità di riempimento dell'iniezione troppo elevata, una temperatura dello stampo non corretta e le proprietà della resina scelta.

La viscosità troppo elevata della resina (o la sua scarsa fluidità), che porterà anche a una maggiore sollecitazione di taglio.

Rimedi:

  • Rallentare la velocità di riempimento dell'iniezione.
  • Regolare la temperatura dello stampo e la temperatura/pressione dell'ugello/cilindro.
  • Allargare un po' la porta di iniezione.
  • Cambiare il materiale con una viscosità inferiore e una resistenza al taglio superiore.
  • Cambiare il tipo e la posizione del cancello. La porta dovrebbe essere posizionata in un'area a pareti spesse anziché in una a pareti sottili. Cercare di evitare un drastico cambiamento di direzione del flusso all'interno dello stampo.

Esempi di progetti di gate per prevenire il gate blush

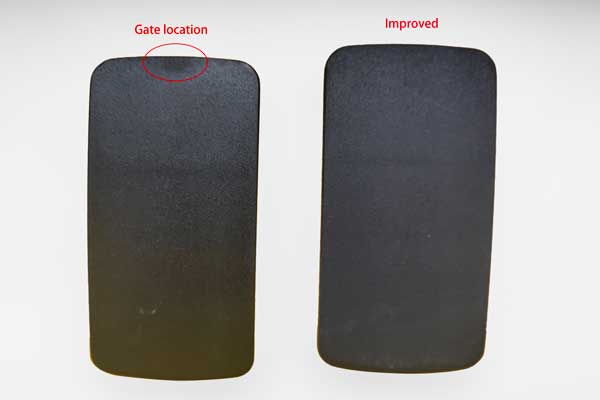
I pezzi trasparenti sono particolarmente sensibili al gate blush, e anche una minima quantità di gate blush è inaccettabile. Nel primo esempio, c'è una chiara presenza di gate blush, e anche dopo aver ottimizzato i parametri di stampaggio a iniezione, non è stato possibile eliminarlo completamente.

blush del cancello su lastre trasparenti

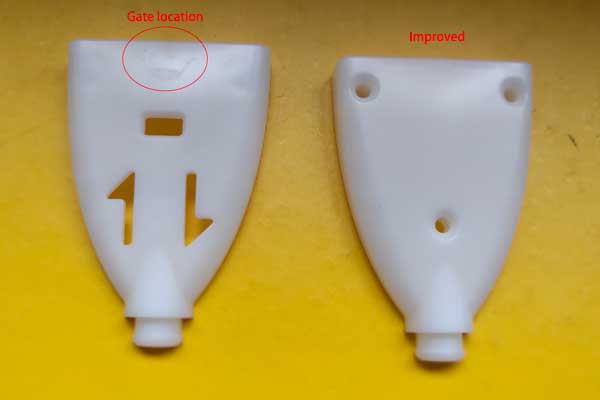
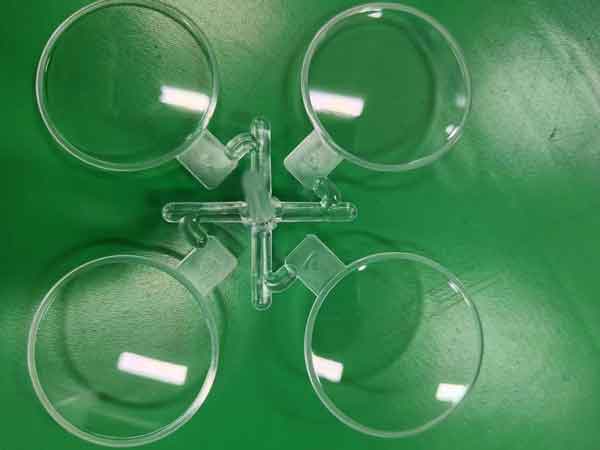
Nei due esempi seguenti, le aree vicine ai cancelli sono state appiattite, impedendo in modo efficace l'arrossamento dei cancelli.

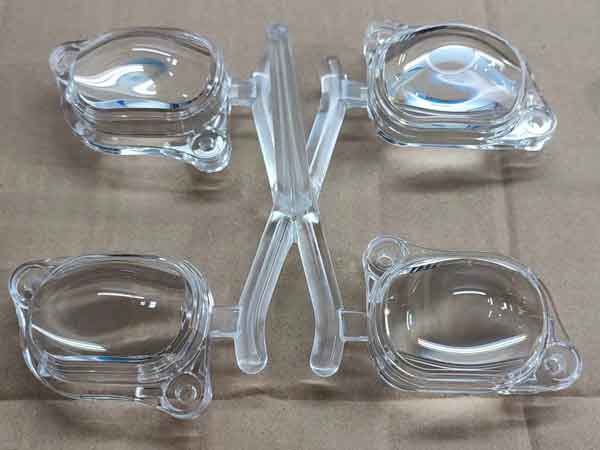
design del cancello lente trasparente per evitare l'arrossamento del cancello 2
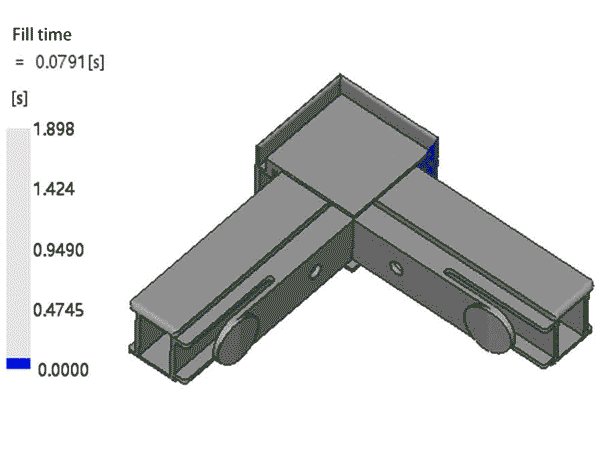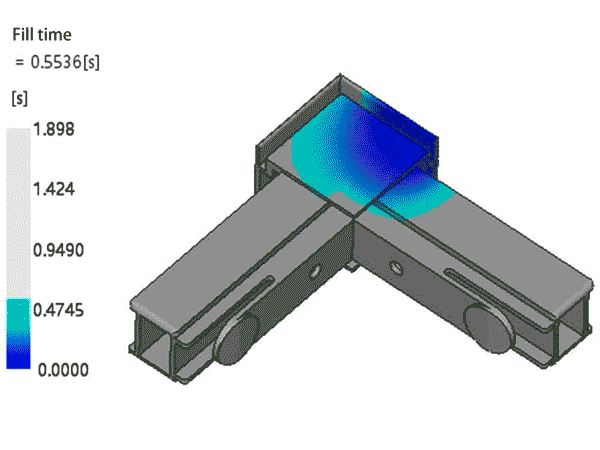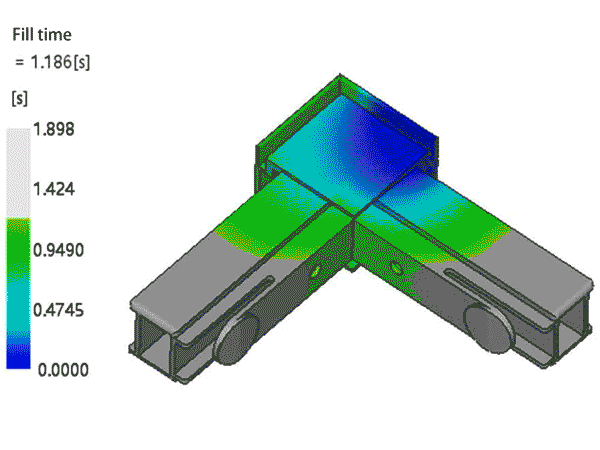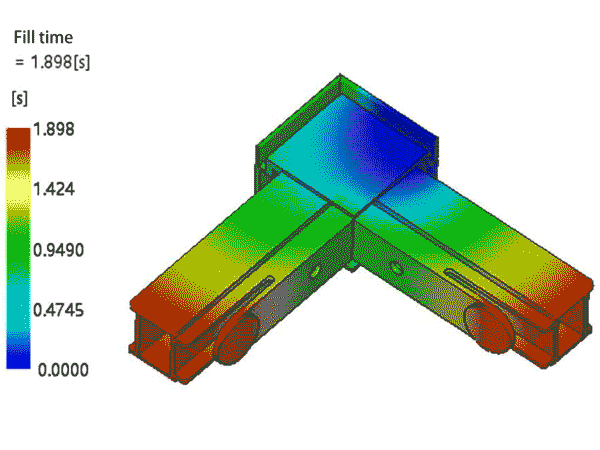
Connettore angolare per l'animazione del flusso dello stampo

Volete una qualità affidabile a un prezzo contenuto?

Linea di saldatura

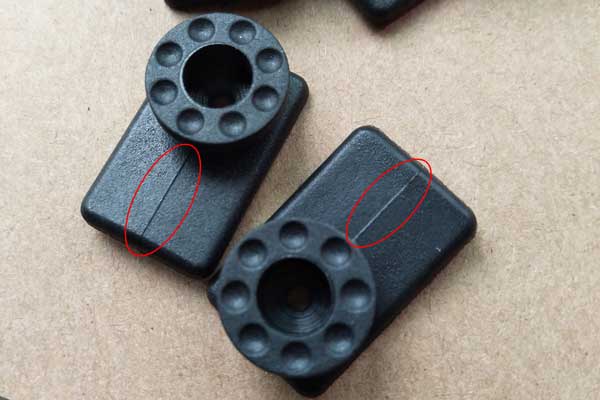
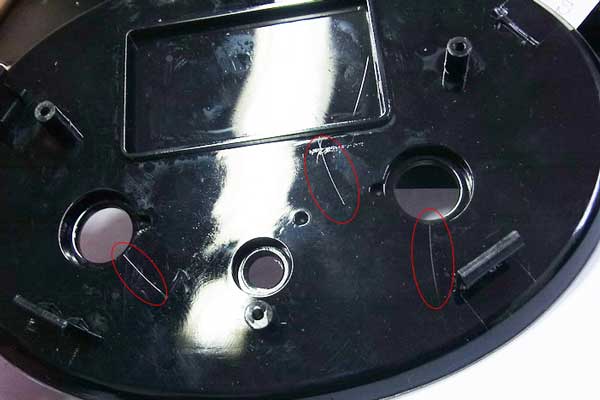
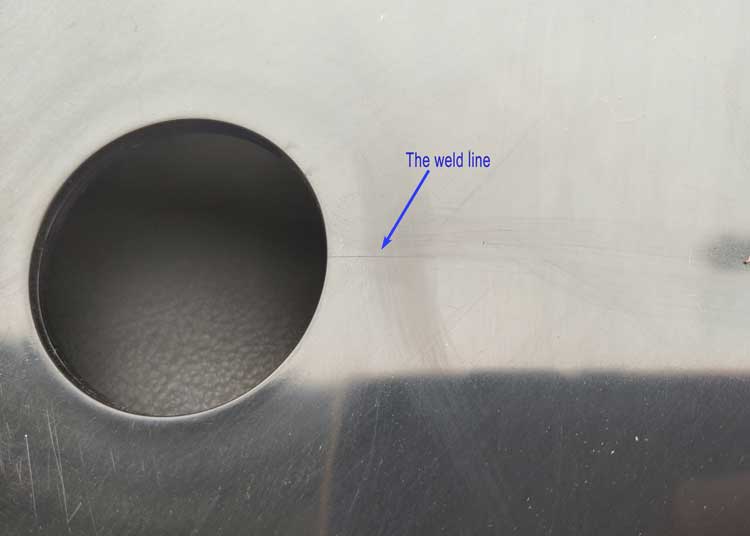
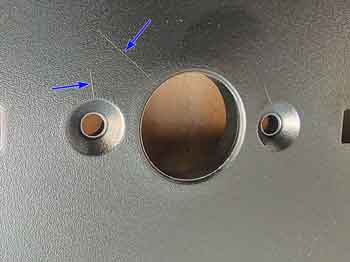
Linee di saldatura, o linee di giunzione, sono linee sottili simili a capelli (a volte con scolorimento) su pezzi in plastica, di solito su un lato di fori (o caratteristiche simili). Possono essere dritte o curve, ma sono abbastanza costanti nella forma per lo stesso prodotto durante i cicli di produzione.

Alcune linee di saldatura sono piuttosto evidenti.

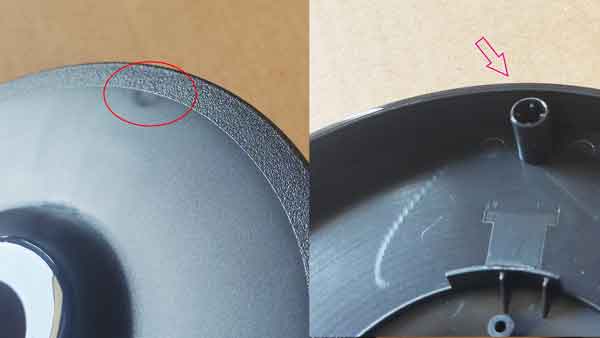
linea di saldatura su superficie nera lucida
linea di saldatura con decolorazione

Alcuni difetti sono molto lievi e si notano solo a determinati angoli di riflessione.

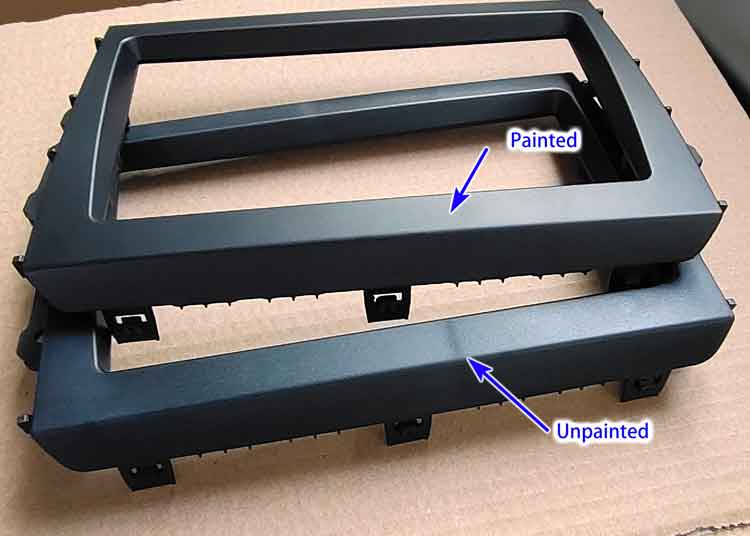
A volte le linee di saldatura possono essere coperte con la verniciatura o la placcatura.

linea di saldatura coperta da pittura plastica
La linea di saldatura può essere coperta dalla verniciatura delle parti in plastica.

Le linee di saldatura sono molto comuni nei componenti in plastica e difficilmente possono essere completamente evitate. Sono accettabili se controllate a un livello minimo. Dobbiamo solo definire fino a che punto le linee di saldatura sono accettabili per un pezzo in plastica.

Linee di saldatura su parti trasparenti

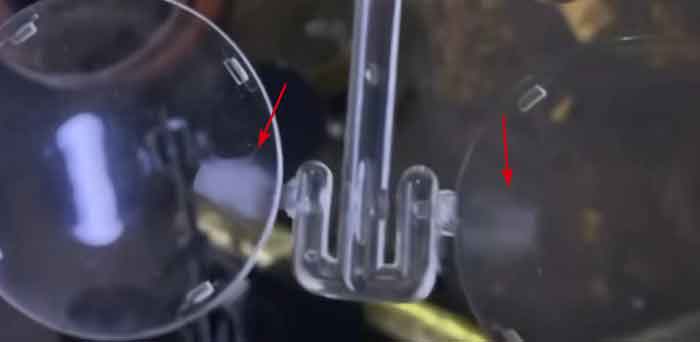
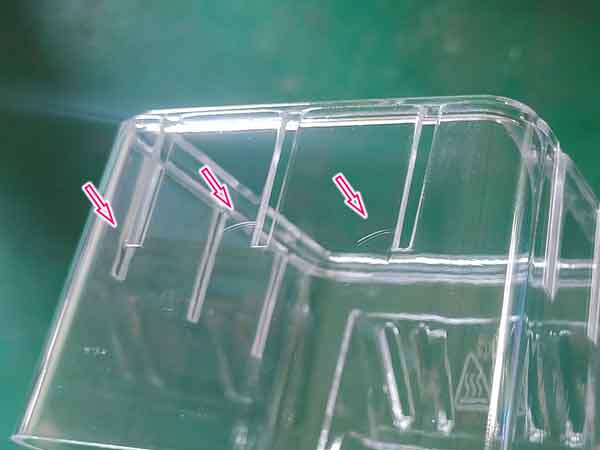
I problemi relativi alle linee di saldatura sono particolarmente importanti per i componenti trasparenti, che spesso hanno requisiti estetici più elevati. La visibilità delle linee di saldatura tende a essere più pronunciata sui componenti trasparenti. Ad esempio, nell'immagine sottostante, le linee di saldatura sul componente trasparente sono più visibili a determinati angoli di riflessione, ma meno evidenti da altre prospettive, come l'area indicata dalla freccia a sinistra.

Inoltre, è difficile eliminare completamente le linee di giunzione sui pezzi trasparenti regolando i parametri di stampaggio a iniezione, come aumentare la temperatura dello stampo o la velocità di iniezione. Pertanto, durante la fase di progettazione, è essenziale esserne consapevoli quando si includono fori passanti o fessure in tali componenti.

linee di saldatura su parti in plastica trasparente

Cause: Quando la plastica fusa viene iniettata nella cavità dello stampo, sarà costretta a dividersi in 2 flussi quando incontra un ostacolo come un foro (che è un perno all'interno dello stampo), poi i flussi separati si incontreranno a valle, o sull'altro lato del foro. Durante questo processo, la plastica fusa si solidifica parzialmente, il che farà sì che i flussi non possano unirsi bene insieme.

Quando questa solidificazione parziale peggiora, si verifica una decolorazione.

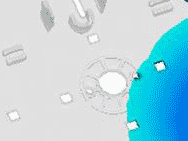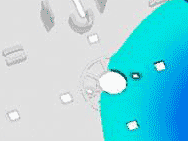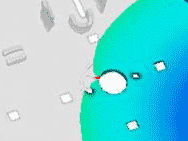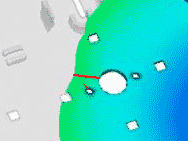
Un'animazione per mostrare la forma delle linee di saldatura:

La formazione della linea di saldatura nello stampaggio della plastica
La linea di saldatura prevista dall'analisi dei difetti dello stampo
La linea di saldatura effettiva su parti reali

Rimedi:

  • Aumentare la temperatura dello stampo, utilizzando un riscaldatore per stampi (il costo aumenterà un po').
  • Aumentare la temperatura dello stampo e del cilindro.
  • Aumentare la velocità di riempimento.
  • Cambiare il materiale plastico che è meno sensibile alle linee di saldatura.
  • Ottimizzare la progettazione dello stampo.

Vuoti e bolle d'aria

I vuoti di vuoto e le bolle d'aria hanno un aspetto simile e spesso possono essere confusi l'uno con l'altro. Entrambi sono bolle all'interno di un pezzo stampato a iniezione in plastica. 

Per le parti trasparenti le bolle sono un problema estetico o funzionale, ad esempio per le lenti LED, anche le bolle più piccole non sono accettabili. Allo stesso tempo, le bolle possono talvolta indebolire la resistenza meccanica, per cui è necessario verificare se l'indebolimento causerà problemi per l'applicazione specifica.

Tuttavia, a volte, quando la resistenza non è un problema, i vuoti e le bolle non sono un grosso problema per le parti in plastica opaca.

Vuoti a vuoto causati dalla struttura a pareti spesse
Vuoti a vuoto
bolle d'aria nei primi scatti della produzione di prova
Bolle d'aria

Possiamo fare un test termico per verificare che tipo di bolle sono, usando una pistola ad aria calda per riscaldare e ammorbidire la plastica, se le bolle si ingrandiscono, allora sono bolle d'aria, se collassano (o diventano più piccole), allora sono vuoti di vuoto. 

Sebbene siano abbastanza simili, le ragioni e le contromisure sono diverse:

1. Vuoti a vuoto

Cause: Il meccanismo di formazione dei vuoti da vuoto è abbastanza simile a quello dei ritiri. Il materiale esterno si raffredda e si solidifica per primo, mentre il materiale interno continua a raffreddarsi e a ritirarsi; inizialmente verrà compensato con il nuovo flusso di materiale dal punto di iniezione. Dopo che il punto di iniezione si è solidificato, non ci sarà più compensazione di materiale, e se il materiale esterno è troppo duro per essere tirato verso l'interno, si formeranno i vuoti.

Rimedi:

  • Ottimizzare il design del pezzo, rendendo le pareti più sottili, se possibile.
  • Aumentare la pressione e il tempo di confezionamento;
  • Abbassare la temperatura dello stampo e della plastica fusa;
  • Allargare la porta. Individuare il cancello nella sezione a parete spessa per consentire una migliore compensazione del materiale;
  • Cambiare il materiale meno sensibile al ritiro.

2. Bolle d'aria

Cause: Quando la velocità di riempimento per iniezione è troppo elevata, o il pezzo in plastica ha pareti molto sottili, o talvolta quando lo sfiato dello stampo non è adeguato, si causerà l'intrappolamento dell'aria all'interno del pezzo in plastica e la formazione di bolle d'aria.

Rimedi:

  • Rallentare la velocità di riempimento, in modo da evitare trappole d'aria nello stampo;
  • Migliorare lo sfiato dello stampo.
  • Asciugare completamente il materiale prima dello stampaggio a iniezione;
  • Assicurarsi che la vite del cilindro funzioni correttamente per non mescolare l'aria alla plastica fusa;
  • Non surriscaldare il materiale plastico nel serbatoio e non rimanervi troppo a lungo: ciò potrebbe causare la decomposizione della resina e la formazione di gas.
stampo in plastica per ingranaggio elicoidale

Contattateci oggi stesso per iniziare il vostro progetto di stampaggio personalizzato.

Striscia d'argento / splay

Le striature o splay argentati sono gruppi di linee argentate sulla superficie di parti in plastica; le linee sono solitamente disposte nel senso della direzione del flusso.

Le striature d'argento influiscono sulle prestazioni del materiale e sull'aspetto, pertanto è necessario prestare attenzione.

striscia argentata su una parte in plastica del PC

Cause:

  • L'umidità presente nel materiale può trasformarsi in vapore durante lo stampaggio a iniezione, formando striature argentate o stonature sulla superficie del materiale. Alcuni materiali sono più sensibili all'umidità (ad esempio, PC, ABS), mentre altri lo sono meno (ad esempio, PP, PE).
  • Presenza di aria nel materiale e scarsa ventilazione nello stampo.
  • Una velocità di iniezione troppo elevata provoca un'alta sollecitazione di taglio, che può portare a una decolorazione localizzata, simile alla formazione del gate blush.

In questo pezzo, ad esempio, si possono notare alcune deboli striature argentate sulla superficie. Queste sono causate da diverse nervature orizzontali sul retro, che alterano la direzione e la consistenza del flusso plastico. Se la velocità di iniezione è elevata, può provocare un aumento localizzato delle sollecitazioni di taglio, causando così le striature argentate.

striature di schegge causate da stress da taglio, iniezione troppo veloce
  • Temperature troppo elevate nell'ugello e nella canna, che possono causare la decomposizione della plastica (generando gas) o la denaturazione.
  • Temperatura dello stampo troppo bassa, che influisce sulla fluidità della plastica.

Rimedi:

  • Asciugare il materiale secondo le istruzioni del produttore del materiale.
  • Aumentare la temperatura dello stampo.
  • Migliorare il raffreddamento dell'intero stampo per evitare un surriscaldamento parziale.
  • Migliorare lo sfiato dello stampo.
  • Abbassare le temperature dell'ugello e della canna a un intervallo adeguato.
  • Ridurre la velocità e la pressione di iniezione.
  • Aumentare le dimensioni dell'ugello per ridurre lo sforzo di taglio dell'iniezione.

Le riprese brevi sono il riempimento inadeguato del materiale fuso nella cavità dello stampo. Quando il pezzo viene estratto dallo stampo, presenta alcuni pezzi mancanti, spesso all'estremità della porta di iniezione.

scatti brevi, difetti di stampaggio 1
scatti brevi, difetti di stampaggio 2

Cause:

  • La parete o la nervatura è troppo sottile e troppo alta rispetto alle dimensioni complessive del pezzo, il che comporta un'elevata resistenza allo scorrimento del materiale fuso;
  • Il materiale è troppo viscoso o denso;
  • Ventilazione inadeguata, che causa l'intrappolamento dell'aria nella muffa;
  • Pressione di iniezione troppo bassa;
  • La temperatura dello stampo è troppo bassa, il che ha causato la solidificazione del materiale prima del riempimento;
    Il cancello è troppo piccolo o non è nella posizione corretta.

Rimedi:

  • Riprogettare il pezzo per aumentare lo spessore della parete e ridurre l'altezza o le nervature;
  • Cambiare il materiale con una viscosità inferiore;
  • Migliorare lo sfiato della muffa;
  • Aumentare la pressione di iniezione, ma se la pressione è troppo alta si verifica un effetto collaterale;
  • Utilizzare un riscaldatore per stampi.

Fibre galleggianti

Quando si iniettano materie plastiche rinforzate con fibra di vetro, un problema frequente è la comparsa di “fibre fluttuanti”, che creano zone ruvide e irregolari sulla superficie. Queste aree derivano dall'accumulo di fibre di vetro sulla superficie, causando principalmente difetti estetici.

Questo problema è più evidente nelle plastiche di colore scuro, soprattutto nero, perché le fibre di vetro sono di colore chiaro, quasi bianco.

fibra galleggiante sulla superficie della parte in plastica di nylon
Fibre fluttuanti
vista più ravvicinata, fibra galleggiante sulla superficie della parte in plastica di nylon
Uno sguardo più ravvicinato

Cause:

  • Il problema nasce dal fatto che le fibre di vetro e la resina sono fisicamente mescolate e destinate a disperdersi in modo uniforme. Tuttavia, durante la fusione, le diverse densità e caratteristiche di flusso delle fibre di vetro e della resina possono portare alla separazione, con le fibre che si raggruppano.
  • Questo può essere paragonato a rami e detriti che si raccolgono nel flusso di un fiume.
  • Le fibre galleggianti si solidificano più rapidamente del materiale resinoso e, quando entrano in contatto con la superficie dello stampo più fredda, si solidificano e appaiono sulla superficie del pezzo.
  • Questo fenomeno è più pronunciato quando il materiale resinoso ha una scarsa fluidità, il legame tra fibre di vetro e resina è debole, la temperatura dello stampo è bassa e la velocità e la pressione di iniezione sono basse.

Rimedi:

  • Aumenta la fluidità del materiale in nylon: Questo aiuta la plastica a riempire rapidamente la cavità dello stampo, garantendo una dispersione uniforme delle fibre di vetro e prevenendone l'accumulo.
  • Aumentare la temperatura dello stampo: Le temperature più elevate migliorano la fluidità del materiale e impediscono l'accumulo di fibre dovute al raffreddamento e alla solidificazione in superficie.
  • Aumentare la velocità e la pressione di iniezione: Assicura un rapido riempimento del materiale, evitando l'accumulo di fibre.
  • Aggiunta di un compatibilizzante tra le fibre di vetro e il materiale resinoso: Tuttavia, questa soluzione è più costosa perché richiede un maggiore supporto da parte dei fornitori di materiali e potrebbe potenzialmente indebolire le prestazioni della plastica sotto altri aspetti.

Jetting è un motivo serpentino. È un difetto nei prodotti stampati a iniezione, caratterizzato da texture irregolari, simili a serpenti, spesso visibile come variazioni di colore. Di solito si verificano dove il materiale fluisce dal punto di iniezione nella cavità dello stampo.

esempio di jetting 1 stampaggio a iniezione
esempio di jetting 2 stampaggio a iniezione

Cause:

  • Il difetto di jetting si verifica soprattutto in stampi con cancelli perimetrali.
  • Quando la plastica passa attraverso aree strette, come le materozze e le porte, e poi entra improvvisamente in spazi più spessi e più grandi, la plastica fusa, simile a dentifricio, viene iniettata rapidamente nella cavità dello stampo a una velocità molto elevata e si piega a forma di serpente.
  • Questa plastica si raffredda rapidamente a contatto con la superficie dello stampo, non riuscendo a fondersi completamente con il materiale che segue nello stampo, creando linee evidenti sulla superficie del prodotto.
Come si forma il jetting nello stampaggio a iniezione

Rimedi:

  • Migliorare la progettazione dei gate: Evitare i disegni di cancelli in aree spesse e aperte ed evitare che il materiale si sposti dalle sezioni più sottili a quelle più spesse.
  • Regolazione della velocità di iniezione segmentata: Rallentare la velocità di iniezione quando la plastica entra in aree più aperte per ridurre i segni di flusso del serpente.
  • Aumento della temperatura di stampo e ugello: Temperature più elevate per lo stampo e la plastica migliorano lo scorrimento e la fusione, riducendo i segni di scorrimento del serpente.
  • Ingrandire le dimensioni del cancello: Una porta più grande può migliorare il flusso di plastica fusa, riducendo così al minimo i segni di flusso del serpente.
  • Impedire l'ingresso di materiale freddo nello stampo: Ad esempio, l'aggiunta di un pozzetto freddo per intercettare il materiale freddo assicura che solo la plastica fusa in modo uniforme entri nella cavità dello stampo.

In sintesi, queste misure possono ridurre efficacemente la formazione dei segni di flusso dei serpenti nello stampaggio a iniezione, migliorando la qualità del prodotto.

Conclusioni sui difetti dello stampaggio a iniezione

Questi sono i difetti più comuni dello stampaggio a iniezione che abbiamo affrontato nei nostri lavori precedenti. Se siete il cliente, dovete verificare quali difetti non possono essere accettati e devono essere affrontati in anticipo, in modo che il produttore di stampi a iniezione comprenda chiaramente i vostri requisiti di qualità. Per evitare fraintendimenti nella traduzione, quando si lavora con produttori esteri, sarà meglio utilizzare immagini per spiegare ogni difetto.