Saltar para o conteúdo

Defeitos comuns de moldagem por injeção que os clientes devem conhecer

Os defeitos mais comuns da moldagem por injeção

A execução bem-sucedida da moldagem por injeção de plástico exige amplo conhecimento e experiência. O processo envolve numerosos elementos, incluindo o design do molde, as configurações da máquina, o próprio procedimento de moldagem e as características do material. O manuseio inadequado desses aspetos pode levar a vários defeitos de moldagem por injeção.

Iniciar um projeto de moldagem de plástico requer comunicação minuciosa com o seu fabricante de moldes. É crucial identificar possíveis defeitos de moldagem por injeção antecipadamente. Os fabricantes de moldes podem desconsiderar defeitos menores ou considerá-los aceitáveis, o que pode levar a problemas durante a fabricação do molde.

Envolvendo-se em O Design para Fabricação (DFM) e a análise de fluxo de molde podem abordar eficazmente esses desafios, garantindo um processo de moldagem mais suave.

Os principais tipos de defeitos de moldagem por injeção

O principais tipos de defeitos de moldagem por injeção são:

1. Marcas de afundamento, 2. Rebarbas, 3. Blush do portão, 4. Linha de soldadura, 5. Vazios e bolhas, 6. Estria prateada. 7. injeções curtas. 8. fibras flutuantes. 9. Jato.

Marcas de afundamento

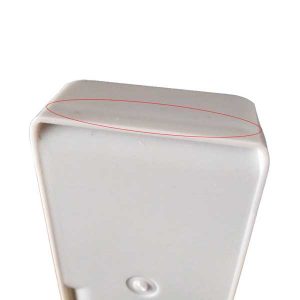
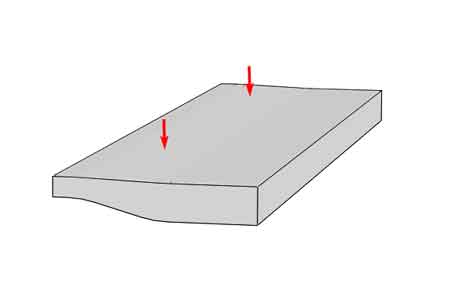
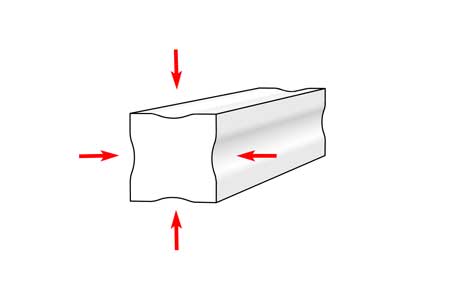
Marcas de afundamento são depressões indesejadas na superfície de peças moldadas por injeção. Ocorrem porque durante o processo de moldagem por injeção, a superfície arrefece e solidifica antes do interior, e em secções mais espessas, o interior continua a arrefecer e a contrair-se após a superfície, causando tração e estiramento descendentes na superfície.

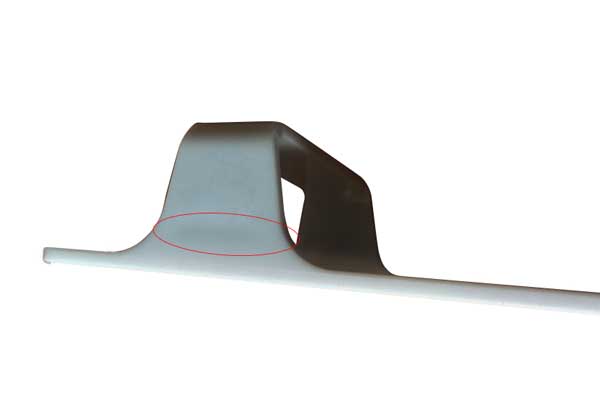
Aparecem frequentemente em áreas com secções de parede mais espessas, transições excessivamente rápidas na espessura da parede, ou nas intersecções de nervuras, saliências e paredes exteriores.

O principal problema causado pelas marcas de afundamento é a perturbação estética, mas por vezes também podem levar a problemas funcionais, especialmente quando é necessária uma elevada precisão e planicidade.

marca de afundamento numa peça em ABS
marca de afundamento causada por uma costela
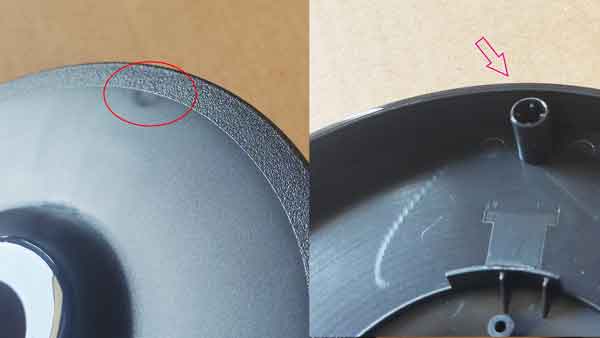
marca de afundamento causada por saliências inferiores
Marca de afundamento causada por saliências inferiores

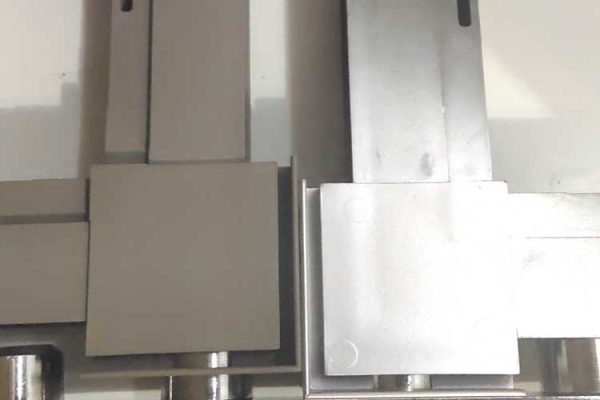
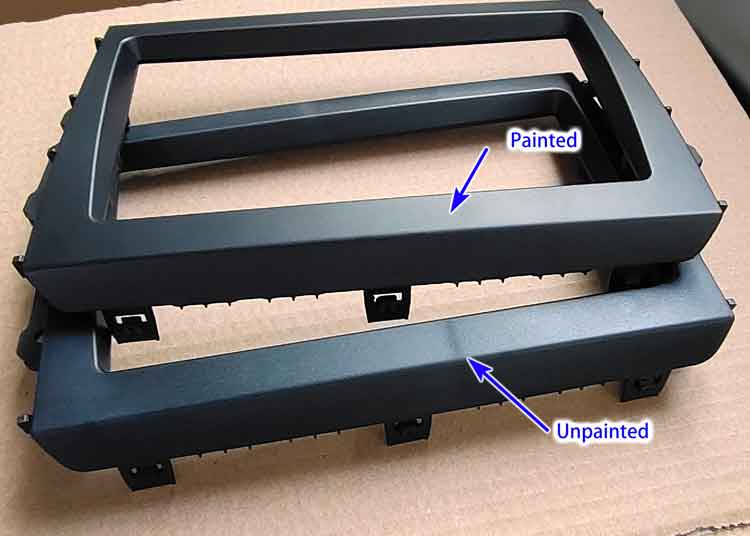
Se a superfície necessitar de tinta de alto brilho, as marcas de pia tornam-se mais pronunciadas. Nas imagens abaixo, os produtos mostram uma diferença significativa na visibilidade das marcas de pia antes e depois da pintura.

Esta questão também se aplica a produtos de plástico com superfícies polidas espelhadas e materiais de alto brilho.

a superfície brilhante é mais sensível às marcas de afundamento

Para alguns produtos com paredes excessivamente espessas, o aumento da pressão de embalagem e do tempo de embalagem pode não resolver o problema da marca de afundamento. Nesses casos, a única solução é escolher materiais com taxas de encolhimento relativamente mais baixas.

Causa:

As marcas de afundamento ocorrem porque, durante o processo de moldagem por injeção, a superfície arrefece e solidifica primeiro, enquanto o interior continua a arrefecer e a contrair depois. Durante a fase de embalagem da moldagem por injeção, em que o bocal continua a fornecer plástico fundido para a cavidade do molde para compensar a contração do plástico.

No entanto, este plástico adicional não consegue compensar totalmente o seu encolhimento, resultando numa tração para baixo na superfície.

Se a peça plástica tiver espessura de parede fina e uniforme, a contração descendente na sua superfície é consistente, pelo que não haverá marcas de colapso visíveis. No entanto, se houver transições irregulares na espessura da parede ou se a espessura da parede for demasiado espessa, causando contração irregular e significativa, marcas de colapso localizadas serão visíveis na superfície.

Dicas de design para evitar marcas de pia

As marcas de lava-loiças são frequentemente consequência de uma conceção inadequada. Aqui estão 3 designs típicos que causam marcas de afundamento:

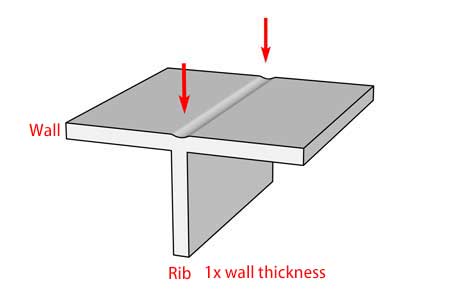
  1. A nervura é demasiado espessa em relação às paredes exteriores.

Design inadequado: a nervura tem a mesma espessura da parede, ou até mais espessa.

uma nervura demasiado grossa provoca uma marca de afundamento bastante visível

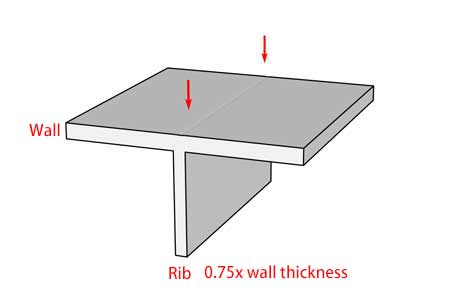
Design melhorado: torne a nervura menor que 0,75x ou, preferencialmente, 0,6x da espessura da parede, isto aliviará a marca de afundamento.

uma nervura menos espessa atenuará a marca de afundamento

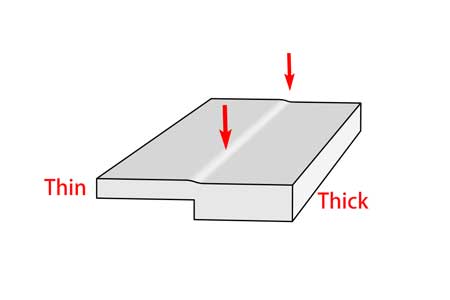
2. A transição da espessura da parede altera-se demasiado rapidamente

A espessura irregular da parede provoca marcas de afundamento
transição mais suave da espessura da parede para reduzir as marcas de afundamento

Tente nivelar a área grossa (para que também tenha paredes mais finas) ou, se isso não for possível, adicione uma inclinação entre a área grossa e a área fina, para que o lava-loiça não seja tão íngreme e percetível.

3. A parede é demasiado espessa.

uma parede demasiado espessa provocará marcas de afundamento

Tente sempre evitar paredes espessas na conceção de peças de plástico, se possível.

Remédios:

  • Otimizar a conceção da peça (ver acima);
  • Aumentar a pressão e o tempo de embalamento;
  • Baixar a temperatura do molde e do plástico fundido;
  • Colocar a comporta na secção de paredes espessas e aumentar o tamanho da comporta, de modo a permitir uma melhor compensação do material no processo de arrefecimento e solidificação;
  • Efetuar uma análise do fluxo do molde antes de começar a fazer o molde.
  • Mudar o material que é menos sensível à contração.

Pisca ou linha de separação demasiado visível

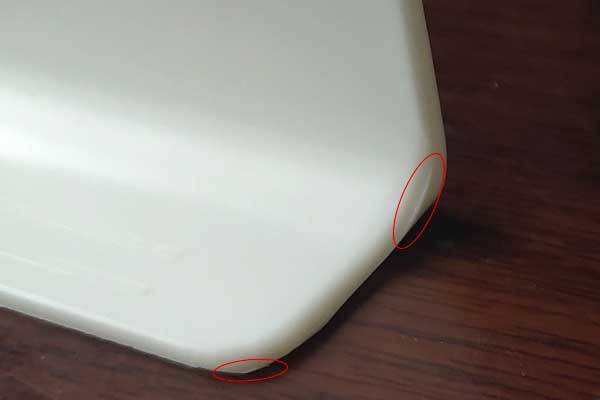
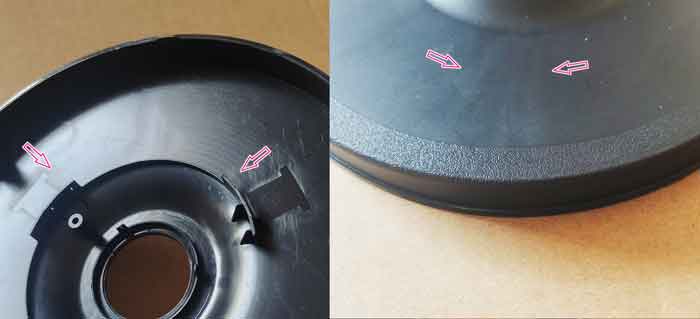
Os flashes são excessos irregulares de material (normalmente sob a forma de película fina) nas peças de plástico que escapam da cavidade do molde. Aparecem normalmente ao longo da linha de separação ou em qualquer outro local onde exista um espaço entre peças móveis no interior do molde.

pisca numa peça em ABS
Ligeiro clarão
linha de separação demasiado visível
Linha de separação demasiado visível

Os flashes têm um aspeto desagradável, fazendo com que o rebordo fique sujo.

borda suja causada por flash
Borda não limpa
peça melhorada com menos flash
Melhorado

Causa: Um molde de injeção consiste num molde superior e num molde inferior que, quando pressionados juntos, formam a cavidade fechada. No entanto, pode haver uma ligeira folga entre eles devido à imprecisão da maquinagem, ou porque a pressão interna supera a força de fecho. Ao mesmo tempo, existem componentes móveis como corrediças e pinos ejetores no molde, todos eles têm ligeiras folgas ao seu redor. A folga é totalmente permitida e até útil para a ventilação de gases. No entanto, quando a folga é maior do que o limite de viscosidade permitido do material fundido, este vazará para a folga e formará as rebarbas. O impacto das rebarbas é maioritariamente estético.

Remédios:

  • Aumentar a precisão do fabrico de moldes para obter folgas mais pequenas e consistentes nos componentes móveis;
  • Utilizar uma máquina de injeção maior (com uma tonelagem mais elevada) de modo a obter uma maior força de aperto;
  • Reduzir a pressão e a temperatura da embalagem;
  • Mudança para material de maior viscosidade (menor fluidez).

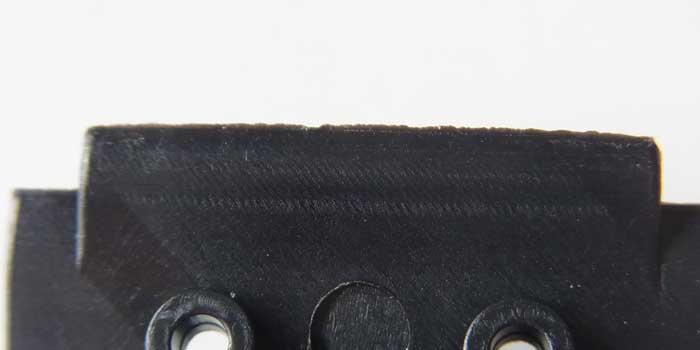
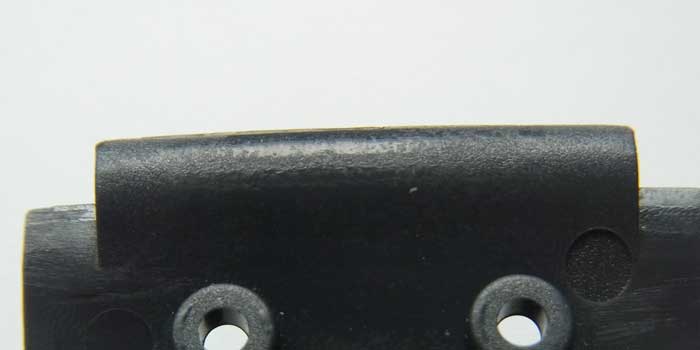
Blush do portão

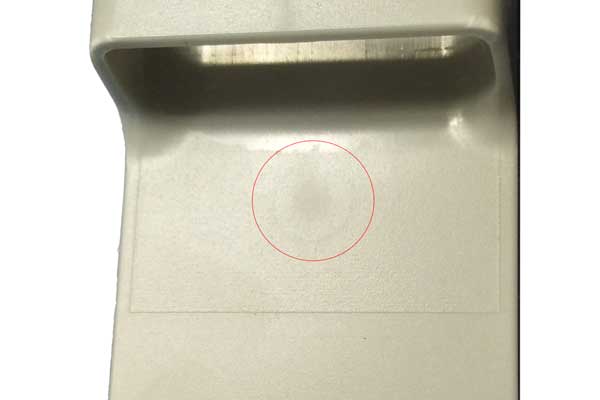
O rubor do portão ou, por vezes, simplesmente designado por rubor, é uma descoloração turva, semelhante a uma cicatriz, junto à zona do portão. Tem um aspeto mais inconsistente do que a outra área. Tal como o nome sugere, muitos deles têm um aspeto baço, no entanto, alguns podem estar misturados com uma área mais brilhante, e normalmente aparecem num padrão circular ou em forma de leque, dependendo do tipo de porta e da direção do fluxo da resina fundida dentro da cavidade.

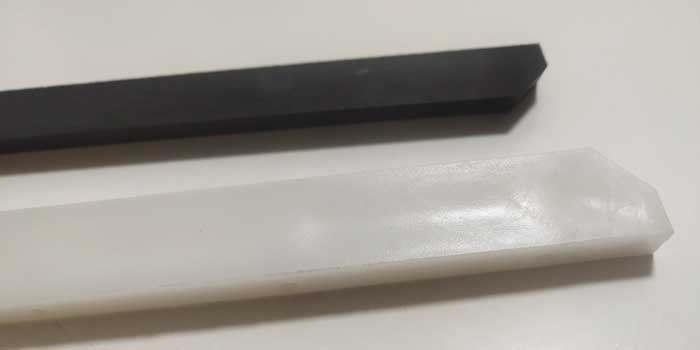
blush de portão numa peça de nylon preto
blush de portão numa peça de ABS branca
rubor de portão circular atrás de um portão direto

Alguns podem referir-se erroneamente a “gate blush” como “gate scar” ou “gate marks” se não estiverem familiarizados com a terminologia precisa. No entanto, “gate scar” refere-se na verdade ao plástico residual que não é completamente limpo ou removido na área do gate de uma peça moldada por injeção, tornando “gate blush” o termo mais preciso a usar.

Causas: O gate blush é causado principalmente por designs incorretos do tipo, tamanho e localização do gate. Deve evitar uma mudança drástica da direção do fluxo perto do gate, pois isso produzirá tensão de cisalhamento excessiva em torno desta área. No entanto, o design do gate é geralmente um compromisso de todas as considerações, existem muitos outros limites, mas o design do molde deve ter isso em consideração no design do molde.

Outras razões são uma velocidade de enchimento de injeção demasiado elevada, uma temperatura de molde inadequada e as propriedades da resina escolhida.

A viscosidade demasiado elevada da resina (ou menor fluidez), que também conduzirá a uma maior tensão de corte.

Remédios:

  • Diminuir a velocidade de enchimento da injeção.
  • Ajustar a temperatura do molde e a temperatura/pressão do bocal/cilindro.
  • Alargar um pouco a porta de injeção.
  • Alterar o material para uma viscosidade mais baixa e uma resistência ao corte mais elevada.
  • Alterar o tipo e a localização do portão. A comporta deve ser colocada numa área de paredes espessas em vez de numa área de paredes finas. Tente evitar uma mudança drástica da direção do fluxo no interior do molde.

Exemplos de designs de gate para prevenir Gate Blush

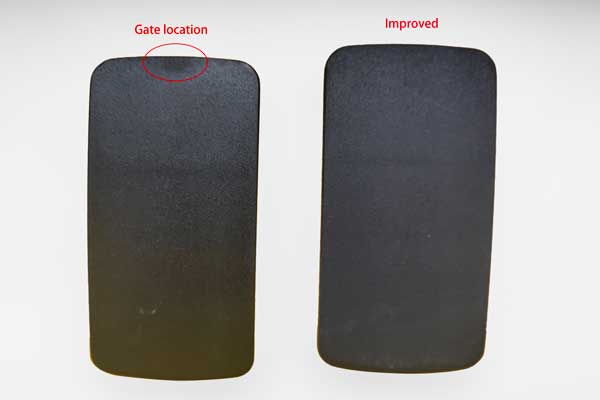
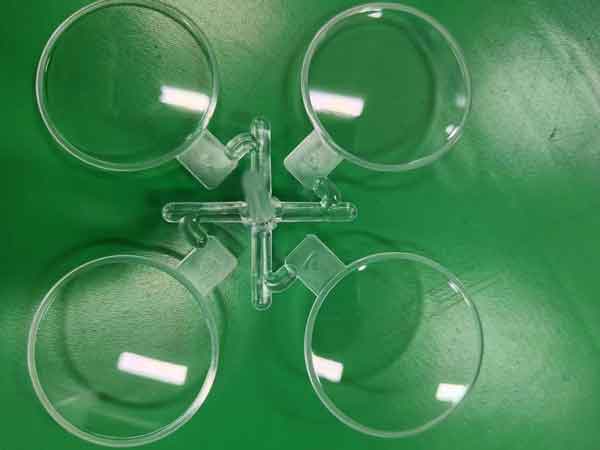
As peças transparentes são particularmente sensíveis ao gate blush, e mesmo uma quantidade mínima de gate blush é inaceitável. No primeiro exemplo, há uma presença clara de gate blush, e mesmo após otimizar os parâmetros de moldagem por injeção, não foi possível eliminá-lo completamente.

blush em placas transparentes

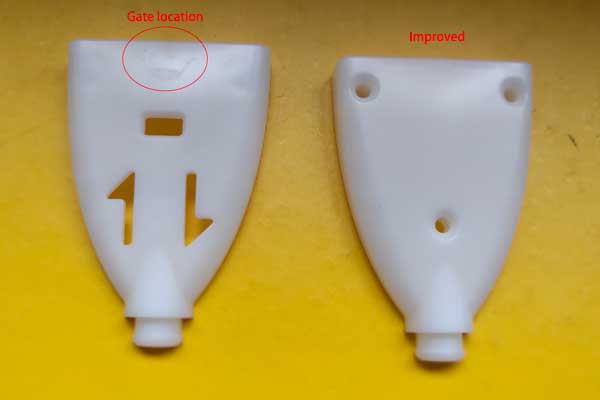
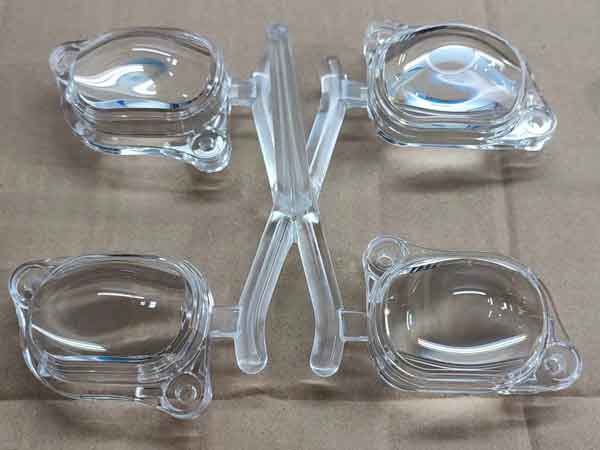
Nos dois exemplos seguintes, as áreas próximas dos portões foram aplanadas, o que evitou efetivamente o rubor dos portões.

design do portão lente transparente para evitar o rubor do portão 2
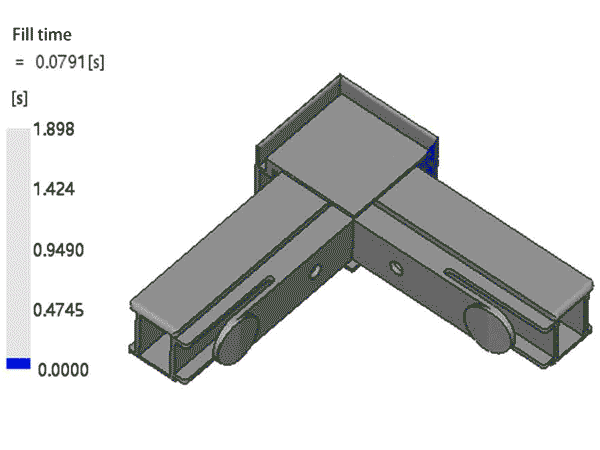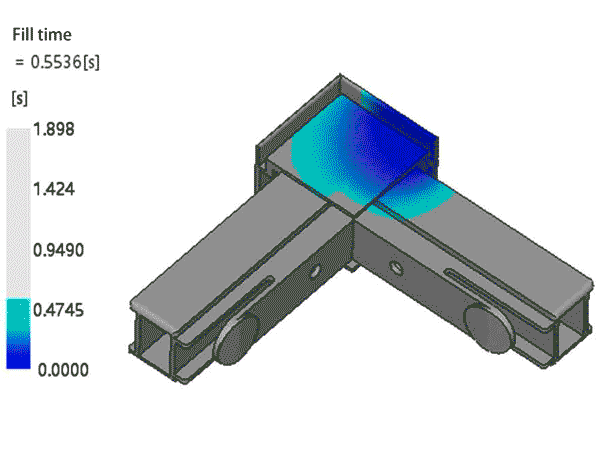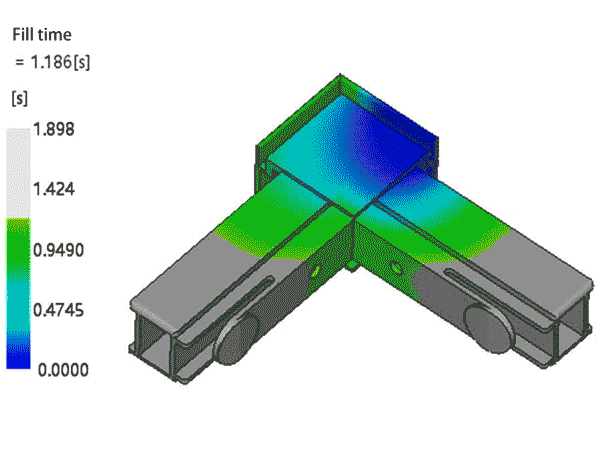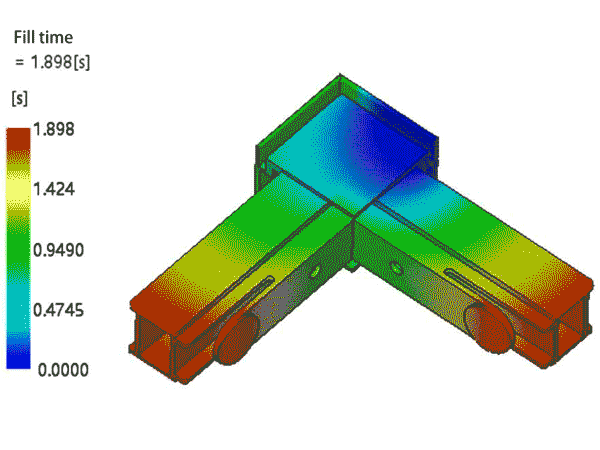
animação do fluxo do molde conetor de canto

Quer uma qualidade fiável a um preço baixo?

Linha de soldadura

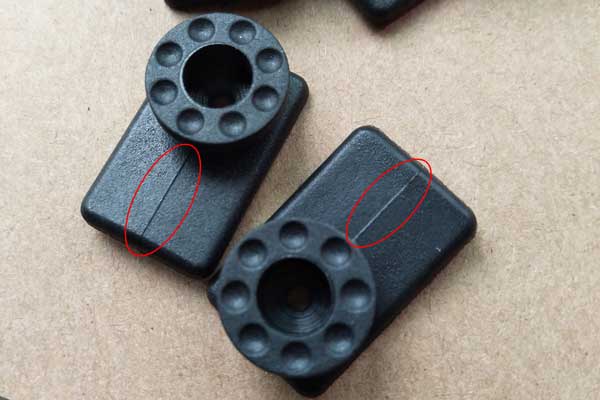
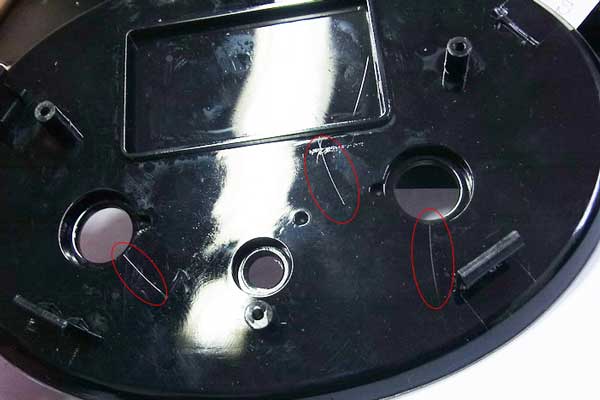
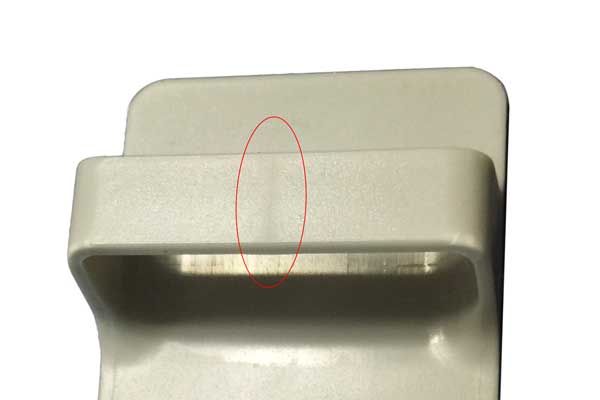
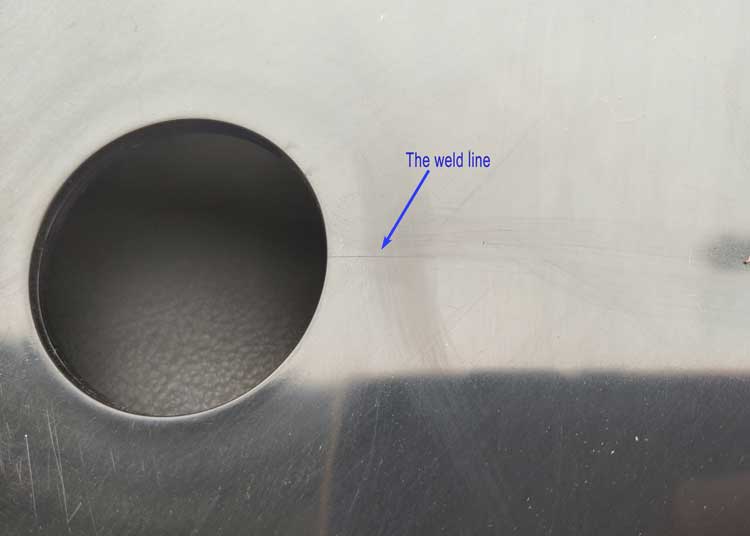
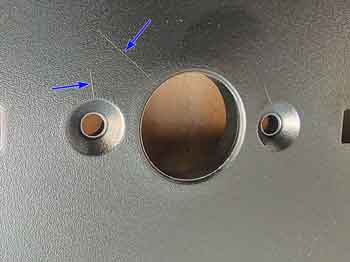
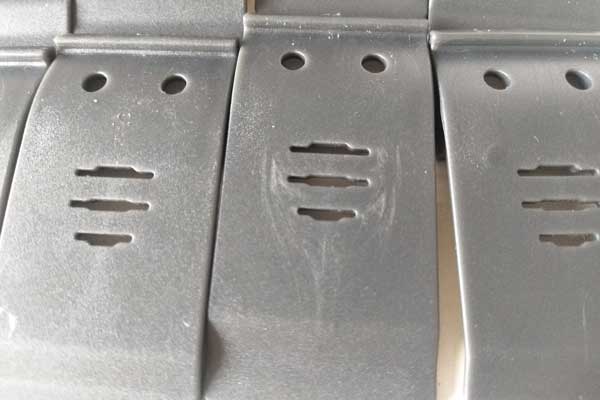
Linhas de soldadura, ou linhas de união, são linhas finas como cabelo (às vezes com descoloração) em peças plásticas, geralmente num lado de furos (ou características semelhantes). Podem ser retas ou curvas, mas são bastante consistentes na forma para o mesmo produto ao longo das produções.

Algumas linhas de soldadura são bastante visíveis.

linha de soldadura numa superfície preta brilhante
linha de soldadura com descoloração

Alguns defeitos são muito pequenos e só podem ser vistos em determinados ângulos de reflexão.

Por vezes, as linhas de soldadura podem ser cobertas por pintura ou revestimento.

linha de soldadura coberta por pintura plástica
A linha de soldadura pode ser coberta por pintura em peças de plástico.

As linhas de soldadura são muito comuns em peças de plástico e dificilmente podem ser completamente evitadas. São aceitáveis se forem controladas a um nível mínimo. Só precisamos de definir até que nível as linhas de soldadura são aceitáveis para uma peça de plástico.

Linhas de soldadura em peças transparentes

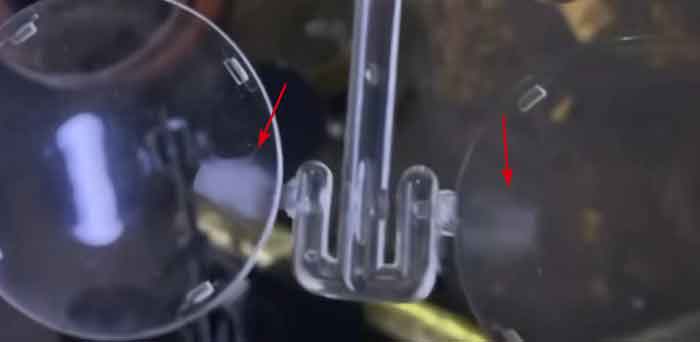
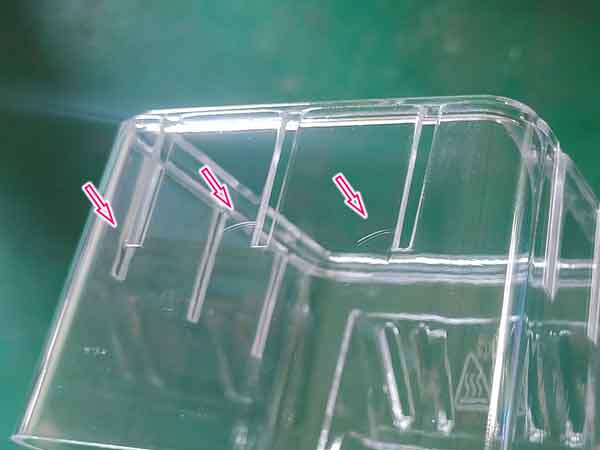
As questões relacionadas com as linhas de soldadura são particularmente importantes para as peças transparentes, uma vez que estas têm frequentemente requisitos estéticos mais elevados. A visibilidade das linhas de soldadura tende a ser mais pronunciada em componentes transparentes. Por exemplo, na imagem abaixo, as linhas de malha na peça transparente são mais visíveis em determinados ângulos de reflexão, mas menos visíveis de outras perspectivas, como a área indicada pela seta à esquerda.

Além disso, é desafiante eliminar completamente as linhas de junção em peças transparentes ajustando os parâmetros de moldagem por injeção, como aumentar a temperatura do molde ou a velocidade de injeção. Portanto, durante a fase de design, é essencial estar ciente disso ao incluir furos passantes ou ranhuras nesses componentes.

linhas de soldadura numa peça de plástico transparente

Causas: Quando o plástico fundido é injetado na cavidade do molde, ele será forçado a dividir-se em 2 fluxos ao encontrar um obstáculo como um orifício (que é um pino no interior do molde), e então os fluxos separados encontrar-se-ão a jusante, ou na outra extremidade do orifício. Durante este processo, o plástico fundido solidifica parcialmente, o que fará com que os fluxos não se consigam unir tão bem.

Quando esta solidificação parcial se agrava, dá-se a descoloração.

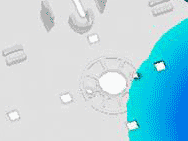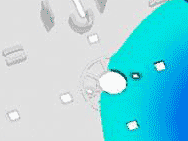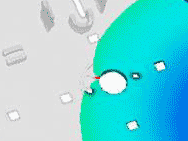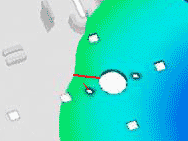
Uma animação para mostrar a forma das linhas de soldadura:

A formação da linha de soldadura na moldagem de plásticos
A linha de soldadura prevista pela análise de defeitos do molde
A linha de soldadura real em peças reais

Remédios:

  • Aumentar a temperatura do molde, utilizar um aquecedor de moldes (haverá um ligeiro aumento de custos).
  • Aumentar a temperatura do molde e do cilindro.
  • Aumentar a velocidade de enchimento.
  • Mudar o material plástico que é menos sensível às linhas de soldadura.
  • Otimizar a conceção do molde.

Vazios de vácuo e bolhas de ar

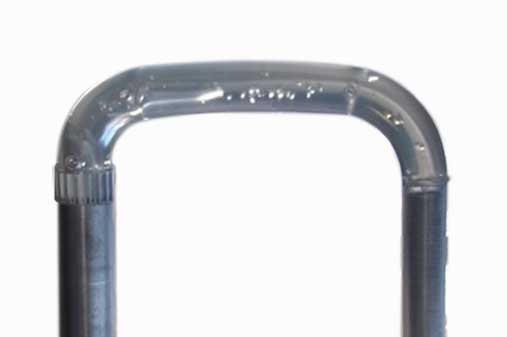
Os vazios de vácuo e as bolhas de ar têm um aspeto semelhante e podem ser frequentemente confundidos. São ambas bolhas no interior de uma peça moldada por injeção de plástico. 

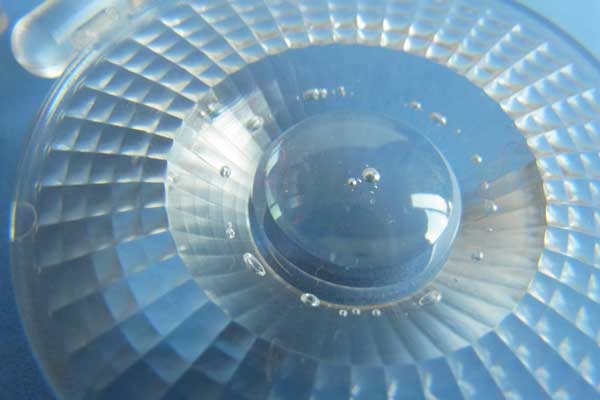
Para as peças transparentes, as bolhas são um problema estético ou funcional, por exemplo, para as lentes LED, mesmo as bolhas mais pequenas não são aceitáveis. Ao mesmo tempo, as bolhas podem por vezes enfraquecer a resistência mecânica, pelo que também é necessário verificar se o enfraquecimento causará algum problema para a sua aplicação específica.

No entanto, por vezes, quando a resistência não é uma preocupação, os espaços vazios e as bolhas não são um grande problema para as peças de plástico opacas.

Vazios de vácuo causados por uma estrutura de parede espessa
Vazios de vácuo
bolhas de ar nos primeiros disparos da produção experimental
Bolhas de ar

Podemos fazer um teste de calor para verificar que tipo de bolhas são. Utilizamos uma pistola de ar quente para aquecer e amolecer o plástico. Se as bolhas aumentarem de tamanho, são bolhas de ar; se colapsarem (ou ficarem mais pequenas), são vazios de vácuo. 

Embora sejam bastante semelhantes, as razões e as contramedidas são diferentes:

1. Vazios de vácuo

Causas: O mecanismo de formação de vazios por vácuo é bastante semelhante ao das marcas de afundamento. O material exterior arrefece e solidifica primeiro, enquanto o material interior continua a arrefecer e a retrair-se; inicialmente, será compensado pelo fluxo de novo material proveniente do ponto de injeção. Depois de o ponto de injeção solidificar, já não haverá compensação de material e, se o material exterior for demasiado rígido para ser puxado para dentro, formar-se-ão os vazios.

Remédios:

  • Otimizar a conceção da peça, tornar as paredes mais finas, se possível
  • Aumentar a pressão e o tempo de embalamento;
  • Baixar a temperatura do molde e do plástico fundido;
  • Alargar a comporta. Colocar a comporta na secção de paredes espessas para permitir uma melhor compensação do material;
  • Mudar o material que é menos sensível à contração.

2. Bolhas de ar

Causas: Quando a velocidade de enchimento por injeção é demasiado elevada, ou a peça plástica tem paredes muito finas, ou por vezes quando a ventilação do molde não é adequada, isso fará com que o ar fique retido no interior da peça plástica e forme bolhas de ar.

Remédios:

  • Diminua a velocidade de enchimento, de modo a evitar a armadilha de ar no molde;
  • Melhorar a ventilação do molde.
  • Secar completamente o material antes da moldagem por injeção;
  • Certifique-se de que o parafuso do cilindro funciona corretamente para não misturar ar no plástico fundido;
  • Não sobreaquecer o plástico do depósito nem permanecer demasiado tempo no mesmo, pois isso pode provocar a decomposição da resina e a formação de gás.
molde de plástico para uma engrenagem helicoidal

Contacte-nos hoje para iniciar o seu projeto de moldagem personalizada.

Raias de prata / folga

As estrias prateadas ou splays são grupos de linhas prateadas na superfície de peças de plástico, as linhas estão normalmente dispostas na direção do fluxo.

As estrias de prata afectam o desempenho do material, bem como o seu aspeto, pelo que se deve prestar atenção a este aspeto.

risca prateada numa peça de plástico para PC

Causas:

  • A humidade no material pode transformar-se em vapor durante a moldagem por injeção, formando estrias prateadas ou manchas na superfície do material. Alguns materiais são mais sensíveis à humidade (por exemplo, PC, ABS), enquanto outros o são menos (por exemplo, PP, PE).
  • A presença de ar no material e a má ventilação no molde.
  • Velocidade de injeção demasiado rápida, causando uma elevada tensão de cisalhamento, o que pode levar a uma descoloração localizada, semelhante à formação de blush de portão.

Por exemplo, nesta peça, pode ver várias riscas prateadas ténues na sua superfície. Estas são causadas por várias nervuras horizontais na parte de trás, que alteram a direção e a consistência do fluxo de plástico. Se a velocidade de injeção for elevada, pode levar a uma maior tensão de cisalhamento localizada, causando assim as estrias prateadas.

estrias de fita causadas por tensão de cisalhamento, injeção demasiado rápida
  • Temperaturas demasiado elevadas no bocal e no tambor, que podem provocar a decomposição do plástico (gerando gás) ou a sua desnaturação.
  • Temperatura do molde demasiado baixa, afetando a fluidez do plástico.

Remédios:

  • Secar o material de acordo com as instruções do fabricante do material.
  • Aumentar a temperatura do molde.
  • Melhorar o arrefecimento de todo o molde para evitar o sobreaquecimento parcial.
  • Melhorar a ventilação do molde.
  • Baixar as temperaturas do bico e do tambor para um intervalo adequado.
  • Reduzir a velocidade e a pressão de injeção.
  • Aumentar o tamanho do bocal para reduzir a tensão de cisalhamento da injeção.

Os disparos curtos são o enchimento inadequado do material fundido na cavidade do molde. Quando a peça é retirada do molde, tem algumas peças em falta, frequentemente na extremidade mais distante da porta de injeção.

tiros curtos, defeitos de moldagem 1
tiros curtos, defeitos de moldagem 2

Causas:

  • A parede ou nervura é demasiado fina e demasiado alta em comparação com as dimensões totais da peça, o que resulta numa elevada resistência ao fluxo do material fundido;
  • O material é demasiado viscoso ou denso;
  • Ventilação inadequada, fazendo com que o ar fique preso no molde;
  • Pressão de injeção demasiado baixa;
  • A temperatura do molde é demasiado baixa, o que fez com que o material solidificasse antes de encher;
    O portão é demasiado pequeno ou não está na posição correta.

Remédios:

  • Redesenhar a peça para aumentar a espessura da parede e reduzir a altura ou as nervuras;
  • Mudar o material com menor viscosidade;
  • Melhorar a ventilação do molde;
  • Aumentar a pressão de injeção, mas existe um efeito secundário se a pressão for demasiado elevada;
  • Utilizar um aquecedor de moldes.

Fibras flutuantes

Ao injetar plásticos reforçados com fibra de vidro, um problema frequente é a ocorrência de “fibras flutuantes”, que criam áreas ásperas e irregulares na superfície. Estas áreas resultam da acumulação de fibras de vidro na superfície, causando principalmente defeitos estéticos.

Este problema é mais notório em plásticos de cor escura, especialmente pretos, porque as fibras de vidro são de cor clara, quase branca.

fibra flutuante na superfície de uma peça de plástico de nylon
Fibras flutuantes
vista de perto, fibra flutuante na superfície da peça de plástico de nylon
Uma visão mais próxima

Causas:

  • O problema tem origem no facto de as fibras de vidro e a resina estarem fisicamente misturadas e deverem dispersar-se uniformemente. No entanto, durante a fusão, as diferentes densidades e caraterísticas de fluxo das fibras de vidro e da resina podem levar à separação, com as fibras a aglomerarem-se umas nas outras.
  • Isto pode ser comparado a ramos e detritos que se acumulam no caudal de um rio.
  • As fibras flutuantes solidificam mais rapidamente do que o material de resina e, quando entram em contacto com a superfície mais fria do molde, solidificam e aparecem na superfície da peça.
  • Este fenómeno é mais pronunciado quando o material de resina tem uma fraca fluidez, a ligação entre as fibras de vidro e a resina é fraca, a temperatura do molde é baixa e a velocidade e pressão de injeção são baixas.

Remédios:

  • Aumentar a fluidez do material de nylon: Isto ajuda o plástico a preencher rapidamente a cavidade do molde, assegurando uma dispersão uniforme das fibras de vidro e evitando a acumulação.
  • Aumentar a temperatura do molde: As temperaturas mais elevadas melhoram a fluidez do material e evitam a acumulação de fibras devido ao arrefecimento e à solidificação na superfície.
  • Aumentar a velocidade e a pressão de injeção: Garante um enchimento rápido do material, evitando a acumulação de fibras.
  • Adicionar um compatibilizador entre as fibras de vidro e o material de resina: No entanto, esta solução é mais dispendiosa, uma vez que requer mais apoio dos fornecedores de materiais e pode potencialmente enfraquecer o desempenho do plástico noutros aspectos.

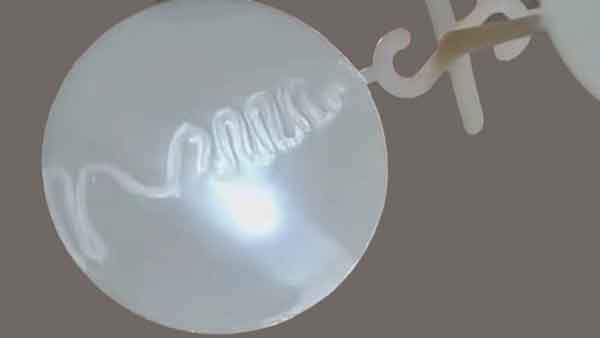
Jato é um padrão semelhante a uma cobra. É um defeito em produtos moldados por injeção, caracterizado por texturas irregulares, semelhantes a serpente, frequentemente visível como variações de cor. Normalmente ocorrem onde o material flui do ponto de injeção para a cavidade do molde.

jato exemplo 1 moldagem por injeção
jato exemplo 2 moldagem por injeção

Causas:

  • O defeito de jato surge principalmente em moldes com portões de borda.
  • Quando o plástico passa através de áreas estreitas, como o canal de entrada e os portões, e depois entra subitamente em espaços mais espessos e maiores, o plástico derretido, semelhante a pasta de dentes, é rapidamente injetado na cavidade do molde a uma velocidade muito elevada e dobra-se para formar uma forma de serpente.
  • Este plástico arrefece rapidamente ao contactar a superfície do molde, não conseguindo fundir-se completamente com o material que entra a seguir no molde, criando linhas visíveis na superfície do produto.
Como se forma o jato na moldagem por injeção

Remédios:

  • Melhorar a conceção da porta: Evitar desenhos de portões em zonas espessas e abertas e evitar que o material passe de secções mais finas para secções mais espessas.
  • Ajuste da velocidade de injeção segmentada: Diminuir a velocidade de injeção quando o plástico entra em áreas mais abertas para reduzir as marcas de fluxo de serpentes.
  • Aumentar a temperatura do molde e do bocal: Temperaturas mais elevadas para o molde e o plástico melhoram o fluxo e a fusão, reduzindo as marcas de fluxo de serpentes.
  • Aumentar o tamanho da porta: Um portão maior pode melhorar o fluxo de plástico fundido, minimizando assim as marcas de fluxo de serpentes.
  • Evitar a entrada de material frio no molde: Por exemplo, a adição de um poço de frio para intercetar o material frio garante que apenas o plástico fundido uniformemente entre na cavidade do molde.

Em resumo, estas medidas podem reduzir eficazmente a formação de marcas de fluxo de serpentes na moldagem por injeção, melhorando a qualidade do produto.


Conclusão sobre os defeitos de moldagem por injeção

Estes são os defeitos de moldagem por injeção mais comuns com que lidámos nos nossos trabalhos anteriores. Se for o cliente, tem de verificar quais os defeitos que não podem ser aceites e que devem ser tratados antecipadamente, para que o fabricante de moldagem por injeção compreenda claramente os seus requisitos de qualidade. Para evitar mal-entendidos na tradução, quando se trabalha com fabricantes estrangeiros, será melhor utilizar imagens para explicar cada defeito.