


Índice
AlternarCompreender os fundamentos da moldagem por injeção de nylon
No domínio da fabricação de plásticos, a moldagem por injeção de náilon destaca-se como uma técnica fundamental, conhecida pela sua versatilidade e resistência. Este método transforma o náilon em diversos produtos, desde peças automotivas até itens do dia a dia, demonstrando sua durabilidade e adaptabilidade.
Este artigo explora as nuances da moldagem por injeção de náilon, com foco em suas formas mais populares, PA6 e PA66, e nos aspectos essenciais do processo de moldagem. Nossa análise oferece insights sobre esse processo-chave de fabricação, destacando como as modificações aprimoram as propriedades do náilon e suas aplicações em diversos setores. Junte-se a nós para desvendar o intrincado mundo da moldagem por injeção de náilon, um pilar da manufatura moderna.
Versatilidade dos produtos moldados por injeção de nylon
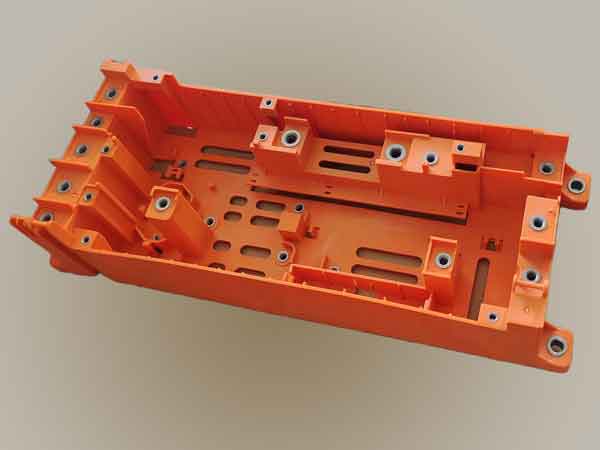
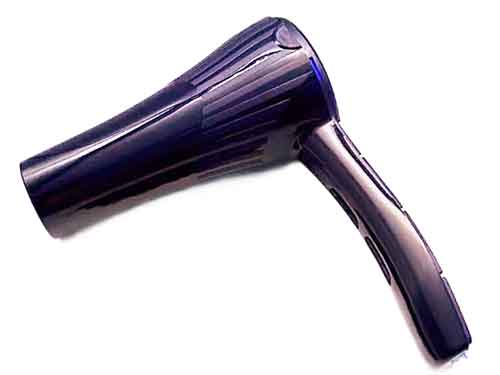
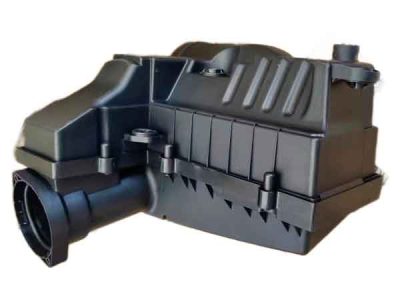
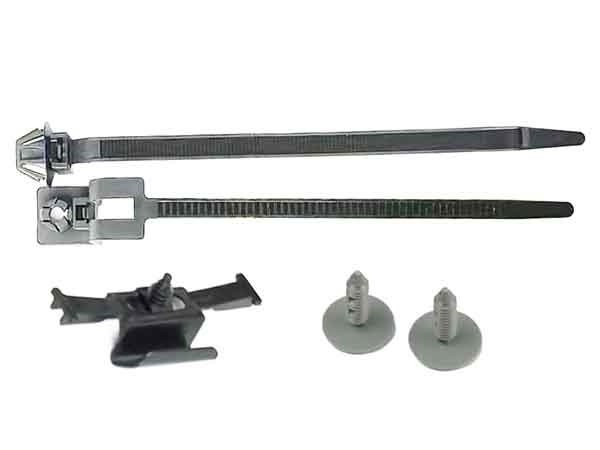
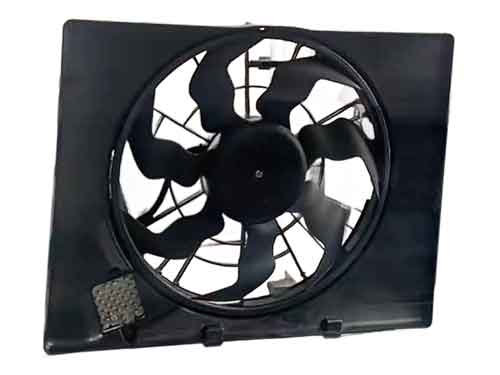
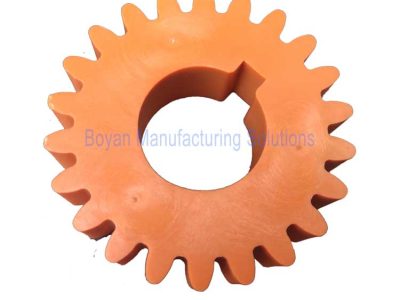
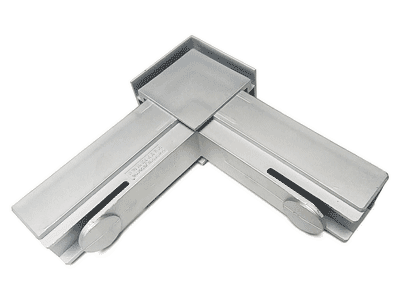
O náilon é tão amplamente utilizado que os produtos moldados por injeção de náilon estão quase em toda parte em nosso cotidiano. Abaixo estão alguns exemplos de produtos de náilon, fornecidos para uma visão rápida de suas aplicações generalizadas.
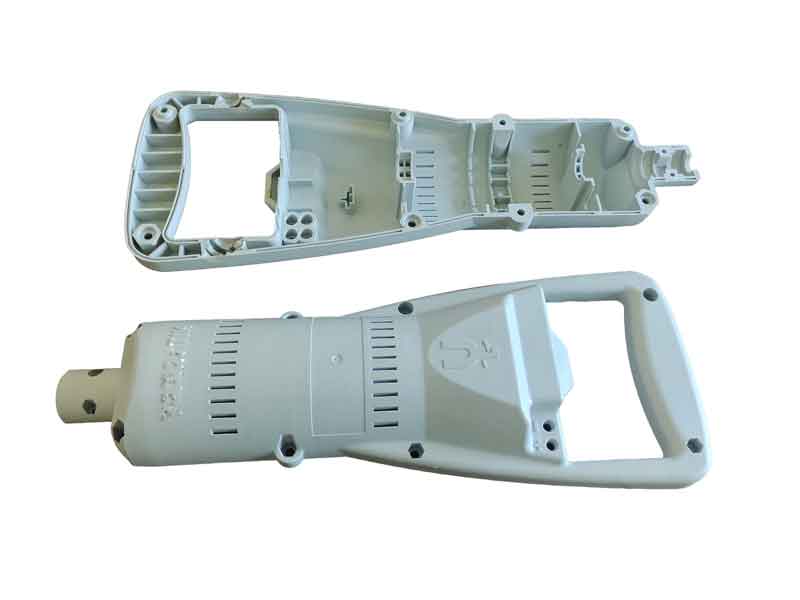
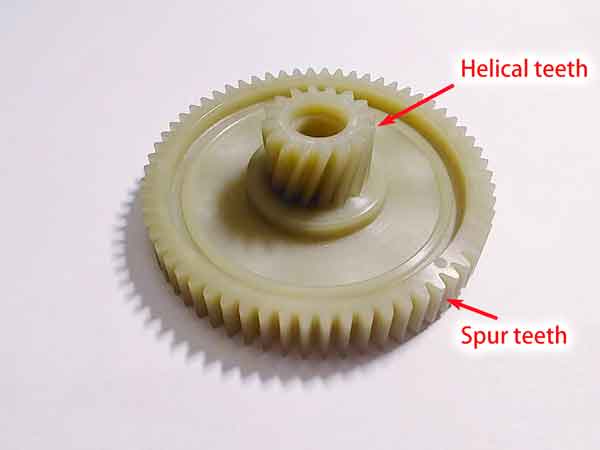
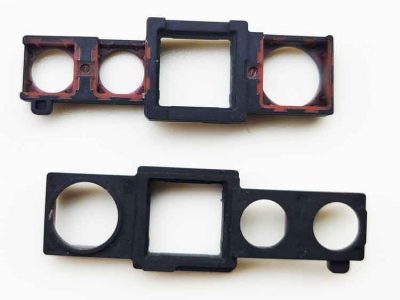
Precisa de expertise em moldagem por injeção de náilon? Entre em contato conosco para um serviço excepcional!
O que é o nylon?
O náilon é um sintético poliamida (abreviado como PA), um tipo de polímero que é formado por amida ligações (-NH-CO-). Pertence à família das polímeros termoplásticos semicristalinos. Conhecido pela sua resistência, tenacidade, resistência a altas temperaturas, resistência ao desgaste e baixo atrito, o náilon é amplamente utilizado na fabricação têxtil e em processos de moldagem por injeção. Este material foi inventado e nomeado pela empresa americana DuPont no final da década de 1930. O náilon foi usado inicialmente para cerdas de escovas de dentes e depois expandido para a produção de meias, paraquedas e outros itens.
O nome “náilon” é bastante memorável, embora não haja uma explicação clara para seu significado específico. No entanto, destaca-se como um exemplo bem-sucedido de branding comercial.
É importante notar que, embora o náilon seja um tipo de poliamida, nem todas as poliamidas são chamadas de náilon. Por exemplo, materiais naturais como seda e lã são poliamidas compostas por aminoácidos, e certas poliamidas aromáticas também não se enquadram na categoria de náilon.
Tipos de nylon
Os principais tipos de nylon são Náilon 6 e Náilon 66, que dominam o mercado. O Náilon 6 é conhecido como policaprolactama, enquanto o Náilon 66 é poli(hexametileno adipamida). O Náilon 66 é aproximadamente 12% mais duro que o Náilon 6. Em seguida, vêm o Náilon 11, Náilon 12, Náilon 610 e Náilon 612.
Além disso, existem tipos como o Nylon 1010, Nylon 46, Nylon 7, Nylon 9, Nylon 13 e variedades mais recentes como o Nylon 6I, Nylon 9T e a especialidade Nylon MXD6, que é conhecida pelas suas propriedades de barreira. Estes diversos tipos de nylon oferecem uma gama de propriedades que respondem a diferentes necessidades e aplicações industriais.
Vantagens e desvantagens do nylon
O nylon, um material sintético muito utilizado, apresenta as seguintes vantagens e desvantagens:
Vantagens:
- Elevada resistência mecânica: O nylon é conhecido pela sua excelente resistência e tenacidade, o que o torna ideal para aplicações que exigem uma elevada resistência mecânica. A sua tenacidade aumenta ainda mais quando absorve água.
- Resistência a altas temperaturas: O nylon normal pode suportar temperaturas superiores a 100 ℃, e certos tipos modificados podem mesmo suportar até 200 ℃.
- Superfície lisa e resistente ao desgaste: A superfície do náilon é lisa, com baixo coeficiente de atrito, oferecendo resistência significativa ao desgaste. Apresenta propriedades autolubrificantes quando usado como parte de máquinas em movimento, reduzindo o ruído e eliminando a necessidade de lubrificantes em aplicações de baixo atrito.
- Resistência à corrosão: O nylon resiste bem aos álcalis e à maioria das soluções salinas. Também resiste a ácidos fracos, óleos de motor, gasolina, compostos de hidrocarbonetos aromáticos e solventes em geral. O nylon é inerte aos compostos aromáticos e oferece uma excelente resistência à gasolina, aos óleos, às gorduras, ao álcool e aos álcalis fracos, bem como propriedades anti-envelhecimento impressionantes.
- Bom isolamento elétrico: O nylon mantém um certo nível de resistência eléctrica, mesmo em ambientes húmidos.
O nylon é ideal para a moldagem de inserções metálicas devido à sua resistência
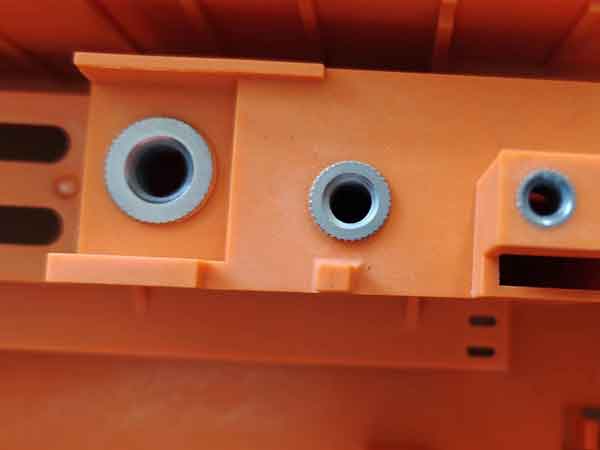
A resistência e tenacidade do nylon tornam-no ideal para metal insert molding. A caixa apresenta 34 porcas metálicas embutidas. Como a instalação manual excede 2 minutos, o pré-aquecimento dos insertos é ineficiente. No entanto, a probabilidade de fissuração do plástico é baixa, mesmo com insertos frios.
Desvantagens:
- Absorção de água e inchaço: O nylon tem tendência para absorver a água, com uma taxa de absorção superior a 3%, o que leva a uma má estabilidade dimensional.
- Fraca resistência aos raios UV: A exposição prolongada ao ar livre pode provocar o envelhecimento e a degradação do nylon.
- Resistência limitada à temperatura: O nylon torna-se frágil e perde resistência em ambientes de baixa temperatura, ao passo que é propenso ao envelhecimento e à degradação a altas temperaturas.
Por conseguinte, ao escolher o nylon como material, é essencial ter em conta estes pontos fortes e fracos para garantir a sua adequação e durabilidade para aplicações específicas.
Nylon 6 e Nylon 66 para moldagem por injeção
Como esses dois são os tipos de náilon mais comumente usados na moldagem por injeção, vamos compará-los para entender suas características. Ambos pertencem à família das poliamidas e compartilham semelhanças em suas estruturas moleculares.
Semelhanças e Diferenças:
Natureza Semicristalina: Ambos são plásticos semicristalinos, mas o Náilon 66 tem um grau de cristalinidade maior que o Náilon 6, levando a algumas diferenças nas propriedades físicas.
Densidade: A densidade do Náilon 6 e do Náilon 66 é em torno de 1,10 a 1,15 g/cm³. No entanto, a incorporação de fibras de vidro ou outros enchimentos pode aumentar a densidade, geralmente permanecendo abaixo de 1,5 g/cm³.
Ponto de fusão: O ponto de fusão do Náilon 66 é em torno de 260 ℃, o que é 20-40 graus mais alto que o do Náilon 6. Isso confere ao Náilon 66 resistência superior ao calor, mas ele fica atrás em elasticidade, tenacidade e resistência à fadiga em comparação com o Náilon 6.
Tenacidade: O Nylon 6 oferece melhor tenacidade.
Dureza: O Nylon 66 é mais duro que o Nylon 6.
Viscosidade e Moldagem: O Náilon 6 tem viscosidade mais baixa, facilitando a moldagem e proporcionando melhor brilho superficial. No entanto, tem uma taxa de absorção de água mais alta, com uma taxa de absorção de água na saturação em torno de 10%. Essa alta absorção pode reduzir significativamente o desempenho do material, o que precisa ser considerado no projeto.
Resistência à Temperatura: O Náilon 66 pode suportar temperaturas de cerca de 180-190 graus Celsius, o que é 50-60 graus mais alto que o Náilon 6.
Ao compreender estas diferenças e semelhanças, os fabricantes e os designers podem tomar decisões mais informadas sobre o tipo de nylon mais adequado para as suas aplicações específicas, especialmente no que diz respeito aos processos de moldagem por injeção.
Tipos de nylon modificado
Para superar as fraquezas do náilon, várias formas modificadas de náilon foram desenvolvidas no mercado. Os métodos de modificação mais comuns incluem mistura, enchimento, e copolimerização. A mistura envolve a combinação de náilon com outros plásticos ou borrachas para complementar os pontos fortes de cada um; a modificação por enchimento tipicamente adiciona materiais como fibras de vidro, carbonato de cálcio ou talco para aumentar a resistência e reduzir a retração; a copolimerização modifica a cadeia molecular, enxertando ou segmentando outros grupos funcionais ou polímeros nas cadeias de PA6 para melhorar o desempenho geral.
Eis alguns dos nylons modificados mais utilizados:
Náilon Reforçado: A maioria dos náilons reforçados utiliza fibras de vidro, juntamente com cargas como carbonato de cálcio e talco. Estes aditivos melhoram a estabilidade dimensional e a dureza, mas também podem aumentar a densidade e reduzir a tenacidade e o brilho superficial do material.
Náilon Tenacificado: O principal objetivo do reforço com borracha é melhorar o desempenho a baixas temperaturas. O náilon comum torna-se quebradiço e perde funcionalidade a temperaturas entre -30 e -20 graus Celsius. Os agentes de reforço comuns incluem borracha EPDM, borracha EPR, borracha nitrílica, borracha de estireno-butadieno e borracha de polibutadieno, sendo a EPDM a mais amplamente utilizada. No entanto, o náilon reforçado pode reduzir a fluidez do material, tornando a moldagem por injeção mais difícil. É importante notar que o uso conjunto de agentes de reforço e retardantes de chama pode tornar os retardantes de chama ineficazes.
Náilon Resistente ao Desgaste: O náilon resistente ao desgaste é obtido pela adição de aditivos como fibras de carbono, dissulfeto de molibdênio, grafite, pó de PTFE ou pó de silicone para reduzir o atrito ou aumentar a dureza superficial, reduzindo assim o desgaste.
Náilon Retardador de Chama: Os retardantes de chama no mercado geralmente se dividem em três categorias: halogenados, não halogenados e à base de fósforo vermelho, embora este último seja menos comum. Os retardantes de chama não halogenados são mais ecológicos, pois produzem menos fumaça e menos subprodutos durante a combustão. Os retardantes de chama halogenados são mais eficientes, mas produzem fumaça preta e gases nocivos ao queimar. É crucial entender que os plásticos retardantes de chama não são incombustíveis, mas são projetados para se extinguir quando a fonte de chama é removida.
Náilon Transparente: O náilon transparente pode atingir uma taxa de transmitância de luz superior a 90%, comparável ao PMMA, e também possui boa resistência à tração e resistência ao impacto. A chave para criar náilon transparente está em alterar o arranjo das cadeias poliméricas ou introduzir comonômeros específicos para reduzir a cristalinidade, pois as regiões cristalinas e amorfas são responsáveis pela opacidade do material.
Além disso, existem outros tipos, como o nylon galvanizado, o nylon resistente aos raios UV, etc., que não são aqui descritos. Estas técnicas de modificação expandiram significativamente as aplicações do nylon, satisfazendo uma gama mais vasta de necessidades industriais e quotidianas.
Considerações fundamentais para a moldagem por injeção de nylon
Quando se trata de moldagem por injeção de nylon, é necessário dominar vários métodos e técnicas fundamentais para garantir a qualidade do produto. Estes incluem:
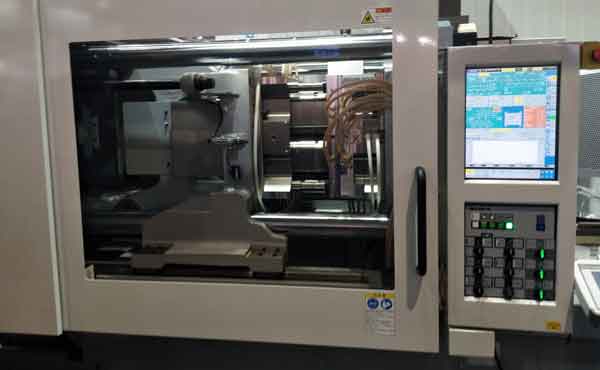
Secagem de Material de Náilon: O náilon é propenso à absorção de umidade, por isso é crucial secá-lo antes da moldagem por injeção. A temperatura de secagem recomendada é de 120 ℃ por 4 horas. Esta etapa é diferente de alguns outros plásticos como o PP, que não requerem secagem prévia de processamento.
Temperatura de moldagem por injeção:
PA6: A faixa normal de temperatura de moldagem por injeção para o PA6 é de 220-260 ℃. Geralmente recomenda-se definir as temperaturas do segundo e terceiro estágios em 240-250 ℃, com a temperatura do bico controlada em 210-220 ℃. A temperatura na entrada deve ser 10 graus inferior à temperatura do bico, pois uma temperatura muito alta pode causar dificuldade na descarga do material e deslizamento do parafuso.
PA66: O ponto de fusão do PA66 é em torno de 255-260 ℃. A temperatura do bico deve ser ajustada para 265-275 ℃, e as temperaturas do segundo e terceiro estágios definidas entre 280-290 ℃, com a temperatura na entrada em torno de 280 ℃.
Náilon Reforçado: Para náilon reforçado (tanto para Náilon 6 quanto para Náilon 66), é aconselhável aumentar a temperatura de moldagem por injeção em 10-20 graus devido à sua fluidez relativamente pobre. Para melhorar a aparência do produto, as temperaturas do segundo e terceiro estágios também podem ser aumentadas em 10-20 graus.
Velocidade de injeção: Ao produzir produtos de náilon contendo fibras de vidro, é necessário aumentar a velocidade de injeção para evitar o aparecimento de fibras flutuantes na superfície do produto.
Temperatura do molde: Para Náilon 6 e Náilon 66, a temperatura recomendada do molde é de 80-120 ℃. A temperatura do molde afeta a qualidade superficial e cristalinidade do produto. Produtos com paredes mais finas requerem uma temperatura do molde mais elevada, enquanto aqueles com paredes mais espessas podem ser processados com uma temperatura do molde mais baixa, como 40-80 graus.
Mais explicações sobre a temperatura do molde
A temperatura do molde desempenha um papel crucial na determinação da qualidade superficial e da cristalinidade dos produtos. Uma temperatura do molde mais elevada resulta numa melhor qualidade superficial e também aumenta a cristalinidade do produto. Isso acontece porque uma temperatura mais alta retarda o processo de arrefecimento, dando ao plástico mais tempo para cristalizar.
O aumento da cristalinidade torna os produtos de nylon mais densos, mais resistentes ao desgaste, mais duros e aumenta o seu módulo de elasticidade. Também reduz a absorção de água, tornando estes produtos mais adequados para aplicações em que a resistência e a rigidez são essenciais.
Por outro lado, se precisar que os seus produtos de nylon sejam mais flexíveis e extensíveis, deve procurar uma menor cristalinidade. Isto pode ser conseguido através da redução da temperatura do molde. As temperaturas mais baixas aceleram o processo de arrefecimento, interrompendo o processo de cristalização no material de nylon e, consequentemente, diminuindo a sua cristalinidade.
Atacar Fibra flutuante na superfície de nylon
Ao moldar por injeção náilon reforçado com fibra de vidro, um problema comum encontrado são as “fibras flutuantes”, que são áreas ásperas e irregulares na superfície causadas pela acumulação e afloramento das fibras de vidro.
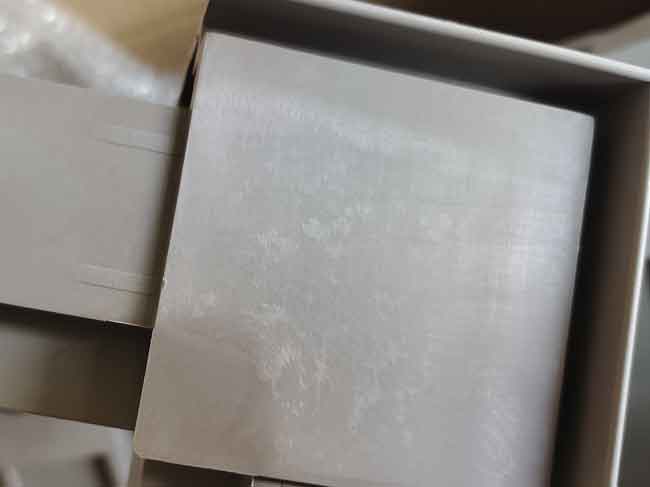
Para resolver as fibras flutuantes, a abordagem principal é melhorar a fluidez do material de náilon, aumentar a temperatura do molde, e aumentar a velocidade de injeção e pressão. Outro método envolve a adição de um compatibilizante entre a fibra de vidro e o material de náilon, embora isso tenda a ser mais dispendioso, pois requer suporte adicional dos fornecedores de materiais e pode reduzir o desempenho do náilon em outros aspetos.
Utilizar nylon puro para evitar fibras flutuantes
Por vezes, mesmo após tomar todas as medidas mencionadas acima, é impossível evitar pequenas fibras flutuantes na superfície do produto, como mostrado nas imagens abaixo:
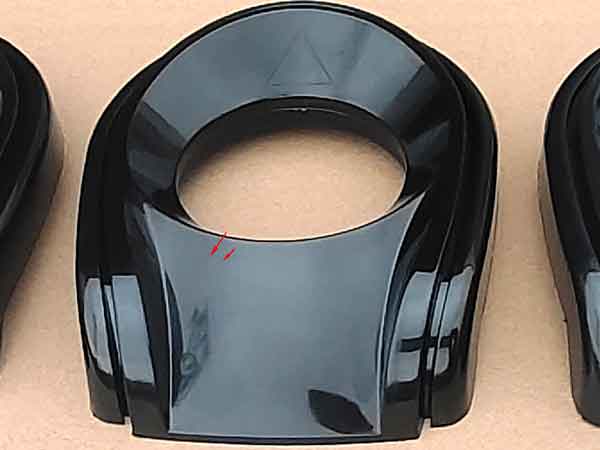
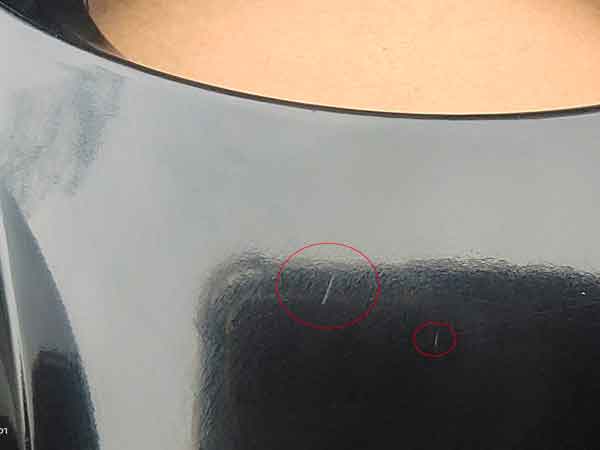
Estas fibras flutuantes são geralmente aceitáveis em muitos casos, mas para produtos de qualidade superior, não são aceitáveis. Neste caso, poderá ser necessário optar por nylon puro. Naturalmente, sem a presença de fibras de vidro, as fibras flutuantes deixarão de ser um problema.
No entanto, o náilon puro traz outros desafios. Tem uma aderência mais forte ao molde, o que pode causar branqueamento localizado e deformação quando o produto é ejetado do molde. Além disso, a sua taxa de contração é maior em comparação com o náilon reforçado com fibra de vidro, o que pode levar a que o tamanho do produto se torne menor. Estes são problemas adicionais que precisam de ser resolvidos.
Porque é que muitas pequenas e médias empresas se dedicam à modificação do nylon
Muitas pequenas e médias empresas optam por se dedicar à modificação de nylon, em especial PA6 e PA66, por várias razões:
Ampla Aplicação: A excelente resistência, resistência ao desgaste, resistência à corrosão química e tolerância a altas temperaturas do náilon tornam-no aplicável em vários campos, como automotivo, eletrónica, maquinaria e bens de uso diário. Esta diversidade oferece às pequenas e médias empresas um amplo espaço de mercado.
Elevado Potencial de Modificação: O náilon pode ser melhorado através da adição de diferentes materiais (como fibras de vidro ou carbono), cargas (como cargas minerais) e outros aditivos (como retardantes de chama e estabilizadores UV) para atender a necessidades específicas.
Facilidade de processamento: O náilon é fácil de moldar, e o custo dos equipamentos de produção e teste não é elevado, o que reduz a barreira à entrada. O custo principal está associado à necessidade de um espaço substancial de produção e armazenamento.
Custo-Benefício: O náilon estabelece um bom equilíbrio entre custo e desempenho. As pequenas e médias empresas podem adquirir matérias-primas a um custo mais baixo e aumentar a competitividade do produto através da modificação.
Procura de Mercado Estável: A procura por náilon é relativamente estável, proporcionando às pequenas e médias empresas um ambiente de negócios previsível, o que é especialmente importante para aquelas com recursos limitados.
Tecnologia Madura: A tecnologia de modificação do náilon é relativamente madura, e os métodos de processamento e fórmulas relacionados são facilmente acessíveis, reduzindo a dificuldade técnica e tornando mais fácil para as pequenas e médias empresas dominá-la.
Por conseguinte, a modificação do nylon é a escolha ideal para as pequenas e médias fábricas de plástico, sendo tecnicamente viável, economicamente razoável e adaptável às exigências estáveis do mercado. Isto ajuda-as a encontrar um ponto de apoio na indústria ferozmente competitiva.
Visitas no local a pequenos e médios fabricantes de materiais
Ao selecionar e avaliar pequenos e médios fabricantes de materiais, uma visita às suas fábricas é um passo crucial. Ao estar lá pessoalmente, pode compreender diretamente se o processo de produção e a gestão do armazenamento cumprem as normas de controlo de qualidade. Estas visitas também permitem inspecionar a qualidade das matérias-primas utilizadas e verificar se estão equipadas com equipamento de ensaio adequado para garantir a qualidade do produto.
A comunicação direta com os fabricantes é também essencial. Através de conversas, pode avaliar se eles possuem o conhecimento profissional e a compreensão necessários para garantir a qualidade do produto e o subsequente apoio de serviço. Além disso, a interação com os membros da sua equipa pode dar-lhe uma ideia da sua atitude de trabalho e consciência de serviço, que são factores importantes na escolha do fornecedor certo.
Para ilustrar melhor este processo, aqui está um vídeo que mostra o local de produção de nylon modificado. Este vídeo permite-lhe observar visualmente o ambiente de produção e os processos operacionais, o que é extremamente útil para avaliar as suas capacidades de produção e a qualidade do produto.
Em resumo, as visitas no local não só lhe fornecem informações em primeira mão sobre os fabricantes, como também o ajudam a tomar decisões mais informadas e práticas. Tais avaliações podem reforçar a sua confiança no controlo de qualidade e na capacidade de produção do fornecedor, garantindo que o parceiro escolhido possa atender às suas necessidades empresariais.
Experiências de teste de desempenho de materiais
As fábricas de materiais estão normalmente equipadas com vários equipamentos experimentais para testar o desempenho dos materiais. Estes testes incluem principalmente:
Teste de Resistência à Tração (Incluindo Alongamento na Rutura): Este teste mede a capacidade do material de suportar forças de tração. Os resultados são tipicamente expressos em megapascais (MPa). Também inclui o alongamento na rutura, que é a extensão em que o material pode alongar-se antes de romper, geralmente expressa como uma percentagem (%).
Teste de Resistência à Flexão: Este teste avalia o desempenho do material sob flexão. Envolve a aplicação de força para dobrar o material e a medição da força necessária e do grau de flexão, geralmente expressos em megapascais (MPa).
Teste de Resistência ao Impacto: Este ensaio avalia a resistência do material a impactos súbitos. Os resultados são expressos em quilojoules por metro quadrado (kJ/m²), indicando a tenacidade ou resistência do material ao impacto.
Teste de Densidade do Material: Este ensaio determina a densidade do material, que é a massa por unidade de volume. Os resultados são expressos em gramas por centímetro cúbico (g/cm³). O ensaio envolve a pesagem do material em ar e em água para determinar a sua densidade.
Teste de Índice de Fluidez: O índice de fluidez em massa (MFR) ou índice de fluidez (MI) mede quantos gramas de resina fundida fluem através de um tubo capilar padrão sob condições específicas de temperatura e pressão num determinado período de tempo (normalmente 10 minutos), expresso em gramas por 10 minutos (g/10min).
É apresentado aqui um vídeo para demonstrar como estes testes são efectuados. No vídeo, pode ver o processo e o equipamento de teste reais, o que o ajuda a compreender melhor as operações específicas e o significado de cada teste.
Estes testes são cruciais para garantir que os materiais cumprem os requisitos de desempenho para aplicações específicas. Com estes dados experimentais pormenorizados, os fabricantes podem avaliar e melhorar com precisão os materiais, fornecendo assim produtos de maior qualidade.
