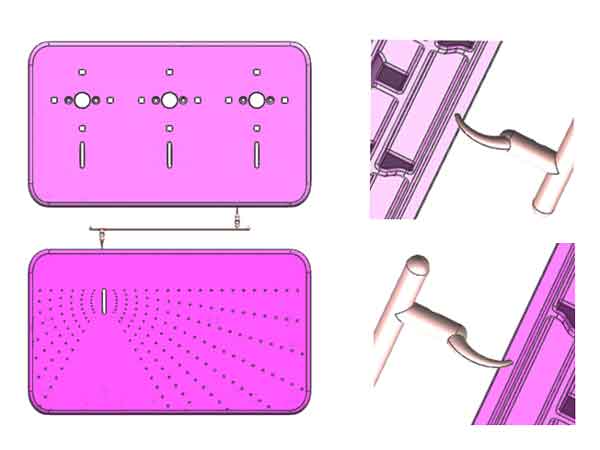
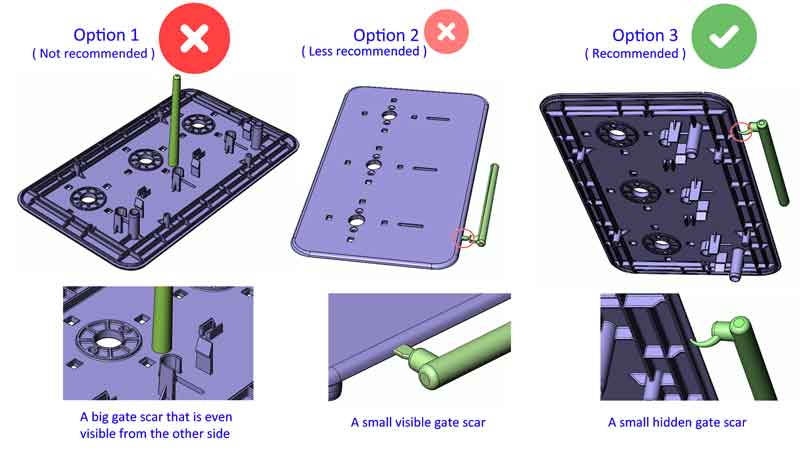
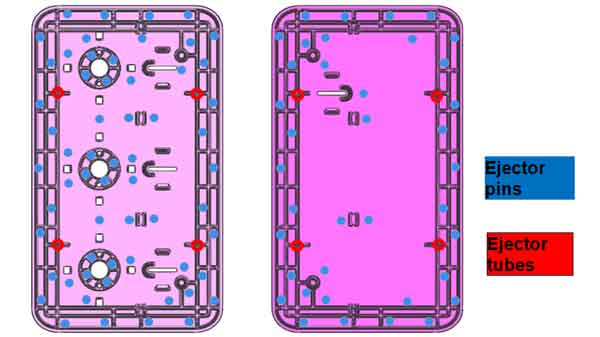
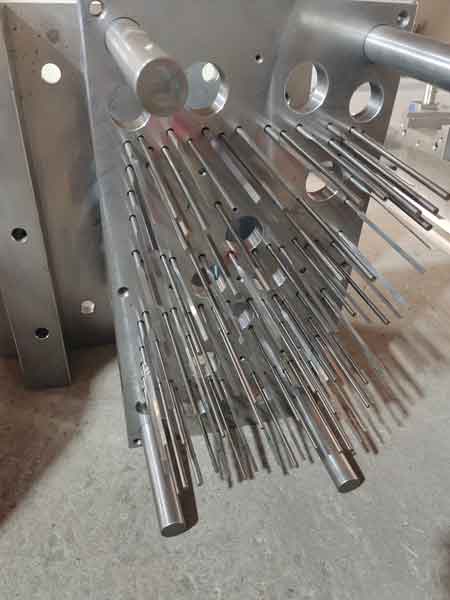
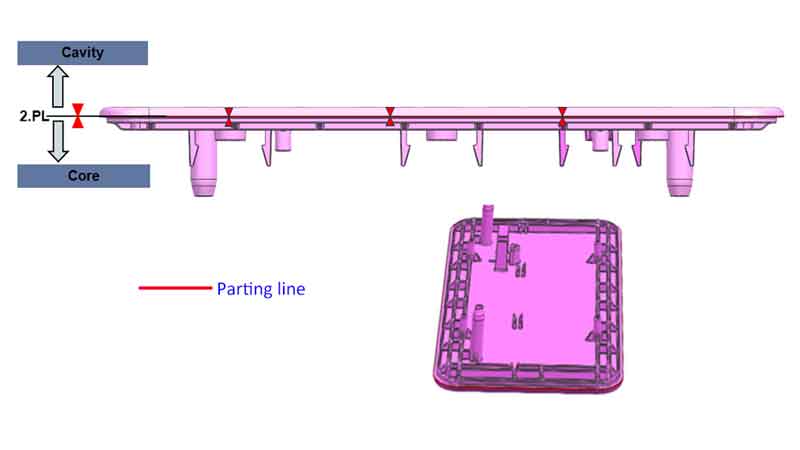
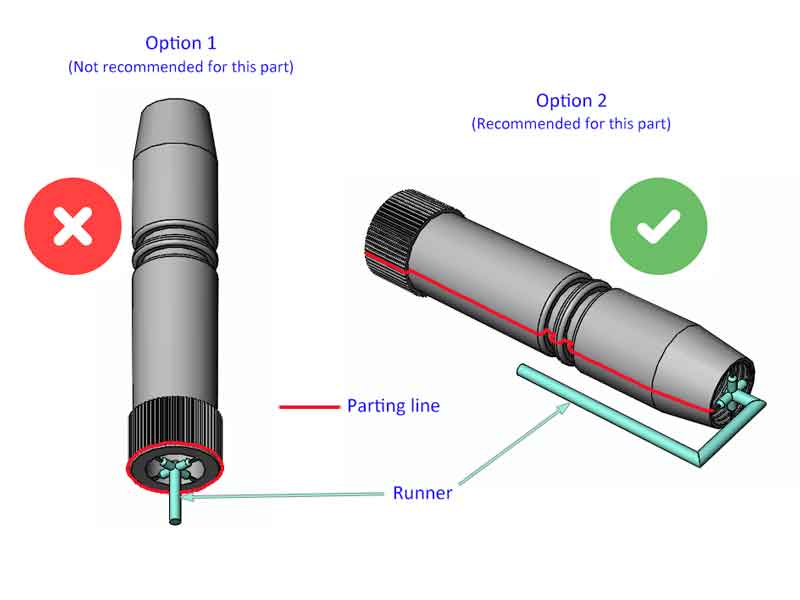
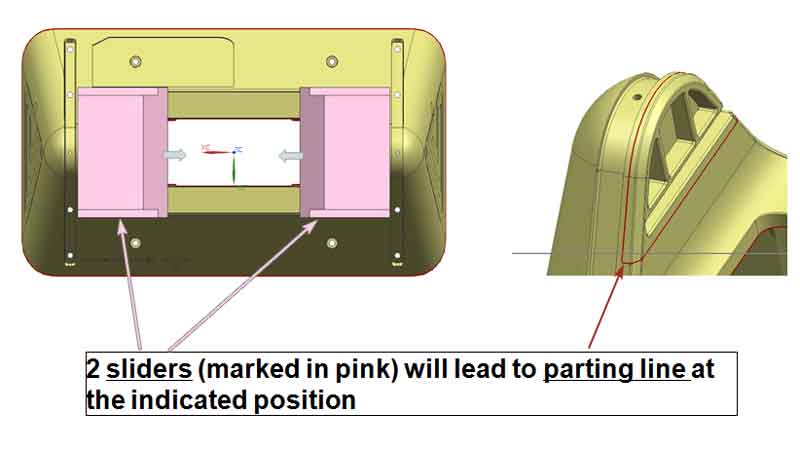
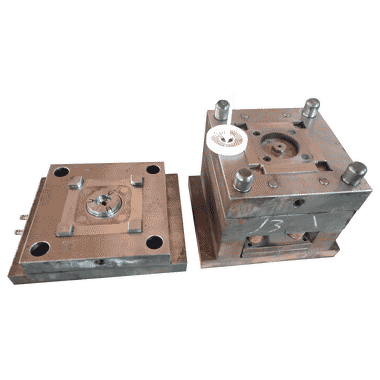
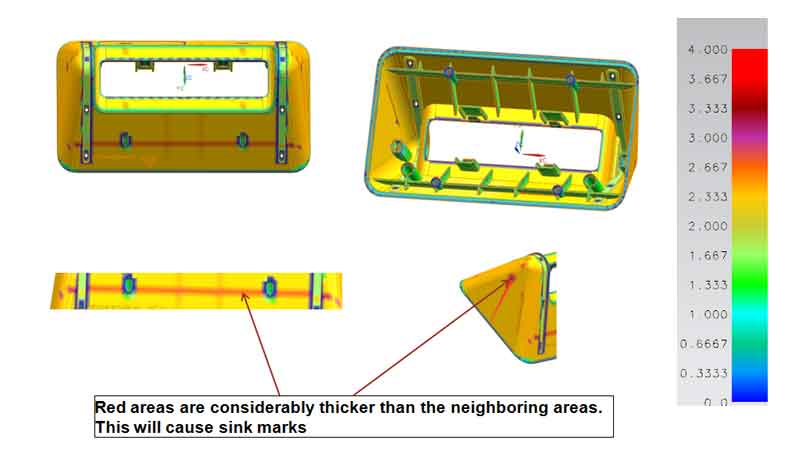
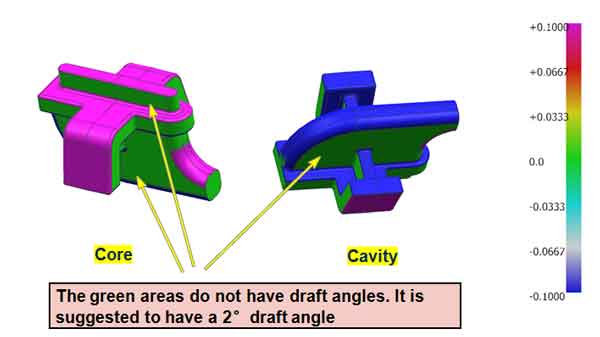
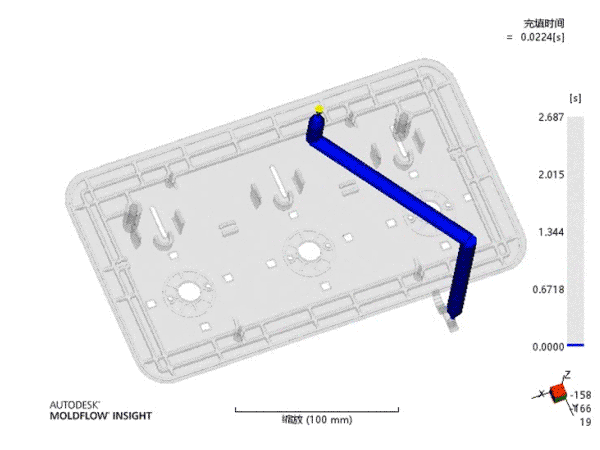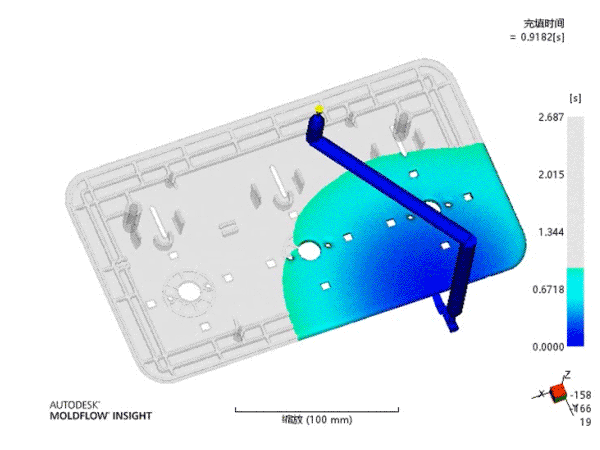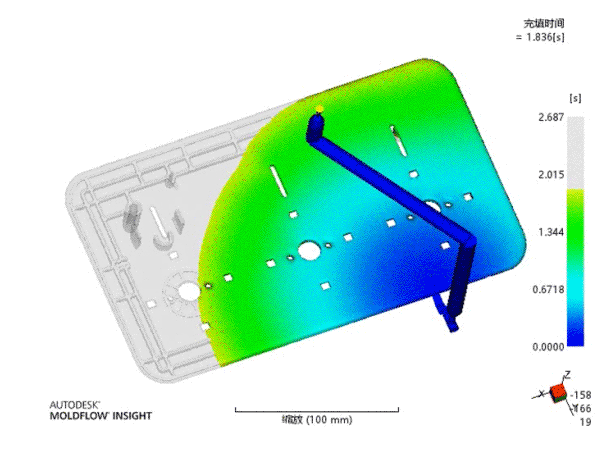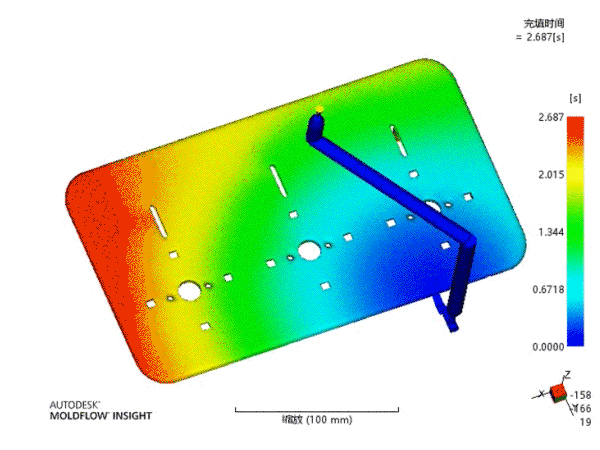
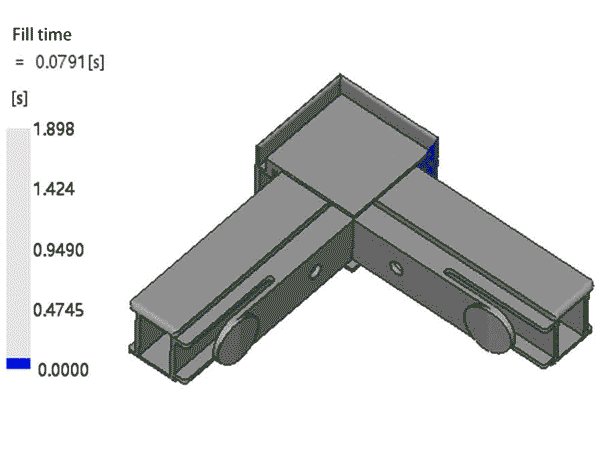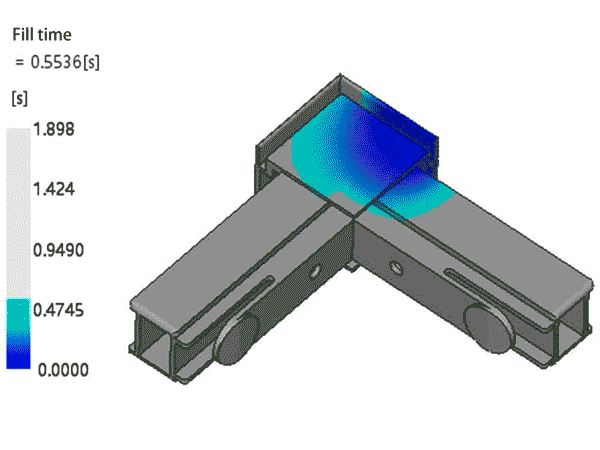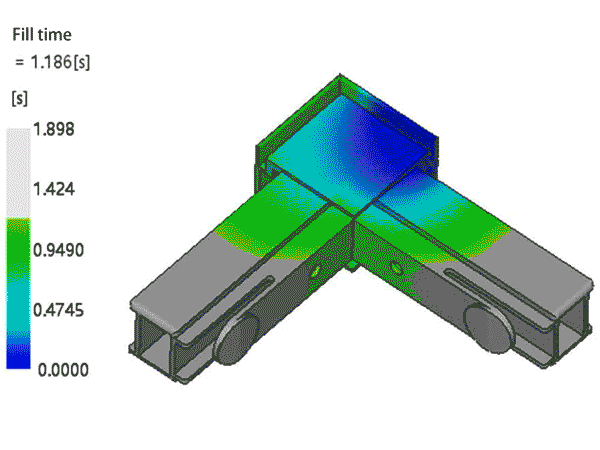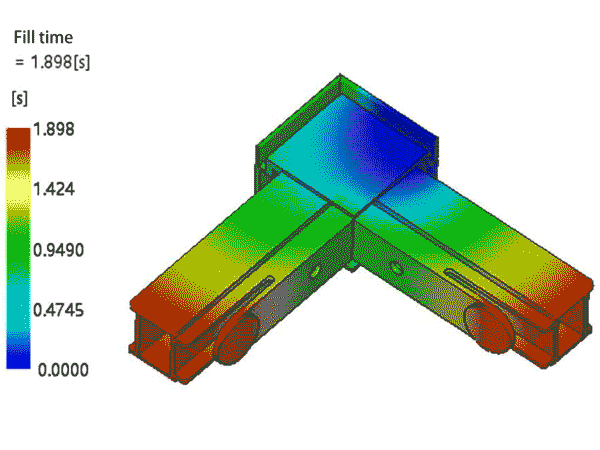
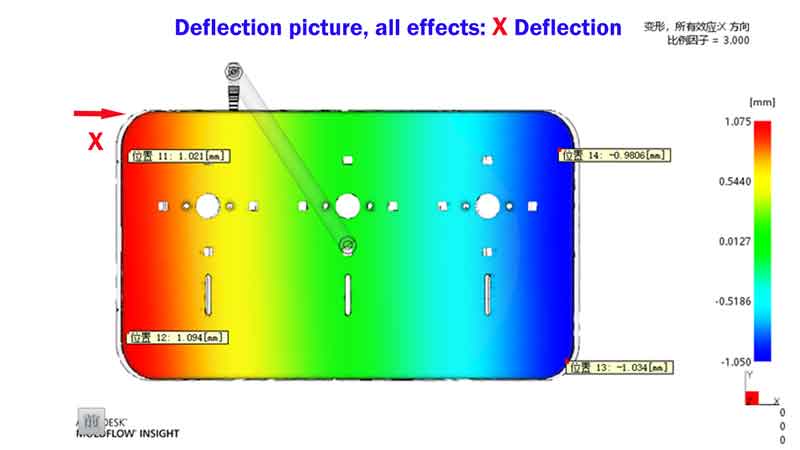
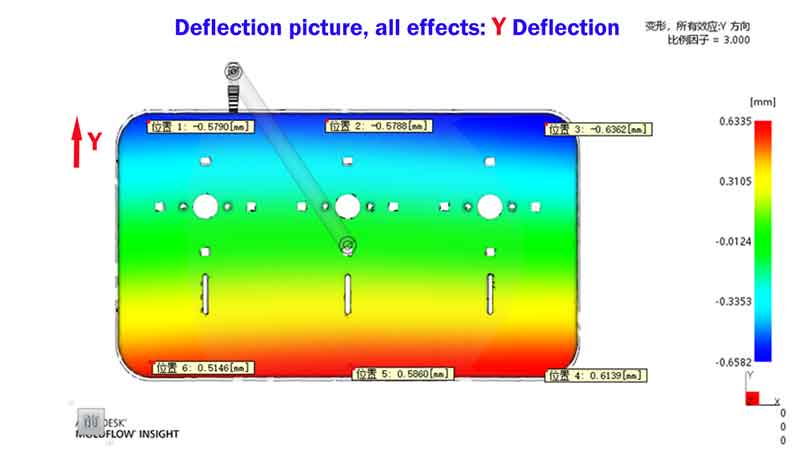
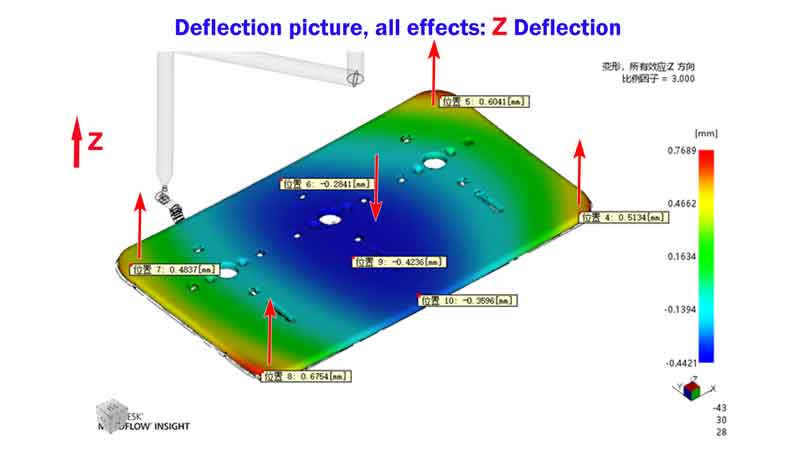
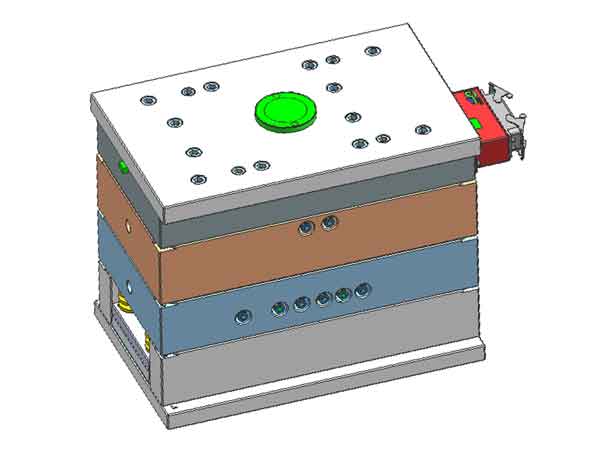
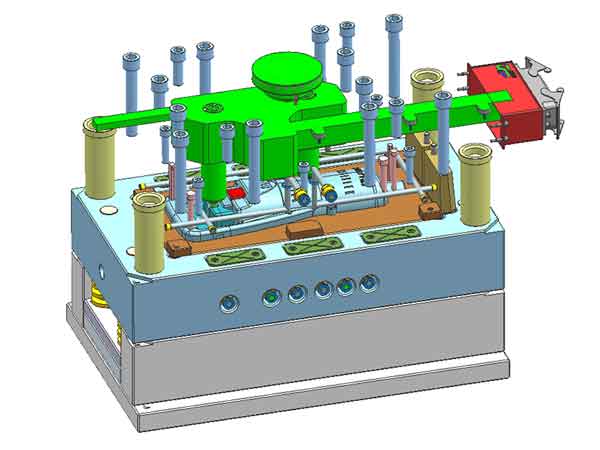
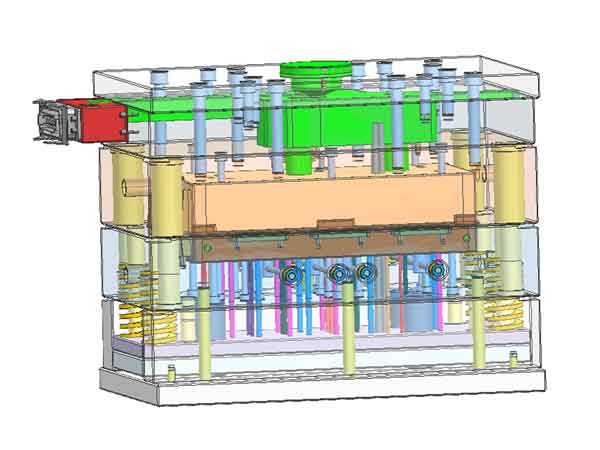
プラスチック射出成形におけるDFM(製造のための設計)の簡単なガイドによって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 目次 トグル 射出成形DFM(製造のための設計)レポートとは?射出成形DFMレポートの役割DFMレポートの典型的な内容ゲートの種類と位置エジェクターピンの種類と位置パーティングラインの配置リフターとスライダーの配置カスタム成形プロジェクトを始めるには、今すぐご連絡ください。.肉厚とリブ厚の分析ドラフトアングル分析部品設計の最適化の可能性モールドフロー解析(MFA)低価格で確かな品質をお求めですか?エア・トラップ溶接ラインシンク指数偏向金型図面結論私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 射出成形DFM(製造のための設計)レポートとは? について DFM(設計段階での製造性検討) 射出成形品の報告書は、射出成形品の設計を評価するために特別に設計された、綿密に考案された評価ツールです。この報告書の主な目的は、製品設計が射出成形プロセスに適合するだけでなく、製造コストと複雑さを削減するために最適化されることを保証することです。.として機能 プロジェクトクライアントと金型メーカーの間の橋渡し, 、効果的にコミュニケーションを促進し、 設計コンセプトを画像として可視化する, これにより製品品質と生産効率を向上させます。要するに、DFMレポートは射出成形品設計の効率性と実現可能性を保証することを目的とした分析ツールです。.さらに、要求の高いアプリケーションでは、モールドフロー解析がもう一つの重要なステップとなります。DFM解析の一部と考えられがちですが、必ずしも必要ではありません。モールドフロー解析は、設計者が金型内での材料の挙動を理解し、設計と製造プロセスの両方を最適化するのに役立ちます。.本稿では、DFMレポートのコンセプトと重要性を、具体的な事例を交えて分かりやすく紹介する。その目的は、DFMレポートが設計と製造の最適なマッチングを実現し、効率改善、コスト削減、製品性能の向上につながることを示すことです。. 射出成形DFMレポートの役割 射出成形品のDFM(Design for Manufacturing)レポートは、製品開発と製造プロセスにおいて重要な役割を果たします。その主な機能は次のようにまとめられます:製品設計の確認と最適化:DFMレポートは製造プロセスにおける設計の実現可能性を分析し、製品設計が製造要件を満たすことを保証します。また、製品設計における潜在的な最適化領域を探求し、最終製品の品質と一貫性を大幅に向上させます。.金型設計案の最適化:DFM分析は、品質とコスト効率の面で最良の選択が行われることを保証するために、異なる金型設計オプションを検討します。.製品開発サイクルの短縮:DFM分析は、生産前に設計上の問題を特定するのに役立ち、生産段階での時間のかかる再設計や手直しを回避し、製品の市場投入までの時間を短縮します。.設計と生産の間のコラボレーションの強化:DFMレポートは、設計者と生産チームの間のコミュニケーションとコラボレーションを促進し、双方が互いのニーズと制約をよりよく理解して最良の設計ソリューションを達成するのに役立ちます。.金型メーカーの能力評価:すべての金型メーカーが製品および金型製造における潜在的な問題とリスクに精通しているわけではなく、DFMレポートの作成が得意でない場合もあります。DFMレポートの品質は、専門知識とスキルのさまざまなレベルを表すことができます。したがって、金型メーカーの能力を評価する良い方法として機能します。. DFMレポートの典型的な内容 射出成形品の標準的なDFM(製造性設計)報告書には、通常以下の要素が含まれる: ゲートの種類と位置エジェクターピンの種類と位置パーティングラインの位置リフターとスライダーの位置肉厚とリブ厚の分析ドラフトアングル分析部品設計の最適化の可能性 以下のセクションでは、射出成形品の設計におけるこれらの要素の適用と重要性を説明するために、実践的な例を補足しながら、それぞれの要素について詳しく説明します。このアプローチにより、読者はDFMレポートの価値をより深く理解し、これらの解析が製品設計と製造プロセスの効率を高めるためにどのように活用できるかを理解することができます。. ゲートの種類と位置 本節では以下を明確にする 材料が金型に入る経路と位置, 、射出成形品の全体的な品質と成形効果において重要な役割を果たします。.適切なゲート設計は重要である 一般的な不具合の回避 例えば 反り、ウェルドライン、ゲート跡。. 注:このケースでは、ゲートを金型の中央ではなく、角に近い側面に配置しました。中央にゲートがあると両側に反りが発生しやすく、平坦度に影響するからだ。.さらに、バナナゲートを採用し、ゲートの傷跡を底面に配置することで、組み立て時に傷跡を隠し、手作業によるトリミングの必要性を減らしました。このデザイン・アプローチは、製品の美しさと製造効率の両方を考慮しています。. バナナゲートを選択する根拠バナナゲートオプションが選択された理由をさらに説明するために、次の図に示す3つの射出成形設計オプションの比較を見てみましょう: 注:オプション1 – ダイレクトゲート/スプルーゲート:この基本的な設計タイプには重大な欠点があります。製品の中心に大きなゲート跡が残り、反対側からも見えることがあり、一般に「“ゲートブラッシュ“」と呼ばれます。この美観上の問題のため、製品に外観要件がない場合を除き、このオプションは一般的に推奨されません。.オプション2 – サイドゲート/エッジゲート:この設計はより実現可能ですが、依然として欠点があります。ゲート跡は直接ゲートで残るものより小さいですが、製品のエッジに小さな跡が残ります。これらは組立後に見える可能性があり、この設計は理想的ではありません。.オプション3 – バナナゲート:この設計は組立後にゲート跡を効果的に隠すため、一般的に推奨されるアプローチです。ただし、バナナゲートではゲートを折り、部品を突き出すのがやや難しい場合があり、流動抵抗も高くなることに注意することが重要です。.スプルーが金型の中心に位置することを考慮すると、, オプション2およびオプション3 一般的に 2キャビティ構成に適している 過度に長いランナーを避けるためです。ただし、コストを節約するためにシングルキャビティ設定が好まれるより大きな製品の場合、ゲートが製品の片側にあることによる長いランナーの問題に対処するためにホットランナーシステムが必要になる場合があります。. エジェクターピンの種類と位置 エジェクターピンは、成形品を金型からスムーズに離型させるために重要な役割を果たします。その種類と正確な位置の選択は、製品の完全性と表面品質に大きく影響します。.設計段階での重要な検討事項は 製品表面にエジェクタピンマークが許容されるかどうか。.製品が金型からスムーズに突き出されることを保証することが不可欠です エジェクターピンの跡が白くなるなど、美観を損ねるようなダメージを与えることなく。. エジェクタピンの適切な構成は、離型プロセス中に製品の完全性と外観を維持するために不可欠です。. 注:リブやボス(垂直の壁を持つあらゆる特徴)はエジェクト抵抗を生むので、エジェクトピンは抵抗のバランスをとるためにこれらの特徴の近くに設計される。これにより、表面の歪みを避けることができる(平面を保つことができる)。.リブの数が多ければ多いほど、リブ抵抗力のバランスをとるために、より多くのエジェクターピンを割り当てる必要がある。.エジェクター・チューブ(エジェクター・ピンに似ているが内部は空洞)は、穴の開いたボスに配置される。. パーティングラインの配置 パーティングラインは、射出成形金型の両半分が交わる重要な接点として、主に製品の外観に影響を与え、特にライン跡の形成を通じて影響します。金型の長期間の使用と摩耗により、これらのライン跡がより顕著になる可能性があります。したがって、 パーティングラインを配置 それが存在する領域において 製品の外観への影響を最小限に抑えることが望ましいです。.さらに、パーティングラインは金型が閉じる部分であるため、製品の寸法精度にも影響を与える可能性があります。寸法精度への具体的な影響については、 射出成形公差ガイドラインのタイプA寸法のセクションを参照してください。. 例1 注:このパネルのような部品の場合、パーティングラインの位置を選ぶのは比較的簡単で直接的だ。段差のある平らな面の位置を選ぶと、ラインマークの発生を避けることができ、金型の摩耗の影響も受けにくい。. 例2 注:この部品の場合、パーティングラインの設計はやや複雑です。通常、チューブ形状のプラスチック部品では、標準的なアプローチ(オプション1)でパーティングラインを一方の端面に配置します。しかし、この部品の長さ(非常に背の高い金型が必要)と、外径の抜き勾配を最小またはゼロに保つ必要性(抜き勾配があると一端のサイズが顕著に変化するため)を考えると、金型内で水平に配置するのがより適切な選択肢となり、その結果、選択肢2が有利になります。.チューブが楕円形になったり曲がったりするのを防ぐために、 スポークゲート が端面に設計されています。オプション2の欠点は、ランナーが長くなるため、材料の無駄が生じ、コールドスラグが発生する可能性があることです。これを軽減するには、ホットランナー設計を採用することが有効な解決策となり、長いランナーに関連する問題を相殺することができます。. リフターとスライダーの配置 アンダーカットを特徴とするプラスチック部品を扱う場合、リフターやスライダーのような横方向のスライド機構の使用は不可欠です。DFMレポートでは、それらの位置関係を特に強調する必要があります。.パーティングラインと同様に、リフターやスライダーは可動部品であるため、製品にライン跡を生じさせることがあります。製品の外観および機能の観点から、それらの配置が許容されることを確認することが重要です。.さらに、これらの部品は部品の寸法精度にも影響を及ぼし、パーティングラインと同様の影響を与える。. カスタム成形プロジェクトを始めるには、今すぐご連絡ください。. 見積依頼 注:上の画像の例から、スライダーによって作られたラインマークがどこに現れるかは明らかだ。しかし、これらのラインマークは非常に微妙にすることができ、ほとんど目立たなくすることができます。.しかし、製品が大量に生産される場合、金型の摩耗によってこれらの跡が徐々に目立つようになる。したがって、この問題を考慮する必要がある。. 肉厚とリブ厚の分析 壁やリブの厚みは射出成形品に大きな影響を与える:不均一な肉厚や不適切な肉厚は、反りや不均一な収縮、製造工程での応力集中といった問題を引き起こす可能性がある。.適切な肉厚は、製品の構造強度を確保すると同時に、金型内での均一な材料の流れと冷却を保証し、欠陥を防ぐために極めて重要である。.リブ厚の設計は、製品の全体的な強度と安定性を維持し、材料の使用と生産効率を最適化するために、主要な肉厚と調和させる必要がある。. 注:この例のように、リブは傾斜面にあるため、どうしても肉厚の厚い部分ができてしまう。この肉厚ムラがヒケの原因となる。.射出圧力と保圧時間を増やすことで生産中に補正することは可能ですが、その後の生産でも確認されたように、ある程度のヒケは残ります。. ドラフトアングル分析 抜き勾配は射出成形品の設計において重要な要素であり、主に離型工程に影響を与えます。適切な抜き勾配があれば、製造後、製品をスムーズかつ完全に金型から離型させることができ、表面の損傷や変形を最小限に抑えることができます。.抜き勾配が正しく設定されないと、製品が金型に張り付き、生産が困難になったり、破損の危険性が高まったりします。したがって、正しい抜き勾配を設計することは、製品の品質を確保し、生産効率を高めるために不可欠です。.最近の設計ソフトの多くには、ドラフト角度の解析機能があり、様々な部分のドラフト角度を色や数字で表示し、簡単に視覚化することができます。. 注:画像の例から、緑色の部分(抜き勾配のない部分)にある程度の高さがあれば、そこに抜き勾配をつけることが不可欠であることがわかる。しかし、緑色の部分の高さが非常に低い場合は、無視することができる。. 部品設計の最適化の可能性 DFMレポートの結論として、前述の分析に基づき、特に肉厚と抜き勾配の調整に関して、製品設計に焦点を当てた改善提案が提供される。.さらに、製品ユーザーは、報告書に記載された金型設計案に基づいて、ゲート設計、エジェクターピンのレイアウト、パーティングラインの設定の実現可能性を評価することが求められる。このプロセスは、設計全体が生産要件と品質基準を満たすことを保証し、効果的かつ効率的な生産ワークフローを促進することを目的としています。. モールドフロー解析(MFA) 金型流動解析は、プラスチック射出成形プロセスをシミュレートし、最適化するための重要なツールです。金型内のプラスチックの流動、冷却、凝固をモデル化することで、ガストラップ、反り、応力集中、充填不足などの潜在的な生産上の問題を特定するのに役立ちます。.この分析により、実際の生産前に金型設計と射出パラメーターを最適化することができ、製品の品質を確保し、生産効率を高めることができます。金型流動解析は、試作回数を減らし、製品開発サイクルを短縮し、生産コストを削減するために重要です。.しかし、モールドフロー解析には追加コストもかかります。すべての製品、特に単純な構造の製品に必要なわけではありません。モールドフロー解析を実施するかどうかは、製品の複雑さ、生産規模、コスト効率を考慮し、状況に応じて判断すべきです。. 一般的に、金型流動解析報告書には以下の内容が含まれる。 低価格で確かな品質をお求めですか? 見積依頼 次に、部品に発生する可能性のある射出成形の欠陥に関する報告書の内容を説明する。. 一般的な部品情報(部品の重量とサイズ、使用する材料とその特定のグレード)。.推奨される加工条件(圧力、温度などの成形パラメータ)充填時間(充填プロセスのアニメーションを含む)。.充填コンター(地形の等高線図のようなもの)。.V/P切替時の圧力(体積制御から圧力制御への切替を意味する)。.充填終了時の圧力。.フローフロント温度.充填終了時のバルク温度。.型締力(使用する射出成形機のトン数を示唆する)。.エア・トラップ (気泡の傾向).ウェルドライン.離型時の体積収縮率。.シンク指数 (ひけ跡の傾向).冷却終了時の温度分布。.偏向 (反り、曲がり、ひずみの傾向).結論と提案。. エア・トラップ エアトラップとは、射出成形の過程で金型内に空気が閉じ込められる部分のことです。このエアートラップは、空洞や不完全な充填など、最終製品の欠陥につながる可能性があります。. 注:この例では、この部品はエアトラップの傾向が低く、生産に適していることがわかる。. 溶接ライン ウェルドラインは、成形品内で溶融プラスチックの2つ以上のフローフロントが合流する可能性のある箇所を示します。. この合流により、ラインやシームが生じることがあります, 、これはウェルドラインと呼ばれ、周囲の材料よりも弱く、美観が損なわれる可能性があり、部品の構造的完全性や外観に影響を与えることがあります。. 注:この部品はウェルドラインが形成される傾向が中程度です。材料の色と光沢が適切に選択されていない場合、表面に目立つ融着線が現れます。. シンク指数 このレポートの「ヒケ指数」は、成形品にヒケが発生する可能性を数値化したものです。このヒケは一般的に、材料が冷えるにつれて収縮し、表面に窪みや凹みが生じる厚みのある部分に発生します。. 注:画像に示された例に基づくと、予測されるヒケ量は≤0.0218mmです。これは、壁とリブの厚さが適切に設計されており、ヒケが許容範囲内であることを示しています。. さらに、見た目の美しさを追求するために、さまざまな表面仕上げに適したシンクの量をご紹介します:テクスチャー表面:≤0.10mm塗装面の場合:≤0.05mmメッキ表面の場合:≤0.03mm 偏向 たわみとは、成形品が反ったり曲がったりする可能性のことです。通常、冷却ムラ、材料の収縮、成形工程での内部応力などによって、成形品がどの程度変形するかを予測します。 全体的なたわみX方向のたわみY方向のたわみZ方向のたわみ 注:この例では、部品の反り変形を意味するZ方向のたわみに焦点を当てるべきである。しかし、経験上、このようなパネルの反りは、パッキング圧力と時間を増加させることによって最小限に抑えることができる。.多くのモールドフロー解析ソフトウェアツールは、部品の反りの程度を予測する際に常に正確であるとは限らないことに注意することが重要です。効果的な解析には、経験に頼ることも依然として不可欠です。. 金型図面 DFMの目的は、金型の複雑な詳細を掘り下げることではなく、最も重要な情報を簡潔に提示することであることにご留意ください。このアプローチは、報告書作成の時間を節約しながら、重要な側面に集中するのに役立ちます。.金型の全体像を把握するには、金型図面を請求することをお勧めします。.金型図面は、将来の修理の必要性のために特に貴重です。この図面には、金型部品のCNC加工に必要なすべての寸法データが含まれています。. 結論 結論として、上記の分析ステップを通じて、潜在的なリスクをほぼ予測することができ、既存の問題の特定と改善が可能になる。また、このプロセスにより、生産前に基本的な設計計画を確立することができ、その後の作業がより組織的かつ体系的になる。.ただし、3D設計ソフトウェアによる解析は完全に正確ではないことに注意することが重要ですが、それでもなお重要な参考価値があります。. 私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 見積依頼 前ブログ次デジタル・スカルプティング・デザインを完成させ、射出成形の準備を整える方法