


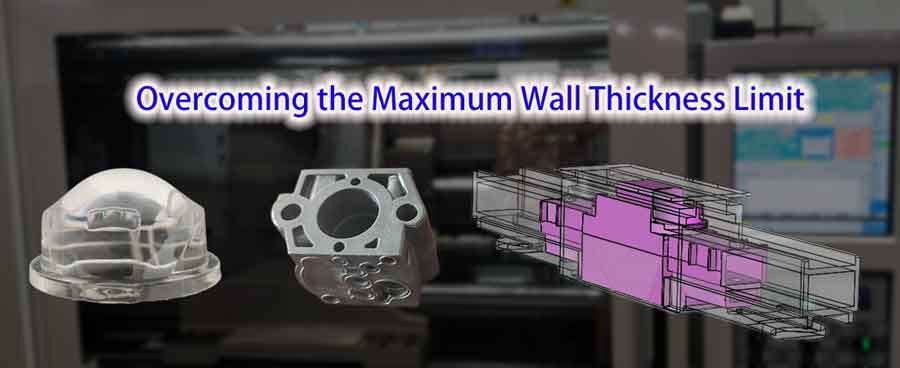
En el mundo del moldeo por inyección, la práctica común es mantener espesores de pared delgados y uniformes en los productos. Sin embargo, existen escenarios en los que es necesario el máximo espesor de pared, llevando los límites más allá de lo convencional. En este artículo, profundizamos en los métodos para crear piezas moldeadas por inyección con paredes más gruesas, junto con los desafíos y consideraciones que deben abordarse en el proceso.
Índice
TogglePor qué las piezas moldeadas por inyección no deben ser demasiado gruesas
Las piezas moldeadas por inyección demasiado gruesas pueden provocar una serie de problemas, de ahí la existencia de límites máximos de grosor de pared. Los principales problemas de las piezas moldeadas por inyección demasiado gruesas son:
- Enfriamiento y contracción desiguales: Las secciones más gruesas se enfrían más lentamente que las paredes más finas, lo que provoca un enfriamiento desigual. Esto puede causar contracción localizada (marcas de hundimiento) y alabeo, lo que puede provocar grietas o deformaciones en el producto.
- Aumento del estrés interno: Durante el enfriamiento, el material dentro de paredes más gruesas puede desarrollar mayores tensiones internas debido a velocidades de enfriamiento más lentas, afectando la integridad estructural y el rendimiento del producto.
- Reducción de la vida útil del producto: Debido a la tensión interna y a las propiedades desiguales de los materiales, las piezas moldeadas por inyección demasiado gruesas pueden tener una durabilidad menor y una vida útil más corta.
- Relleno insuficiente: Durante el moldeo por inyección, es posible que las secciones más gruesas no se llenen por completo, lo que provoca vacíos y burbujas de aire.
El límite máximo de espesor de pared en el moldeo por inyección garantiza principalmente la calidad del producto, la integridad estructural y la eficiencia de producción. Estos factores deben considerarse en la fase de diseño, siguiendo las directrices de material y diseño para asegurar la calidad y el rendimiento del producto final.
Situaciones que requieren muros más gruesos
1. Mejora de la resistencia estructural y la rigidez: En ciertos escenarios, la demanda de mayor resistencia estructural y rigidez requiere el uso de paredes más gruesas en las piezas moldeadas por inyección. Esto es particularmente importante en aplicaciones donde las piezas están sometidas a altas tensiones o cargas, requiriendo material adicional para mantener la integridad y funcionalidad.
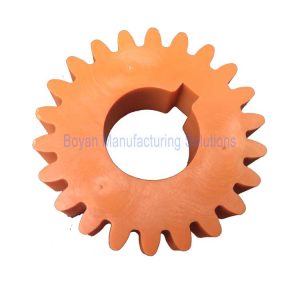
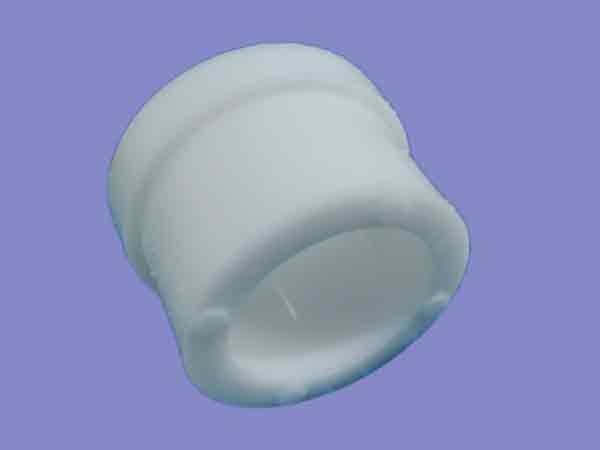
2. Limitaciones de diseño con características de proximidad estrecha: Existen situaciones en las que elementos de diseño como jefes (características elevadas utilizadas para alineación o fijación) y paredes están muy próximos entre sí. En tales casos, resulta poco práctico o imposible vaciar estas áreas. La limitación de diseño resultante conlleva la necesidad de tener paredes más gruesas para acomodar estas características muy espaciadas mientras se mantiene la integridad estructural de la pieza.
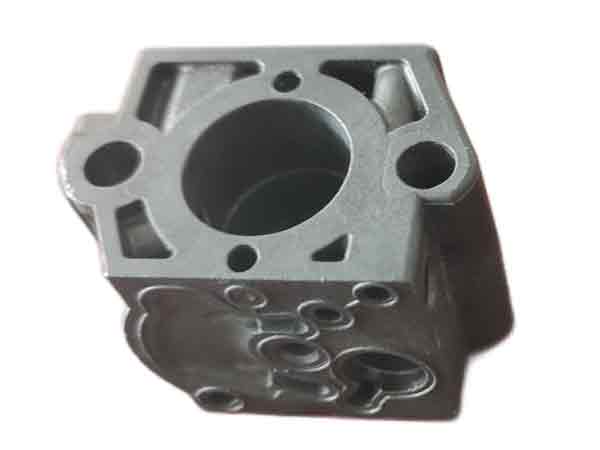
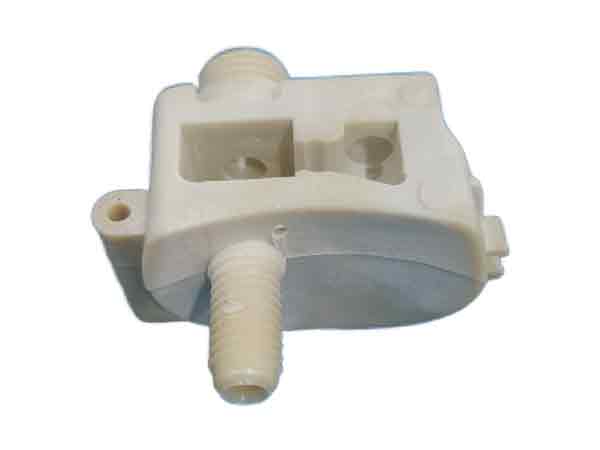
3. Añadir masa e inercia del material: Para ciertas aplicaciones, aumentar la masa y la inercia de una pieza es deseable. Esto se puede lograr diseñando la pieza con paredes más gruesas. La masa añadida puede ser beneficiosa en aplicaciones donde se necesita peso extra para estabilidad o impulso, como en ciertos componentes mecánicos o automotrices.
4. Mejorar el aislamiento térmico: En algunos productos, especialmente aquellos que necesitan mantener o restringir el intercambio de temperatura, se requieren paredes más gruesas para un mejor aislamiento térmico. Esto se observa comúnmente en productos como contenedores térmicos, carcasas para electrónica o componentes en sistemas de calefacción y refrigeración, donde el espesor de la pared juega un papel crucial para aislar el producto o componente de las variaciones de temperatura externas.
Implicaciones económicas del aumento del grosor de las paredes
Paredes más gruesas significan tiempos de enfriamiento más largos durante el ciclo de moldeo por inyección. Tiempo de enfriamiento es casi proporcional al cuadrado del espesor de pared, siguiendo una relación cuadrática (y =K* x^2). Por ejemplo, con material PA6 a 8 mm de espesor, el ciclo total de moldeo por inyección es de aproximadamente 93 segundos, con el enfriamiento tomando alrededor de 70 segundos. Por lo tanto, aumentar el espesor de pared conlleva un mayor costo de producción.
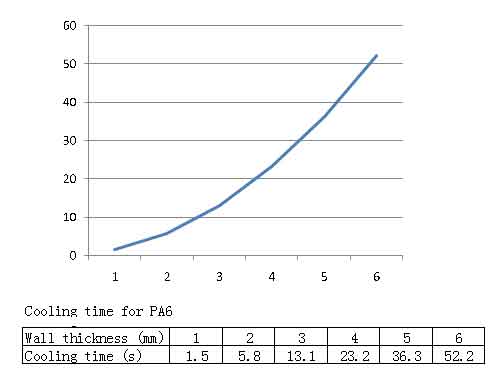
El tiempo de enfriamiento en el moldeo por inyección está influido por muchos factores, lo que hace que la fórmula de cálculo sea bastante compleja. Los datos del gráfico anterior sólo reflejan a grandes rasgos la relación entre el grosor de la pared y el tiempo de enfriamiento. Sin embargo, muestran que el tiempo de enfriamiento aumenta casi proporcionalmente al cuadrado del grosor de la pared, lo que repercute significativamente en los costes del moldeo por inyección.
Métodos de moldeo de productos plásticos de paredes gruesas:
1. Utilizar máquinas de moldeo por inyección especializadas
Algunos materiales, como el PC, son naturalmente adecuados para productos de pared gruesa, como lentes de hasta casi 30 mm de espesor. A pesar de este grosor, no exhiben una deformación significativa por contracción, manteniendo el rendimiento óptico.
El principal reto es prevenir defectos como burbujas y líneas de inyección y evitar una tensión interna excesiva tras el enfriamiento.
Se necesitan máquinas de moldeo por inyección y tornillos especializados para garantizar altas velocidades de inyección y una presión y temperatura uniformes para minimizar la tensión interna.
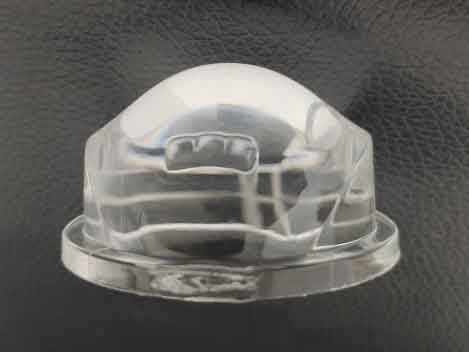
Esta es una lente de faro hecha de material PC con un espesor de alrededor de 34 mm, producida utilizando una máquina de moldeo por inyección especializada. Dado que la marca de la entrada queda oculta después del ensamblaje, no requiere tratamiento estético.
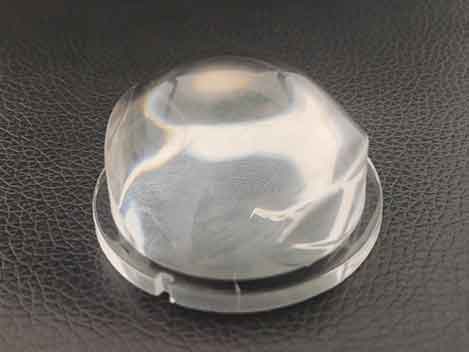
Las imágenes muestran que el producto no presenta burbujas perceptibles ni líneas de inyección, alcanzando un nivel de calidad satisfactorio.
2. Modificación del material
La principal limitación en el espesor de pared de la pieza es el llenado físico. Agregar carbonato de calcio o talco a los plásticos puede reducir la contracción del material. Estos aditivos no se contraen y pueden alterar el estado estructural de algunos plásticos. El refuerzo con fibra de vidrio cambia la cristalinidad de algunos plásticos, reduciendo significativamente su tasa de contracción. Sin embargo, agregar estos componentes es complejo, ya que pueden alterar el brillo del material, reducir la resistencia y aumentar la fragilidad. En algunas aplicaciones, como los plásticos de grado alimenticio, la mayoría de los aditivos no son permisibles.
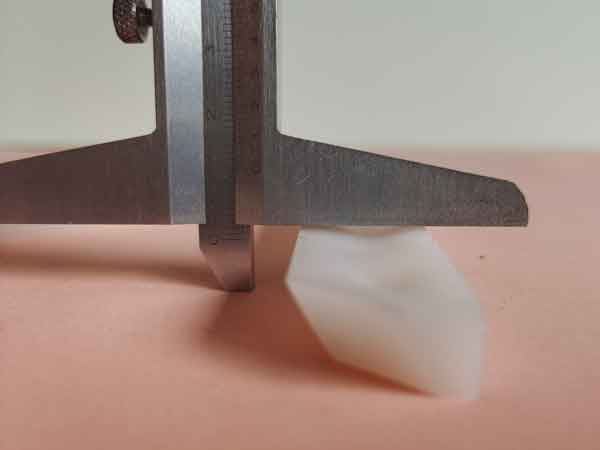
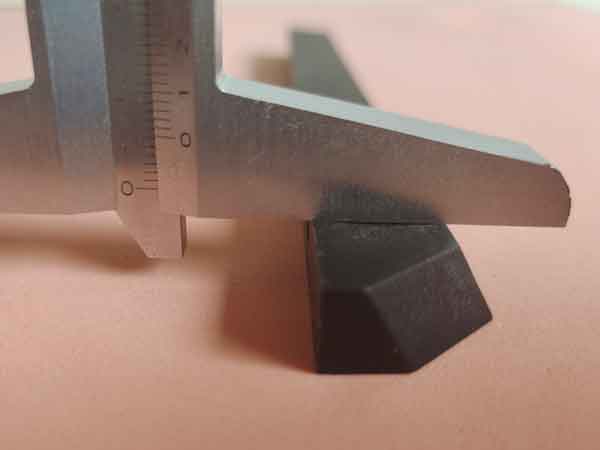
En este ejemplo, es evidente que la modificación del material reduce significativamente la contracción, permitiendo la producción de productos con mayor espesor de pared.
La muestra blanca, fabricada con PP estándar (polipropileno), presenta claramente una contracción sustancial; la concavidad en el centro es evidente. En tales casos, incluso aumentar la presión y el tiempo de empaquetamiento no mitiga esta contracción.
La muestra negra, fabricada con PP modificado relleno de largas fibras de vidrio, muestra una notable mejora de la planitud.
3. Sobremoldeo
Dado que el mismo tipo de plástico puede sobremoldearse, esto ofrece una gran flexibilidad de producción. Podemos producir primero una pieza más pequeña como sustrato y realizar el sobremoldeo para envolver el sustrato, lo que puede aumentar significativamente el espesor de pared del producto.
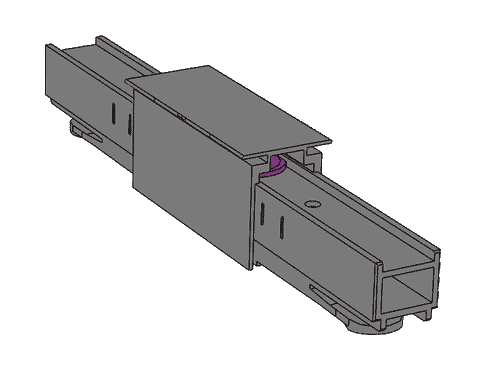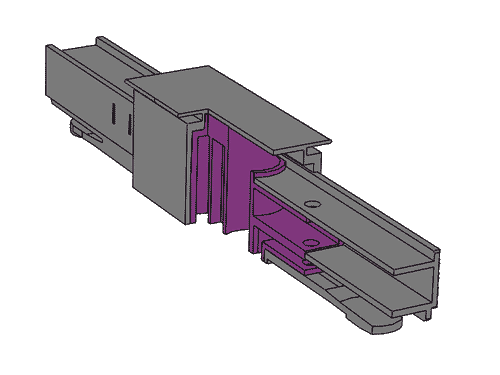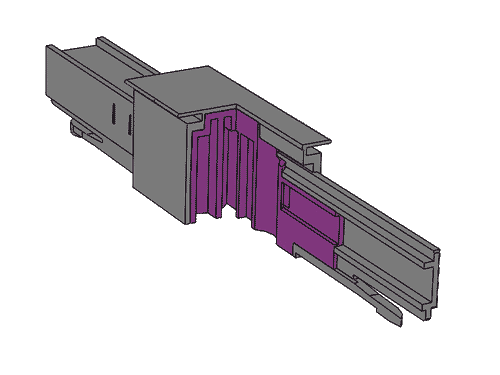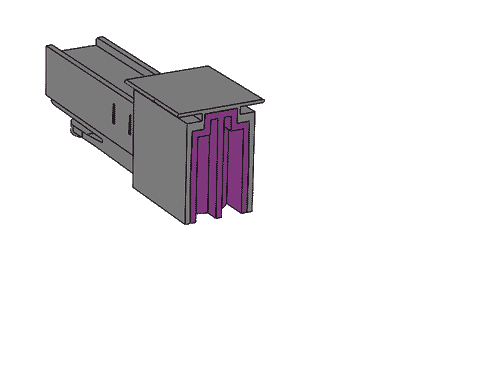
Este es un conector de plástico diseñado para soportar cargas pesadas, lo que requiere un mayor espesor de pared. Sin embargo, durante un proceso de moldeo por inyección único, un espesor de pared de 8 mm es el límite, ya que ya muestra marcas de hundimiento significativas y el tiempo de moldeo se aproxima a 1 minuto y 40 segundos. No obstante, este espesor de 8 mm no cumple con los criterios de resistencia requeridos.
Ahora, adoptando un enfoque de sobremoldeo, el espesor de pared puede aumentarse a más de 15 mm, cumpliendo en gran medida la planitud del producto con los requisitos.
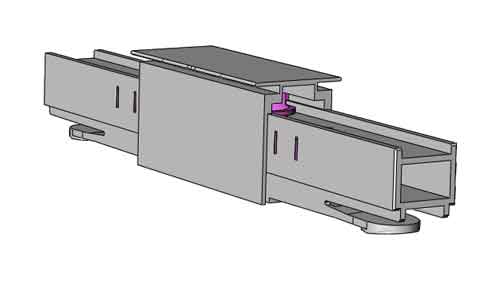
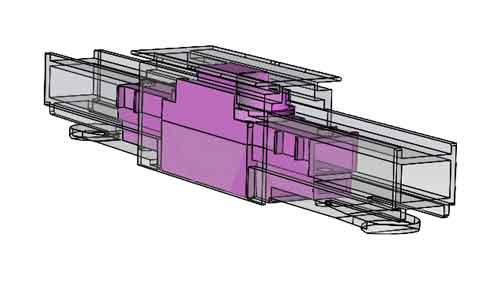
La siguiente animación ilustra cómo se diseña el sustrato para que quede encapsulado dentro del sobremoldeado. Esto mejora significativamente la resistencia en las zonas de carga de la pieza.
Puede decirse que el sobremoldeo es la solución más sencilla, ya que está menos condicionada por las limitaciones de las máquinas de moldeo por inyección y las deficiencias de los materiales modificados antes mencionados, aunque conlleva costes más elevados.
Esto requiere dos moldes: uno para el sustrato y otro para el sobremoldeo. El proceso consume mucho tiempo y mano de obra.
Además, aumentar el número de capas de sobremoldeo (por ejemplo, sobremoldeo doble o triple) puede engrosar aún más las paredes, incluso produciendo productos plásticos macizos. Esto es poco frecuente y costoso, pero es una posibilidad que vale la pena mencionar con fines informativos.
Conclusión
En conclusión, aunque el moldeo por inyección suele favorecer las paredes finas y uniformes, algunas aplicaciones requieren paredes más gruesas. Superar retos como el enfriamiento desigual, el aumento de la tensión interna y los posibles defectos requiere técnicas avanzadas como la mejora del rendimiento de la máquina, la modificación de los materiales y el empleo del sobremoldeo. Este artículo subraya que, aunque la producción de piezas de paredes gruesas es compleja, con una planificación y ejecución cuidadosas es posible lograr calidad y funcionalidad en estos productos especializados.
