Kılavuz Vida: Temel Bilgi Gerektiren Basit Mekanizma
Nedir temel parametreler vidalı mil ve somun için mi? İsteğe bağlı vidalı mil çeşitleri nelerdir? üretim süreçleri? Nasıl denetlenir vidalı mil ve hangi metriklerle? Bir vidalı mil transmisyonu tasarlamaya başladığınızda aklınıza gelebilecek sorular bunlardır.
Kılavuz mili, dönme hareketini doğrusal harekete dönüştüren basit ancak hassas bir mekanizmadır. Oldukça basit görünürler. Ancak, arkalarındaki temel bilgileri anlamak hala önemlidir. Bu yazıda, kılavuz milleri ve somunlarının temel kavramlarını, farklı işleme süreçlerini, kılavuz millerinin kalitesini ölçmek için kullanılan metrikleri ve bunların nasıl kontrol edileceğini tanıtacağız.
Vidalı miller ile bilyeli vidalı milleri karşılaştırarak başlayalım. Vidalı mil, somun ile doğrudan temas eder ve kayma sürtünmesi. Bilyeli vidalı millerde ise vida ile somun arasında makaralar bulunur, bu nedenle yuvarlanma sürtünmesi hareketli bileşenler arasında.
Bu nedenle, rulolu vida daha düşük sürtünmeye ve daha yüksek iletim verimliliğine sahiptir ve yüksek hızlı iletimler için daha uygundur.
Kılavuz vidaların avantajları şunlardır:
Birçok kılavuz vida kendinden kilitlemeli, yani doğrusal hareket rasyonel harekete dönüştürülemez. Bazen uygulamada kendinden kilitleme gereklidir.
Kılavuz vidalar yapı olarak daha basit, boyut olarak daha kompakt ve maliyet olarak daha düşük.
Bunlar yüksek tork iletimleri için daha uygun.
Kılavuz milleri, mengene, kriko, pres ve doğrusal aktüatörlerde yaygın olarak kullanılır.
Kılavuz vidalar için diş tipleri
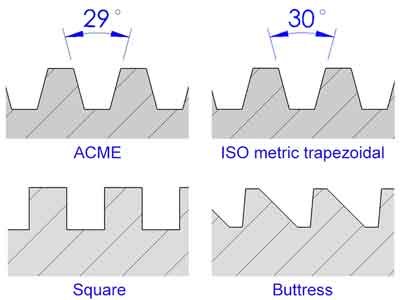
Kılavuz milleri genellikle diğer vidalardan daha büyük ve daha düz dişlere sahiptir, bu da tork veya güç iletmek için daha güçlü olmalarını sağlar. Farklı diş geometrilerine dayanarak, kılavuz milleri şu şekilde sınıflandırılır:
ACME diş: Trapez dişe benzer bir geometriye sahiptir, ancak 29° diş açısı vardır ve inç cinsindendir.
ISO metrik trapez diş: 30° diş açısına sahiptir ve boyutları milimetre cinsindendir.
Kare diş: Dişin yanakları eksenine diktir. Genellikle yüksek eksenel yük iletimi için kullanılır. Krikolar ve mengenelerin hepsi kare diş kullanır.
Payanda diş: bir yanak diğer taraftan daha düzdür. Genellikle tek yönlü eksenel yük için kullanılır.
Bunlar arasında, trapez veya acme dişler, üretilebilirlikleri, elde edilebilir hassasiyetleri, kendi kendine merkezleme özellikleri, iletim verimlilikleri ve diş köklerinin mukavemeti nedeniyle en yaygın kullanılanlardır.
Kılavuz vidalar için temel terimler
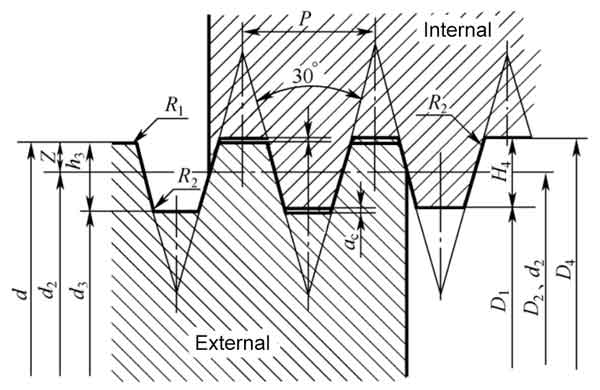
Kılavuz milleri için temel terimleri aşağıdaki gibi özetledik. Daha kolay anlaşılması için terimleri çiftler halinde (sırasıyla Dış ve İç dişler için) koyduk.
Büyük çap (d Dış için, D4 İç için): Bir dişin en büyük çapı. Dış dişin tepesi veya iç dişin tabanıdır.
Adım çapı (d2 Dış için, D2 İç için): Diş kalınlığının boşluğa eşit olduğu varsayımsal bir silindir. Hatve çapı, kılavuz vidaların performansı için kritiktir.
Küçük çap (d3 Dış için, D1 İç için): Bir dişin en küçük çapı. İç dişin tepesi veya dış dişin tabanıdır.
Adım (P): 2 komşu diş arasındaki mesafe.
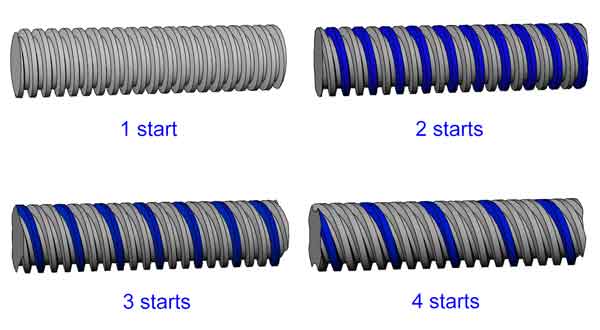
Vida başlangıçları: Bir vidanın sahip olduğu bağımsız diş sayısı.
Hatve (L): Dişin bir devirde ilerlediği mesafe. Hatve çarpı vida başlangıç sayısına eşittir.
Kılavuz vidaların tanımlanması
Yukarıda açıklananlarla birlikte, işte bir kılavuz mili örneği:
Tr 16*8 (P4) 7H/7e
Tr—Bu, ISO metrik trapez diş anlamına gelir
16—Hem iç vidanın (somun) hem de dış vidanın (çubuk) büyük çapı 18 mm'dir.
8—Vidanın adımı 8 mm'dir.
P4—Hatve 4 mm'dir, bu aynı zamanda bu vidanın 2 başlangıca sahip olduğu anlamına gelir (2*4 mm=8 mm)
7H—Somunun hatve çapı toleransı 7H'dir.
7e—Çubuğun hatve çapı toleransı 7e'dir.
Trapez vidalar için toleranslar
Genel işleme toleransları için yaygın olarak kullanılan IT derecelerinden (IT, Uluslararası Tolerans'ı temsil eder) farklı olarak, kılavuz milleri boyutsal toleranslarını tanımlamak için farklı bir sisteme sahiptir. Referans standartları şu şekildedir:
ISO 2901 : 1993, ISO Metrik Trapez Vidalı Dişler – Temel Profil ve Maksimum Malzeme Profili
ISO 2902 : 1977, ISO Metrik Trapez Vidalı Dişler – Genel Plan
ISO 2903 : 1993, ISO Metrik Trapez Vidalı Dişler – Toleranslar
ISO 2904: 1977, ISO Metrik Trapez Vidalı Dişler – Temel boyutlar
İpucu:
Diğer mühendislik alanlarında en çok kullanılan IT derece toleransı ile karıştırmayın.
Örneğin, IT derecesi ile, Φ22 H7/js6 aslında şu anlama gelir:
Φ22 H7—Delik için Φ22 +0,021/0;
Φ22 js7—Çubuk için Φ22 +/-0,065.
Kılavuz milleri ile ise, Tr22*5 7H*7e şu anlama gelir:
7H—D2 için (somunun hatve çapı) 19.500~19.875;
7e—d2 için (çubuğun hatve çapı) 19.114~19.394.
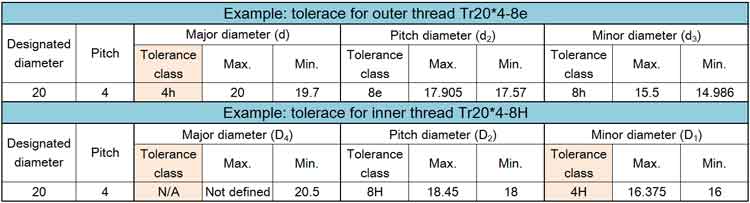
7H ve 7e yalnızca hatve çapı için tolerans bantlarını belirtir (7H iç diş için D2 ve dış diş için 7e d2). Büyük ve küçük çaplar için toleranslar başka şekillerde tanımlanır. Burada bunu parçalara ayıralım: Ti
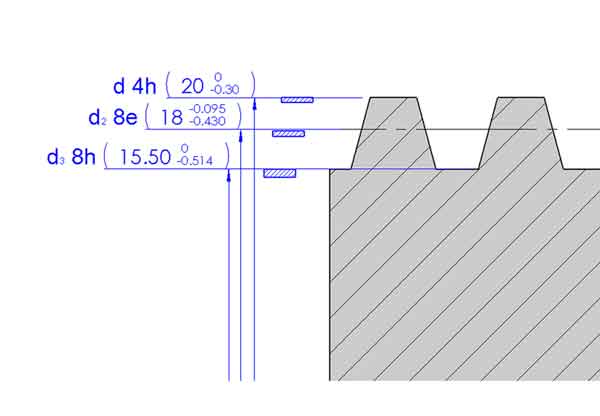
Dış vida dişinin büyük çapı (d)—her zaman 4h
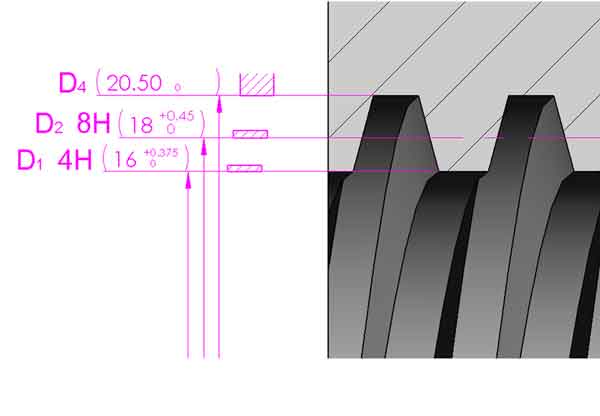
İç vida dişinin küçük çapı (D1)—her zaman 4H
Dış diş için bölüm dairesi çapı (d2) ve İç dişler (D2)—birkaç seçenek vardır.
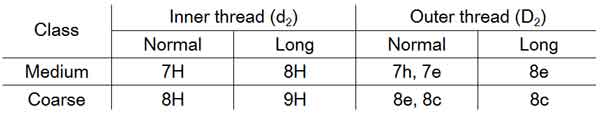
Hatve çapı için önerilen tolerans sınıfları:
Burada “Normal” ve “Uzun”, kavrama uzunluğunu ifade eder.
“Olağan uygulama için ”Orta“ seçilebilir. İşleme zorluğu olduğunda veya daha düşük transmisyon gereksinimleri için ”kaba" seçilebilir.
İç vida için ana çap (D4)—yalnızca minimum boyut tanımlanmıştır. Bunun nedeni muhtemelen D4 daha az önemlidir. Bu arada, iç dişler (somun üzerindeki) genellikle bir CNC makinesi tarafından kesildiğinden, diş profilinin geometrisi kesicinin şekli tarafından belirlenir, bu nedenle D4 bir sınır olmadan çok büyük olamaz.
Dış vida için küçük çap (d3)—hatve çapı d'nin aynı sınıfında olacak, ancak tolerans bandı “h” olacak. Örneğin, eğer d2, ancak tolerans bandı “h” olacaktır. Örneğin, eğer d2 8e ise, d3 8h olmalıdır.
Her belirli trapez vidalı diş için, bir çevrimiçi hesaplayıcı vardır, böylece toleranslarını daha kolay elde edebilirsiniz.
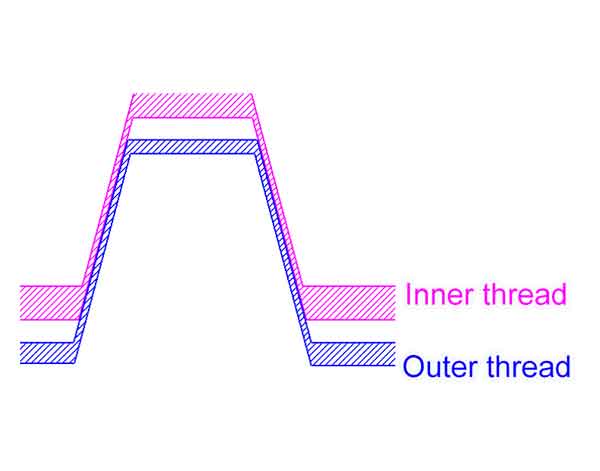
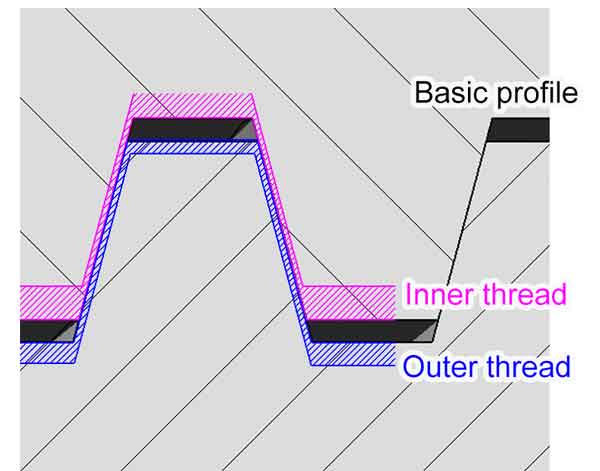
Şimdi, dış ve iç vidalar için tolerans bantlarını bir araya getirirsek, şöyle görüneceklerdir:
Dış ve iç dişler için toleranslar, ve temel profil
Vida çubuğu ve somun arasında büyük çap, küçük çap ve hatve çapında (veya yanaklarda) boşluklar vardır;
Yukarıdaki görsellerden şu sonuca varabiliriz:
Yanaklar arasındaki boşluk en küçüktür. Vida çubuğu somunla monte edildiğinde temas halinde olan yanaklar bunlar olacaktır. Bu aynı zamanda, hatve çapı ve yanak açılarının, kılavuz vidaların ve somunların düzgün performansı için en kritik ölçütler olduğu anlamına gelir.;
Yüksek verimlilik ve düşük fiyat. Vida dişleri genellikle bir geçişle, bazen iki geçişle oluşturulur, bu nedenle üretkenlik diğer tüm imalat süreçlerinden çok daha ileridedir.
Adım hassasiyeti ve düzlük
Hatve doğruluğu: Hatve doğruluğu veya hatve sapması, helisin (veya vidanın) kat ettiği gerçek doğrusal mesafe ile teorik doğrusal mesafe arasındaki farkı ifade eder. Genellikle metre veya ayak başına sapma olarak tanımlanır. Örneğin: 1,2 mm/metre veya 0,01 inç/ayak. Açıkçası, hatve doğruluğu ne kadar iyi olursa, vidalı milden elde edeceğiniz doğrusal hareket o kadar hassas olur.
Hatve doğruluğu
Vida mili düzlüğü: Çoğu vidalı mil ince ve uzun parçalar olduğundan, hafifçe bükülmeleri kaçınılmazdır. Vidalı mil imalatında, doğrusallık toleransının belirtilmesi gerekir. Bu da birim uzunluk başına sapma (veya toplam parça uzunluğu) olarak verilir. Örneğin: 1,5 mm/metre, 0,005 inç/ayak veya toplam parça uzunluğunda 1,2 mm.
Bitmiş vida çubuklarının eğriliği kısmen ham çelik çubuklardan, kısmen de işleme sürecinin kendisinden kaynaklanır. Kılavuz millerinin düzlüğünü iyileştirmek için, hem ham çelik çubukların hem de bitmiş kılavuz millerinin düzeltilmesi önerilir. Genellikle, çoğu işleme süreci için metre başına 0,15-0,3 mm düzlük elde edilebilir.
İyi durumda tedarik edilen ham çelik çubuklar, ön düzeltme yapılmadan işlenebilir, bu da çok fazla maliyet tasarrufu sağlar. Çelik çubukları iyi bir tedarikçiden temin etmek önemlidir.
Çelik çubuklar çok eğri olduğunda, örneğin metre başına 1 mm'nin üzerinde, vida haddeleme sürecinde aşırı gerilim ve ısıya neden olacak ve oluklar ve soyulmalar gibi yüzey kusurlarına yol açabilecektir.
Kılavuz vidalar için üretim yöntemleri
1. Vida haddeleme
Vida haddeleme, 2 hadde (veya bazen 3 hadde) çubuk malzemeyi sıkıştırarak dişleri oluşturan bir soğuk şekillendirme işlemidir. Kılavuz milleri için en popüler üretim yöntemidir.
Vida haddeleme sürecinde, vidanın ana çapı, çubuk malzemenin çapından daha büyük olacak şekilde sıkıştırılır (küçük çap daha küçük hale gelirken), çubuk malzemenin çapının hassas olması ve gerekli tolerans aralığında olması kritik önem taşır.
Avantajlar:
Yüzey oldukça pürüzsüzdür ve soğuk şekillendirme işleminde sertleştirilir. Mikroyapısının tane yapısı bozulmadan kalır (torna veya frezeleme taneleri keserken), bu nedenle haddelenmiş dişler daha sert, daha dayanıklıdır ve daha iyi darbe ve aşınma direncine sahiptir.
Hadde kalıpları dayanıklıdır. Genellikle binlerce parça imalat için uygundur, bu da parça başına imalat maliyetini düşürür.
Vida döndürme (gezegensel vida frezeleme).
vida haddeleme ile oluşturulan yüzey bitirme
Soğuk haddelenmiş kılavuz vida
Dezavantaj:
1. Kılavuz hassasiyeti diğer işleme süreçlerinden daha düşüktür ancak birçok uygulama için hala iyidir.
Torna veya döner işlemeden farklı olarak, vida haddelemede iş parçası aslında hadde kalıplarının helisel hatlarının dönüşüyle serbestçe ileri itilir, iş parçasının beslenmesi daha az hassastır. Aynı zamanda, sıkıştırma hafif bir boyuna deformasyona neden olacaktır. Her adım normalden 0,1% kadar sapmış olsa bile (örneğin 4 mm adımda 0,004 mm), bu çok görünmeyebilir, ancak 1 metrelik bir açıklıkta 1 mm sapmaya dönüşebilir.
2. Vidalı haddeleme yalnızca büyük miktarda üretim için kullanılabilir. Daha yüksek başlangıç takım maliyeti ve çubuk malzemenin çapının hassas olması gerektiği nedeniyle. Bu nedenle, üreticinin halihazırda ürettiği diş boyutlarının kullanılması önerilir.
3. 2 uçtaki omuzlar (montaj ve tahrik miline bağlantı için) vidanın küçük çapından daha küçük olmalıdır. Aksi takdirde, 2 ucun işlenmesinden sonra oluklar kalacaktır.
Torna
Torna, kılavuz vidalar için en geleneksel ancak etkili imalat yöntemidir. Diş şekline sahip oluşturulmuş bir kesici takım kullanarak dişleri keser.
Omuzların boyutunda herhangi bir sınırlama yoktur. Vidaların küçük çapından daha büyük olduklarında, kılavuz vidayı üretmek için torna veya diğer işlemlerin kullanılması önerilir.
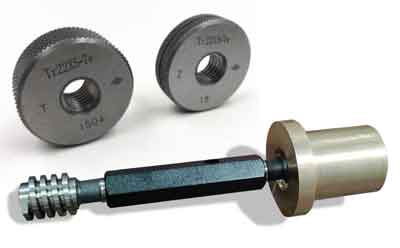
Kılavuz vidalar ve somunlar için geçer-geçmez mastarları
Torna işlemi gibi, diş açma da başka bir metal kaldırma işlemidir. Açma halkasının iç çapına monte edilmiş birden fazla kesme ucu vardır, yüksek hızda döner ve çok daha yavaş hızda dönen ve ilerleyen (besleme) ham çubuk (iş parçası) üzerindeki dişleri keser. İş parçası her devirde ADIM mesafesi kadar ilerler.
Kılavuz vidalar ve somunlar için muayene yöntemleri
Açıkçası, vida çubuklarının dış çapını (d) veya somunların iç çapını (D) kontrol etmek için bir kumpas veya mikrometre kullanabiliriz1), ancak bu kesinlikle yeterli değildir. Vidalı milleri ve somunları kontrol etmek için kullanılan muayene cihazları ve muayene yöntemleri şunlardır:
Geçer-geçmez mastarlar
Geçme-geçmez mastarları, hem vida çubuklarının hem de somunların hatve çaplarını (d2 ve D2) kontrol etmek için kullanılabilir. Kullanımı kolay ve hızlıdır.
Ancak, geçme-geçmez mastarları ile nicel bir sonuç elde edemeyiz, bu nedenle boyutların optimize edilmiş bölgeye düşüp düşmediğini bilemeyiz. Bu arada, pratikte bazen hem d2 ve D2 her ikisi de daha büyük veya daha küçük yapılabilir, böylece hala iyi uyum sağlarlar. Bu durumda, geçme-geçmez mastarı çok kullanışlı olmayacaktır.
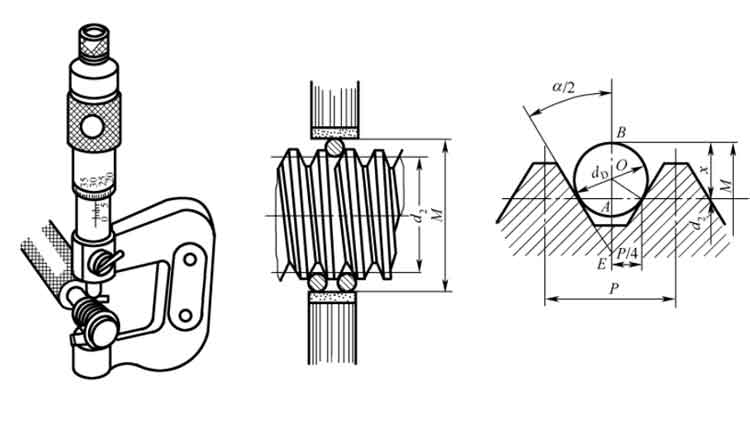
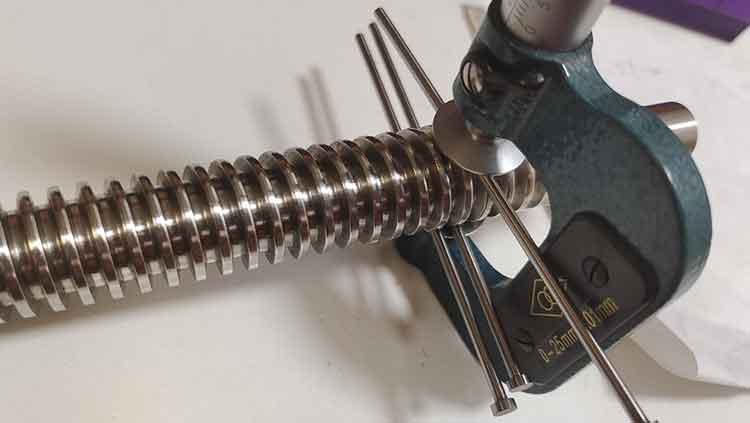
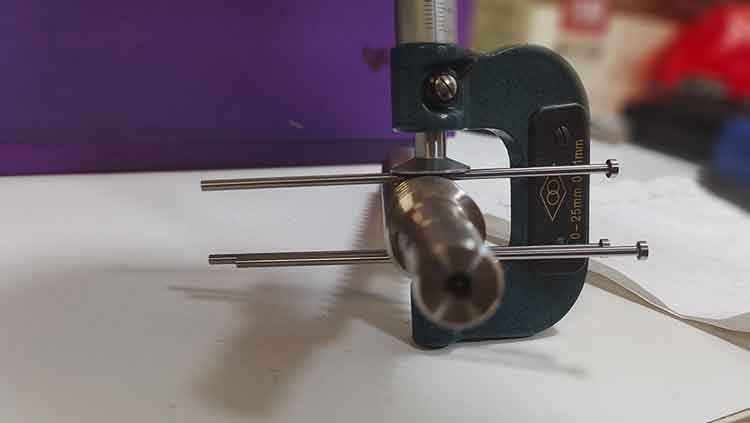
Hatve çapı ölçümü için 3 tel yöntemi
Vida profil projektörü (optik komparatör olarak da bilinir)
3 tel yöntemi, vidaların hatve çapını kontrol etmek için temaslı ölçüm yöntemidir (ölçüm cihazının ölçülecek nesneyle doğrudan temas ettiği anlamına gelir). Ölçüm yapmak için bir disk mikrometre ve 3 tel (veya pim denir) kullanır. Bu 3 tel tam olarak aynı çapa sahip olmalıdır. 2 tel vidanın bir tarafına, diğer tel ise diğer tarafına yerleştirilir. M değerini kontrol etmek için disk mikrometre kullanıldığında, hatve çapı aşağıdaki formüllerden elde edilebilir:
α: yanak açısı,
P: adım
d2 : dış dişin bölüm dairesi çapı
dD:: tel çapı
Lütfen d not edinD bu formülle hesaplanan tam değer olmak zorunda değildir, yeterince yakın olduğu sürece, ve yine bu 3 telin tam olarak aynı çapta olması gerekir.
Flank açısını (α) belirli sayılarla (60°, 30° ve 29°) yerine koyarak değeri hesapladığımızda, formüller aşağıdaki gibi basitleştirilmiştir:
yanak açısı (α)
Formül
60° (alışılmadık)
M=d2+3dD-0.866P
dD=0.577P
30° (ISO metrik)
M=d2+4.864dD-1.886P
dD=0.518P
29° (ACME)
M=d2+4.994dD-1.933P
dD=0.516P
İşte bir örnek ölçümü hesaplamak için Tr22*5 için:
Tel çapı (dD) 0,518*5=2,59 mm olmalıdır, ancak bunun yerine Ø2,5 mm teller kullanabiliriz.
M=d olduğundan2+4.864dD-1.886P, o zaman d2=M-4.864dD+1.886P.
Okuma değeri M=22.05, olduğunda, o zaman d2=19.22.
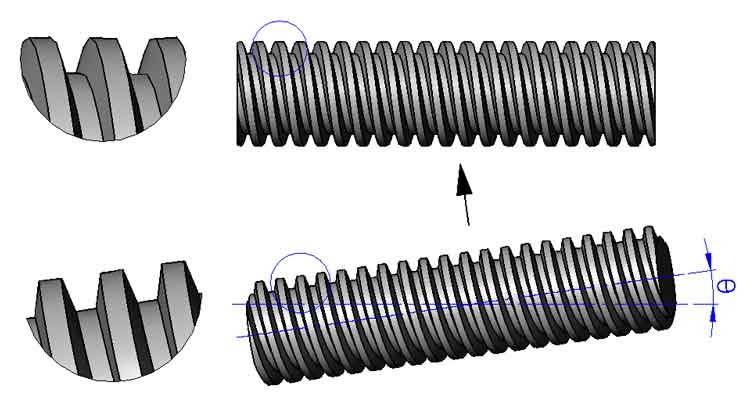
Kılavuz vidanın merceğe bakması için θ kadar döndürülmesi gerekir.
Bu temasız bir muayene cihazıdır, iç vidaları kontrol etmek için kullanılamaz. Vidalı profilini büyütülmüş bir görüntüyle ekrana yansıtır, böylece yüzey bitirmesini yakından inceleyebilir ve çizik, soyulma vb. kusurlar olup olmadığını kontrol edebilirsiniz. Ayrıca bir dış vidanın dış, hatve ve iç çapını, yanak açısını ölçebilirsiniz, ancak profili manuel olarak nokta nokta yakalamanız gerekir, bu nedenle süreç oldukça zaman alıcıdır ve doğru çalıştırılmazsa bazen yeterince hassas olmayabilir.
Diş profilinin doğru şekilde yansıtılması için, kılavuz vida helis açısı (θ) kadar eğilmeli, böylece dişler kamera merceğine dik olarak bakacaktır. Bu nedenle, vida profil projektörü, projektör başının iş masasına istenen açıda döndürülebilmesi bakımından diğerlerinden biraz farklıdır.
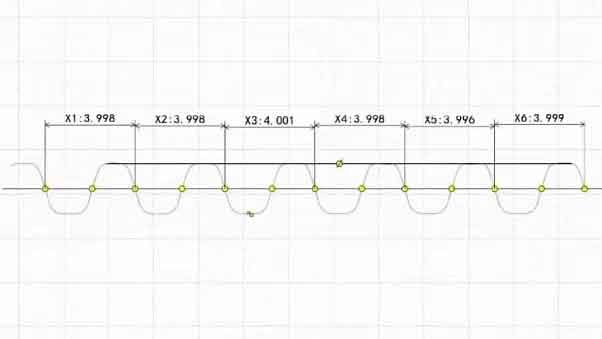
Kılavuz vidalar için profilometre muayene raporu.
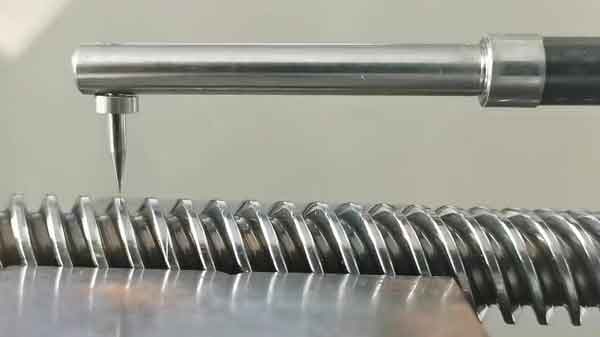
Profilometre
Profilometre yüzey pürüzlülüğünü kontrol etmek için kullanılabilir ve ayrıca yüzey profillerini kontrol etmek için de kullanılabilir.
Numune vida yatay hareket ettiğinde, profille birlikte yukarı ve aşağı hareket eden bir elmas uca sahiptir. Yolculuğunu hassas 2 boyutlu verilerle kaydeder. Bu veriler ayrıca ölçüm sonucunu görselleştirmek için grafiklenebilir.
Diş profilini kontrol eden elmas uç
metrik trapez vida için temel geometri
Atölye pratiğinde, dış ve iç dişler arasındaki boşluklar genellikle ISO standartlarından biraz daha büyük yapılır. Bu, hatve çapı d2 daha küçük olabilir ve D2 daha büyük olabilir. Ayrıca, dişli çubukların dış çapı (d) ve somunların iç çapı (D4) toleranslardan biraz sapabilir. Sonuçta, performansları için daha kritik olan hatve çaplarıdır. Her şey, hassasiyet ve çalışma ömrü açısından gerçek uygulamalarında nasıl performans gösterdiklerine bağlıdır. Üretim maliyeti ile kalite arasında dengeyi korumanız gerekir, ancak standartlarla sınırlı kalmamalısınız.
Piyasada farklı türde vidalı mil üreticileri vardır; bazıları son teknoloji üretim ve muayene ekipmanlarına sahip ve iyi yönetilirken, diğerleri küçük atölyelerdir, ancak fiyatları 2 ile 3 kat farklıdır. Satın aldığınız miktara ve uygulamanızın gereksinimlerine bağlı olarak, her seferinde en yüksek fiyatı seçmeniz gerekmez. Önemli olan, her muayene kalemi için uygun toleransları seçmektir. Bu konuda çok deneyimli değilseniz, yardım etmek için buradayız!


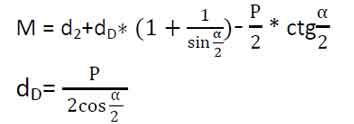
Yorumlar kapalı.