


Índice
AlternarO que são marcas de pino ejetor?
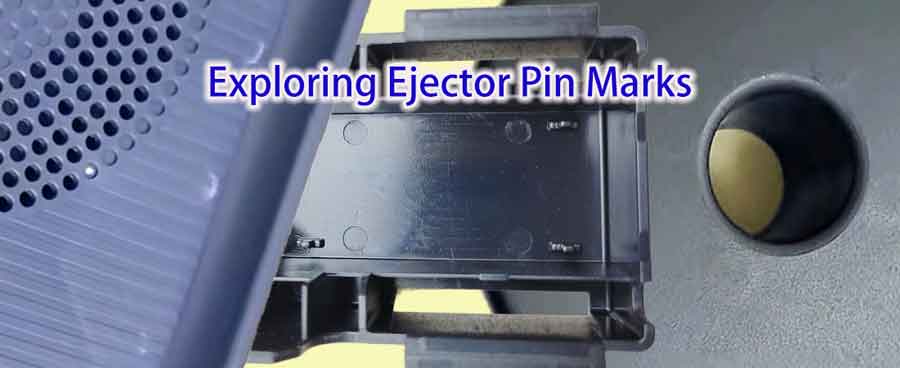
As marcas de pinos ejectores são traços únicos deixados na superfície de um produto durante o processo de moldagem por injeção. Estas marcas são criadas por pinos ejectores ou elevadores angulares no molde, que são utilizados para ejetar o produto acabado do molde. Estes traços podem manifestar-se como superfícies irregulares ou apresentar diferenças de cor e brilho em comparação com as áreas circundantes. Existem essencialmente alguns tipos de marcas de pinos ejectores:
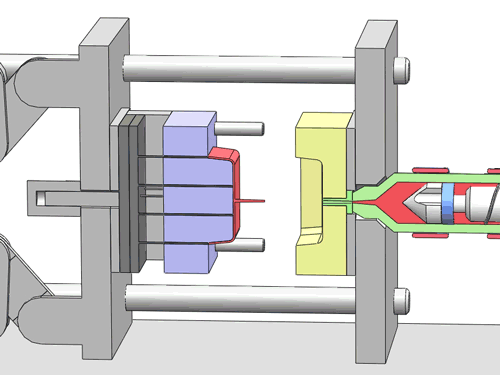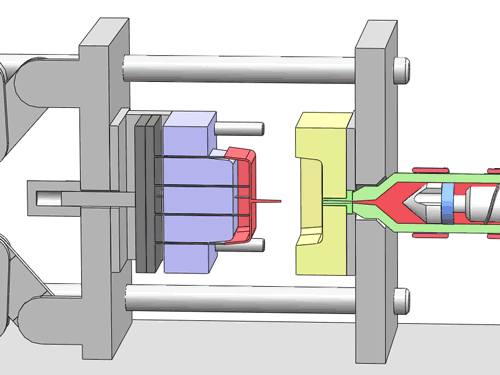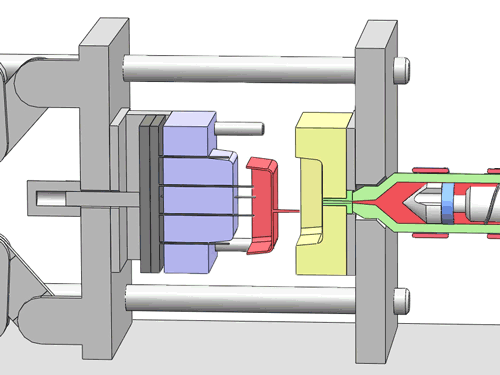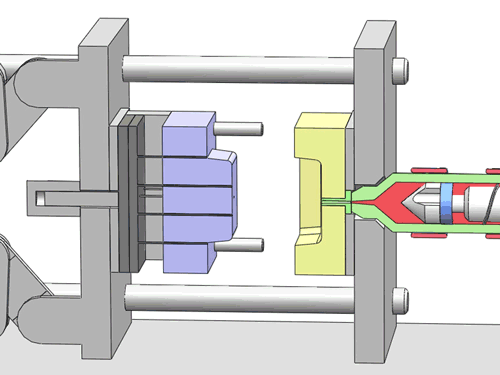
Esta imagem ilustra o processo de ejeção da peça do molde. Clique na imagem para obter mais pormenores.
- Marcas de pino ejetor com indentação rasa: Estas marcas aparecem como reentrâncias na forma do pino ejetor, normalmente na superfície da peça de plástico que contacta com o pino ejetor. São principalmente causadas por desvios de posição do pino ejetor durante a moldagem por injeção.
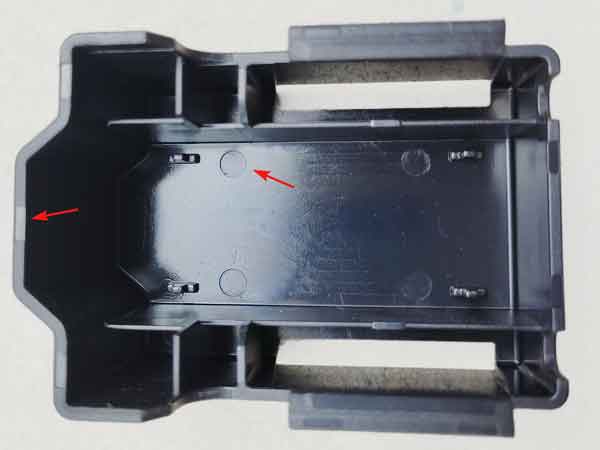
A imagem revela que esta peça utiliza quatro pinos ejectores redondos e nove pinos ejectores planos, cada um deixando uma ligeira impressão.
No entanto, tais marcas de pinos ejetores são totalmente inofensivo pois estão localizadas em superfícies que ficam ocultas após a montagem. Consequentemente, não são visíveis vestígios nas superfícies expostas após a montagem do produto
- Branqueamento das marcas do pino ejetor: Nestes casos, a cor na zona do pino ejetor torna-se mais clara, formando manchas brancas ou halos. Estas marcas podem aparecer tanto na superfície que contacta com o pino ejetor como no lado oposto. São principalmente causadas pela tensão exercida ou devido a uma diferença de temperatura em relação às áreas circundantes.
Marcas branqueadas
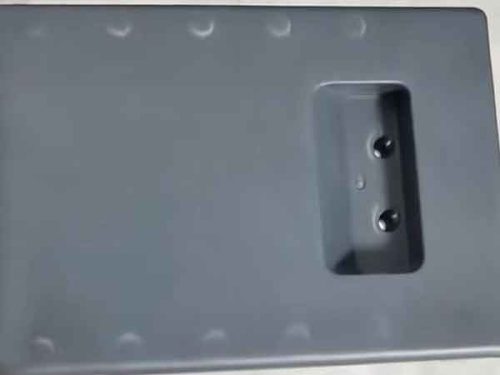
A imagem apresentada mostra um exemplo muito típico de marcas de branqueamento dos pinos ejectores, provavelmente causadas por um desenho pouco prático da disposição dos pinos ejectores
Ligeira descoloração
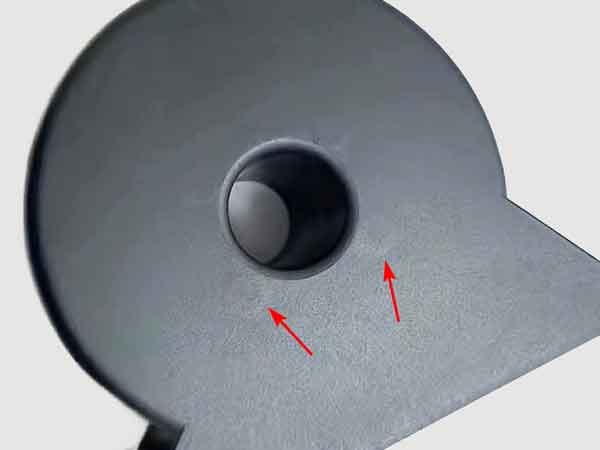
A imagem mostra descoloração provocada por marcas de pinos ejetores, com quatro marcas circulares visíveis. Estas marcas são mais brilhantes do que a superfície circundante. Embora tais marcas de pinos ejetores sejam por vezes aceitáveis, não são o resultado ideal.
As marcas de pinos ejetores não afetam apenas o aspeto do produto, mas podem também conduzir a um aumento da tensão interna nas zonas afetadas, elevando assim o risco de fissuração. Tais fissuras podem ocorrer durante a utilização, podendo encurtar a vida útil do produto. Por conseguinte, controlar e otimizar a formação de marcas de pinos ejetores é crucial para garantir a qualidade do produto.
Causas das marcas do pino ejetor
As marcas do pino ejetor podem ser um problema. Quando aparecem, o ajuste dos parâmetros de moldagem por injeção pode ajudar a atenuá-las ou a eliminá-las, mas isso pode afetar as dimensões do produto. Isto torna-se particularmente difícil quando o produto tem requisitos específicos de precisão dimensional.
As causas das marcas dos pinos ejectores podem ser divididas em duas categorias principais: as que se formam durante o processo de ejeção do produto e as que estão presentes antes de o produto ser ejectado.
Marcas de Pinos Ejetores Formadas Durante a Ejeção do Produto:
- Colocação incorrecta do pino ejetor: Se o pino ejetor estiver localizado num ponto fraco do produto, pode causar deformação durante a ejeção. Embora existam muitos pinos ejectores no molde, actuando de forma sincronizada e partilhando a força de ejeção, as peças de plástico podem sofrer deformação elástica durante a ejeção, tornando as áreas finas e facilmente deformáveis particularmente vulneráveis.
- Ejetar antes do arrefecimento completo: Especialmente em áreas mais espessas do produto, a ejeção antes de o material ter arrefecido e solidificado completamente pode levar a deformações.
Marcas de Pinos Ejetores Presentes Antes da Ejeção do Produto:
- Pino ejetor não nivelado com a superfície do molde: Os pinos ejectores que não são finamente processados podem não ficar nivelados com a superfície do molde quando o molde é fechado, dando origem a marcas.
- Injeção excessiva e pressão de retenção: Uma pressão demasiado elevada pode fazer com que os pinos ejectores se desloquem para baixo ou se deformem. Além disso, uma pressão de injeção excessiva pode aumentar a aderência entre o produto e o molde, o que conduzirá a uma maior força de ejeção.
- Pino ejetor demasiado perto da porta: Um pino ejetor perto do portão pode causar uma pressão de injeção excessiva nessa área. Ajustar o tamanho do portão pode ajudar a reduzir esta pressão.
- Pino ejetor não arrefecido: Uma vez que o pino ejetor não tem água de arrefecimento e quando a precisão de fabrico é baixa, resultando num grande intervalo de montagem, isto pode reduzir ainda mais o efeito de arrefecimento. A diferença de temperatura entre os pinos ejectores e a área circundante do núcleo do molde pode dar origem a marcas.
Para evitar marcas de pinos ejetores, é crucial considerar uma combinação de design do molde, ajustes dos parâmetros de moldagem por injeção e manutenção do equipamento. Um design razoável e um controlo preciso do processo são fatores-chave.
Principais soluções para problemas de marca de pino ejetor
A resolução das marcas de pinos ejectores implica uma conceção meticulosa do molde, um fabrico preciso e um ajuste cuidadoso da máquina de moldagem por injeção. Eis algumas soluções específicas:
Design do Molde:
- Disposição do pino ejetor Rational: Os pinos ejectores devem ser colocados em áreas que possam suportar uma força maior, particularmente em partes mais profundas do molde ou onde exista uma resistência significativa à ejeção. Além disso, considere os detalhes do produto e o percurso interno da água no molde.

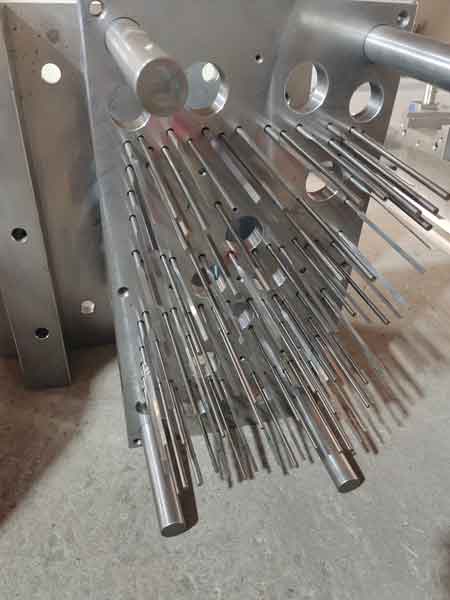
Um princípio fundamental no design da disposição dos pinos ejetores é colocar o máximo possível, especialmente em zonas com nervuras. Isto garante que toda a superfície do produto seja ejetada de forma uniforme, evitando que qualquer pino ejetor individual encontre uma resistência excessiva por parte da superfície da peça.
- Optimizado Conceção do portão: Evitar utilizar comportas demasiado pequenas e corrediças demasiado longas para reduzir a perda de pressão do fluxo. Ter igualmente em atenção a distância entre os pinos ejectores e as comportas para evitar uma pressão excessiva sobre os pinos.
- Aplicação da análise do fluxo do molde: Utilize a análise do fluxo do molde para prever a pressão de injeção e otimizar o design da porta. No entanto, a colocação do pino ejetor depende mais da experiência do designer.
Design do Produto:
- Controlo das costelas e das bossas: Controlar corretamente a altura e o número de nervuras e saliências para reduzir a dificuldade de ejeção.
- Aumentar Ângulos de projeto: Ângulos de tração maiores ajudam a reduzir a força de ejeção.
Fabrico do Molde:
- Precisão dos furos do pino ejetor e dimensões relacionadas: A distância entre os orifícios dos pinos ejectores e os pinos deve ser geralmente controlada em cerca de 0,03 mm, com elevados requisitos de retidão.
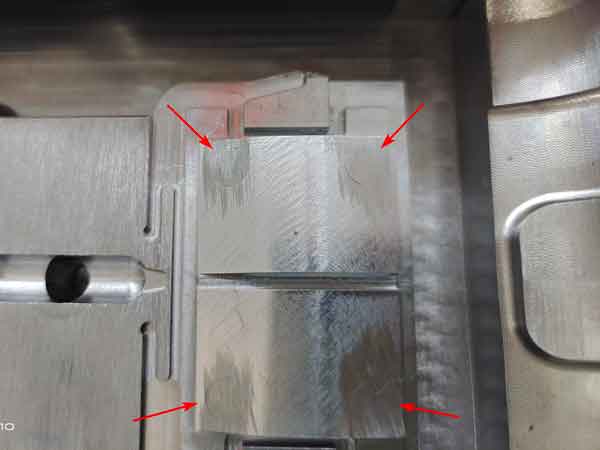
O espaço entre os orifícios dos pinos ejectores e os pinos deve ser mínimo. Isto assegura uma melhor condução de calor entre os pinos ejectores e o núcleo do molde circundante. Adicionalmente, reduz a extensão da deformação elástica dos pinos ejectores sob pressão.
Ajuste dos Parâmetros de Moldagem por Injeção:
- Ajuste das temperaturas do molde e do material: O aumento das temperaturas do molde e do material pode melhorar a fluidez do plástico, reduzindo assim a pressão de injeção.
- Tempo de arrefecimento optimizado: Definir adequadamente o tempo de arrefecimento para reduzir a força de ejeção, assegurando simultaneamente que o encolhimento do produto se encontra dentro dos limites aceitáveis.
Em resumo, eliminar as marcas de pinos ejetores através da otimização dos parâmetros de moldagem por injeção é uma questão complexa que envolve múltiplos aspetos. Requer ajustes e otimizações contínuos durante o funcionamento e pode não produzir sempre resultados satisfatórios. Por conseguinte, é crucial avaliar e eliminar as potenciais causas das marcas de pinos ejetores durante a fase de design.
Conclusão
Em conclusão, o tratamento eficaz das marcas de pinos ejectores na moldagem por injeção é um desafio multifacetado que exige atenção ao design do molde, ao design do produto, ao fabrico do molde e aos parâmetros precisos da moldagem por injeção. Embora a análise do fluxo do molde e um planeamento cuidadoso possam fornecer orientações, são frequentemente necessários ajustes no mundo real e uma otimização contínua. Em última análise, a chave para atenuar as marcas de pinos ejectores reside numa abordagem holística que engloba uma conceção cuidadosa, um fabrico preciso e um controlo meticuloso do processo.
