Comprensione e applicazione delle tolleranze per i processi di piegatura della lamiera
Un'adeguata tolleranza per i lavori di piegatura della lamiera è importante per rendere i progetti pronti per la produzione. Questo post spiegherà brevemente da dove derivano le variazioni e quali potrebbero essere le tolleranze accettabili per le normali operazioni in officina.
Da dove provengono le variazioni
Il processo di piegatura (formatura) è un processo senza asportazione di materiale.
Nei processi di asportazione di materiale (come la lavorazione CNC), la geometria lavorata è controllata principalmente dalla precisione dei movimenti degli utensili da taglio. Altri fattori contribuiscono in misura molto minore alla precisione finale delle dimensioni.
Mentre nella piegatura delle lamiere, sebbene gli utensili e le matrici possano essere realizzati con grande precisione, allungamento del materiale, ritorni elastici, e la direzione della grana, ecc. entrano tutti in gioco. Tutti questi fattori devono essere presi in considerazione per una corretta tolleranza dei componenti in lamiera.
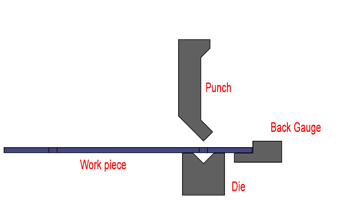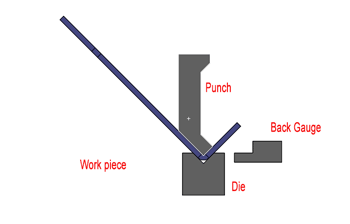
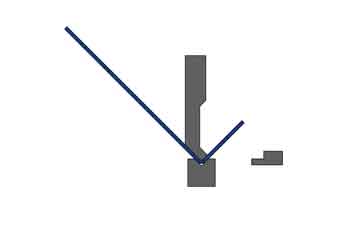
Il processo di piegatura su una pressa piegatrice
In realtà, il spessore e durezza tempra delle lamiere varierà da lamiera a lamiera, o anche in aree diverse all'interno della stessa lamiera.
Nel frattempo, nel processo di piegatura delle lamiere, il bordo tagliato o il bordo formato vengono utilizzati come riferimenti per il posizionamento del pezzo, ma questi riferimenti sono meno precisi di quelli lavorati dal CNC.
Di conseguenza, conoscere le tolleranze appropriate diventa molto importante. Ciò consentirà di produrre i vostri pezzi in lamiera in modo efficiente e a basso costo. Un eccesso di tolleranza aumenterà drasticamente i lavori di controllo e smistamento, con conseguente aumento dei prezzi e riduzione della velocità di produzione.
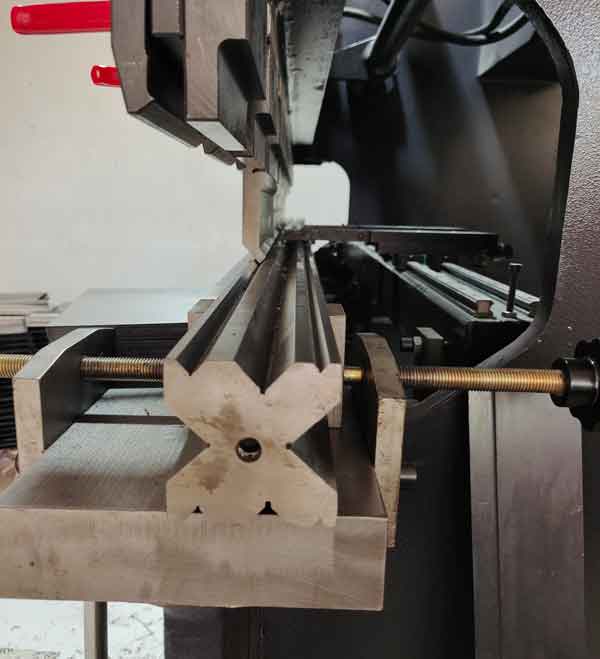
punzone, matrice e calibro posteriore per una pressa piegatrice
Variazioni di spessore del materiale
Nella vita reale, lo spessore della lamiera può variare leggermente nelle variazioni consentite. Ad esempio:
Acciaio laminato a freddo da 2 mm: 1,90-1,97 mm
Acciaio laminato a caldo da 5 mm: 4,60-4,80 mm per i prodotti di marca; 4,40-4,75 mm per i prodotti non di marca (di qualità inferiore e più economici).
Le variazioni di spessore hanno un impatto notevole sulla precisione dei pezzi finiti.
Due tipi di varianti per la piegatura della lamiera
1. Angolare
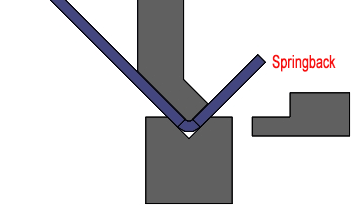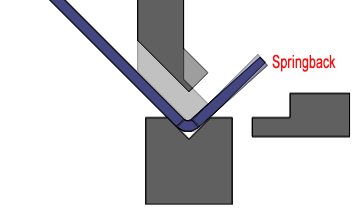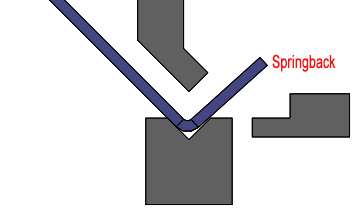
Quando il punzone (lo stampo superiore) viene rilasciato, il pezzo si flette leggermente. La quantità di flessioni non è sempre costante e dipende dalla durezza e dallo spessore del materiale.
Se il raggio di curvatura e la durezza del materiale sono scelti correttamente, l'angolo di curvatura può essere normalmente realizzato con valori compresi tra +/-0,5° e +/-1°.
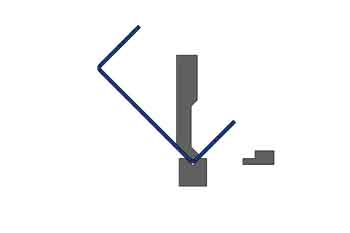
ritorno elastico di flessione
Come influisce sulle dimensioni lineari
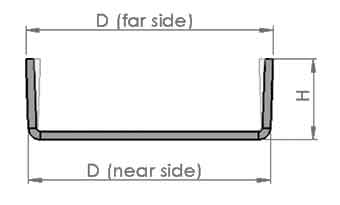
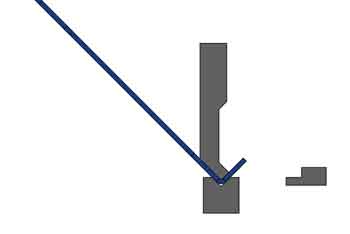
Quando prendiamo le misure delle dimensioni lineari, dobbiamo misurare il lato vicino alle curve, perché le misure sul lato lontano sono meno precise e coerenti (vedere le immagini qui sotto).
Ideale
In realtà
2. Lineare
Nel processo di piegatura, l'area piegata si assottiglia e diventa più lunga (allungata). Anche in questo caso, la quantità di allungamento non è coerente a causa della disomogeneità dello spessore e dell'imbracatura del materiale, che ha causato l'incoerenza delle dimensioni.
Dimensioni controllate e non controllate
Le dimensioni lineari possono essere classificate come dimensioni controllate e non controllate.
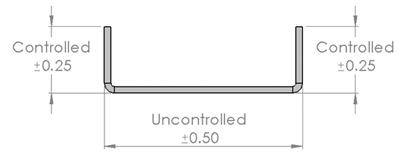
Le dimensioni controllate derivano direttamente dalla piegatura, posizionando la lastra piana contro il calibro posteriore, in modo da avere un migliore controllo.
Le dimensioni non controllate sono ottenute indirettamente da 2 o più curve, e ad esse devono essere attribuite tolleranze maggiori.
Un esempio
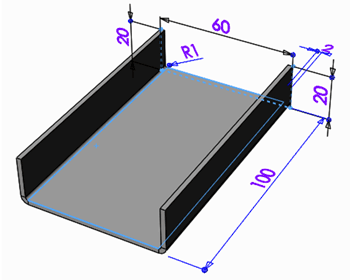
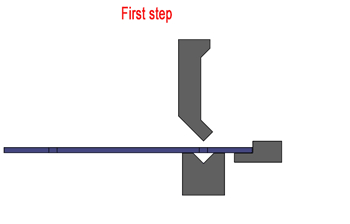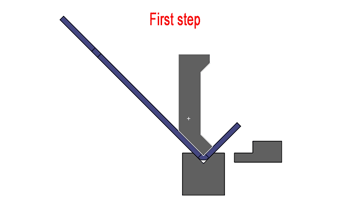
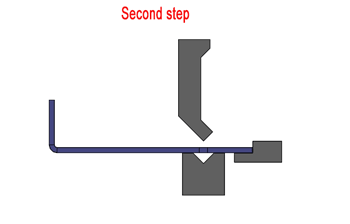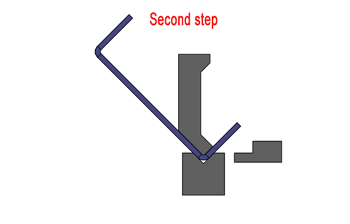
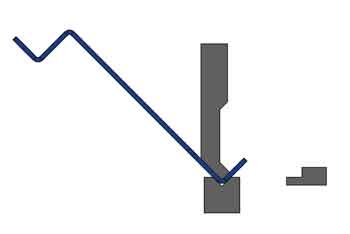
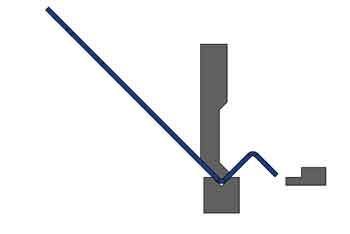
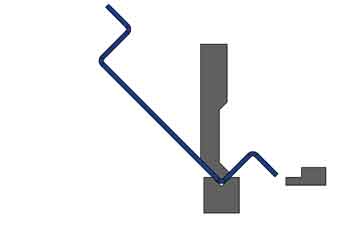
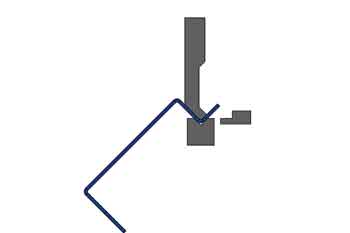
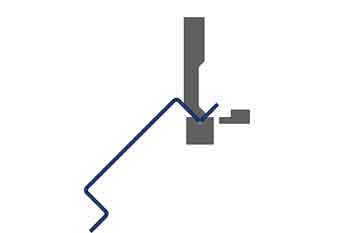
Supponendo di produrre un pezzo come questo, che passerà attraverso 2 fasi
Primo passo
Seconda fase
Le dimensioni controllate possono essere mantenute con una tolleranza più stretta rispetto alle dimensioni non controllate, come mostrato di seguito:
Tolleranze normali per la piegatura della lamiera
Nella pratica, le tolleranze di tenuta variano in base a molti fattori, come lo spessore del materiale, l'ampiezza complessiva delle dimensioni, l'acciaio laminato a freddo o a caldo e così via. Un modo più semplice e veloce è quello di guardare alcuni esempi per farsi un'idea, quindi collaborare con il proprio ingegnere DFM per ottenere le tolleranze corrette per ogni lavoro specifico.
Condizione negli esempi seguenti: lo spessore del materiale è meno di 2mm, i pezzi sono realizzati mediante taglio laser e pressa piegatricepiegatura.
Questi esempi forniscono le “zone di comfort” delle tolleranze, ma sono solo per la produzione di grande volume quando gli utensili, il materiale e i processi sono stati ottimizzati. Per piccole serie di produzione, le tolleranze potrebbero ancora dover essere allentate.
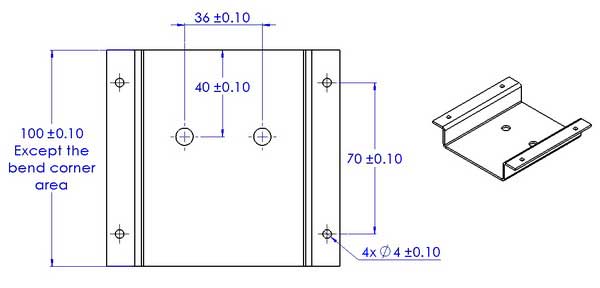
Dimensioni tagliate al laser: da ±0,10 a ±0,20 mm (più precise)
Le dimensioni tagliate al laser includono diametro del foro, distanza foro-foro, distanza foro-bordo, lunghezza e larghezza del grezzo, e così via. Per grandi estensioni (come 2 metri), la tolleranza può aumentare a ±1 mm.
Dimensioni piegate: da ±0,25 a ±2 mm (meno preciso)
Le dimensioni piegate includono foro-piegatura, piegatura-bordo e piegatura-piegatura.
Le tolleranze variano a seconda della sequenza di piegatura. La prima piegatura sarà più accurata, in quanto utilizza il bordo tagliato come origine, mentre le piegature successive, che utilizzano il bordo piegato come origine, saranno meno accurate. L'ultima dimensione non controllata sarà la meno accurata.
Utilizzo del bordo di taglio come piano di riferimento
Più preciso
Utilizzo dello spigolo piegato come piano di riferimento
Meno preciso
Suggerimento: scoprirai che è difficile mantenere le foro (o altre caratteristiche) da piegare o foro a foro (dopo la piegatura) distanze entro una tolleranza stretta. Quando tolleranze strette per queste sono inevitabili, questi fori (o altre caratteristiche simili) dovrebbero essere lavorati con CNC dopo la piegatura.
Privilegiare le tolleranze
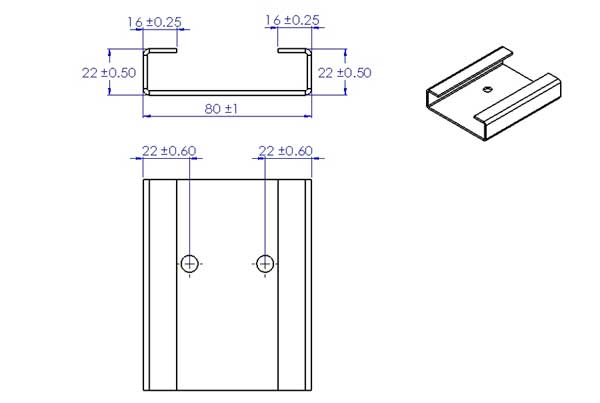
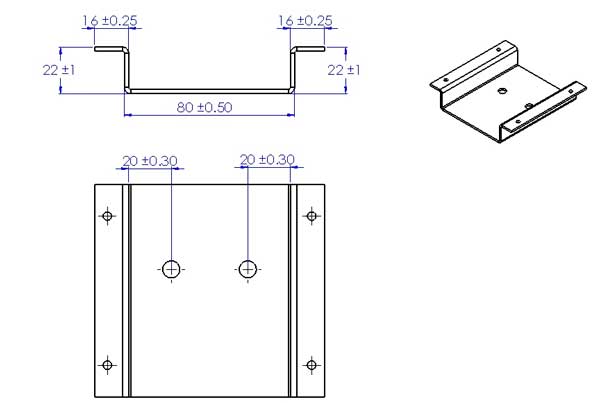
Se adottiamo sequenze di piegatura diverse, possiamo ottenere tolleranze diverse su ogni dimensione. Per questo motivo è importante indicare quali sono le dimensioni chiave o spiegare al produttore come funzionano i pezzi nel loro assemblaggio.
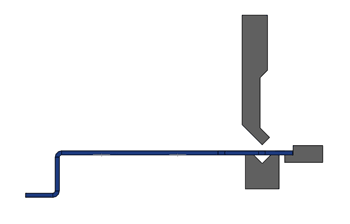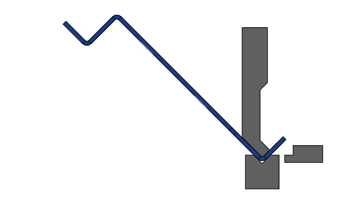
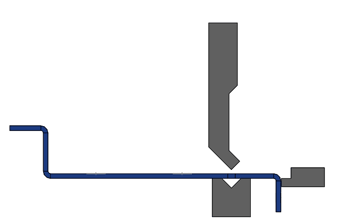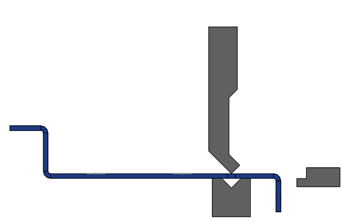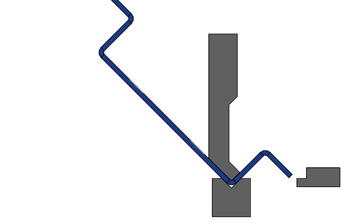
Sequenza di piegatura 1
Passo 1
Passo 3
Passo 2
passo 4
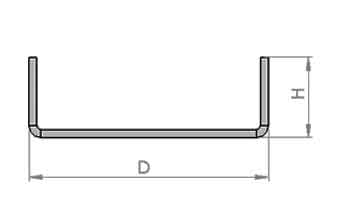
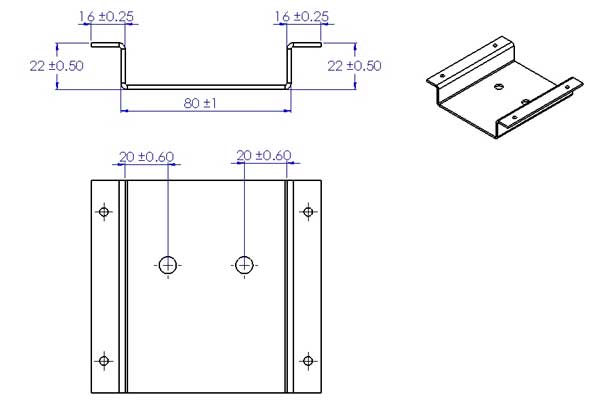
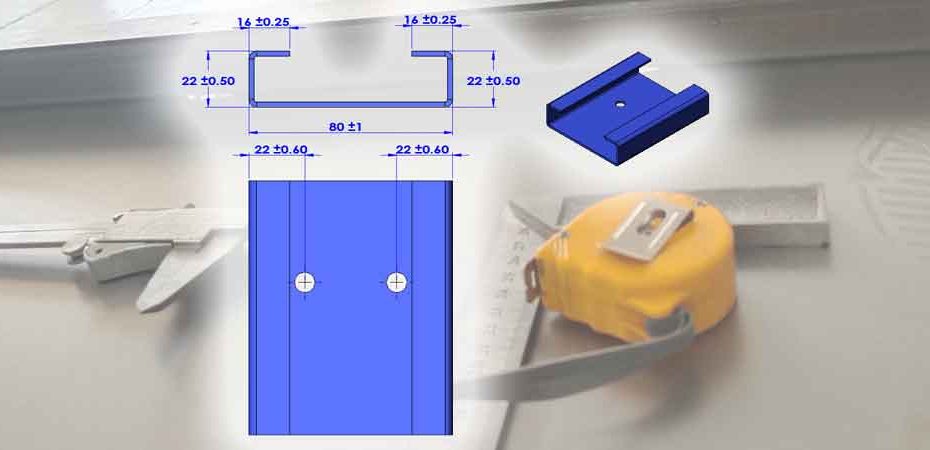
Con questa sequenza di piegatura, la larghezza del fondo è di 80±1 mm, mentre l'altezza è di 22 ±0,50 mm.
Sequenza di piegatura 2
Passo 1
Passo 3
Passo 2
Passo 4
Si tratta di una sequenza di piegatura non normale; sono necessari strumenti speciali per evitare che il pezzo interferisca con la macchina.
Con questa sequenza di piegatura, la larghezza del fondo può essere mantenuta a 80±0,5 mm, ma l'altezza può essere realizzata solo a 22 ±1 mm.
Conclusione
Questo post vuole aiutarvi a capire quali possono essere le tolleranze di tenuta per i vostri pezzi in lamiera. Tuttavia, anche per un progettista esperto può essere difficile e dispendioso in termini di tempo decidere le tolleranze per ogni singola dimensione; un approccio più semplice è quello di spiegare al produttore o all'ingegnere DFM come il pezzo si inserisce e funziona nell'assemblaggio, come interagisce con i componenti di accoppiamento. Il produttore o l'ingegnere DFM hanno l'esperienza necessaria o possono realizzare alcuni dispositivi di ispezione sulla base delle informazioni fornite, e stabilire le tolleranze più adatte per le dimensioni chiave.
Boyan Manufacturing Solutions ha una ricca esperienza nella fabbricazione di lamiere. Se hai domande, lascia un messaggio qui sotto, o invia i tuoi disegni per consulenza.