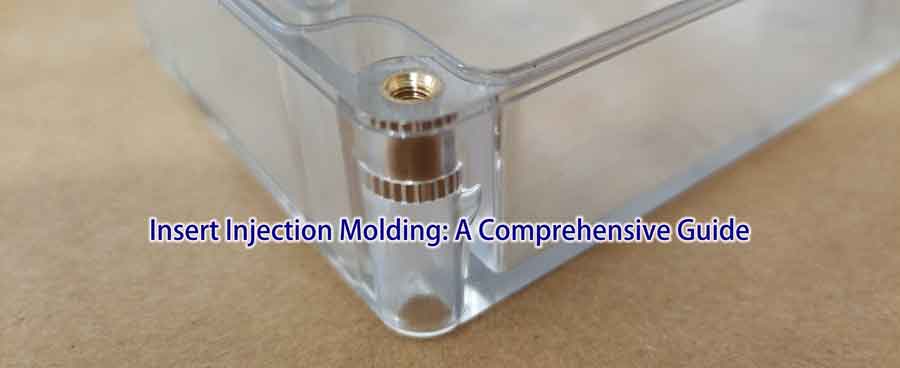
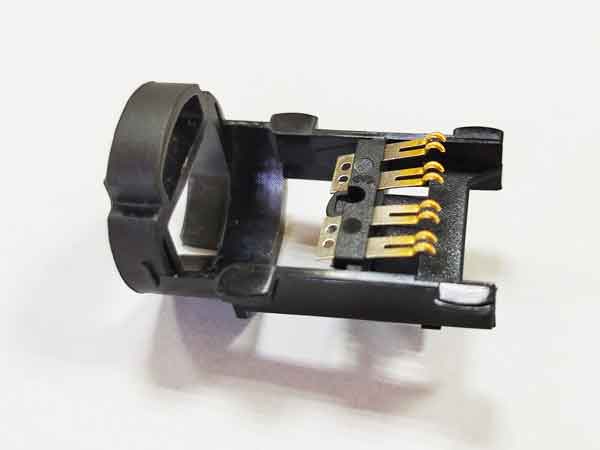
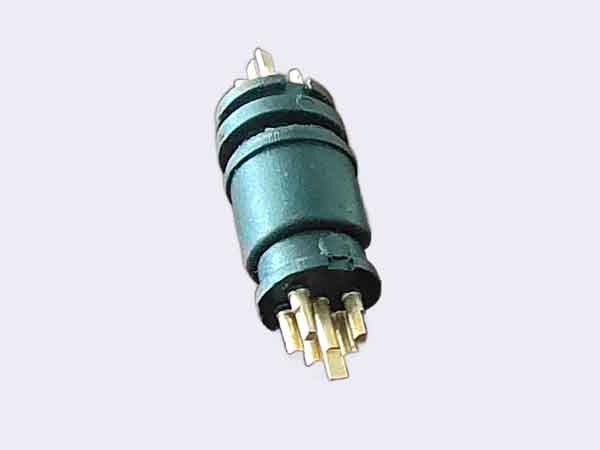
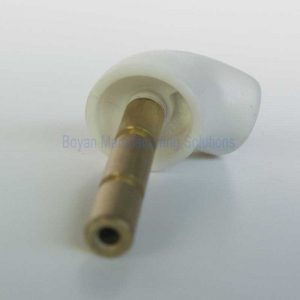
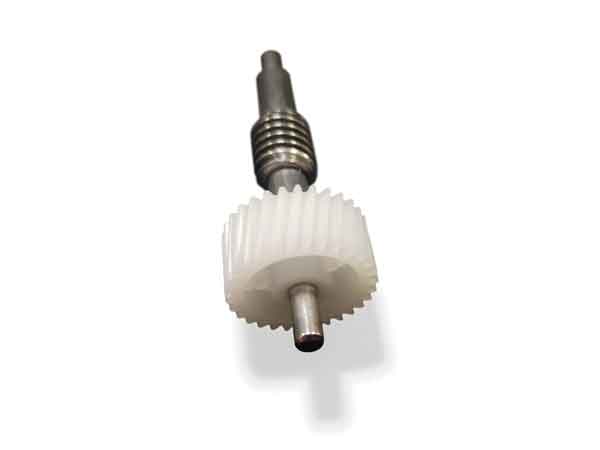
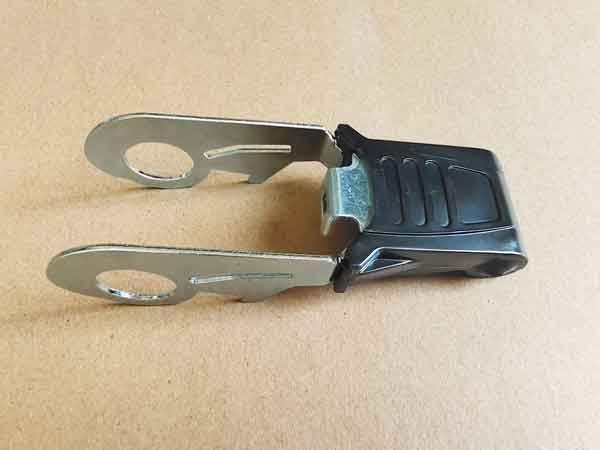
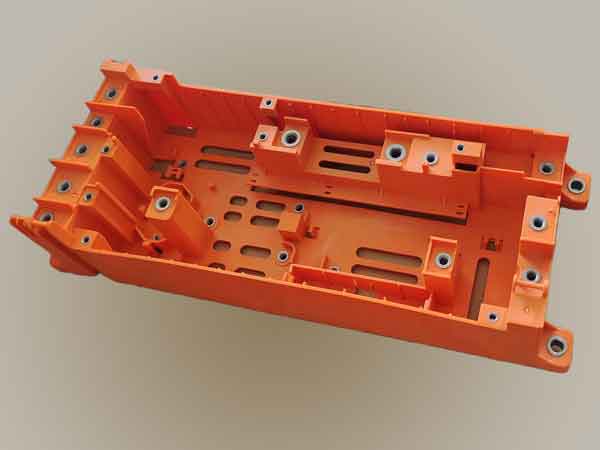
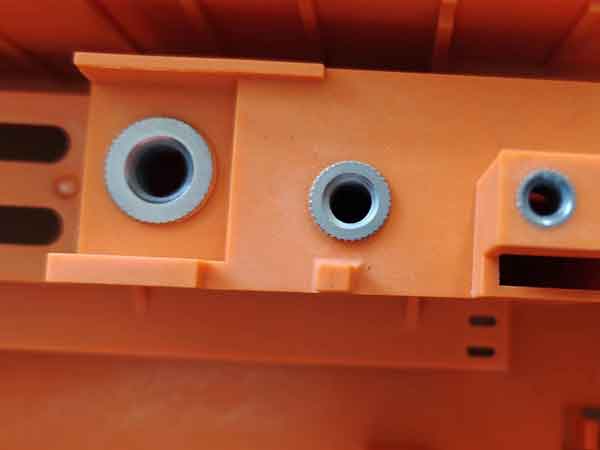
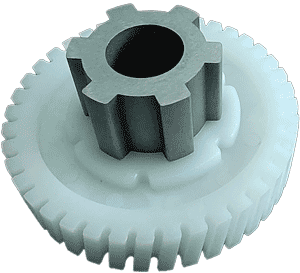
قالبگیری تزریقی با درج، یک فرآیند تولید دقیق است که شامل ادغام قطعات از پیش ساخته شده در قالب میشود. این تکنیک به پلاستیک مذاب اجازه میدهد تا به داخل حفره قالب تزریق شود و پس از خنک شدن، پلاستیک و قطعه درج شده به طور یکپارچه به عنوان یک قطعه واحد ادغام شوند.
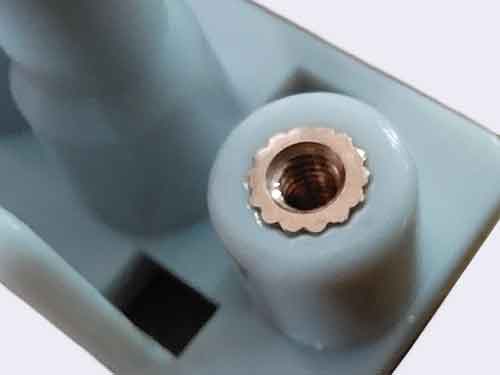
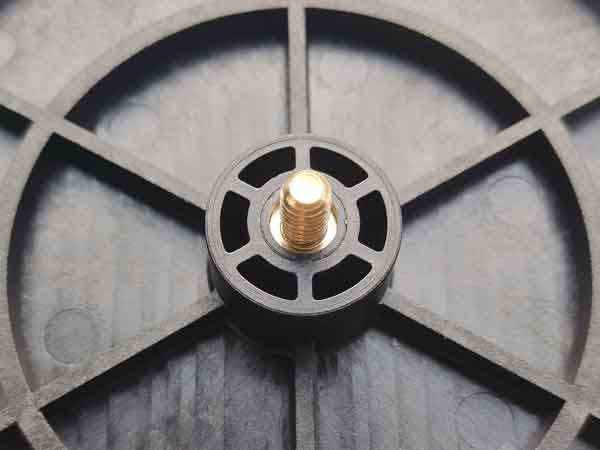
یکی از کاربردهای اصلی قالبگیری تزریقی با درج، برای ادغام درجهای رزوهای است. با این حال، این فرآیند به طور معمول برای طیف متنوعی از قطعات از جمله الکترودهای فلزی، لولههای گرد، چرخدندهها و موارد دیگر نیز مورد استفاده قرار میگیرد.
گزینههای مواد متنوع
در مورد درجها، مواد مورد استفاده متنوع هستند. در حالی که فلزاتی مانند برنج، فولاد ضدزنگ و فولاد معمولی آبکاری شده اغلب به کار میروند، مواد غیرفلزی مانند شیشه، چوب، فیبر و لاستیک نیز گزینههای قابل استفاده هستند.
این فرآیند تولید، تولید قطعات پیچیده را متحول کرده و کارایی و عملکرد بهبودیافتهای را در صنایع مختلف ارائه میدهد.
دو روش جایگذاری قطعه
درجها را میتوان با استفاده از دو روش اصلی در قالبها قرار داد که هر یک متناسب با نیازهای تولید خاصی هستند.
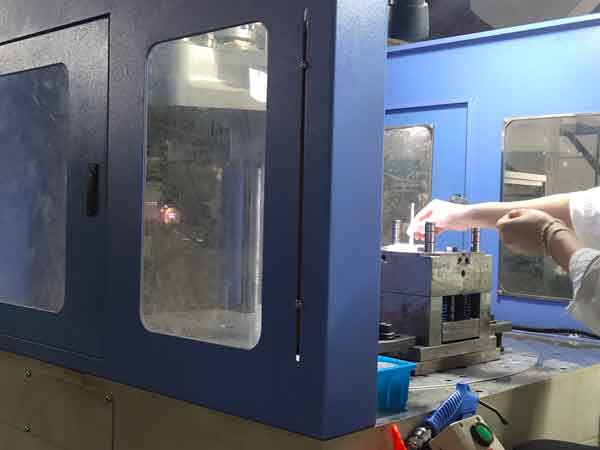
قرارگیری دستی
قراردادن دستی روش سنتی است که در آن اپراتورها به صورت دستی قطعات را درج میکنند. این روش عمدتاً برای دستههای تولید کوچک تا متوسط به کار میرود. در حالی که انعطافپذیری ارائه میدهد، ممکن است پرزحمت و مستعد خطاهای دستی باشد.
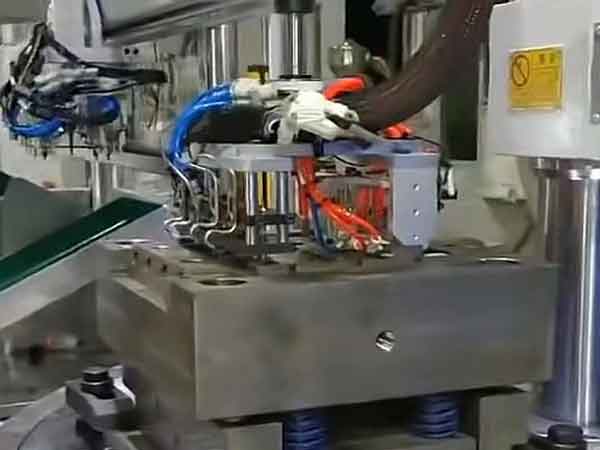
قرارگیری خودکار
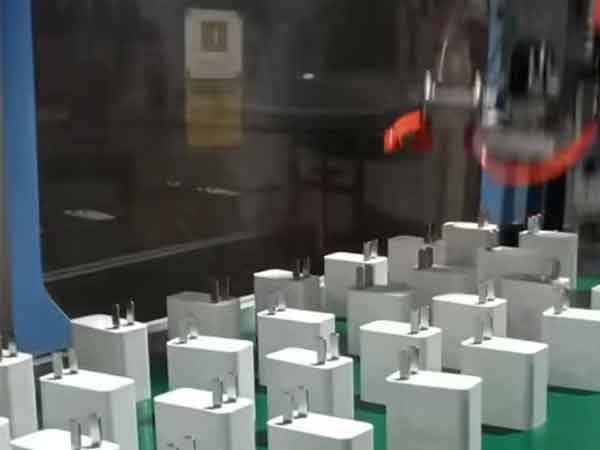
قراردادن خودکار از کارایی و سرعت رباتها برای درج قطعات با دقت بهره میبرد. این روش خطر خطاهای مرتبط با قراردادن دستی را به حداقل میرساند و آن را برای تولید انبوه ایدهآل میکند. با این حال، نیاز به سرمایهگذاری اولیه قابل توجهی دارد و عمدتاً برای سناریوهای تولید با حجم بالا مناسب است.
(جایگذاری دستی)
(جایگذاری خودکار توسط ربات)
مزایای قالبگیری تزریقی با قطعهگذاری
قالبگیری تزریقی با درج به دلایل متقاعدکنندهای به عنوان یک تکنیک تولید محوری عمل میکند، به ویژه اجازه ادغام ویژگیهای متمایز مواد و یکپارچهسازی چندین قطعه در یک قطعه واحد را میدهد و در نتیجه فرآیندهای پس از تولید را سادهسازی میکند.
ادغام مواد
قالبگیری تزریقی با درج اجازه میدهد مواد مختلف ترکیب شوند و ویژگیهای منحصربهفرد آنها، مانند دوام و صلبیت فلزات، در قطعات پلاستیکی گرد هم آیند. این همافزایی دامنه کاربردها را گسترش میدهد و یکپارچگی ساختاری محصول نهایی را بهبود میبخشد.
افزایش مقاومت سایشی
در کاربردهایی که نیاز به مقاومت سایشی استثنایی دارند، قطعات فلزی اغلب از همتایان پلاستیکی خود بهتر عمل میکنند. به عنوان مثال، کاربردهای با تنش بالا و فرکانس بالا، مانند چرخدندههای حلزونی، اغلب نیاز به استفاده از قطعات فلزی بادوام برای اطمینان از عملکرد و طول عمر بهینه دارند.
استحکام تقویتشده
هنگامی که در کنار قطعات فلزی به عنوان چارچوب محصول استفاده میشود، قالبگیری تزریقی درج به طور قابل توجهی استحکام محصول را افزایش میدهد. این رویکرد امکان ایجاد محصولات قوی و قابل اعتماد را فراهم میکند.
در مجموع، قالبگیری تزریقی با درج راهحلی متنوع و کارآمد برای چالشهای متعدد تولید ارائه میدهد و ویژگیهای بهبودیافته مواد، ابعاد دقیق و استحکام محصول بهبودیافته را فراهم میکند.
ملاحظات برای قالبگیری تزریقی کارگذاری
قالبگیری تزریقی با درج نیاز به کنترل دقیق دارد تا اطمینان حاصل شود که مواد مختلف در طول فرآیند تزریق به طور مؤثر ادغام میشوند. این شامل مدیریت عوامل حیاتی مانند دما، فشار و سرعت تزریق است که نیاز به تجهیزات تخصصی و اپراتورهای ماهر دارد.
سازگاری مواد
سازگاری بین ماده درج و نوع خاص پلاستیک مورد استفاده بسیار مهم است. این امر اطمینان از اتصال ایمن و قابل اعتماد بین مواد را تضمین میکند. با این حال، این نیاز میتواند دامنه مواد قابل استفاده را محدود کند.
چالشهای جایگذاری دستی قطعه
قراردادن دستی درج، اگرچه امکانپذیر است، میتواند زمانبر باشد و چرخه قالبگیری تزریقی را طولانی کند. در برخی موارد، ممکن است برای درج موفقیتآمیز، افزایش دمای قالب ضروری باشد.
ملاحظات بازیافت
بازیافت محصولات تولیدشده از طریق قالبگیری تزریقی با درج میتواند چالشبرانگیز باشد. درجها باید قبل از بازیافت حذف شوند که ممکن است منجر به افزایش زبالههای پلاستیکی و نگرانیهای زیستمحیطی شود.
چالشهای رایج در قالبگیری تزریقی کارگذاری
قالبگیری تزریقی با درج مزایای قابل توجهی ارائه میدهد، اما همچنین چالشهای خاصی را مطرح میکند که باید در طول تولید مورد توجه قرار گیرند.
مسائل دقت در قطعات فلزی
یکی از چالشهای رایج، موقعیتیابی دقیق درجهای فلزی است. انحراف در قطر خارجی درج میتواند منجر به ایجاد شکاف بین درج و سوراخ موقعیتیابی قالب شود و منجر به خطاهای موقعیتیابی گردد.
به عنوان مثال، یک اختلاف جزئی در مرکز یک مهره کارگذاری ممکن است قابل قبول باشد زمانی که برای اتصالات رزوهای با الزامات موقعیتدهی کمتر سختگیرانه استفاده میشود، معمولاً در محدوده ۰.۵ میلیمتر.
با این حال، زمانی که دقت بالاتری لازم باشد، بهبود دقت ابعادی قطر خارجی درج ضروری میشود. این ممکن است هزینههای تولید را افزایش دهد و در برخی موارد، دستیابی به دقت مورد نیاز ممکن است چالشبرانگیز باشد و استفاده از ابزارهای موقعیتیابی کمکی را برای افزایش دقت ضروری سازد.
ترکخوردگی پلاستیک اطراف قطعات
یک مشکل رایج در قالبگیری تزریقی درج، ایجاد ترک در پلاستیک اطراف درج است. این مشکل ناشی از نسبتهای انقباض متفاوت بین پلاستیکها و فلزات است. در بیشتر موارد، پلاستیکها ضریب انبساط خطی ۳ تا ۱۲ برابر بیشتر نسبت به فلزات دارند. درجهای فلزی به طور خاص تمایل دارند بدون اعمال حرارت کمتر منقبض شوند که منجر به تمرکز تنش در اطراف درج و ترک خوردگی بالقوه میشود.
شایان ذکر است که ترک خوردگی پلاستیک ممکن است فوراً ظاهر نشود؛ گاهی اوقات، چندین ماه طول میکشد تا پس از تکمیل فرآیند قالبگیری تزریقی آشکار شود. برای جلوگیری از چنین ترک خوردگی، این مراحل را در نظر بگیرید:
افزایش ضخامت دیوار: تقویت ضخامت دیوار اطراف درج برای تقویت توانایی آن در مقاومت در برابر تنش ناشی از انقباض.
طراحی هوشمندانه اینسرتها: در حالت ایدهآل، درجها را با اشکال گرد یا قوسی طراحی کنید تا از گوشههای تیز اجتناب شود و خطر تمرکز تنش کاهش یابد.
انتخاب مواد: مواد مختلف تمایلات متفاوتی برای ترک خوردن نشان میدهند. موادی مانند PC و PMMA بیشتر مستعد ترک خوردن هستند، در حالی که استفاده از موادی مانند ABS و PA میتواند خطر را کاهش دهد.
اینسرتهای پیشگرم: یکی از حیاتیترین اقدامات، پیشگرم کردن درج در طول فرآیند قالبگیری تزریقی است که مشکل ترک خوردگی مرتبط با تنش را کاهش میدهد.
نایلون برای قالبگیری درج فلزی به دلیل استحکام آن ایدهآل است
استحکام و چقرمگی نایلون آن را برای قالبگیری درج فلزی ایدهآل میکند. این مورد دارای 34 مهره فلزی جاسازی شده است. از آنجا که نصب دستی آنها بیش از 2 دقیقه طول میکشد، پیشگرم کردن درجها ناکارآمد است. با این حال، احتمال ترک خوردن پلاستیک کم است، حتی با درجهای سرد.
تشکیل فلاش اطراف قطعات
فلاش، مواد اضافی تشکیل شده در اطراف قطعه کارگذاری، اغلب به دلیل مسائل مختلفی مانند دقت ناکافی قالب، نیروی بست ناکافی، فشار تزریق بیش از حد، یا تهویه ناکافی قالب ایجاد میشود.
برای حل این مشکل، راهحلهای زیر را در نظر بگیرید:
طراحی بهبودیافته ورودی گیت:بهینهسازی طراحی ورودی گیت برای قرار دادن درج دورتر از راهگاه. این تغییر میتواند به کاهش فشار موضعی کمک کند و وقوع پلیسه را به حداقل برساند.
دقت قالب تقویتشده: بهبود دقت ساخت قالب میتواند به طور قابل توجهی احتمال تشکیل پلیسه را کاهش دهد.
سیستم تخلیه هوای قالب بهبودیافته: تقویت سیستم تخلیه قالب میتواند به طور موثر مشکل تشکیل پلیسه را کاهش دهد.
اجرای این راهحلها میتواند به کاهش فلاش اطراف قطعه کارگذاری کمک کند و یک فرآیند قالبگیری تزریقی کارگذاری روانتر و کارآمدتر را تضمین کند.
آسیب به قطعات فلزی یا هسته قالب
آسیب به قطعات کارگذاری فلزی یا هسته قالب میتواند به دلایل متعددی رخ دهد:
قرارگیری نادرست اینسرت: زمانی که درجهای فلزی به درستی قرار نگیرند، ممکن است توسط مغزی قالب فشرده شوند و منجر به آسیب سطحی گردند.
استحکام ناکافی اینسرت: اگر درج استحکام لازم را نداشته باشد یا اگر قرارگیری پین بیرونانداز poorly طراحی شده باشد، درج میتواند آسیب ببیند، از جمله اکستروژن و تغییر شکل.
جدایش اینسرت: درجها، به ویژه آنهایی که از مواد سختتر مانند فولاد ضد زنگ ساخته شدهاند، میتوانند در طول فرآیند قالبگیری جدا شوند و ممکن است توسط مغزی قالب فشرده شوند. این میتواند نه تنها به درج آسیب برساند بلکه منجر به خسارات قابل توجهی شود و نیاز به توجه ویژه برای جلوگیری از چنین حوادثی دارد.
اجتناب از این مسائل برای تضمین یکپارچگی قطعات کارگذاری فلزی و هسته قالب ضروری است و به موفقیت فرآیند قالبگیری تزریقی کارگذاری کمک میکند.
نتیجهگیری
در نتیجه، قالبگیری تزریقی کارگذاری یک روش تولید چندمنظوره است که قدرت ترکیب مواد مختلف، افزایش دقت ابعادی و تقویت محصولات را دارد. با این حال، چالشهای خود را نیز دارد، از جمله موقعیتدهی دقیق، احتمال ترکخوردگی پلاستیک، تشکیل فلاش و خطر آسیب به قطعه کارگذاری فلزی و هسته قالب. حل این مسائل از طریق طراحی دقیق، بهبود روشهای تولید و انتخاب مواد با دقت، برای بهرهبرداری کامل از پتانسیل این فرآیند تحولآفرین در حالی که پیچیدگیها به حداقل میرسد، حیاتی است. تسلط بر قالبگیری تزریقی کارگذاری درهای راهحلهای نوآورانه در صنایع مختلف را میگشاید.
اگر به قالبگیری کارگذاری نیاز دارید، در تماس با ما تردید نکنید. تیم ما به خوبی مجهز است تا به شما کمک کند.