Ângulo de inclinação: Um elemento vital no design de produtos moldados por injeção de plástico
Muito como espessura da parede, O ângulo de desmoldagem desempenha um papel crucial no design de produtos moldados por injeção de plástico — um aspeto que exige atenção por parte dos designers de produto. Negligenciar o ângulo de desmoldagem nas fases iniciais do design do produto, deixando-o inteiramente para o engenheiro de moldes fazer ajustes posteriores, pode amplificar significativamente a carga de trabalho e o ciclo de desenvolvimento. Este artigo tem como objetivo fornecer uma introdução concisa aos conceitos fundamentais dos ângulos de desmoldagem em produtos plásticos.
Índice
AlternarCompreender o ângulo de inclinação na moldagem por injeção
O que é o ângulo de desmoldagem?
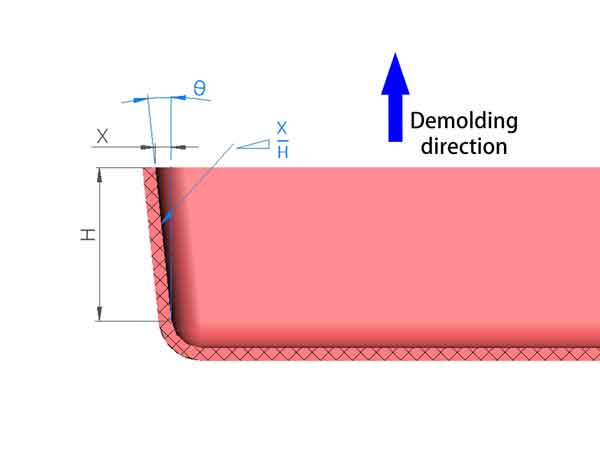
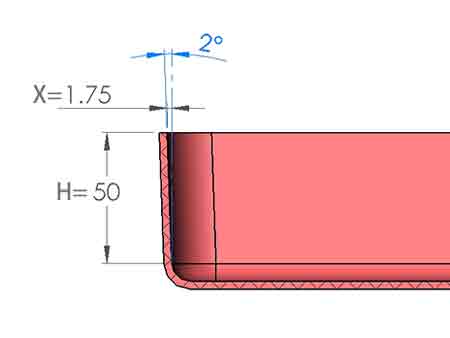
O ângulo de desmoldagem é um elemento crítico no mundo da moldagem por injeção. Refere-se ao ângulo de inclinação definido na parede lateral de um produto plástico na direção de desmoldagem, que desempenha um papel fundamental na desmoldagem suave do produto moldado por injeção. Simplificando, é o ângulo que facilita a remoção fácil do produto do molde.
Expressar o Ângulo de Saída
Existem duas formas comuns de descrever o ângulo de desmoldagem. Uma delas é medi-lo em termos de ângulos, que normalmente varia entre 0,5° e 2,0°. Em alternativa, também pode ser descrito usando a razão entre a profundidade da reentrância (X) e a sua altura (H). Embora a medição do ângulo seja mais amplamente utilizada, o segundo método oferece uma imagem mais clara da reentrância da parede lateral.
A importância do ângulo de inclinação na moldagem por injeção
Por que é necessário um ângulo de desmoldagem?
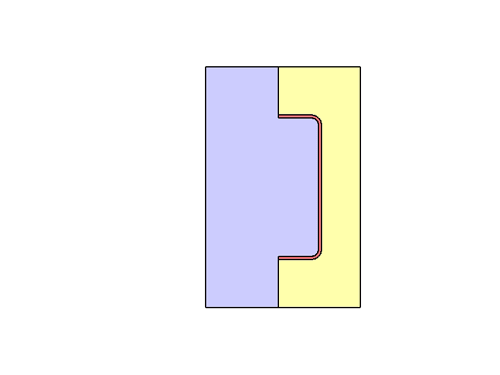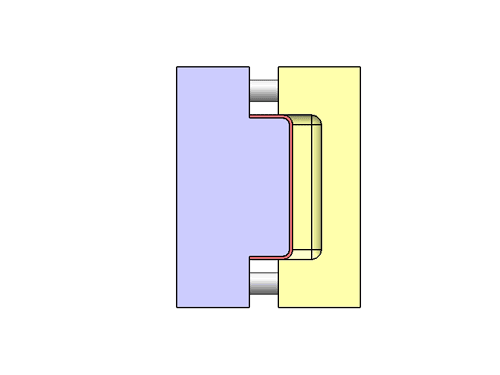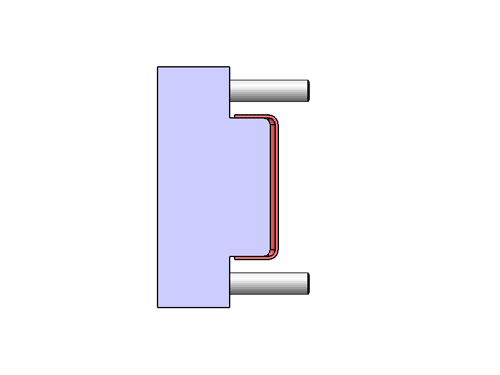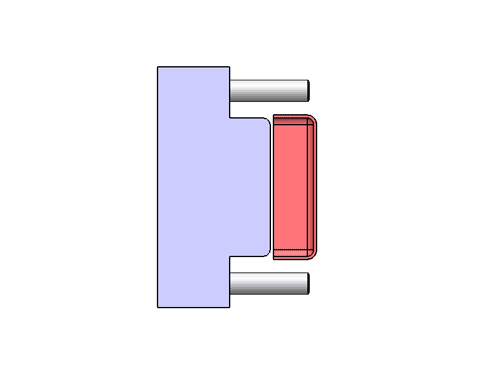
Durante o processo de moldagem por injeção, os produtos tendem a encolher à medida que solidificam e arrefecem dentro da cavidade do molde. Esta contração leva a um ajuste apertado entre as paredes laterais do produto plástico e as paredes correspondentes do molde. Consequentemente, é gerada uma quantidade significativa de resistência (resistência à fricção) durante o processo de desmoldagem.
Ao incorporar um ângulo de desmoldagem, é criada uma pequena folga entre o produto e o molde quando o produto é parcialmente separado do molde. Esta folga diminuta permite uma separação mais suave e sem esforço, minimizando ou até eliminando eficazmente a resistência à desmoldagem (resistência por atrito). A inclusão de um ângulo de desmoldagem é, portanto, indispensável para garantir a desmoldagem contínua e eficiente de produtos moldados por injeção.
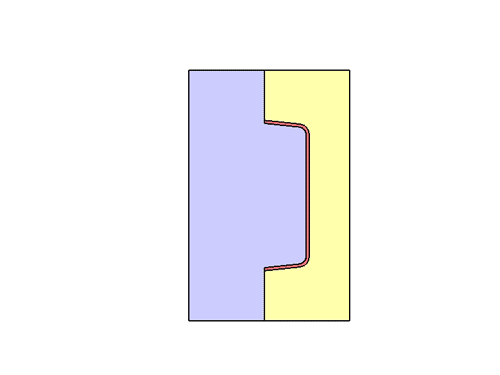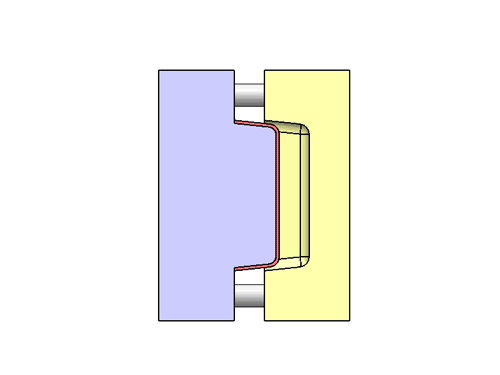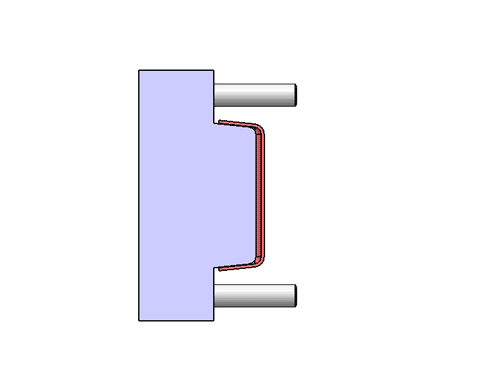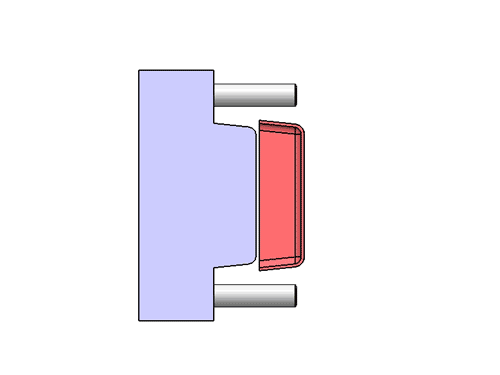
Consequências de um ângulo de inclinação inadequado
Ângulos de desmoldagem inadequados podem originar vários problemas críticos, incluindo:
Riscos nas paredes laterais de produtos plásticos: Quando o ângulo de desmoldagem é insuficiente, pode resultar em atrito e raspagem indesejados do produto plástico contra as paredes do molde. Isto pode originar riscos nas paredes laterais antiestéticos no produto plástico, comprometendo a sua qualidade e aparência geral.
Danos na superfície e comprometimento da integridade: A falta de um ângulo de desmoldagem adequado pode causar danos graves na superfície e na integridade estrutural do produto plástico. Estes danos podem manifestar-se como branqueamento do plástico, deformação ou até danos localizados em determinadas áreas. Estes defeitos não só afetam a estética como também a funcionalidade do produto.
Desgaste Acelerado do Molde e Redução da Vida Útil: Ângulos de desmoldagem inadequados impõem esforços adicionais ao molde. Como resultado, o desgaste do molde aumenta significativamente, fazendo com que se deteriore a um ritmo mais rápido. A vida útil do molde encurta, levando à necessidade de substituições ou reparações mais frequentes, o que pode ser dispendioso e perturbar a eficiência da produção. Ângulos de desmoldagem adequados ajudam a mitigar este problema, prolongando a vida útil do molde e reduzindo os custos de manutenção.
Tipos de ângulos de projeto e orientações de conceção
1. Paredes exteriores:
Para superfícies polidas, recomenda-se geralmente um ângulo de desmoldagem de 1-1,5°. Se as exigências de qualidade da superfície forem elevadas, optar por um ângulo de 1,5° é mais seguro para evitar riscos na superfície.
Para paredes não muito altas, pode utilizar-se um ângulo de desmoldagem de 0,5° se necessário, mas é crucial posicionar corretamente os pinos ejetores para garantir que o produto possa ser ejetado suavemente.
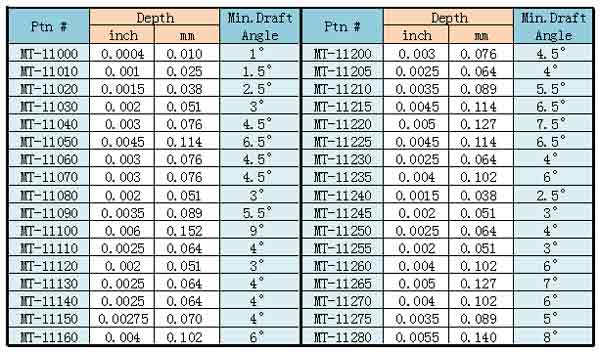
Para superfícies externas com texturas, os ângulos de desmoldagem correspondentes estão listados na tabela abaixo.
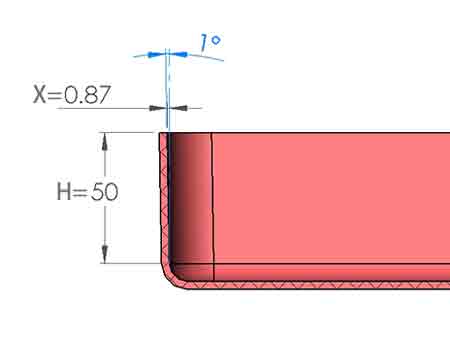
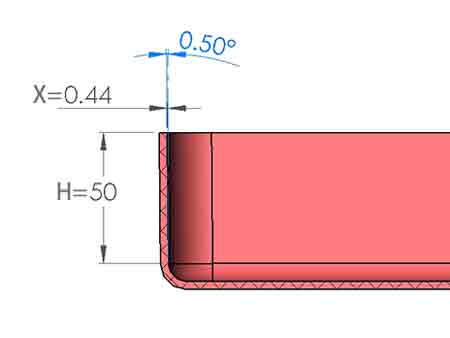
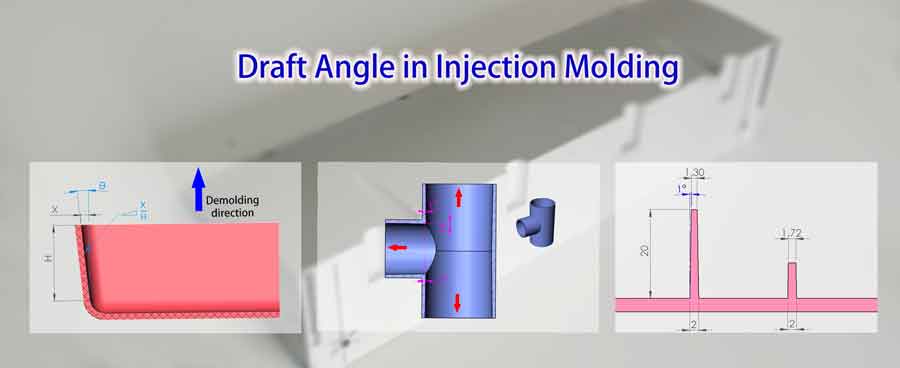
Estas 3 imagens mostram a dimensão da indentação da parede lateral quando o ângulo de inclinação é de 0,5°, 1° e 2°.
Dica: Prevenir a aderência ao molde superior:
No caso de um molde de duas placas em que o molde superior não possui um mecanismo de ejeção, é crucial evitar que o produto fique colado ao molde superior durante o processo de abertura do molde. Caso contrário, pode ser necessária uma intervenção manual utilizando ferramentas para remover a peça do molde.
Ocorrências frequentes deste problema podem perturbar a produção contínua e potencialmente afetar a funcionalidade do molde. Consequentemente, o molde inferior é frequentemente concebido como um molde convexo, garantindo que o produto plástico adere mais firmemente a ele após a contração e tenha maior probabilidade de se separar do molde côncavo.
2. Nervuras de reforço:
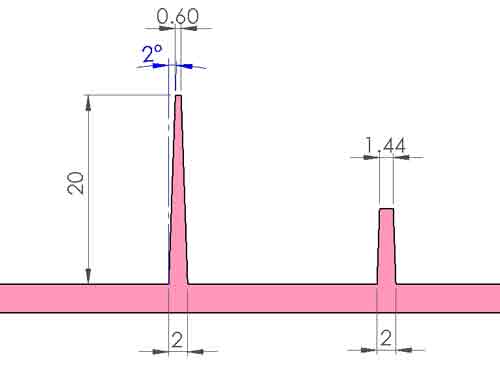
Da mesma forma, um ângulo de inclinação de 1-1,5° é adequado para elas. No entanto, se houver um grande número de nervuras e estas forem altas, deve ser selecionado um valor ligeiramente superior para evitar problemas durante a ejeção do produto. Por outro lado, se o número de nervuras for pequeno e a sua altura for baixa, pode ser escolhido um ângulo de inclinação mais pequeno, como 0,5°.
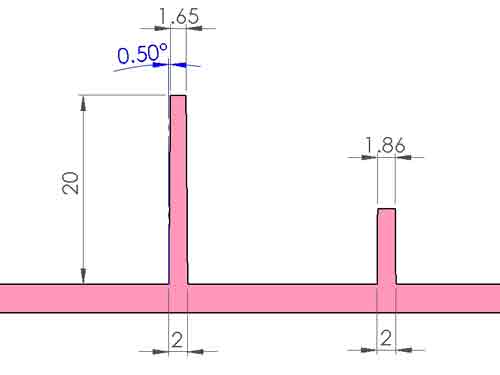
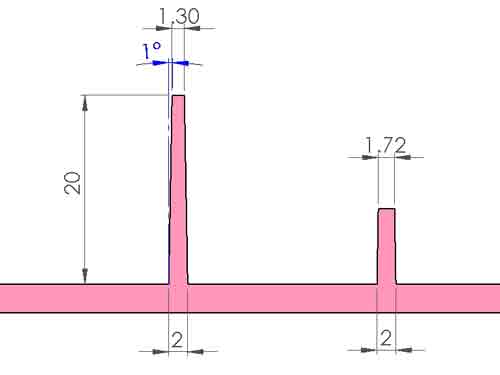
Devido ao ângulo de inclinação, a parte superior das nervuras será mais fina do que a parte inferior. O impacto da utilização de diferentes ângulos de inclinação na espessura do topo pode ser ilustrado com as três imagens abaixo.
Altura das costelas
Geralmente, recomenda-se que a altura das nervuras seja menos de 3 vezes a espessura da parede. Esta diretriz não é absoluta; as nervuras podem por vezes ser mais altas, mas isso requer uma seleção e controlo cuidadosos do tamanho do ângulo de desmoldagem.
No entanto, quanto mais altas forem as nervuras, mais profundas serão as ranhuras correspondentes no molde, aumentando os custos de maquinação do molde e a dificuldade de ejetar o produto.
Espessura das costelas
Para evitar marcas de afundamento perceptíveis nas paredes exteriores, a espessura recomendada para as nervuras é inferior a 0,6 vezes a espessura da parede exterior, sendo preferível que seja inferior a 0,5 vezes para minimizar ainda mais as marcas de afundamento.
No entanto, se isto for um desafio, pode ser necessário comprometer o aspeto do produto. Afinal de contas, algumas marcas de afundamento na superfície do produto são aceitáveis em determinados cenários.
Chefes
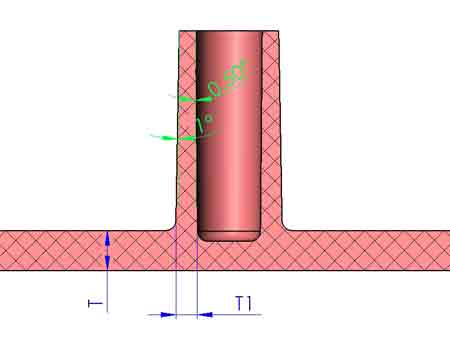
No caso das bossas, devido à presença de um tubo ejetor, podem ser aplicadas forças de ejeção maiores, permitindo uma redução do ângulo de inclinação para 0,5-1°.
Furos cegos vs. furos passantes
No caso de furos cegos, uma vez que o ângulo de inclinação é oposto ao das paredes exteriores, a espessura da parede na parte superior será visivelmente menor do que na parte inferior. Para evitar marcas de afundamento na parte inferior, recomenda-se que a espessura da parede inferior da saliência seja inferior a 0,6 vezes a espessura da parede exterior.
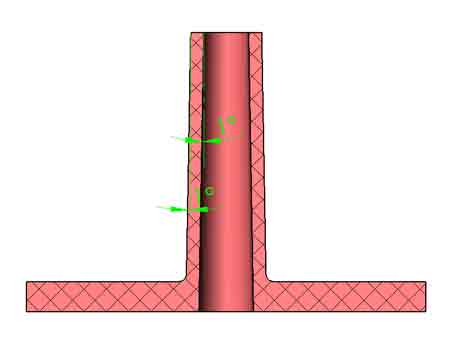
Com os furos passantes, uma vez que tanto o furo como as paredes exteriores podem ser inclinados na mesma direção, a espessura da parede pode permanecer relativamente uniforme ao longo da altura. Além disso, uma vez que o núcleo de um furo passante é suportado em ambas as extremidades, permite que a saliência seja mais alta. Assim, para saliências mais altas, é aconselhável utilizar furos passantes.
Uma dica para evitar marcas de afundamento por baixo da saliência
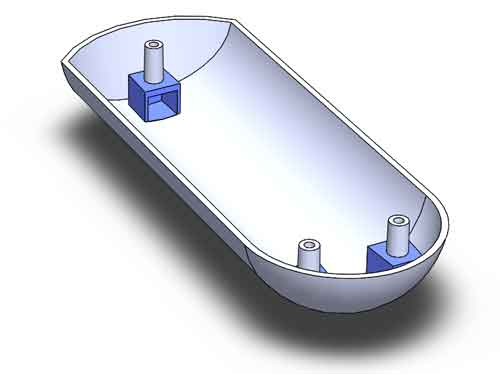
Outra solução é adicionar um estrutura vazia sob o chefe, semelhante a construir uma pequena casa para suportar o boss. Isto pode garantir uma espessura de parede suficiente para o boss sem causar marcas de afundamento, mas requer um mecanismo deslizante adicional e assegura um design de ataque com enchimento eficiente, aumentando assim o custo.
4. Deslizadores:
Os ângulos de desmoldagem ao longo da direção de extração do deslizante são essenciais para facilitar o movimento suave dos deslizantes durante o processo de moldagem por injeção.
Os ângulos de desmoldagem na direção da extração do cursor são cruciais para garantir a retirada suave dos cursores. Da mesma forma, é recomendada uma faixa geral de 0,5-1,5° para ângulos de desmoldagem, mas esta deve ser avaliada caso a caso.
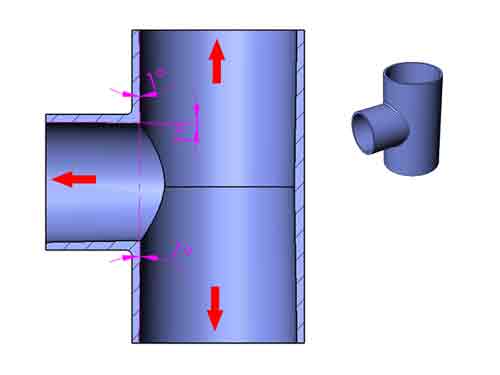
Nota: No exemplo ilustrado, o diâmetro externo do tubo em T é formado através do fecho dos moldes superior e inferior sem extração axial. Como resultado, não é necessário ângulo de desmoldagem para o diâmetro externo.
No entanto, para os furos interiores fabricados com três inserções, é incorporado um ângulo de inclinação de 1° na direção da extração.
Como designer de produto, só precisa de se focar nos princípios gerais do ângulo de desmoldagem. Contacte-nos para obter assistência; estamos aqui para o ajudar a verificar e refinar os ângulos de desmoldagem.
Factores-chave que influenciam o ângulo de calado mínimo
Vários factores críticos influenciam a determinação do ângulo de inclinação mínimo necessário para uma desmoldagem bem sucedida na moldagem por injeção. Estes factores incluem:
1. Rugosidade da superfície: Por vezes, é necessário aplicar diferentes texturas na superfície de peças plásticas. A rugosidade superficial dessas texturas determinará o ângulo de desmoldagem mínimo correspondente, que discutiremos na próxima secção.
2. Contração: Produtos com contração significativa exigem um ângulo de desmoldagem maior para facilitar a extração do molde da peça plástica.
3. Espessura da Parede: O aumento da espessura da parede resulta numa maior força de envolvimento sobre o molde, exigindo assim um ângulo de desmoldagem maior para uma desmoldagem eficaz.
4. Resistência Friccional: Níveis mais elevados de resistência ao atrito exigem a utilização de um ângulo de desmoldagem maior para garantir uma desmoldagem suave e eficiente.
5. Complexidade das características de design: A presença de múltiplas nervuras de reforço, furos e bossas no design amplifica a força de extração necessária, obrigando a um aumento apropriado da inclinação de desmoldagem para garantir uma desmoldagem bem-sucedida.
Correlação entre a textura da superfície e o ângulo de inclinação
Um fator influente na determinação do ângulo de desmoldagem mínimo necessário é a rugosidade superficial. É essencial reconhecer que, ao criar texturas de superfície, a profundidade da textura influencia diretamente o ângulo de desmoldagem necessário. Texturas mais profundas, indicando maior rugosidade superficial, exigem um ângulo de desmoldagem maior para evitar deformação superficial durante a ejeção do molde.
Esta tabela descreve o ângulo de inclinação mínimo necessário para diferentes texturas de superfície, servindo de guia para otimizar o ângulo de inclinação com base na complexidade do acabamento da superfície.
Utilização de núcleos rebatíveis para eliminar os ângulos de inclinação
Introdução à tecnologia de núcleos desmontáveis
Embora os ângulos de desmoldagem sejam aceitáveis na maioria dos casos, há cenários em que se deseja um ângulo de desmoldagem zero. Isto pode ser conseguido utilizando uma estrutura conhecida como núcleo retrátil. Composto por várias partes, os componentes deste núcleo movem-se verticalmente uns em relação aos outros durante a desmoldagem, o que se traduz numa redução horizontal do tamanho do núcleo.
Ilustração do funcionamento do núcleo rebatível
Os núcleos rebatíveis existem em vários modelos, alguns que se contraem inteiramente à volta da circunferência e outros que se contraem apenas numa direção. Este último tem menos peças e é menos dispendioso. Devido à sua estrutura mais simples, explicamos de seguida o seu princípio de funcionamento através de uma ilustração.
A seguir, um diagrama 3D mostrando dois controles deslizantes conectados a uma peça central do meio através de ranhuras em cauda de andorinha. Quando o molde abre, as corrediças movem-se para cima em relação à peça central, encurtando a distância entre os lados e criando um espaço entre o núcleo do molde e o produto.
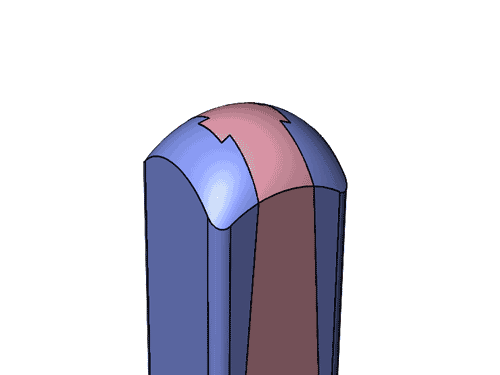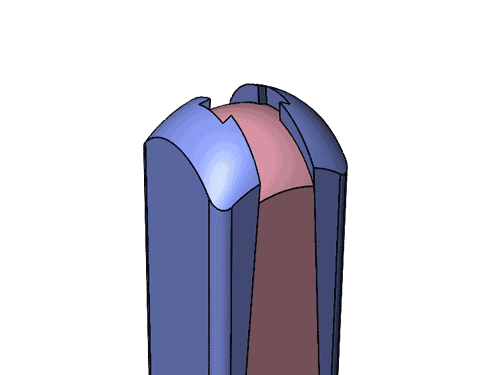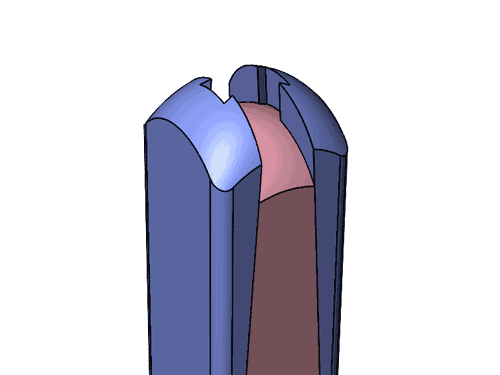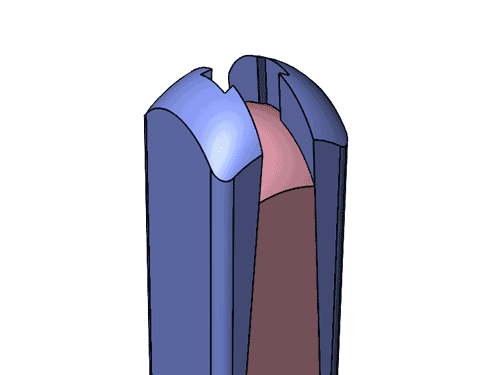
Abaixo está uma vista bidimensional em corte transversal que mostra a mudança nas dimensões.
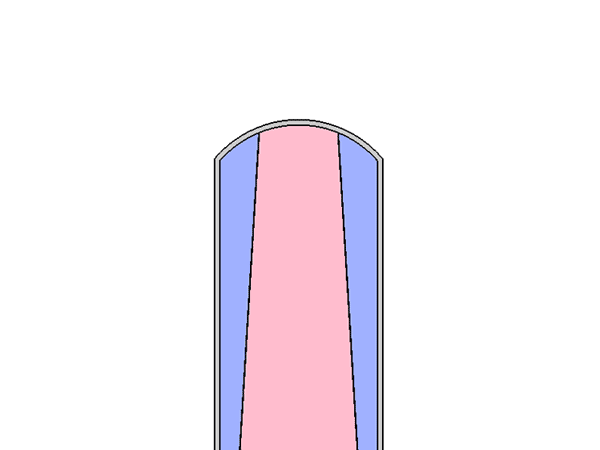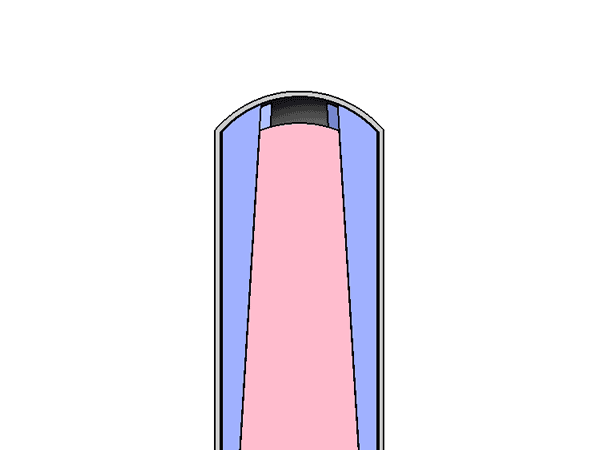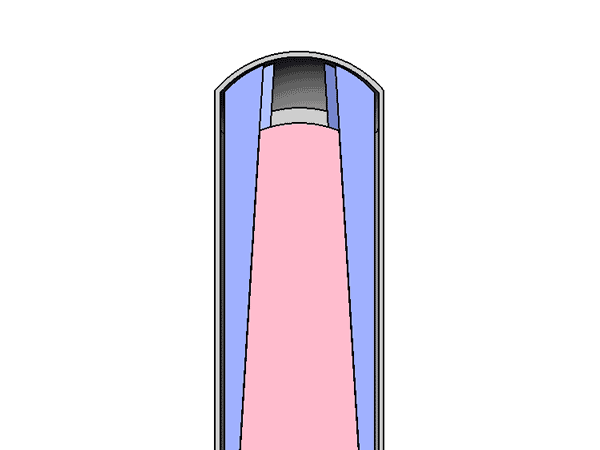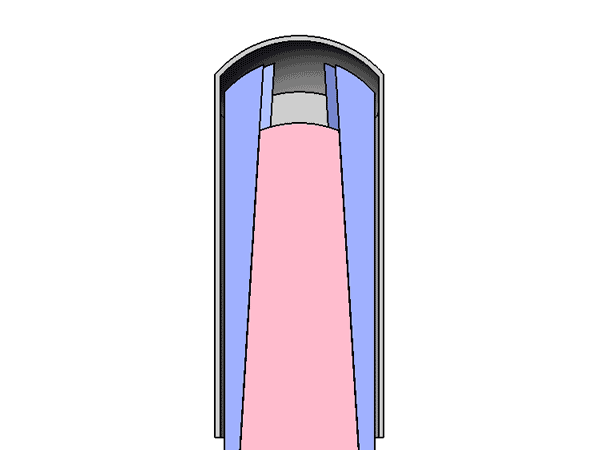
Com esta estrutura, é possível criar produtos plásticos com um ângulo de desmoldagem zero ou até um ângulo de desmoldagem negativo, onde as paredes internas estão inclinadas para dentro.
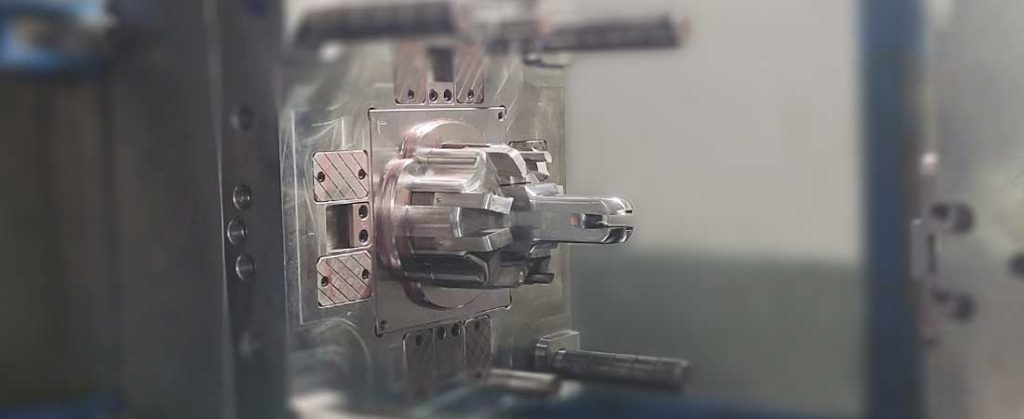
Núcleo rebatível de 6 segmentos
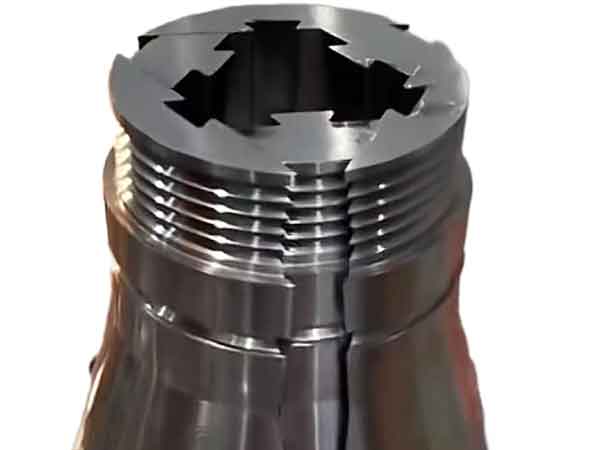
No entanto, a estrutura de núcleo colapsável mais comum é constituída por 6 segmentos e é utilizada para cavidades internas circulares.
Como se pode ver, esta estrutura de núcleo dobrável de seis segmentos pode ser utilizada para criar roscas internas em componentes de plástico sem necessidade de um motor de desenroscamento.
Conclusão
Em conclusão, compreender o papel fundamental dos ângulos de inclinação na moldagem por injeção de plástico é fundamental para uma conceção eficiente do produto. Ao reconhecerem o seu impacto numa fase inicial, os designers podem melhorar a colaboração e simplificar o processo de desenvolvimento, garantindo resultados óptimos no intrincado domínio da moldagem por injeção.