Zum Inhalt springen

Häufige Fehler beim Spritzgießen, die Kunden kennen sollten

Die häufigsten Fehler beim Spritzgießen

Die erfolgreiche Durchführung des Kunststoffspritzgießens erfordert umfangreiche Fachkenntnisse und Erfahrung. Der Prozess umfasst zahlreiche Elemente, darunter Formkonstruktion, Maschineneinstellungen, das eigentliche Spritzgießverfahren und die Eigenschaften des Materials. Eine unsachgemäße Handhabung dieser Aspekte kann zu verschiedenen Spritzgussfehler.

Die Initiierung eines Kunststoffformprojekts erfordert eine gründliche Kommunikation mit Ihrem Formenbauer. Es ist entscheidend, potenzielle Spritzgussfehler im Voraus zu identifizieren. Formenbauer könnten kleinere Fehler übersehen oder sie als akzeptabel erachten, was möglicherweise zu Problemen während der Formenherstellung führt.

Eingreifen in Design for Manufacturability (DFM) und Formfüllanalyse können diese Herausforderungen effektiv bewältigen und einen reibungsloseren Formprozess gewährleisten.

Die wichtigsten Arten von Fehlern beim Spritzgießen

Die Hauptarten von Spritzgießfehlern sind:

1. Einfallstellen, 2. Grate, 3. Pforte erröten, 4. Schweißnaht, 5. Lunker und Blasen, 6. Silberstreifen. 7. Kurzschüsse. 8. schwebende Fasern. 9. Wasserstrahlen.

Einfallstellen

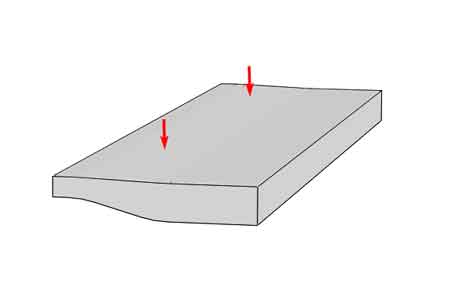
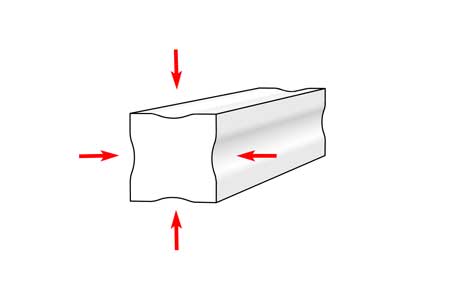
Einfallstellen sind unerwünschte Vertiefungen auf der Oberfläche von spritzgegossenen Teilen. Sie treten auf, weil während des Spritzgussprozesses, die Oberfläche abkühlt und erstarrt, bevor das Innere, und in dickeren Abschnitten kühlt das Innere nach der Oberfläche weiter ab und schrumpft, was zu einem nach unten ziehenden und dehnenden Effekt auf die Oberfläche führt.

Sie treten häufig in Bereichen mit dickeren Wandabschnitten, übermäßig schnellen Wanddickenübergängen oder an den Schnittpunkten von Rippen, Vorsprüngen und Außenwänden auf.

Das Hauptproblem, das durch Einfallstellen verursacht wird, ist die ästhetische Beeinträchtigung, aber manchmal können sie auch zu funktionellen Problemen führen, insbesondere wenn hohe Präzision und Ebenheit erforderlich sind.

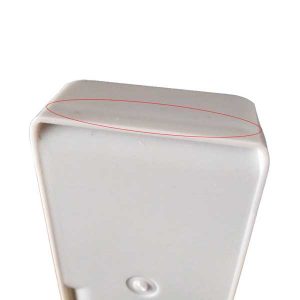
Einfallstelle auf einem ABS-Teil
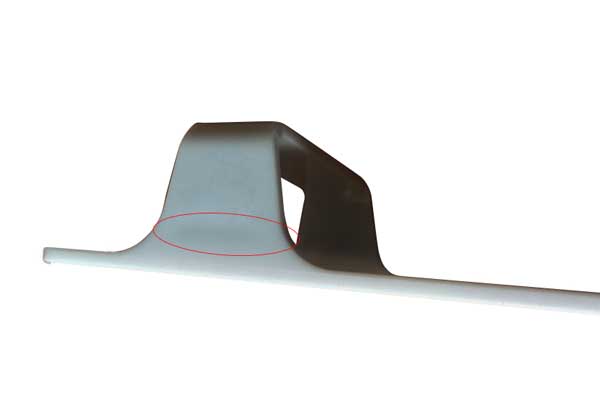
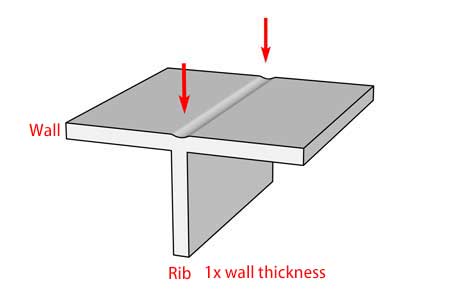
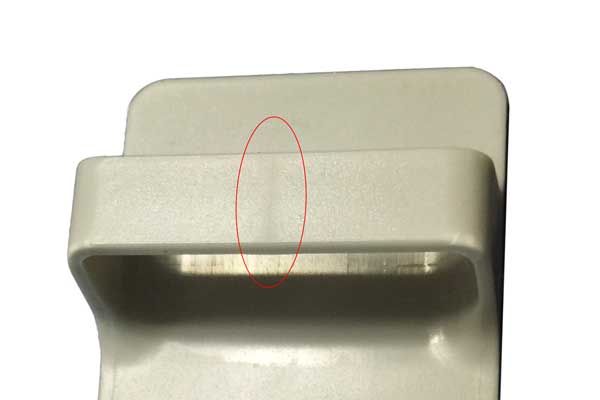
Einfallstelle durch eine Rippe verursacht
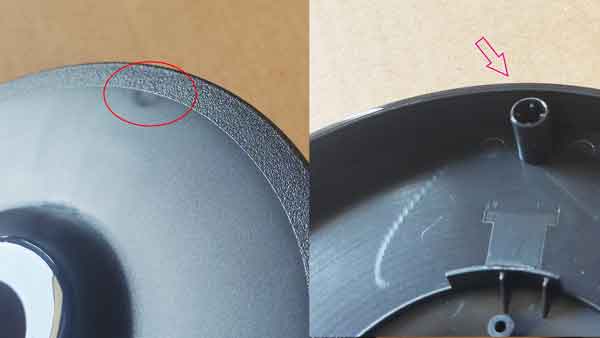
Einfallstelle durch darunter liegende Nocken

Wenn die Oberfläche hochglänzend lackiert werden muss, werden die Einfallstellen noch deutlicher. Die nachstehenden Abbildungen zeigen einen deutlichen Unterschied in der Sichtbarkeit von Einfallstellen vor und nach dem Anstrich.

Dies gilt auch für Kunststoffprodukte mit hochglanzpolierten Oberflächen und hochglänzenden Materialien.

eine glänzende Oberfläche ist empfindlicher gegenüber Einfallstellen

Bei einigen Produkten mit übermäßig dicken Wänden kann eine Erhöhung des Verpackungsdrucks und der Verpackungszeit das Problem der Einfallstellen nicht lösen. In solchen Fällen besteht die einzige Lösung darin, Materialien mit relativ geringer Schrumpfung zu wählen.

Ursache:

Einfallstellen entstehen, weil beim Spritzgießen zuerst die Oberfläche abkühlt und erstarrt, während das Innere weiter abkühlt und sich danach zusammenzieht. Während der Verpackungsphase des Spritzgießens, in der die Düse weiterhin geschmolzenen Kunststoff in den Formhohlraum fördert, um die Kunststoffschwindung auszugleichen.

Dieser zusätzliche Kunststoff kann jedoch die Schrumpfung nicht vollständig kompensieren, so dass es zu einem Zug nach unten auf die Oberfläche kommt.

Wenn das Kunststoffteil eine dünne und gleichmäßige Wandstärke aufweist, ist die nach unten gerichtete Schrumpfung auf seiner Oberfläche gleichmäßig, sodass keine auffälligen Einfallstellen entstehen. Wenn jedoch ungleichmäßige Übergänge in der Wandstärke vorliegen oder die Wandstärke zu dick ist, was zu ungleichmäßiger und starker Schrumpfung führt, sind lokale Einfallstellen auf der Oberfläche sichtbar.

Design-Tipps zur Vermeidung von Sinkspuren

Spülenabdrücke sind oft die Folge eines unsachgemäßen Designs. Hier sind 3 typische Designs, die Einfallstellen verursachen können:

  1. Die Rippe ist im Vergleich zu den Außenwänden zu dick.

Fehlerhafte Konstruktion: die Rippe hat die gleiche Dicke wie die Wand oder ist sogar dicker.

eine zu dicke Rippe verursacht deutlich sichtbare Einfallstellen

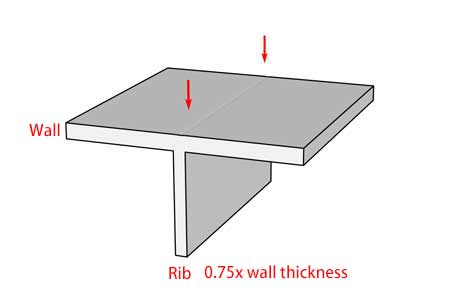
Verbesserte Konstruktion: Machen Sie die Rippe kleiner als das 0,75-fache oder besser 0,6-fache der Wandstärke, dies mildert die Einfallstelle.

eine weniger dicke Rippe mildert die Einfallstelle

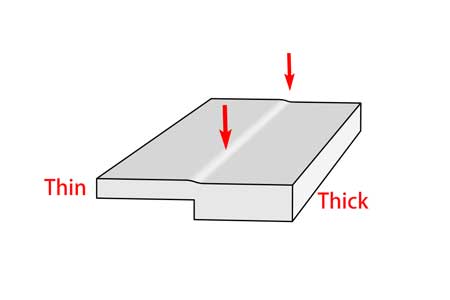
2. Der Übergang der Wanddicke ändert sich zu schnell

Ungleiche Wandstärke führt zu Einfallstellen
weicherer Übergang der Wandstärke zur Reduzierung von Einfallstellen

Versuchen Sie, den dicken Bereich zu entkernen (so dass er auch dünnere Wände hat), oder wenn das nicht möglich ist, fügen Sie ein Gefälle zwischen dem dicken und dem unteren Bereich ein, damit das Waschbecken nicht so steil und auffällig ist.

3. Die Wand ist zu dick.

eine zu dicke Wand verursacht Einfallstellen

Versuchen Sie nach Möglichkeit immer, dicke Wände bei der Konstruktion von Kunststoffteilen zu vermeiden.

Abhilfen:

  • Optimieren Sie das Teiledesign (siehe oben);
  • Erhöhen Sie den Packdruck und die Packzeit;
  • Senken Sie die Temperatur der Form und der Kunststoffschmelze;
  • Setzen Sie den Anschnitt in den dickwandigen Bereich und vergrößern Sie die Anschnittgröße, um einen besseren Materialausgleich beim Abkühl- und Erstarrungsprozess zu ermöglichen;
  • Führen Sie eine Fließanalyse durch, bevor Sie mit der Herstellung der Form beginnen.
  • Wechseln Sie das Material, das weniger empfindlich gegen Schrumpfung ist.

Blitze oder zu auffällige Trennlinien

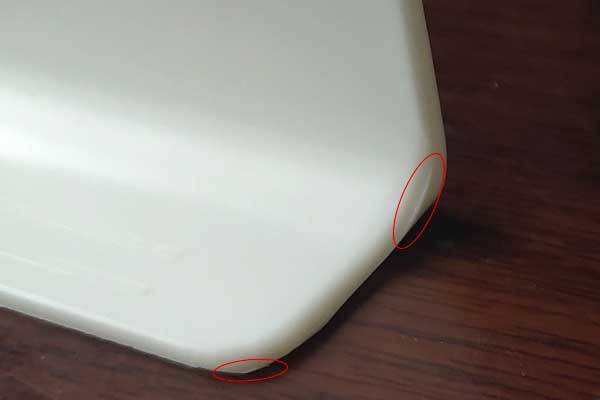
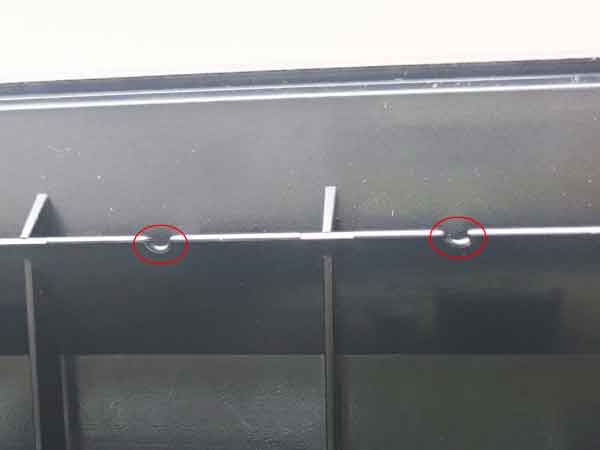
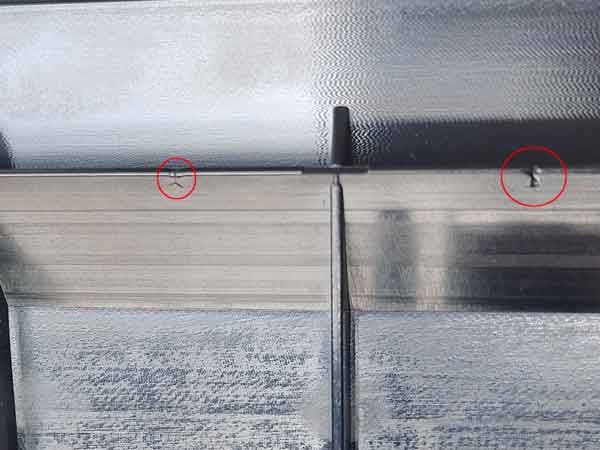
Grate sind unregelmäßige Materialüberschüsse (in der Regel in Form eines dünnen Films) auf den Kunststoffteilen, die aus dem Formhohlraum austreten. Sie treten in der Regel entlang der Trennebene oder an anderen Stellen auf, an denen sich ein Spalt zwischen beweglichen Teilen in der Form befindet.

blinkt bei einem ABS-Teil
Leichtes Blinken
zu auffällige Trennlinie
Zu auffällige Trennungslinie

Blitze haben ein unangenehmes Erscheinungsbild, sie lassen den Rand unsauber erscheinen.

unsaubere Kante durch Blitzlicht verursacht
Unsaubere Kante
verbesserter Teil mit weniger Grat
Verbessert

Ursache: Eine Spritzgussform besteht aus einer oberen und einer unteren Form, die zusammengedrückt den geschlossenen Hohlraum bilden. Es kann jedoch aufgrund von Ungenauigkeiten bei der Bearbeitung oder weil der Innendruck die Schließkraft überwindet, ein kleiner Spalt zwischen ihnen entstehen. Gleichzeitig gibt es bewegliche Komponenten wie Schieber, Auswerferstifte in der Form, die alle kleine Spalte um sich herum haben. Der Spalt ist völlig zulässig und sogar hilfreich für die Entlüftung. Wenn der Spalt jedoch größer ist als die Grenze, die die Viskosität des geschmolzenen Materials zulässt, tritt es in den Spalt aus und bildet Grat. Die Auswirkung von Grat ist meist ästhetischer Natur.

Abhilfen:

  • Erhöhen Sie die Präzision bei der Herstellung von Formen, um kleinere und gleichmäßige Spaltmaße bei beweglichen Komponenten zu erzielen;
  • Verwenden Sie eine größere Spritzgießmaschine (mit einer höheren Tonnage), um eine größere Schließkraft zu erreichen;
  • Senken Sie den Packungsdruck und die Temperatur;
  • Wechsel zu einem Material mit höherer Viskosität (geringere Fließfähigkeit).

Pforte erröten

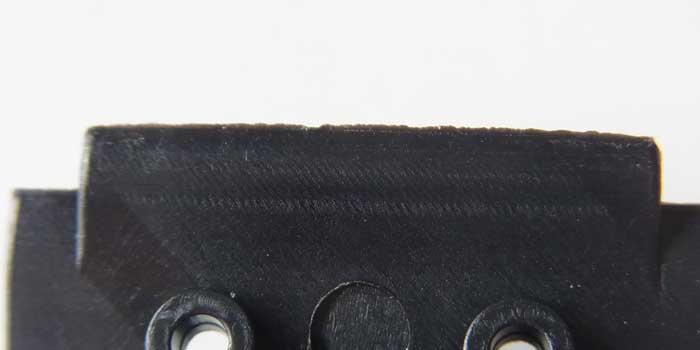
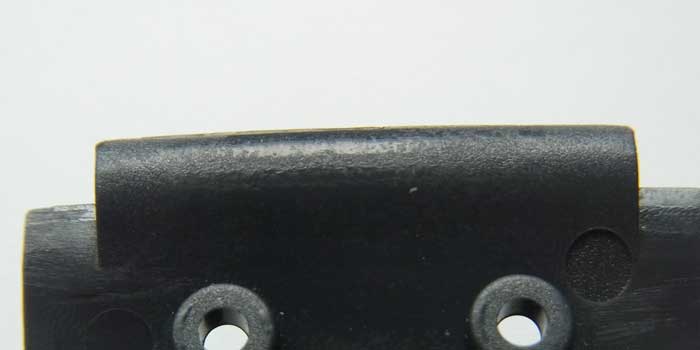
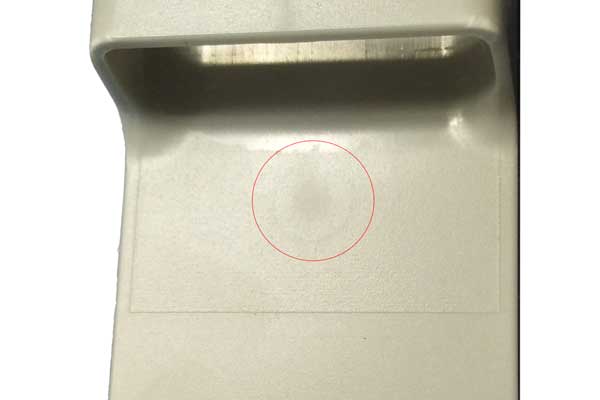
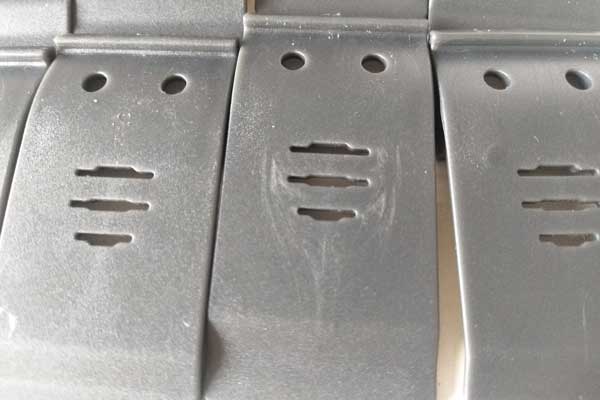
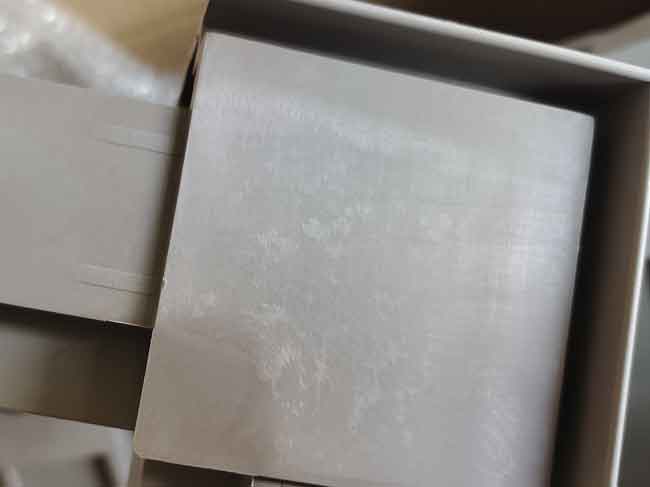
Gate Blush, oder manchmal auch einfach als Blush bezeichnet, ist eine narbige, wolkige Verfärbung in der Nähe des Gate-Bereichs. Sie hat ein ungleichmäßiges Aussehen im Vergleich zu den anderen Bereichen. Wie der Name schon sagt, haben viele von ihnen ein stumpfes Aussehen, einige können jedoch mit helleren (glänzenderen) Bereichen vermischt sein, und sie erscheinen in der Regel in einem kreisförmigen oder fächerförmigen Muster, je nach Anschnittart und Fließrichtung des geschmolzenen Harzes in der Kavität.

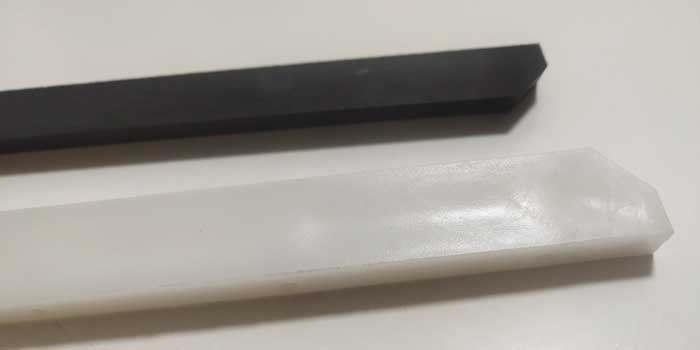
Gate Blush auf einem schwarzen Nylonteil
Gate Blush auf einem weißen ABS-Teil
Rundtor Blush hinter einem direkten Tor

Manche bezeichnen “Gate Blush” fälschlicherweise als “Gate Scar” oder “Gate Marks”, wenn sie mit der genauen Terminologie nicht vertraut sind. “Gate Scar” bezieht sich jedoch tatsächlich auf den restlichen Kunststoff, der im Angussbereich eines spritzgegossenen Teils nicht gründlich gereinigt oder entfernt wurde, weshalb “Gate Blush” der genauere Begriff ist.

Ursachen: Gate Blush wird hauptsächlich durch falsche Auslegung von Angusstrtyp, -größe und -position verursacht. Sie sollten eine drastische Änderung der Fließrichtung in der Nähe des Angusses vermeiden, da dies zu übermäßige Scherspannung in diesem Bereich führt. Die Angussauslegung ist jedoch normalerweise ein Kompromiss aller Überlegungen, es gibt viele andere Einschränkungen, aber die Formkonstruktion muss dies bei der Formenkonstruktion berücksichtigen.

Andere Gründe sind eine zu hohe Einspritzgeschwindigkeit, eine ungeeignete Werkzeugtemperatur und die Eigenschaften des gewählten Harzes.

Eine zu hohe Viskosität des Harzes (oder eine schlechtere Fließfähigkeit), die ebenfalls zu einer höheren Scherbelastung führt.

Abhilfen:

  • Verlangsamen Sie die Geschwindigkeit der Einspritzung.
  • Stellen Sie die Werkzeugtemperatur und die Temperatur bzw. den Druck der Düse/des Zylinders ein.
  • Erweitern Sie die Einspritzschleuse ein wenig.
  • Ändern Sie das Material so, dass es eine niedrigere Viskosität und eine höhere Scherfestigkeit aufweist.
  • Ändern Sie den Tortyp und den Standort. Der Anschnitt sollte in einem dickwandigen Bereich statt in einem dünnwandigen Bereich angebracht werden. Versuchen Sie, eine drastische Änderung der Fließrichtung innerhalb der Form zu vermeiden.

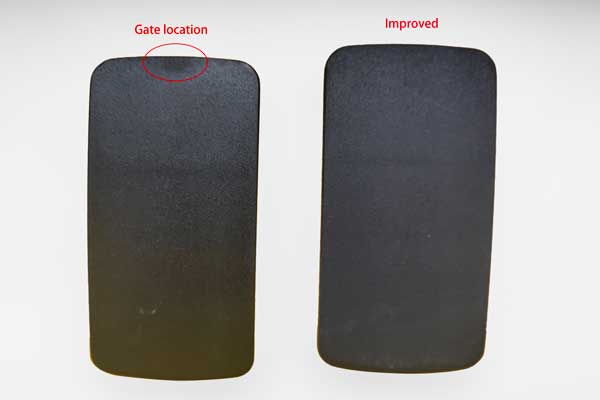
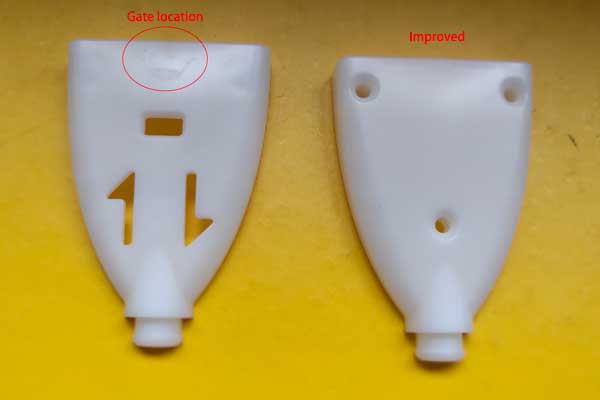
Beispiele für Angussausführungen zur Vermeidung von Gate Blush

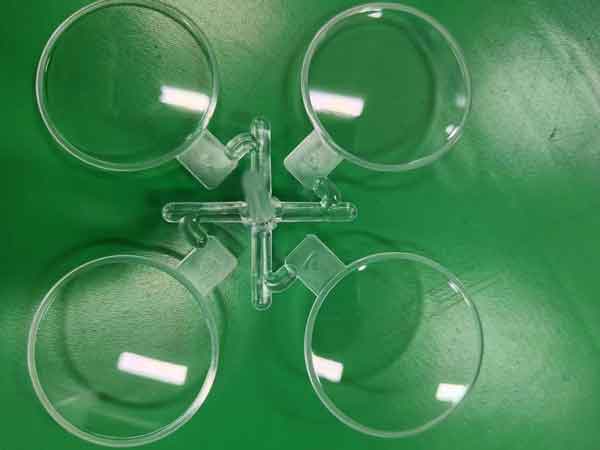
Transparente Teile sind besonders empfindlich gegenüber Gate Blush, und selbst eine winzige Menge Gate Blush ist inakzeptabel. Im ersten Beispiel ist Gate Blush deutlich sichtbar, und selbst nach Optimierung der Spritzgussparameter konnte es nicht vollständig beseitigt werden.

Gate Blush auf transparenten Platten

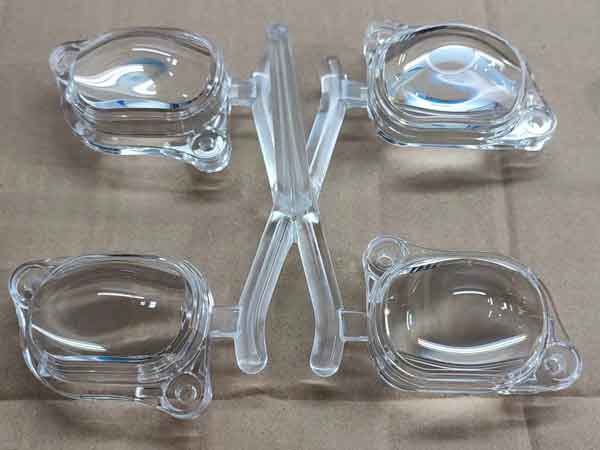
In den beiden folgenden Beispielen wurden die Bereiche in der Nähe der Tore abgeflacht, wodurch die Torrötung wirksam verhindert wurde.

Tor-Design transparente Linse zu verhindern Tor erröten 2
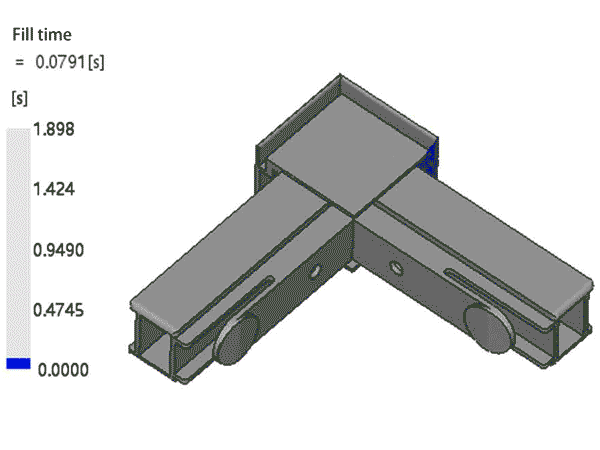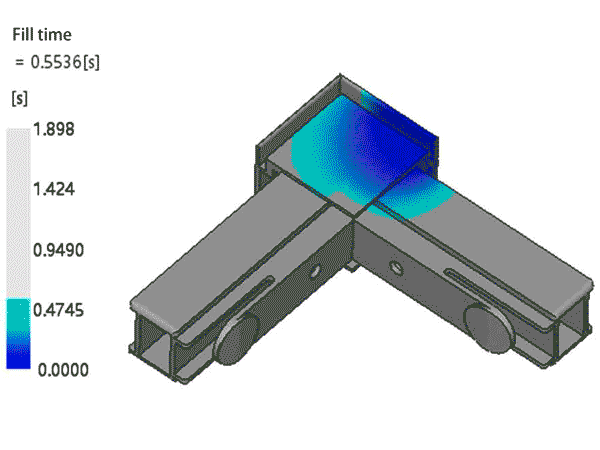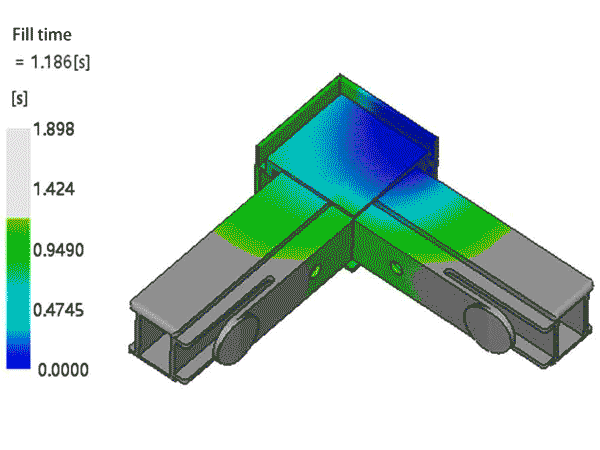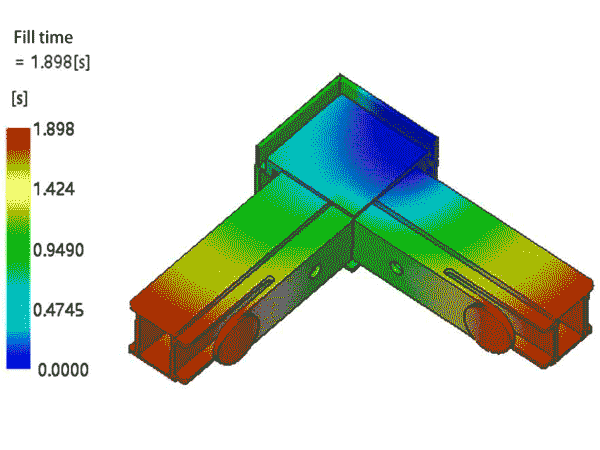
Mold Flow Animation Eckverbinder

Sie möchten zuverlässige Qualität zu einem günstigen Preis?

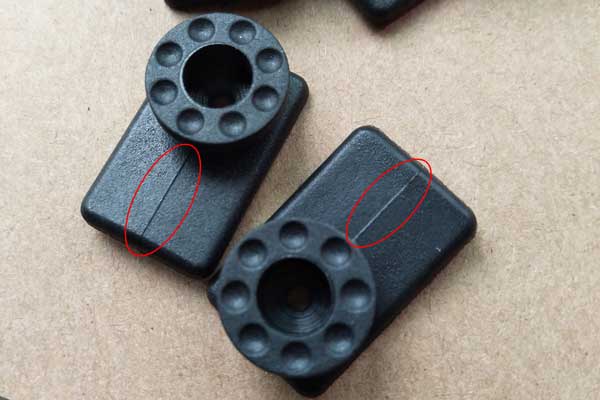
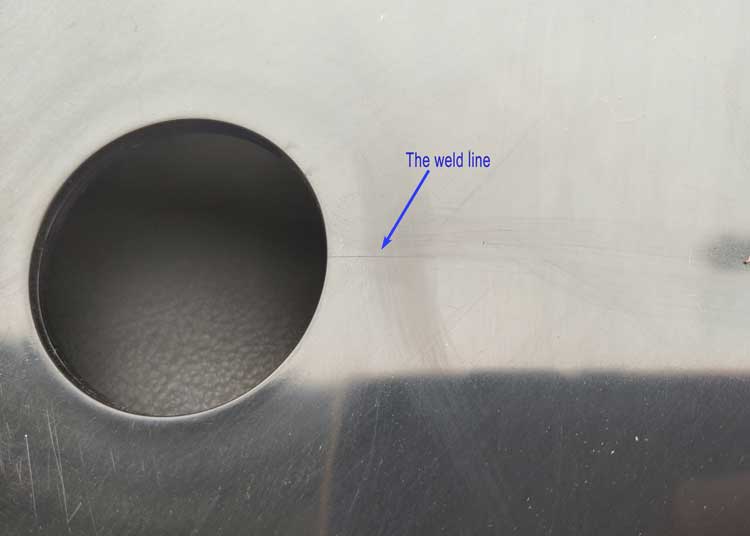
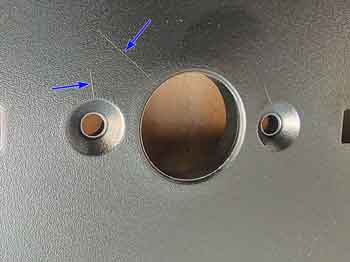
Bindenahtlinien oder Fließlinien, sind haarähnliche dünne Linien (manchmal mit Verfärbung) auf Kunststoffteilen, normalerweise auf einer Seite von Löchern (oder ähnlichen Merkmalen). Sie können gerade oder gebogen sein, aber sie sind in ihrer Form für dasselbe Produkt während der Produktionsläufe recht konsistent.

Einige Schweißnähte sind recht auffällig.

Schweißnaht auf einer schwarzen, glänzenden Oberfläche
Bindenaht mit Verfärbung

Einige Mängel sind sehr geringfügig und nur bei bestimmten Betrachtungswinkeln zu erkennen.

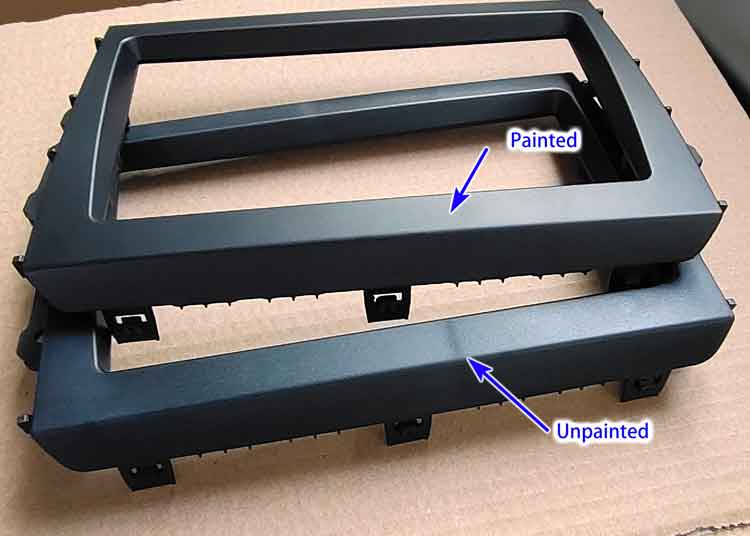
Manchmal können die Schweißnähte durch Lackierung oder Beschichtung verdeckt werden.

Schweißnaht durch Kunststofflackierung abgedeckt
Bei Kunststoffteilen kann die Schweißnaht durch Lackierung abgedeckt werden.

Schweißnähte sind bei Kunststoffteilen sehr häufig und lassen sich kaum vollständig vermeiden. Sie sind akzeptabel, wenn sie auf einem minimalen Niveau kontrolliert werden. Wir müssen nur definieren, bis zu welchem Grad die Schweißnähte für ein Kunststoffteil akzeptabel sind.

Bindenahtlinien an transparenten Teilen

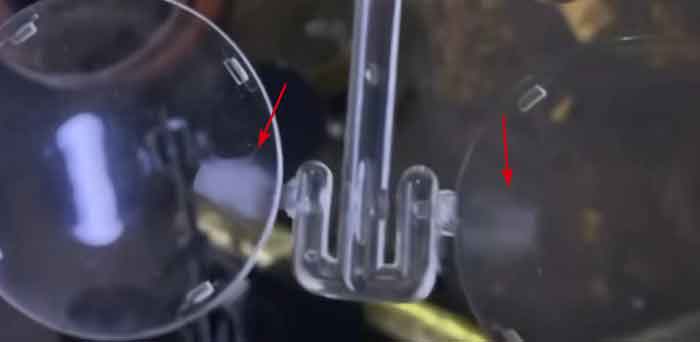
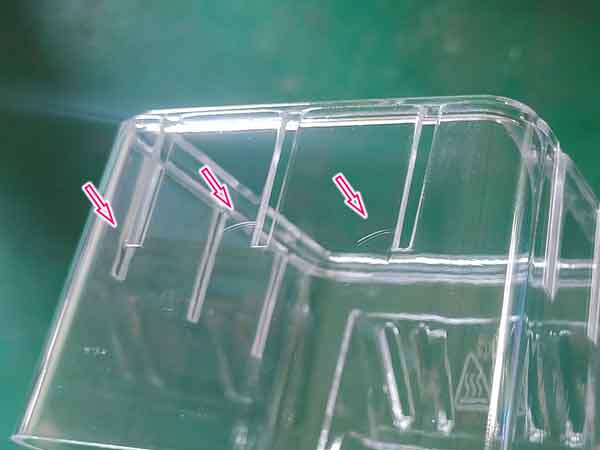
Schweißnahtprobleme sind besonders wichtig für transparente Teile, da diese oft höhere ästhetische Anforderungen stellen. Die Sichtbarkeit von Stricklinien ist bei transparenten Bauteilen tendenziell stärker ausgeprägt. In der Abbildung unten sind die Stricklinien auf dem transparenten Teil beispielsweise bei bestimmten Reflexionswinkeln deutlicher sichtbar, während sie aus anderen Perspektiven weniger auffallen, z. B. in dem durch den Pfeil auf der linken Seite gekennzeichneten Bereich.

Darüber hinaus ist es schwierig, Bindenähte auf transparenten Teilen durch Anpassung der Spritzgussparameter wie Erhöhung der Formtemperatur oder Einspritzgeschwindigkeit vollständig zu beseitigen. Daher ist es während der Designphase wichtig, dies bei der Einbeziehung von Durchgangslöchern oder Schlitzen in solchen Komponenten zu berücksichtigen.

Schweißlinien auf transparentem Kunststoffteil

Ursachen: Wenn geschmolzener Kunststoff in den Formhohlraum eingespritzt wird, wird er gezwungen, sich in zwei Strömungen aufzuteilen, wenn er auf ein Hindernis wie ein Loch (das ein Stift im Inneren der Form ist) trifft, und die getrennten Strömungen treffen dann stromabwärts oder am anderen Ende des Loches wieder zusammen. Während dieses Prozesses erstarrt der geschmolzene Kunststoff teilweise, wodurch die Strömungen nicht mehr so gut zusammenfließen können.

Wenn sich diese teilweise Verfestigung verschlimmert, kommt es zu Verfärbungen.

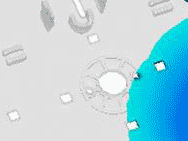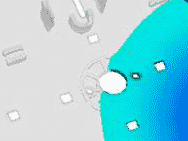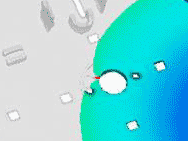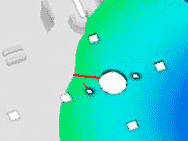
Eine Animation zur Darstellung der Form von Schweißlinien:

Die Bildung der Schweißlinie beim Kunststoffspritzen
Die von der Formfehleranalyse vorhergesagte Bindenaht
Die tatsächliche Schweißnaht an echten Teilen

Abhilfen:

  • Erhöhen Sie die Temperatur der Form, verwenden Sie eine Formheizung (dies ist mit zusätzlichen Kosten verbunden).
  • Erhöhen Sie die Temperatur der Form und des Zylinders.
  • Erhöhen Sie die Füllgeschwindigkeit.
  • Wechseln Sie das Kunststoffmaterial, das weniger empfindlich auf Schweißnähte reagiert.
  • Optimieren Sie die Formgestaltung.

Vakuumhohlräume und Luftblasen

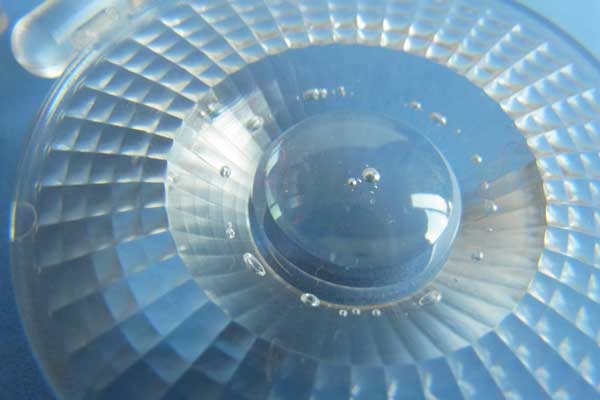
Vakuumhohlräume und Luftblasen haben ein ähnliches Aussehen und können oft miteinander verwechselt werden. Beide sind Blasen im Inneren eines Kunststoff-Spritzgussteils. 

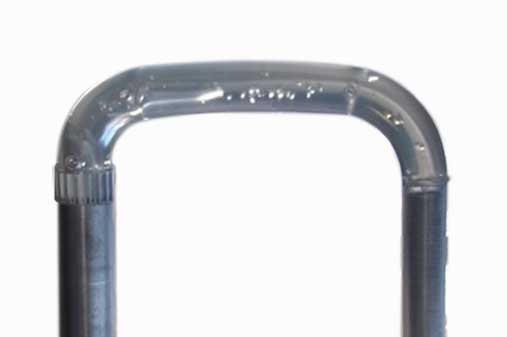
Bei transparenten Teilen sind Blasen ein ästhetisches oder funktionales Problem, z. B. bei LED-Linsen, bei denen selbst kleinste Blasen nicht akzeptabel sind. Gleichzeitig können Blasen manchmal die mechanische Festigkeit schwächen, so dass wir auch prüfen müssen, ob die Schwächung für die jeweilige Anwendung ein Problem darstellt.

Wenn jedoch die Festigkeit keine Rolle spielt, sind Hohlräume und Blasen bei undurchsichtigen Kunststoffteilen manchmal kein großes Problem.

Vakuumhohlräume durch dickwandige Struktur
Vakuum-Hohlräume
Luftblasen in den ersten paar Aufnahmen der Versuchsproduktion
Luftblasen

Wir können einen Hitzetest durchführen, um zu prüfen, um welche Art von Blasen es sich handelt. Verwenden Sie eine Heißluftpistole, um den Kunststoff zu erhitzen und aufzuweichen. 

Obwohl sie sich recht ähnlich sind, sind die Gründe und Gegenmaßnahmen unterschiedlich:

1. Vakuum-Hohlräume

Ursachen: Der Mechanismus für die Bildung von Vakuumlunkern ist dem von Einfallstellen recht ähnlich. Das äußere Material wird zuerst abgekühlt und erstarrt, während das innere Material weiterhin abkühlt und schrumpft; zunächst wird es durch den neuen Materialfluss vom Anguss kompensiert. Nachdem der Anguss erstarrt ist, erfolgt keine Materialkompensation mehr, und wenn das äußere Material zu hart ist, um nach innen gezogen zu werden, bilden sich die Lunker.

Abhilfen:

  • Optimieren Sie das Design der Teile, machen Sie die Wände dünner, wenn möglich.
  • Erhöhen Sie den Packdruck und die Packzeit;
  • Senken Sie die Temperatur der Form und der Kunststoffschmelze;
  • Verbreitern Sie den Anschnitt. Den Anschnitt im dickwandigen Bereich anordnen, um einen besseren Materialausgleich zu ermöglichen;
  • Wechseln Sie das Material, das weniger empfindlich gegen Schrumpfung ist.

2. Luftblasen

Ursachen: Wenn die Einspritzfüllgeschwindigkeit zu hoch ist, oder das Kunststoffteil sehr dünne Wandstärken aufweist, oder manchmal wenn die Formentlüftung nicht ausreichend ist, wird die Luft im Inneren des Kunststoffteils eingeschlossen und es bilden sich Luftblasen.

Abhilfen:

  • Verlangsamen Sie die Füllgeschwindigkeit, um einen Lufteinschluss in der Form zu vermeiden;
  • Verbessern Sie die Entlüftung der Form.
  • Trocknen Sie das Material vor dem Spritzgießen vollständig;
  • Vergewissern Sie sich, dass die Zylinderschraube richtig funktioniert, damit sich keine Luft in den geschmolzenen Kunststoff mischt;
  • Überhitzen Sie den Kunststoff im Tank nicht und bleiben Sie nicht zu lange darin, da dies zur Zersetzung des Harzes und zur Gasbildung führen kann.
Kunststoffform für ein Schrägverzahnungs-Zahnrad

Nehmen Sie noch heute Kontakt mit uns auf, um Ihr individuelles Gussprojekt zu starten.

Silberstreif / Spreizung

Silberschlieren oder Splays sind Ansammlungen von Silberlinien auf der Oberfläche von Kunststoffteilen, die in der Regel in Fließrichtung angeordnet sind.

Silberstreifen beeinträchtigen sowohl die Leistung des Materials als auch das Erscheinungsbild, daher sollte darauf geachtet werden.

Silberschlieren auf einem PC-Kunststoffteil

Ursachen:

  • Feuchtigkeit im Material kann sich während des Spritzgießens in Dampf verwandeln, wodurch sich auf der Materialoberfläche silberne Schlieren oder Ausläufer bilden. Einige Materialien reagieren empfindlicher auf Feuchtigkeit (z. B. PC, ABS), andere weniger (z. B. PP, PE).
  • Das Vorhandensein von Luft im Material und schlechte Entlüftung in der Form.
  • Eine zu hohe Einspritzgeschwindigkeit verursacht hohe Scherspannungen, die zu lokalen Verfärbungen führen können, ähnlich wie bei der Bildung von Gate Blush.

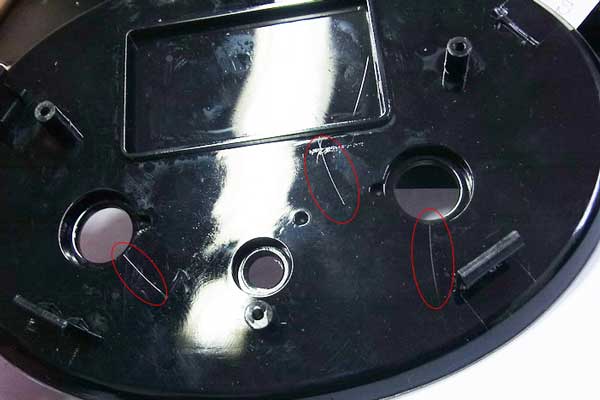
Auf diesem Teil sind zum Beispiel mehrere schwache silberne Streifen auf der Oberfläche zu sehen. Diese werden durch mehrere horizontale Rippen auf der Rückseite verursacht, die die Richtung und Konsistenz des Kunststoffflusses verändern. Wenn die Einspritzgeschwindigkeit hoch ist, kann dies zu einer lokal erhöhten Scherspannung führen, was wiederum Silberstreifen verursacht.

Bandschlieren durch Scherbelastung, zu schnelle Injektion
  • Zu hohe Temperaturen in der Düse und im Fass, die zur Zersetzung des Kunststoffs (Gasbildung) oder zur Denaturierung führen können.
  • Zu niedrige Formtemperatur, was die Fließfähigkeit des Kunststoffs beeinträchtigt.

Abhilfen:

  • Trocknen Sie das Material gemäß den Anweisungen des Materialherstellers.
  • Erhöhen Sie die Temperatur der Form.
  • Verbesserung der Kühlung der gesamten Form, um eine partielle Überhitzung zu vermeiden.
  • Verbessern Sie die Entlüftung der Form.
  • Senken Sie die Düsen- und Zylindertemperaturen auf einen geeigneten Bereich.
  • Reduzieren Sie die Einspritzgeschwindigkeit und den Druck.
  • Erhöhen Sie die Größe der Düse, um die Einspritzschubspannung zu verringern.

Kurzschüsse sind die unzureichende Füllung des geschmolzenen Materials in den Formhohlraum. Wenn das Teil aus der Form entnommen wird, fehlen einige Teile, oft am anderen Ende des Einspritzkanals.

kurze Schüsse, Formfehler 1
kurze Schüsse, Formfehler 2

Ursachen:

  • Die Wand oder Rippe ist zu dünn und zu hoch im Vergleich zu den Gesamtabmessungen des Teils, was zu einem hohen Fließwiderstand für das geschmolzene Material führt;
  • Das Material ist zu zähflüssig oder zu dicht;
  • Unzureichende Entlüftung, wodurch die Luft in der Form eingeschlossen wird;
  • Einspritzdruck zu niedrig;
  • Die Temperatur der Form ist zu niedrig, so dass das Material vor dem Füllen erstarrt;
    Das Tor ist zu klein oder es ist nicht in der richtigen Position.

Abhilfen:

  • Gestalten Sie das Teil neu, um die Wandstärke zu erhöhen und die Höhe oder die Rippen zu verringern;
  • Wechseln Sie das Material mit niedrigerer Viskosität;
  • Verbessern Sie die Entlüftung der Form;
  • Erhöhen Sie den Einspritzdruck, aber es gibt eine Nebenwirkung, wenn der Druck zu hoch ist;
  • Verwenden Sie eine Formheizung.

Schwimmende Fasern

Beim Einspritzen von glasfaserverstärkten Kunststoffen ist ein häufiges Problem das Auftreten von “schwimmenden Fasern”, die raue, fleckige Bereiche auf der Oberfläche erzeugen. Diese Bereiche entstehen durch die Ansammlung von Glasfasern auf der Oberfläche und verursachen hauptsächlich ästhetische Mängel.

Dieses Problem tritt vor allem bei dunklen, insbesondere schwarzen Kunststoffen auf, da Glasfasern eine helle, fast weiße Farbe haben.

schwimmende Faser auf der Oberfläche eines Kunststoffteils aus Nylon
Schwebende Fasern
nähere Betrachtung, schwimmende Fasern auf der Oberfläche eines Kunststoffteils aus Nylon
Eine nähere Betrachtung

Ursachen:

  • Das Problem entsteht, weil Glasfasern und Harz physikalisch gemischt sind und sich gleichmäßig verteilen sollen. Während des Schmelzvorgangs können die unterschiedlichen Dichten und Fließeigenschaften von Glasfasern und Harz jedoch zu einer Trennung führen, bei der sich die Fasern zusammenballen.
  • Dies ist vergleichbar mit Ästen und Geröll, die sich in einem Fluss ansammeln.
  • Schwebende Fasern erstarren schneller als das Harzmaterial, und wenn sie mit der kühleren Formoberfläche in Berührung kommen, verfestigen sie sich und erscheinen auf der Oberfläche des Teils.
  • Dieses Phänomen ist ausgeprägter, wenn das Harzmaterial eine schlechte Fließfähigkeit aufweist, die Bindung zwischen Glasfasern und Harz schwach ist, die Formtemperatur niedrig ist und die Einspritzgeschwindigkeit und der Druck niedrig sind.

Abhilfen:

  • Verbesserung der Fließfähigkeit des Nylonmaterials: Dadurch füllt sich der Kunststoff schnell in den Formhohlraum, was eine gleichmäßige Verteilung der Glasfasern gewährleistet und eine Ansammlung verhindert.
  • Erhöhen Sie die Temperatur der Form: Höhere Temperaturen verbessern die Fließfähigkeit des Materials und verhindern die Ansammlung von Fasern aufgrund von Abkühlung und Verfestigung an der Oberfläche.
  • Einspritzgeschwindigkeit und -druck erhöhen: Dadurch wird eine schnelle Materialbefüllung gewährleistet und eine Faseransammlung vermieden.
  • Hinzufügen eines Kompatibilitätsmittels zwischen Glasfasern und Harzmaterial: Diese Lösung ist jedoch kostspieliger, da sie mehr Unterstützung von den Materiallieferanten erfordert und die Leistung des Kunststoffs in anderen Bereichen beeinträchtigen könnte.

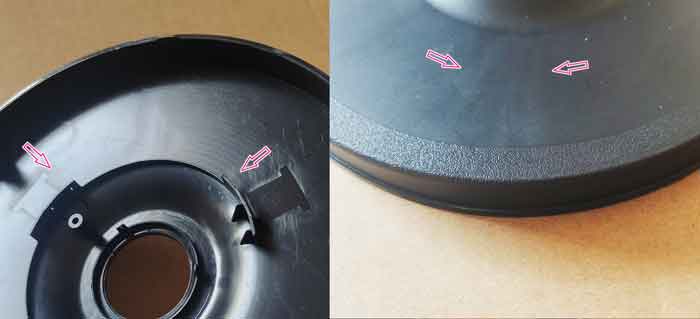
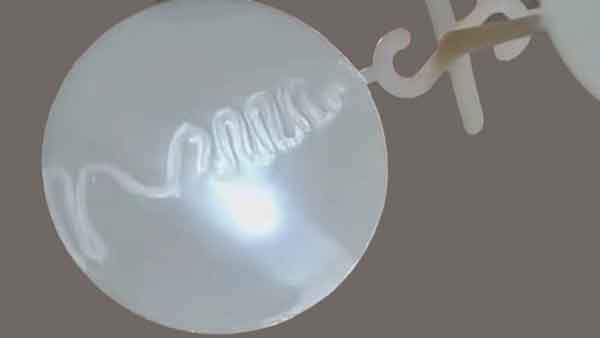
Wasserstrahlen ist ein schlangenartiges Muster. Es ist ein Defekt bei Spritzgussprodukten, gekennzeichnet durch unregelmäßige, schlangenartige Texturen, oft als Farbvariationen sichtbar. Sie treten typischerweise dort auf, wo das Material vom Anguss in den Formhohlraum fließt.

Strahlen Beispiel 1 Spritzgießen
Strahlen Beispiel 2 Spritzgießen

Ursachen:

  • Der Jetting-Fehler tritt vor allem bei Formen auf, die Randtore.
  • Wenn der Kunststoff enge Bereiche wie den Anguss und die Anschnitte passiert und dann plötzlich in dickere und größere Räume eintritt, wird der zahnpastaähnliche geschmolzene Kunststoff mit sehr hoher Geschwindigkeit in den Formhohlraum gespritzt und biegt sich zu einer schlangenartigen Form.
  • Dieser Kunststoff kühlt beim Kontakt mit der Formoberfläche schnell ab und kann sich nicht vollständig mit dem nachfolgenden Material in der Form verbinden, wodurch sichtbare Linien auf der Produktoberfläche entstehen.
Wie das Strahlen beim Spritzgießen entsteht

Abhilfen:

  • Verbessern Sie das Gate-Design: Vermeiden Sie Anschnitte in dicken und offenen Bereichen, und vermeiden Sie, dass das Material von dünneren zu dickeren Abschnitten wandert.
  • Einstellung der segmentierten Einspritzgeschwindigkeit: Verringern Sie die Einspritzgeschwindigkeit, wenn der Kunststoff in offenere Bereiche eintritt, um Schlangenlinien zu vermeiden.
  • Erhöhung der Werkzeug- und Düsentemperatur: Höhere Temperaturen für die Form und den Kunststoff verbessern das Fließen und die Verschmelzung, wodurch Schlangenflussmarkierungen reduziert werden.
  • Torgröße vergrößern: Ein größerer Anschnitt kann das Fließen des geschmolzenen Kunststoffs verbessern und so die Schlangenflussmarkierungen minimieren.
  • Verhindern Sie das Eindringen von kaltem Material in die Form: Durch das Hinzufügen eines kalten Butzenschachts zum Abfangen von kaltem Material wird beispielsweise sichergestellt, dass nur gleichmäßig geschmolzener Kunststoff in den Formhohlraum gelangt.

Zusammenfassend lässt sich sagen, dass diese Maßnahmen die Bildung von Fließspuren beim Spritzgießen wirksam reduzieren und die Produktqualität verbessern können.

Schlussfolgerung zu Fehlern beim Spritzgießen

Dies sind die häufigsten Spritzgießfehler, mit denen wir bei unseren früheren Aufträgen zu tun hatten. Wenn Sie der Kunde sind, müssen Sie überprüfen, welche Fehler nicht akzeptiert werden können und im Voraus behoben werden müssen, damit der Spritzgusshersteller Ihre Qualitätsanforderungen klar versteht. Um Missverständnisse bei der Übersetzung zu vermeiden, ist es bei der Zusammenarbeit mit ausländischen Herstellern besser, jeden Fehler anhand von Bildern zu erklären.