Etrafınızdaki günlük plastik eşyaların ne kadar çok olduğunu ve hepsinin şu özelliklere sahip olduğunu hiç fark ettiniz mi? ince ve düzgün duvarlar? Bunlar sadece bir stil meselesi ya da malzemeden tasarruf etme yolu değil. Eşit kalınlığa sahip bu ince duvarlar, enjeksiyon kalıplama ile ürünlerin nasıl üretildiğinde büyük önem taşır. Bu makale, enjeksiyonla kalıplanmış parça tasarımındaki bu konuyu anlamanız için rehberinizdir. Bunun nesnelerin ne kadar dayanıklı olduğu ve gerçekte nasıl üretildiği açısından neden önemli olduğunu inceleyeceğiz. Hadi başlayalım! duvar kalınlığının temelleri Enjeksiyonla kalıplanmış parça tasarımında cidar kalınlığının inceliklerine dalalım. Bunu, sıcak sıvı plastiğin aktığı yolun genişliği olarak düşünün. Bu erimiş plastik bir kalıba enjekte edildikten sonra katılaşır. Ancak işin püf noktası şu: Soğuma hızı büyük ölçüde duvarların ne kadar kalın olduğuna bağlıdır. Yol çok genişse, soğuma daha uzun sürer ve plastik daha fazla büzülür. Bu, çeşitli sorunlara yol açabilir. Öte yandan, duvarlar çok inceyse, plastik tüm boşluğu doldurmadan sertleşir ve buna "kısa dolgu" denir. Yani iş, tam doğru sonucu elde etmek için cidar kalınlığındaki o tatlı noktayı bulmakta.
Plastik Parçalarda Duvar Kalınlığının Rolünü Ortaya Çıkarmak
Plastik parçalarda cidar kalınlığının inceliklerine inelim. Bunu, sıcak sıvı plastiğin aktığı yolun genişliği olarak hayal edin. Bu erimiş plastik bir kalıba enjekte edildikten sonra katılaşır. soğur ve sertleşir aynı zamanda da büzülerek. Ancak işin püf noktası şu: Soğuma hızı büyük ölçüde duvarların ne kadar kalın olduğuna bağlıdır. Yol çok genişse, soğuma daha uzun sürer ve plastik daha fazla büzülür. Bu, çeşitli sorunlara yol açabilir. büzülme, hava kabarcıkları veya vakum boşlukları. Öte yandan, duvarlar çok inceyse, plastik tüm boşluğu doldurmadan sertleşir ve buna “eksik dolgu.” denir. Yani iş, tam doğru sonucu elde etmek için cidar kalınlığındaki o tatlı noktayı bulmakta.
Enjeksiyon Kalıplamada Tutarlı Duvar Kalınlığının Önemi
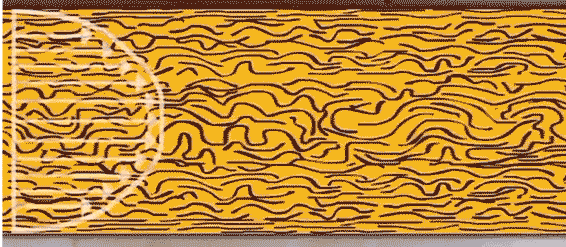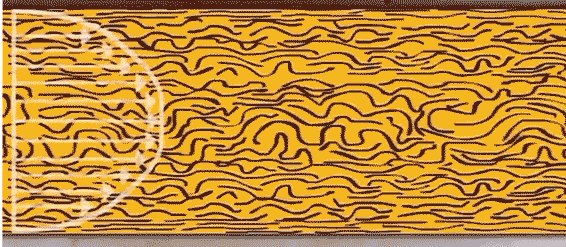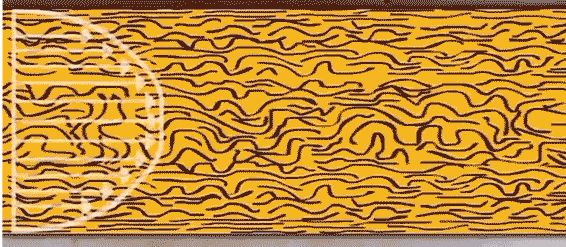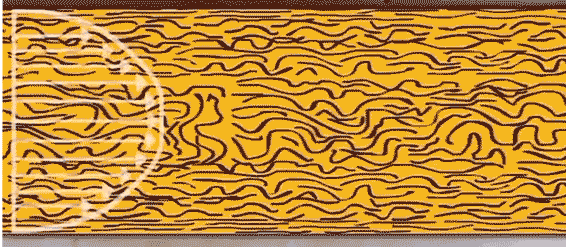
Sabit bir şekilde akan, genişliği nispeten tutarlı kalan bir nehir hayal edin. Bir nehrin genişliği önemli ölçüde dalgalandığında, türbülans yaratır, bu değişim noktalarında girdaplar, darbeler ve kayma gerilmesine neden olur. İster inanın ister inanmayın, benzer bir ilke enjeksiyon kalıplama süreci için de geçerlidir.
Kalıpta plastik akışının simülasyonu
Enjeksiyon sırasında, erimiş plastiğin tekdüze akışını korumak çok önemlidir. Tıpkı nehirde olduğu gibi, plastik akışının genişliğindeki değişimler sorunlara yol açabilir. Bu sorunlar düzensiz dolgu, yapısal zayıflıklar ve kozmetik kusurları içerebilir. Bu nedenle, enjeksiyon kalıplamada kalıplanmış parçaların cidar kalınlığının mümkün olduğunca tutarlı olması gereğini vurgularız. Her şey başarılı bir nihai ürün için pürüzsüz, öngörülebilir bir akış elde etmekle ilgilidir.
Farklı Plastikler için Doğru Duvar Kalınlığını Seçmek
Enjeksiyonla kalıplanmış parçalar alanında, cidar kalınlığı söz konusu olduğunda tek bir ölçü herkese uymaz. İdeal kalınlık iki kritik faktöre bağlıdır:
Kullanılan Plastik Türü: Her plastik malzeme kendine özgü özellikler getirir. akış davranışı, mukavemet, rijitlik, ve diğer özelliklerdeki değişiklikler, ideal duvar kalınlığının malzemeden malzemeye önemli ölçüde farklılık gösterebileceği anlamına gelir.
Ürünün Boyutu: Ürünün boyutu çok önemlidir. Daha büyük ürünler doğası gereği daha fazla dayanıklılık ve stabilite gerektirir, bu da daha kalın duvarlar mekanik gerilmelere dayanmak için.
Bu karar verme sürecini basitleştirmek için, çeşitli plastik türleri için önerilen cidar kalınlığını özetleyen pratik bir tabloya bakalım:
Plastik Malzeme
Min. Kalınlık
Küçük Boyutlu Plastik Parçalar için Önerilen Kalınlık
Orta Boyutlu Plastik Parçalar için Önerilen Kalınlık
Büyük Boyutlu Plastik Parçalar için Önerilen Kalınlık
Genellikle plastik parçaların ince duvarlı olduğu söylense de, her zaman birçok istisna vardır. Bazı uygulamalarda, ince duvar sınırlaması kırılmalıdır:
Maksimum kalınlık: 8.6mm
Maksimum kalınlık: 9.2mm
Maksimum kalınlık: 10mm
Dayanım Önemlidir: Plastik parçaların yeterli eğilme direnci, çekme mukavemeti, rijitlik, vb.
Ağırlık ve Eylemsizlik: Ürünün yeterli ağırlık, atalet momenti, vb.
Yerel Özellikler: Ürünün çıkıntılar ve delikler, ve aralarındaki mesafe boşaltılamayacak kadar yakındır.
Yukarıdaki tabloda önerilen veriler yalnızca uygun değerlerdir, ancak mutlak değil. Cidar kalınlığının uygun şekilde artırılması da tatmin edici kalite sağlayabilir, ancak bazen gerektirir özelmalzemeler, makineler ve süreçler bunu yapmak için.
Maksimum kalınlık: 15 mm
Maksimum kalınlık: 20 mm
Bölgesel Minimum Duvar Kalınlığının Azaltılması
Yukarıdaki tablo çeşitli plastikler için minimum kalınlık kılavuzlarını özetlese de, bu değerlerin sabit olmadığını belirtmek önemlidir. Plastiklerin akış kapasitesi yalnızca türüne göre değil, aynı zamanda şu faktörlere göre de belirlenir: akış uzunluğu ve sıcaklık.
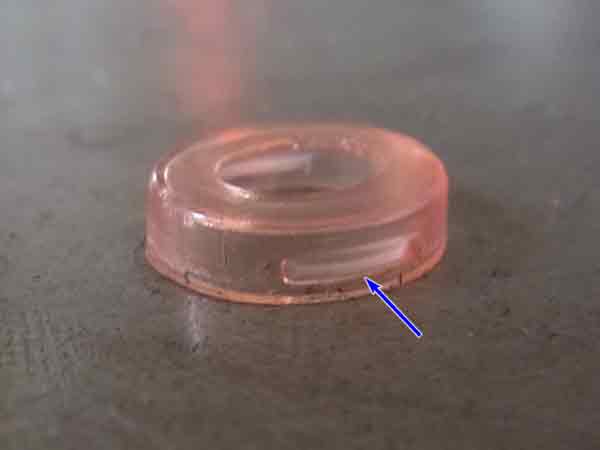
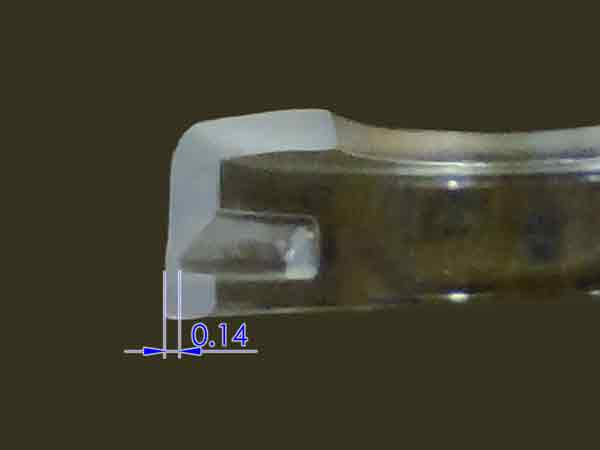
Enjeksiyon girişine yakın bölgelerde, plastik daha yüksek sıcaklıklarda kaldığı ve akış mesafesi kısa olduğu için, minimum duvar kalınlığı genellikle teorinin önerdiğinden çok daha az olabilir. Örneğin, PC'den (polikarbonat) yapılmış minyatür bir plastik bileşeni düşünün. Bu durumda, yerel duvar kalınlığı 0.15 mm kadar ince olabilir, oysa PC için önerilen minimum kalınlık tipik olarak 0.95 mm'dir. Bu, gerçek dünyadaki enjeksiyon kalıplamanın bazen geleneksel kuralları çiğneyebileceği fikrini vurgular.
(Bölgesel kalınlık önerilen değerlerden çok daha küçük yapılabilir.)
(PC'den yapılmış küçük bir plastik parça, minimum bölgesel duvar kalınlığı sadece 0.14 mm.)
Akış Uzunluğu-Kalınlık Oranını Anlamak
Akış Uzunluğu-Cidar Kalınlığı Oranı kavramına dalalım. Genellikle akış uzunluğu oranı olarak adlandırılan bu oran, enjeksiyon kalıplamada çok önemli bir ölçüttür. Bir plastik malzemenin kat etmesi gereken mesafe (akış yolu) ile cidar kalınlığı arasındaki ilişkiyi temsil eder ve kalıp tasarımı aşamasında kilit bir husustur.
Şöyle düşünün: Plastik kanal içinde ilerlerken, kalıp boşluğu duvarları tarafından sürekli soğutulur ve katılaşmasına neden olur. Plastiklerin etkin bir şekilde akabileceği mesafe yalnızca kanalın genişliğiyle belirlenmez; bu mesafe aynı zamanda kat edilen mesafeden de etkilenir.
Tipik bir akış oranı 90-270 arasındadır.
Şimdi, akış uzunluğu oranı gerekenden düşükse, enjeksiyon girişlerinin sayısını artırarak telafi etmek mümkündür. Ancak ürün tasarımcıları için bu oranın temellerini bilmek genellikle yeterlidir. Burada teknik ayrıntılara daha derinlemesine girmeyeceğiz, ancak önemini anlamak, bilinçli ve etkili tasarım kararları için hayati önem taşır.
Kaburga ve Bossların Duvar Kalınlığı: Bir Tasarım Hususu
Plastik ürün tasarımında, plastik ürünlerin dış duvar kalınlığı temel bir parametre görevi görür. Ancak, yapı içindeki karmaşık nervür ve bağlantı elemanları ağı, tasarım aşamasında özel dikkat gerektirir.
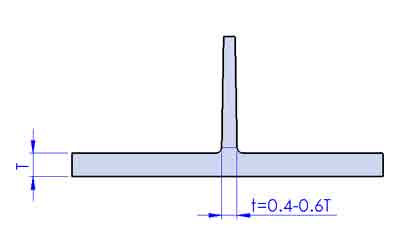
Kaburga Yönergeleri
1. Kaburga Kalınlığı: Tipik olarak, kaburgaların cidar kalınlığı temel cidar kalınlığının -60'ı aralığındadır. Ancak bu katı bir kural değildir. Kaburga kalınlığını artırmanız gerekirse, olası çökme izlerine hazırlıklı olun.
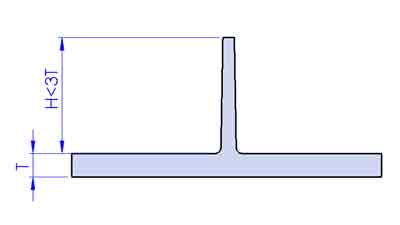
2. Nervür Yüksekliği: Takviye nervürlerinin yüksekliğinin, temel duvar kalınlığının üç katından az olması önerilir. Aşırı yükseklik, üst kısmı daraltarak parçanın dolumunu ve çıkartılmasını zorlaştırabilir.
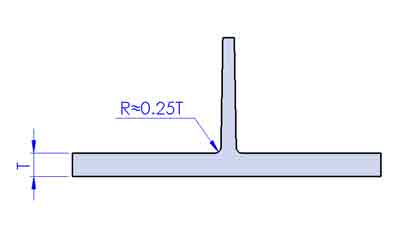
3. Yuvarlatılmış Taban: Kaburgaların tabanını yaklaşık olarak temel cidar kalınlığının 0.25 katı yarıçapla yuvarlatmak önerilir. Bu, plastik akışını teşvik eder ve gerilme yığılmasını önler.
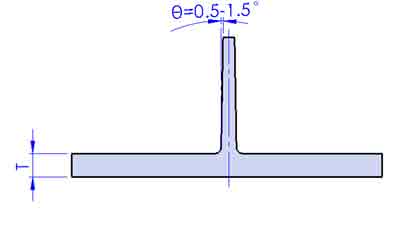
4. Koniklik Açısı: Takviye nervürlerinde, parlak bir yüzey olduğunda yaklaşık 0.5-1.5 derecelik bir koniklik açısı koruyun.
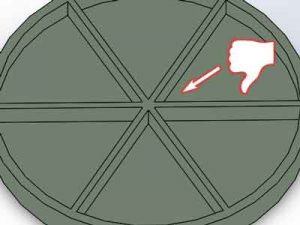
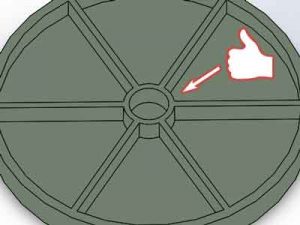
5. Çakışmalardan Kaçının: Birden fazla ribin aynı noktada kesişmesinden kaçınmak en iyisidir, çünkü bu kesişim noktasında aşırı kalınlığa yol açabilir.
Önerilmez
Önerilir
Kabartma Yönergeleri
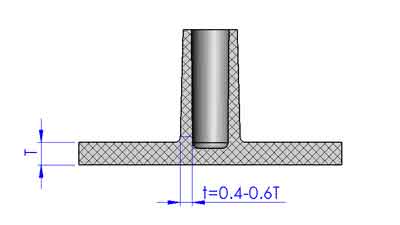
1. Çıkıntı Kalınlığı: Riblere benzer şekilde, boss et kalınlığı ideal olarak şu aralıkta olmalıdır: temel duvar kalınlığının 40-60%'si.
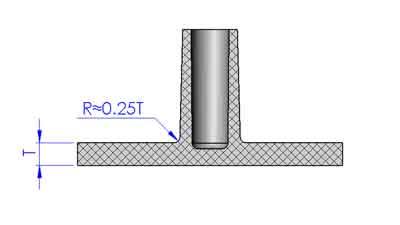
2. Tabanı yuvarlatma: Yine riblere benzer şekilde, tabanı bir yarıçapla yuvarlatın: yaklaşık olarak kalınlığın 0,25 katı.
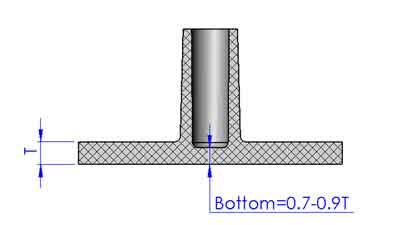
3. Taban Duvar Kalınlığı: Çekme izlerini azaltmak için taban et kalınlığını biraz daha ince, örneğin et kalınlığının 0,7-0,9 katı yapmayı düşünün.
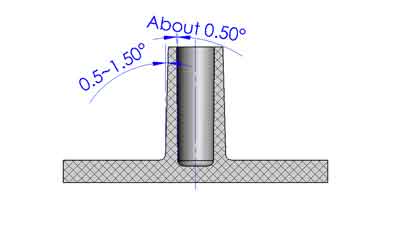
4. Çekme Açısı: Bosslar için genellikle 0,5-1,5 derece dış çekme açısı ve 0,5 derece iç açı önerilir.
5.Gövdelerdeki Deliklerin Maksimum Derinliği:
Bu yönergeler öncelikle şunlara hizmet eder: çekirdek pimin bükülmesini veya kırılmasını önlemek : yüksek enjeksiyon basıncı nedeniyle, kalıplanmış parçaların kalitesini ve görünümünü artırır.
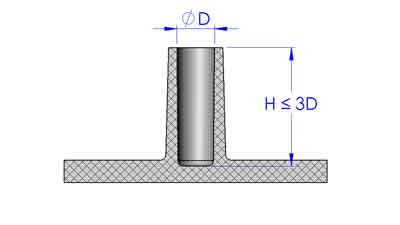
Kör Delikler: : Delik çapının 3 katından daha büyük bir derinliğin aşılmaması önerilir.
(Kör delik)
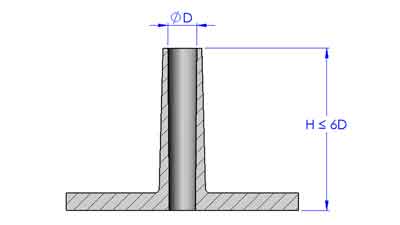
Boydan Boya Delikler: : Geçiş delikleri durumunda, derinlik delik çapının 6 katına kadar uzayabilir. Bunun nedeni, maça piminin her iki uçtan desteklenebilmesidir.
(Geçme delik)
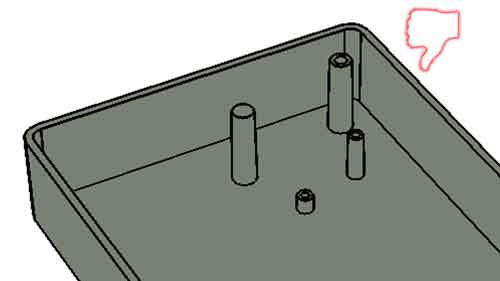
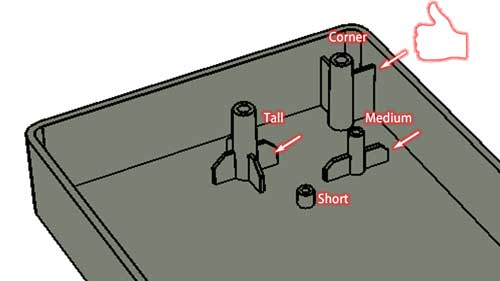
6. Yapısal Stabilite: Yapısal stabiliteyi şu şekilde artırın: gövdeleri kaburgalarla bağlayarak gerektiğinde. Genellikle, daha yüksek gövdeler daha fazla kaburga gerektirir daha kısa çıkıntılardan daha fazla.
Önerilmez
Önerilir
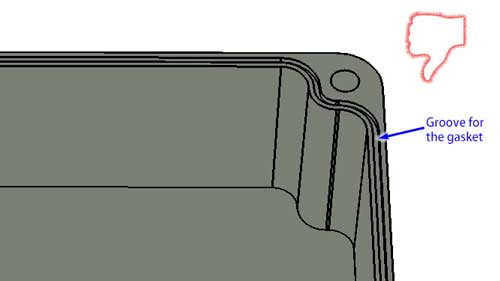
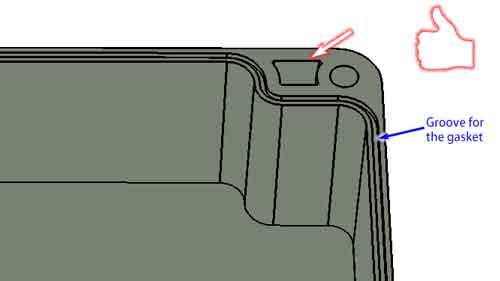
7. Yerleştirme: : Bossların yan duvarlara çok yakın yerleştirilmemesini sağlayın; böylece birleşme ve yerel aşırı kalınlık önlenir. Aksi takdirde, oymaya çalışın aşırı kalın olan alan.
(Bir plastik muhafazanın köşesi için tipik bir tasarım contalı)
Tavsiye edilmez, köşede çok kalın
Önerilir, oyulmuş
Unutmayın ki : bu önerilerin ayarlanması gerekebilir : parçanızın benzersiz tasarımına ve uygulamasına bağlı olarak. Bu nedenle, : profesyonel bir enjeksiyon kalıplama hizmet sağlayıcısına danışmak : tasarımınızı sonlandırmadan önce ihtiyatlı bir adımdır.
Sonuç
Özetle, enjeksiyon kalıplama, tipik olan ince duvarlar ile dayanıklılık, ağırlık veya karmaşık tasarımların gerektirdiği istisnalar arasında hassas bir denge içerir. Kaburga ve bosslar için kılavuzlarımız, bu dengeyi bulmak için temel araçlardır.
Bunların katı kurallardan ziyade esnek ilkeler olduğunu ve yaklaşımınızda uyarlanabilirlik ve hassasiyet gerektirdiğini unutmayın. Sonuçta, başarılı kalıplama, süreci her projenin özel taleplerine göre uyarlama yeteneğinizde yatar. İyi kalıplamalar!