Haben Sie schon einmal bemerkt, wie viele Alltagsgegenstände aus Kunststoff um Sie herum sind und alle haben diese dünne und gleichmäßige Wände? Sie sind nicht nur eine Stilfrage oder eine Möglichkeit, Material zu sparen. Diese dünnen Wände mit gleichmäßiger Dicke sind ein großes Thema in der Herstellung durch Spritzgießen. Dieser Artikel ist Ihr Leitfaden zum Verständnis der Grundlagen der Wandstärke im Design von spritzgegossenen Teilen. Wir werden untersuchen, warum sie für die Stabilität und die tatsächliche Herstellung wichtig ist. Lassen Sie uns eintauchen!
Die Rolle der Wanddicke bei Kunststoffteilen aufdecken
Lassen Sie uns auf die Details der Wanddicke bei Kunststoffteilen eingehen. Stellen Sie sich dies als die Breite des Weges vor, durch den heißes flüssiges Kunststoff fließt. Sobald dieser geschmolzene Kunststoff in eine Form eingespritzt wird, kühlt ab und härtet aus während auch schrumpft. Aber hier ist die Sache: Die Geschwindigkeit, mit der er abkühlt, hängt weitgehend davon ab, wie dick die Wände sind. Wenn der Weg zu breit ist, dauert die Abkühlung länger und der Kunststoff schrumpft mehr. Dies kann zu allerlei Problemen führen wie Schrumpfung, Luftblasen oder Vakuumlunker. Auf der anderen Seite, wenn die Wände zu dünn sind, härtet der Kunststoff aus, bevor er den gesamten Raum ausfüllt, was zu sogenannten “Kurzschüsse.” führt. Es geht also darum, den optimalen Punkt in der Wanddicke zu finden, um alles richtig hinzubekommen.
Die Bedeutung gleichmäßiger Wandstärken beim Spritzgießen
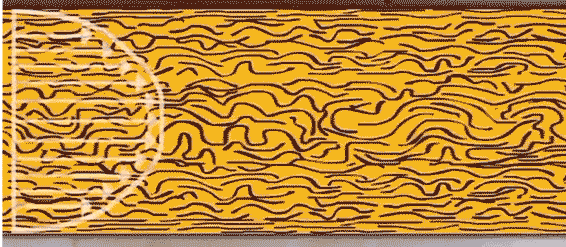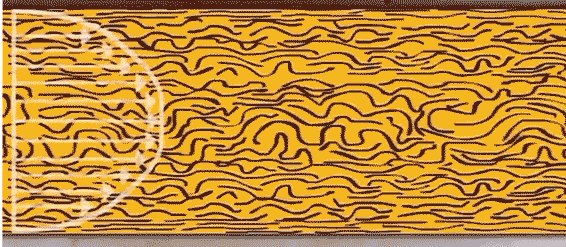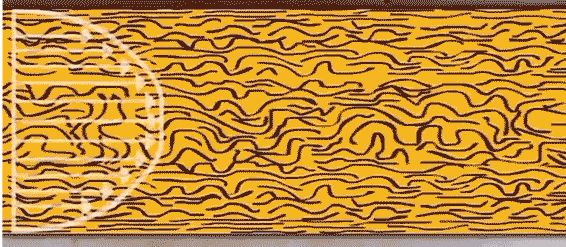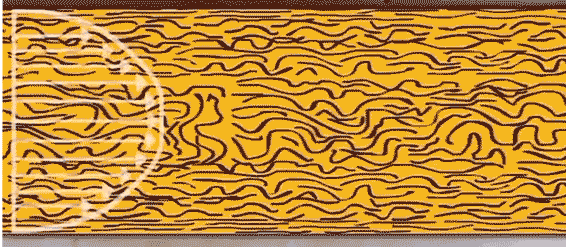
Stellen Sie sich einen Fluss vor, der stetig fließt und dessen Breite relativ konstant bleibt. Wenn die Breite eines Flusses stark schwankt, entstehen Turbulenzen, die Wirbel, Stöße und Scherspannungen an diesen Variationen verursachen. Ob Sie es glauben oder nicht, ein ähnliches Prinzip gilt für den Spritzgießprozess.
Simulation des Kunststoffflusses in der Form
Beim Einspritzen ist die Aufrechterhaltung eines gleichmäßigen Flusses von geschmolzenem Kunststoff entscheidend. Wie bei einem Fluss können Variationen in der Breite des Kunststoffflusses zu Problemen führen. Diese Probleme können ungleichmäßige Füllungen, strukturelle Schwächen und kosmetische Unvollkommenheiten umfassen. Daher betonen wir beim Spritzgießen die Notwendigkeit, dass die Wanddicke der geformten Teile so konsistent wie möglich ist. Es geht darum, einen reibungslosen, vorhersehbaren Fluss für ein erfolgreiches Endprodukt zu erreichen.
Auswahl der richtigen Wanddicke für verschiedene Kunststoffe
Im Bereich spritzgegossener Teile gibt es keine Einheitsgröße für die Wanddicke. Die ideale Dicke hängt von zwei kritischen Faktoren ab:
Die Art des verwendeten Kunststoffs: Jedes Kunststoffmaterial hat seine eigenen Eigenschaften. Variationen in Fließverhalten, Festigkeit, Steifigkeit, und andere Eigenschaften führen dazu, dass die ideale Wandstärke von einem Material zum anderen erheblich abweichen kann.
Die Größe des Produkts: Die Größe des Produkts ist sehr wichtig. Größere Produkte erfordern von Natur aus mehr Kraft und Stabilität, was eine dickere Wände um mechanischen Beanspruchungen standzuhalten.
Um diesen Entscheidungsprozess zu vereinfachen, lassen Sie uns auf eine praktische Tabelle verweisen, die die empfohlene Wanddicke für verschiedene Kunststoffarten auflistet:
Plastik Material
Min. Dicke
Empfohlene Dicke von Kunststoffteilen kleiner Größe
Empfohlene Dicke von Kunststoffteilen mittlerer Größe
Empfohlene Dicke von großformatigen Kunststoffteilen
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
PSA
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Erforschung der maximalen Wanddicke von Spritzgussteilen
Obwohl allgemein gesagt wird, dass Kunststoffteile dünnwandig sind, gibt es immer viele Ausnahmen. Bei einigen Anwendungen muss die Beschränkung der Dünnwandigkeit durchbrochen werden:
Maximale Dicke: 8,6 mm
Maximale Dicke: 9,2 mm
Maximale Dicke:10mm
Auf die Stärke kommt es an: Kunststoffteile müssen eine ausreichende Biegefestigkeit, Zugfestigkeit, Steifigkeit, usw.
Gewicht und Trägheit: Das Produkt muss über ausreichende Gewicht, Trägheitsmoment, usw.
Lokale Merkmale: Das Produkt hat einige lokale Merkmale wie Vorsprünge und Löcher, und der Abstand zwischen ihnen ist zu nah, um ausgehöhlt zu werden.
Die in der obigen Tabelle empfohlenen Daten sind nur geeignete Werte, aber nicht absolut. Eine angemessene Erhöhung der Wanddicke kann ebenfalls zufriedenstellende Qualität liefern, erfordert jedoch manchmal speziellWerkstoffe, Maschinen und Prozesse um dies zu tun.
Maximale Dicke: 15 mm
Maximale Dicke:20 mm
Verringerung der regionalen minimalen Wanddicke
Während die obige Tabelle Mindestdickenrichtlinien für verschiedene Kunststoffe skizziert, ist es wichtig zu beachten, dass diese Werte nicht in Stein gemeißelt sind. Die Fließfähigkeit des Kunststoffs wird nicht nur durch seinen Typ bestimmt, sondern auch durch Faktoren wie Fließlänge und Temperatur.
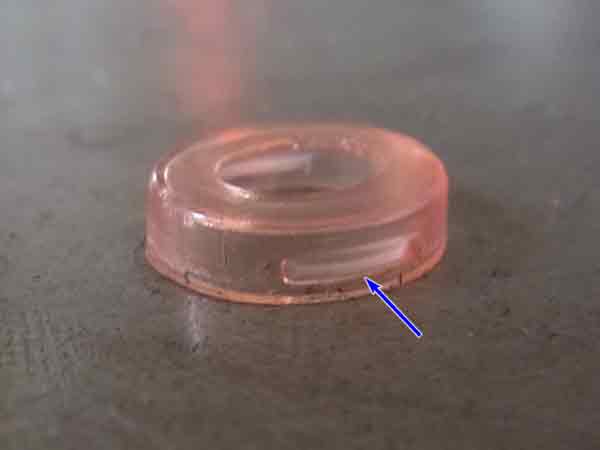
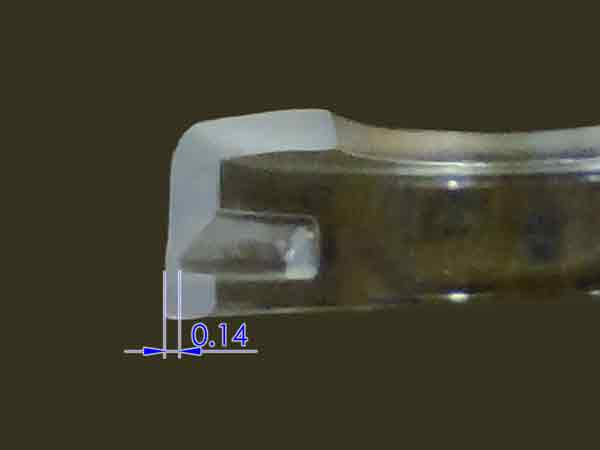
In Bereichen in der Nähe des Einspritzkanals, wo der Kunststoff bei höheren Temperaturen verbleibt und die Fließstrecke kurz ist, kann die Mindestwandstärke oft viel geringer sein, als es die Theorie nahelegt. Nehmen wir zum Beispiel ein Miniaturkunststoffteil aus PC (Polycarbonat). In diesem Fall könnte die lokale Wandstärke nur 0,15 mm betragen, obwohl die empfohlene Mindeststärke für PC normalerweise 0,95 mm beträgt. Dies unterstreicht den Gedanken, dass das Spritzgießen in der realen Welt manchmal den konventionellen Regeln widersprechen kann.
(Regionale Dicke kann viel kleiner als die empfohlenen Werte gemacht werden.)
(Ein kleines Kunststoffteil aus PC, mit einer regionalen Mindestwandstärke von nur 0,14 mm).
Verständnis des Verhältnisses von Fließlänge zu Fließdicke
Lassen Sie uns in das Konzept des Fließlängen-Dicken-Verhältnisses eintauchen. Dieses Verhältnis, oft als Fließlängenverhältnis bezeichnet, ist eine entscheidende Kennzahl im Spritzgießen. Es repräsentiert die Beziehung zwischen der Entfernung, die ein Kunststoffmaterial zurücklegen muss (der Fließweg), und der Dicke der Wand, und es ist eine wichtige Überlegung während der Formenkonstruktionsphase.
Stellen Sie es sich so vor: Während der Kunststoff innerhalb des Kanals wandert, wird er ständig von den Wänden der Formkavität gekühlt, was dazu führt, dass er erstarrt. Die Entfernung, die der Kunststoff effektiv fließen kann, wird nicht nur durch die Breite des Kanals bestimmt; sie wird auch durch diese Reisestrecke beeinflusst.
Ein typisches Durchflussverhältnis liegt zwischen 90 und 270.
Wenn das Fließlängenverhältnis nun unter dem benötigten Wert liegt, ist es möglich, dies durch Erhöhung der Anzahl der Einspritzangüsse auszugleichen. Für Produktdesigner ist es jedoch im Allgemeinen ausreichend, die Grundlagen dieses Verhältnisses zu kennen. Wir werden hier nicht tiefer in die technischen Details eingehen, aber das Verständnis seiner Bedeutung ist entscheidend für fundierte und effektive Designentscheidungen.
Wanddicke von Rippen und Aufsätzen: Eine konstruktive Überlegung
Bei der Konstruktion von Kunststofferzeugnissen ist die Außenwandstärke ein wesentlicher Parameter. Das komplizierte Netz von Rippen und Vorsprüngen innerhalb der Struktur erfordert jedoch besondere Aufmerksamkeit in der Entwurfsphase.
Leitlinien für Rippchen
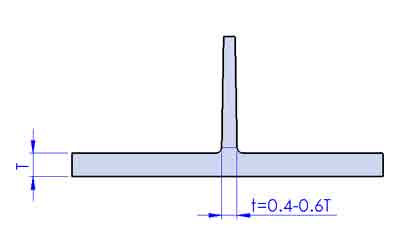
1. Rippendicke: Typischerweise liegt die Wanddicke von Rippen im Bereich von 40-60 % der Grundwanddicke. Dies ist jedoch keine starre Regel. Sollten Sie die Rippendicke erhöhen müssen, seien Sie auf mögliche Einfallstellen vorbereitet.
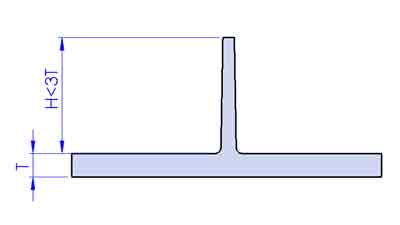
2. Rippenhöhe: Es wird empfohlen, dass die Höhe der Verstärkungsrippen weniger als das Dreifache der Dicke der Bodenwand beträgt. Eine zu große Höhe kann die Oberseite verengen und das Füllen und Auswerfen des Teils erschweren.
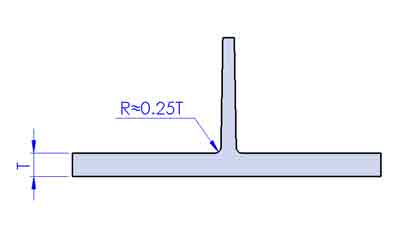
3. Abgerundeter Boden: Es ist ratsam, den Boden von Rippen mit einem Radius von etwa dem 0,25-fachen der Grundwanddicke abzurunden. Dies fördert den Kunststofffluss und verhindert Spannungskonzentrationen.
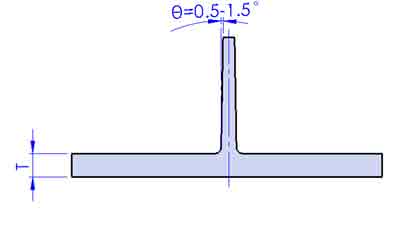
4. Verzugswinkel: Behalten Sie einen Entformungswinkel von etwa 0,5-1,5 Grad an den Verstärkungsrippen bei, wenn es sich um eine polierte Oberfläche handelt.
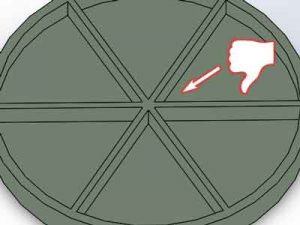
5. Überlappungen vermeiden: Es ist am besten, mehrere Rippen zu vermeiden, die sich am selben Punkt schneiden, da dies zu einer übermäßigen Dicke an der Schnittstelle führen kann.
Nicht empfohlen
Empfohlen
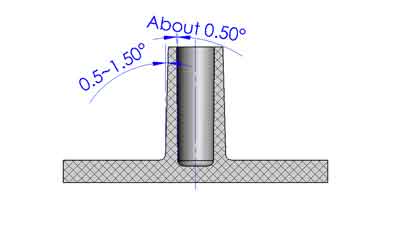
Leitlinien für Chefs
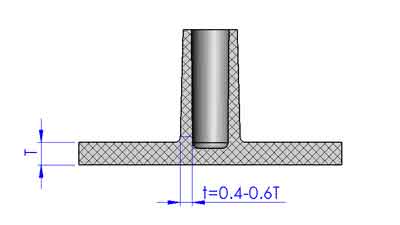
1. Boss-Dicke: Ähnlich wie bei Rippen liegt die ideale Wandstärke von Bossen im Bereich von 40-60% der Grundwandstärke.
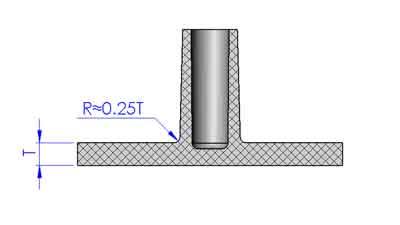
2. Abrundung des Bodens: Ähnlich wie bei Rippen auch hier den Boden mit einem Radius abrunden etwa das 0,25-Fache der Dicke.
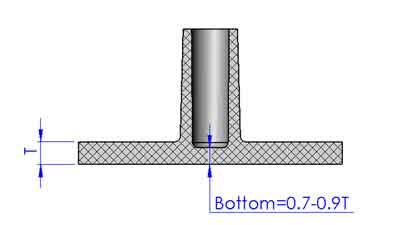
3. Bodenwandstärke: Erwägen Sie, die Bodenwandstärke etwas dünner zu machen, etwa das 0,7- bis 0,9-Fache der Wandstärke, um die Einfallstellen zu reduzieren.
4. Entformungsschräge: Für Bosse werden im Allgemeinen ein externer Entformungswinkel von 0,5-1,5 Grad und ein interner Winkel von 0,5 Grad empfohlen.
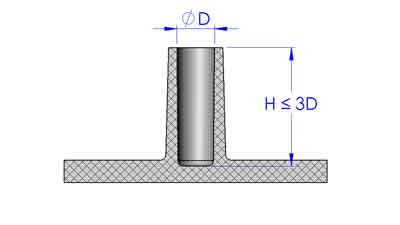
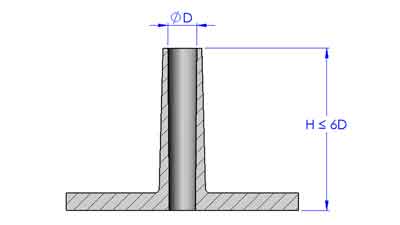
5.Maximale Tiefe von Bohrungen in Bossen:
Diese Richtlinien dienen in erster Linie dazu, ein Biegen oder Brechen der Kernstifte zu verhindern aufgrund des hohen Einspritzdrucks, wodurch die Qualität und das Aussehen der Formteile verbessert werden.
Sacklöcher: Es ist ratsam, eine Tiefe von mehr als dem 3-Fachen des Lochdurchmessers nicht zu überschreiten.
(Sackloch)
Durchgangslöcher: Bei Durchgangslöchern kann die Tiefe bis zum 6-Fachen des Lochdurchmessers betragen. Dies liegt daran, dass der Kernstift an beiden Enden abgestützt werden kann.
(Durchgangsloch)
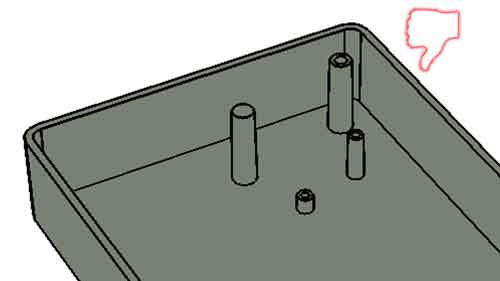
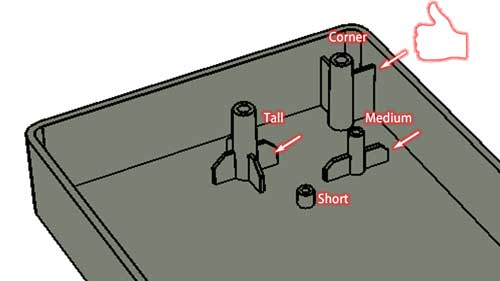
6. Strukturelle Stabilität: Erhöhung der strukturellen Stabilität durch Verbinden von Bossen mit Rippen wo erforderlich. Üblicherweise benötigen höhere Bosse mehr Rippen als die kürzeren Bosse.
Nicht empfohlen
Empfohlen
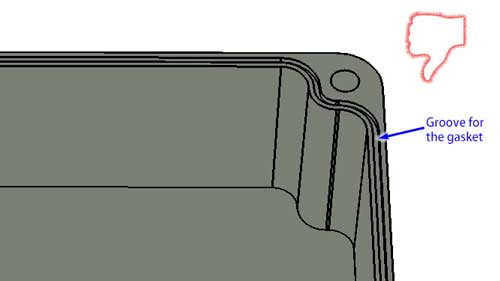
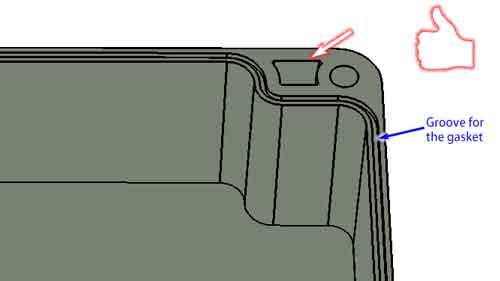
7. Platzierung: Stellen Sie sicher, dass Bosse nicht zu nahe an Seitenwänden platziert werden, um ein Verschmelzen und lokale Überdicken zu verhindern. Andernfalls, versuchen, auszuhöhlen der Bereich, der zu dick ist.
Beachten Sie, dass müssen diese Empfehlungen möglicherweise angepasst werden basierend auf dem einzigartigen Design und der Anwendung Ihres Bauteils. Daher, ist die Konsultation eines professionellen Spritzgussdienstleisters vor der Finalisierung Ihres Designs ein umsichtiger Schritt.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass beim Spritzgießen ein empfindliches Gleichgewicht zwischen dünnen Wänden, die typisch sind, und Ausnahmen, die durch Stärke, Gewicht oder komplizierte Designs bedingt sind, gefunden werden muss. Unsere Richtlinien für Rippen und Vorsprünge sind wichtige Werkzeuge, um dieses Gleichgewicht zu finden.
Denken Sie daran, dass es sich hierbei um flexible Grundsätze und nicht um strenge Regeln handelt, die Anpassungsfähigkeit und Präzision in Ihrem Vorgehen erfordern. Letztendlich liegt der Erfolg des Gießens in Ihrer Fähigkeit, den Prozess auf die spezifischen Anforderungen eines jeden Projekts zuzuschneiden. Viel Spaß beim Gießen!