


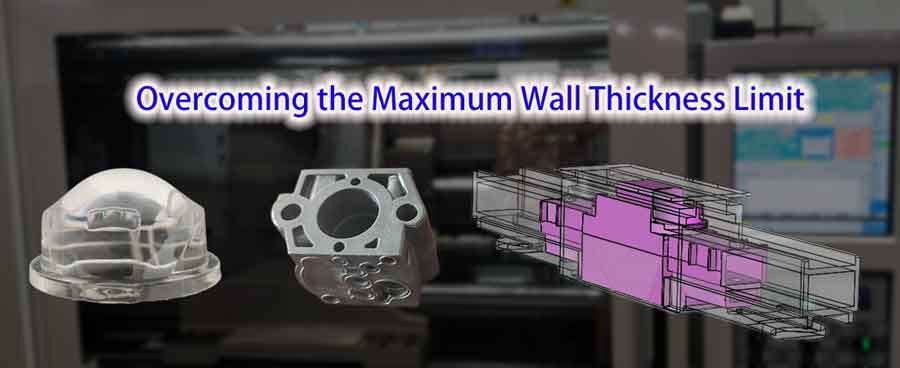
In der Welt des Spritzgießens ist es gängige Praxis, dünne und gleichmäßige Wandstärken in Produkten beizubehalten. Jedoch gibt es Szenarien, in denen eine maximale Wandstärke erforderlich ist, wodurch die Grenzen über konventionelle Limits hinaus verschoben werden. In diesem Artikel tauchen wir in die Methoden zur Herstellung spritzgegossener Teile mit dickeren Wänden ein, zusammen mit den Herausforderungen und Überlegungen, die im Prozess berücksichtigt werden müssen.
Inhaltsübersicht
Umschalten aufWarum spritzgegossene Teile nicht zu dick sein sollten
Zu dicke Spritzgussteile können zu einer Reihe von Problemen führen, weshalb es Höchstwerte für die Wandstärke gibt. Zu den wichtigsten Problemen mit zu dicken Spritzgussteilen gehören:
- Ungleichmäßige Abkühlung und Schrumpfung: Dickere Abschnitte kühlen langsamer ab als dünnere Wände, was zu einer ungleichmäßigen Abkühlung führt. Dies kann zu örtlicher Schrumpfung (Einfallstellen) und Verformung führen, was wiederum Risse oder Verformungen des Produkts zur Folge haben kann.
- Erhöhter innerer Stress: Während der Abkühlung kann das Material in dickeren Wänden aufgrund langsamerer Abkühlraten höhere innere Spannungen entwickeln, was die strukturelle Integrität und Leistung des Produkts beeinträchtigt.
- Verkürzte Produktlebensdauer: Aufgrund von inneren Spannungen und ungleichmäßigen Materialeigenschaften können zu dicke Spritzgussteile eine geringere Haltbarkeit und eine kürzere Lebensdauer aufweisen.
- Unzureichende Füllung: Während des Spritzgießens können dickere Abschnitte nicht vollständig gefüllt werden, was zu Vakuumlücken und Luftblasen führt.
Die maximale Wandstärkengrenze beim Spritzgießen gewährleistet in erster Linie Produktqualität, strukturelle Integrität und Produktionseffizienz. Diese Faktoren sollten in der Designphase berücksichtigt werden, unter Einhaltung von Material- und Designrichtlinien, um die Qualität und Leistung des Endprodukts zu gewährleisten.
Situationen, in denen dickere Wände erforderlich sind
1. Erhöhung der strukturellen Festigkeit und Steifigkeit: In bestimmten Szenarien erfordert der Bedarf an erhöhter struktureller Festigkeit und Steifigkeit die Verwendung dickerer Wände in spritzgegossenen Teilen. Dies ist besonders wichtig in Anwendungen, bei denen die Teile hohen Belastungen oder Lasten ausgesetzt sind und zusätzliches Material erfordern, um Integrität und Funktionalität zu erhalten.
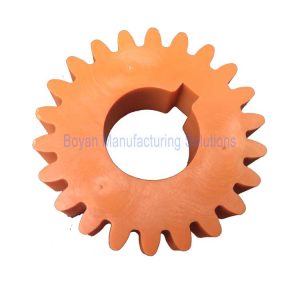
2. Designbeschränkungen bei eng benachbarten Merkmalen: Es gibt Situationen, in denen Designelemente wie Bosse (erhabene Merkmale zur Ausrichtung oder Befestigung) und Wände sehr nahe beieinander liegen. In solchen Fällen ist es unpraktisch oder unmöglich, diese Bereiche auszuhöhlen. Die daraus resultierende Designbeschränkung führt zur Notwendigkeit dickerer Wände, um diese eng beieinander liegenden Merkmale unter Beibehaltung der strukturellen Integrität des Teils zu berücksichtigen.
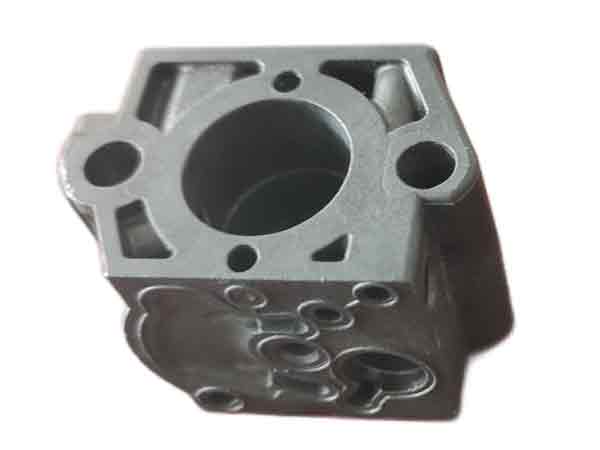
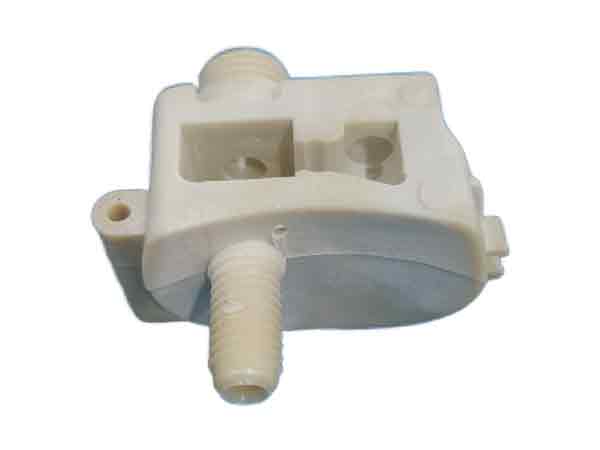
3. Hinzufügen von Materialmasse und Trägheit: Für bestimmte Anwendungen ist eine Erhöhung der Masse und Trägheit eines Teils wünschenswert. Dies kann durch die Gestaltung des Teils mit dickeren Wänden erreicht werden. Die zusätzliche Masse kann in Anwendungen von Vorteil sein, bei denen zusätzliches Gewicht für Stabilität oder Impuls erforderlich ist, wie bei bestimmten mechanischen oder automobilen Komponenten.
4. Verbesserung der Wärmedämmung: In einigen Produkten, insbesondere solchen, die den Temperaturaustausch aufrechterhalten oder einschränken müssen, sind dickere Wände für eine verbesserte Wärmedämmung erforderlich. Dies ist häufig bei Produkten wie Thermo behältern, Gehäusen für Elektronik oder Komponenten in Heiz- und Kühlsystemen zu sehen, wo die Wanddicke eine entscheidende Rolle bei der Isolierung des Produkts oder der Komponente von externen Temperaturschwankungen spielt.
Kostenauswirkungen einer erhöhten Wanddicke
Dickere Wände bedeuten längere Abkühlzeiten während des Spritzgießzyklus. Abkühlzeit ist nahezu proportional zum Quadrat der Wandstärke, gemäß einer quadratischen Beziehung (y = K * x^2). Zum Beispiel beträgt bei PA6-Material mit 8 mm Dicke der gesamte Spritzgießzyklus etwa 93 Sekunden, wobei die Abkühlung etwa 70 Sekunden dauert. Somit geht eine Erhöhung der Wandstärke mit höheren Produktionskosten einher.
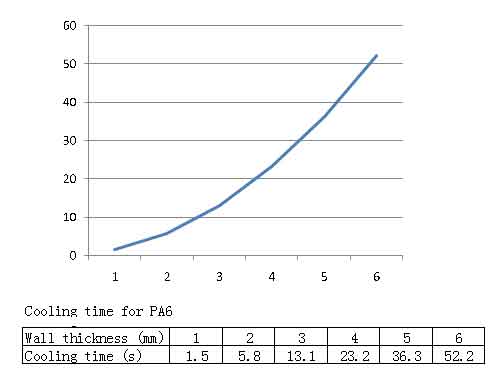
Die Abkühlzeit beim Spritzgießen wird von vielen Faktoren beeinflusst, so dass die Berechnungsformel recht komplex ist. Die Daten im obigen Diagramm spiegeln nur grob die Beziehung zwischen Wanddicke und Kühlzeit wider. Es zeigt jedoch, dass die Kühlzeit fast proportional zum Quadrat der Wanddicke ansteigt, was sich erheblich auf die Spritzgießkosten auswirkt.
Methoden zum Formen von dickwandigen Kunststoffprodukten:
1. Einsatz spezialisierter Spritzgießmaschinen
Einige Materialien wie PC sind von Natur aus für dickwandige Produkte geeignet, wie Linsen mit bis zu fast 30 mm Dicke. Trotz dieser Dicke zeigen sie keine signifikante Schrumpfverformung und behalten die optische Leistung bei.
Die größte Herausforderung besteht darin, Defekte wie Blasen und Einspritzlinien zu verhindern und übermäßige innere Spannungen nach dem Abkühlen zu vermeiden.
Um hohe Einspritzgeschwindigkeiten und gleichmäßige Druck- und Temperaturverhältnisse zu gewährleisten und so die inneren Spannungen zu minimieren, sind spezielle Spritzgießmaschinen und Schnecken erforderlich.
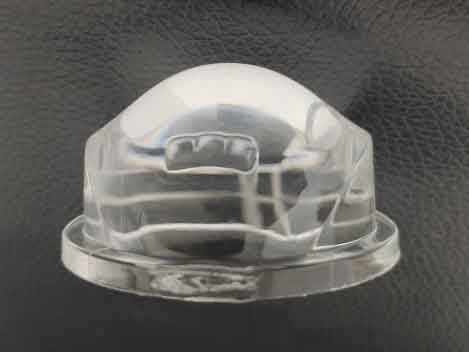
Dies ist eine Scheinwerferlinse aus PC-Material mit einer Dicke von etwa 34 mm, hergestellt mit einer speziellen Spritzgießmaschine. Da die Angussnarbe nach der Montage verdeckt ist, erfordert sie keine ästhetische Behandlung.
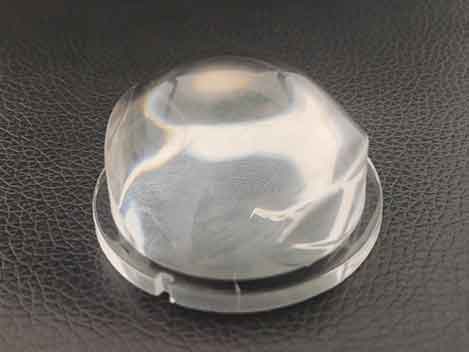
Die Bilder zeigen, dass das Produkt frei von erkennbaren Blasen und Einspritzlinien ist und ein zufriedenstellendes Qualitätsniveau erreicht.
2. Änderung des Materials
Die primäre Begrenzung der Wandstärke von Teilen ist die physische Füllung. Die Zugabe von Calciumcarbonat oder Talkum zu Kunststoffen kann die Materialschrumpfung reduzieren. Diese Additive schrumpfen nicht und können den strukturellen Zustand einiger Kunststoffe verändern. Glasfaserverstärkung verändert die Kristallinität einiger Kunststoffe und reduziert deren Schrumpfrate erheblich. Die Zugabe dieser Komponenten ist jedoch komplex, da sie den Glanz des Materials verändern, die Festigkeit verringern und die Sprödigkeit erhöhen können. In einigen Anwendungen, wie lebensmittelechten Kunststoffen, sind die meisten Additive nicht zulässig.
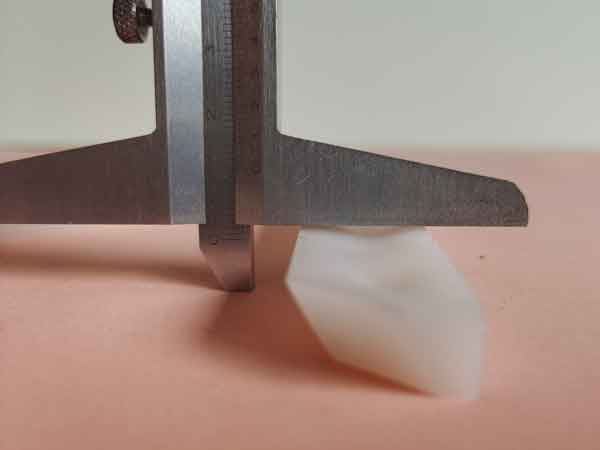
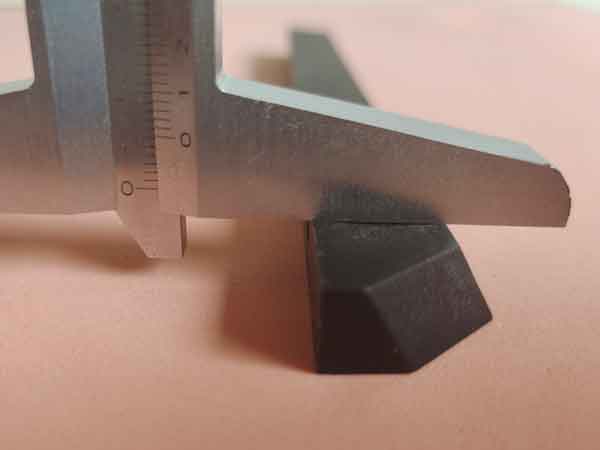
In diesem Beispiel ist ersichtlich, dass die Materialmodifikation die Schrumpfung erheblich reduziert und die Herstellung von Produkten mit größerer Wandstärke ermöglicht.
Das weiße Muster, hergestellt aus Standard-PP (Polypropylen), zeigt deutlich eine erhebliche Schwindung, die Einbuchtung in der Mitte ist offensichtlich. In solchen Fällen kann selbst eine Erhöhung des Nachdruckdrucks und der Nachdruckzeit diese Schwindung nicht mildern.
Die schwarze Probe, die aus modifiziertem, mit langen Glasfasern gefülltem PP besteht, zeigt eine deutliche Verbesserung der Ebenheit.
3. Umspritzen
Da derselbe Kunststofftyp umspritzt werden kann, bietet dies eine große Produktionsflexibilität. Wir können zunächst ein kleineres Teil als Substrat herstellen und dann das Umspritzen durchführen, um das Substrat zu umhüllen, was die Wanddicke des Produkts erheblich erhöhen kann.
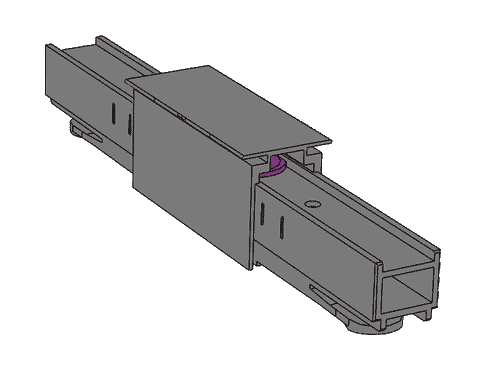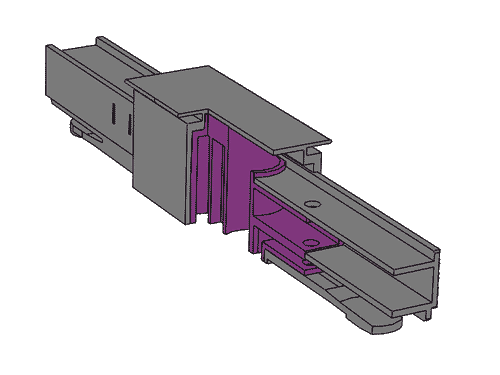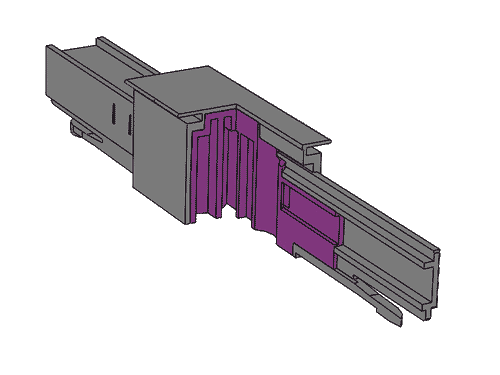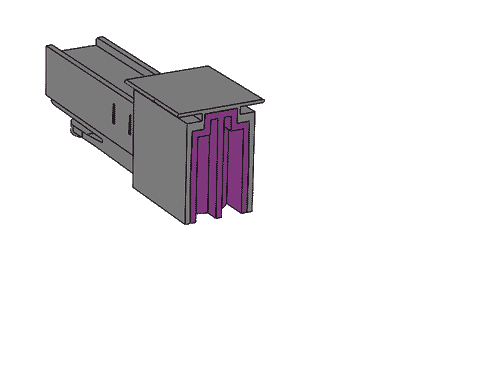
Dies ist ein Kunststoffverbinder, der für hohe Belastungen ausgelegt ist und daher eine erhöhte Wanddicke erfordert. Bei einem einzelnen Spritzgießprozess ist jedoch eine Wanddicke von 8 mm die Grenze, da bereits deutliche Einfallstellen auftreten und die Formzeit etwa 1 Minute und 40 Sekunden beträgt. Dennoch erfüllt diese 8-mm-Dicke nicht die erforderlichen Festigkeitskriterien.
Durch die Anwendung eines Umspritzverfahrens kann die Wanddicke nun auf über 15 mm erhöht werden, wobei die Ebenheit des Produkts die Anforderungen weitgehend erfüllt.
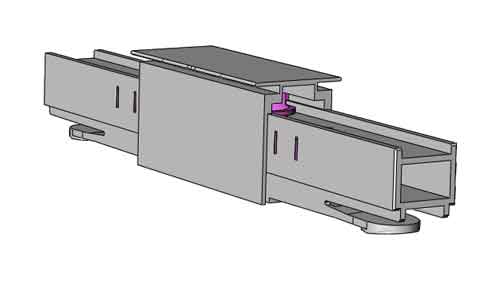
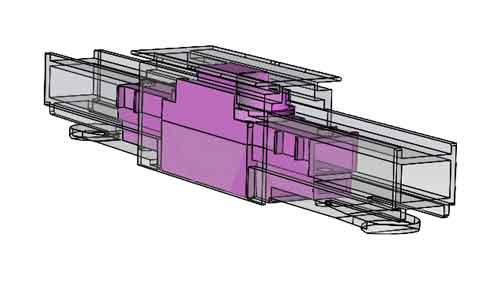
Die nachstehende Animation zeigt, wie das Substrat in die Ummantelung eingekapselt wird. Dadurch wird die Festigkeit in den tragenden Bereichen des Teils deutlich erhöht.
Man kann sagen, dass das Umspritzen die einfachste Lösung ist, da es weniger durch die Einschränkungen der Spritzgussmaschinen und die oben erwähnten Unzulänglichkeiten der modifizierten Materialien beeinträchtigt wird, obwohl es höhere Kosten verursacht.
Dies erfordert zwei Formen: eine für das Substrat und eine weitere für das Umspritzen. Der Prozess ist zeit- und arbeitsintensiv.
Darüber hinaus kann die Anzahl der Umspritzschichten (z. B. doppeltes oder dreifaches Umspritzen) die Wände weiter verdicken und sogar massive Kunststoffprodukte erzeugen. Dies ist selten und kostspielig, aber eine Möglichkeit, die zu Informationszwecken erwähnt werden sollte.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass das Spritzgießen zwar in der Regel dünne, gleichmäßige Wände bevorzugt, bestimmte Anwendungen jedoch dickere Wände erfordern. Die Bewältigung von Herausforderungen wie ungleichmäßiger Kühlung, erhöhter Eigenspannung und potenzieller Defekte erfordert fortschrittliche Techniken wie die Verbesserung der Maschinenleistung, die Modifizierung von Materialien und den Einsatz von Überspritzungen. Dieser Artikel unterstreicht, dass die Herstellung dickwandiger Teile zwar komplex ist, dass es aber mit sorgfältiger Planung und Ausführung möglich ist, Qualität und Funktionalität bei diesen Spezialprodukten zu erreichen.
