İçeriğe geç

Müşterilerin Bilmesi Gereken Yaygın Enjeksiyon Kalıplama Kusurları

En yaygın enjeksiyon kalıplama hataları

Plastik enjeksiyon kalıplamayı başarılı bir şekilde gerçekleştirmek kapsamlı uzmanlık ve bilgi gerektirir. Süreç, kalıp tasarımı, makine ayarları, kalıplama işleminin kendisi ve malzemenin özellikleri dahil olmak üzere çok sayıda unsuru içerir. Bu yönlerin uygunsuz şekilde ele alınması çeşitli sorunlara yol açabilir. enjeksiyon kalıplama hataları.

Bir plastik kalıplama projesine başlamak, kalıp üreticinizle kapsamlı iletişim kurmayı gerektirir. Potansiyel enjeksiyon kalıplama kusurlarını önceden belirlemek çok önemlidir. Kalıp üreticileri küçük kusurları gözden kaçırabilir veya bunları kabul edilebilir sayabilir, bu da kalıp imalatı sırasında sorunlara yol açabilir.

Katılım Üretilebilirlik için Tasarım (DFM) ve kalıp akış analizi bu zorlukları etkili bir şekilde ele alabilir ve daha sorunsuz bir kalıplama süreci sağlayabilir.

Enjeksiyon kalıplama kusurlarının ana türleri

Bu ana enjeksiyon kalıplama hata türleri şunlardır:

1. Çökme izleri, 2. Çapaklar, 3. Kapı allık, 4. Kaynak hattı, 5. Boşluklar ve kabarcıklar, 6. Gümüş Çizgi. 7. eksik dolgu. 8. yüzen lifler. 9. Jetleme.

Çökme izleri

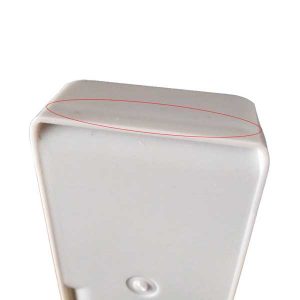
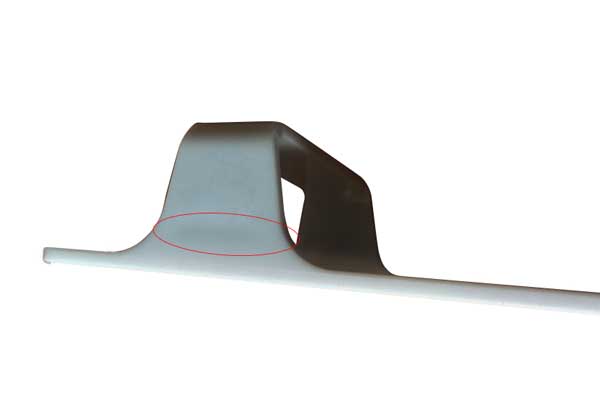
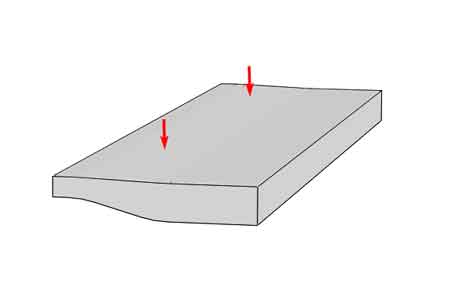
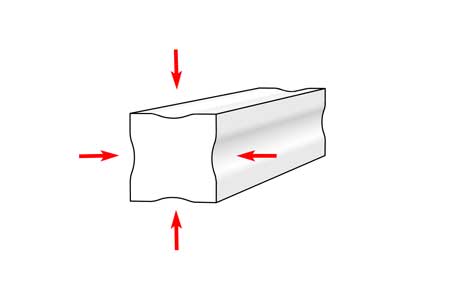
Çökme izleri yüzeyde istenmeyen çöküntüler enjeksiyonla kalıplanmış parçalarda. Enjeksiyon kalıplama işlemi sırasında, yüzey iç kısımdan önce soğuyup katılaştığı için, ve daha kalın bölümlerde iç kısım yüzeyden sonra soğumaya ve büzülmeye devam ederek yüzeyde aşağı doğru çekme ve gerilmeye neden olur.

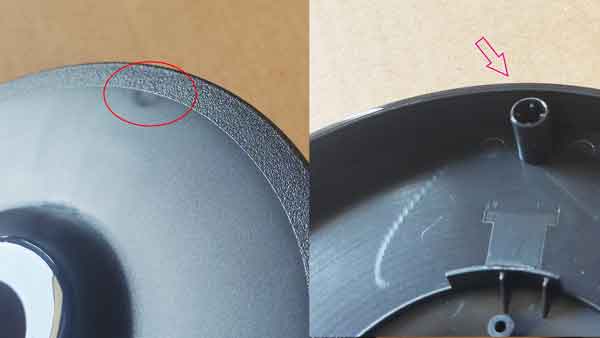
Genellikle daha kalın duvar kesitlerine sahip alanlarda, duvar kalınlığında aşırı hızlı geçişlerde veya nervürler, çıkıntılar ve dış duvarların kesişim noktalarında ortaya çıkarlar.

Çökme izlerinin neden olduğu ana sorun estetik bozulmadır, ancak bazen özellikle yüksek hassasiyet ve düzlük gerektiğinde fonksiyonel sorunlara da yol açabilirler.

bir ABS parçasındaki çökme izi
bir nervürden kaynaklanan çökme izi
altındaki bosslardan kaynaklanan çökme izi
Altındaki bosslardan kaynaklanan çökme izi

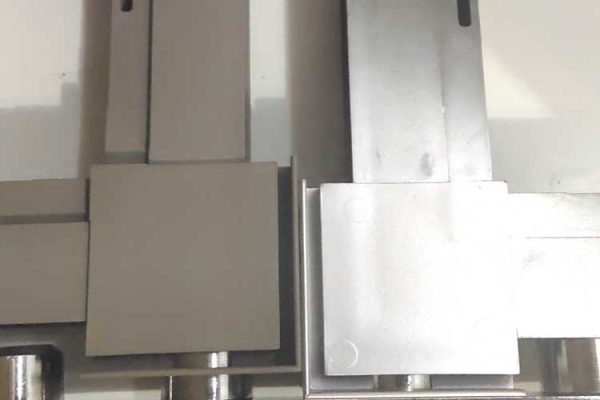
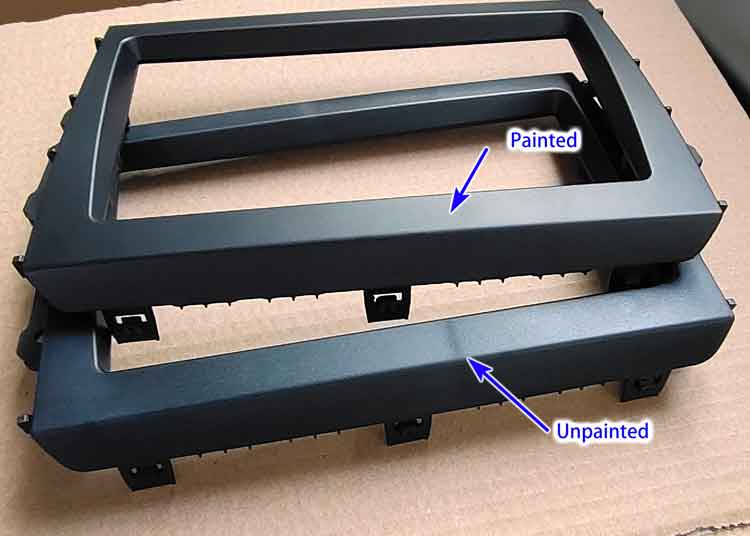
Yüzey yüksek parlaklıkta boya gerektiriyorsa, çökme izleri daha belirgin hale gelir. Aşağıdaki görsellerde, ürünlerin boyama öncesi ve sonrasında çökme izlerinin görünürlüğünde önemli bir fark gösterilmektedir.

Bu sorun ayna parlatmalı yüzeylere ve yüksek parlaklıklı malzemelere sahip plastik ürünler için de geçerlidir.

parlak yüzey çökme izlerine daha duyarlıdır

Aşırı kalın duvarlara sahip bazı ürünlerde, paketleme basıncını ve paketleme süresini artırmak çökme izi sorununu çözmeyebilir. Bu gibi durumlarda tek çözüm, nispeten daha düşük büzülme oranlarına sahip malzemeleri seçmektir.

Neden:

Çökme izleri, enjeksiyon kalıplama sürecinde yüzeyin önce soğuyup katılaşması, iç kısmın ise daha sonra soğumaya ve büzülmeye devam etmesi nedeniyle oluşur. Enjeksiyon kalıplamanın paketleme aşamasında, nozul plastik büzülmesini telafi etmek için kalıp boşluğuna erimiş plastik sağlamaya devam eder.

Ancak bu ek plastik, büzülmesini tam olarak telafi edemez ve bu da yüzeyde aşağı doğru bir çekme ile sonuçlanır.

Plastik parça ince ve homojen et kalınlığına sahipse, yüzeyindeki aşağı doğru büzülme tutarlıdır, bu nedenle belirgin çökme izleri olmaz. Ancak et kalınlığında düzensiz geçişler varsa veya et kalınlığı çok kalınsa, düzensiz ve önemli büzülmeye neden olarak yüzeyde yerel çökme izleri görülebilir.

Çökme İzlerinden Kaçınmak için Tasarım İpuçları

Çökme izleri genellikle uygun olmayan tasarımın sonucudur. İşte çökme izlerine neden olacak 3 tipik tasarım:

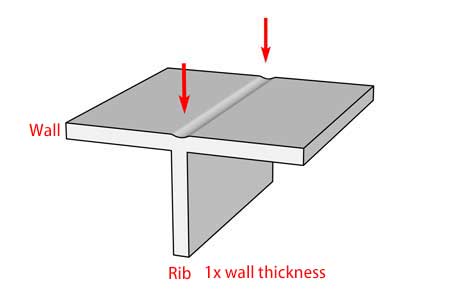
  1. Nervür, dış duvarlara kıyasla çok kalın.

Uygun olmayan tasarım: kaburga, duvar ile aynı kalınlıkta, hatta daha kalındır.

çok kalın kaburga oldukça belirgin lavabo izine neden olacaktır

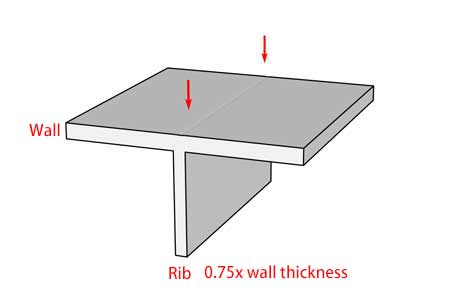
İyileştirilmiş tasarım: kaburgayı duvar kalınlığının 0,75 katından daha küçük, tercihen 0,6 katı yapın, bu çökme izini hafifletecektir.

daha az kalın kaburga batma izini hafifletecektir

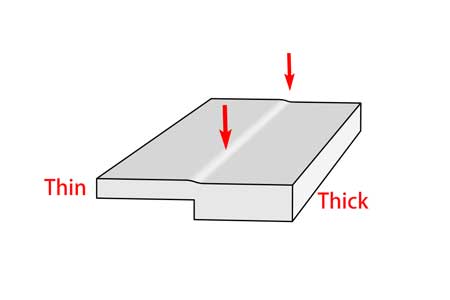
2. Duvar kalınlığındaki geçiş çok hızlı değişiyor

Eşit olmayan duvar kalınlığı lavabo izine neden olur
çukur izlerini azaltmak için duvar kalınlığının daha yumuşak geçişi

Kalın alanı boşaltmaya çalışın (böylece daha ince duvarlara da sahip olur) veya bu mümkün değilse, kalın ve ince alan arasına bir eğim ekleyin, böylece çökme o kadar dik ve fark edilir olmaz.

3. Duvar çok kalın.

duvar çok kalın çökme izlerine neden olur

Mümkünse plastik parça tasarımında her zaman kalın duvarlardan kaçınmaya çalışın.

Çözümler:

  • Parça tasarımını optimize edin (yukarıya bakınız);
  • Paketleme basıncını ve süresini artırın;
  • Kalıp ve erimiş plastik sıcaklığını düşürün;
  • Kapıyı kalın duvarlı bölüme yerleştirin ve kapı boyutunu büyütün, böylece soğutma ve katılaşma sürecinde daha iyi malzeme telafisi sağlanır;
  • Kalıp yapımına başlamadan önce kalıp akış analizi yapın.
  • Büzülmeye daha az duyarlı olan malzemeyi değiştirin.

Flaşlar veya çok belirgin ayırma çizgisi

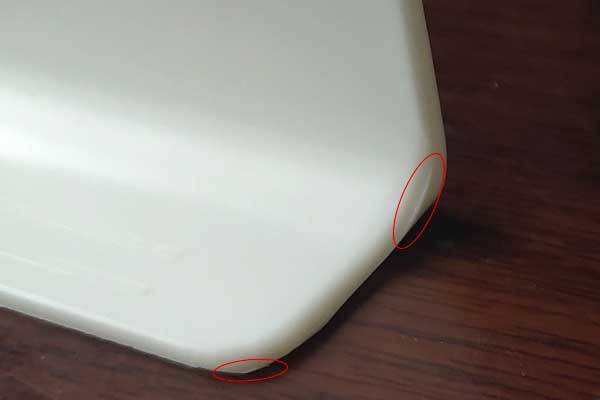
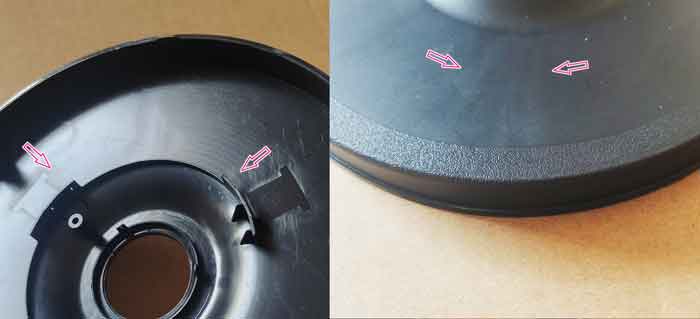
Flaşlar, kalıp boşluğundan kaçan plastik parçalar üzerindeki düzensiz aşırı malzemedir (genellikle ince film şeklinde). Genellikle ayırma çizgisi boyunca veya kalıp içindeki hareketli parçalar arasında boşluk olan herhangi bir yerde ortaya çıkarlar.

bir ABS parçasındaki flaşlar
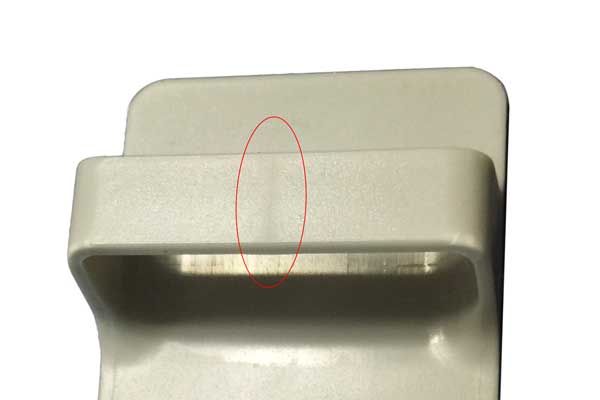
Hafif taşma
çok belirgin ayırma çizgisi
Çok belirgin ayırma çizgisi

Flaşlar hoş olmayan bir görünüme sahiptir, kenarın temiz olmamasına neden olur.

flaştan kaynaklanan kirli kenar
Kirli kenar
daha az flaşlı iyileştirilmiş parça
İyileştirildi

Neden: Bir enjeksiyon kalıbı, üst kalıp ve alt kalıptan oluşur; bunlar bir araya bastırıldığında kapalı boşluğu oluşturur. Ancak işleme hassasiyetsizliği nedeniyle veya iç basıncın kenetleme kuvvetini yenmesi nedeniyle aralarında hafif bir boşluk olabilir. Aynı zamanda kalıpta sürgüler, itici pimler gibi hareketli bileşenler vardır ve bunların etrafında da hafif boşluklar bulunur. Boşluk tamamen kabul edilebilir ve hatta gaz tahliyesi için faydalıdır. Ancak boşluk, erimiş malzemenin viskozitesinin izin verdiği sınırı aştığında, malzeme boşluğa sızarak çapak oluşturur. Çapağın etkisi çoğunlukla estetiktir.

Çözümler:

  • Kalıp imalatının hassasiyetini artırarak hareketli bileşenlerde daha küçük ve tutarlı boşluklar elde edin;
  • Daha büyük bir enjeksiyon makinesi (daha yüksek tonajlı) kullanarak daha fazla kapatma kuvveti elde edin;
  • Paketleme basıncını ve sıcaklığını düşürün;
  • Daha yüksek viskoziteli malzemeye (daha az akışkanlık) geçin.

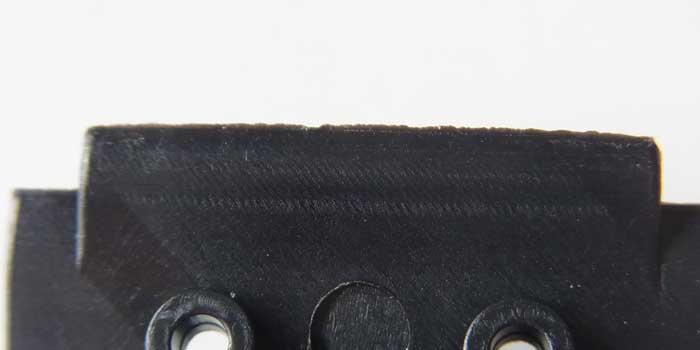
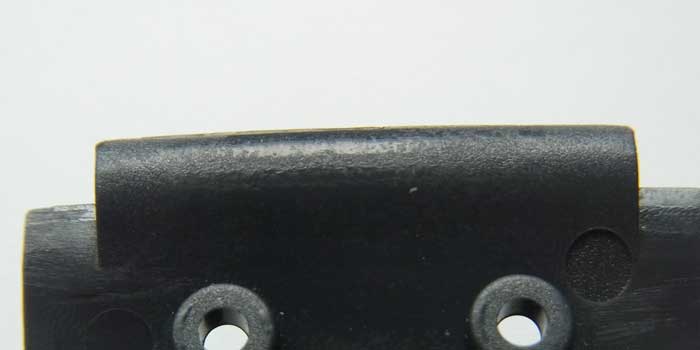
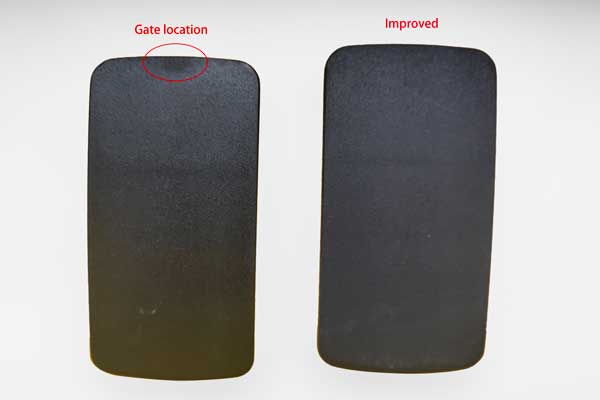
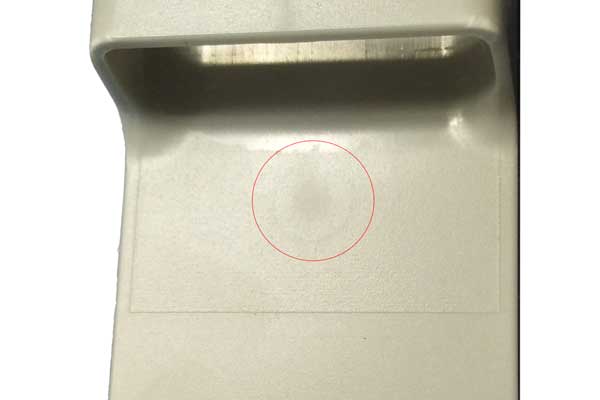
Kapı lekesi veya bazen sadece leke olarak adlandırılan, kapı alanı yakınındaki yara benzeri, bulutlu renk değişimidir. Diğer alanlara göre tutarsız bir görünüme sahiptir. Adından da anlaşılacağı gibi, birçoğu mat bir görünüme sahiptir, ancak bazıları daha parlak (daha parlak) alanlarla karışmış olabilir ve genellikle kapı tipine ve boşluk içindeki erimiş reçinenin akış yönüne bağlı olarak dairesel veya yelpaze şeklinde bir desende ortaya çıkarlar.

siyah naylon parçadaki giriş kızarması
beyaz ABS parçadaki giriş kızarması
doğrudan giriş arkasındaki dairesel giriş kızarması

Bazı kişiler, kesin terminolojiye aşina değilse “kapı kızarıklığı”nı yanlışlıkla “kapı yarası” veya “kapı izleri” olarak adlandırabilir. Ancak “kapı yarası” aslında bir enjeksiyonla kalıplanmış parçanın kapı bölgesinde tamamen temizlenmeyen veya giderilmeyen kalıntı plastiği ifade eder, bu nedenle “kapı kızarıklığı” kullanılması gereken daha doğru terimdir.

Nedenler: Kapı kızarıklığı esas olarak kapı tipi, boyutu ve konumunun yanlış tasarımlarından kaynaklanır. Kapı yakınında akış yönünde ani bir değişiklikten kaçınmalısınız, çünkü bu bu bölge çevresinde aşırı kayma gerilmesi oluşturacaktır. Ancak kapı tasarımı genellikle tüm hususların bir uzlaşmasıdır, başka birçok sınırlama vardır, fakat kalıp tasarımı bunu kalıp tasarımında dikkate almalıdır.

Diğer nedenler çok yüksek enjeksiyon dolum hızı, uygun olmayan kalıp sıcaklığı ve seçilen reçinenin özellikleridir.

Reçinenin çok yüksek viskozitesi (veya daha düşük akışkanlığı), bu da daha yüksek kesme gerilimine yol açacaktır.

Çözümler:

  • Enjeksiyon dolum hızını yavaşlatın.
  • Kalıp sıcaklığını ve nozul/silindir sıcaklığını/basıncını ayarlayın.
  • Enjeksiyon girişini biraz genişletin.
  • Malzemeyi daha düşük viskozite ve daha yüksek kesme mukavemetine sahip olanla değiştirin.
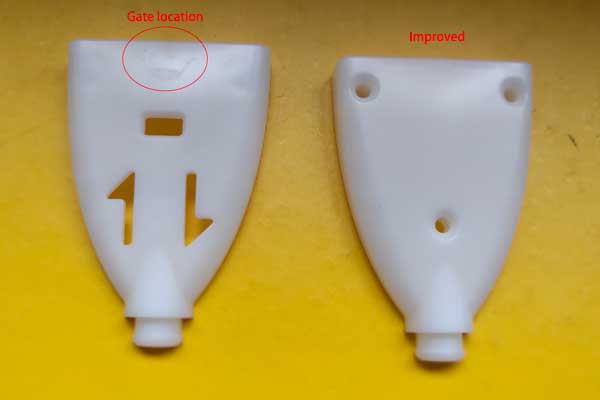
  • Kapı tipini ve konumunu değiştirin. Kapı, ince duvarlı alan yerine kalın duvarlı bir bölgede bulunmalıdır. Kalıp içindeki akış yönündeki ani değişikliklerden kaçınmaya çalışın.

Kapı Kızarıklığını önlemek için kapı tasarımı örnekleri

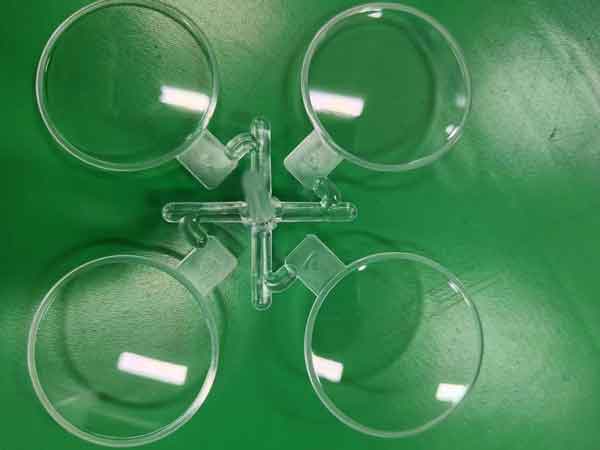
Şeffaf parçalar kapı kızarıklığına karşı özellikle hassastır ve çok az miktarda kapı kızarıklığı bile kabul edilemez. İlk örnekte, belirgin bir kapı kızarıklığı mevcuttur ve enjeksiyon kalıplama parametreleri optimize edildikten sonra bile tamamen giderilememiştir.

şeffaf plakalardaki giriş kızarması

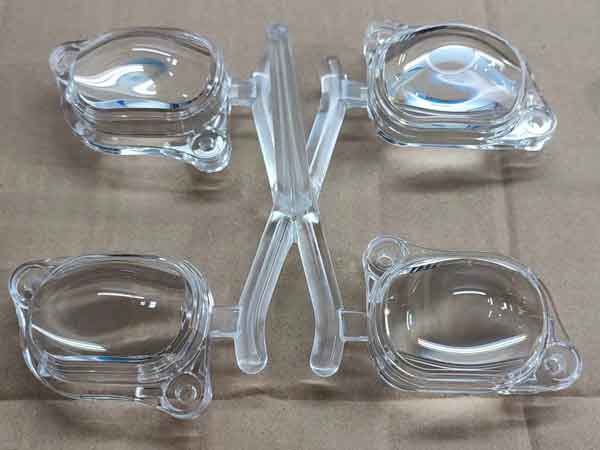
Aşağıdaki iki örnekte, kapıların yakınındaki alanlar düzleştirilmiş ve bu da kapı lekesini etkili bir şekilde önlemiştir.

geçit tasarımı şeffaf lens, geçit kızarmasını önlemek için 2
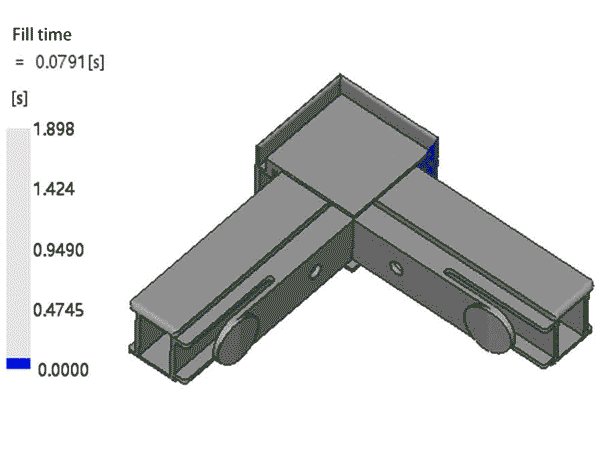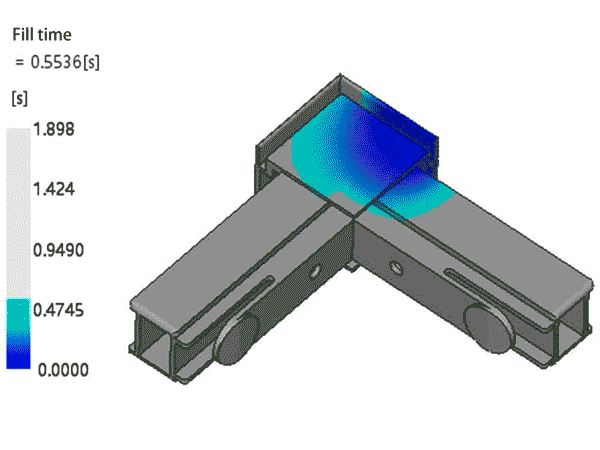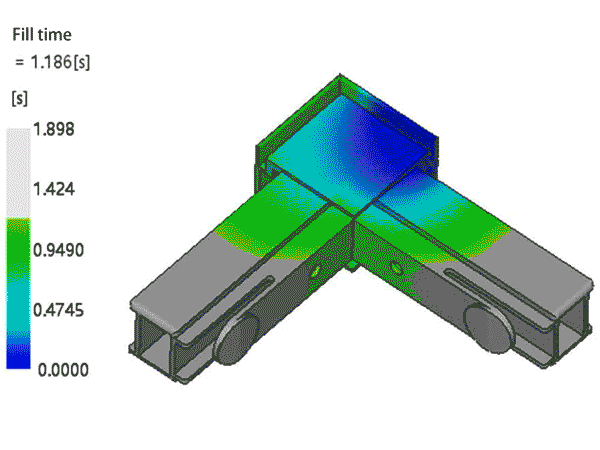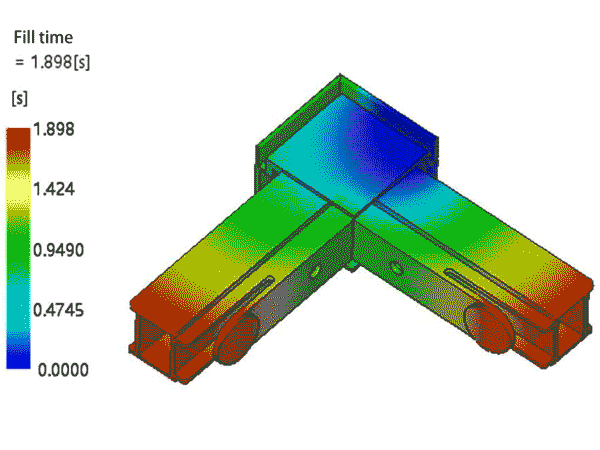
kalıp akış animasyonu köşe bağlantısı

Düşük fiyata güvenilir kalite mi istiyorsunuz?

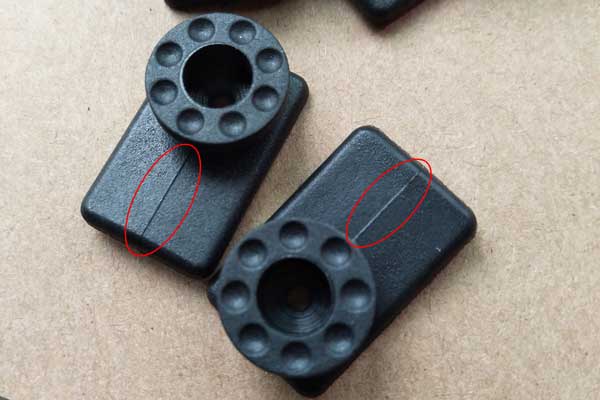
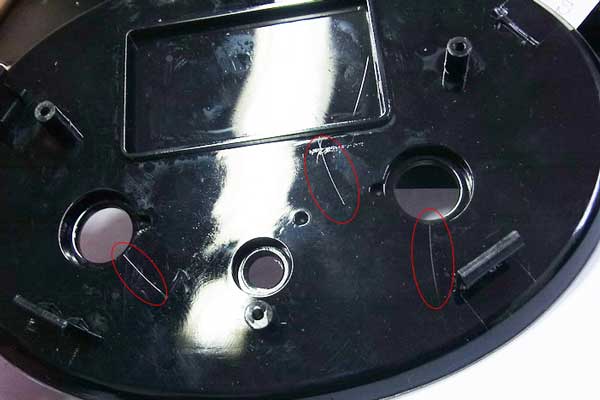
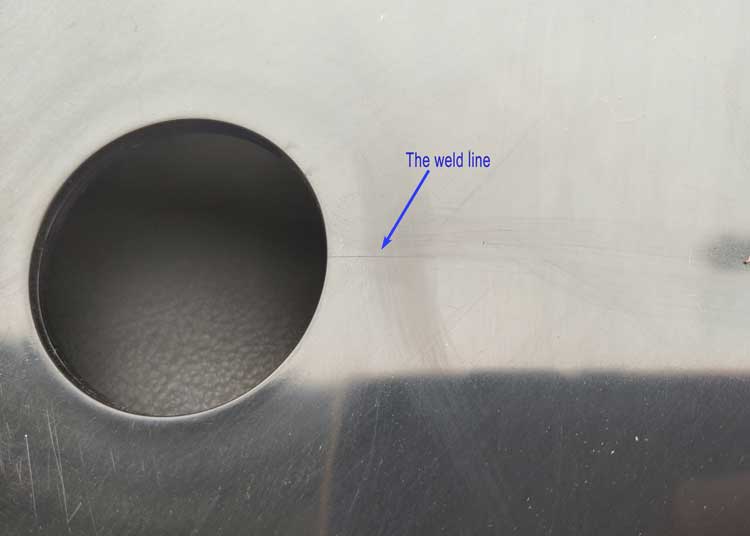
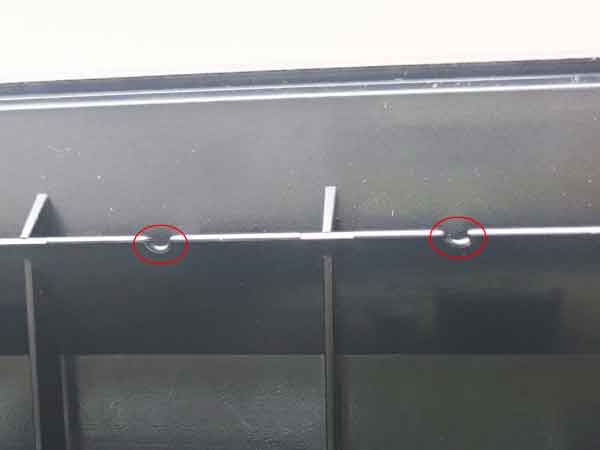
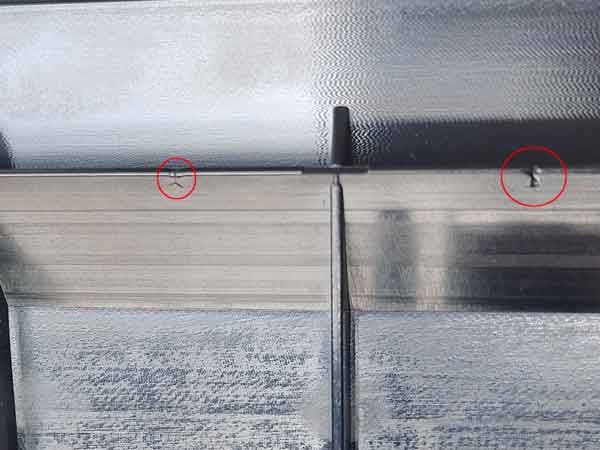
Kaynak çizgileri veya birleşme çizgileri, plastik parçalar üzerinde, genellikle deliklerin (veya benzer özelliklerin) bir tarafında bulunan, kıl benzeri ince çizgilerdir (bazen renk değişikliği ile birlikte). Düz veya kavisli olabilirler, ancak üretim boyunca aynı ürün için şekilleri oldukça tutarlıdır.

Bazı kaynak hatları oldukça belirgin.

siyah parlak yüzeydeki kaynak hattı
renk değişimi olan kaynak hattı

Bazı kusurlar çok küçüktür ve sadece belirli yansıma açılarında görülebilir.

Bazen kaynak çizgileri boyama veya kaplama ile gizlenebilir.

plastik boya ile kaplanmış kaynak hattı
Kaynak çizgisi, plastik parçalar üzerine boyama ile kapatılabilir.

Kaynak hatları plastik parçalarda oldukça yaygındır ve neredeyse tamamen önlenemez. Minimum düzeyde kontrol edildiğinde kabul edilebilirler. Sadece bir plastik parça için kaynak hatlarının hangi düzeye kadar kabul edilebilir olduğunu tanımlamamız gerekir.

Şeffaf Parçalarda Kaynak Çizgileri

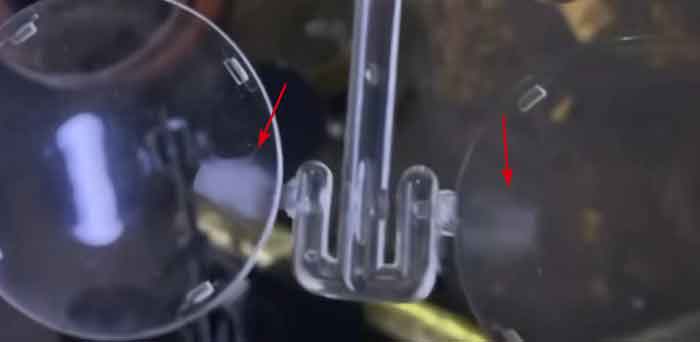
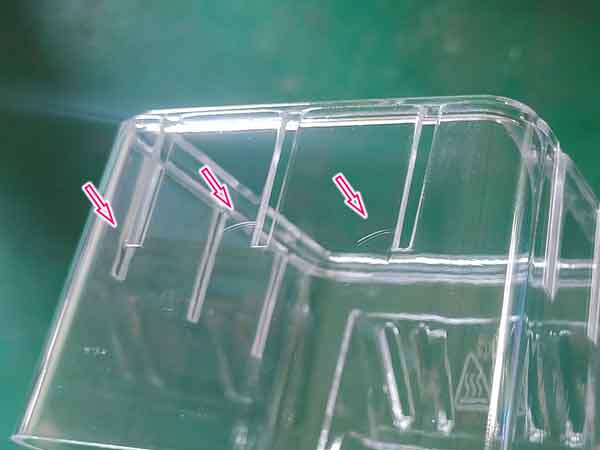
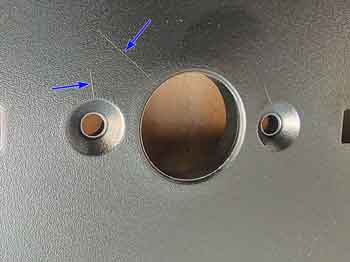
Kaynak hattı sorunları, genellikle daha yüksek estetik gereksinimlere sahip oldukları için şeffaf parçalar için özellikle önemlidir. Örgü hatlarının görünürlüğü şeffaf bileşenlerde daha belirgin olma eğilimindedir. Örneğin, aşağıdaki görselde şeffaf parçadaki örgü hatları belirli yansıma açılarında daha görünürken, soldaki okla gösterilen alan gibi diğer bakış açılarından daha az fark edilir.

Ayrıca, kalıp sıcaklığını veya enjeksiyon hızını artırmak gibi enjeksiyon kalıplama parametrelerini ayarlayarak şeffaf parçalardaki örgü çizgilerini tamamen ortadan kaldırmak zordur. Bu nedenle, tasarım aşamasında bu tür bileşenlere geçiş delikleri veya yuvalar eklerken bunun farkında olmak esastır.

şeffaf plasti̇k parça üzeri̇nde kaynak çi̇zgi̇leri̇

NedenlerErgimiş plastik kalıp boşluğuna enjekte edildiğinde, bir delik gibi bir engelle (bu, kalıbın içinde bir çıkıntıdır) karşılaştığında 2 akışa bölünmeye zorlanır, ardından ayrılan akışlar akış yönünde, ya da deliğin diğer ucunda birleşir. Bu süreçte, ergimiş plastik kısmen katılaşır ve bu da akışların birbiriyle yeterince iyi birleşememesine neden olur.

Bu kısmi katılaşma kötüleştiğinde renk değişimi meydana gelir.

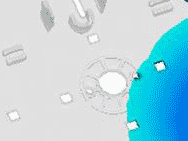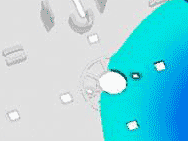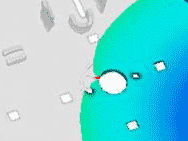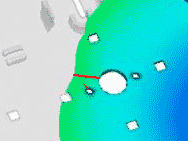
Kaynak hatlarının şeklini gösteren bir animasyon:

Plastik kalıplamada kaynak çizgisinin oluşumu
Kalıp Akış Analizi tarafından tahmin edilen kaynak çizgisi
Gerçek parçalardaki kaynak hattı

Çözümler:

  • Kalıp sıcaklığını artırın, bir kalıp ısıtıcısı kullanın (biraz maliyet artışı olacaktır).
  • Kalıp ve silindir sıcaklığını artırın.
  • Dolum hızını artırın.
  • Kaynak çizgilerine daha az duyarlı olan plastik malzemeyi değiştirin.
  • Kalıp tasarımını optimize et.

Vakum boşlukları ve hava kabarcıkları

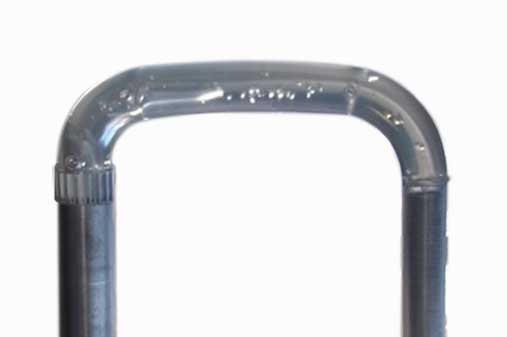
Vakum boşlukları ve hava kabarcıkları görünüşte benzerdir ve sıklıkla birbiriyle karıştırılabilir. Her ikisi de plastik enjeksiyon kalıplama parçasının içindeki kabarcıklardır. 

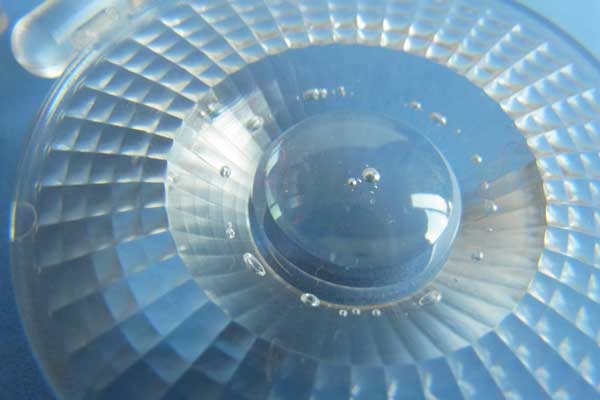
Şeffaf parçalar için kabarcıklar estetik veya işlevsel bir sorundur, örneğin LED lensler için en küçük kabarcıklar bile kabul edilemez. Aynı zamanda, kabarcıklar bazen mekanik dayanımı zayıflatabilir, bu nedenle zayıflamanın belirli uygulamaları için herhangi bir soruna neden olup olmayacağını da kontrol etmemiz gerekir.

Ancak, bazen dayanım bir endişe konusu olmadığında, opak plastik parçalar için boşluklar ve kabarcıklar büyük bir sorun değildir.

Kalın duvar yapısından kaynaklanan vakum boşlukları
Vakum boşlukları
deneme üretiminin ilk birkaç çekiminde hava kabarcıkları
Hava kabarcıkları

Hangi tür kabarcıklar olduğunu kontrol etmek için bir ısı testi yapabiliriz, plastiği ısıtmak ve yumuşatmak için bir sıcak hava tabancası kullanın, eğer kabarcıklar büyürse bunlar hava kabarcıklarıdır, eğer çökerler (veya küçülürlerse) bunlar vakum boşluklarıdır. 

Oldukça benzer olmalarına rağmen, nedenleri ve önlemleri farklıdır:

1. Vakum boşlukları

NedenlerVakum boşluklarının oluşum mekanizması çekme izlerine oldukça benzer. Dış malzeme önce soğuyup katılaşırken iç malzeme hâlâ soğumaya ve büzülmeye devam eder; başlangıçta yolluktan gelen yeni malzeme akışıyla telafi edilir. Yolluk donduktan sonra artık malzeme telafisi olmayacaktır ve eğer dış malzeme içeri doğru çekilemeyecek kadar sertse boşluklar oluşur.

Çözümler:

  • Parça tasarımını optimize edin, mümkünse duvarları inceltin
  • Paketleme basıncını ve süresini artırın;
  • Kalıp ve erimiş plastik sıcaklığını düşürün;
  • Kapıyı genişletin. Kapıyı kalın duvarlı bölüme yerleştirerek daha iyi malzeme telafisi sağlayın;
  • Büzülmeye daha az duyarlı olan malzemeyi değiştirin.

2. Hava kabarcıkları

NedenlerEnjeksiyon dolum hızı çok yüksek olduğunda, ya da plastik parçanın cidarları çok ince olduğunda veya bazen kalıp havalandırması yetersiz olduğunda, havanın plastik parçanın içinde sıkışmasına ve hava kabarcıklarının oluşmasına neden olur.

Çözümler:

  • Dolum hızını yavaşlatın, böylece kalıpta hava hapsolmasını önleyin;
  • Kalıbın havalandırmasını iyileştirin.
  • Enjeksiyon kalıplama öncesinde malzemeyi tamamen kurutun;
  • Silindir vidasının düzgün çalıştığından emin olun, erimiş plastiğe hava karışmasını önleyin;
  • Plastiği tankta aşırı ısıtmayın veya çok uzun süre bekletmeyin, bu reçinenin ayrışmasına ve gaz oluşumuna neden olabilir.
Helisel dişli için plastik kalıp

Özel kalıplama projenize başlamak için bugün bize ulaşın.

Gümüş çizgi / sıçrama

Gümüş çizgiler veya sıçramalar, plastik parçaların yüzeyindeki gümüş renkli çizgi kümeleridir, çizgiler genellikle akış yönünde düzenlenir.

Gümüş çizgi, malzemenin performansını ve görünümünü etkiler, bu nedenle dikkat edilmelidir.

PC plastik parçası üzerinde gümüş çizgi

Nedenler:

  • Malzemedeki nem, enjeksiyon kalıplama sırasında buhara dönüşerek malzeme yüzeyinde gümüş çizgiler veya püskürtme oluşturabilir. Bazı malzemeler neme daha duyarlıdır (örneğin, PC, ABS), bazıları ise daha az duyarlıdır (örneğin, PP, PE).
  • Malzemedeki hava varlığı ve kalıpta yetersiz havalandırma.
  • Çok hızlı enjeksiyon hızı, yüksek kesme gerilimine neden olarak kapı kızarması oluşumuna benzer şekilde lokal renk değişikliğine yol açabilir.

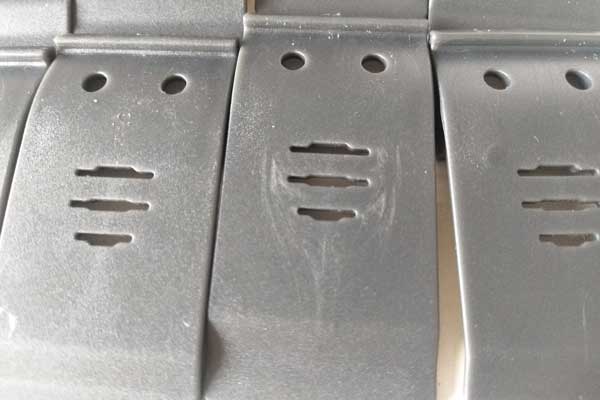
Örneğin, bu parçada yüzeyinde birkaç soluk gümüş çizgi görebilirsiniz. Bunlar, arka taraftaki birkaç yatay nervürden kaynaklanır ve plastik akışın yönünü ve tutarlılığını değiştirir. Enjeksiyon hızı yüksekse, yerel olarak daha yüksek kesme gerilimine yol açabilir, böylece gümüş çizgilere neden olur.

kesme gerilimi, çok hızlı enjeksiyon nedeniyle oluşan gümüş çizgiler
  • Nozul ve namlu sıcaklıklarının çok yüksek olması, plastik ayrışmasına (gaz oluşumu) veya denatürasyona neden olabilir.
  • Çok düşük kalıp sıcaklığı, plastiğin akışkanlığını etkiler.

Çözümler:

  • Malzeme üreticisinin talimatlarına göre malzemeyi kurutun.
  • Kalıp sıcaklığını artırın.
  • Kısmi aşırı ısınmayı önlemek için tüm kalıbın soğutmasını iyileştirin.
  • Kalıbın havalandırmasını iyileştirin.
  • Nozul ve namlu sıcaklıklarını uygun bir aralığa düşürün.
  • Enjeksiyon hızını ve basıncını azaltın.
  • Enjeksiyon kesme gerilimini azaltmak için nozul boyutunu artırın.

Kısa enjeksiyon

Kısa dolumlar, erimiş malzemenin kalıp boşluğuna yetersiz dolmasıdır. Parça kalıptan çıkarıldığında, genellikle enjeksiyon girişinin en uzak ucunda bazı eksik parçalar vardır.

kısa çekimler, kalıplama hataları 1
kısa çekimler, kalıplama hataları 2

Nedenler:

  • Duvar veya nervür, genel parça boyutlarına kıyasla çok ince ve çok yüksektir, bu da erimiş malzeme için yüksek akış direncine neden olur;
  • Malzeme çok viskoz veya yoğun;
  • Yetersiz havalandırma, kalıpta havanın hapsolmasına neden olur;
  • Enjeksiyon basıncı çok düşük;
  • Kalıp sıcaklığı çok düşüktür, bu da malzemenin dolmadan önce katılaşmasına neden olur;
    Kapı çok küçüktür veya uygun konumda değildir.

Çözümler:

  • Duvar kalınlığını artırmak ve yüksekliği veya nervürleri azaltmak için parçayı yeniden tasarlayın;
  • Daha düşük viskoziteli malzemeye geçin;
  • Kalıbın havalandırmasını iyileştirin;
  • Enjeksiyon basıncını artırın, ancak basınç çok yüksek olursa yan etkiler olabilir;
  • Kalıp ısıtıcısı kullan.

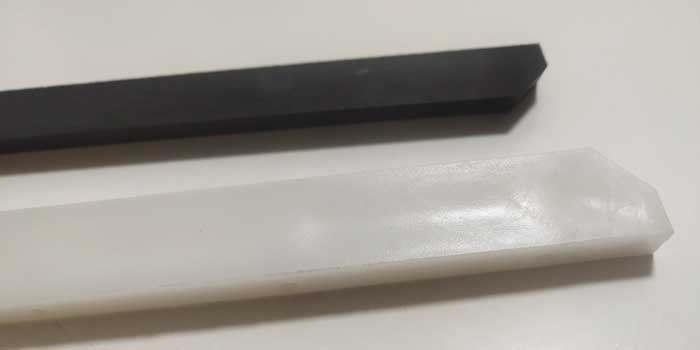
Cam elyaf takviyeli plastikler enjekte edilirken sık karşılaşılan bir sorun, yüzeyde pürüzlü, lekeli alanlar oluşturan “yüzen elyaf” oluşumudur. Bu alanlar, cam elyafın yüzeyde toplanmasından kaynaklanır ve esas olarak estetik kusurlara yol açar.

Bu sorun, cam elyaflar açık renkli, neredeyse beyaz olduğu için koyu renkli plastiklerde, özellikle siyahta daha belirgindir.

naylon plastik parçanın yüzeyinde yüzen elyaf
Yüzen lifler
yakından görünüm, naylon plastik parça yüzeyinde yüzen lif
Yakından görünüm

Nedenler:

  • Sorun, cam elyaf ve reçinenin fiziksel olarak karıştırılması ve eşit şekilde dağılması gerektiği için ortaya çıkar. Ancak erime sırasında, cam elyaf ve reçinenin farklı yoğunlukları ve akış özellikleri, elyafların bir araya toplanmasıyla ayrılmaya yol açabilir.
  • Bu, bir nehrin akışında dalların ve enkazın toplanmasına benzetilebilir.
  • Yüzen elyaflar, reçine malzemesinden daha hızlı katılaşır ve daha soğuk kalıp yüzeyiyle temas ettiklerinde katılaşarak parçanın yüzeyinde görünür.
  • Bu olgu, reçine malzemesinin akışkanlığının zayıf olduğu, cam elyaf ve reçine arasındaki bağın zayıf olduğu, kalıp sıcaklığının düşük olduğu ve enjeksiyon hızı ve basıncının düşük olduğu durumlarda daha belirgindir.

Çözümler:

  • Naylon malzemenin akışkanlığını artırınBu, plastiğin kalıp boşluğunu hızlıca doldurmasına yardımcı olarak cam elyafların eşit dağılmasını sağlar ve birikmeyi önler.
  • Kalıp sıcaklığını yükseltin: Daha yüksek sıcaklıklar, malzeme akışkanlığını iyileştirir ve yüzeyde soğuma ve katılaşma nedeniyle lif birikimini önler.
  • Enjeksiyon hızını ve basıncını artırın: Bu, hızlı malzeme dolumunu sağlayarak lif birikimini önler.
  • Cam lifleri ile reçine malzemesi arasına uyumlaştırıcı ekleyin: Ancak, bu çözüm daha maliyetlidir çünkü malzeme tedarikçilerinden daha fazla destek gerektirir ve plastiğin diğer yönlerdeki performansını potansiyel olarak zayıflatabilir.

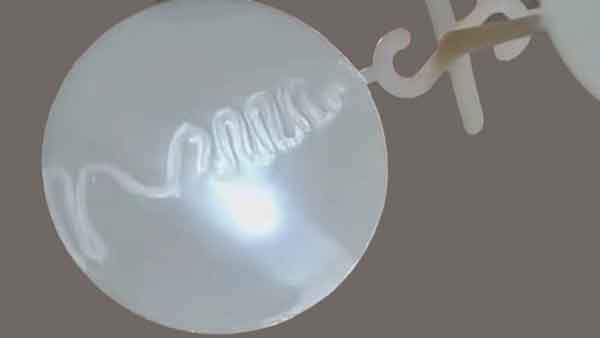
Jetleme bir yılan benzeri desen. Enjeksiyonla kalıplanmış ürünlerde bir kusurdur ve şu şekilde karakterize edilir: düzensiz, yılan benzeri dokular, genellikle renk değişimleri olarak görülür. Tipik olarak malzemenin yolluktan kalıp boşluğuna aktığı yerlerde meydana gelir.

fırlatma örneği 1 enjeksiyon kalıplama
fırlatma örneği 2 enjeksiyon kalıplama

Nedenler:

  • Jetleme hatası öncelikle şu kalıplarda ortaya çıkar: kenar geçitleri.
  • Plastik, besleme kanalı ve geçitler gibi dar alanlardan geçtiğinde ve aniden daha kalın ve geniş boşluklara girdiğinde, diş macunu benzeri erimiş plastik çok yüksek hızda kalıp boşluğuna enjekte edilir ve yılan benzeri bir şekil oluşturmak için bükülür.
  • Bu plastik, kalıp yüzeyiyle temas ettiğinde hızla soğur ve kalıba sonradan giren malzemeyle tam olarak birleşemez, ürünün yüzeyinde belirgin çizgiler oluşturur.
Enjeksiyon kalıplamada jetleme nasıl oluşur

Çözümler:

  • Geçit Tasarımını İyileştir: Kalın ve açık alanlarda geçit tasarımlarından kaçının ve malzemenin daha ince bölümlerden daha kalın bölümlere hareket etmesini önleyin.
  • Segmentli Enjeksiyon Hızı Ayarlaması: Plastik daha açık alanlara girdiğinde enjeksiyon hızını yavaşlatarak yılan akış izlerini azaltın.
  • Kalıp ve Nozul Sıcaklığını Artırın: Kalıp ve plastik için daha yüksek sıcaklıklar akışı ve birleşmeyi iyileştirerek yılan akış izlerini azaltır.
  • Geçit Boyutunu Büyüt: Daha büyük bir geçit, erimiş plastik akışını iyileştirerek böylece yılan akış izlerini en aza indirir.
  • Soğuk Malzemenin Kalıba Girişini Önleyin: Örneğin, soğuk malzemeyi engellemek için soğuk parça çukuru eklemek, yalnızca düzgün şekilde erimiş plastiğin kalıp boşluğuna girmesini sağlar.

Özetle, bu önlemler enjeksiyon kalıplamada yılan akış izlerinin oluşumunu etkili bir şekilde azaltarak ürün kalitesini artırabilir.

Enjeksiyon kalıplama hataları üzerine sonuç

Bunlar, önceki işlerimizde karşılaştığımız en yaygın enjeksiyon kalıplama kusurlarıdır. Müşteriyseniz, hangi kusurların kabul edilemez olduğunu ve önceden ele alınması gerektiğini doğrulamanız gerekir, böylece enjeksiyon kalıplama üreticisi kalite gereksinimlerinizi net bir şekilde anlar. Çeviri yanlış anlaşılmalarını önlemek için, denizaşırı üreticilerle çalışırken her bir kusuru açıklamak için resimler kullanmak daha iyi olacaktır.