Ir al contenido

Defectos comunes del moldeo por inyección que los clientes deben conocer

Los defectos más comunes del moldeo por inyección

La ejecución exitosa del moldeo por inyección de plástico exige una amplia experiencia y conocimiento. El proceso involucra numerosos elementos, como el diseño del molde, los ajustes de la máquina, el propio procedimiento de moldeo y las características del material. El manejo inadecuado de estos aspectos puede dar lugar a diversos defectos de moldeo por inyección.

Iniciar un proyecto de moldeo de plástico requiere una comunicación exhaustiva con su fabricante de moldes. Es fundamental identificar de antemano los posibles defectos del moldeo por inyección. Los fabricantes de moldes podrían pasar por alto defectos menores o considerarlos aceptables, lo que potencialmente puede generar problemas durante la fabricación del molde.

Participando en El diseño para fabricabilidad (DFM) y el análisis de flujo del molde pueden abordar eficazmente estos desafíos, garantizando un proceso de moldeo más fluido.

Principales tipos de defectos de moldeo por inyección

En principales tipos de defectos de moldeo por inyección son:

1. Marcas de hundimiento, 2. Rebabas, 3. Sonrojo de puerta, 4. Línea de soldadura, 5. Vacíos y burbujas, 6. Raya plateada. 7. tiros cortos. 8. fibras flotantes. 9. Chorro.

Marcas de hundimiento

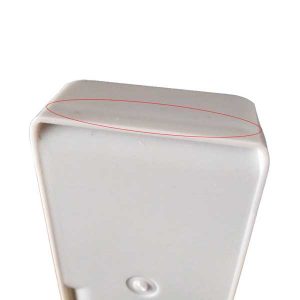
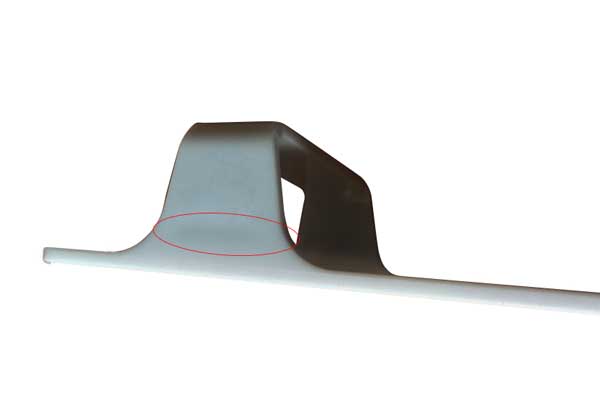
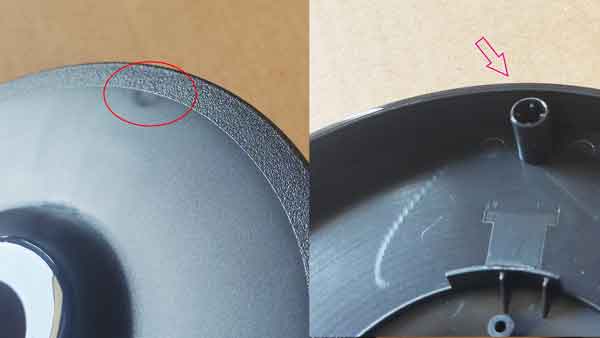
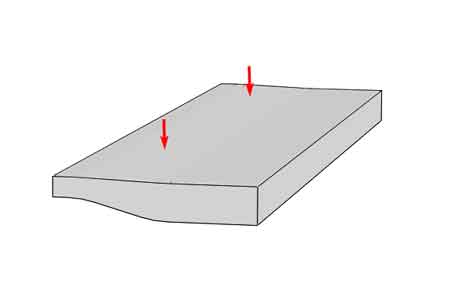
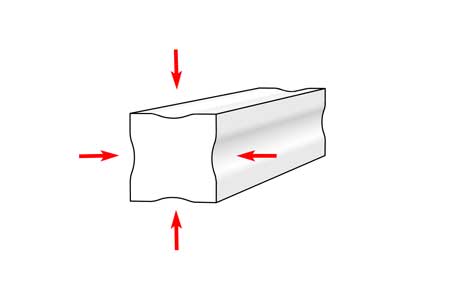
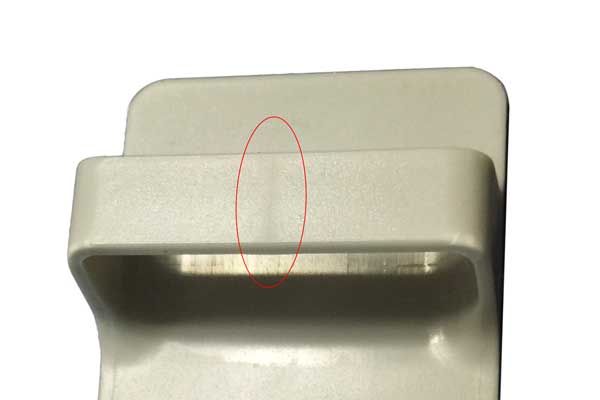
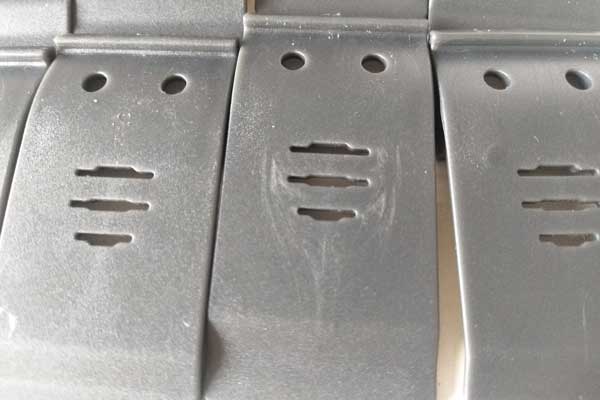
Las marcas de hundimiento son depresiones no deseadas en la superficie de piezas moldeadas por inyección. Se producen porque durante el proceso de moldeo por inyección, la superficie se enfría y se solidifica antes que el interior, y en las secciones más gruesas, el interior continúa enfriándose y contrayéndose después de la superficie, provocando una tracción y un estiramiento hacia abajo en la superficie.

Suelen aparecer en zonas con secciones de pared más gruesas, transiciones excesivamente rápidas en el grosor de la pared o en las intersecciones de costillas, resaltes y paredes exteriores.

El principal problema que causan las marcas de hundimiento es la alteración estética, pero a veces también pueden provocar problemas funcionales, sobre todo cuando se requiere gran precisión y planitud.

marca de hundimiento en una pieza de ABS
marca de hundimiento causada por una costilla
marca de hundimiento causada por salientes inferiores
Marca de hundimiento causada por salientes inferiores

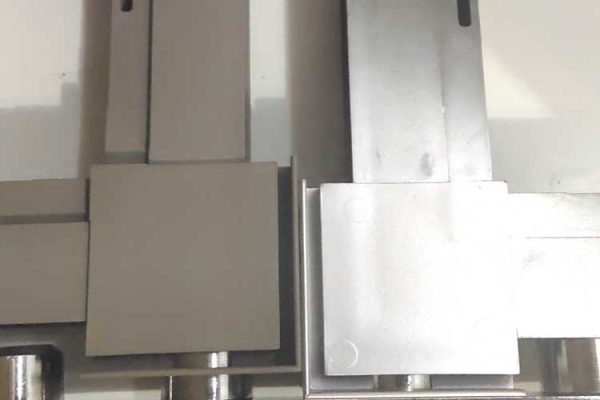
Si la superficie requiere pintura de alto brillo, las marcas de fregadero se hacen más pronunciadas. En las imágenes siguientes, los productos muestran una diferencia significativa en la visibilidad de las marcas de fregadero antes y después de pintar.

Este problema también afecta a los productos de plástico con superficies pulidas a espejo y materiales muy brillantes.

la superficie brillante es más sensible a las marcas de hundimiento

Para algunos productos con paredes excesivamente gruesas, aumentar la presión y el tiempo de envasado puede no resolver el problema de la marca de hundimiento. En tales casos, la única solución es elegir materiales con índices de contracción relativamente más bajos.

Causa:

Las marcas de hundimiento se producen porque durante el proceso de moldeo por inyección, la superficie se enfría y solidifica primero, mientras que el interior continúa enfriándose y contrayéndose después. Durante la fase de empaquetado del moldeo por inyección, en la que la boquilla sigue suministrando plástico fundido a la cavidad del molde para compensar la contracción del plástico.

Sin embargo, este plástico adicional no puede compensar totalmente su contracción, lo que provoca tirones hacia abajo en la superficie.

Si la pieza de plástico tiene un grosor de pared delgado y uniforme, la contracción descendente en su superficie es consistente, por lo que no habrá marcas notables de hundimiento. Sin embargo, si hay transiciones desiguales en el grosor de pared o si el grosor de pared es demasiado grueso, causando una contracción desigual y significativa, se verán marcas de hundimiento localizadas en la superficie.

Consejos de diseño para evitar las marcas del fregadero

Las marcas de los fregaderos suelen ser consecuencia de un diseño inadecuado. He aquí 3 diseños típicos que provocan marcas de hundimiento:

  1. La costilla es demasiado gruesa en comparación con las paredes exteriores.

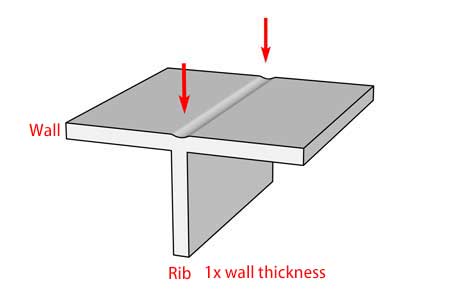
Diseño inadecuado: la nervadura tiene el mismo grosor que la pared, o incluso más.

una costilla demasiado gruesa dejará una marca de hundimiento bastante notable

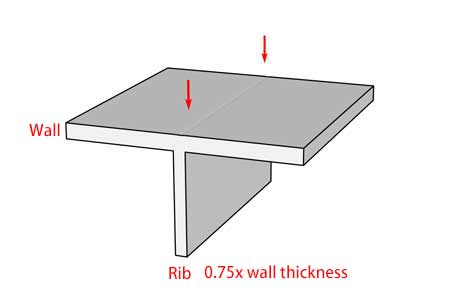
Diseño mejorado: haga que la nervadura sea menor que 0.75x o preferiblemente 0.6x del grosor de pared, esto aliviará la marca de hundimiento.

una costilla menos gruesa aliviará la marca de hundimiento

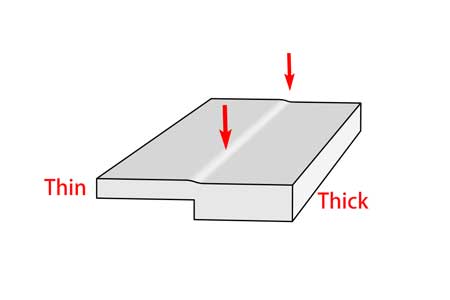
2. La transición en el grosor de la pared cambia demasiado rápido

El grosor desigual de la pared provocará marcas de hundimiento
transición más suave del grosor de la pared para reducir las marcas de hundimiento

Intente sacar el núcleo de la zona gruesa (para que también tenga paredes más finas) o, si no es posible, añada una pendiente entre la zona gruesa y la de después, para que el fregadero no quede tan inclinado y se note tanto.

3. La pared es demasiado gruesa.

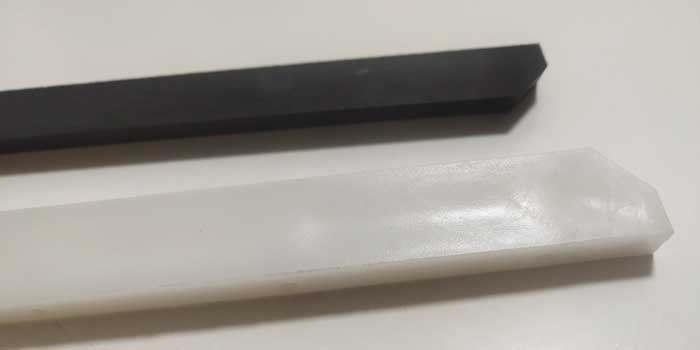
una pared demasiado gruesa provocará marcas de hundimiento

Siempre que sea posible, intente evitar las paredes gruesas en el diseño de piezas de plástico.

Remedios:

  • Optimizar el diseño de las piezas (véase más arriba);
  • Aumentar la presión y el tiempo de envasado;
  • Bajar la temperatura del molde y del plástico fundido;
  • Colocar la compuerta en la sección de pared gruesa y ampliar el tamaño de la compuerta, para permitir una mejor compensación del material en el proceso de enfriamiento y solidificación;
  • Realice un análisis del flujo del molde antes de empezar a fabricarlo.
  • Cambiar el material menos sensible a la contracción.

Destellos o línea de separación demasiado marcada

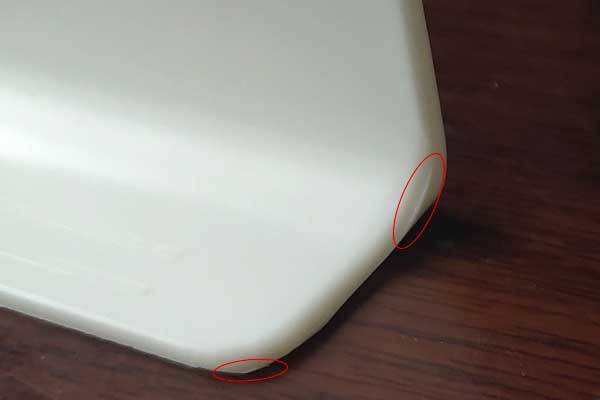
Las rebabas son excesos irregulares de material (normalmente en forma de película fina) en las piezas de plástico que escapan de la cavidad del molde. Suelen aparecer a lo largo de la línea de separación o en cualquier otro lugar donde haya un hueco entre piezas móviles dentro del molde.

destellos en una pieza ABS
Ligero destello
línea de separación demasiado marcada
Línea de separación demasiado marcada

Los destellos tienen un aspecto desagradable, hacen que el borde esté sucio.

borde sucio causado por el flash
Borde sucio
pieza mejorada con menos destellos
Mejorado

Causa: Un molde de inyección consta de un molde superior y un molde inferior que, al presionarse juntos, forman la cavidad cerrada. Sin embargo, puede haber una ligera separación entre ellos debido a la imprecisión del mecanizado, o porque la presión interna supera la fuerza de cierre. Al mismo tiempo, hay componentes móviles como correderas y expulsores en el molde, todos ellos tienen ligeras separaciones a su alrededor. La separación está totalmente permitida e incluso es útil para la ventilación de gases. Sin embargo, cuando la separación es mayor que el límite que permite la viscosidad del material fundido, este se filtrará en la separación y formará rebabas. El impacto de las rebabas es principalmente estético.

Remedios:

  • Aumente la precisión de la fabricación de moldes para tener huecos más pequeños y uniformes en los componentes móviles;
  • Utilice una máquina de inyección más grande (con mayor tonelaje) para obtener una mayor fuerza de sujeción;
  • Reduzca la presión y la temperatura de la empaquetadura;
  • Cambio a material de mayor viscosidad (menor fluidez).

Sonrojo de puerta

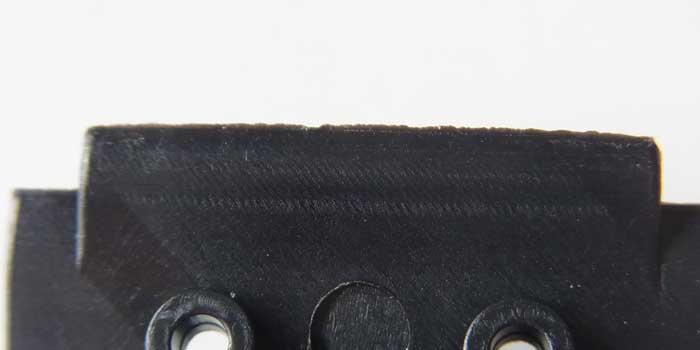
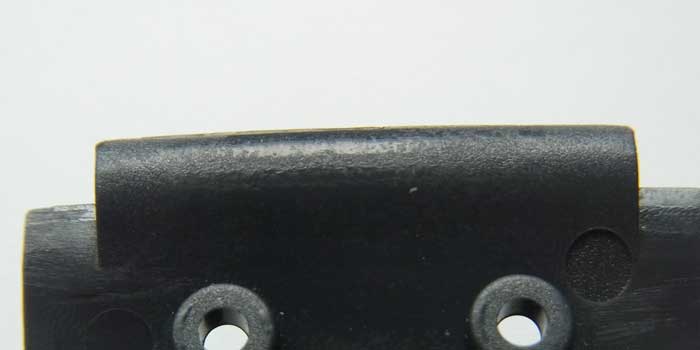
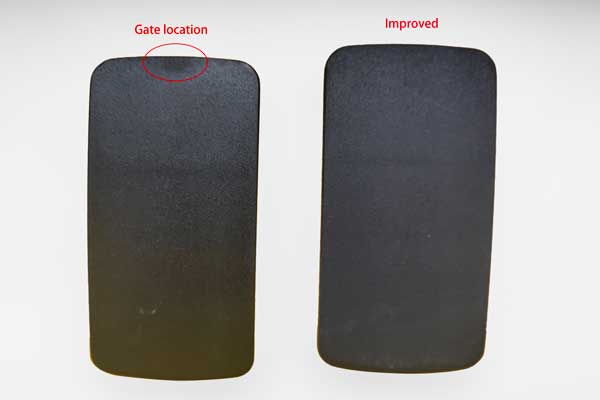
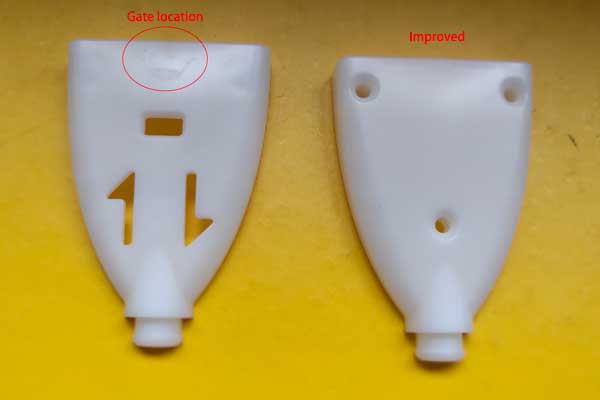
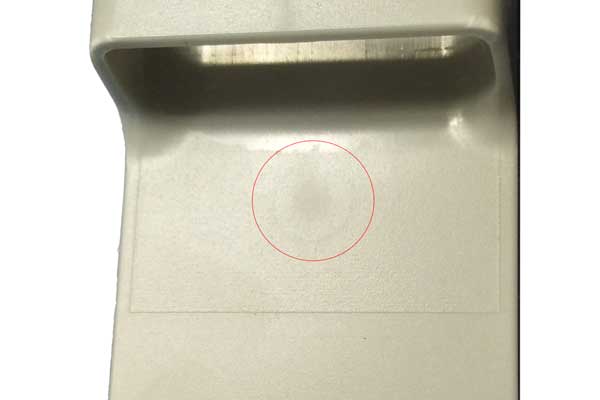
El rubor en la entrada, o a veces llamado simplemente rubor, es una decoloración turbia y cicatricial cerca de la zona de la entrada. Su aspecto no es tan uniforme como el de otras zonas. Como su nombre indica, muchos de ellos tienen un aspecto opaco, aunque algunos pueden estar mezclados con zonas más brillantes (más lustrosas), y suelen aparecer en forma circular o de abanico, dependiendo del tipo de compuerta y de la dirección de flujo de la resina fundida en el interior de la cavidad.

gate blush sobre una pieza de nylon negro
gate blush en una pieza blanca de ABS
puerta circular rubor detrás de una puerta directa

Algunos podrían referirse erróneamente al “gate blush” como “gate scar” o “gate marks” si no están familiarizados con la terminología precisa. Sin embargo, “gate scar” en realidad se refiere al plástico residual que no se limpia o elimina por completo en el área de la entrada de una pieza moldeada por inyección, por lo que “gate blush” es el término más preciso a utilizar.

Causas: El gate blush se debe principalmente a diseños incorrectos del tipo, tamaño y ubicación de la entrada. Debe evitar un cambio drástico en la dirección del flujo cerca de la entrada, ya que esto producirá tensión de cizalladura excesiva alrededor de esta área. Sin embargo, el diseño de la entrada suele ser un compromiso de todas las consideraciones, existen muchos otros límites, pero el diseño del molde debe tener esto en cuenta en el diseño del molde.

Otras razones son una velocidad de llenado de la inyección demasiado alta, una temperatura inadecuada del molde y las propiedades de la resina elegida.

La viscosidad demasiado alta de la resina (o una fluidez más pobre), que también dará lugar a una mayor tensión de cizallamiento.

Remedios:

  • Reduzca la velocidad de llenado de la inyección.
  • Ajuste la temperatura del molde y la temperatura/presión de la boquilla/cilindro.
  • Ensanchar un poco la compuerta de inyección.
  • Cambiar el material por otro de menor viscosidad y mayor resistencia al cizallamiento.
  • Cambie el tipo de puerta y su ubicación. La compuerta debe situarse en una zona de paredes gruesas en lugar de la zona de paredes finas. Intente evitar un cambio drástico de la dirección del flujo dentro del molde.

Ejemplos de diseños de entradas para prevenir el Gate Blush

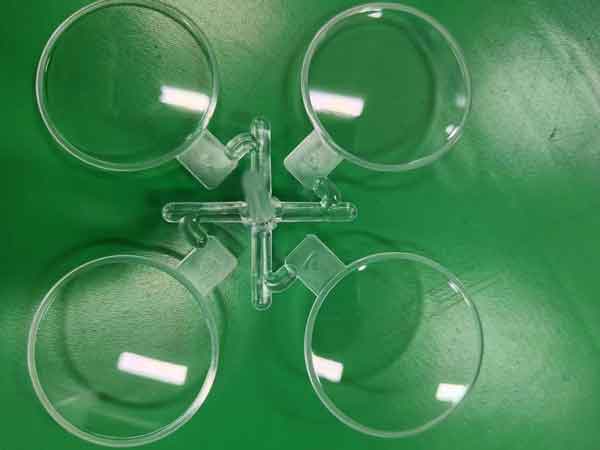
Las piezas transparentes son particularmente sensibles al gate blush, e incluso una cantidad mínima de gate blush es inaceptable. En el primer ejemplo, hay una clara presencia de gate blush, e incluso después de optimizar los parámetros de moldeo por inyección, no se pudo eliminar por completo.

gate blush sobre placas transparentes

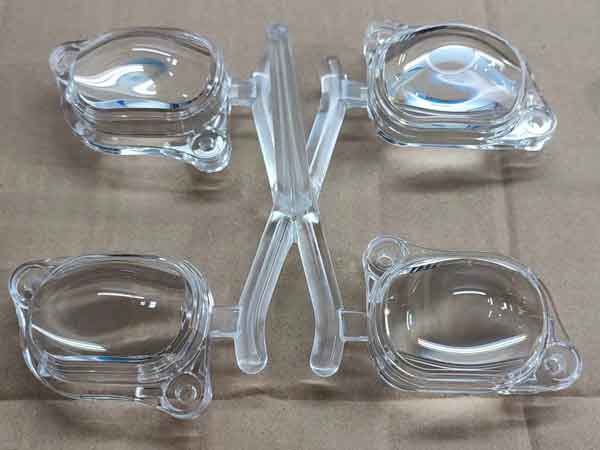
En los dos ejemplos siguientes, las zonas cercanas a las puertas se aplanaron, lo que evitó eficazmente el rubor de las puertas.

diseño de la puerta lente transparente para evitar el rubor de la puerta 2
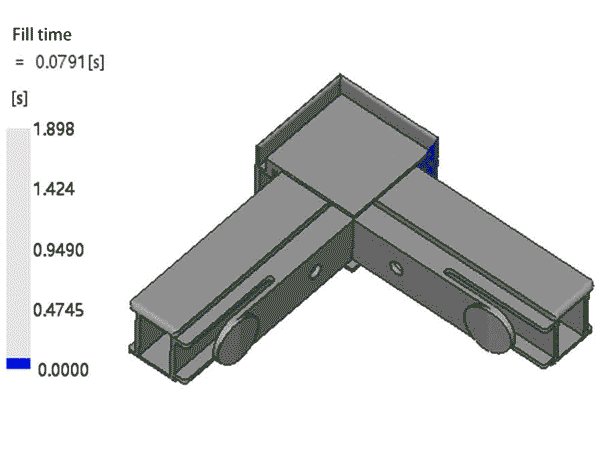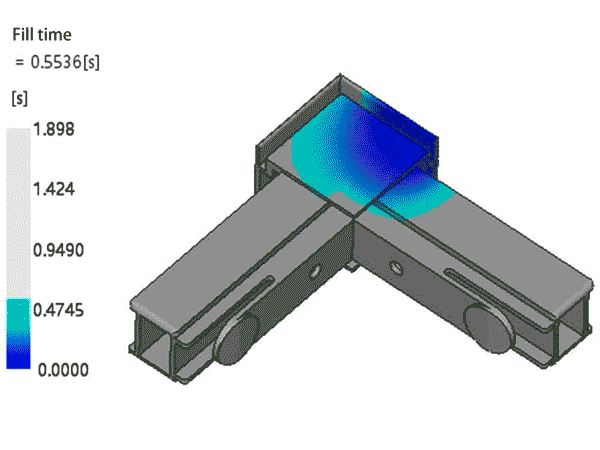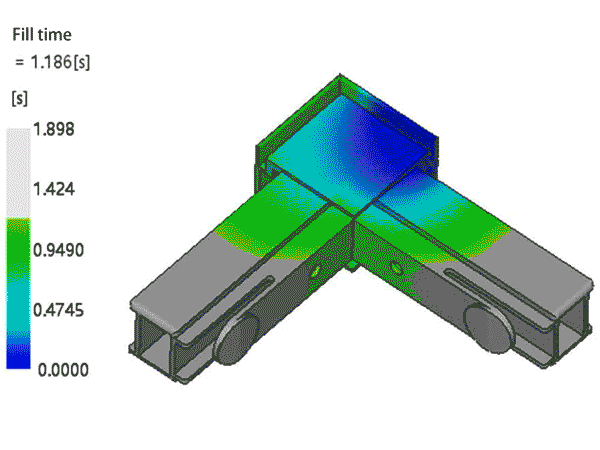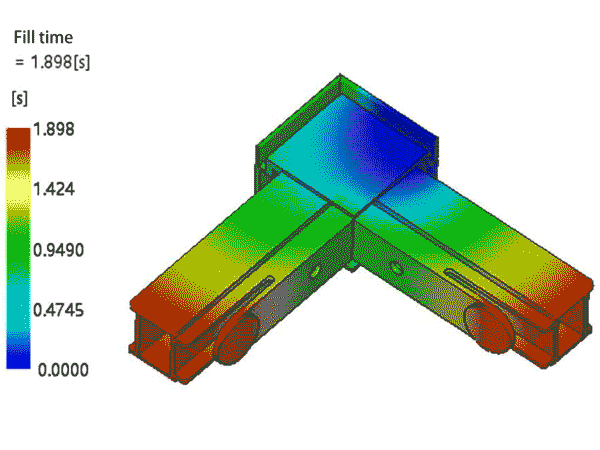
animación de flujo de molde conector de esquina

¿Quiere calidad fiable a bajo precio?

Línea de soldadura

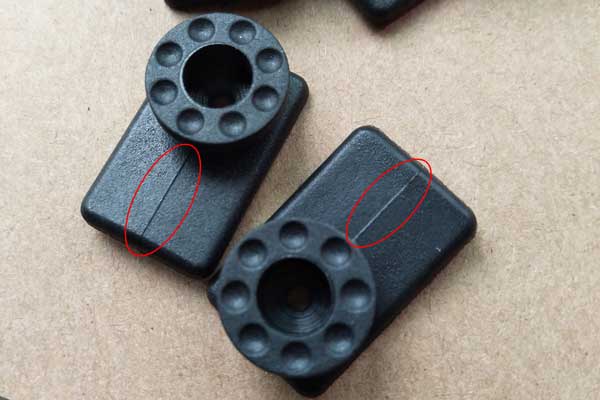
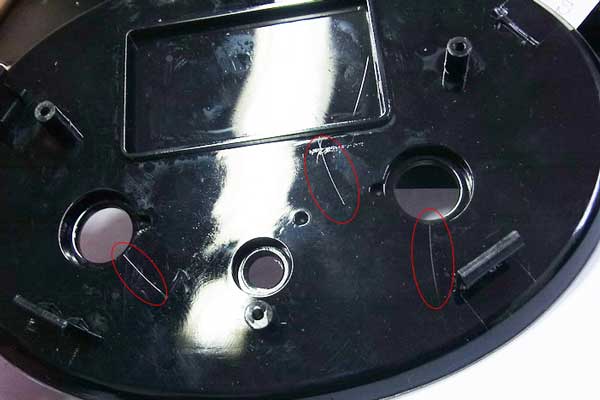
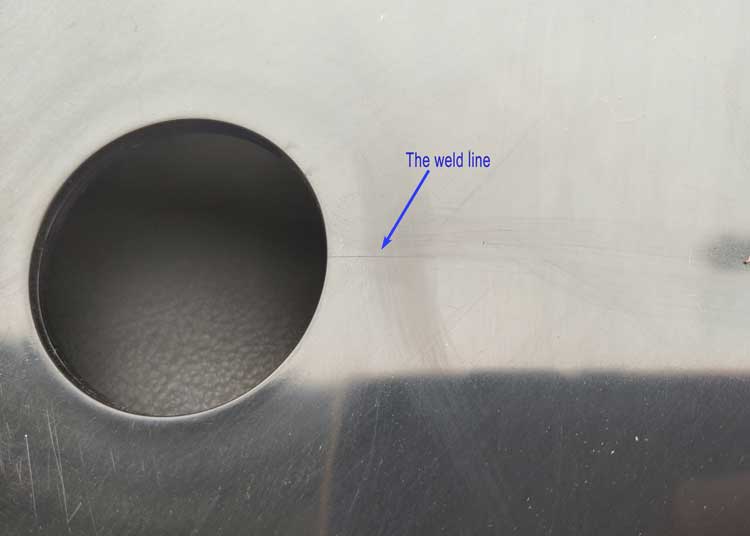
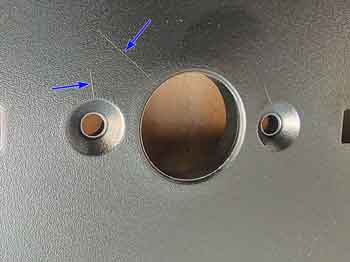
Líneas de soldadura, o líneas de unión, son líneas finas como cabellos (a veces con decoloración) en las piezas de plástico, generalmente en un lado de los agujeros (o características similares). Pueden ser rectas o curvas, pero son bastante consistentes en forma para el mismo producto a lo largo de las series de producción.

Algunas líneas de soldadura son bastante notables.

línea de soldadura sobre una superficie negra brillante
línea de soldadura con decoloración

Algunos defectos son muy leves y sólo se aprecian con determinados ángulos de reflexión.

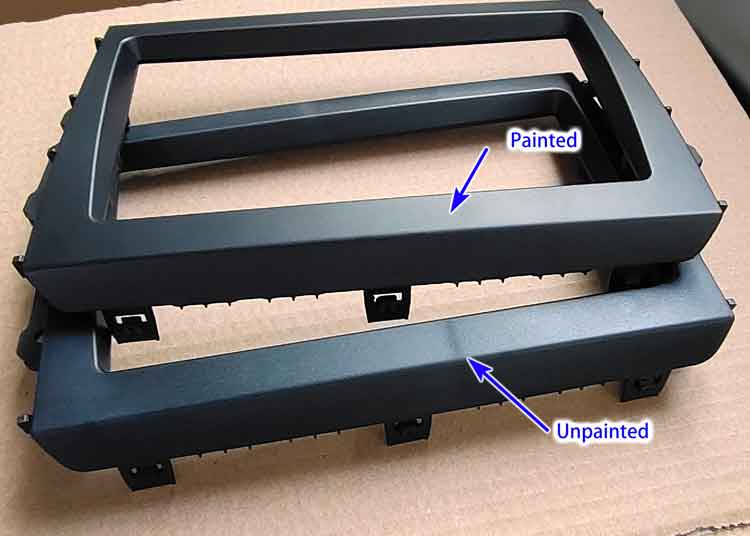
A veces, las líneas de soldadura pueden cubrirse pintándolas o chapándolas.

línea de soldadura cubierta por pintura plástica
La línea de soldadura puede cubrirse pintando las piezas de plástico.

Las líneas de soldadura son muy comunes en las piezas de plástico y difícilmente pueden evitarse por completo. Son aceptables si se controlan a un nivel mínimo. Solo tenemos que definir hasta qué nivel son aceptables las líneas de soldadura en una pieza de plástico.

Líneas de soldadura en piezas transparentes

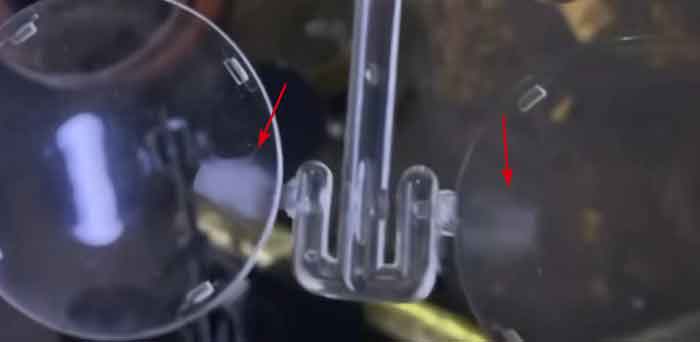
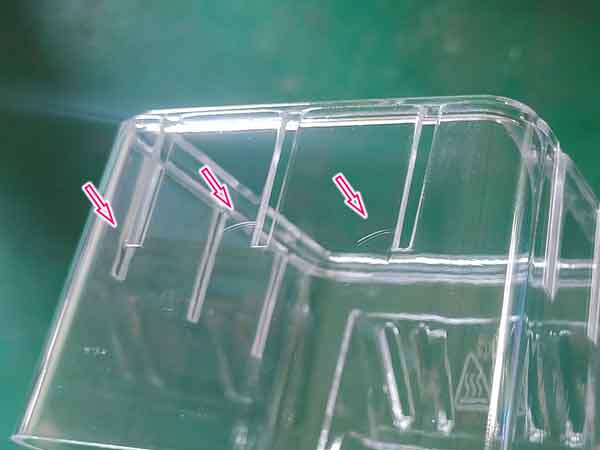
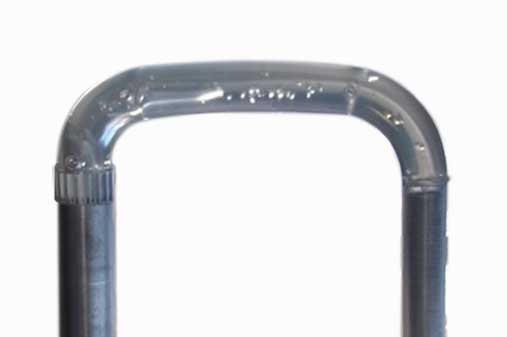
Los problemas relacionados con las líneas de soldadura son especialmente importantes en las piezas transparentes, ya que éstas suelen tener mayores exigencias estéticas. La visibilidad de las líneas de punto tiende a ser más pronunciada en los componentes transparentes. Por ejemplo, en la imagen siguiente, las líneas de punto de la pieza transparente son más visibles en determinados ángulos de reflexión, pero menos perceptibles desde otras perspectivas, como la zona indicada por la flecha de la izquierda.

Además, es un desafío eliminar por completo las líneas de unión en piezas transparentes ajustando los parámetros de moldeo por inyección, como aumentar la temperatura del molde o la velocidad de inyección. Por lo tanto, durante la fase de diseño, es esencial tener esto en cuenta al incluir agujeros pasantes o ranuras en dichos componentes.

líneas de soldadura en pieza de plástico transparente

Causas: Cuando el plástico fundido se inyecta en la cavidad del molde, se verá forzado a dividirse en 2 flujos al encontrarse con un obstáculo como un agujero (que es un poste dentro del molde), luego los flujos separados se encontrarán en su parte aguas abajo, o en el otro extremo del agujero. Durante este proceso, el plástico fundido se solidifica parcialmente, lo que provocará que los flujos no puedan fusionarse tan bien entre sí.

Cuando esta solidificación parcial se agrava, se produce la decoloración.

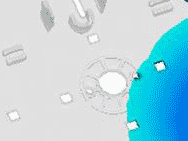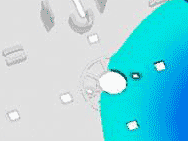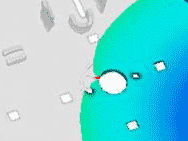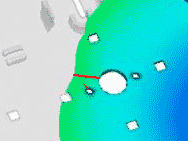
Una animación para mostrar la forma de las líneas de soldadura:

La formación de la línea de soldadura en el moldeo de plásticos
La línea de soldadura prevista por el análisis de defectos del molde
La línea de soldadura real en piezas reales

Remedios:

  • Aumente la temperatura del molde, utilice un calentador de moldes (supondrá un pequeño aumento del coste).
  • Aumentar la temperatura del molde y del cilindro.
  • Aumente la velocidad de llenado.
  • Cambie el material plástico que es menos sensible a las líneas de soldadura.
  • Optimizar el diseño del molde.

Vacíos y burbujas de aire

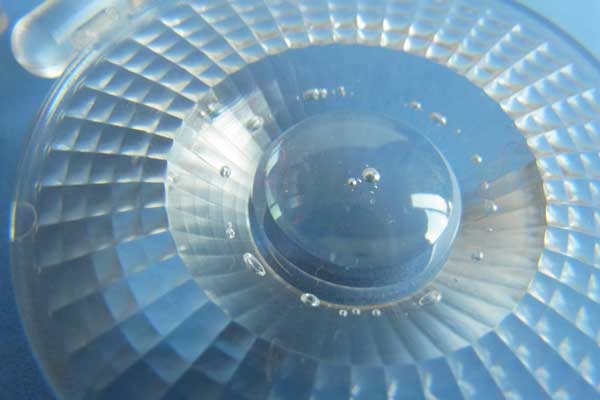
Los vacíos y las burbujas de aire tienen un aspecto similar y a menudo se confunden. Ambos son burbujas en el interior de una pieza moldeada por inyección de plástico. 

En el caso de las piezas transparentes, las burbujas son una cuestión estética o funcional; por ejemplo, en el caso de las lentes LED, ni siquiera las burbujas más pequeñas son aceptables. Al mismo tiempo, las burbujas a veces pueden debilitar la resistencia mecánica, por lo que también hay que comprobar si el debilitamiento causará algún problema para su aplicación específica.

Sin embargo, a veces, cuando la resistencia no es una preocupación, los huecos y las burbujas no son un gran problema para las piezas de plástico opaco.

Vacíos causados por la estructura de paredes gruesas
Vacíos
burbujas de aire en las primeras tomas de la producción de prueba
Burbujas de aire

Podemos hacer una prueba de calor para comprobar qué tipo de burbujas son, utilizar una pistola de aire caliente para calentar y ablandar el plástico, si las burbujas se hacen más grandes, entonces son burbujas de aire, si se colapsan (o se hacen más pequeñas), entonces son vacíos de vacío. 

Aunque se parecen bastante, las razones y las contramedidas son diferentes:

1. Vacíos

Causas: El mecanismo de formación de huecos por vacío es bastante similar al de las marcas de hundimiento. El material exterior se enfría y solidifica primero, mientras que el material interior continúa enfriándose y contrayéndose; al principio se compensará con el flujo de material nuevo proveniente de la entrada. Después de que la entrada se congela, ya no habrá compensación de material, y si el material exterior es demasiado duro para ser atraído hacia adentro, entonces se formarán los huecos.

Remedios:

  • Optimizar el diseño de la pieza, hacer las paredes más finas si es posible
  • Aumentar la presión y el tiempo de envasado;
  • Bajar la temperatura del molde y del plástico fundido;
  • Ensanchar la compuerta. Sitúe la compuerta en la sección de pared gruesa para permitir una mejor compensación del material;
  • Cambiar el material menos sensible a la contracción.

2. Burbujas de aire

Causas: Cuando la velocidad de llenado por inyección es demasiado alta, o la pieza de plástico tiene paredes muy delgadas, o a veces cuando el respiradero del molde no es adecuado, provocará que el aire quede atrapado dentro de la pieza de plástico y forme burbujas de aire.

Remedios:

  • Reduzca la velocidad de llenado, para evitar que quede aire atrapado en el molde;
  • Mejorar la ventilación del molde.
  • Seque completamente el material antes de moldearlo por inyección;
  • Asegúrese de que el tornillo del cilindro funciona correctamente para no mezclar aire en el plástico fundido;
  • No sobrecaliente el plástico del depósito ni permanezca demasiado tiempo, ya que podría provocar la descomposición de la resina y formar gas.
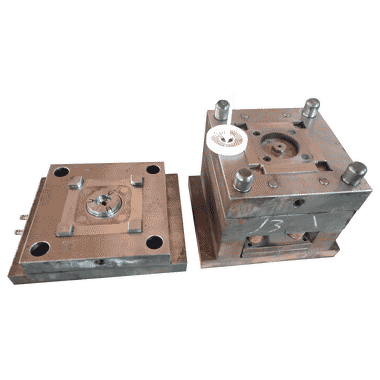
molde de plástico para un engranaje helicoidal

Póngase en contacto con nosotros hoy mismo para iniciar su proyecto de moldeo a medida.

Veta plateada

Las rayas plateadas o splays son grupos de líneas plateadas en la superficie de las piezas de plástico, las líneas suelen estar dispuestas en el sentido de la dirección del flujo.

La raya plateada afectará al rendimiento del material, así como a su aspecto, por lo que debe prestársele atención.

raya plateada en una pieza de plástico de PC

Causas:

  • La humedad en el material puede convertirse en vapor durante el moldeo por inyección, formando vetas plateadas o astillas en la superficie del material. Algunos materiales son más sensibles a la humedad (por ejemplo, PC, ABS), mientras que otros lo son menos (por ejemplo, PP, PE).
  • La presencia de aire en el material y una mala ventilación en el molde.
  • Una velocidad de inyección demasiado rápida, que provoca una elevada tensión de cizallamiento, que puede dar lugar a una decoloración localizada, similar a la formación del gate blush.

Por ejemplo, en esta pieza se pueden ver varias rayas plateadas tenues en su superficie. Están causadas por varias nervaduras horizontales en la parte posterior, que alteran la dirección y la consistencia del flujo plástico. Si la velocidad de inyección es alta, puede producirse una mayor tensión de cizallamiento localizada, causando así las vetas plateadas.

estrías causadas por el esfuerzo de cizallamiento, inyección demasiado rápida
  • Temperaturas demasiado elevadas en la boquilla y el barril, que pueden provocar la descomposición del plástico (generando gas) o su desnaturalización.
  • Temperatura del molde demasiado baja, lo que afecta la fluidez del plástico.

Remedios:

  • Seque el material siguiendo las instrucciones del fabricante del material.
  • Aumentar la temperatura del molde.
  • Mejorar la refrigeración de todo el molde para evitar sobrecalentamientos parciales.
  • Mejorar la ventilación del molde.
  • Bajar las temperaturas de la boquilla y del cañón a un rango apropiado.
  • Reducir la velocidad y la presión de inyección.
  • Aumentar el tamaño de la boquilla para reducir el esfuerzo cortante de inyección.

Los disparos cortos son el llenado inadecuado del material fundido a la cavidad del molde. Cuando la pieza se saca del molde, le faltan algunas piezas, a menudo en el extremo más alejado de la compuerta de inyección.

disparos cortos, defectos de moldeo 1
disparos cortos, defectos de moldeo 2

Causas:

  • La pared o nervadura es demasiado fina y demasiado alta en comparación con las dimensiones totales de la pieza, lo que provoca una elevada resistencia al flujo del material fundido;
  • El material es demasiado viscoso o denso;
  • Ventilación inadecuada, que hace que el aire quede atrapado en el moho;
  • Presión de inyección demasiado baja;
  • La temperatura del molde es demasiado baja, lo que hace que el material se solidifique antes de llenarse;
    La puerta es demasiado pequeña o no está en la posición adecuada.

Remedios:

  • Rediseñar la pieza para aumentar el grosor de la pared y reducir la altura o las nervaduras;
  • Cambie el material por uno de menor viscosidad;
  • Mejorar la ventilación del molde;
  • Aumentar la presión de inyección, pero hay un efecto secundario si la presión es demasiado alta;
  • Utilice un calentador de moldes.

Fibras flotantes

Al inyectar plásticos reforzados con fibra de vidrio, un problema frecuente es la aparición de “fibras flotantes”, que crean áreas irregulares y ásperas en la superficie. Estas áreas surgen de la acumulación de fibras de vidrio en la superficie, causando principalmente defectos estéticos.

Este problema es más notable en los plásticos de color oscuro, especialmente el negro, porque las fibras de vidrio son de color claro, casi blanco.

fibra flotante en la superficie de una pieza de plástico de nailon
Fibras flotantes
vista más cercana, fibra flotante en la superficie de una pieza de plástico de nailon
Una visión más cercana

Causas:

  • El problema se origina porque las fibras de vidrio y la resina se mezclan físicamente y están destinadas a dispersarse uniformemente. Sin embargo, durante la fusión, las diferentes densidades y características de flujo de las fibras de vidrio y la resina pueden dar lugar a la separación, agrupándose las fibras.
  • Esto puede compararse con ramas y escombros que se acumulan en la corriente de un río.
  • Las fibras flotantes se solidifican más rápidamente que el material de resina, y cuando entran en contacto con la superficie más fría del molde, se solidifican y aparecen en la superficie de la pieza.
  • Este fenómeno es más pronunciado cuando el material de resina tiene poca fluidez, la unión entre las fibras de vidrio y la resina es débil, la temperatura del molde es baja y la velocidad y la presión de inyección son bajas.

Remedios:

  • Aumentar la fluidez del material de nailon: Esto ayuda a que el plástico llene rápidamente la cavidad del molde, garantizando una dispersión uniforme de las fibras de vidrio y evitando su acumulación.
  • Aumentar la temperatura del molde: Las temperaturas más altas mejoran la fluidez del material y evitan la acumulación de fibras debido al enfriamiento y la solidificación en la superficie.
  • Aumentar la velocidad y la presión de inyección: Esto garantiza un llenado rápido del material, evitando la acumulación de fibras.
  • Añadir un compatibilizador entre las fibras de vidrio y el material de resina: Sin embargo, esta solución es más costosa, ya que requiere más apoyo de los proveedores de materiales y podría debilitar el rendimiento del plástico en otros aspectos.

Chorro es un patrón similar a una serpiente. Es un defecto en productos moldeados por inyección, caracterizado por texturas irregulares, similares a serpientes, a menudo visible como variaciones de color. Por lo general, ocurren donde el material fluye desde la entrada hacia la cavidad del molde.

jetting ejemplo 1 moldeo por inyección
jetting ejemplo 2 moldeo por inyección

Causas:

  • El defecto de chorro se produce principalmente en moldes con puertas de borde.
  • Cuando el plástico pasa por zonas estrechas como el bebedero y las compuertas, y de repente entra en espacios más gruesos y grandes, el plástico fundido, similar a la pasta de dientes, se inyecta rápidamente en la cavidad del molde a una velocidad muy alta y se dobla para formar una forma similar a la de una serpiente.
  • Este plástico se enfría rápidamente al contacto con la superficie del molde, sin lograr fusionarse completamente con el material que ingresa después en el molde, creando líneas visibles en la superficie del producto.
Cómo se forma el jetting en el moldeo por inyección

Remedios:

  • Mejorar el diseño de las compuertas: Evite los diseños de compuerta en zonas gruesas y abiertas, y evite que el material pase de las secciones más finas a las más gruesas.
  • Ajuste de la velocidad de inyección segmentada: Reduzca la velocidad de inyección cuando el plástico entre en zonas más abiertas para reducir las marcas de flujo de la serpiente.
  • Aumento de la temperatura del molde y la boquilla: Las temperaturas más altas para el molde y el plástico mejoran el flujo y la fusión, reduciendo las marcas de flujo de las serpientes.
  • Ampliar el tamaño de la puerta: Una compuerta más grande puede mejorar el flujo de plástico fundido, minimizando así las marcas de flujo de serpiente.
  • Evitar la entrada de material frío en el molde: Por ejemplo, la adición de un pozo para interceptar el material frío garantiza que sólo entre plástico fundido uniformemente en la cavidad del molde.

En resumen, estas medidas pueden reducir eficazmente la formación de marcas de flujo serpenteante en el moldeo por inyección, mejorando la calidad del producto.

Conclusión sobre los defectos del moldeo por inyección

Estos son los defectos de moldeo por inyección más comunes con los que nos hemos enfrentado en nuestros trabajos anteriores. Si usted es el cliente, debe verificar qué defectos no pueden aceptarse y abordarse de antemano para que el fabricante de moldeo por inyección entienda claramente sus requisitos de calidad. Para evitar malentendidos de traducción, cuando trabaje con fabricantes extranjeros, será mejor utilizar imágenes para explicar cada defecto.