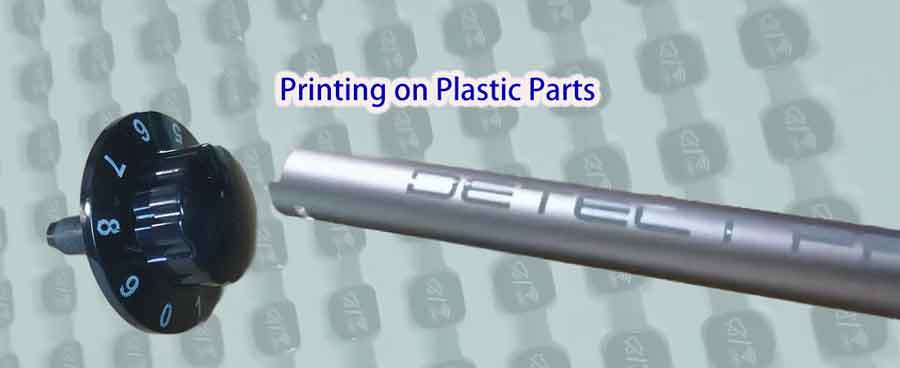
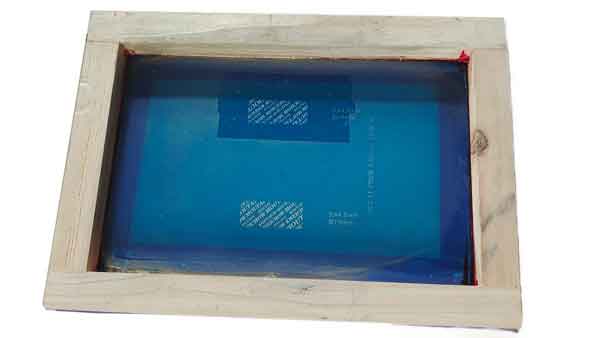
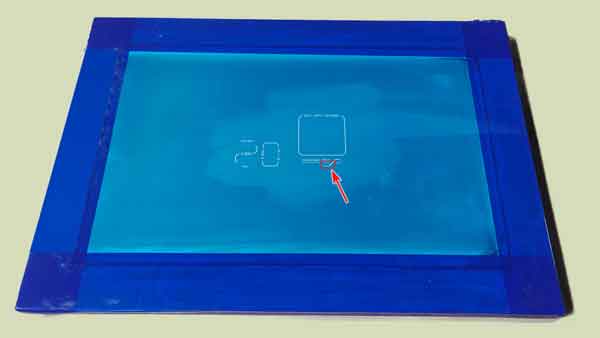
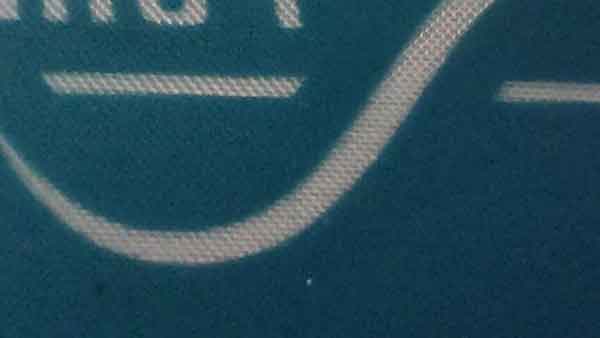
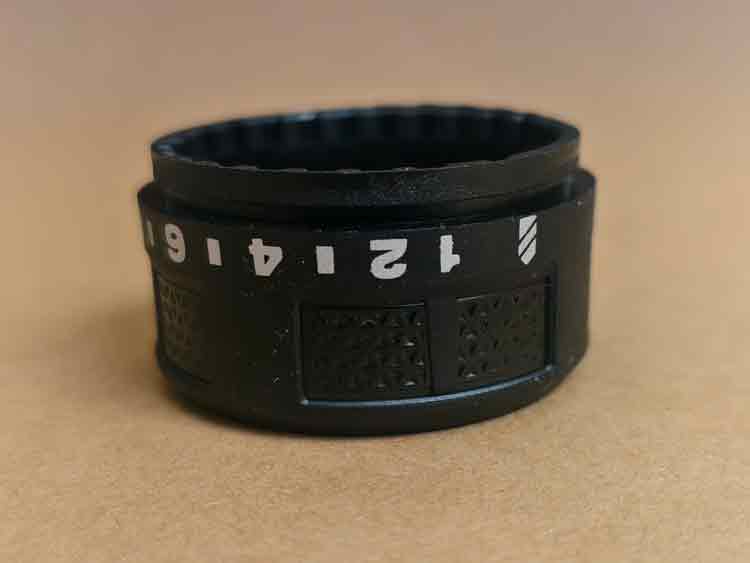
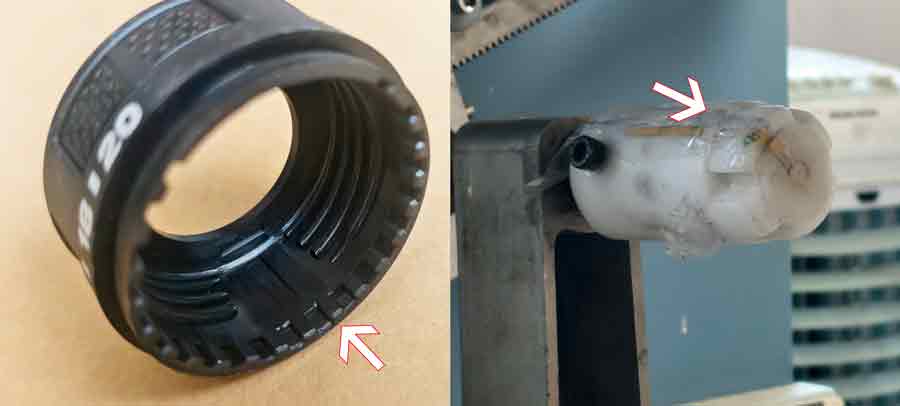
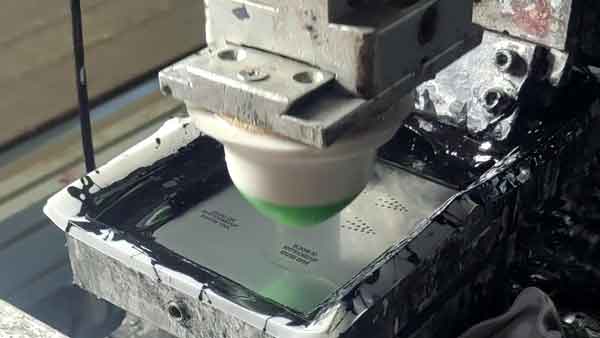
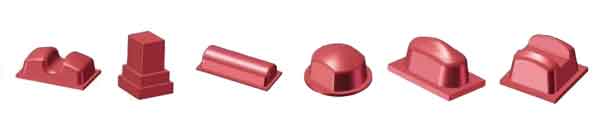
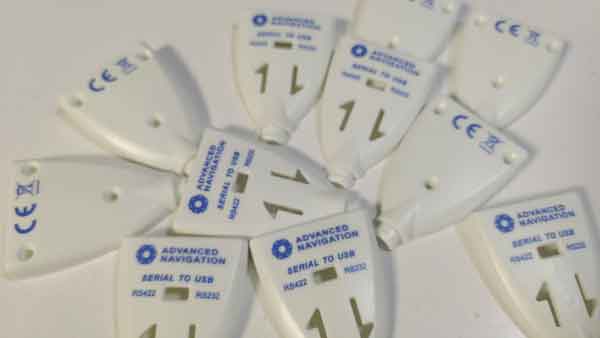
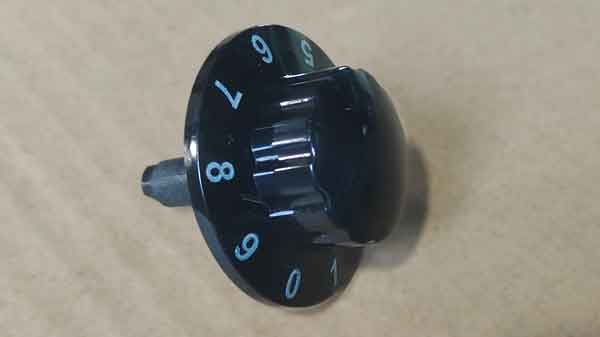
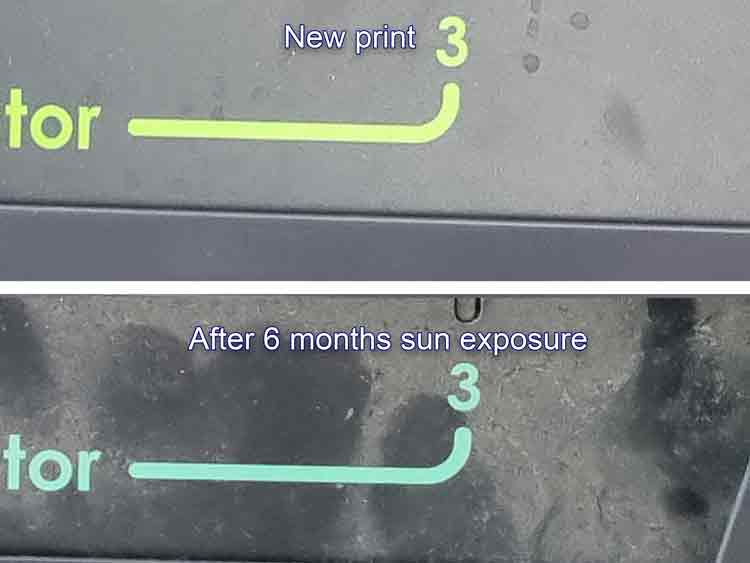
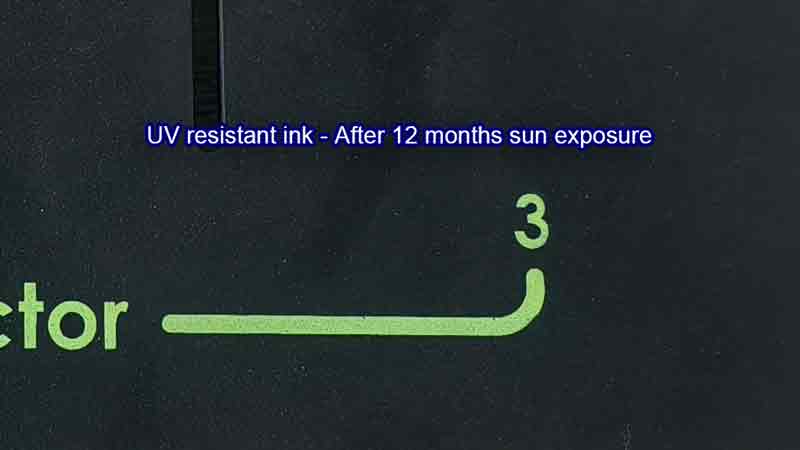
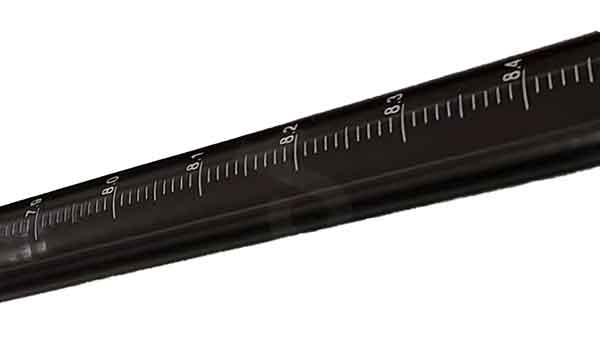
プラスチックへの印刷方法トップ3:スクリーン印刷、パッド印刷、レーザーエッチングによって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 目次 トグル プラスチック部品への印刷方式の種類スクリーン印刷スクリーン印刷の仕組みスクリーン印刷の利点スクリーン印刷の欠点インク硬化プロセスロータリースクリーン印刷 — ビデオウォークスルーパッド印刷パッド印刷の仕組みパッド印刷の利点パッド印刷の欠点スクリーン印刷およびパッド印刷のインク要件基材へのインク接着耐アルコール性耐紫外線性(日光暴露)レーザーエッチングレーザーエッチングの仕組みレーザーマーキングの利点レーザーマーキングの欠点結論私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! プラスチック部品への印刷方式の種類 プラスチック製品の製造過程では、表面にさまざまな デザイン または テキスト を印刷して見た目の魅力を高めるのが一般的です。これには通常、企業の ロゴ、製品の型番、その他さまざまな模様やアートワークが含まれます。.現在、これらの印刷をプラスチック部品に施すためのさまざまな技術が存在します。中でも、, スクリーン印刷、パッド印刷、, そして レーザーエッチング が最も広く使われている方法として際立っています。. スクリーン印刷 スクリーン印刷の仕組み スクリーン印刷 は「遮光」と「インクの透過性」という基本原則で動作します。このプロセスはいくつかの主要なステップに分けられます。1. スクリーン枠の作成:最初に、 フレーム が必要で、通常は木または金属で作られます。 スクリーンメッシュ, 、通常は細かいナイロンまたはポリエステルのメッシュが この枠にしっかりと張り伸ばします。. 2. 感光乳剤の塗布:一層の 感光性乳剤 がスクリーンに均一に塗布されます。光に当たるとこの乳剤は硬化し、露光されなかった部分は柔らかいままで水で洗い流せます。.3. 露光:準備したデザインパターン(通常は透明フィルム上の黒いデザイン)を感光乳剤を塗布したスクリーンの上に置き、光に露光します。露光後、デザインの下にある乳剤の部分は柔らかいままです。.4. 現像:露光後、スクリーンを水で洗います。 未露光の乳剤を洗い流します, 、パターンの詳細が現れます。これにより、インクはメッシュの塞がれていない部分だけを通ることができます。. 画像は、スクリーン印刷枠全体の外観と、枠上のメッシュ構造のクローズアップを示しています。.写真から明らかなように、デザインに対応するメッシュの部分は開いており、インクが通過できますが、他の部分は感光乳剤で覆われ、インクを遮断しています。. 5. 印刷:スクリーンを印刷する材料の上に位置決めします。インクを注ぎ、スキージを使ってメッシュの塞がれていない部分を通してインクを材料に均一に押し出します。.6. 洗浄と再利用:印刷後、スクリーンを徹底的に洗浄してインクと乳剤をすべて除去し、次回の使用に備えます。. スクリーン印刷の例 スクリーン印刷の利点汎用性:スクリーン印刷は、紙、プラスチック、金属、ガラス、木材、さらには布地など、幅広い材料に適用できます。.耐久性と厚みのあるインク層:スクリーン印刷のインク層は他の印刷方法に比べて厚く、その結果、より鮮やかな色で耐光性と耐摩耗性が良好です。.鮮やかな色彩:スクリーンから材料へ直接インクが転写されるため、色の飽和度が高く、印象的な効果が得られます。.大量生産に適したコスト効率:スクリーン印刷は大規模生産において非常にコスト効率が良いです。テンプレートが確立されれば、迅速かつ経済的に複製できます。. スクリーン印刷の欠点印刷面の制約:スクリーン印刷を行う領域はできるだけ平らであるべきです。不均一な表面はインクの分布を不均一にする可能性があります。過度の凹みはスクリーンが適切に接触するのを妨げ、印刷を阻害します。.円筒面への対応課題:円筒面へのスクリーン印刷は可能ですが、スクリーンを製品の回転と同期して動かす必要があり、複雑さとコストが増加します。この方法は小規模生産にはあまり適していません。.数量要件:スクリーン印刷は、印刷中に製品を位置決めするための治具や固定具が必要なため、一般に大規模生産により適しています。小量と大量それぞれに簡単な固定具と包括的な固定具があります。簡単な固定具での手動位置決めは誤差率が高くなる可能性があります。.色の制限:各色に別々のスクリーンが必要です。通常、単色、二色、または三色に使用され、色数が増えると生産の難易度とコストが上がり、異なる色間の位置ずれのリスクが追加されます。.解像度の制限:デジタル印刷などの他の印刷技術と比較して、スクリーン印刷は細部と解像度が低くなります。.洗浄とメンテナンス:特に高強度の生産環境では、スクリーンの定期的な清掃とメンテナンスが必要です。.環境への懸念:スクリーン印刷で使用される一部の溶剤やインクは環境に有害な場合があります。インクがRoHSやREACHなどの環境基準に準拠していることを確認することが重要です。. インク硬化プロセス硬化による耐久性の確保 インクが最適な密着性と耐久性を達成するには、硬化プロセスが不可欠です。主な硬化方法は2種類あります。熱硬化この方法では、印刷物を恒温槽内に置きます。遠赤外線を照射するか、熱風で加熱することで熱反応が起こり、インクが硬化します。温度は一般的に60°Cから100°Cの間で制御され、時には約150°Cに達することもあります。.一般的に、より高い硬化温度はより良い印刷結果をもたらします。しかし、高温処理は収縮や変形を引き起こす可能性があるため、どのプラスチック材料に印刷されるかによります。.UV硬化この方法では、印刷物を特定の波長の紫外線(UV)にさらします。UV光下での光反応プロセスによりインクが硬化します。UV硬化はインクを素早く固化させる効果的な方法であり、特定の種類のインク配合や印刷用途に特に有用です。. ロータリースクリーン印刷 — ビデオウォークスルー 見えるもの。. この動画では、スクリーン印刷の仕組みを簡単に紹介します。インクはスキージによってステンシル(スクリーン)の開口部を通してプラスチック基板に押し出され、その後乾燥・硬化されます。. 平面から円筒へ。. スクリーン印刷は通常、突起のない平らな部品に使用されます。ロータリースクリーン印刷では、この方法を円筒形の部品にも拡張できます。. 同期した動き(どのように回転するか)。. 部品はスクリーンと同期して回転します。この例では、ラックアンドピニオン駆動が動きを正確に連結しています。スクリーンと部品間の摩擦を利用して回転させるシステムもありますが、滑りやそれによるぼやけを避けるため、私たちはポジティブギアリングを好みます。. プラスチック調整ノブの内側のねじ山のクローズアップビュー。位置決め軸の突起部と合わせることで、正確な印刷位置合わせを実現します。. 固定と適合。. 部品は位置決めノブ/ロケータに係合します。フィットは正確でなければなりません。緩すぎると印刷がにじみ、きつすぎると挿入が難しくなり、損傷のリスクがあります。.位置合わせと品質。. 印刷された数字と内部溝は固定された基準位置に合わせられます。ランダムな要素はありません。ロータリースクリーン印刷では、鮮明さ、精度、強い密着性を実現するために細部に注意を払う必要があります。. パッド印刷 パッド印刷の仕組み 複雑な表面に対する間接的なアプローチ パッド印刷は間接印刷技術であり、主に不規則な表面や印刷が困難な材料への印刷に使用されます。パッド印刷の基本的な手順は以下のように要約できます。1. 製版とエッチングまず、所望のパターンを持つ印刷版を作成します。通常、鋼や銅などの金属で作られます。パターン領域には小さな凹みがエッチングされます。. プレートとパッド 2. インク充填次に、印刷版のエッチングされた領域にインクを充填します。.3. 余分なインクの除去ドクターブレード(またはスキージ)を使用して、印刷版の表面から余分なインクを拭き取り、エッチングされた領域にのみインクを残します。.4. パッドの使用柔らかく弾力性のあるシリコンパッド(パッド印刷のパッド)が印刷版に接触し、エッチングされた領域からパッドにインクを転写します。. シリコンパッドは、異なる形状に作ることができます 5. 製品への転写次に、パッドは印刷する物品に移動し、そっと押し付けてパッドから物品の表面にインクを転写します。シリコンパッドの柔らかさと弾力性により、さまざまな不規則な表面に適合できます。.6. 乾燥と硬化インクは物品の表面で乾燥・硬化し、印刷プロセスが完了します。. パッド印刷の例 パッド印刷の利点複雑な表面に適応パッド印刷は、不規則、不均一、曲面、さらには粗い表面にも印刷できます。.微細なディテールの再現この方法は複雑なパターンやテキストを印刷でき、高精度のグラフィック印刷に適しています。.素材適合性の汎用性パッド印刷は、プラスチック、金属、ガラス、セラミック、木材など、さまざまな材料に適用できます。.色の適応性複数色のインクを使用できますが、1回の印刷サイクルで適用できる色は1色のみです。多色印刷は複数の印刷サイクルを通じて実現できます。.効率性と柔軟性パッド印刷は、迅速な生産と小ロットのカスタマイズに適しており、版の交換が便利です。. パッド印刷の欠点色の制限スクリーン印刷と同様に、1回の印刷サイクルで使用できる色は1色のみであるため、多色印刷はより時間とコストがかかります。.印刷面の制約パッド印刷は不均一な表面に優れていますが、非常に不規則な表面や段差状の構造を扱う場合には限界があります。これらの形状はシリコンパッドの拡張を妨げ、印刷面への接触に影響を与える可能性があります。接触が不完全だと印刷パターンが歪み、印刷品質に影響を与える可能性があります。パッドが印刷領域全体に均一に接触し、鮮明で正確な印刷を確保するために特別な注意が必要です。.パターンサイズの制限シリコンパッドのサイズ制約により、印刷面積は一般的に小さく、大面积印刷には適していません。.単一印刷におけるインク深さの浅さ1回の印刷サイクルで適用されるインク層は比較的薄い。これは2~3回の印刷サイクルを行うことで効果的に補うことができるが、生産コストも高くなる。.インク乾燥時間一部の種類のインクは乾燥時間が長く、生産効率に影響を与える可能性がある。.環境影響特定のパッド印刷インクには揮発性有機化合物(VOC)が含まれている場合があり、環境や作業者の健康に潜在的なリスクをもたらす。. スクリーン印刷およびパッド印刷のインク要件 スクリーン印刷とパッド印刷では、プラスチック表面での最適な性能と耐久性を確保するために、特定のインク特性が必要です。以下に、いくつかの主要なインク要件を示します。. 基材へのインク接着 インクとプラスチックの密着性は、スクリーン印刷とパッド印刷の両方にとって基本的な要件である。密着性は最も一般的には次の方法で評価される。 クロスハッチ密着試験—しばしば以下と呼ばれる グリッドテスト一方、より迅速で非公式な方法は、印刷面を爪やプラスチックスパチュラでこすり、剥がれるかどうかを確認することである。.プラスチックは、インクの密着性に基づいて2つのカテゴリーに分類できます:良好な密着性分子極性が高いプラスチック—例えば ABS(多くの場合最も容易で、プラスチック印刷に好まれる選択肢), 、PA、PC、PVC—は比較的高い表面エネルギーを持つため、前処理なしでもインクは良好に密着する。これらの材料には、適合するインクを選ぶだけで通常は十分である。.密着不良PE、PP、PET、POM(印刷が最も難しい)などの低極性プラスチックは、十分なインク密着性を得るために一般的に前処理が必要である。一般的な方法には、プラズマまたはコロナ処理、火炎処理、あるいはプライマー/密着促進剤の塗布がある。.場合によっては、可塑剤やその他の添加剤を含むプラスチック材料は、これらの化学物質が表面に移行するにつれて、時間の経過とともにインクの密着性が弱まる可能性がある。これを防ぐには、バージン材料を使用し、添加剤が不明なプラスチックを避けることが推奨される。. 耐アルコール性 一部のプラスチック製品、特に医療機器、電子機器、自動車内装では、使用中にアルコールに接触する可能性がある。このような場合、耐アルコール性のあるインクを選ぶことが重要である。.アルコール耐性をテストするには、アルコールを浸した綿球で印刷面を50〜100回こすります。インクが剥がれ始めた場合、そのインクはアルコール耐性がありません。アルコール耐性が必要な環境では、アルコール暴露に耐えるように設計されたインクを必ず選択してください。これは、インクの配合、添加剤、および硬化プロセスによります。. 耐紫外線性(日光暴露) 標準インクは屋内使用に適していますが、屋外使用を意図した製品では、長時間の日光暴露による劣化を防ぐために、紫外線(UV)に耐えるインクが必要です。.紫外線暴露下では、インクは退色、変色し、最終的には粉化または剥離する可能性があります。. したがって、屋外製品にはUV耐性インクが必要です。例えば、標準インクで印刷された製品は、わずか6か月の日光暴露後、緑から青へと著しい色の変化を示しました。. 新しく印刷されたマーキングと、6か月間日光暴露後の同じマーキングを比較。色は鮮やかな緑からシアンにシフトしており、さらなる暴露により白に向かってさらに退色することが予想されます。. しかし、UV耐性インクを使用した場合、12か月後でも色は安定しており、特定の領域でのわずかな摩耗のみが見られました。. UV耐性インク、直射日光に12か月間暴露後の様子を示しており、色の変化は最小限で、その長期的な特性を示しています。. レーザーエッチング レーザーエッチング は別名 レーザー彫刻 または レーザーマーキング。. 高エネルギーのレーザービームを用いて表面にマークを刻印する方法である。この方法では、さまざまな種類のプラスチック表面に、文字、図形、バーコードなどの永続的で精密なマーキングを作成できる。レーザーマーキングプロセスは通常、次のステップで構成される。 レーザーエッチングの仕組みアートワークの設計最初のステップは、マーキングする内容の設計であり、文字、グラフィック、バーコードなどを含む場合がある。これらのデザインは通常、コンピュータ上の専用ソフトウェアを使用して作成される。.レーザーパラメータの設定所望のマーキング効果とプラスチックの種類に応じて、出力、速度、焦点、周波数などのレーザーのパラメータが設定される。.レーザーマーキングの実行プラスチック製品はレーザーマーキング機の作業台上に置かれる。レーザーは高エネルギービームを放射し、それが所定の経路に沿って移動し、プラスチック表面に焦点を合わせる。.材料の反応レーザーがプラスチック表面に接触すると、プラスチックの性質とレーザー設定に応じて、いくつかの異なる物理的または化学的反応が起こり得る。材料除去:レーザーが表面の層を除去し、凹んだマークを作成します。.色変更:レーザーからの熱によりプラスチックの色が変化し、マーキングに明確なコントラストを形成します。.化学変化レーザーが化学反応を引き起こし、材料表面の色や質感を変化させる。. 冷却と処理マーキングプロセスの完了後、マーキングの品質を確保するために、冷却や追加の処理が必要になる場合がある。. レーザー印刷の例 レーザーマーキングの利点精度と詳細レーザーマーキングは、極めて微細で複雑なパターンを作成できる。.非接触プロセスマーキングプロセスは物理的な接触を伴わないため、製品の摩耗や変形を低減する。.速度と自動化マーキングは高速で、自動化生産ラインに容易に統合できる。.耐久性マーキングは長持ちし、退色や摩耗に耐える。.しかし、レーザーマーキングの効果は、プラスチックの種類とその色によって異なる場合があります。異なる材料はレーザーに対して異なる反応を示すため、特定の材料に対してレーザーパラメータの調整が必要です。.レーザーマーキングの欠点色の制限レーザーマーキングで実現できる色は、主に材料とそのレーザーへの反応に依存する。一般的に、マーキングは背景と対比させるために薄い灰色である。技術的な制約により、他の色の選択肢は限られている。.不均一な表面への制限焦点距離の制約により、レーザーマーキングは、不均一またはテクスチャのある表面に均一で鮮明な印刷を実現するのが難しい場合がある。.耐久性の懸念一般に永続的と考えられているが、レーザーマーキングは、強い光や過酷な化学薬品への長時間の曝露など、特定の条件下では退色または摩耗する可能性がある。. 結論 プラスチック製品への印刷は、スクリーン印刷だけに限定されない。 印刷、パッド印刷、, そして レーザー彫刻; ;また、以下のような他の方法もあります 水転写印刷、インモールド装飾、ホットスタンピング(箔押し) そして インクジェット印刷。. これらの技術は、最初の3つほど広く使用されていないかもしれませんし、より高い生産量を必要とするかもしれませんが、それぞれに独自の特徴があります。.適切な印刷技術を選択する際には、材料の種類、表面特性、デザイン要件、生産規模など、さまざまな要因を考慮し、製品の美的および実用的なニーズの両方を満たすようにする必要があります。. 私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 見積依頼 前射出成形部品の検査:品質管理の実例次射出成形プロセスにおけるポリカーボネート使用のエキスパートガイド